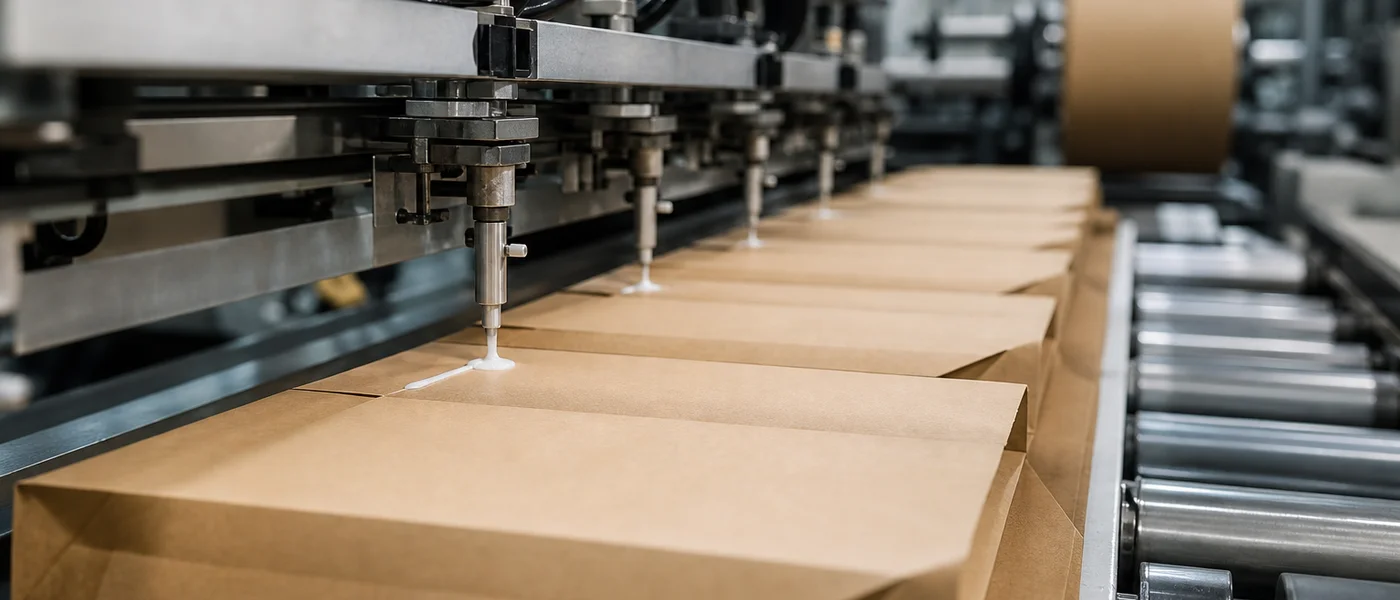
Quelle technologie d'encollage choisir pour votre ligne : Hot-Melt ou adhésif aqueux ? Comparez cadence, durabilité, coûts énergétiques et TCO pour optimiser votre efficacité packaging.
Sommaire
Dans l'emballage à gros volumes, le choix entre un adhésif hot-melt et un adhésif aqueux repose rarement sur la seule force d'adhésion. Il s'agit d'un arbitrage entre cadence de ligne et consommation d'énergie. Si le hot-melt domine les lignes de mise en volume automatique grâce à sa prise instantanée, les dispersions aqueuses deviennent la norme pour les marques axées sur la durabilité souhaitant éliminer les coûts énergétiques liés au chauffage.
Pour les directeurs d'usine, la matrice de décision doit aller au-delà du simple pouvoir collant. Il est nécessaire d'évaluer le coût total de possession (TCO) en intégrant les arrêts de maintenance (buses carbonisées vs filtres obstrués) et les kilowattheures nécessaires pour maintenir un bac de 200 kg en fusion 24h/24 et 7j/7.
"Le coût énergétique caché : un système hot-melt standard consomme 15 à 20 kWh par poste rien que pour maintenir la température du bac. Le passage à un système aqueux appliqué à froid peut réduire la consommation d'énergie liée à l'adhésif de plus de 80 %, sous réserve que la longueur de votre ligne permette le temps de séchage requis."
Comparaison technique : rhéologie et mise en œuvre
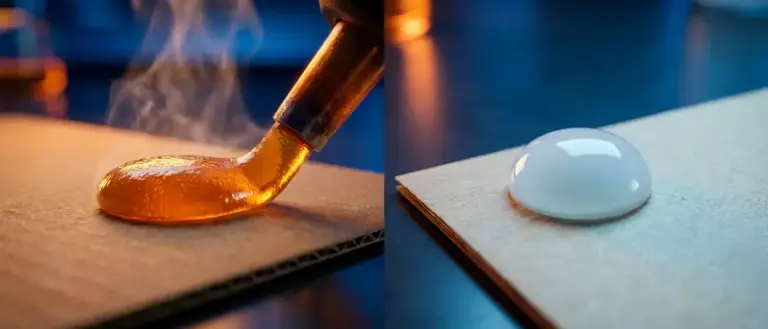
Nous classons ces technologies non seulement par leur chimie, mais aussi par leurs impératifs de mise en œuvre. Comprendre la différence entre la température de transition vitreuse (Tg) et la MFFT (température minimale de formation de film) est essentiel pour prévenir les ouvertures intempestives (« pop-opens ») en hiver.
Leader de la cadence. 100 % d'extrait sec. Prise par refroidissement. Résistance initiale immédiate (0,5s de pression). Coût énergétique élevé. Idéal au-delà de 50 cartons/min.
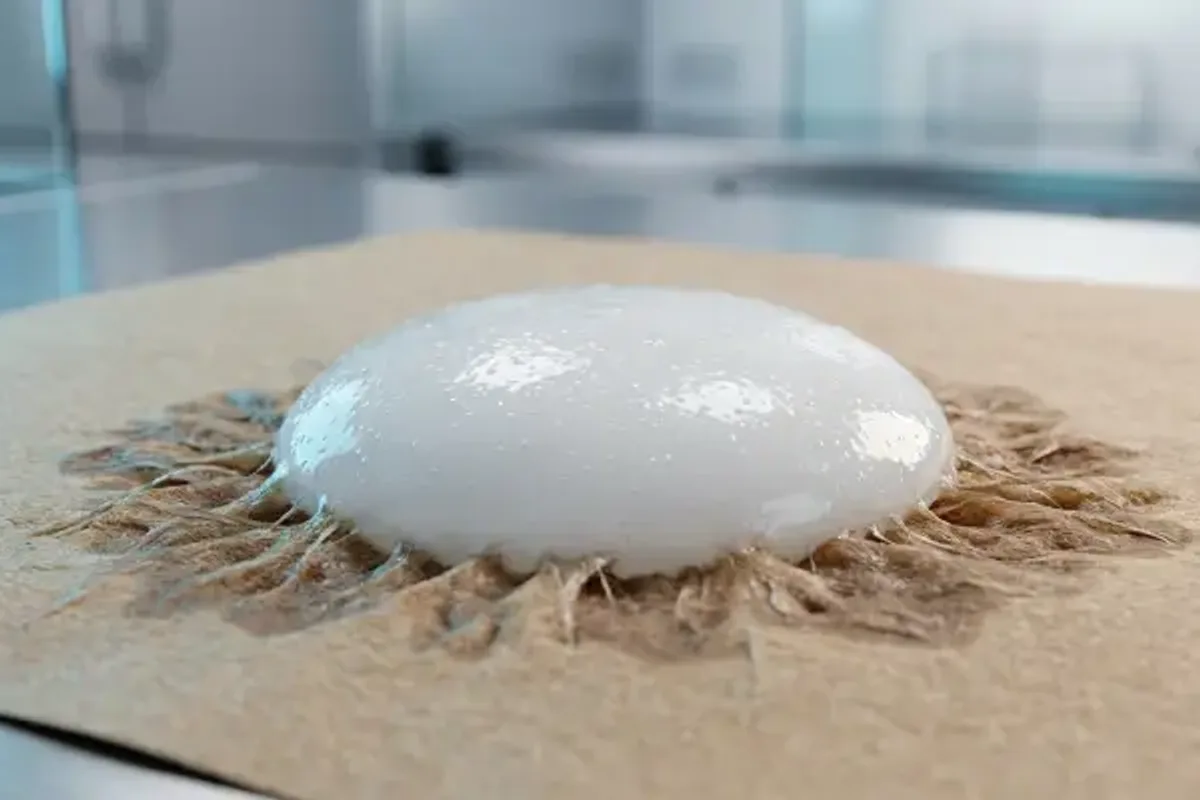
Atout durabilité. Env. 50-60 % d'extrait sec. Prise par évaporation/absorption. Nécessite un temps de pression (2-5s). Application à froid économe. Machines plus propres.
Hot-Melt : dépose épaisse (1,0-2,0 g/m linéaire). Aqueux : dépose fine (0,5-0,8 g poids sec). Meilleur rendement par fût.
Hot-Melt : Élevé. Carbonisation des buses, filtres bouchés, flexibles chauffants. Aqueux : Faible. Systèmes de pompage simples. Risque de séchage en buse lors des arrêts.
La « limite de vitesse » de la durabilité — Sur les scelleuses de caisses dépassant les 40 cartons/min, comparez l'EVA et le métallocène avant de remettre en cause la chimie aqueuse. Pour le carton couché sur plieuse-colleuse, consultez notre guide sur le collage des supports UV et couchés.
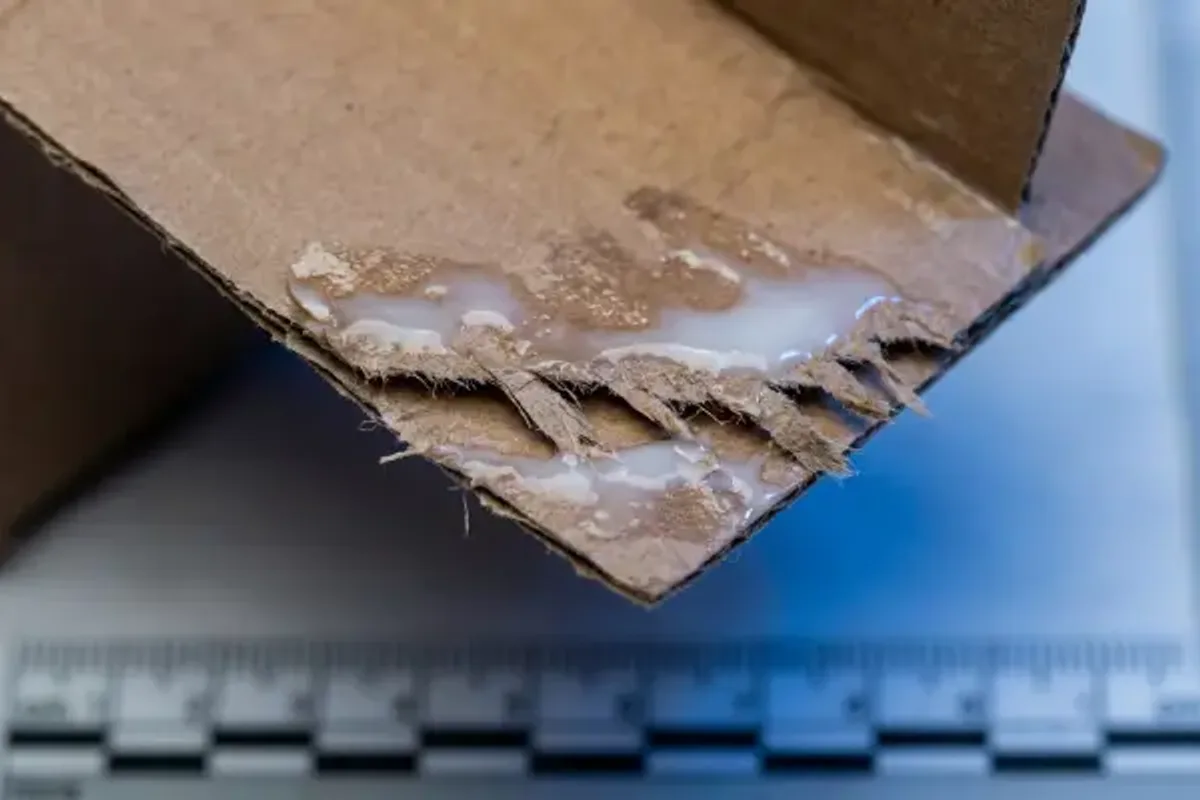
Le principal frein à l'adoption des adhésifs aqueux est le temps de pression sous courroie. L'eau nécessite du temps pour être absorbée par le carton. Si vous utilisez une plieuse-colleuse haute vitesse (300 m/min) avec une zone de pression courte, la colle aqueuse ne prendra pas avant l'éjection de l'étui, provoquant un phénomène de « queue de poisson » (rabats désalignés).
Problème : « Queue de poisson » et ouvertures intempestives
Symptômes : Les cartons s'ouvrent dès la sortie de la courroie de pression ; les rabats sont désalignés au moment de l'encaissage.
Solutions :
- Auditer la longueur de pression : En passant à l'aqueux, il est souvent nécessaire d'allonger la section de pression de 2 mètres pour permettre l'absorption.
- Passer à une émulsion à haut extrait sec : Utilisez un grade VAE à 60 % d'extrait sec. Moins d'eau signifie une prise plus rapide (meilleur tack humide) sans ralentir la machine.
- Systèmes hybrides : Utilisez un point de colle hot-melt pour un maintien immédiat, combiné à un trait de colle aqueuse pour la liaison structurelle permanente.
Durabilité : TCO et empreinte carbone
Les géants mondiaux de la grande consommation auditent désormais leurs fournisseurs sur les émissions « Scope 3 ». Les adhésifs hot-melts sont riches en dérivés pétroliers et énergivores. Les adhésifs aqueux, particulièrement les émulsions VAE, présentent une empreinte carbone nettement inférieure.
De plus, lors du recyclage du papier, les adhésifs aqueux se redispersent plus facilement que les résidus collants (« stickies ») du hot-melt, un avantage majeur pour les marques visant une certification de repulpabilité.
Calculer vos économies d'énergie ?
Vous vous demandez si vous pouvez passer votre ligne à la colle froide ? Nous pouvons modéliser votre cadence actuelle face à votre longueur de pression pour vérifier la viabilité de l'aqueux.
Demander une modélisation du TCOVerdict technique Senda
- Pour la cadence (> 60 cpm) : Restez sur le hot-melt métallocène. Le coût énergétique est justifié par le débit de production.
- Pour la durabilité : Si vous disposez de l'espace pour une zone de pression plus longue, passez au VAE aqueux. Vous économiserez 15 à 20 % sur le TCO grâce aux réductions d'énergie et de maintenance.
- Le compromis hybride : Pour les caisses soumises à de fortes contraintes, renseignez-vous sur les applicateurs double flux utilisant le hot-melt pour le maintien et la colle froide pour le scellage.
Questions fréquentes
Pourquoi le temps de pression est-il plus critique pour les adhésifs aqueux que pour le hot-melt ?
Les adhésifs hot-melts prennent presque instantanément par refroidissement. Les adhésifs aqueux prennent par évaporation et absorption dans les fibres de papier, nécessitant une zone de pression plus longue pour garantir que la liaison est structurelle avant que le carton ne quitte la ligne.
Le passage aux adhésifs aqueux permet-il réellement de réduire la consommation d'énergie ?
Oui. Un système hot-melt standard nécessite 15 à 20 kWh par poste pour maintenir les températures du bac et des flexibles. Les adhésifs aqueux sont appliqués à température ambiante, ce qui peut réduire les coûts énergétiques liés à l'adhésif de plus de 80 %.
Qu'est-ce que le phénomène de « queue de poisson » (fish-tailing) dans le scellage d'étuis ?
L'effet « queue de poisson » désigne des rabats désaxés ou mal alignés. Cela se produit souvent avec des adhésifs aqueux sur une ligne dont la zone de pression est insuffisante, ce qui fait bouger les rabats avant que la colle n'ait développé une résistance initiale assez forte pour les maintenir.
Quel est l'impact des adhésifs sur la repulpabilité des emballages papier ?
Les adhésifs aqueux se redispersent généralement plus facilement dans un hydropulpeur lors du recyclage. À l'inverse, les hot-melts traditionnels peuvent créer des « stickies » qui obstruent les tamis de recyclage, faisant de l'aqueux la solution privilégiée pour les objectifs d'économie circulaire.
Dans quels cas privilégier le hot-melt métallocène par rapport à une dispersion aqueuse ?
Si votre cadence dépasse les 60 cartons par minute ou si votre section de pression est très courte, le hot-melt métallocène est le meilleur choix en raison de sa vitesse de prise instantanée et de sa stabilité thermique supérieure à l'EVA.
Choisir la technologie d'adhésif pour votre ligne
Échantillon de laboratoire de 1 kg offert après analyse de votre support et des conditions de ligne — transport à la charge du destinataire.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.