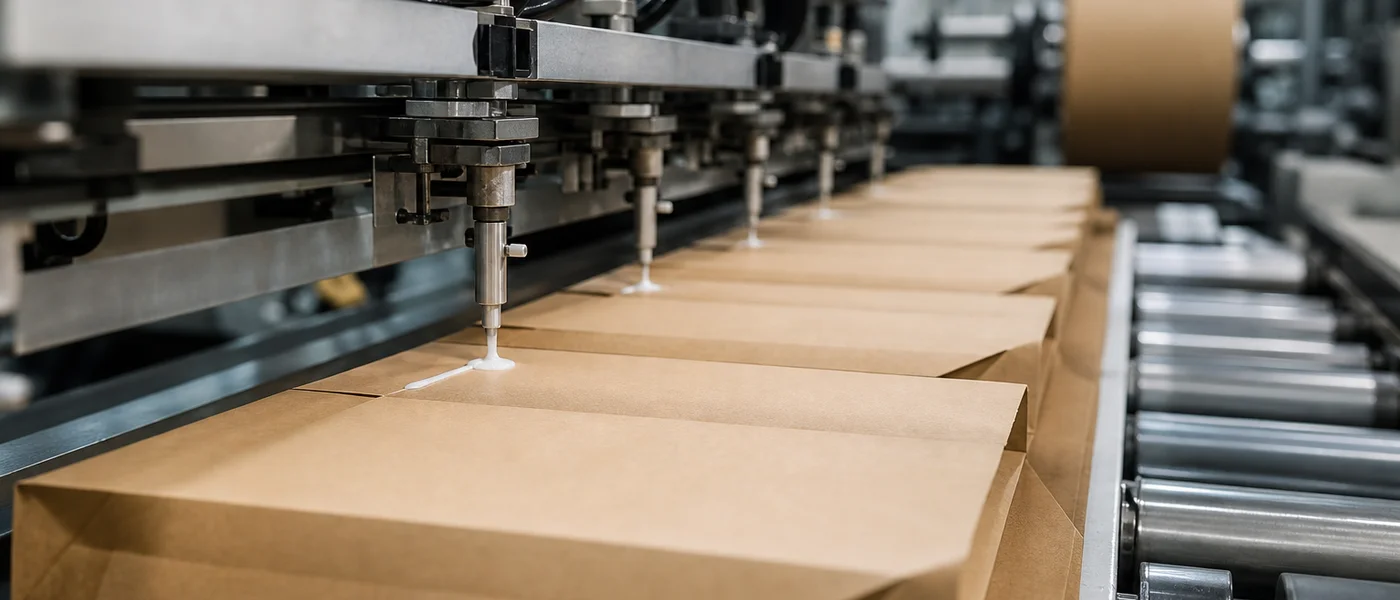
¿Es más adecuado el hot-melt o el adhesivo base agua para su línea? Compare velocidad frente a sostenibilidad, costes energéticos y TCO para optimizar la eficiencia de su empaque.
Índice
En el empaque de alto volumen, la elección entre adhesivos hot-melt y base agua rara vez se trata solo de la fuerza de unión. Es un cálculo de velocidad de línea frente a consumo energético. Mientras que el hot-melt domina las líneas de formado automático por su fraguado instantáneo, las dispersiones base agua se están convirtiendo en el estándar para marcas enfocadas en la sostenibilidad que buscan eliminar los costes energéticos de los sistemas de calentamiento.
Para los jefes de planta, la matriz de decisión debe ir más allá de la adherencia. Es necesario evaluar el Coste Total de Propiedad (TCO), considerando los tiempos de inactividad por mantenimiento (boquillas carbonizadas frente a filtros obstruidos) y los kilovatios-hora necesarios para mantener fundido un tanque de 200 kg de forma ininterrumpida.
"El coste energético oculto: Un sistema hot-melt estándar consume entre 15 y 20 kWh por turno solo para mantener la temperatura del tanque. Cambiar a un sistema base agua aplicado en frío puede reducir el consumo energético relacionado con el adhesivo en más de un 80%, siempre que la longitud de su línea permita el tiempo de secado necesario."
Comparación técnica: Reología y procesamiento
Clasificamos estas tecnologías no solo por su química, sino por sus requisitos de proceso. Entender la diferencia entre la Temperatura de Transición Vítrea (Tg) y la MFFT (Temperatura Mínima de Formación de Película) es crítico para prevenir despegues accidentales durante el transporte en climas fríos.
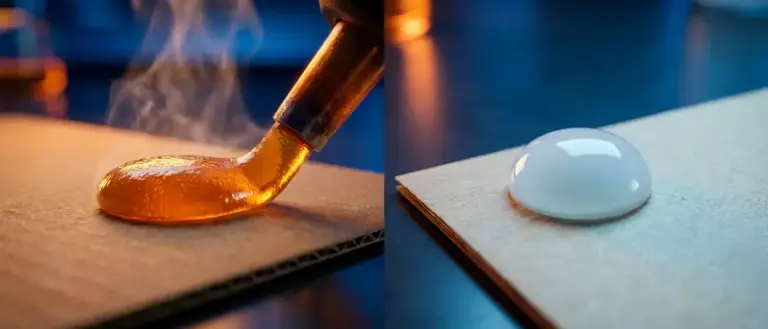
Líder en velocidad. 100% sólidos. Fragua por enfriamiento. Agarre inicial instantáneo (compresión de 0.5s). Alto coste energético. Ideal para más de 50 cajas/min.
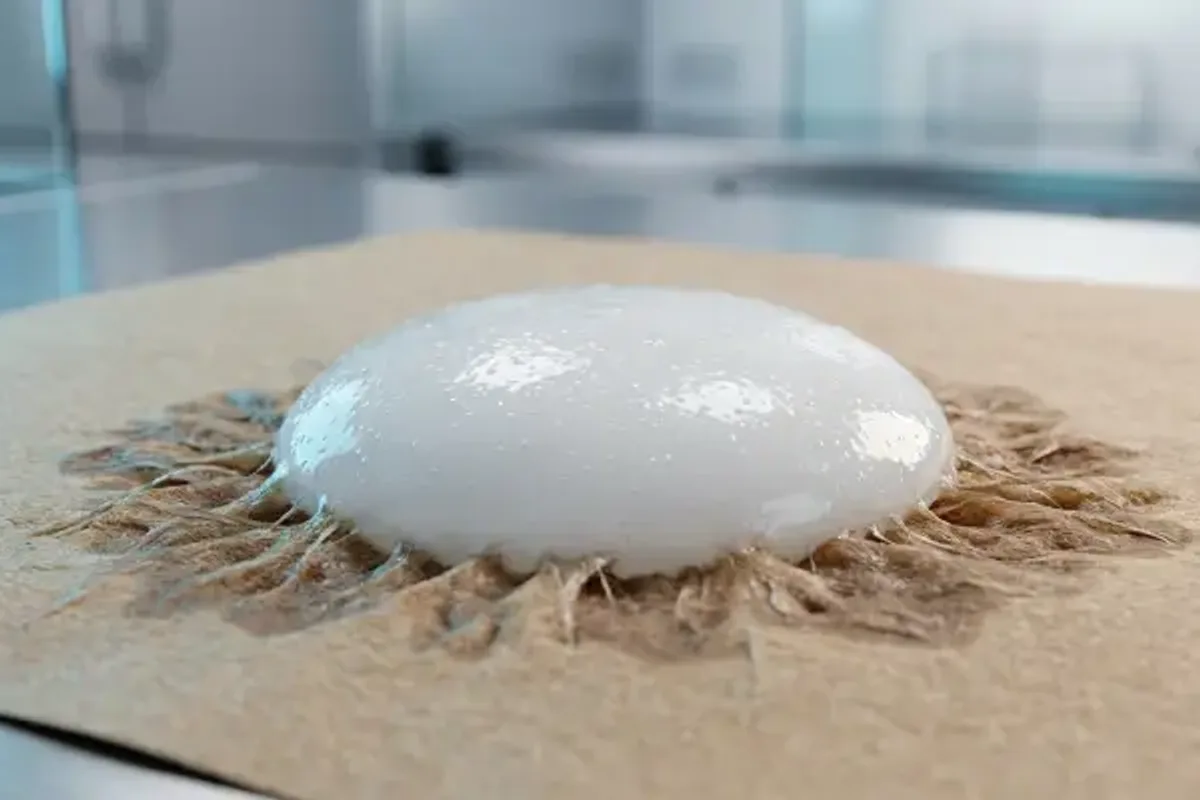
Líder en sostenibilidad. ~50-60% sólidos. Fragua por evaporación/absorción. Requiere tiempo de compresión (2-5s). Aplicación en frío. Maquinaria más limpia.
Hot-Melt: Aplicación de capa gruesa (1.0-2.0 g/metro lineal). Base Agua: Aplicación de capa fina (0.5-0.8 g en seco). Mayor rendimiento por tambor.
Hot-Melt: Alto. Carbonización de boquillas, filtros obstruidos, mangueras calefactadas. Base Agua: Bajo. Sistemas de bombeo simples. Riesgo de secado en boquilla en paros prolongados.
El límite de velocidad de la sostenibilidad — En selladoras de cajas por encima de ~40 cajas/min, compare el EVA frente al metalloceno antes de descartar la química base agua. Para cartón recubierto en plegadoras, vea nuestra guía de adhesión en sustratos UV y recubiertos.
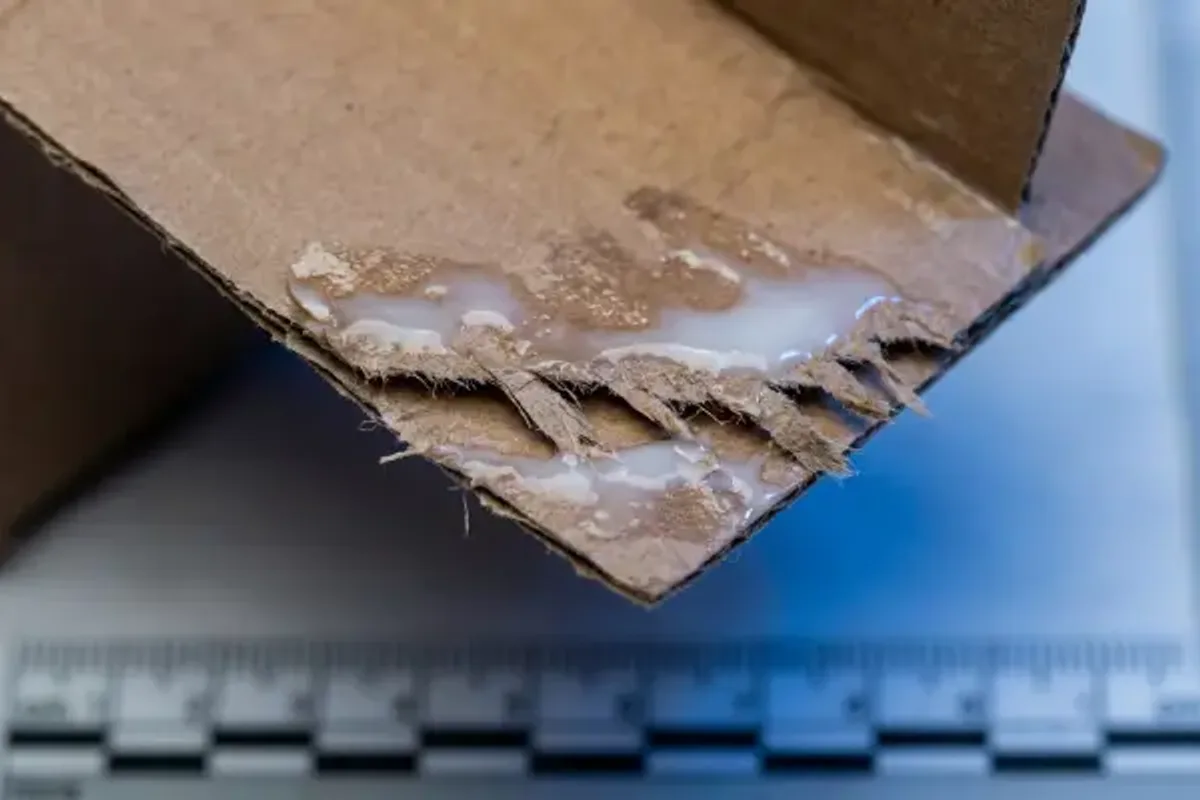
La principal barrera para adoptar adhesivos base agua es el Tiempo de permanencia en compresión. El agua requiere tiempo para absorberse en el cartón. Si opera una plegadora de alta velocidad (300m/min) con una banda de compresión corta, el adhesivo base agua no fraguará antes de la expulsión, causando desalineación de solapas (efecto cola de pez).
Problema: Desalineación y despegues accidentales
Síntomas: Las cajas se abren inmediatamente después de la banda de compresión; las solapas están desalineadas al llegar a la empacadora.
Soluciones:
- Audite la longitud de compresión: Si migra a base agua, a menudo necesitará extender la sección de compresión unos 2 metros para permitir la absorción.
- Cambie a emulsiones de altos sólidos: Utilice un grado de VAE al 60% de sólidos. Menos agua significa un fraguado más rápido (mayor agarre en húmedo) sin reducir la velocidad.
- Sistemas híbridos: Use un punto de hot-melt para agarre instantáneo, combinado con una línea de base agua para la unión estructural permanente.
Sostenibilidad: TCO y huella de carbono
Los gigantes globales de consumo masivo están auditando las emisiones de Alcance 3 de sus proveedores. Los adhesivos hot-melt tienen una alta carga de derivados del petróleo y requieren mucha energía. Los adhesivos base agua, especialmente las emulsiones de VAE, ofrecen una huella de carbono significativamente menor.
Además, en el reciclaje de papel, los adhesivos base agua se redispersan con mayor facilidad que los residuos pegajosos del hot-melt, lo que representa una ventaja estratégica para marcas que buscan la certificación de repulpabilidad.
¿Desea calcular su ahorro energético?
¿Se pregunta si puede migrar su línea a adhesivo en frío? Podemos modelar su velocidad de línea actual frente a la longitud de compresión para determinar si el base agua es viable.
Solicitar modelo de auditoría TCOVeredicto técnico de Senda
- Para velocidad (>60 cajas/min): Manténgase con hot-melt de metalloceno. El coste energético se justifica por el alto rendimiento de producción.
- Para sostenibilidad: Si dispone de espacio para una banda de compresión más larga, migre a VAE base agua. Ahorrará entre un 15% y un 20% en TCO mediante la reducción de energía y mantenimiento.
- El compromiso híbrido: Para cajas de alta resistencia, consulte sobre sistemas de doble boquilla que utilizan hot-melt para el agarre inicial y cola en frío para el sellado estructural.
Preguntas frecuentes
¿Por qué el tiempo de permanencia en compresión es más crítico para los adhesivos base agua que para el hot-melt?
Los adhesivos hot-melt fraguan casi instantáneamente al enfriarse. Los adhesivos base agua fraguan por evaporación y absorción en las fibras de papel, requiriendo una banda de compresión más larga para asegurar que la unión sea estructural antes de que la caja salga de la línea.
¿Puede el cambio a adhesivos base agua reducir realmente el consumo energético?
Sí. Un sistema hot-melt estándar requiere de 15 a 20 kWh por turno para mantener las temperaturas del tanque y las mangueras. Los adhesivos base agua se aplican a temperatura ambiente, lo que puede reducir los costes energéticos relacionados con el adhesivo en más de un 80%.
¿Qué es la desalineación o efecto "cola de pez" en el sellado de cajas?
Se refiere a las solapas torcidas o desalineadas. Ocurre frecuentemente al usar adhesivos base agua en líneas con compresión insuficiente, provocando que las solapas se muevan antes de que el adhesivo haya desarrollado suficiente fuerza inicial para mantenerlas en su sitio.
¿Cómo afectan los adhesivos a la repulpabilidad del empaque de papel?
Los adhesivos base agua suelen redispersarse más fácilmente en un pulper durante el reciclaje. Por el contrario, los hot-melts tradicionales pueden crear contaminantes pegajosos ("stickies") que obstruyen las mallas de reciclaje, por lo que las opciones base agua son preferibles para objetivos de economía circular.
¿Cuándo debería elegir hot-melt de metalloceno en lugar de una dispersión base agua?
Si su velocidad de línea supera las 60 cajas por minuto o cuenta con una sección de compresión muy corta, el hot-melt de metalloceno es la mejor opción debido a su fraguado instantáneo y estabilidad térmica superior frente al EVA.
Seleccione la plataforma de adhesivo para su línea
Solicite una muestra de laboratorio de 1 kg sin cargo tras la evaluación técnica de su sustrato; envío a cargo del destinatario.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.