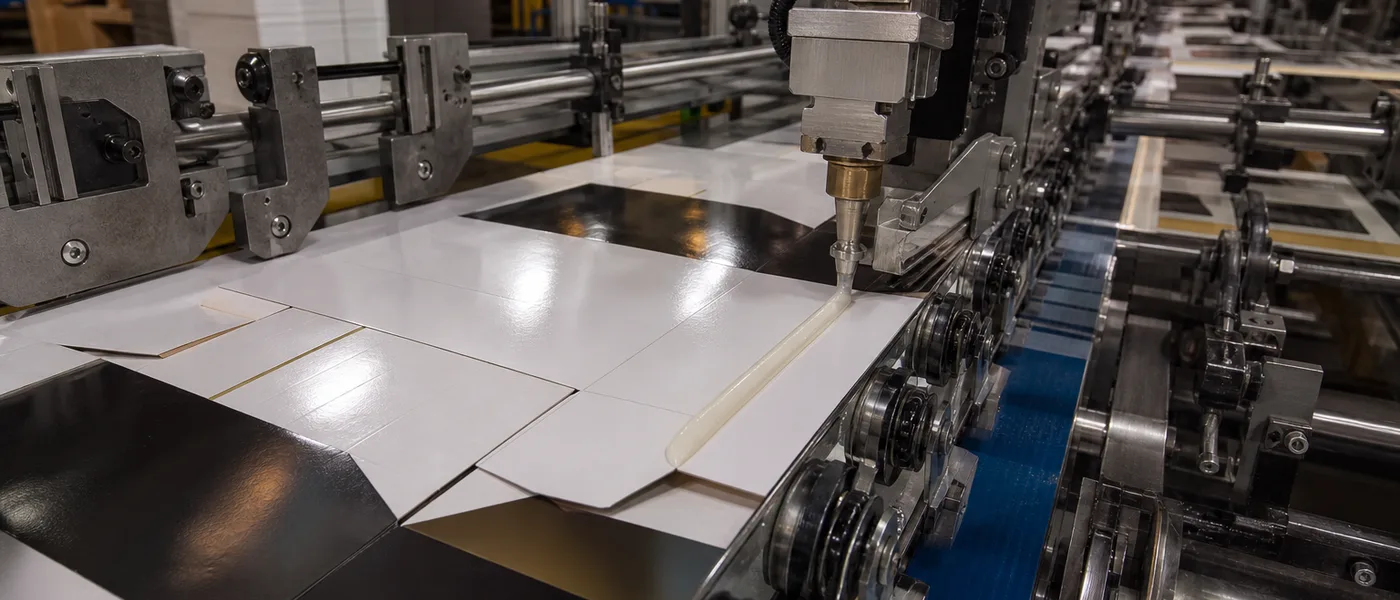
Pratiques opérationnelles pour les lignes de sacs papier : résistance au cisaillement et arrachage de fibres des poignées, tack humide du fond, contrôle du brouillard et du filage des buses, collage multi-plis et conformité FDA 175.105.
Sommaire
- ·Fixation des poignées : cisaillement vs pelage
- ·Collage du fond : tack humide et mémoire de pliage
- ·Problématiques de buses : brouillard, encrassement et filage
- ·Joints latéraux et sacs multi-plis
- ·Accélérer sans risquer des joints ouverts
- ·Solutions repulpables et conformité FDA 175.105 pour sacs alimentaires
- ·Retour terrain : poignées 15 kg et buses propres
- ·Checklist de démarrage
- ·Conclusion
- ·Questions fréquentes
Sur une ligne de sacs, trois postes peuvent présenter des défaillances distinctes. Les poignées subissent l'arrachement ou le manque de pénétration des fibres ; les fonds souffrent de fluage ou de mémoire de forme ; les buses sont sujettes au filage, au brouillard de colle et aux arrêts pour nettoyage. Si vous ne recherchez que la force d'adhésion, vous risquez de déplacer le problème : une colle plus forte qui encrasse l'applicateur n'est pas une solution viable.
Ce guide s'adresse aux responsables de production de sacs papier et sacs industriels multi-plis pour optimiser la fixation des poignées, le collage du fond et les joints latéraux. Il reprend les protocoles de qualification de nos programmes haute résistance, mais ne remplace pas votre revue de conception structurelle ni vos tests de charge.
Fixation des poignées : cisaillement vs pelage
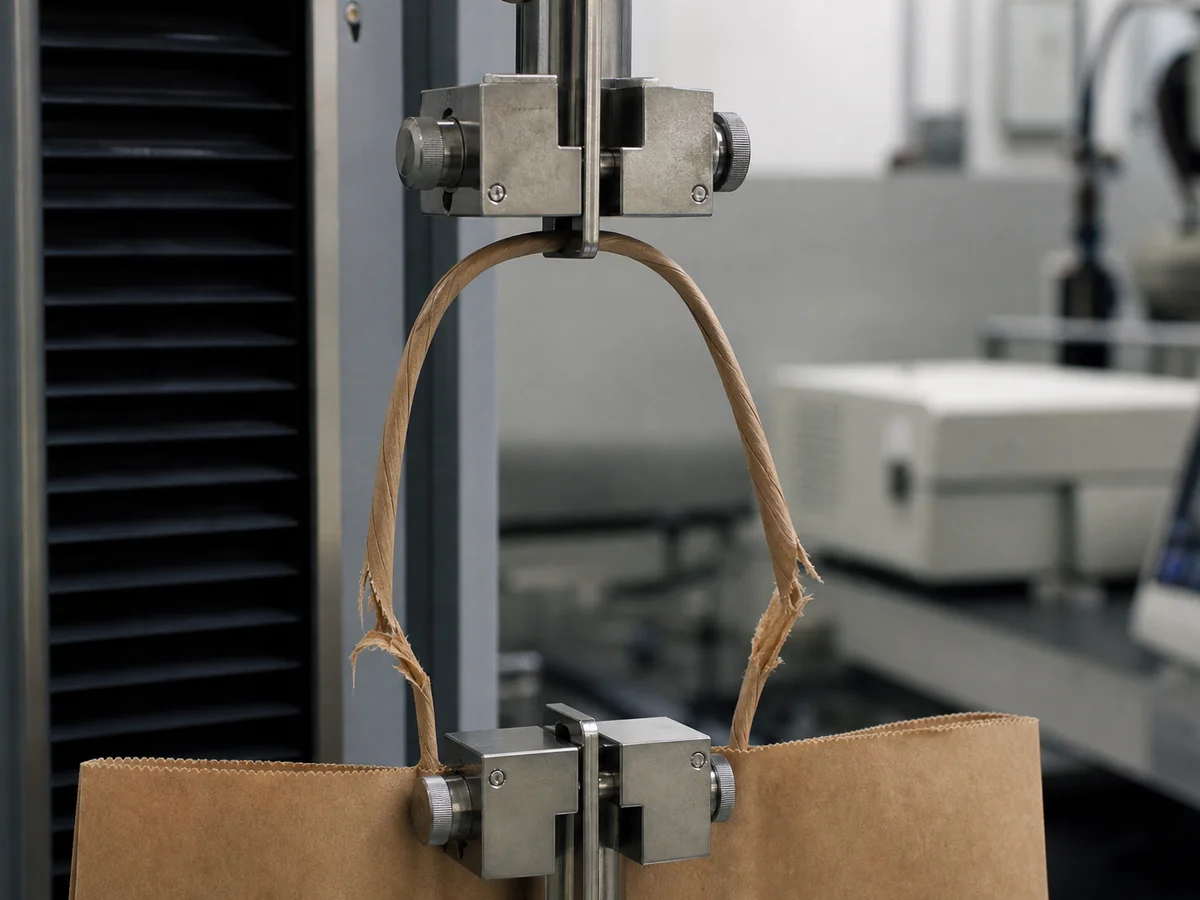
Les poignées lâchent en pelage lorsque le renfort se décolle de la paroi ; elles lâchent en cisaillement lorsque l'anse s'extrait de la ligne de collage. Nos grades haute viscosité pour les zones de poignées sont formulés pour résister au cisaillement sur kraft et supports recyclés. Le critère d'acceptation est l'arrachage de fibres : les fibres du papier doivent se rompre avant que l'adhésif ne cède. Si le film se décolle proprement, c'est que l'adhésif n'a pas pénétré le support.
- Adapter la viscosité à l'applicateur : Les systèmes par buse, molette ou rouleau nécessitent des rhéologies différentes (notre matrice indique environ 1 000–5 000 cps ; référez-vous à votre TDS).
- Documenter le pliage de la poignée et la zone de renfort : De légères modifications géométriques déplacent les contraintes de pelage, même si le poids de colle reste identique.
- Tester la charge sur la structure réelle du sac : Nos données techniques indiquent des capacités de charge allant jusqu'à 20 kg selon la conception ; nos validations en conditions réelles portent sur des programmes de 15 kg.
Collage du fond : tack humide et mémoire de pliage
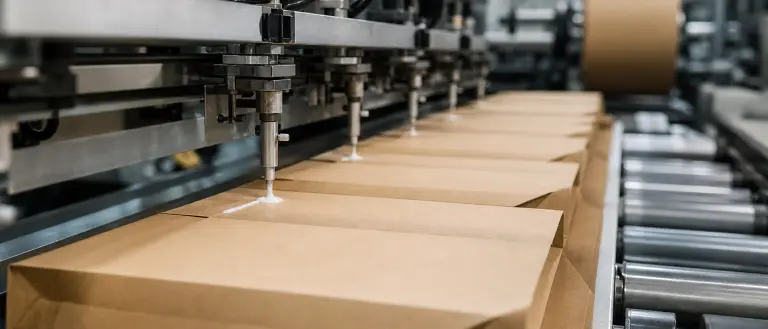
Le collage du fond nécessite un tack humide immédiat afin que le pli conserve sa forme avant le poste suivant. La chaleur estivale ou l'humidité des conteneurs d'exportation peuvent provoquer un fluage du scellage de fond : le pli s'ouvre progressivement après empilage. Nos grades à prise rapide dans une fenêtre de 2 à 5 secondes supportent les cadences élevées lorsque le temps de compression est adéquat.
La stabilité thermique jusqu'à environ 70 °C est essentielle pour les climats d'exportation ; validez-la toujours en fonction de l'humidité de votre papier et du profil de vos entrepôts.
Problématiques de buses : brouillard, encrassement et filage
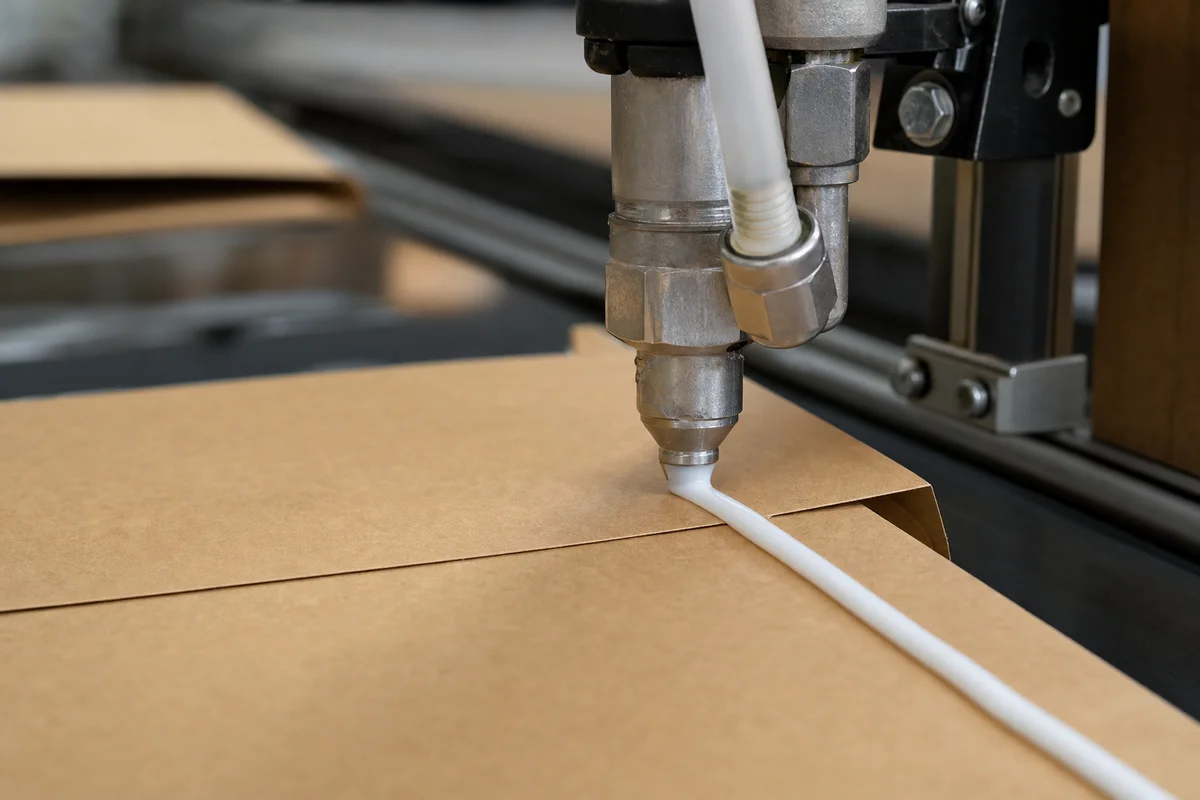
Les machines à sacs haute vitesse sanctionnent les adhésifs à faible viscosité ou surchauffés par un phénomène de brouillard et de filage, encrassant les carters et forçant des arrêts pour nettoyage. Notre rhéologie anti-brouillard est conçue pour une coupure nette en sortie de buse ; nos clients rapportent une réduction significative des interventions de nettoyage quotidiennes après optimisation.
Conseil d'expert
L'objectif de gain de vitesse de 20 % mentionné dans nos guides est basé sur des résultats d'essais clients. N'augmentez la cadence que lorsque les indicateurs de performance (poignées, fond, buses) sont stables au point de consigne actuel.
Joints latéraux et sacs multi-plis
Les sacs cabas et les sacs industriels multi-plis partagent le même vocabulaire technique mais subissent des contraintes différentes. Les joints longitudinaux exigent une prise rapide pour des tubes plats et sans plis ; le collage inter-plis pour sacs de ciment ou de farine nécessite des mélanges amidon/émulsion résistant aux vibrations et au remplissage lourd. Spécifiez des grades spécifiques par poste plutôt qu'une viscosité unique pour l'ensemble de l'usine.
Les poignées s'arrachent ou les fonds se décollent ?
Examinez nos adhésifs pour sacs : grades pour poignées (arrachage de fibres), collage du fond et passage propre en buses.
Voir les adhésifs pour sacs papierAccélérer sans risquer des joints ouverts
Une prise plus rapide (inférieure à 2 s sur certains grades) n'est utile que si les courroies de compression et le timing de pliage sont coordonnés. Ajustez le poids de colle, la viscosité et la vitesse machine simultanément : augmenter la vitesse tout en ajoutant du poids de couche accentue souvent le filage. Précisez votre équipement (ex : type Windmöller & Hoelscher) lors de vos demandes de TDS.
Solutions repulpables et conformité FDA 175.105 pour sacs alimentaires
Nos émulsions aqueuses sont conçues pour se disperser lors du repulpage et s'alignent sur la norme FDA 21 CFR 175.105 pour le contact alimentaire indirect. Nos grades inodores et neutres préservent les sacs de farine et produits d'épicerie. Pour les questions de contact direct ou de barrière, consultez nos adhésifs pour contact alimentaire ainsi que notre panorama des adhésifs aqueux.
Retour terrain : poignées 15 kg et buses propres
Un transformateur de sacs haute résistance rencontrait des problèmes d'arrachement de poignées, de fluage de fond et d'encrassement des buses sur le même programme. Après optimisation de l'arrachage de fibres et de la coupure nette, la ligne a validé des poignées pour charges lourdes de 15 kg, réduit les arrêts de maintenance et permis d'atteindre un objectif de production supérieur de 20 % par rapport à la solution précédente. Détails dans l'étude de cas sur la stabilité des poignées et fonds de sacs papier.
Checklist de démarrage
- Identifier la défaillance : pelage des poignées, fluage du fond ou encrassement des buses.
- Effectuer des tests de traction sur les poignées pour vérifier l'arrachage de fibres sur le lot de papier actuel.
- Vérifier la tenue des plis de fond via une simulation d'humidité en pile ou en transport.
- Consigner la température des buses, la pression et le poids de couche avant toute modification de vitesse.
- Vérifier la documentation FDA 175.105 pour les sacs alimentaires.
- Demander un seau d'essai de 20 kg pour validation sur machine (échantillon de 1 kg pour pré-étude).
Conclusion
L'optimisation des sacs papier repose sur trois postes et un plan rhéologique cohérent. Maîtrisez le cisaillement des poignées, le tack humide des fonds et la propreté des buses avant de chercher à augmenter la vitesse. Pour une recommandation d'essai structurée, transmettez-nous la conception du sac, la qualité du papier et des photos de vos applicateurs.
Questions fréquentes
Quelle charge maximale les sacs fabriqués avec vos adhésifs peuvent-ils supporter ?
Nos solutions haute résistance sont validées jusqu'à environ 20 kg selon le format et la conception du sac ; notre étude de cas publiée porte sur une qualification à 15 kg. Testez toujours votre géométrie de poignée spécifique sur votre papier.
Ces solutions sont-elles compatibles avec les machines à sacs haute vitesse ?
Oui. Nous adaptons la rhéologie à votre vitesse et à votre type d'applicateur (buse, molette ou rouleau) pour limiter le brouillard et le filage. Précisez le fabricant de la machine et la vitesse nominale lors de votre demande.
Pouvez-vous ajuster la viscosité pour s'adapter à mes équipements ?
Nous personnalisons nos solutions dans une plage de 1 000 à 5 000 cps par zone d'application. Une viscosité unique pour toute l'usine convient rarement aux exigences spécifiques des poignées, des fonds et des joints latéraux.
Fournissez-vous des adhésifs pour les sacs industriels multi-plis ?
Oui, nous proposons des mélanges d'amidon et d'émulsion pour le collage inter-plis et les fonds de sacs de ciment, de produits chimiques ou de poudres alimentaires.
L'adhésif est-il repulpable ?
Nos grades aqueux pour sacs sont formulés pour se disperser lors du repulpage afin de minimiser les résidus collants. Validez la repulpabilité avec votre papier et votre poids de dépose réel.
Tester nos adhésifs pour sacs sur votre ligne
Demandez un échantillon de laboratoire de 1 kg offert (frais de port à la charge du destinataire) après étude de faisabilité sur votre substrat.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.