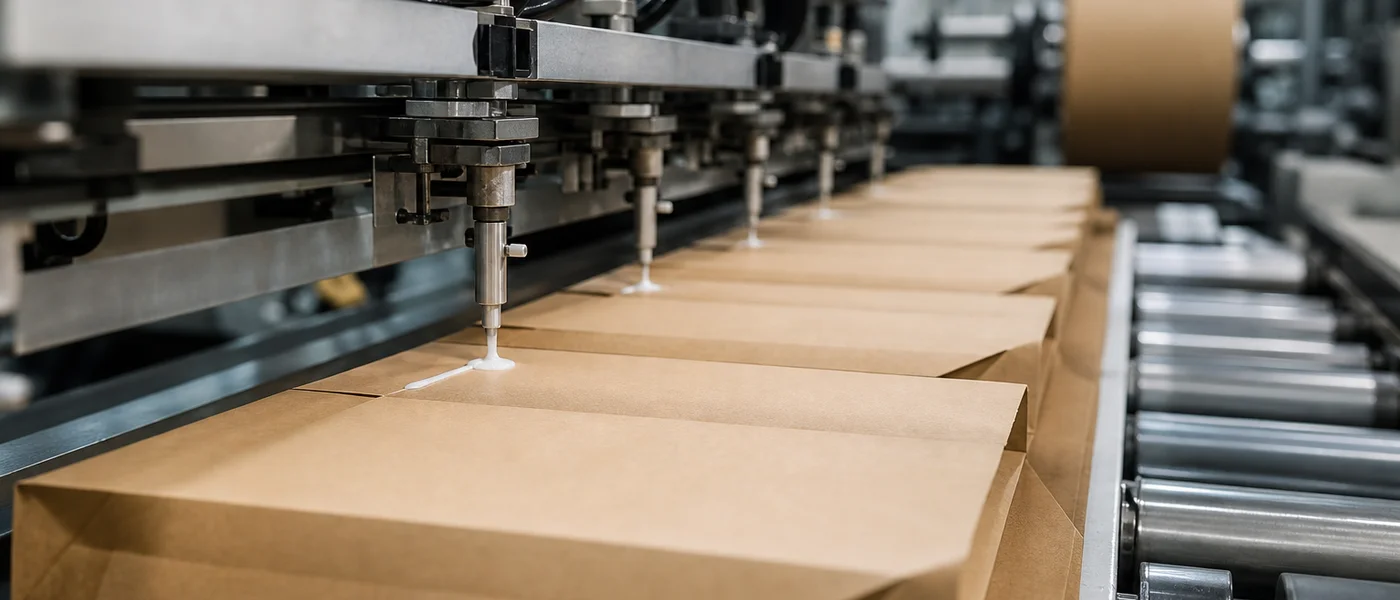
Ist Schmelzklebstoff oder Kaltleim die richtige Wahl für Ihre Linie? Ein Vergleich von Geschwindigkeit vs. Nachhaltigkeit, Energiekosten und TCO zur Optimierung Ihrer Verpackungseffizienz.
Inhaltsverzeichnis
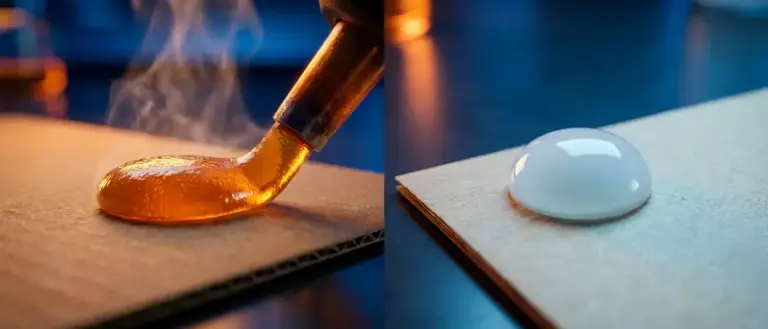
In der Hochvolumen-Verpackung geht es bei der Wahl zwischen Schmelzklebstoff (Hot-Melt) und wasserbasierten Systemen selten nur um die Klebfestigkeit. Es ist eine Kalkulation von Liniengeschwindigkeit vs. Energieverbrauch. Während Hot-Melt bei automatischen Aufrichtern aufgrund der sofortigen Abbindung dominiert, werden wasserbasierte Dispersionen zum Standard für Nachhaltigkeits-orientierte Marken, die Energiekosten für Heizsysteme eliminieren möchten.
Für Werksleiter muss die Entscheidungsmatrix über die reine Klebkraft hinausgehen. Erforderlich ist eine Bewertung der Gesamtkosten (Total Cost of Ownership, TCO), wobei Wartungsstillstände (verkokte Düsen vs. verstopfte Filter) und die Kilowattstunden berücksichtigt werden müssen, die nötig sind, um einen 200-kg-Tank rund um die Uhr geschmolzen zu halten.
"Der versteckte Energiekostenfaktor: Ein Standard-Hot-Melt-System verbraucht pro Schicht 15–20 kWh, nur um die Tanktemperatur zu halten. Der Umstieg auf ein kalt appliziertes wasserbasiertes System kann den klebstoffbezogenen Energiebedarf um über 80 % senken, sofern die Linienlänge die Trocknungszeit zulässt."
Technischer Vergleich: Rheologie & Verarbeitung
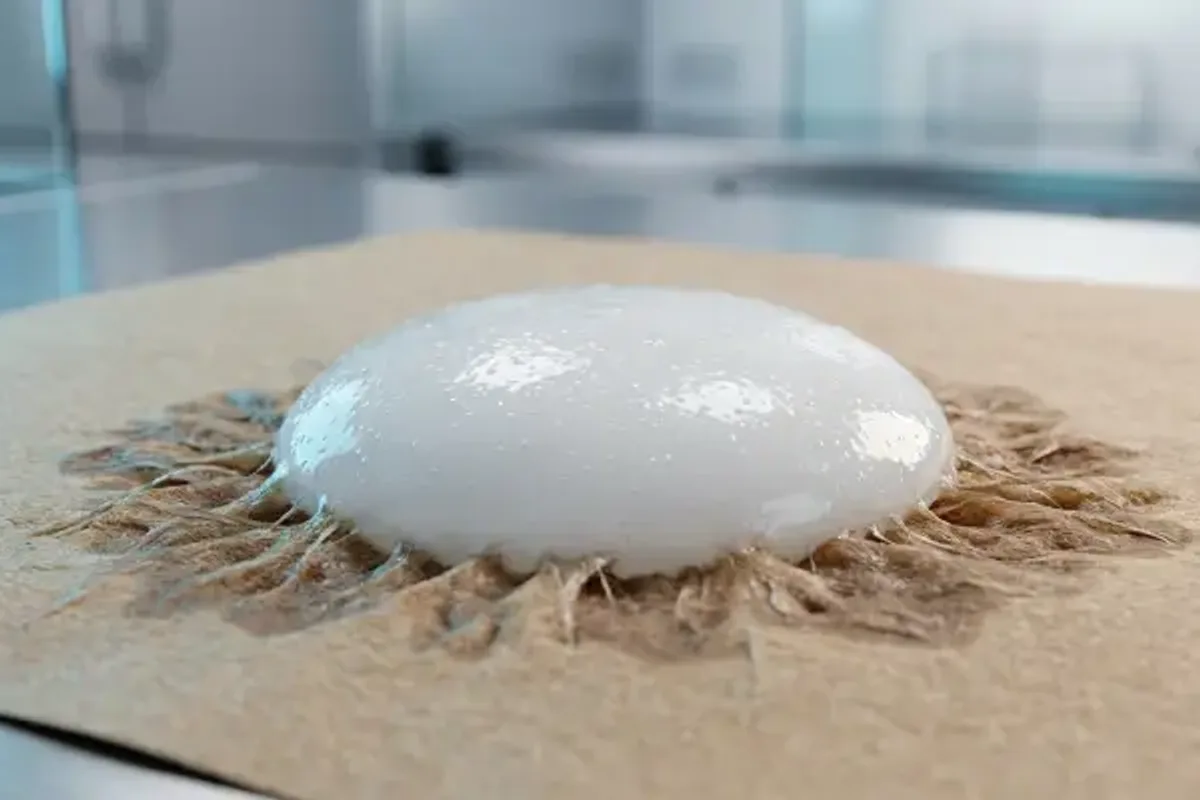
Wir klassifizieren diese Technologien nicht nur nach ihrer Chemie, sondern nach ihren Verarbeitungsanforderungen. Das Verständnis der Unterschiede zwischen Glasübergangstemperatur (Tg) und MFFT (Mindestfilmbildetemperatur) ist entscheidend, um Leimnahtöffnungen im Winter zu vermeiden.
Fokus auf Geschwindigkeit. 100 % Festkörper (wasserfrei). Bindet durch Abkühlung ab. Sofortige Anfangsfestigkeit (0,5 s Kompression). Hohe Energiekosten. Ideal für >50 Kartons/Min.
Fokus auf Nachhaltigkeit. Ca. 50–60 % Festkörpergehalt. Bindet durch Verdunstung/Absorption ab. Benötigt Kompressionszeit (2–5 s). Kaltauftrag spart Energie. Saubere Maschinenführung.
Hot-Melt: Meist dicker Auftrag (1,0–2,0 g/lfm). Wasserbasiert: Dünnerer Auftrag (0,5–0,8 g Trockengewicht). Höhere Ergiebigkeit pro Gebinde.
Hot-Melt: Hoch. Düsen verkokeln, Filter verstopfen, Schläuche müssen beheizt werden. Wasserbasiert: Niedrig. Einfache Pumpensysteme. Risiko des Eintrocknens in der Düse bei Stillstand.
Die „Geschwindigkeitsgrenze“ der Nachhaltigkeit – Bei Kartonverschließern über ca. 40 Kartons/Min. sollten Sie EVA vs. Metallocen vergleichen, bevor Sie die wasserbasierte Chemie ausschließen. Für beschichteten Karton in Faltschachtelklebemaschinen siehe Verklebung von UV-lackierten & beschichteten Materialien.
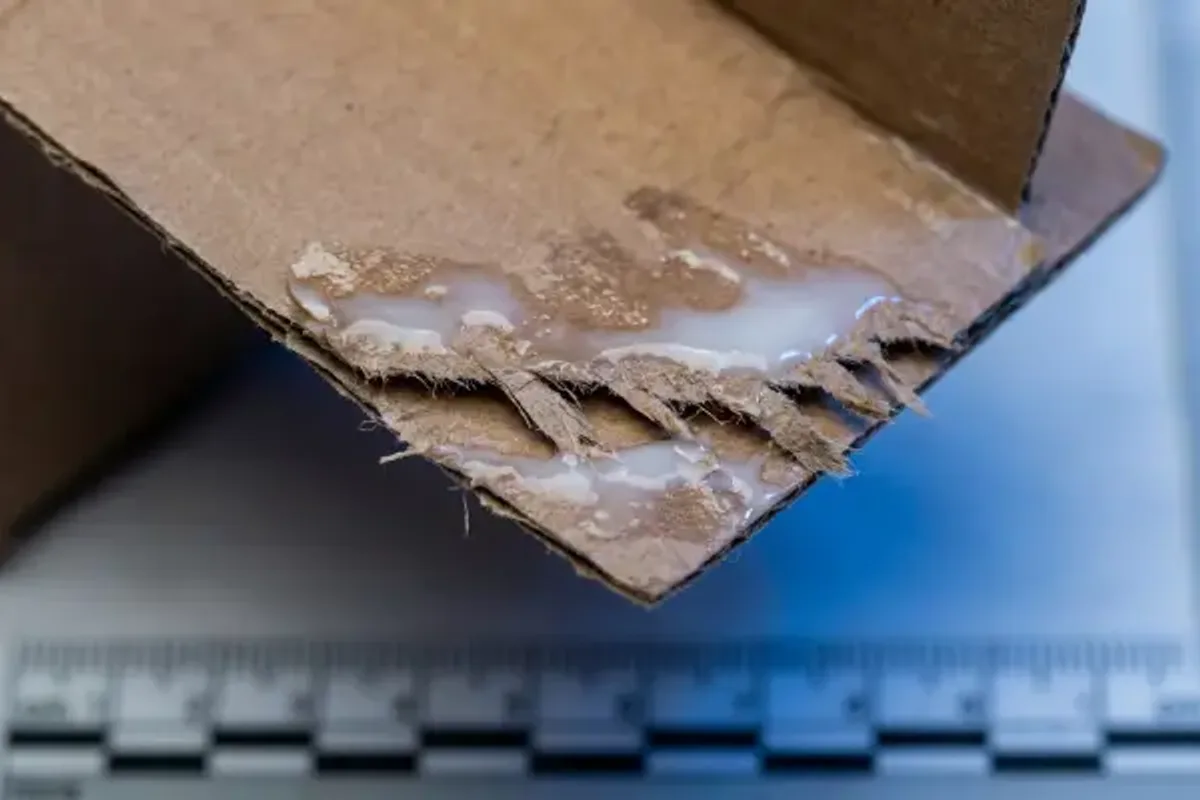
Das Haupthindernis für den Einsatz wasserbasierter Klebstoffe ist die Kompressionszeit. Wasser benötigt Zeit, um in den Karton einzuziehen. Wenn Sie eine Hochgeschwindigkeits-Faltschachtelklebemaschine (300 m/Min.) mit einem kurzen Kompressionsband betreiben, bindet der wasserbasierte Kleber nicht ab, bevor der Karton ausgeworfen wird, was zu „Fish-Tailing“ (verschobenen Laschen) führt.
Problem: „Fish-Tailing“ & Leimnahtöffnungen
Symptome: Kartons springen unmittelbar nach dem Kompressionsband auf; Laschen sind am Packer nicht bündig ausgerichtet (schief).
Lösungen:
- Prüfung der Kompressionsstrecke: Beim Wechsel auf wasserbasierte Systeme müssen Sie die Kompressionszone oft um 2 Meter verlängern, um die Absorption zu ermöglichen.
- Wechsel auf festkörperreiche Emulsionen: Verwenden Sie eine VAE-Qualität mit 60 % Festkörperanteil. Weniger Wasser bedeutet schnelleres Abbinden (höherer „Nass-Tack“), ohne die Maschine zu drosseln.
- Hybride Systeme: Verwenden Sie einen Schmelzklebstoff-Punkt für die sofortige Fixierung, kombiniert mit einer Linie wasserbasiertem Klebstoff für die dauerhafte strukturelle Verbindung.
Nachhaltigkeit: TCO & CO2-Fußabdruck
Globale FMCG-Konzerne prüfen ihre Lieferanten verstärkt auf „Scope 3“-Emissionen. Schmelzklebstoffe sind oft erdölbasiert und energieintensiv in der Anwendung. Wasserbasierte Klebstoffe, insbesondere VAE-Emulsionen, bieten einen deutlich geringeren CO2-Fußabdruck.
Zudem dispergieren wasserbasierte Klebstoffe beim Papier-Recycling leichter als Hot-Melt-Rückstände („Stickies“), was ein entscheidender Vorteil für Marken sein kann, die eine Zertifizierung der Re-Pulpierbarkeit anstreben.
Energiesparpotenzial berechnen?
Überlegen Sie, Ihre Linie auf Kaltleim umzustellen? Wir können Ihre aktuelle Liniengeschwindigkeit im Verhältnis zur Kompressionsstrecke modellieren, um die Machbarkeit zu prüfen.
TCO-Audit-Modell anfordernTechnische Einschätzung von Senda
- Für hohe Geschwindigkeiten (>60 Takte/Min.): Setzen Sie auf Metallocen-Hot-Melt. Die Energiekosten werden durch den hohen Durchsatz gerechtfertigt.
- Für Nachhaltigkeitsziele: Wenn Sie über die nötige Stellfläche für eine längere Kompressionsstrecke verfügen, ist wasserbasiertes VAE vorzuziehen. Sie sparen 15–20 % TCO durch geringere Energie- und Wartungskosten.
- Der hybride Kompromiss: Für Schwerlastkartons fragen Sie nach „Dual-System“-Auftragsköpfen, die Hot-Melt für die Soforthaftung und Kaltleim für die strukturelle Versiegelung nutzen.
Häufig gestellte Fragen
Warum ist die Kompressionszeit bei wasserbasierten Klebstoffen kritischer als bei Hot-Melt?
Schmelzklebstoffe binden durch Abkühlung fast augenblicklich ab. Wasserbasierte Klebstoffe binden durch Verdunstung und Absorption in die Papierfasern ab. Daher ist eine längere Kompressionsstrecke nötig, um die strukturelle Festigkeit zu gewährleisten, bevor der Karton die Linie verlässt.
Kann der Wechsel zu wasserbasierten Klebstoffen den Energieverbrauch tatsächlich senken?
Ja. Ein Standard-Hot-Melt-System benötigt 15–20 kWh pro Schicht, um die Temperaturen in Tank und Schläuchen zu halten. Wasserbasierte Klebstoffe werden bei Umgebungstemperatur verarbeitet, was die klebstoffbezogenen Energiekosten um über 80 % senken kann.
Was versteht man unter „Fish-Tailing“ bei der Kartonversiegelung?
„Fish-Tailing“ bezeichnet verschobene oder nicht bündig ausgerichtete Laschen. Dies tritt häufig auf, wenn wasserbasierte Klebstoffe auf Linien mit unzureichender Kompression verwendet werden, sodass sich die Laschen verschieben, bevor der Kleber genug Anfangsfestigkeit entwickelt hat.
Wie beeinflussen Klebstoffe die Re-Pulpierbarkeit von Papierverpackungen?
Wasserbasierte Klebstoffe dispergieren beim Recycling im Hydropulper in der Regel leichter. Im Gegensatz dazu können herkömmliche Schmelzklebstoffe „Stickies“ bilden, die Recyclingsiebe verstopfen. Daher sind wasserbasierte Optionen für Kreislaufwirtschafts-Ziele meist vorteilhafter.
Wann sollte ich Metallocen-Hot-Melt einer wasserbasierten Dispersion vorziehen?
Wenn Ihre Liniengeschwindigkeit 60 Kartons pro Minute überschreitet oder Sie über eine sehr kurze Kompressionsstrecke verfügen, ist Metallocen-Hot-Melt aufgrund der sofortigen Abbindung und der im Vergleich zu EVA überlegenen thermischen Stabilität die bessere Wahl.
Wählen Sie die passende Klebstoffplattform für Ihre Anlage
Fordern Sie nach einer technischen Prüfung auf Ihrem Substrat ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.