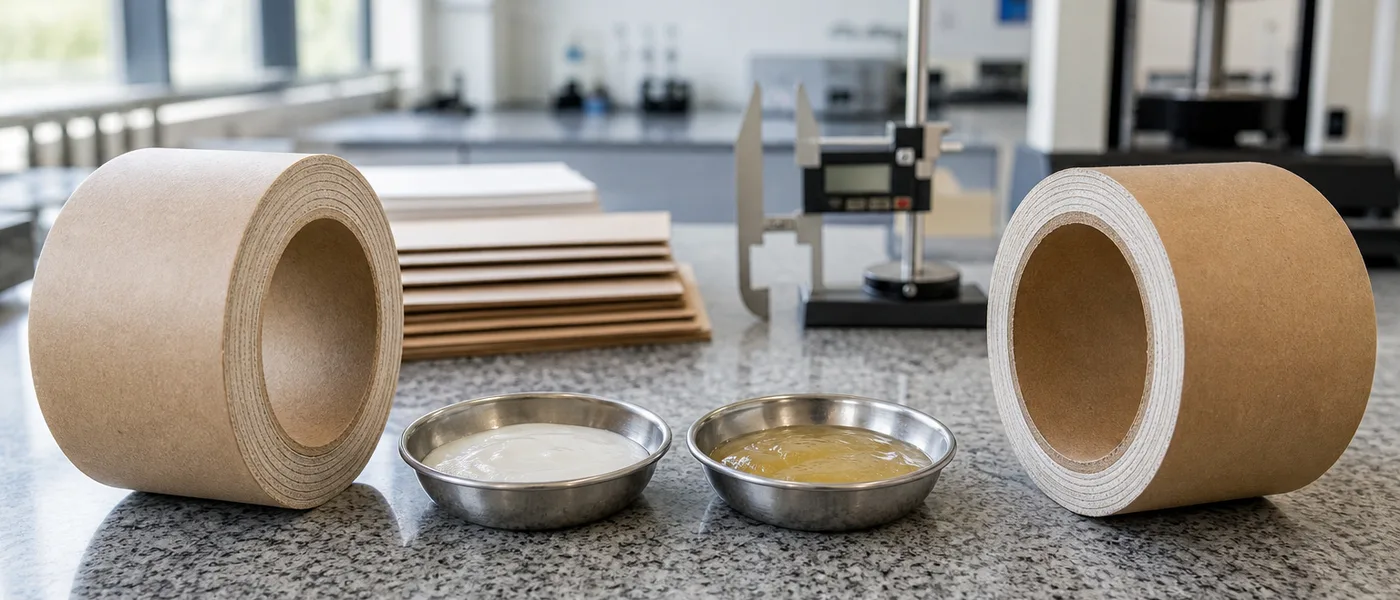
Guide pratique pour les transformateurs de tubes et mandrins : extrait sec de l'adhésif, tension des plis, pénétration des supports recyclés et qualification de l'écrasement radial, sans excès d'encollage sur les bobineuses haute vitesse.
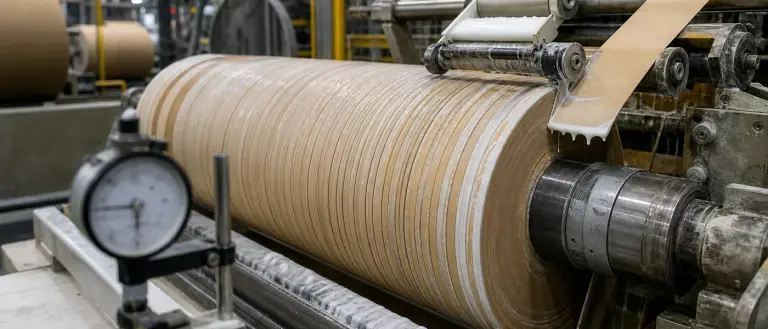
Sommaire
La résistance à l'écrasement radial ne dépend pas d'un réglage unique. Sur une spiraleuse, le mandrin présente des défauts lorsque la chimie de la colle, l'extrait sec, la tension des plis et la qualité du papier cessent de fonctionner en synergie, souvent avant même que la machine n'atteigne sa vitesse nominale. La solution consiste rarement à ajouter « plus d'adhésif », mais plutôt à faire correspondre le développement de la tenue avec la plage de vitesse réelle de production.
Ce guide s'adresse aux équipes de production de tubes, mandrins et cartons structurels. Il concerne les applications exigeant un bobinage supérieur à 150 m/min et des objectifs d'écrasement de plus de 1000 N pour les programmes intensifs. Il complète notre article de dépannage sur
les causes de défaillance des mandrins papier sur les lignes haute vitesse ; il ne remplace en aucun cas les spécifications d'écrasement de vos clients ni vos protocoles de stockage conditionné.
Pourquoi la résistance à l'écrasement chute avant la vitesse maximale de bobinage
Sur-application vs sous-pénétration sur les plis recyclés
Ajouter de la colle peut améliorer la rigidité immédiate, mais augmente la migration d'humidité, prolongeant le temps de séchage et abaissant parfois l'écrasement après conditionnement après exposition à l'humidité. Une sous-pénétration sur du carton recyclé produit l'effet inverse : le pli semble collé mais se sépare sous la tension. Nos conseils techniques préconisent d'ajuster l'extrait sec et les agents de pénétration pour les supports recyclés de moindre qualité, tout en visant une performance radiale de plus de 1000 N lors de la validation — sans que cela constitue une garantie universelle.
- Coupes molles et cornes : La résistance initiale est insuffisante au moment du passage au couteau à la cadence actuelle.
- Sensation sur mandrin vs écrasement après stockage : Les mandrins sont conformes en sortie de machine, mais perdent leur rigidité après conditionnement.
- Projections à l'applicateur : Une rupture rhéologique souvent confondue avec une colle « faible ».
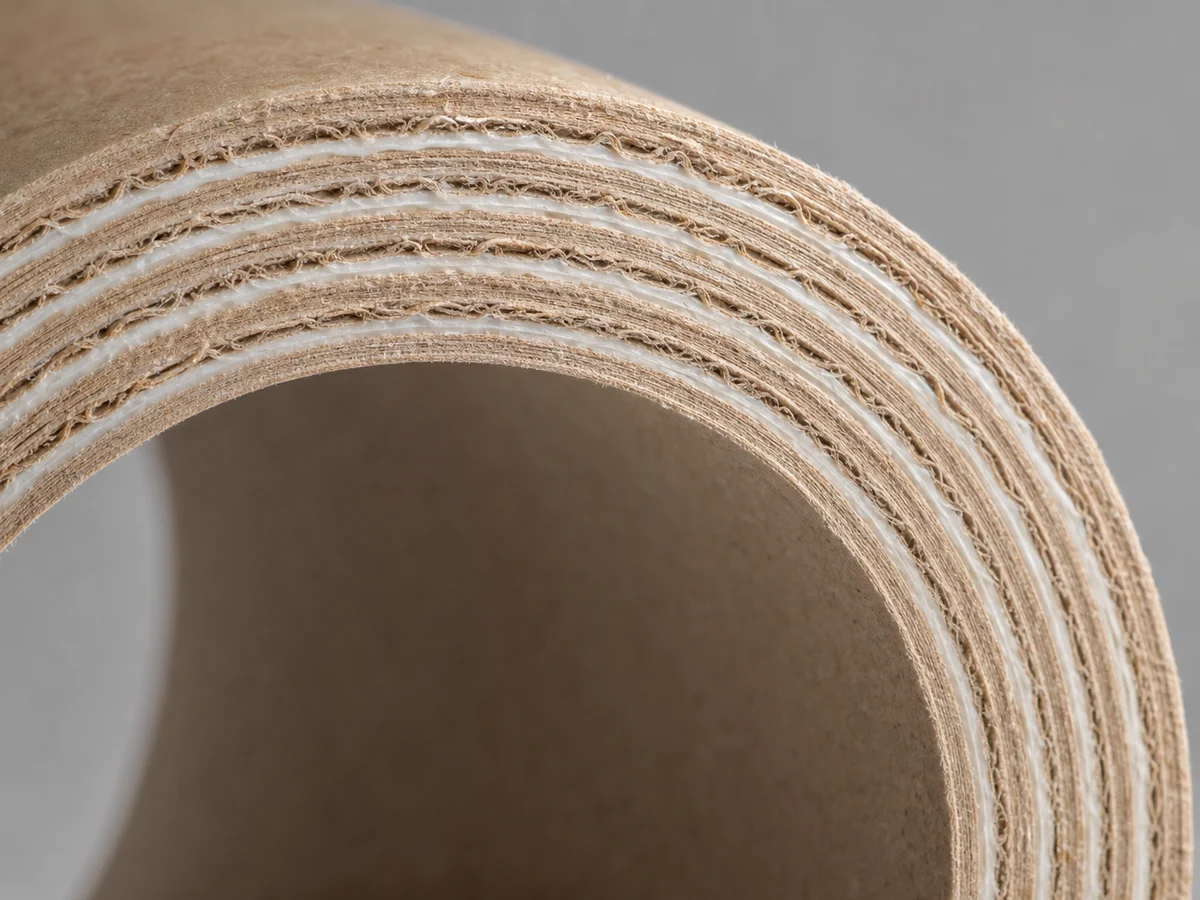
Les paramètres à contrôler sur ligne
Fenêtre d'extrait sec et de viscosité
Nos solutions à haut extrait sec à base de dextrine et de PVA sont optimisées pour la rigidité avec un apport d'eau plus faible que les colles d'amidon traditionnelles. Maintenez la viscosité et l'extrait sec dans les plages définies par la TDS ; une dérive de l'extrait sec entre les lots est souvent la variable cachée derrière une irrégularité de la résistance d'une semaine à l'autre.
Tension des plis et vitesse du mandrin
Une tension trop faible emprisonne de l'air dans le complexe ; une tension excessive écrase les plis recyclés fins. Augmenter la vitesse du mandrin sans adapter le développement du tack humide produit des tubes acceptables durant le poste, mais défaillants après stockage. Qualifiez la vitesse, la tension et l'apport de colle conjointement — notre étude de cas sur le bobinage haute vitesse de mandrins industriels a maintenu la qualité de papier et la dépose constantes pour garantir l'intégrité des comparaisons chimiques.
Quand passer de l'amidon au PVA ou à un hybride
L'amidon ou la dextrine restent économiques pour de nombreuses lignes parallèles et spiralées ; les hybrides PVA s'imposent lorsqu'une résistance initiale plus rapide et une coupe plus nette sont nécessaires au-delà de 120-150 m/min. Utilisez notre guide amidon vs PVA pour les adhésifs de tubes papier pour le choix chimique, et cet article pour les variables de ligne liées à ce choix.
Conseil d'expert
Nos retours clients font état d'une vitesse de bobinage supérieure de 15 % tout en maintenant un écrasement supérieur à 1000 N — il s'agit d'un résultat obtenu sur un programme spécifique, et non d'une promesse universelle. Documentez votre fenêtre qualifiée (vitesse, dépose, conditionnement) dans votre dossier de fabrication.
Protocole de qualification
L'écrasement radial comme critère d'acceptation
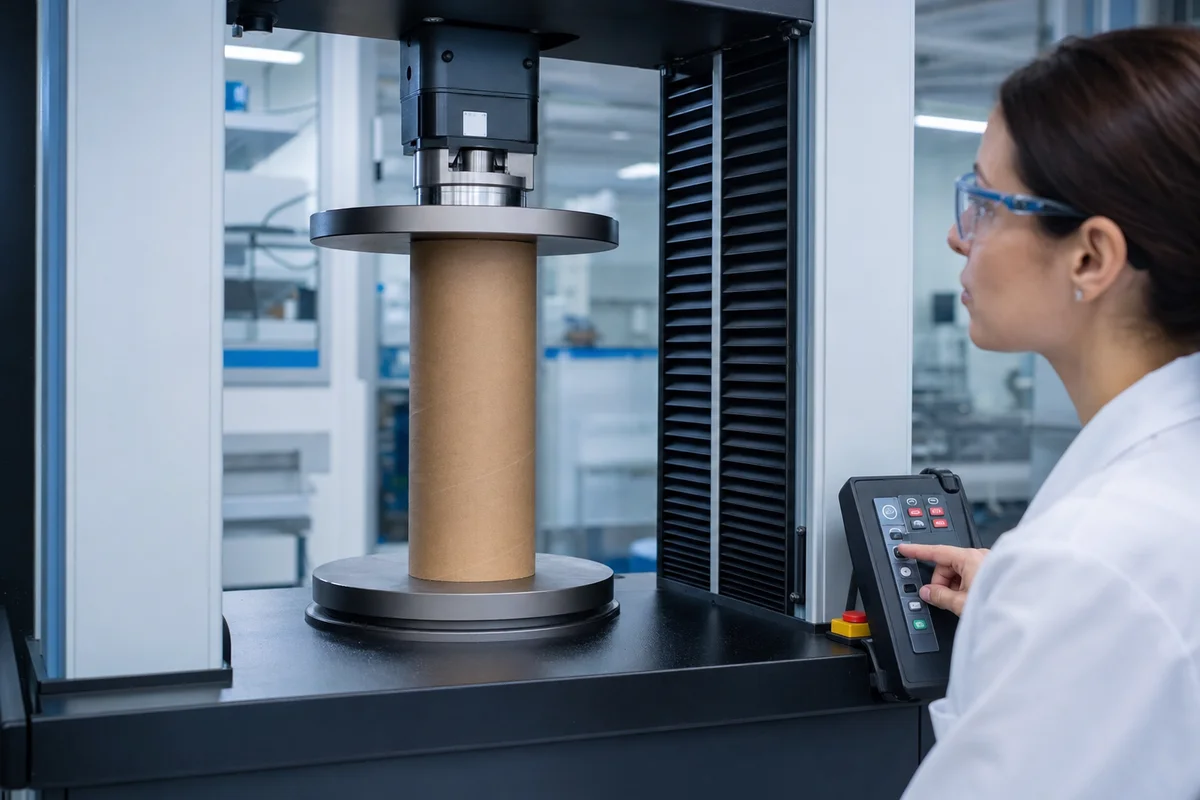
Définissez si votre spécification s'applique en sortie de ligne ou après conditionnement (humidité/stockage). Nos tests sur mandrins haute vitesse ont validé un écrasement après conditionnement de 1000 N+ et une fenêtre de bobinage qualifiée de 150 m/min — calquez toujours vos tests sur la méthode employée par votre client.
Documentation pour les audits clients
Les mandrins industriels s'alignent généralement sur la norme FDA 21 CFR 175.105 (contact indirect). La norme FDA 176.170 s'applique au contact liquide direct comme pour les pailles en papier — ne citez pas la 176.170 pour des mandrins de film ou de textile. Regroupez les TDS, SDS et DoC par lot ; consultez nos ressources réglementaires pour vos dossiers d'audit.
Augmenter la vitesse sans perdre en résistance ?
Découvrez nos adhésifs pour tubes industriels : bobinage dextrine/PVA à haut extrait sec, contrôle de la coupe et qualification de l'écrasement après conditionnement.
Voir les adhésifs tubes et mandrinsÉtude de cas : Bobinage de tubes haute vitesse
Un transformateur nord-américain a stabilisé un programme à cadence élevée en adaptant le tack humide, la dépose et le comportement à la coupe au critère d'écrasement après conditionnement plutôt qu'en augmentant la quantité de colle. Les résultats incluent une fenêtre qualifiée de 150 m/min, un objectif de 1000 N+ d'écrasement et une réduction des interventions lors de la coupe. Détails complets : étude de cas sur le bobinage haute vitesse de mandrins industriels.
Quand opter pour une formulation sur mesure
L'escalade vers le sur-mesure est nécessaire lorsque les compositions de fibres recyclées, les structures de plis hybrides ou les combinaisons avec des hot-melts pour le collage de fin de bobine ou le démarrage de mandrin sortent des plages standards dextrine/PVA — consultez nos sections sur les adhésifs hot-melt et les plateformes aqueuses. Notre cycle de laboratoire pour les grades de bobinage personnalisés est d'environ 7 jours une fois les composants et la plage de vitesse définis.
Conclusion technique
Maximiser la résistance des mandrins est une équation de process : extrait sec adapté, dépose contrôlée, tension réelle et tests d'écrasement calqués sur ceux de vos clients. Partez toujours du mode de défaillance (coupe molle, cornes, chute de résistance après stockage) pour ajuster la chimie, et non l'inverse. Pour les grades spécifiques, consultez notre section tubes et mandrins ; pour une analyse approfondie des défauts, consultez l'article sur le dépannage haute vitesse lié plus haut.
Questions fréquentes
Pouvez-vous adapter l'adhésif pour des cartons à base de fibres recyclées ?
Oui. Nous ajustons l'extrait sec et les agents de pénétration selon la qualité des fibres recyclées, tout en qualifiant l'écrasement radial sur votre structure de plis réelle. Les objectifs de plus de 1000 N sont des cibles de validation pour des programmes spécifiques, et non des garanties universelles.
Quelle norme FDA s'applique aux mandrins industriels ?
Les mandrins industriels et la plupart des tubes s'alignent sur la norme FDA 21 CFR 175.105 (contact indirect). Les formats en contact liquide direct, comme les pailles en papier, nécessitent une revue selon la 176.170 via un autre parcours produit.
À quelle vitesse vos adhésifs pour tubes peuvent-ils fonctionner ?
Nos grades sont conçus pour les spiraleuses haute vitesse ; nos études de cas ont validé des cadences d'environ 150 m/min avec une coupe nette lorsque la rhéologie et la dépose étaient adaptées à la ligne. Votre équipement d'origine, le nombre de plis et la capacité de séchage définissent le plafond réel.
Dois-je choisir l'amidon ou le PVA pour ma bobineuse ?
L'amidon ou la dextrine sont économiques sur de nombreuses lignes ; les hybrides PVA sont préférables lorsqu'une résistance initiale plus rapide et un meilleur écrasement après conditionnement sont requis à haute vitesse. Consultez notre guide amidon vs PVA et réalisez des essais comparatifs avec une dépose identique.
Quelle est la quantité minimale de commande (MOQ) pour les adhésifs de bobinage ?
La MOQ standard est d'environ 1 000 kg. Nous proposons des échantillons gratuits de 1 kg pour le laboratoire et des seaux d'essai de 20 kg pour la validation sur machine.
Tester la liaison inter-plis sur votre bobineuse
Échantillon de laboratoire de 1 kg offert (frais de port à la charge du destinataire) après étude de faisabilité sur votre substrat et selon vos conditions de ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.