

Le prix au kilo est une fausse économie. Comparez les hot-melts EVA et métallocènes pour résoudre le filage (« cheveux d'ange »), éliminer la carbonisation et optimiser la fermeture de caisses à haute cadence.
Sommaire
Si vous demandez à un acheteur quelle colle choisir, il regardera le prix au kilo. Si vous posez la même question au responsable maintenance, il comptera les heures passées à gratter les résidus de carbonisation (« black rocks ») dans le fond du fondoir. En tant qu'ingénieur, votre rôle est de concilier ces deux impératifs tout en garantissant l'intégrité de l'emballage.
Il n'existe pas d'adhésif « universel » pour l'emballage alimentaire. L'industrie repose sur des architectures chimiques distinctes, chacune possédant un profil rhéologique propre, conçu pour des cadences machine, des températures de service et des substrats spécifiques. Comprendre la différence entre l'EVA traditionnel et le métallocène moderne est la première étape pour optimiser l'efficacité de votre ligne.
"L'adhésif le moins cher au kilo est souvent le plus coûteux par carton. Si une EVA à bas prix provoque 20 minutes d'arrêt par poste en raison de buses obstruées par la carbonisation, la perte de production dépasse largement l'économie réalisée sur la matière première."
Hiérarchie chimique : EVA vs Métallocène vs Solutions aqueuses
Nous classons les adhésifs pour l'emballage alimentaire en trois catégories principales. Votre choix détermine votre calendrier de maintenance, la force d'adhésion et la conformité réglementaire selon la FDA 175.105 (voir aussi le texte du 21 CFR).
Le standard traditionnel. Viscosité élevée, coût au kilo réduit. Sujet à la dégradation thermique (carbonisation) en cas d'inactivité prolongée. Idéal pour la fermeture de caisses à cadences lentes ou moyennes.
Technologie haute performance. Thermiquement stable (pas de carbonisation), densité plus faible (plus de volume par kilo) et coupure nette. Indispensable pour les systèmes d'alimentation automatique à haute vitesse.
Utilisé pour le contrecollage, les étuis pliants et les applications en contact alimentaire direct. Nécessite un temps de compression pour la prise, le temps que l'eau s'évapore ou s'absorbe.
Poisseux en permanence. Utilisé pour l'étiquetage, les rabats refermables et les applications auto-adhésives. Reste souple et flexible même à basse température.
Résoudre le phénomène de filage (« cheveux d'ange »)
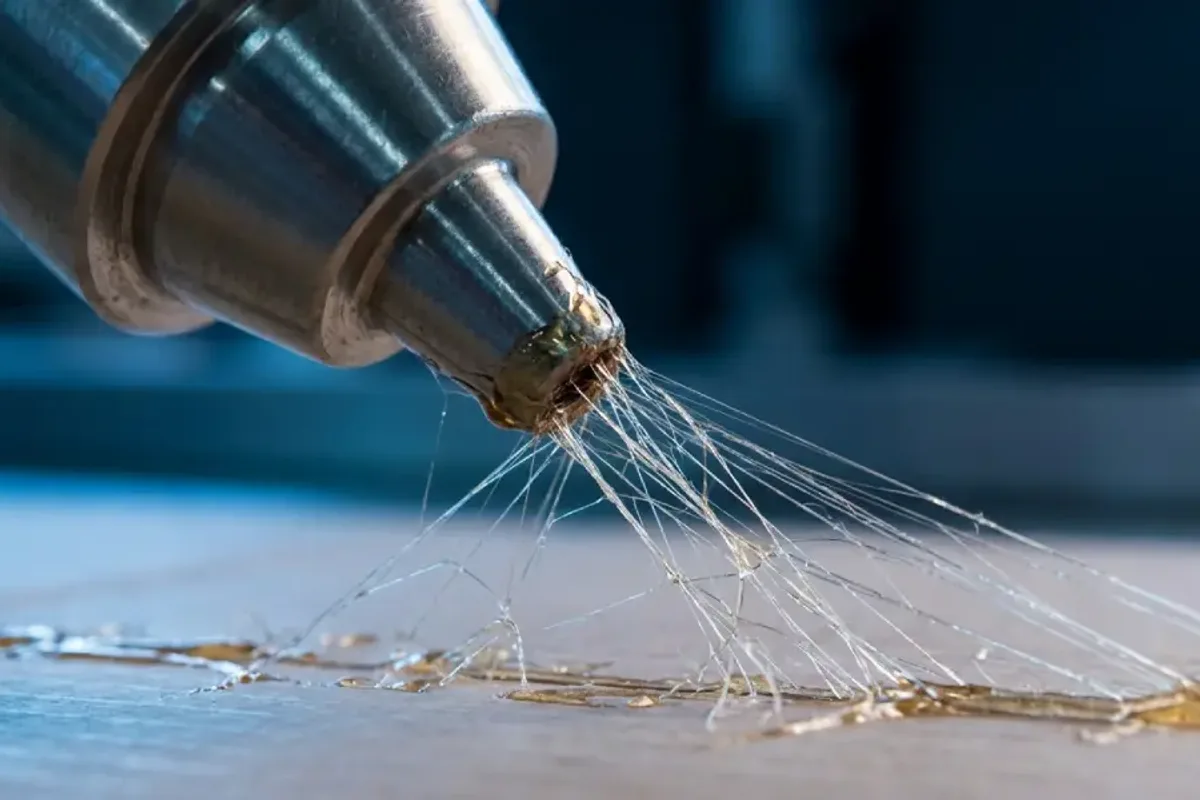
Lors de nos audits sur les lignes haute cadence (plus de 50 cartons/minute), le mode de défaillance le plus fréquent est le filage ou « cheveux d'ange ». Cela se produit lorsque l'adhésif ne se détache pas nettement de la buse, créant de fins réseaux de colle sur la ligne de production. Ces fils perturbent les cellules photoélectriques, nuisent à l'esthétique du pack et encrassent les tapis de convoyage.
Nos données rhéologiques confirment qu'il s'agit rarement d'un défaut machine ; c'est une inadéquation chimique où le module élastique de l'adhésif est trop élevé pour la vitesse de coupure. Sur les étuis pliants avec vernis UV, les ouvertures intempestives sont généralement un problème de mouillage, une catégorie de défaillance différente du filage sur une formeuse de caisses.
Problème : Filage et cheveux d'ange
Symptômes : Fins fils de colle s'étirant depuis la buse ; accumulation sur les rails de guidage ; erreurs des capteurs photoélectriques.
Solutions :
- Vérifier la distance de la buse : Assurez-vous que la buse est suffisamment proche du substrat pour éviter l'étirement du cordon.
- Vérifier la température : Une température trop basse augmente la viscosité et empêche une coupure nette. Augmentez la température par paliers de 5 °C.
- Optimiser la chimie : L'EVA est sujet au filage. Passez à un grade métallocène spécifiquement formulé pour une coupure nette à haute cadence.
Stabilité thermique et maintenance des bacs
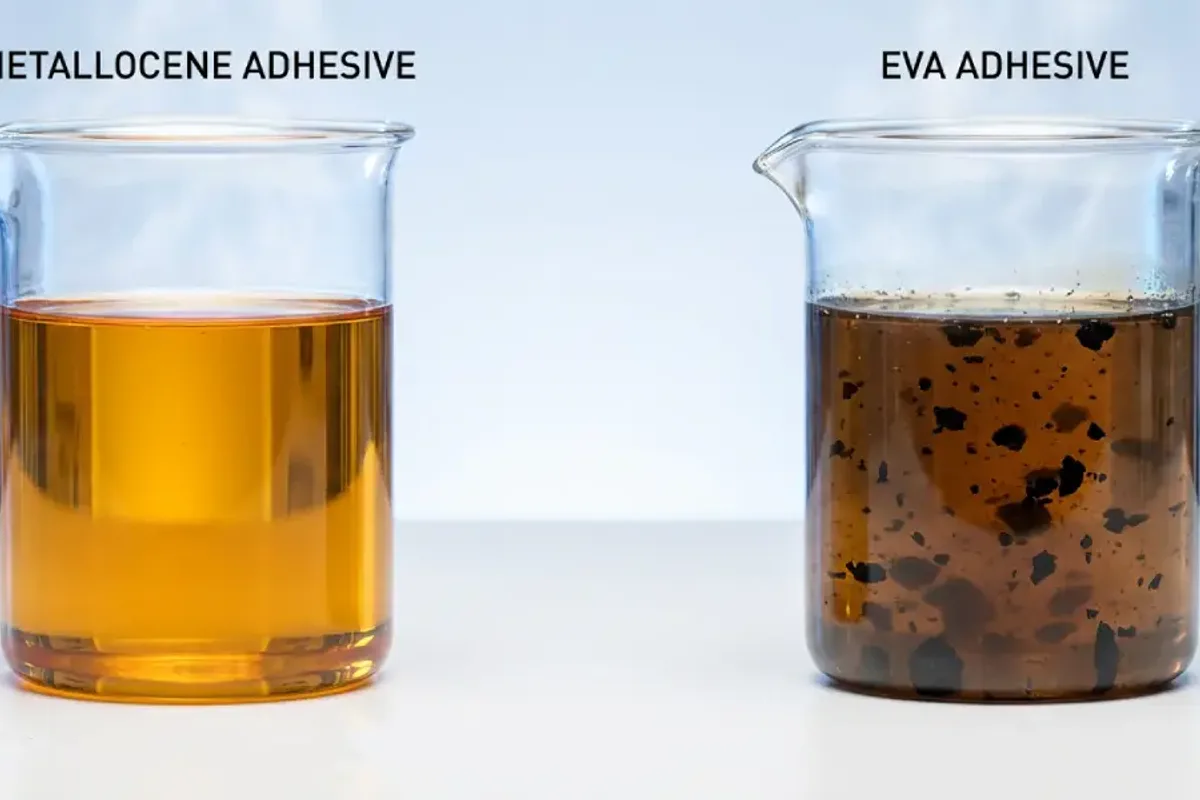
Le coût caché d'un adhésif réside dans la maintenance. Lorsque nous soumettons des hot-melts EVA traditionnels à des tests de stabilité de 100 heures à 170 °C, nous observons une oxydation rapide et une carbonisation. Sur les scelleuses de caisses à haute vitesse, ces arrêts se traduisent par des cordons irréguliers et des filtres colmatés. Consultez notre étude de cas sur la fermeture de caisses sans carbonisation ainsi que la section adhésifs hot-melt pour le choix de la plateforme.
Pour les usines tournant en 24/7, la stabilité thermique n'est pas négociable. Les adhésifs métallocènes conservent leur clarté et leur viscosité même après 72 heures dans le bac, éliminant pratiquement tout arrêt lié à la carbonisation.
Étude de cas associée : Stopper les ouvertures de caisses de produits surgelés à -40 °C — contexte de qualification issu d'un programme en conditions réelles.
Comparer EVA et métallocène
Vous souhaitez constater la différence de stabilité thermique ? Demandez nos données de test de cuisson (« Cook Test ») ou recevez un échantillon pour un essai de densité sur votre ligne.
Demander le guide de sélectionVerdict technique Senda
- Calculez la densité : Le métallocène coûte plus cher au kilo mais possède une densité inférieure (~0,88 g/cm³) à celle de l'EVA (~0,98 g/cm³). Vous utilisez moins de colle par caisse, ce qui équilibre souvent le coût.
- La cadence dicte la chimie : En dessous de 30 cartons/minute, l'EVA est économiquement viable. Au-delà de 40 cartons/minute, le métallocène est le standard technique pour une coupure nette. Pour le travail sur carton couché, complétez cette lecture avec notre guide de collage sur plieuse-colleuse.
- Le substrat avant tout : Vérifiez toujours si votre carton est recyclé (fibres courtes) ou vierge (fibres longues), car cela détermine la vitesse de pénétration nécessaire.
Questions fréquentes
Quelle est la principale différence entre les hot-melts EVA et métallocènes ?
L'EVA est un adhésif traditionnel moins coûteux, adapté aux lignes lentes mais sujet à la carbonisation. Le métallocène est une polyoléfine haute performance offrant une grande stabilité thermique (pas de résidus), une densité plus faible et une coupure plus nette pour les lignes haute cadence.
Qu'est-ce qui cause le filage ou les « cheveux d'ange » dans les applications hot-melt ?
Le filage est généralement causé par un adhésif dont le module élastique est trop élevé pour la vitesse machine, ou par une application à une température trop basse. Passer au métallocène ou augmenter la température résout généralement ce problème.
L'adhésif métallocène est-il plus cher que l'EVA ?
Au kilo, oui. Cependant, le métallocène est moins dense (~0,88 g/cm³) que l'EVA (~0,98 g/cm³), ce qui signifie que vous obtenez plus de volume par kilo. En tenant compte de la réduction des temps d'arrêt pour maintenance, le métallocène offre souvent un coût total de possession (TCO) inférieur.
Quand faut-il utiliser des acryliques en phase aqueuse plutôt que du hot-melt ?
Les acryliques aqueux sont nécessaires pour le contrecollage, les étuis pliants ou les zones de contact alimentaire direct où l'adhésif doit sécher par absorption ou évaporation plutôt que par simple refroidissement.
Comparer les solutions hot-melt sur votre ligne
Échantillon de laboratoire de 1 kg offert après analyse de votre substrat et des conditions de ligne — frais de port à la charge du destinataire.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.




