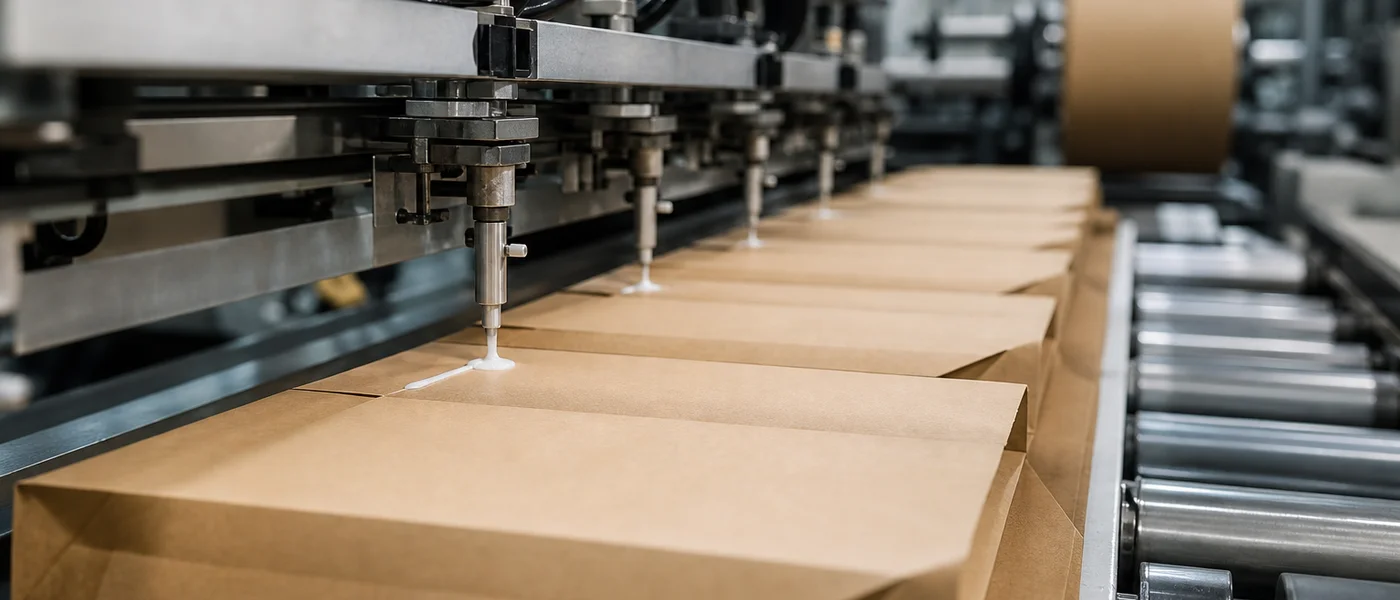
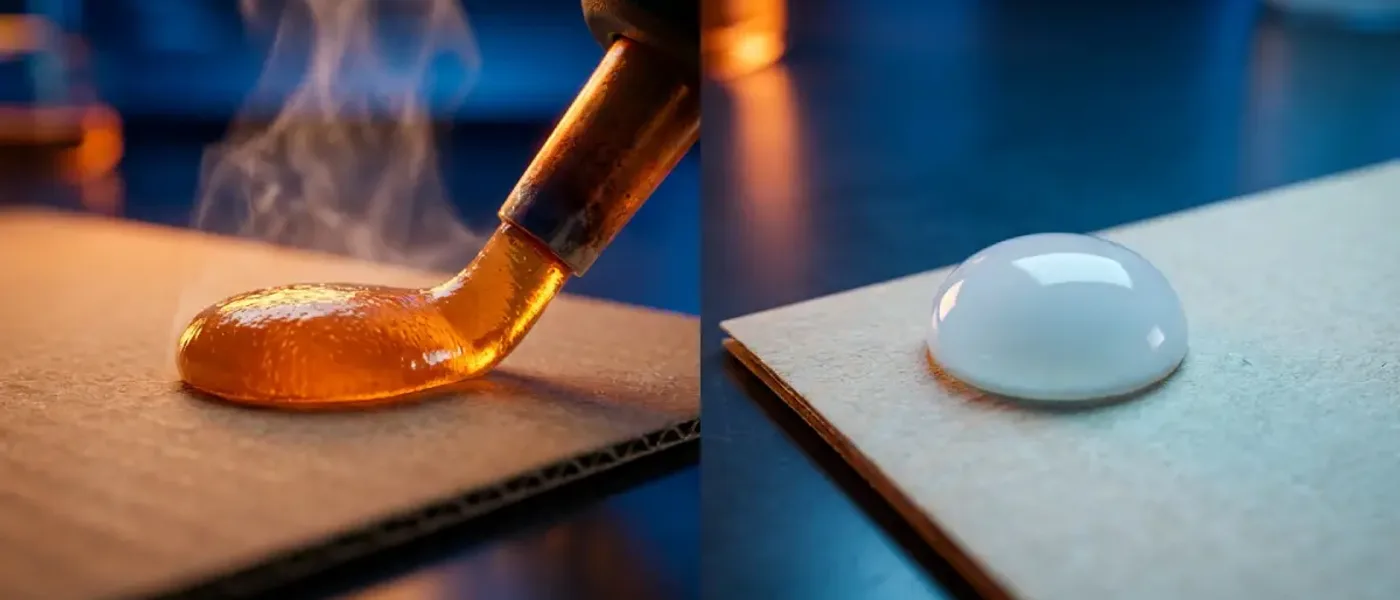
Optimisez la couverture adhésive, la pression de nip et le grade papier sur les lignes V-board afin d'arrêter la délamination sous cerclage, les angles mous et le séchage lent, avec qualification de résistance en flexion pour profils lourds.
Sommaire
- ·Pourquoi le V-board échoue sous cerclage
- ·Couverture contre grammage de colle
- ·Pression de compression et conception du nip
- ·Compromis entre grade papier et nombre de plis
- ·VAE haut extrait sec pour un séchage plus rapide
- ·Interprétation de l'essai de poutre (qualitative)
- ·Cas : délamination sous cerclage éliminée
- ·Liaison repulpable et conformité
- ·Checklist de démarrage
- ·Conclusion
- ·Questions fréquentes
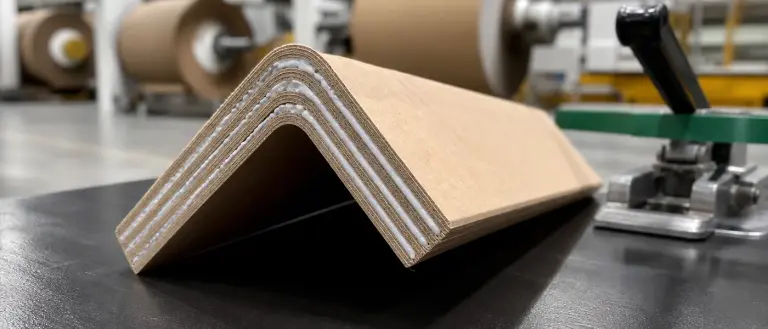
Le V-board peut paraître correct sur la lamineuse et échouer sur la palette. La tension du cerclage trouve d'abord la ligne de ply la plus faible, souvent à l'angle extérieur; la propagation ressemble ensuite à un "mauvais papier" alors que le vrai sujet est la couverture, la compression ou l'humidité retenue dans une colle riche en amidon.
Ce guide s'adresse aux transformateurs de cornières qui produisent V-board, U-profile et protections lourdes, les trois leviers de notre page cornières : couverture, compression et grade papier. Il renvoie au cas de délamination sous cerclage; il ne remplace pas votre méthode interne de flexion 3 points ni les spécifications client.
Pourquoi le V-board échoue sous cerclage
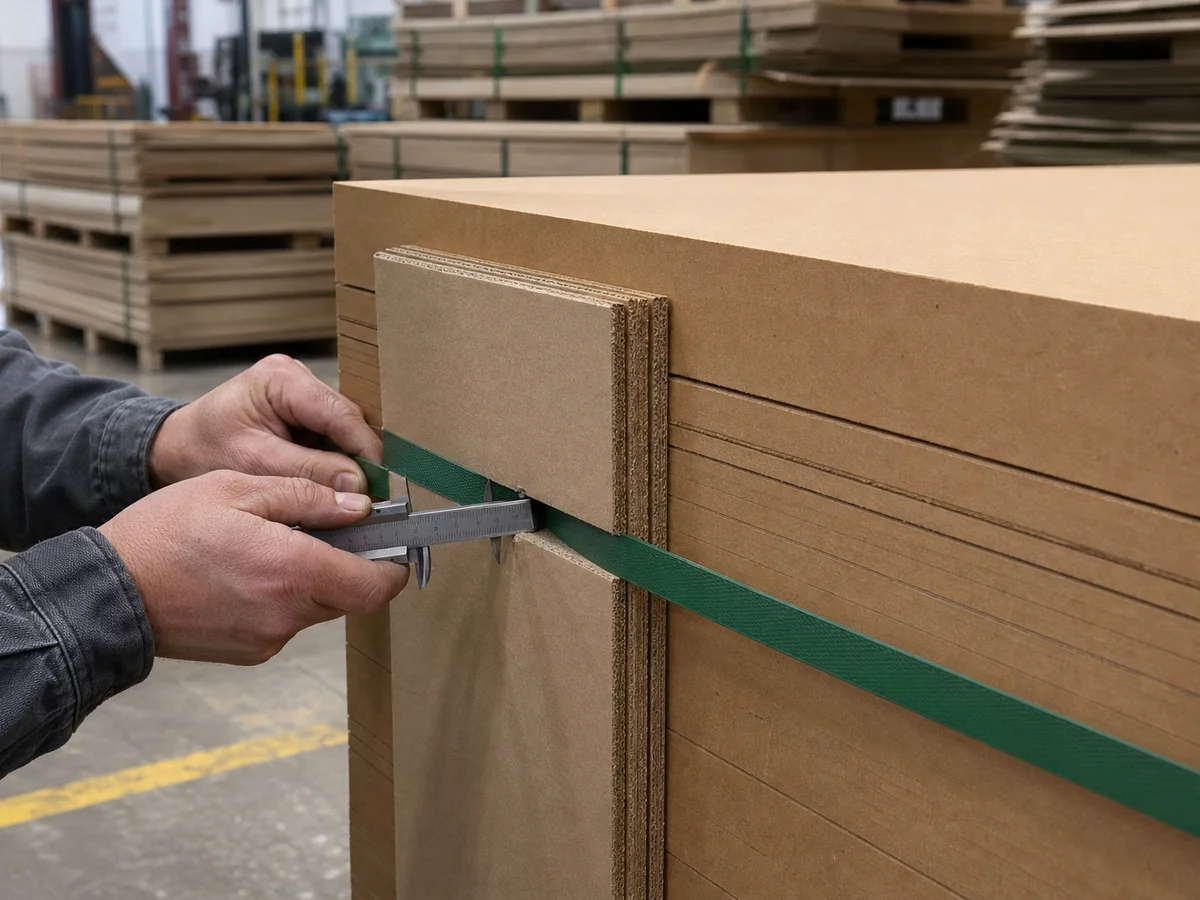
La séparation des plis souscerclage haute tensionest une rupture en cisaillement entre couches, pas seulement un écrasement d'arête. Les routes amidon standard peuvent sembler rigides à la main mais s'ouvrir lorsque la charge du feuillard se concentre sur une ligne de collage mince et humide. Les gradesVAEà fort cisaillement sont réglés pour la liaison interne sous contrainte d'emballage; le transformateur de notre cas a signalézéro délaminationen essai de cerclage après changement de chimie et resserrement des fenêtres procédé.
- L'angle extérieur s'ouvre en premier -> vérifier l'uniformité de dépose sur le pli du coin aigu.
- Bords mous pendant le transport -> souvent sous-compression ou humidité élevée ralentissant la prise cristalline.
- Dispersion de résistance de poutre lot à lot -> dérive d'extrait sec ou changement de fournisseur papier sans requalification.
Couverture contre grammage de colle
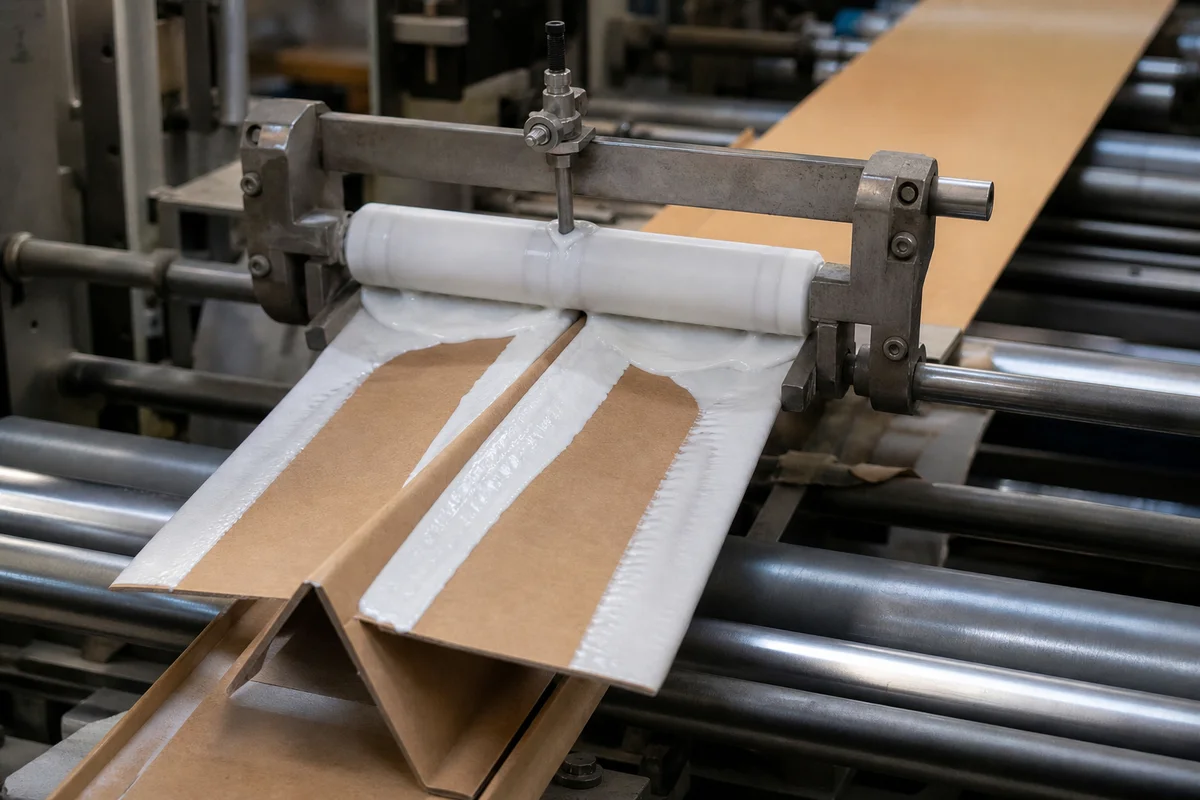
Plus de colle ne signifie pas plus de rigidité. L'eau en excès augmente le temps de séchage et peutplastifierle profil avant la charge de cerclage. Visez unpoids de revêtement constant par plyavec une couverture régulière sur les bords scarfés. Les bandes de matrice citent500-1,500 cpspour V-board standard (lignes d'environ 30-60 m/min) et1,000-3,000 cpspour profils lourds; confirmez sur votre applicateur (rouleau/roue/buse).
Pression de compression et conception du nip
L'adhésif doit êtreforcé dans la fibreavant sa prise. Une pression de nip légère laisse une interface sèche; une pression excessive peut écraser des plis recyclés minces. Réglez la pression avec letemps de séjourafin qu'un VAE à tack rapide construise la green strength avant que le profil sorte de la zone de compression, surtout sur des protections lourdes à paroi>4 mm.
Compromis entre grade papier et nombre de plis
Un nombre de plis plus élevé augmente le potentiel de poutre, mais multiplie aussi la surface de collage qui doit prendre uniformément. Les liners recyclés demandent une rhéologiefavorable à la pénétrationsans inonder le profil d'eau. Documentez le GSM et le lot fournisseur sur le dossier de production lorsque les défaillances sous cerclage augmentent.
VAE haut extrait sec pour un séchage plus rapide
Les formules haut extrait sec et faible eau raccourcissent le tempsdry-to-cutet réduisent l'énergie four par rapport à l'amidon historique; whyChoose cite une amélioration directionnelle duTCO jusqu'à environ 15%liée au rendement/à l'énergie sur certaines lignes, pas une économie garantie pour chaque usine. Le texte capacités mentionne une application propre jusqu'à120 m/minsur lignes réglées; whyChoose mentionne>100 m/min; traitez les deux comme contextes de qualification, non comme limites nominales fusionnées.
Conseil technique
La ligne de matrice stockage froid mentionne une intégrité à-20°Cpour profils grade export; spécifiez ce grade seulement si votre chaîne logistique inclut du stockage congélateur, et ne supposez pas que toutes les routes VAE sont stables au freezer.
Séparation des plis sous cerclage ?
Examinez les adhésifs pour cornières avec liaison VAE haut cisaillement, résistance de poutre et conformité repulpable, avec support en seau d'essai.
Voir les adhésifs pour cornièresInterprétation de l'essai de poutre (qualitative)
La flexion3 pointsen laboratoire filtre les tendances de rigidité entre lots d'adhésif. Comparez les essais avec le même empilage de plis et le même conditionnement d'humidité. Uneamélioration de 15% de la résistance de poutreapparaît dans notre cas publié et le témoignage associé sur un programme européen de cornières; c'est un langage de validation client, pas une hausse universelle de spécification pour toute usine V-board.
Cas : délamination sous cerclage éliminée
Un fabricant de protections pour électroménager confronté à une séparation des plis sous charge de cerclage est passé de l'amidon à une routeVAE de plus forte rigiditéavec contrôle plus serré de l'humidité et de la compression. Résultats observés dans le cas :zéro délamination en essai de cerclage,15% de résistance de poutre en pluset dry-to-cut plus rapide sur profils lourds. Récit complet :étude de cas sur la délamination par cerclage des cornières.
Liaison repulpable et conformité
Les cornières dans les flux de récupération papier nécessitent des liaisons VAE/PVArepulpable. Les emballages secondaires proches des aliments s'alignent généralement surFDA 21 CFR 175.105. Transformation structurelle liée :adhésifs pour honeycomb boardetplateformes à base d'eau.
Checklist de démarrage
- Réaliser l'essai de tension de cerclage sur cartons de production, pas seulement le peel laboratoire.
- Enregistrer le poids de revêtement par ply et la pression de nip à chaque équipe.
- Adapter la bande de viscosité à la vitesse ligne (30-60 contre haute vitesse lourde).
- Comparer ancien et nouveau lot en flexion 3 points à humidité conditionnée.
- Demander le DoC de lot pour les audits client.
Conclusion
La rigidité du V-board est une liaison interne sous cisaillement de cerclage, obtenue par la couverture, la compression et le grade papier travaillant ensemble. Corrigez la délamination dans l'essai de cerclage, puis optimisez poutre et vitesse. Soumettez votre papier pour un screening gratuit de résistance et de cerclage si vous voulez un réglage basé sur les données.
Questions fréquentes
Cela fonctionne-t-il pour du V-board lourd au-delà de 4 mm de paroi ?
Oui. Les grades VAE haute rigidité ciblent les profils lourds avec liaison interne plus forte et contrôle du spring-back; qualifiez avec tension de cerclage et flexion 3 points sur votre empilage exact.
Quelle amélioration de résistance de poutre dois-je attendre ?
Notre cas publié et le témoignage citent environ 15% de résistance de poutre en plus par rapport à l'ancienne route amidon sur ce programme. Votre résultat dépend du grade papier, du nombre de plis et du contrôle procédé; lancez des essais côte à côte.
Quelles vitesses de ligne sont prises en charge ?
Les grades standard sont réglés pour environ 30-60 m/min; la capacité haute vitesse jusqu'à environ 100-120 m/min apparaît dans le texte de page pour lignes à rhéologie optimisée. Validez éclaboussures et couverture sur votre lamineuse.
L'adhésif est-il repulpable ?
Oui. Les formulations pour cornières sont conçues pour se séparer dans les flux standard de recyclage papier.
Quel est votre MOQ ?
Le MOQ standard est d'environ 1,000 kg. Nous proposons des échantillons laboratoire gratuits de 1 kg et des seaux d'essai de 20 kg pour validation de lamination.
Évaluer la liaison sur votre ligne V-board
Demandez 1 kg de matière laboratoire gratuite (transport prépayé par le destinataire) après examen de votre substrat et de vos conditions de ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.