Что выбрать для вашей линии: термоклей или водно-дисперсионный состав? Сравнение скорости, экологических показателей, энергозатрат и ССВ (TCO) для оптимизации эффективности упаковки.
Содержание
В крупносерийном упаковочном производстве выбор между термоклеем (hot-melt) и водно-дисперсионным адгезивом редко основывается только на прочности склейки. Это прежде всего расчет баланса между скоростью линии и энергопотреблением. В то время как термоклей доминирует на автоматических линиях сборки коробов благодаря мгновенному схватыванию, водно-дисперсионные составы становятся стандартом для брендов, ориентированных на устойчивое развитие и стремящихся исключить затраты на электроэнергию для нагревательных систем.
Для руководителей предприятий матрица принятия решений должна выходить за рамки простой «липкости». Необходимо оценивать совокупную стоимость владения (ССВ / TCO), учитывая простои на обслуживание (нагар в форсунках против засорения фильтров) и количество киловатт-часов, необходимых для поддержания 200-килограммового бака в расплавленном состоянии круглосуточно.
"Скрытые затраты на энергию: стандартная система для нанесения термоклея потребляет 15–20 кВт·ч за смену только для поддержания температуры в баке. Переход на водно-дисперсионную систему холодного нанесения может сократить энергопотребление, связанное с адгезивом, более чем на 80% при условии, что длина линии позволяет обеспечить необходимое время сушки."
Техническое сравнение: реология и технологические процессы
Мы классифицируем эти технологии не только по химическому составу, но и по требованиям к процессу переработки. Понимание разницы между температурой стеклования (Tg) и MFFT (минимальной температурой пленкообразования) критически важно для предотвращения самопроизвольного раскрытия упаковки в зимний период.
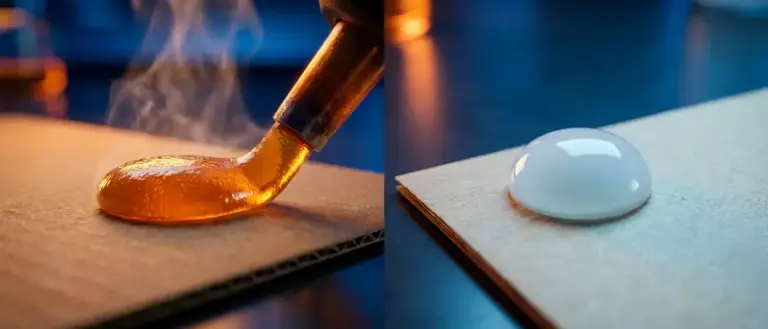
Лидер по скорости. 100% сухой остаток (без воды). Схватывается при охлаждении. Мгновенная начальная прочность (Green strength) при прессовании 0,5 с. Высокие энергозатраты. Оптимален для скоростей >50 кор/мин.
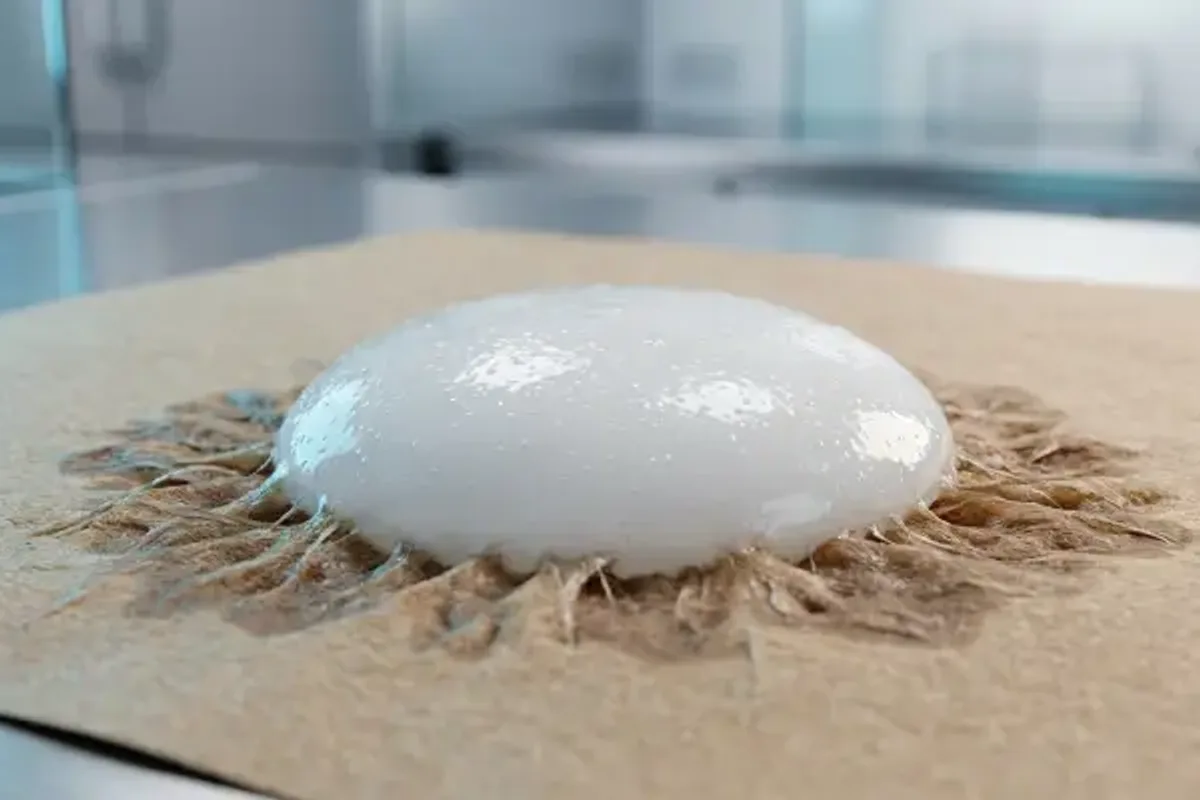
Лидер в области экологии. Сухой остаток ~50–60%. Схватывается за счет испарения/впитывания. Требует времени прессования (2–5 с). Холодное нанесение экономит энергию. Чистота оборудования.
Термоклей: обычно наносится толстым слоем (1,0–2,0 г на погонный метр). Водный клей: наносится тонким слоем (0,5–0,8 г сухого веса). Больший выход готовой продукции с одной емкости.
Термоклей: высокие требования. Образование нагара в форсунках, засорение фильтров, необходимость нагрева шлангов. Водный клей: низкие требования. Простые насосные системы. Риск засыхания в форсунке при длительной остановке.
«Скоростной лимит» экологичных решений — На заклейщиках коробов при скорости выше ~40 кор/мин, прежде чем отказываться от водных составов, сравните ЭВА и металлоцен. Для работы со складным картоном с покрытием на ФСМ ознакомьтесь с руководством по склейке УФ-лакированных и мелованных материалов.
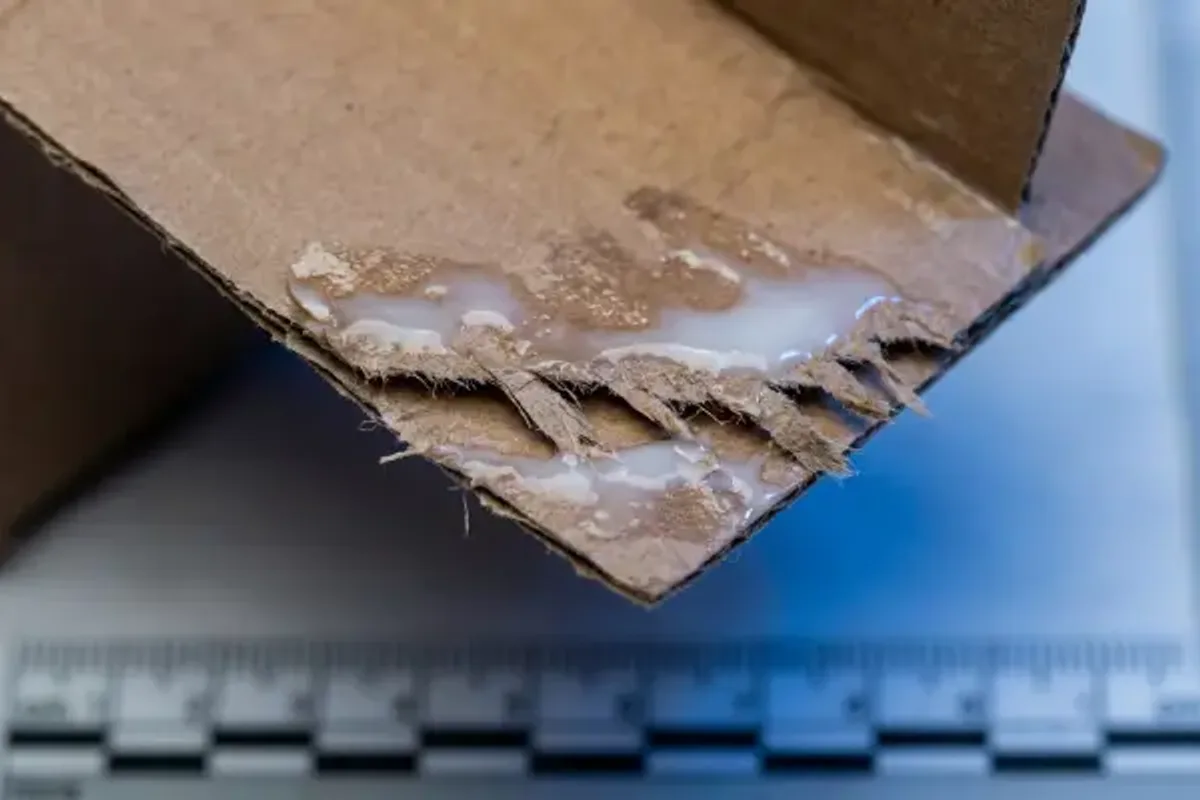
Основным препятствием для внедрения водно-дисперсионных адгезивов является время выдержки под давлением. Воде требуется время, чтобы впитаться в картон. Если использовать высокоскоростную ФСМ (300 м/мин) с короткой лентой прессования, водный клей не успеет схватиться до выхода коробки, что приведет к эффекту «рыбьего хвоста» (перекосу клапанов).
Проблема: «рыбий хвост» и самопроизвольное раскрытие
Симптомы: Коробки раскрываются сразу после выхода из зоны прессования; клапаны смещены (перекошены) на этапе упаковки.
Решения:
- Аудит длины зоны прессования: При переходе на водные составы часто требуется удлинить секцию прессования на 2 метра, чтобы обеспечить впитывание влаги.
- Переход на эмульсии с высоким сухим остатком: Используйте марки VAE с 60% сухим остатком. Меньшее количество воды обеспечивает более быстрое схватывание (высокую «влажную липкость») без снижения скорости машины.
- Гибридные системы: Наносите «точку» термоклея для мгновенной фиксации в сочетании с линией водно-дисперсионного клея для создания долговечного конструкционного шва.
Устойчивое развитие: TCO и углеродный след
Мировые FMCG-гиганты проводят аудит своих поставщиков на предмет выбросов «Scope 3». Термоклеи производятся на основе нефтепродуктов и требуют больших энергозатрат. Водно-дисперсионные адгезивы, особенно VAE-эмульсии, обеспечивают значительно более низкий углеродный след.
Кроме того, при переработке бумаги водные адгезивы легче диспергируются, чем «липкие включения» (stickies) термоклея, что является важным преимуществом для брендов, стремящихся получить сертификацию пригодности к роспуску (Repulpability).
Хотите рассчитать экономию энергии?
Думаете о переходе на холодный клей? Мы можем смоделировать соотношение скорости вашей текущей линии и длины зоны прессования, чтобы оценить жизнеспособность перехода на водно-дисперсионные составы.
Запросить модель аудита TCOТехническое заключение Senda
- Для высокой скорости (>60 упаковок в минуту): Выбирайте металлоценовый термоклей. Затраты на энергию оправдываются высокой производительностью.
- Для целей устойчивого развития: Если производственные площади позволяют установить более длинный прижимной конвейер, переходите на водно-дисперсионные VAE. Вы сэкономите 15–20% ССВ (TCO) за счет снижения затрат на энергию и обслуживание.
- Гибридный компромисс: Для особо прочных коробов рассмотрите использование систем с двумя типами головок, сочетающих термоклей для фиксации и холодный клей для основного шва.
Частые вопросы
Почему время выдержки под давлением более критично для водно-дисперсионных адгезивов, чем для термоклея?
Термоклеи схватываются почти мгновенно при охлаждении. Водные адгезивы схватываются за счет испарения и впитывания в бумажные волокна, поэтому им требуется более длинный участок прессования, чтобы шов стал конструкционным до выхода коробки с линии.
Может ли переход на водно-дисперсионные адгезивы действительно снизить энергопотребление?
Да. Стандартная система для термоклея требует 15–20 кВт·ч за смену для нагрева бака и шлангов. Водные адгезивы наносятся при комнатной температуре, что позволяет снизить связанные с клеем затраты на электроэнергию более чем на 80%.
Что такое дефект «рыбьего хвоста» (fish-tailing) при заклейке коробок?
Этот термин обозначает перекос или неверное совмещение клапанов. Часто это происходит при использовании водных адгезивов на линиях с недостаточным временем прессования, из-за чего клапаны смещаются до того, как клей наберет достаточную начальную прочность (green strength).
Как адгезивы влияют на пригодность бумажной упаковки к переработке в макулатуру (repulpability)?
Водно-дисперсионные адгезивы обычно легче распределяются в гидроразбивателе в процессе переработки. Напротив, традиционные термоклеи могут образовывать «липкие включения» (stickies), которые засоряют сита, поэтому водные варианты предпочтительнее для экономики замкнутого цикла.
В каких случаях стоит предпочесть металлоценовый термоклей водно-дисперсионному составу?
Если скорость вашей линии превышает 60 коробок в минуту или у вас очень короткая секция прессования, металлоценовый термоклей будет лучшим выбором благодаря мгновенному схватыванию и превосходной термостабильности по сравнению с ЭВА.
Выберите технологию адгезива для вашей линии
Запросите бесплатный лабораторный образец 1 кг (доставка за счет получателя) после предварительной проверки на вашем субстрате.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.