Évitez les ouvertures intempestives sur les vernis UV, les cartons métallisés et les étuis couchés aqueux. Un guide pratique pour l'atelier sur l'énergie de surface, le réglage des molettes et buses, les zones de collage, et les situations où le hot-melt métallocène surpasse l'EVA standard sur les supports difficiles.
Sommaire
- ·Pourquoi le carton couché se comporte comme un substrat différent
- ·Modes de défaillance rencontrés sur plieuses-colleuses
- ·Check-list ligne : Énergie de surface, application et compression
- ·Joint latéral vs Fond automatique : contraintes et temps de collage différents
- ·Quand passer de l'EVA au métallocène sur supports couchés
- ·Témoignage terrain : Stopper les ouvertures sur étuis pharma vernis UV
- ·Un problème différent du scellage de caisses surgelées
- ·Workflow de qualification avant validation de la ligne
- ·Conclusion
- ·Questions fréquentes
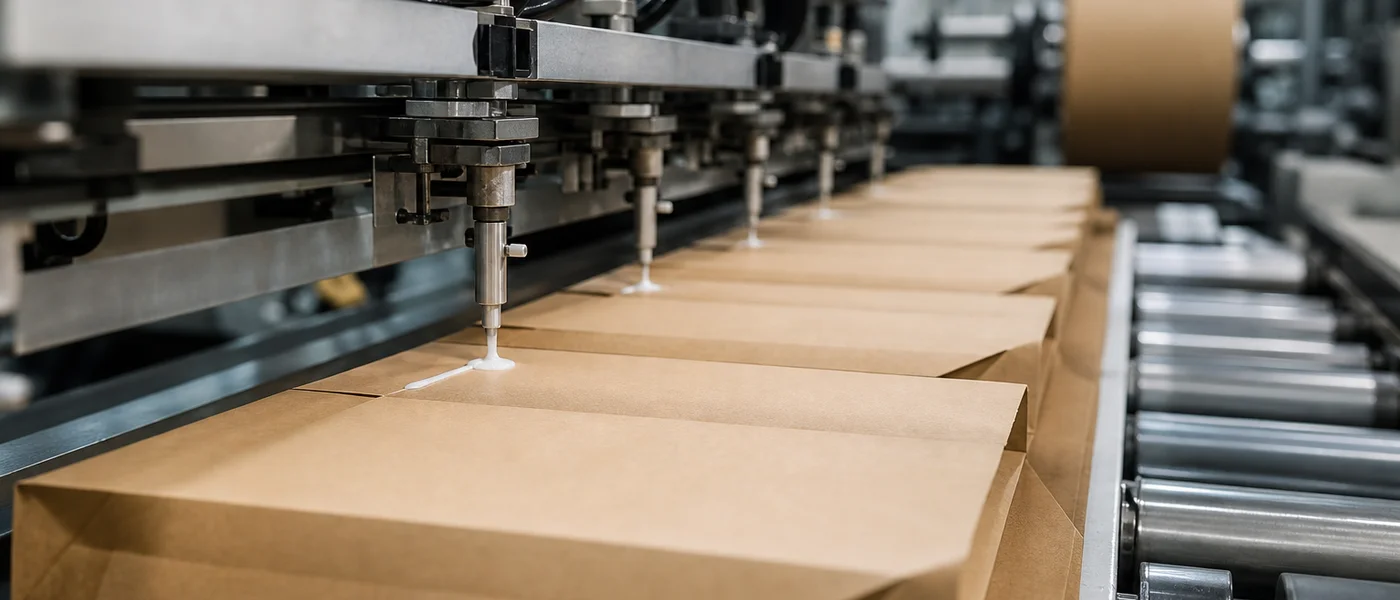
Sur une plieuse-colleuse, le carton couché ne présente jamais de défaillance silencieuse. La ligne tourne à haute vitesse, la molette semble encollée et les étuis semblent d'équerre... jusqu'à ce que les fonds automatiques s'ouvrent au moment de la mise en carton, ou que les joints latéraux lâchent après une variation d'humidité. Dans la plupart des audits que je réalise, on accuse d'abord l'adhésif, mais le vrai problème est généralement une incompatibilité d'énergie de surface : la colle reste en surface du vernis au lieu de pénétrer pour créer une résistance par arrachage de fibres.
Ce guide est destiné aux équipes spécialisées dans les étuis pliants travaillant avec vernis UV, couchage aqueux, pelliculage OPP ou polyester métallisé — des applications que nous détaillons sur notre page sur les adhésifs pour étuis pliants pour le travail sur plieuse-colleuse haute vitesse et fonds automatiques. Pour le dépistage FDA sur les emballages papier en contact indirect, consultez notre guide sur les adhésifs aptes au contact alimentaire. Il reprend le même langage de qualification que celui utilisé avec nos clients ; il ne remplace ni vos essais sur ligne, ni votre propre revue de conformité.
Pourquoi le carton couché se comporte comme un substrat différent
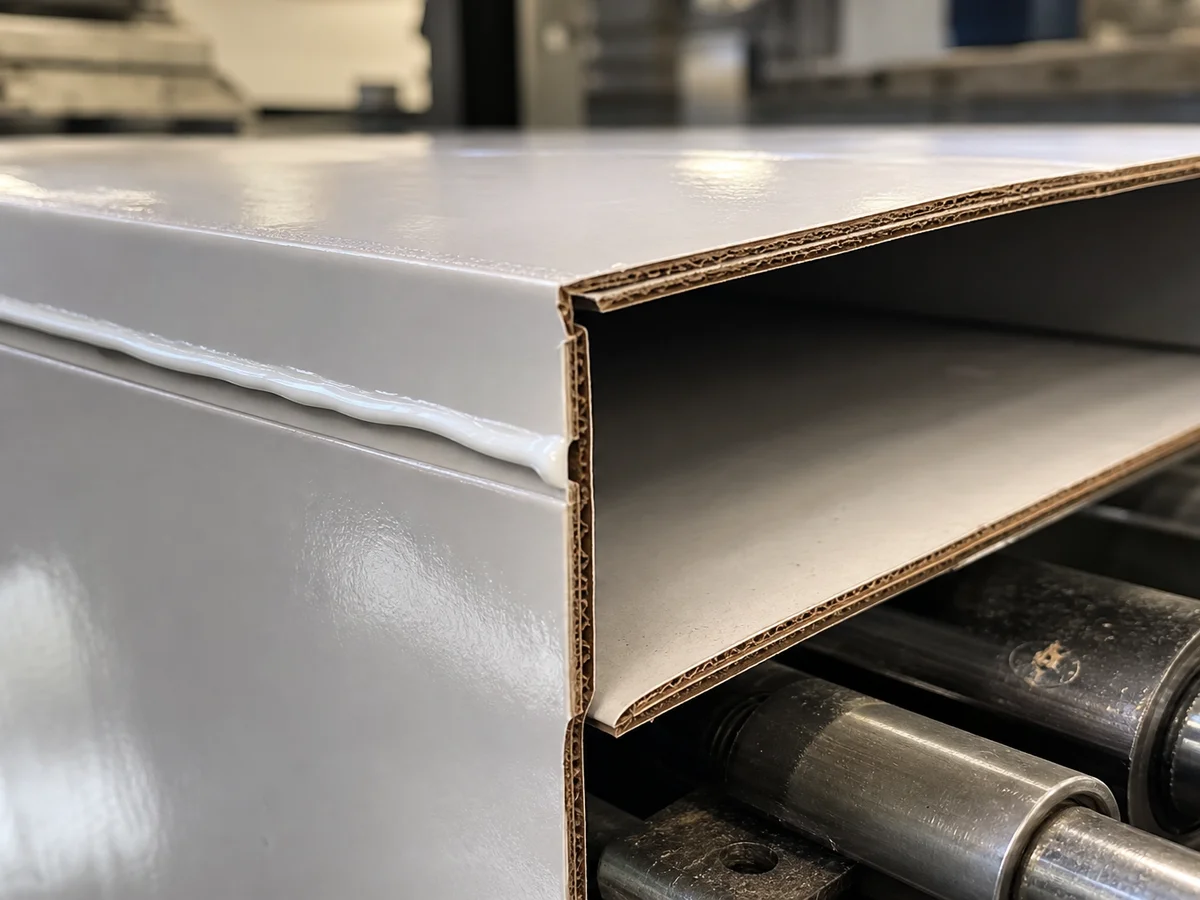
Le carton calandré avec un vernis UV ou couchage rideau aqueux présente une peau à faible énergie de surface. Les émulsions aqueuses standard peuvent paraître collantes au toucher mais échouent à pénétrer, ce qui se traduit par des ouvertures intempestives sur les fonds automatiques lorsque la mémoire du carton résiste au pliage, ou par un décollement des joints latéraux sous l'effet de l'humidité en entrepôt.
Le signal de réussite/échec que nous utilisons sur les supports couchés reste l'arrachage de fibres : si les fibres du papier ne se rompent pas lorsque vous ouvrez le collage, l'adhésif n'a pas accroché le substrat — peu importe la propreté apparente du trait de colle.
Modes de défaillance rencontrés sur plieuses-colleuses
- Ouvertures intempestives sur fonds automatiques :Résistance insuffisante face à la mémoire élastique du carton ; le collage semble sec mais n'offre aucune tenue avant le poste suivant.
- Échec d'adhésion sur vernis UV :Le film de colle reste sur le vernis au lieu de pénétrer jusqu'à la fibre.
- Filage (tailing) et satellites au-delà de ~400 m/min :Module élastique trop élevé pour une coupure nette lors de l'éjection par buse — l'adhésif filant encrasse les guides et les capteurs.
Conseil d'expert
Si vous collez des étuis destinés à un usage alimentaire, vérifiez si la norme FDA 21 CFR 175.105 (contact indirect avec barrière fonctionnelle) couvre votre géométrie avant d'optimiser la vitesse. Les voies en contact liquide direct nécessitent un autre parcours de revue — consultez notre guide sur les adhésifs aptes au contact alimentaire pour emballages papier.
Check-list ligne : Énergie de surface, application et compression
1. Confirmez ce qui se trouve réellement sur le carton
Documentez si le support en échec est un vernis UV, un brillant aqueux, un pelliculage OPP ou un PET métallisé — chaque cas modifie l'objectif de mouillage. Notre parcours de laboratoire pour étuis pliants inclut des tests d'adhésion spécifiques au substrat avant de recommander une émulsion pour molette ou un hot-melt métallocène pour une prise instantanée.
2. Adaptez la méthode d'application
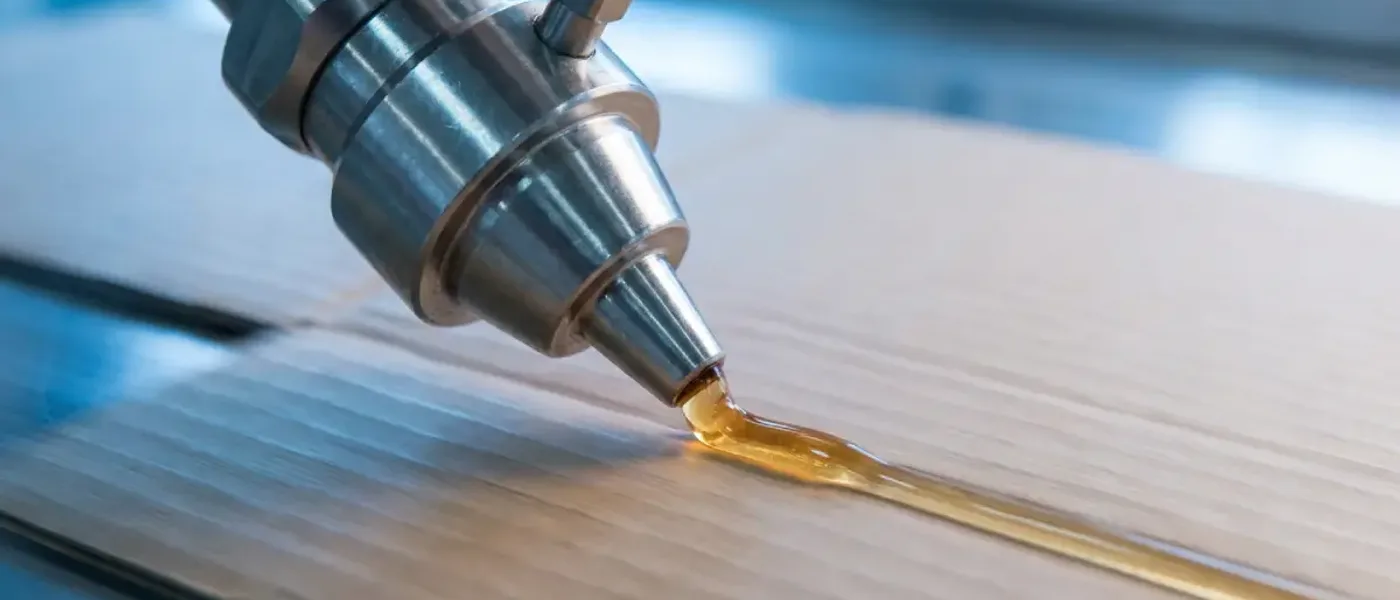
Les systèmes à molette et à buse requièrent une rhéologie différente. Les grades pour buses doivent permettre une éjection sans obstruction ; les grades pour molettes nécessitent une fluidité évitant les projections. La matrice de notre page cite des plages pour solutions aqueuses autour de 400–2 500 cps et des plages pour hot-melt autour de 1 000–5 000 cps selon le poste — utilisez la TDS de votre fournisseur, et non une viscosité générique de « colle d'emballage ».
3. Respectez le temps de compression sur les solutions aqueuses
Les émulsions aqueuses nécessitent une fenêtre de compression pour que l'eau s'absorbe dans le carton. Si la zone de compression est courte par rapport à la vitesse de la ligne, les rabats peuvent se décaler — un phénomène parfois appelé « queue de poisson » sur les plieuses-colleuses rapides. Les solutions hot-melt troquent ce temps ouvert contre une résistance de manipulation en moins d'une seconde sur les fonds automatiques, raison pour laquelle les lignes pharma et étuis premium couchés passent souvent au métallocène lorsque la tenue des collages aqueux est limite.
Joint latéral vs Fond automatique : contraintes et temps de collage différents
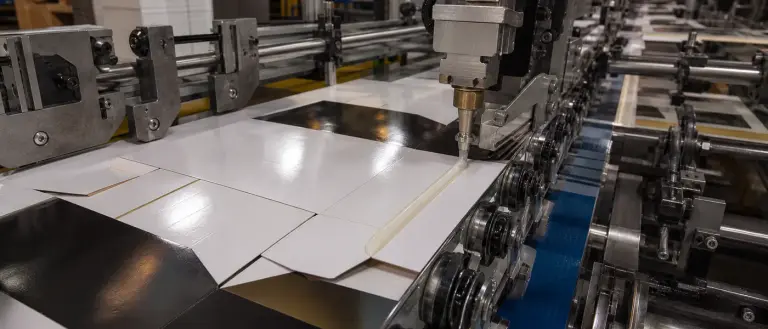
Les joints latéraux longitudinaux subissent un cisaillement soutenu sur une seule jonction. Les fonds automatiques subissent la mémoire élastique dès que l'étui sort de la section de pliage. Une colle qui tient le joint latéral peut échouer sur le fond si la vitesse de prise est trop lente ou si la chimie ne peut résister à la tension du pliage lors du stockage.
Ouvertures intempestives sur carton UV ou métallisé ?
Examinez les options d'adhésifs pour étuis pliants conçus pour les supports couchés, l'usinabilité propre et les vitesses de plieuses-colleuses, avec possibilité d'essais sur seaux.
Voir les adhésifs pour étuis pliantsQuand passer de l'EVA au métallocène sur supports couchés
Pour les cartons couchés difficiles, notre équipe évite souvent l'« EVA standard » pour évaluer le hot-melt polyoléfine métallocène pour une coupe plus nette, une meilleure stabilité thermique dans le réservoir et une tenue par arrachage de fibres sur surfaces à basse énergie (LSE). Le cadre de comparaison — incluant les problèmes de filage et de carbonisation dans les réservoirs — est documenté dans notre guide sur les adhésifs pour emballages alimentaires : EVA vs métallocène.
Témoignage terrain : Stopper les ouvertures sur étuis pharma vernis UV
Un transformateur pharma utilisant un vernis UV épais a rapporté des mois d'ouvertures intempestives, jusqu'à la qualification d'un adhésif de joint latéral à pénétration profonde sur sa plieuse-colleuse. Cette histoire — stopper les ouvertures sur étuis vernis UV à cadence industrielle — est relatée dans notre étude de cas sur les étuis pliants pharma. Il s'agit de la même catégorie de défaillance que celle décrite dans le témoignage sur les vernis UV épais.
Un problème différent du scellage de caisses surgelées
Si votre mode de défaillance concerne des formeuses de caisses ondulées perdant leur scellage à -40°C dans la chaîne du froid, vous êtes sur un programme hot-melt de fin de ligne — pas sur un problème d'émulsion sur plieuse-colleuse. Consultez nos adhésifs pour emballage de fin de ligne et l'étude de cas sur la logistique des surgelés pour comparer EVA vs métallocène sur les scelleuses de caisses.
Workflow de qualification avant validation de la ligne
- Effectuez des tests d'arrachage de fibres sur votre lot de carton exact — ne vous fiez pas à un échantillon marketing de substitution.
- Testez les postes de joint latéral et de fond automatique séparément ; ne supposez pas qu'un seul passage valide les deux.
- Maintenez des conditions d'humidité et de stockage nocturne correspondant à celles de l'entrepôt de votre client.
- Demandez une DoC et une TDS par lot conformes à la FDA 175.105 si l'emballage est en contact alimentaire.
Conclusion
Le travail sur carton couché est avant tout un problème d'énergie de surface et de vitesse de prise, bien avant d'être un problème de « colle plus forte ». Commencez par vérifier l'arrachage de fibres sur le carton réel, adaptez la chimie à la réalité de la molette ou de la buse, et seulement ensuite cherchez à augmenter la vitesse de la ligne. Si vous souhaitez un essai structuré, envoyez-nous le type de revêtement, le modèle de plieuse-colleuse et une photo de la défaillance — notre laboratoire commence généralement par un test d'adhésion sur substrat avant de recommander une émulsion ou un métallocène.
Questions fréquentes
Comment obtenir une liaison forte sur carton couché UV ou métallisé ?
Utilisez des adhésifs dotés d'agents mouillants pénétrants conçus pour les surfaces à faible énergie, et vérifiez l'arrachage de fibres sur votre lot de carton spécifique. Notre page « étuis pliants » décrit des grades de « résolution de problèmes » pour vernis UV et polyester métallisé — nous recommandons un test sur échantillon avant toute validation en volume.
Vos adhésifs pour étuis pliants sont-ils compatibles avec les plieuses-colleuses haute vitesse ?
Oui. Les formulations présentes sur notre page « étuis pliants » sont conçues pour les plieuses-colleuses modernes haute vitesse et les machines à fonds automatiques à des cadences dépassant 400 m/min, avec une rhéologie contrôlée pour limiter les éclaboussures, le brouillard de colle et le filage.
Comment puis-je éviter les ouvertures intempestives sur les boîtes à fond automatique ?
Les ouvertures sont généralement dues à la mémoire élastique du carton. Les adhésifs pour fonds automatiques nécessitent une prise rapide pour verrouiller le pli et un cisaillement suffisant pour maintenir la tension au stockage — adaptez la chimie au poste de pliage, pas seulement au joint latéral.
La même colle peut-elle être utilisée sur les postes de buse et de molette ?
Il existe des grades polyvalents, mais nous recommandons généralement une viscosité spécifique au poste : grades pour buses pour éviter les obstructions, grades pour molettes pour éviter les projections. Précisez votre type d'applicateur lors de la demande de TDS.
Avez-vous des options aptes au contact alimentaire pour les étuis de confiserie ?
Nous fournissons des adhésifs conformes à la FDA 21 CFR 175.105 pour l'emballage alimentaire indirect, avec des grades inodores pour la confiserie et les porte-gobelets. Confirmez la géométrie de la barrière avec votre équipe conformité.
Qualifier le collage sur plieuse-colleuse pour support UV
Demandez un échantillon de laboratoire de 1 kg (frais de port à la charge du destinataire) après un premier criblage sur votre substrat et selon vos conditions de ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.