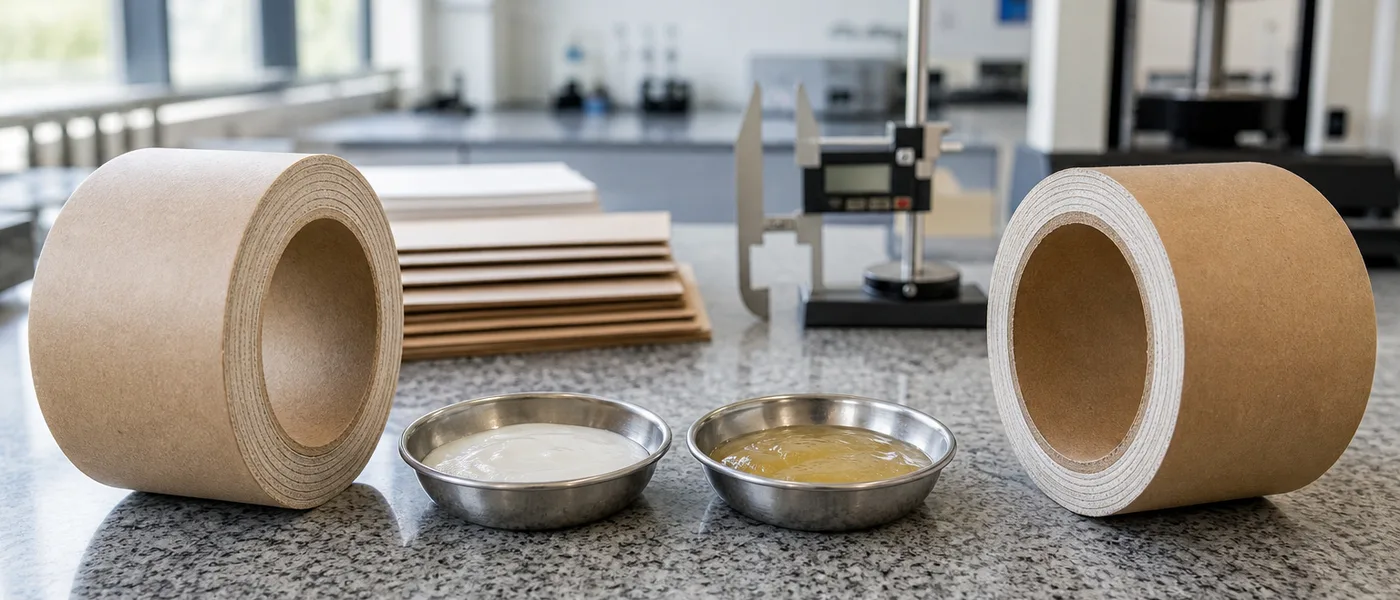
Guía práctica para convertidores de tubos y cartón: sólidos del adhesivo, tensión de las capas, penetración en sustratos reciclados y calificación de la resistencia al aplastamiento radial, sin excesos de adhesivo en bobinadores de alta velocidad.
Índice
- ·Por qué la resistencia al aplastamiento falla antes de alcanzar la velocidad máxima del bobinador
- ·Parámetros de control en línea
- ·Flujo de trabajo de calificación
- ·Evidencia técnica: Bobinado de tubos a alta velocidad
- ·Cuándo escalar a una formulación personalizada
- ·Conclusión técnica
- ·Preguntas frecuentes
La resistencia al aplastamiento radial no depende de un solo ajuste. En un bobinador en espiral, el tubo falla cuando la química del adhesivo, los sólidos aplicados, la tensión de las capas y el tipo de papel dejan de funcionar como un sistema integrado, a menudo antes de que la máquina alcance su velocidad nominal. La solución rara vez es “más pegamento”; consiste en alinear el desarrollo del agarre con la ventana de velocidad real de operación.
Esta guía está dirigida a los equipos de fabricación de tubos, cores y cartón estructural en nuestro pilar de conversión de papel: aplicaciones que operan a >150 m/min y con objetivos de resistencia >1000N para programas pesados. Complementa nuestra publicación sobre
por qué fallan los cores de papel en líneas de alta velocidad; no sustituye las especificaciones de resistencia de sus clientes ni los protocolos de almacenamiento acondicionado.
Por qué la resistencia al aplastamiento falla antes de alcanzar la velocidad máxima del bobinador
Exceso de aplicación frente a falta de penetración en capas recicladas
Añadir más adhesivo puede mejorar la rigidez inmediata en el turno, pero aumenta el arrastre de humedad, lo que prolonga el tiempo de secado y, en ocasiones, reduce la resistencia al aplastamiento tras el acondicionamiento tras la exposición a la humedad. La falta de penetración en cartón reciclado muestra lo contrario: la capa parece unida pero se separa bajo tensión. Nuestra sección de preguntas frecuentes aborda el ajuste de contenido de sólidos y agentes de penetración para sustratos reciclados de baja calidad, manteniendo objetivos de desempeño radial >1000N en la validación (sujeto a las variables del proceso).
- Cortes blandos y rebabas (dog-ears): La resistencia inicial o green strength se desarrolla demasiado tarde para el sistema de corte a la velocidad actual.
- Tacto del core recién fabricado frente a resistencia tras almacenamiento: Los cores superan las pruebas en el mandril, pero pierden rigidez tras el acondicionamiento.
- Salpicaduras en el aplicador: Fallo en la reología que suele confundirse con un “pegamento débil”.
Parámetros de control en línea
Sólidos y ventana de viscosidad
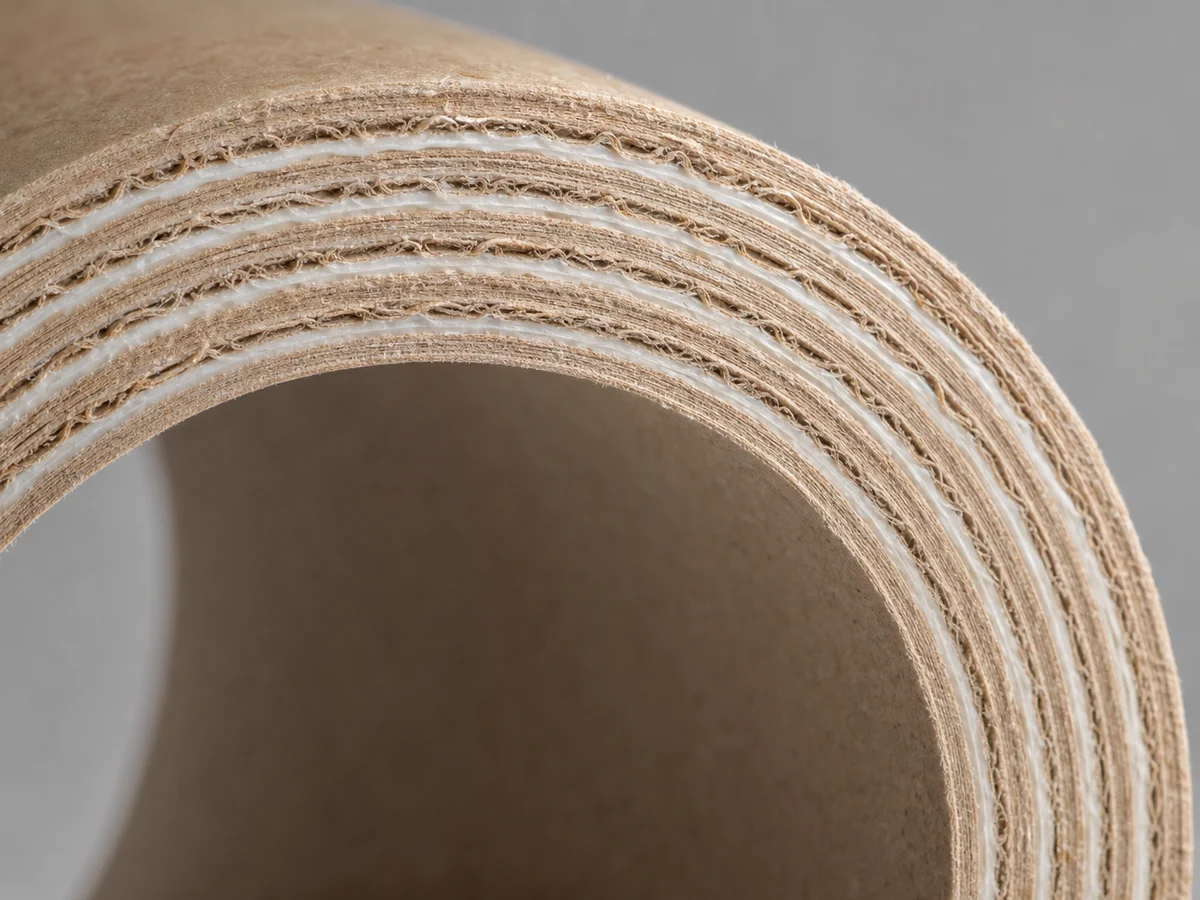
Las rutas de dextrina y PVA de altos sólidos en nuestra página de tubos industriales están ajustadas para proporcionar rigidez con una menor carga de agua que los sistemas de almidón tradicionales. Mantenga la viscosidad y los sólidos dentro del rango de la TDS; la variación de sólidos entre lotes es una variable oculta común cuando la resistencia al aplastamiento es inconsistente semana a semana.
Tensión de las capas y velocidad del mandril
Una tensión insuficiente deja aire atrapado en el laminado; una tensión excesiva puede aplastar las capas delgadas recicladas. Aumentar la velocidad del mandril sin ajustar el desarrollo del agarre en húmedo (wet tack) genera tubos aceptables durante el turno que fallan por aplastamiento tras el almacenamiento. Califique la velocidad, la tensión y la dosificación de adhesivo en conjunto; por ejemplo, nuestro estudio de caso sobre bobinado de cores industriales a alta velocidad mantuvo constantes el tipo de papel y la aplicación para que las comparaciones químicas fueran precisas.
Cuándo cambiar de almidón/PVA a un sistema híbrido
El almidón/dextrina sigue siendo rentable en muchas líneas paralelas y en espiral; los híbridos de PVA suelen ser superiores cuando se requiere un desarrollo más rápido de la resistencia inicial y un corte más limpio por encima de ~120–150 m/min. Consulte nuestra guía de almidón frente a PVA para adhesivos de tubos de papel para la selección de la química; utilice este artículo para gestionar las variables de línea relacionadas con esa elección.
Consejo técnico de ingeniería
Los datos de rendimiento de nuestros programas citan un aumento del 15% en la velocidad de bobinado manteniendo una resistencia al aplastamiento de 1000N+; este es un resultado obtenido por clientes en programas específicos de tubos, no una garantía para cualquier bobinador. Documente su ventana calificada (velocidad, dosificación, acondicionamiento) en la hoja de ruta de producción.
Flujo de trabajo de calificación
Resistencia al aplastamiento radial como criterio de aprobación/fallo
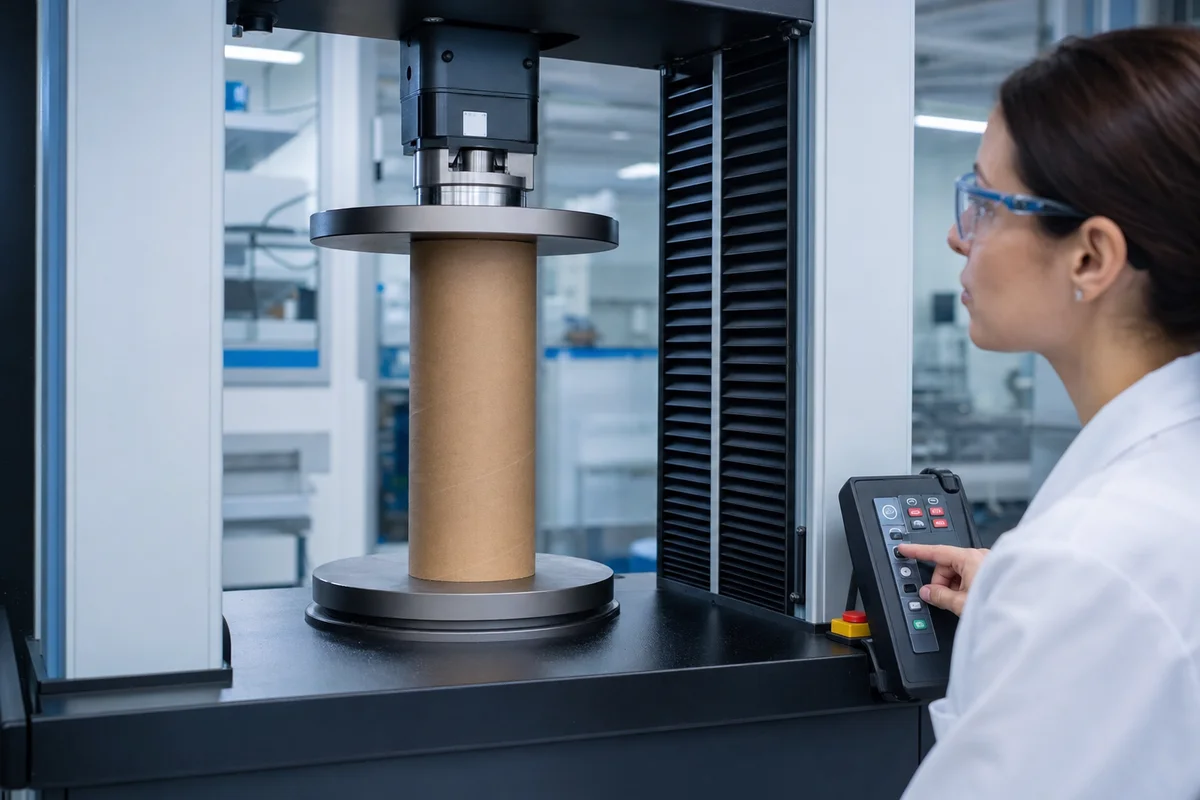
Defina si su especificación es recién salido de línea o acondicionado (tras humedad/almacenamiento). Nuestro caso de cores de alta velocidad se validó con una resistencia al aplastamiento acondicionado de 1000N+ y una ventana de bobinado calificada de 150 m/min; siempre emule el método de prueba que utiliza su cliente.
Documentación para auditorías de clientes
Los cores industriales suelen alinearse con la ruta FDA 21 CFR 175.105 (contacto indirecto). La FDA 176.170 se aplica a formatos de contacto directo con líquidos como los sorbetes de papel; no cite la 176.170 para tubos textiles o para películas. Agrupe las TDS, SDS y DoC por lote; consulte nuestros recursos regulatorios para la preparación de paquetes de auditoría.
¿Aumentar la velocidad sin perder resistencia al aplastamiento?
Revise los adhesivos para tubos industriales diseñados para bobinado con dextrina/PVA de altos sólidos, control de corte y calificación de resistencia acondicionada.
Ver Tubos y Cores IndustrialesEvidencia técnica: Bobinado de tubos a alta velocidad
Un convertidor de tubos en Norteamérica estabilizó un programa acelerado alineando el agarre en húmedo, la dosificación y el comportamiento de corte con la resistencia al aplastamiento acondicionado, en lugar de simplemente aumentar la cantidad de pegamento aplicado. Los resultados incluyeron una ventana calificada de 150 m/min, un objetivo de resistencia de 1000N+ y menor intervención en el sistema de corte. Historia completa: estudio de caso de bobinado de cores industriales a alta velocidad.
Cuándo escalar a una formulación personalizada
Escale cuando la pasta reciclada, las construcciones de capas híbridas o las combinaciones de adhesivo de cola (tail-tie)/hot-melt se salgan de los rangos estándar de dextrina/PVA. Los hot-melts de metalloceno para el pegado de colas (tail tie) y el inicio de core son independientes del pegamento del cuerpo en espiral; consulte adhesivos hot-melt y nuestras plataformas base agua. Nuestro ciclo de laboratorio para grados de bobinado personalizados es de aproximadamente 7 días una vez definidos los componentes y el rango de velocidad.
Conclusión técnica
Maximizar la resistencia de tubos y cartón es una ecuación de proceso: sólidos adecuados, dosificación controlada, tensión real y pruebas de aplastamiento según el método del cliente. Comience analizando el modo de fallo (corte blando, rebabas, caída de resistencia acondicionada) y luego ajuste la química, no a la inversa. Para grados específicos de tubos, consulte Tubos y Cores Industriales; para un análisis profundo de fallos, consulte la publicación de resolución de problemas en cores de alta velocidad vinculada anteriormente.
Preguntas frecuentes
¿Pueden personalizar un adhesivo para cartón de papel reciclado?
Sí. Ajustamos el contenido de sólidos y los agentes de penetración para pastas recicladas mientras calificamos la resistencia al aplastamiento radial en su construcción de capas real. Objetivos como >1000N son metas de validación en programas específicos sujetos a las variables del proceso.
¿Qué estándar de la FDA se aplica a los cores industriales?
Los cores industriales y la mayoría de los tubos de bobinado se alinean con la ruta FDA 21 CFR 175.105 (contacto indirecto). Los formatos de contacto directo con líquidos, como los sorbetes de papel, requieren una revisión bajo la 176.170 en una ruta de producto diferente.
¿A qué velocidad pueden operar sus adhesivos para tubos?
Nuestros grados están diseñados para bobinadores en espiral de alta velocidad; trabajos técnicos publicados han calificado cerca de 150 m/min con corte limpio cuando la reología y la dosificación se alinearon con la línea. El fabricante (OEM), el número de capas y la capacidad de secado definen el límite real.
¿Es mejor utilizar almidón o PVA en mi bobinador?
El almidón/dextrina es económico en muchas líneas; los híbridos de PVA suelen ayudar cuando se requiere mayor resistencia inicial y resistencia acondicionada a altas velocidades. Consulte nuestra guía de almidón vs. PVA y realice pruebas comparativas con idéntica dosificación.
¿Cuál es su cantidad mínima de pedido (MOQ) para adhesivos de bobinado de tubos?
El MOQ estándar es de aproximadamente 1,000 kg. Ofrecemos muestras de laboratorio de 1 kg sin cargo y cubetas de prueba de 20 kg para validación técnica en maquinaria.
Pruebe la unión de capas en su bobinador
Solicite una muestra de laboratorio de 1 kg sin cargo (envío a cargo del destinatario) tras la revisión técnica de su sustrato y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.