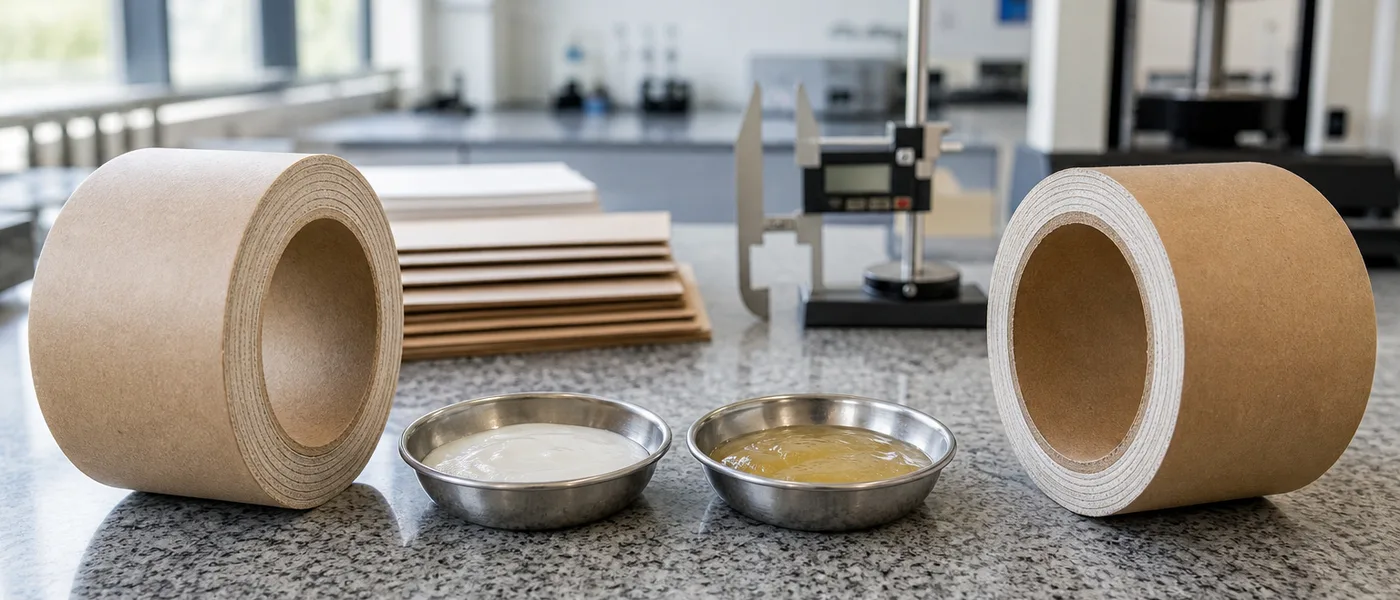
Практическое руководство для производителей гильз и картона: сухой остаток адгезива, натяжение слоев, проникновение в макулатурное сырье и квалификация радиального сжатия без избыточного расхода клея на высокоскоростных навивочных машинах.
Содержание
Радиальная прочность на сжатие не регулируется одной рукояткой. На спирально-навивочных машинах втулка выходит из строя, когда химия клея, сухой остаток, натяжение слоев и марка бумаги перестают работать как единая система — часто еще до того, как машина достигает своей паспортной скорости. Решение редко заключается в «увеличении расхода клея»; оно состоит в согласовании скорости схватывания с тем скоростным окном, в котором вы реально работаете.
Данное руководство предназначено для команд, занимающихся производством бумажных трубок, втулок и конструкционного картона в рамках нашего раздела переработки бумаги — для применений со скоростью навивки >150 м/мин и целевыми показателями сжатия 1000Н+ в тяжелых условиях эксплуатации. Оно дополняет наш материал по теме
причины отказов бумажных втулок на высокоскоростных линиях; информация не заменяет спецификации заказчика по прочности на сжатие или протоколы хранения после акклиматизации.
Почему прочность на сжатие падает до достижения максимальной скорости навивки
Избыточное нанесение против недостаточного проникновения в макулатурный слой
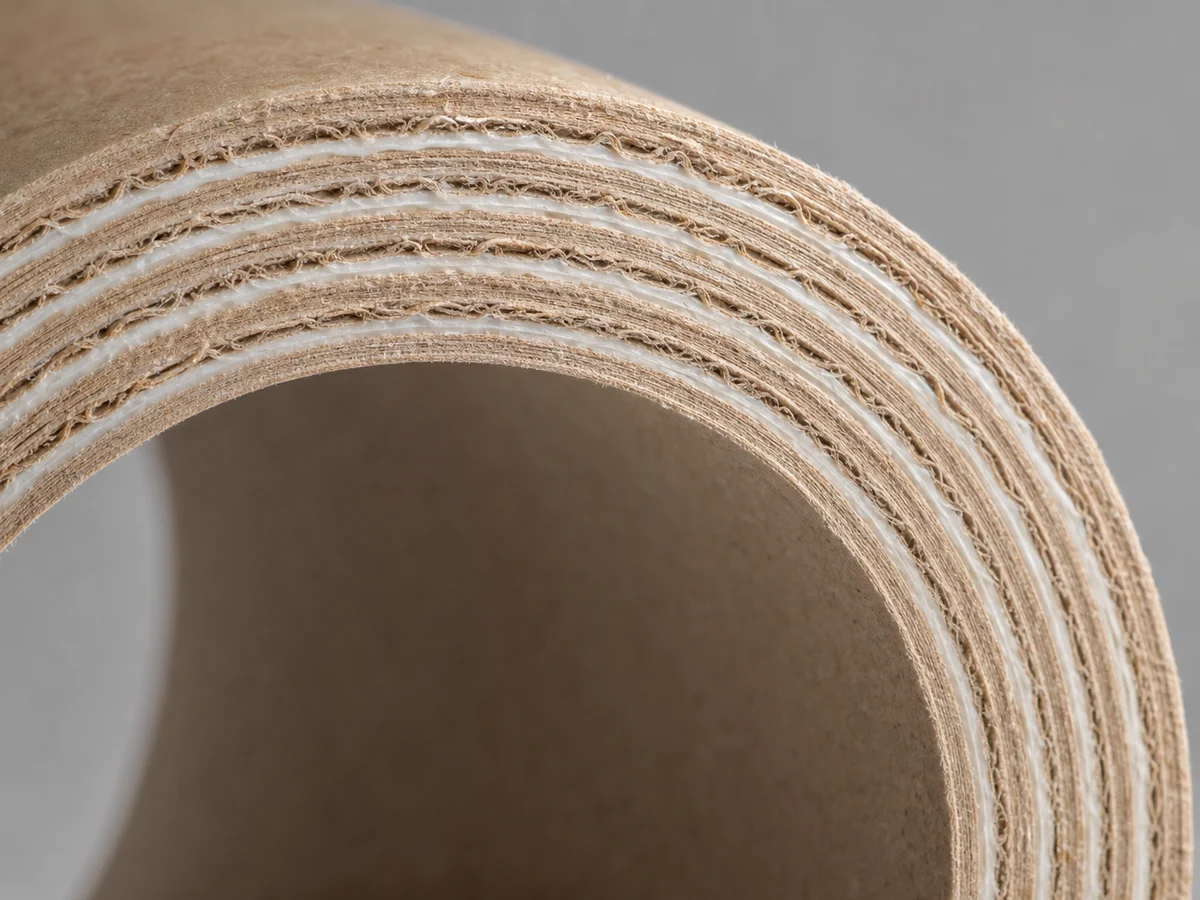
Увеличение количества клея может повысить жесткость в моменте, но увеличивает влагоперенос, что удлиняет время сушки и иногда снижает прочность на сжатие после акклиматизации после воздействия влажности. Недостаточное проникновение на макулатурном картоне дает обратный эффект: слой кажется приклеенным, но расслаивается под натяжением. В нашем FAQ указано, как регулировать содержание сухого остатка и проникающие агенты для низкокачественных макулатурных субстратов при сохранении целевых показателей радиального сжатия 1000Н+ в ходе валидации — данные показатели являются целями испытаний, а не универсальной гарантией.
- Мягкий рез и дефекты кромок («собачьи уши»): Начальная прочность схватывания достигается слишком поздно для ножа при текущей скорости.
- Жесткость «свежей» втулки против прочности после хранения: Втулки успешно проходят проверку на оправке, но теряют жесткость после кондиционирования.
- Разбрызгивание в узле нанесения: Нарушение реологии, которое ошибочно принимают за «слабый клей».
Параметры контроля на линии
Окно сухого остатка и вязкости
Решения на базе декстрина и ПВА с высоким сухим остатком, представленные на странице промышленных втулок, настроены на обеспечение жесткости при меньшей влажностной нагрузке, чем традиционные крахмальные составы. Поддерживайте вязкость и сухой остаток в пределах диапазона TDS поставщика; отклонения в содержании сухого остатка от партии к партии — это скрытая переменная, из-за которой прочность на сжатие может меняться от недели к неделе.
Натяжение слоев и скорость оправки
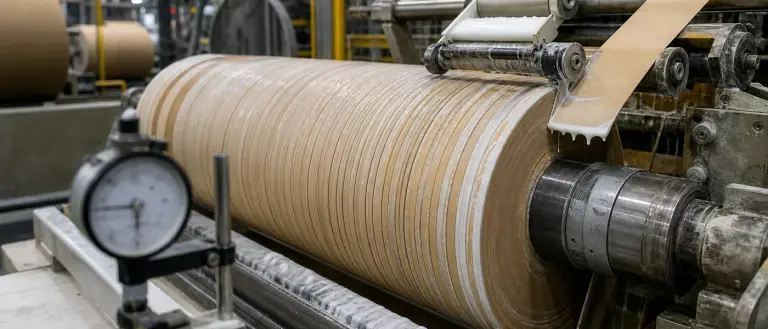
Слишком слабое натяжение оставляет воздух внутри ламината; слишком сильное — разрушает тонкие макулатурные слои. Скорость оправки без соответствия динамике набора влажной липкости позволяет выпускать приемлемые втулки в течение смены, но приводит к браку по сжатию после хранения. Квалифицируйте скорость, натяжение и расход клея комплексно — в кейсе по высокоскоростной навивке промышленных втулок марка бумаги и параметры нанесения оставались неизменными для честного сравнения химических составов.
Когда переходить с крахмала/ПВА на гибридные составы
Крахмал и декстрин остаются экономически эффективными на многих линиях параллельной и спиральной навивки; гибриды ПВА чаще выигрывают, когда требуется более высокая скорость схватывания и чистый рез при скоростях выше ~120–150 м/мин. Используйте наше руководство «крахмал против ПВА для бумажных гильз» для выбора химии, а данную статью — для настройки параметров линии под этот выбор.
Совет инженера
Отзывы в данном разделе упоминают достижение на 15% более высокой скорости навивки при сохранении прочности на сжатие 1000Н+ — это результат заказчика в конкретной программе производства втулок, а не обещание для любого оборудования. Фиксируйте ваше квалифицированное технологическое окно (скорость, расход, условия акклиматизации) в производственном листе.
Алгоритм квалификации
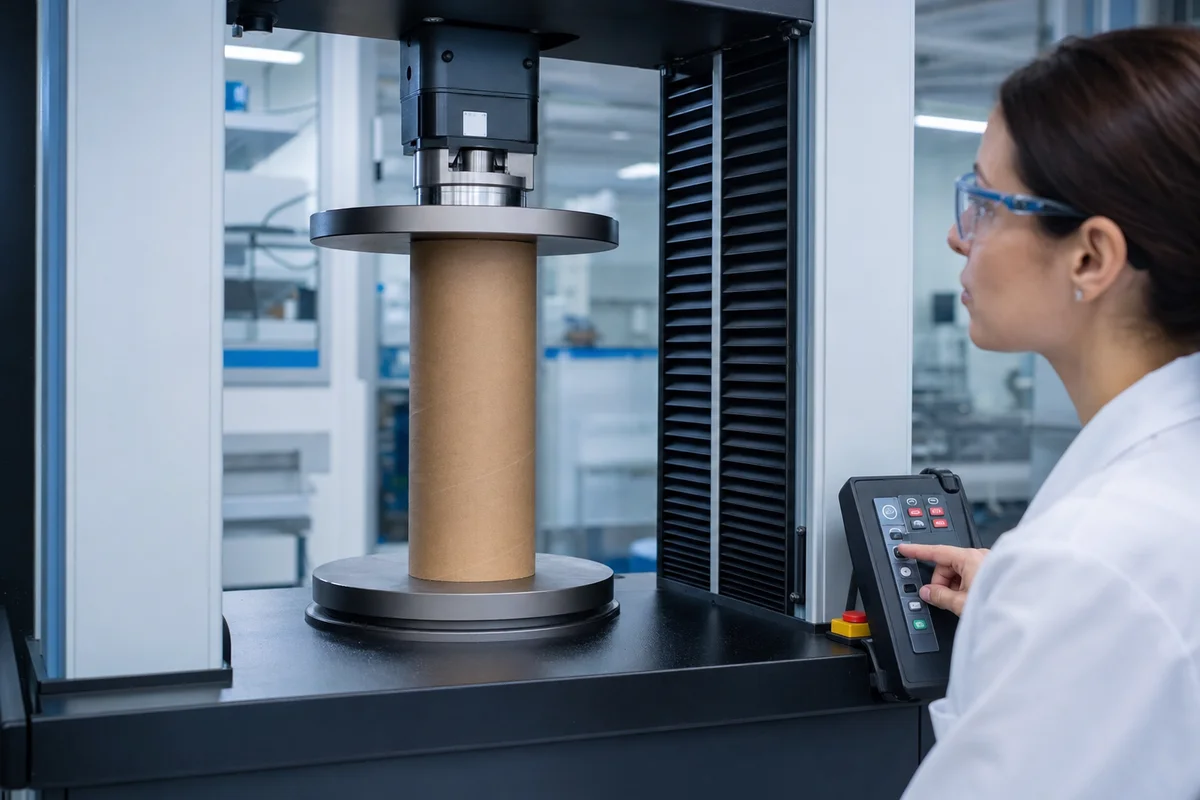
Радиальное сжатие как критерий приемки
Определите, должна ли ваша спецификация соответствовать показателям сразу после линии или после акклиматизации (влажность/хранение). Наш кейс по высокоскоростным втулкам был утвержден на основании прочности 1000Н+ после акклиматизации и технологического окна навивки 150 м/мин — всегда ориентируйтесь на методику испытаний вашего заказчика.
Документация для аудитов заказчика
Промышленные втулки обычно соответствуют требованиям FDA 21 CFR 175.105 (непрямой контакт). FDA 176.170 применяется при прямом контакте с жидкостями, например, для бумажных трубочек — не ссылайтесь на 176.170 для текстильных втулок или втулок для пленок. Собирайте пакеты TDS, SDS и DoC на каждую партию; см. регуляторные ресурсы для подготовки к аудитам.
Хотите увеличить скорость без потери прочности на сжатие?
Ознакомьтесь с адгезивами для промышленных втулок: навивка на базе декстрина/ПВА с высоким сухим остатком, контроль чистоты реза и квалификация по прочности на сжатие.
Адгезивы для промышленных втулокОпыт применения: высокоскоростная навивка трубок
Производитель втулок из Северной Америки стабилизировал высокоскоростную программу за счет подбора влажной липкости, расхода и качества реза под требования прочности на сжатие после акклиматизации, а не за счет увеличения расхода клея. Результаты включали технологическое окно 150 м/мин, целевую прочность 1000Н+ и снижение необходимости вмешательства в процесс резки — подробная история: кейс по высокоскоростной навивке промышленных втулок.
Когда требуется разработка индивидуальной рецептуры
Разработка необходима, когда макулатурное сырье, гибридные конструкции слоев или комбинации с термоклеями для фиксации конца полотна (tail tie) и начала навивки выходят за рамки стандартных возможностей декстрина/ПВА — см. разделы термоплавких адгезивов и водно-дисперсионных платформ. Лабораторный цикл разработки марок под заказ обычно занимает около 7 дней после определения компонентов и диапазона скоростей.
Итоговый вывод
Максимизация прочности втулок и картона — это уравнение процесса: правильный сухой остаток, контролируемый расход, корректное натяжение и испытания на сжатие в соответствии с методикой заказчика. Начинайте с анализа вида брака (мягкий рез, дефекты кромки, падение прочности после акклиматизации), а затем подбирайте химию — не наоборот. Для выбора марок для втулок перейдите в раздел промышленных гильз и втулок; для глубокого разбора видов брака изучите статью по устранению неполадок на высокоскоростных линиях, указанную выше.
Частые вопросы
Можете ли вы адаптировать адгезив под макулатурный картон?
Да. Мы регулируем содержание сухого остатка и проникающие агенты для макулатурного сырья, проводя квалификацию радиального сжатия на вашей реальной конструкции — показатели 1000Н+ являются целями испытаний в конкретных программах, а не автоматической гарантией.
Какой стандарт FDA применяется к промышленным втулкам?
Промышленные втулки и большинство навивных трубок соответствуют FDA 21 CFR 175.105 (непрямой контакт). Изделия с прямым контактом с жидкостями, такие как бумажные трубочки, требуют проверки по 176.170 в рамках другой группы продуктов.
На какой скорости могут работать ваши адгезивы для втулок?
Марки разработаны для высокоскоростных навивочных машин; в опубликованных кейсах подтверждена скорость около 150 м/мин с чистым резом при условии соответствия реологии и расхода параметрам линии. Реальный предел определяется производителем оборудования, количеством слоев и мощностью сушки.
Крахмал или ПВА для моей навивочной машины?
Крахмал/декстрин экономичен на многих линиях; гибриды ПВА часто помогают, когда требуется более быстрое схватывание и стабильное сжатие на высоких скоростях. Ознакомьтесь с нашим руководством по сравнению крахмала и ПВА и проведите параллельные испытания при одинаковом расходе клея.
Каков ваш минимальный объем заказа (MOQ) для адгезивов для навивки трубок?
Стандартный MOQ составляет около 1000 кг. Мы предоставляем бесплатные лабораторные образцы 1 кг и пробные ведра по 20 кг для валидации на оборудовании.
Проверьте адгезию слоев на вашей навивочной машине
Запросите бесплатный лабораторный образец 1 кг для тестирования после предварительной проверки вашего субстрата и условий линии (доставка за счет получателя).
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.