Lorsque les mandrins papier commencent à échouer sur des lignes haute vitesse, l'adhésif est souvent accusé en premier. Parfois c'est juste. Tout aussi souvent, le vrai problème est une mauvaise fenêtre machine : le wet tack se développe trop lentement, le cutoff devient sale, la charge d'humidité reste trop longtemps ou la résistance crush conditionnée chute ensuite.
Sommaire
Lorsqu'uneligne de tubes ou mandrinsaccélère, les hypothèses faibles du procédé deviennent visibles très vite. Une formulation acceptable à vitesse modérée peut soudain paraître instable dès que l'enrouleuse, le sécheur ou le cutoff change.
- Les défaillances haute vitesse ne sont pas toujours de pures défaillances adhésives :grade papier, tension de ply, niveau d'add-on, séchage et réglage de cutoff peuvent faire partie du même problème.
- La première question utile n'est pas "quelle colle est la meilleure ?" mais "qu'est-ce qui a changé lorsque la ligne a commencé à tourner plus vite ?" Recoupezamidon vs. PVA,les claims biodégradables de l'amidonetl'étude de cas d'enroulement haute vitesseavant de changer de chimie.
- La comparaison qui compte se fait côté machine :wet tack, cutoff propre, charge d'humidité et crush conditionné en disent plus qu'une brochure.
Petit rappel de réalité
Ce qui compte comme ligne de tubes haute vitesse dépend de la construction, du design machine et du format produit. Le point n'est pas le chiffre exact seul. Le point est de savoir si l'adhésif et le procédé actuels donnent encore une fenêtre d'exploitation utilisable.
Pourquoi la haute vitesse révèle les faiblesses si vite
Une ligne plus lente pardonne davantage. Il y a plus de temps pour le wet-out, plus de temps pour le développement initial de la liaison et parfois plus de temps pour cacher un problème d'humidité avant la coupe. Quand la vitesse augmente, cette tolérance disparaît. La ligne montre où le système fonctionnait tout juste.
- L'adhésif a moins de temps pour construire une green strength utilisable :si le mandrin doit tenir sa forme plus tôt, un système marginal paraît mou.
- Le comportement au cutoff devient plus visible :stringing, splash et dog-ears qui étaient occasionnels peuvent devenir persistants.
- La charge d'humidité devient coûteuse :trop d'eau dans le système peut ralentir la stabilisation, prolonger le séchage et fausser les résultats crush ultérieurs.
"La haute vitesse ne crée pas une nouvelle physique. Elle retire seulement le temps supplémentaire qui cachait votre point faible."
Quatre modes de défaillance qui reviennent sans cesse
1. La green strength arrive trop tard
C'est l'une des raisons les plus fréquentes pour lesquelles un mandrin paraît correct sur le papier mais se comporte mal sur machine. La ligne a besoin que la structure tienne sa géométrie presque immédiatement, mais la liaison est encore en formation. Les opérateurs voient tubes mous, dérive de forme ou sensibilité à la manipulation avant maturation.
- Regardez la tenue de forme précoce sur le mandrin, pas seulement le toucher sec final.
- Vérifiez si le problème s'aggrave avec les hausses de vitesse ou seulement avec certains lots papier.
2. La qualité de coupe se dégrade
Si le mandrin montre des dog-ears, des bords sales ou une déformation intermittente au cutoff, le couteau n'est pas toujours seul en cause. À haute vitesse, rhéologie adhésive, niveau d'add-on et timing déterminent si la structure arrive à la coupe avec assez de cohésion.
- Surveillez splash, stringing ou accumulation autour de la station colle avant d'accuser uniquement la station cutoff.
- Comparez la propreté du bord juste après la coupe puis après un court repos.
3. La charge d'humidité reste trop longtemps dans la structure
Une ligne peut paraître productive tout en construisant du risque dans le mandrin. Si le laydown adhésif est trop lourd, les solides mal adaptés ou le séchage en retard sur la vitesse, le tube peut porter trop d'eau vers la manutention suivante. Cela peut modifier forme, crush et stabilité.
- Si la solution à une liaison faible est toujours "ajouter plus de colle", vérifiez si la ligne résout un problème en en créant un autre.
4. La résistance crush conditionnée baisse ensuite
Cette défaillance fait mal parce qu'elle échappe souvent au premier essai. Les mandrins semblent solides juste après enroulement, tout le monde se détend, puis les essais ultérieurs ou l'exposition en entrepôt racontent autre chose. Si le crush chute après cycles d'humidité, la logique d'essai était trop courte.
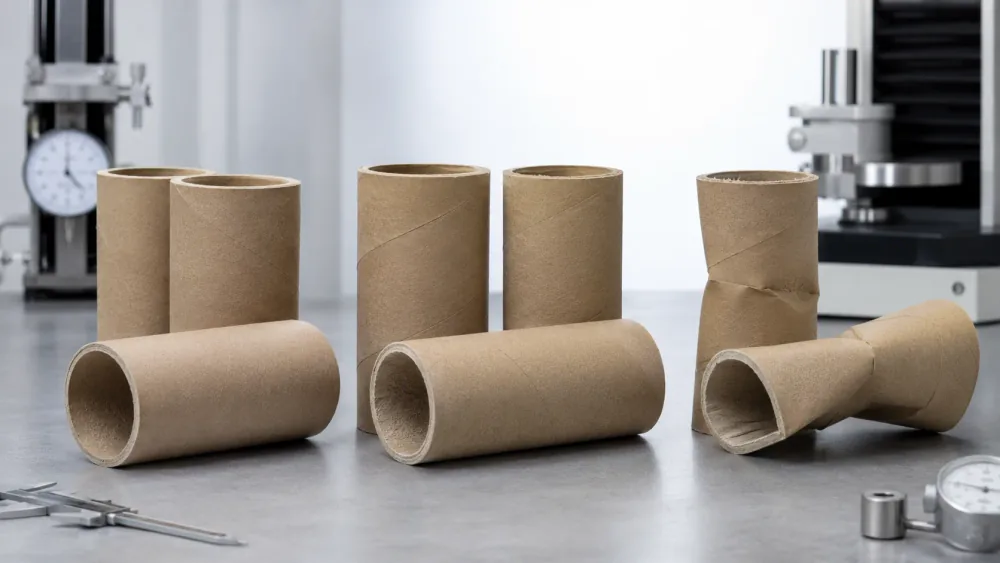
À consigner pendant un vrai essai
Enregistrez la plage de vitesse réelle, pas seulement la cible nominale, car dérive et accélération comptent.
Une comparaison de chimie est faible si le niveau de laydown a changé sans documentation.
Notez dog-ears, propreté de bord, coupes molles et fréquence d'intervention opérateur.
Vérifiez si le résultat tient après stockage ou exposition humidité plutôt qu'à la seule sortie de ligne.
Ne supposez pas que l'adhésif est la seule variable
C'est ici que le bon troubleshooting devient moins spectaculaire et beaucoup plus utile. Les équipes changent souvent de chimie alors que le sujet profond est l'irrégularité papier, le contrôle du laydown, le déséquilibre de séchage ou un réglage procédé qui n'a plus de marge.
Si vous ne faites plus du troubleshooting mais comparez vraiment des routes chimiques, lisezAmidon vs. PVA pour adhésifs de tubes papier. Si les achats poussent une option bio-based, le meilleur complément estLes adhésifs amidon pour tubes papier sont-ils biodégradables ?
Où amidon et PVA reviennent généralement dans la discussion
- Amidon ou dextrinereste attractif lorsque les équipes veulent affinité papier, récit bio-based plus fort et ligne qui ne demande pas un hold précoce extrême.
- PVA ou PVAcreste souvent en jeu plus longtemps quand wet tack, set plus rapide, cutoff plus propre ou crush conditionné plus fort deviennent décisifs.
- Dans les usines réelles, la bonne réponse est souvent un plan d'essai, pas un slogan.
Une séquence de qualification plus utile
- Définir d'abord la défaillance :effondrement au mandrin, coupe molle, splash, charge d'humidité ou perte de crush après conditionnement ne sont pas le même problème.
- Garder les conditions d'essai honnêtes :même papier, même fenêtre de vitesse, même logique d'add-on, même attente de cutoff.
- Observer la machine avant le laboratoire :accumulation, stringing, interventions opérateur et dérive de forme sont des preuves.
- Valider après conditionnement :si l'application est exigeante, un verdict dans la même équipe est trop tôt.Beaucoup d'équipes ancrent ce contrôle à une pratique reconnue de conditionnement papier commeTAPPI T 402.
Besoin d'un point de départ haute vitesse réaliste ?
Partagez grade papier, vitesse d'enroulement, structure de plis et mode de défaillance à éliminer. Cela en dit généralement plus qu'une demande de colle générique pour tube papier haute vitesse.
Examiner les options d'enroulement de tubesConclusion
Les mandrins papier ne défaillent généralement pas sur lignes haute vitesse parce qu'une chimie serait moralement meilleure qu'une autre. Ils défaillent parce que le procédé demande à la liaison de se former, se stabiliser et se couper proprement dans une fenêtre plus serrée qu'avant. Le meilleur essai sépare fenêtre machine et choix chimique.
Questions fréquentes
Pourquoi les mandrins papier échouent-ils seulement après hausse de vitesse ?
Parce qu'une vitesse plus élevée réduit la fenêtre procédé. L'adhésif a moins de temps pour construire une green strength utilisable, le cutoff pardonne moins, et les problèmes d'humidité ou conditionnement auparavant cachés deviennent visibles.
Les défaillances d'enroulement haute vitesse sont-elles toujours causées par l'adhésif ?
Non. La chimie adhésive compte, mais aussi le grade papier, la tension de ply, le niveau d'add-on, l'équilibre de séchage et le réglage cutoff. Un bon troubleshooting isole le mode de défaillance avant de changer la chimie.
Que mesurer pendant un essai d'adhésif pour tubes haute vitesse ?
Enregistrez plage réelle de vitesse, add-on de colle, tenue de forme précoce, qualité de coupe, interventions opérateur et crush du mandrin fini après conditionnement. Ces points expliquent plus qu'un simple commentaire passe/échec.
Quand le PVA a-t-il généralement plus de sens que l'amidon sur une ligne rapide ?
Souvent lorsque la ligne exige wet tack plus rapide, coupe plus propre, hold précoce plus fort ou meilleur crush conditionné. Mais la bonne réponse dépend encore de la structure papier, de la plage de vitesse et de la défaillance à éliminer.
Stabiliser les mandrins sur votre enrouleuse
Demandez 1 kg de matière laboratoire gratuite (transport prépayé par le destinataire) après examen de votre substrat et de vos conditions de ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.