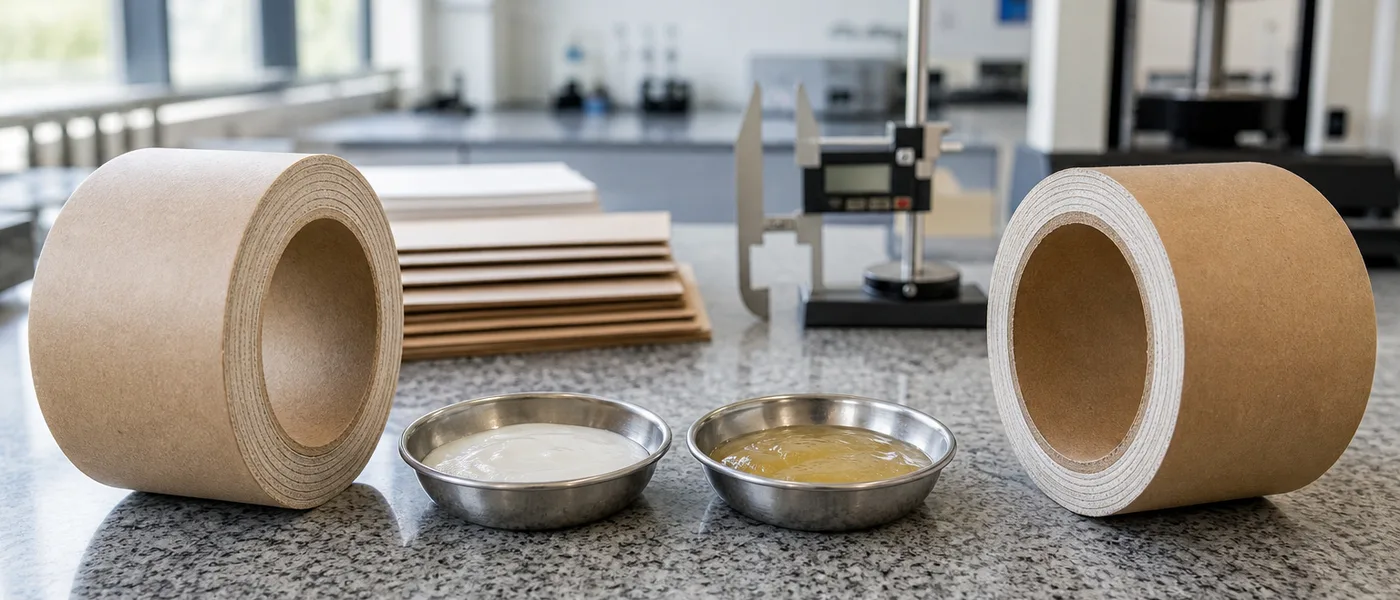
دليل عملي لمحولي الأنابيب والألواح: نسبة المواد الصلبة في اللاصق، شد الطبقات، الاختراق في المواد المعاد تدويرها، وتأهيل قوة السحق الشعاعي—دون إفراط في استخدام الغراء في آلات اللف السريعة.
جدول المحتويات
قوة السحق الشعاعي ليست مجرد إعداد يمكن التحكم به بمقبض واحد. في آلة اللف الحلزوني، يفشل القلب عندما يتوقف تناغم الكيمياء اللاصقة، ونسبة المواد الصلبة/الكمية المضافة، وشد الطبقات، ودرجة الورق كمنظومة متكاملة—وغالباً ما يحدث ذلك قبل أن تصل الآلة إلى سرعتها القصوى المقررة. ونادراً ما يكون الحل هو "إضافة المزيد من اللاصق"؛ بل يكمن الحل في مواءمة تطور قوة التماسك مع نافذة السرعة التي تعمل بها فعلياً.
هذا الدليل مخصص لفرق إنتاج الأنابيب الورقية، والقلوب، والألواح الهيكلية ضمن قسم تحويل الورق لدينا—والتي تركز على تطبيقات تصل سرعة اللف فيها لأكثر من 150 متر/دقيقة ومستهدفات سحق تزيد عن 1000 نيوتن في البرامج الشاقة. ويكمل هذا الدليل مقالنا حول استكشاف الأخطاء بشأن
أسباب فشل قلوب الأنابيب الورقية في خطوط الإنتاج عالية السرعة؛ ولا يُعد بديلاً عن مواصفات قوة السحق المطلوبة من عميلك أو بروتوكول التخزين المكيّف.
لماذا تفشل قوة السحق قبل أن تصل آلة اللف إلى طاقتها القصوى
الإفراط في التطبيق مقابل ضعف الاختراق في الطبقات المعاد تدويرها
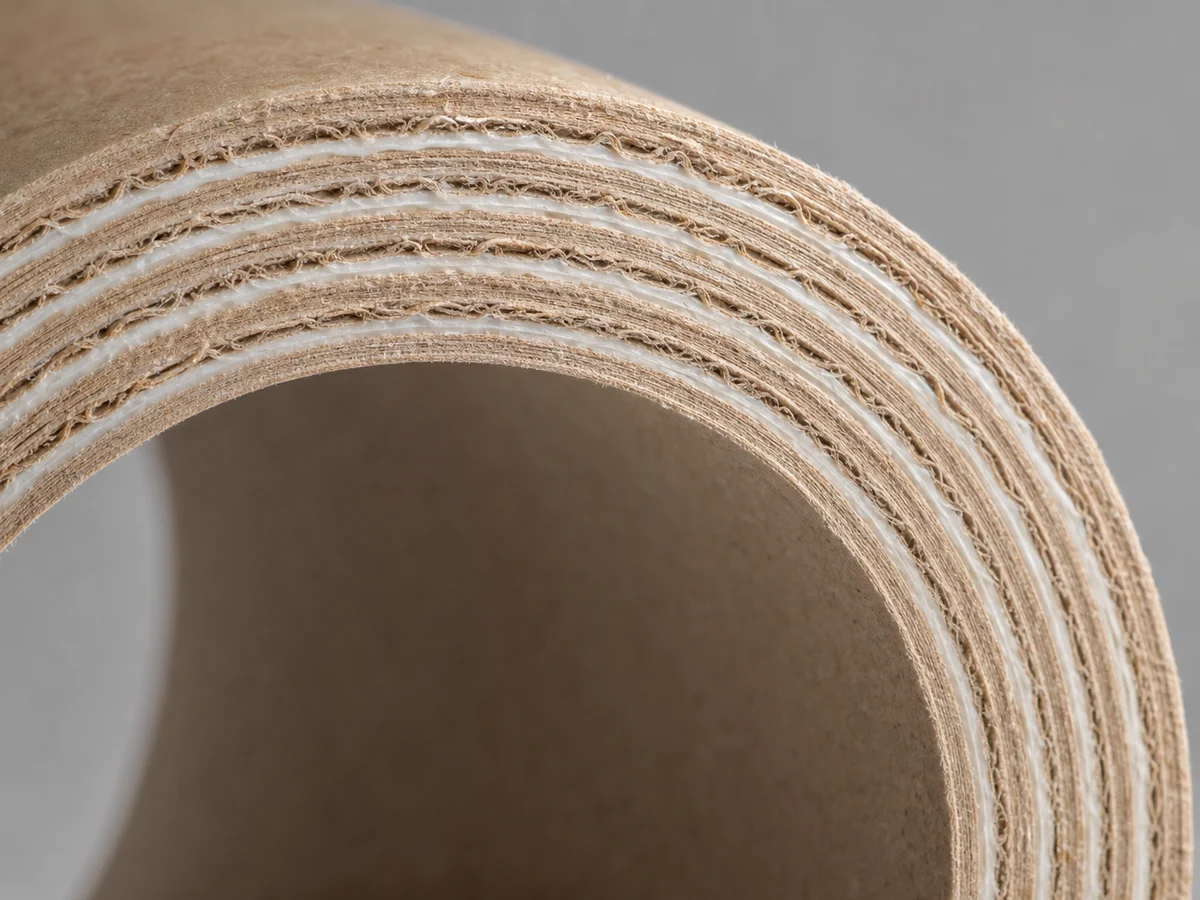
يمكن أن تؤدي إضافة المزيد من الغراء إلى تحسين الصلابة خلال الوردية نفسها، ولكنها تزيد من احتباس وانتقال الرطوبة، مما يطيل من وقت الفرن ويقلل أحياناً من قوة السحق بعد التكييف إثر التعرض للرطوبة. على العكس، فإن ضعف الاختراق في الورق المقوى المعاد تدويره يؤدي إلى نتيجة مختلفة: تبدو الطبقة ملتصقة لكنها تنفصل عند تعرضها للشد. تشير الأسئلة الشائعة لدينا إلى ضرورة تعديل نسبة المواد الصلبة وعوامل الاختراق للركائز المعاد تدويرها ذات الجودة المنخفضة، مع الاستمرار في استهداف أداء شعاعي يزيد عن 1000 نيوتن كجزء من عملية التحقق—وليس كضمان شامل.
- القطوع اللينة وطيات الحواف: قوة التماسك الفورية تتشكل متأخرة جداً ولا تتناسب مع سرعة وحدة القطع الحالية.
- ملمس القلب الطازج مقابل قوة السحق بعد التخزين: القلوب تجتاز الفحص على عمود الدوران (المغزل)، ثم تفقد صلابتها بعد التكييف والتخزين.
- تناثر الغراء عند أداة التطبيق: انهيار الخصائص الريولوجية الذي يُفهم خطأً على أنه "غراء ضعيف".
العناصر التي يجب التحكم بها على خط الإنتاج
المواد الصلبة ونافذة اللزوجة
المسارات المعتمدة على الدكسترين وPVA ذات نسب المواد الصلبة العالية والمذكورة في صفحة الأنابيب الصناعية لدينا، مصممة لتحقيق الصلابة بأحمال مائية أقل مقارنة بعمليات النشا التقليدية. حافظ على اللزوجة والمواد الصلبة ضمن النطاق المحدد في النشرة الفنية (TDS) للمورد؛ إذ يُعد الانحراف في نسبة المواد الصلبة بين الدفعات متغيراً خفياً شائعاً يسبب تفاوتاً في قوة السحق من أسبوع لآخر.
شد الطبقات وسرعة عمود الدوران (المغزل)
الشد المنخفض جداً يترك هواءً محتجزاً في الصفائح؛ بينما الشد المفرط يسحق الطبقات الرقيقة المعاد تدويرها. زيادة سرعة عمود الدوران دون مواءمة سرعة تطور الالتصاق الرطب تُنتج أنابيب مقبولة أثناء الوردية ولكنها تفشل في اختبار السحق بعد التخزين. قم بتأهيل السرعة، والشد، والكمية المضافة معاً كمنظومة واحدة—فدراسة الحالة الخاصة بـ اللف عالي السرعة للقلوب الصناعية حافظت على ثبات درجة الورق ومعدل التطبيق لضمان مقارنة كيميائية دقيقة.
متى يجب التحول من النشا/PVA إلى التركيبات الهجينة
يظل النشا/الدكسترين فعالاً من حيث التكلفة في العديد من خطوط اللف المتوازية والحلزونية؛ بينما تتفوق التركيبات الهجينة من PVA غالباً عندما تحتاج إلى قوة تماسك فورية أسرع وقطع أنظف عند سرعات تتجاوز ~120–150 متر/دقيقة. استخدم دليل النشا مقابل PVA للمواد اللاصقة للأنابيب الورقية لتحديد الاختيار الكيميائي المناسب؛ واستخدم هذا المقال لفهم متغيرات خط الإنتاج المرتبطة بهذا الاختيار.
نصيحة هندسية احترافية
تشير شهادات العملاء في قسم المنتجات إلى تحقيق سرعة لف أعلى بنسبة 15% مع الحفاظ على قوة سحق تتجاوز 1000 نيوتن—وهي نتيجة فعلية لأحد العملاء في برنامج أنابيب محدد، وليست وعداً ثابتاً لكل آلة لف. يُرجى توثيق نافذة التشغيل المؤهلة الخاصة بك (السرعة، الكمية المضافة، ظروف التكييف) في ملف توجيه الإنتاج.
مسار عمل التأهيل
السحق الشعاعي كمعيار للنجاح/الفشل
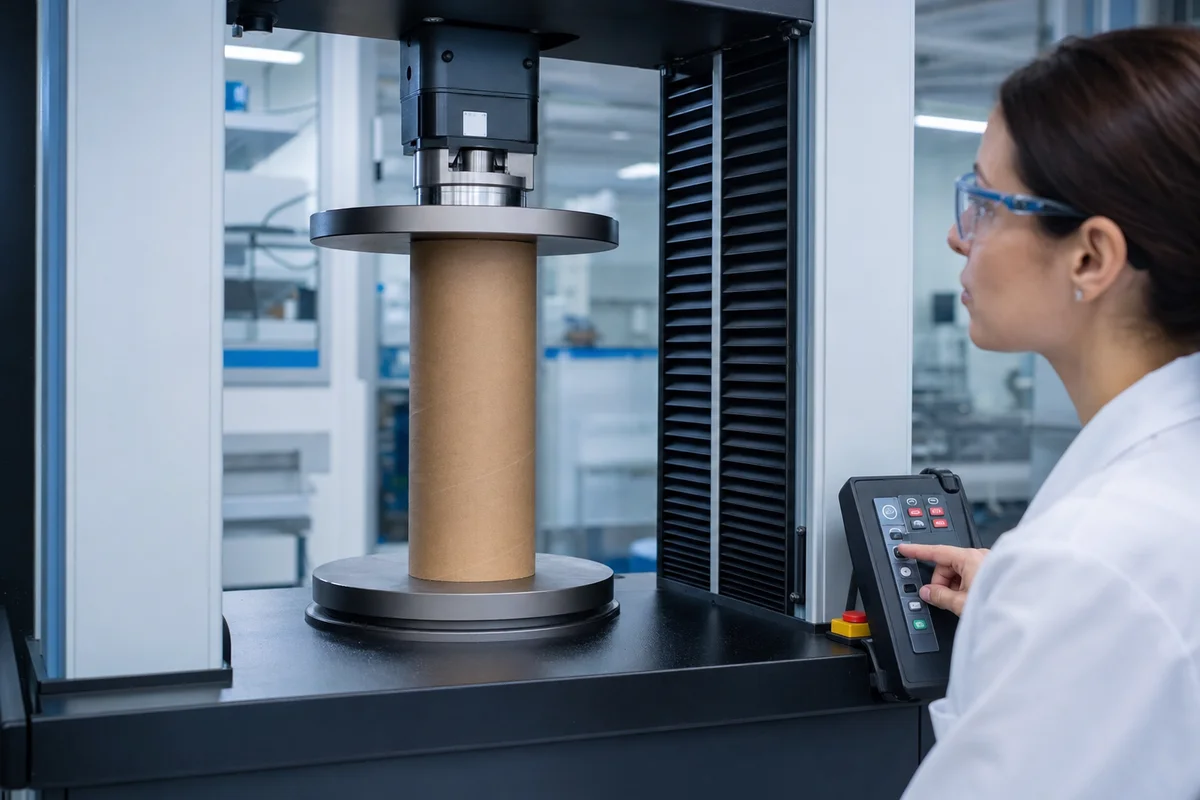
حدد ما إذا كانت مواصفاتك تعتمد على القياس فور خروج المنتج من خط الإنتاج أو بعد التكييف (التخزين/الرطوبة). دراسة الحالة الخاصة بالقلوب عالية السرعة لدينا تم اعتمادها بناءً على تحقيق قوة سحق بعد التكييف تتجاوز 1000 نيوتن ونافذة لف مؤهلة بسرعة 150 متر/دقيقة—يجب دائماً أن تعكس طريقة اختبارك طريقة العميل.
الوثائق المطلوبة لعمليات تدقيق العملاء
القلوب الصناعية تتوافق عادةً مع معيار FDA 21 CFR 175.105 (التلامس غير المباشر). بينما ينطبق معيار FDA 176.170 على التلامس المباشر مع السوائل كما في حالة الشفاطات الورقية—لا تستشهد بـ 176.170 لقلوب المنسوجات أو الأفلام. قم بتجميع حزم TDS، وSDS، وDoC لكل دفعة إنتاج؛ راجع الموارد التنظيمية للحصول على ملفات التدقيق اللازمة.
هل تسعى لزيادة السرعة دون التضحية بقوة السحق؟
راجع المواد اللاصقة للأنابيب والقلوب الصناعية للحصول على خيارات اللف باستخدام الدكسترين/PVA عالي المواد الصلبة، والتحكم في القطع، وتأهيل السحق بعد التكييف.
الاطلاع على حلول الأنابيب والقلوب الصناعيةأدلة ميدانية: اللف عالي السرعة للأنابيب
تمكن مُحول أنابيب في أمريكا الشمالية من تحقيق استقرار في برنامج أسرع من خلال مواءمة الالتصاق الرطب، وكمية اللاصق المضافة، وسلوك القطع لتتناسب مع قوة السحق بعد التكييف بدلاً من زيادة معدل توزيع الغراء. تضمنت النتائج تحقيق نافذة سرعة مؤهلة تبلغ 150 متر/دقيقة، مع الوصول لمستهدف السحق المتجاوز لـ 1000 نيوتن، وتقليل الحاجة لتدخلات القص—القصة الكاملة في: دراسة حالة اللف عالي السرعة للقلوب الصناعية.
متى يجب تصعيد الأمر إلى تركيبات كيميائية مخصصة
قم بتصعيد الأمر عندما يخرج أداء التركيبة عن النطاقات القياسية للدكسترين/PVA نتيجة الاعتماد على ورق معاد تدويره، أو تركيبات الطبقات الهجينة، أو عند الدمج بين غراء تثبيت الحواف والغراء الساخن. استخدام الغراء الساخن من نوع الميتالوسين في تثبيت الحواف وخطوط بدء القلب منفصل عن الغراء المستخدم في الجسم الحلزوني—راجع المواد اللاصقة الساخنة ومنصات المواد المائية. دورة المختبر لدينا لإنتاج درجات اللف المخصصة تستغرق عادة حوالي 7 أيام بمجرد تحديد المكونات ونطاق السرعة المطلوب.
الخلاصة
إن تعظيم قوة القلوب والألواح هو معادلة عملياتية تتطلب: نسبة مواد صلبة صحيحة، وتحكماً في الكمية المضافة، وضبطاً دقيقاً للشد، واختباراً للسحق يتطابق مع طريقة اختبار العميل. ابدأ بتحديد نمط الفشل (القطوع اللينة، طيات الحواف، تراجع قوة السحق بعد التكييف)، ثم قم بضبط الكيمياء—وليس العكس. للدرجات الخاصة بالأنابيب، راجع قسم الأنابيب والقلوب الصناعية؛ وللحصول على تحليل أعمق لنمط الفشل، اقرأ المقال الخاص باستكشاف أخطاء القلوب عالية السرعة المشار إليه أعلاه.
الأسئلة الشائعة
هل يمكنكم تخصيص المادة اللاصقة لتناسب الورق المقوى المعاد تدويره؟
نعم. نقوم بتعديل نسبة المواد الصلبة وعوامل الاختراق لتناسب التركيبات المعاد تدويرها، مع تأهيل قوة السحق الشعاعي على بنية الطبقات الفعلية لديك—وتعد المستهدفات مثل 1000 نيوتن أو أكثر أهدافاً للتحقق في برامج محددة وليست ضمانات عامة.
أي معيار من معايير إدارة الغذاء والدواء (FDA) ينطبق على القلوب الصناعية؟
تتوافق القلوب الصناعية ومعظم أنابيب اللف مع معيار FDA 21 CFR 175.105 (التلامس غير المباشر). بينما تتطلب المنتجات ذات التلامس المباشر مع السوائل، مثل الشفاطات الورقية، مراجعة وفقاً لمعيار 176.170 عبر مسار منتج مختلف.
ما هي السرعة التي يمكن لموادكم اللاصقة للأنابيب العمل بها؟
تم تصميم درجاتنا خصيصاً لآلات اللف الحلزوني عالية السرعة؛ حيث تم تأهيل دراسات حالة منشورة لسرعة تقارب 150 متر/دقيقة مع قطع نظيف عندما تواءمت خصائص الريولوجيا والكمية المضافة مع الخط. يظل السقف الفعلي للسرعة محكوماً بنوع معدات الشركة المصنعة (OEM)، وعدد الطبقات، وطاقة المجفف لديك.
النشا أم PVA لآلة اللف الخاصة بي؟
يُعد النشا/الدكسترين خياراً اقتصادياً للعديد من الخطوط؛ بينما تساعد هجائن PVA غالباً عندما تحتاج إلى قوة تماسك فورية أسرع وقوة سحق مُكيّفة عند السرعات الأعلى. راجع دليلنا حول النشا مقابل PVA وقم بإجراء تجارب مقارنة مع نفس الكمية المضافة من اللاصق.
ما هو الحد الأدنى لكمية الطلب (MOQ) لموادكم اللاصقة للَف الأنابيب؟
الحد الأدنى للطلب (MOQ) القياسي هو حوالي 1000 كجم. نقدم عينات معملية مجانية بوزن 1 كجم، وعبوات تجريبية سعة 20 كجم للتحقق من أداء الآلة.
تجربة روابط الطبقات على آلة اللف الخاصة بك
اطلب عينة مخبرية مجانية بوزن 1 كجم (يتحمل المستلم تكاليف الشحن) بعد إجراء فحص أولي على الركيزة الخاصة بك وظروف الخط.
المراجع
إخلاء مسؤولية تقني: جميع البيانات التقنية تستند إلى ظروف معملية قياسية. يجب على المستخدمين إجراء اختبارات التحقق الخاصة بهم للتأكد من ملاءمة المنتجات للركائز والعمليات والمتطلبات التنظيمية المحددة. لا تقدم Senda Glue أي ضمانات صريحة أو ضمنية، ولا تتحمل أي مسؤولية عن سوء استخدام المنتجات أو الاعتماد على هذه المعلومات.