
Adhésif tubes papier pour mandrins et bobinage rapide

Colle directe usine pour tubes papier et mandrins industriels textile, film et ruban. Qualités aqueuses dextrine et PVA réglées selon plis, grammage et cible d’écrasement radial : criblage 1 kg, puis essai bobineuse 20 kg.
*Matière labo 1 kg offerte; fret prépayé par le destinataire. Seaux 20 kg pour essais bobineuse après criblage. MOQ typique ~1 000 kg (IBC).*
✅ Écrasement et coupe qualifiés sur votre papier • Routes dextrine/amidon et PVA • Déclarations REACH sur demande
Optimisé pour :
Écrasement qualifié
Résistance radiale criblée sur vos plis
Réglé ligne
Rhéologie selon vitesse mandrin et coupe
40–60% solides
Solides selon qualité et fenêtre de séchage
Programmes tubes et mandrins qualifiés
Textile, film et ruban sollicitent différemment le collage; une seule colle couvre rarement toutes les vitesses et cibles.
Tubes textile (DTY/POY)
Mandrins de fil haute tension avec joints rigides contre l’effondrement radial; qualifier après conditionnement.
Mandrins film et aluminium
Lignes de collage lisses limitant les marques de surface sur films sensibles; équilibrer tack humide, coupe et séchage.
Mandrins pour rubans
Stabilité dimensionnelle sous variations de température pour rubans adhésifs et masquage; géométrie et écrasement ensemble.
De l’effondrement à une fenêtre de bobinage qualifiée
Les échecs viennent souvent de la fenêtre process : résistance verte, coupe et écrasement conditionné.
Défaillances courantes
Effondrement radial du tube
Un collage faible ou mal adapté laisse le mandrin s’effondrer sous tension ou charge empilée.
Coupe molle et oreilles
Un tack humide lent laisse le tube trop mou pour la coupe immédiate; bord recourbé et dérive de forme.
Humidité et charge énergétique élevées
Un dépôt excessif piège l’eau entre plis, allonge le temps four et rend l’écrasement moins prévisible.
Notre solution
Criblage écrasement conditionné
Essais labo et ligne sur votre spécification et vos plis réels, après stockage et humidité inclus.
Tack humide rapide et coupe propre
Rhéologie pour résistance verte au mandrin, coupe plus propre sans seulement augmenter le grammage.
Solides et séchage adaptés
Adapter taux de solides et temps ouvert à votre capacité four avant de chercher plus de viscosité.
Qualification bobinage haute vitesse
Avant d’augmenter la vitesse mandrin, validez chimie, coupe, tack humide et écrasement conditionné sur le même mandrin.

Défaillances courantes à haute vitesse
Le bobinage plus rapide expose souvent la fenêtre machine avant la chimie.
-
Éclaboussures et oreilles lorsque la rhéologie échoue à l’applicateur ou au couteau.
-
Résistance verte lente laissant le mandrin trop mou pour la coupe.
-
Baisse d’écrasement conditionné après stockage, humidité ou tension élevée.
À vérifier avant changement chimie
Comparaison juste : mêmes conditions process.
-
Papier, nombre de plis, dépôt et construction de paroi.
-
Vitesse réelle, comportement de coupe et séchage sur ligne.
-
Stabilité juste coupée et performance après conditionnement.
Amidon/dextrine vs PVA à haute vitesse
Deux routes possibles, priorités différentes.
-
Commencer par amidon ou dextrine pour affinité papier et positionnement renouvelable.
-
Aller vers PVA/PVAc si tack, coupe ou écrasement demandent plus de marge.
-
En lignes mixtes, souvent système modifié ou mélangé.
Checklist coupe, tack et écrasement
Ne pas approuver sur sensation initiale seule.
-
Le mandrin garde-t-il sa forme sans recourbement ?
-
Le tack permet-il manipulation et coupe à vitesse qualifiée ?
-
Le mandrin final tient-il dimensions et écrasement après stockage ou humidité ?
Partagez vitesse ligne, papier, nombre de plis et écrasement cible. Nous réduisons les options de chimie pour échantillon.
Support labo pour transformateurs tubes
Nous simulons écrasement, coupe et conditionnement sur votre papier, sans promesse générique “1000 N”.
Criblage écrasement radial
Écrasement et géométrie alignés sur votre tension et empilage.
Rhéologie haute vitesse
Applicateur et couteau criblés sur la plage de vitesse nommée.
Protocole conditionnement
Cycles humidité/stockage avant validation export ou textile.
Réglage selon plis, vitesse et écrasement
Textile, film et parois lourdes exigent viscosité, solides et technologie différents; confirmer sur bobineuse.
| Application | Technologie | Viscosité typique | Bénéfice technique |
|---|---|---|---|
| Tubes textile (DTY/POY) | 1 500–3 000 cps | Dextrine haut solide / PVA | Joints rigides haute tension; écrasement qualifié sur vos plis. |
| Mandrins film et ruban | 1 000–2 500 cps | Émulsion haut tack / PVA | Surface lisse et coupe propre à vitesse qualifiée. |
| Paroi lourde / fûts fibre | 400–800 cps | Silicate / mélange PVA | Rigidité empilage; séchage adapté au dépôt et solides. |
Technologie: 1 500–3 000 cps
Viscosité typique: Dextrine haut solide / PVA
Bénéfice technique: Joints rigides haute tension; écrasement qualifié sur vos plis.
Technologie: 1 000–2 500 cps
Viscosité typique: Émulsion haut tack / PVA
Bénéfice technique: Surface lisse et coupe propre à vitesse qualifiée.
Technologie: 400–800 cps
Viscosité typique: Silicate / mélange PVA
Bénéfice technique: Rigidité empilage; séchage adapté au dépôt et solides.
Pourquoi les transformateurs tubes consultent Senda
Fenêtres d’écrasement qualifiées, adhésif réglé mandrin et choix chimie (amidon/dextrine vs PVA) sans garanties vitesse non vérifiées.
Écrasement et coupe sur votre ligne
Deux routes chimie
Dossiers prêts audit
Documentation qualité et export
Les grades tubes industriels ne sont pas des colles de pailles contact alimentaire; demandez des déclarations selon votre usage final.
Périmètre conformité
Tubes d’emballage alimentaire : 175.105 possible; mandrins textile : parfois REACH/RoHS seulement. Nommez la qualité avant déclaration.
- FDA 175.105 ( Voies indirectes emballage alimentaire si applicable (selon structure) )
- REACH & RoHS ( Déclarations SVHC sur demande )
- Voies repulpables ( Options aqueuses; dépend papeterie et pile de revêtements )
TDS, SDS, DoC et CoA par lot pour la qualité nominée, selon votre programme tubes.
Lignes liées transformation papier
Le bobinage tube est une station; comparez préparation poudre et cornières sans mélanger leur logique de qualification avec la colle liquide pour mandrins.

Poudre adhésive pour tubes papier
Route poudre sèche amidon/dextrine pour sites qui mélangent ou cuisent sur place; comparez fret, préparation, pot life et écrasement avant changement.
Voir route poudre adhésive
Adhésifs cornières carton
Collage de plis profil V et U pour protection palette; résistance sous cerclage, différente du mandrin spiralé.
Voir qualités cornières
Le bobinage haute tension sur mandrins textile larges s’effondrait jusqu’à la qualification d’un PVA plus riche en solides sur nos plis. Le protocole écrasement et conditionnement de Senda a fourni des données auditables, pas seulement une promesse de fiche technique.
Preuve technique
À partager avec ingénierie process après demande échantillons. Chemin principal : criblage labo + dossier audit via les boutons ci-dessus.
 CAS
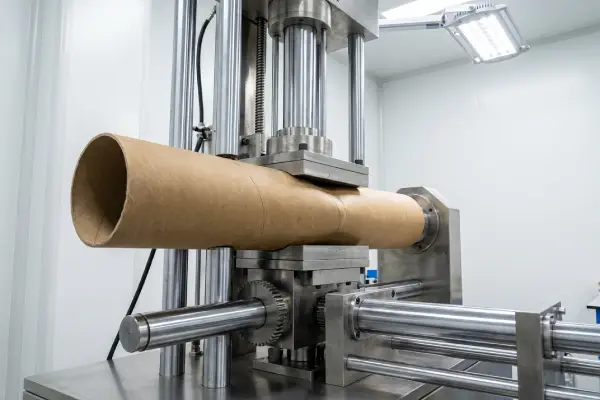
Cas : fenêtre bobinage haute vitesse
Comment un transformateur a réglé tack humide et coupe pour tenir l’écrasement conditionné sans augmenter seulement le dépôt.
Lire le cas complet →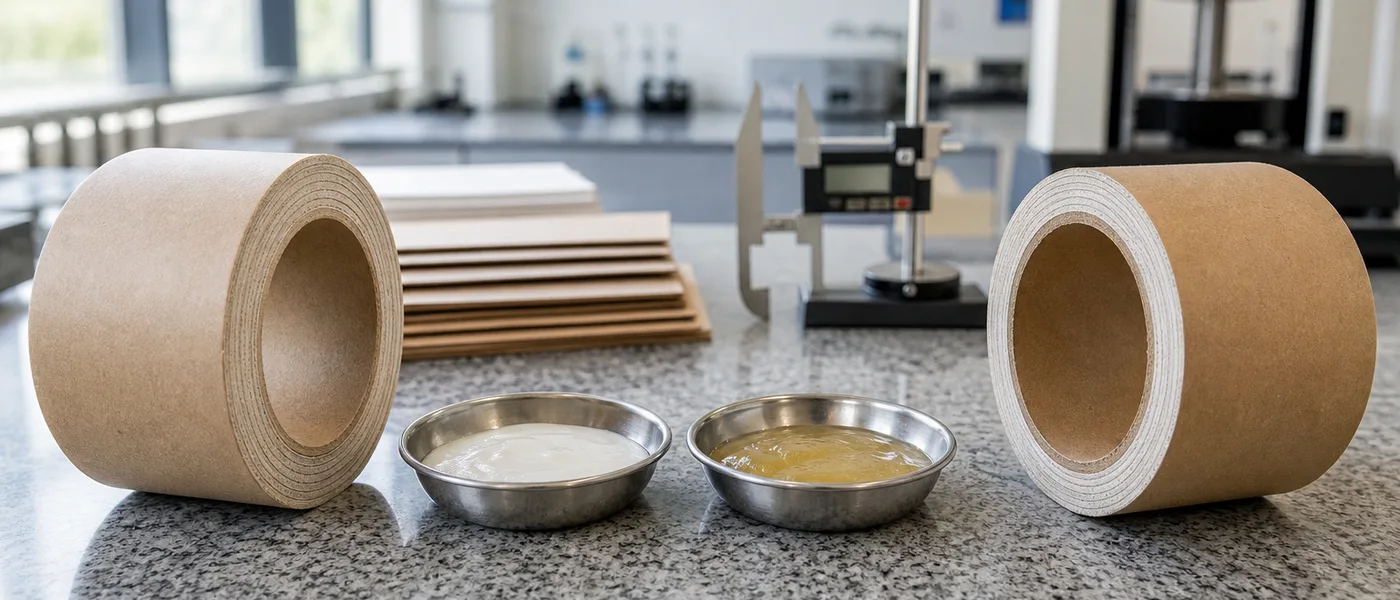 GUIDE CHIMIE
Guide : amidon vs PVA pour tubes
Comparer positionnement biosourcé, tack humide, stabilité vitesse et écrasement final avant changement chimie.
Lire l’article →Questions fréquentes
Réponses sur les adhésifs, la qualification et le support technique.
Amidon/dextrine vs PVA : quel adhésif tester d’abord ?
Beaucoup de lignes commencent par amidon ou dextrine pour coût et affinité papier; passer à PVA/PVAc si tack, coupe ou écrasement exigent plus de marge.
Les adhésifs amidon sont-ils biosourcés ou biodégradables ?
Amidon et dextrine sont souvent matières premières biosourcées, mais biodégradabilité dépend de la formulation complète. Qualifiez avant supposer.
Comment gérez-vous MOQ, délai et échantillons pour qualifier cette application ?
MOQ typique ~1 000 kg. Délai courant 7–10 jours ouvrés. Commencez par 1 kg labo puis seaux 20 kg.
Comment qualifier l’écrasement radial ?
Nous criblons mandrins juste coupés et conditionnés sur votre papier, plis et dépôt; cibles convenues en essai.
Quelles vitesses de ligne sont réalistes avec notre papier, notre dépôt et notre séchage ?
Limites spécifiques ligne : applicateur, solides, séchage et tack validés ensemble. Partagez la plage RPM.
Quel taux de solides convient à notre vitesse de ligne et à notre fenêtre de séchage ?
Souvent ~40–60% selon séchage et rigidité; confirmer sur TDS.
Pouvez-vous fournir les documents REACH et RoHS pour le grade que nous approuvons ?
Déclarations REACH/RoHS disponibles sur demande pour qualités nominées; indiquer marché export.
Quelles conditions de stockage et quelle durée de conservation prévoir pour le grade approuvé ?
Typiquement 6–12 mois scellé à 5–35°C pour grades aqueux; protéger du gel et confirmer TDS.
