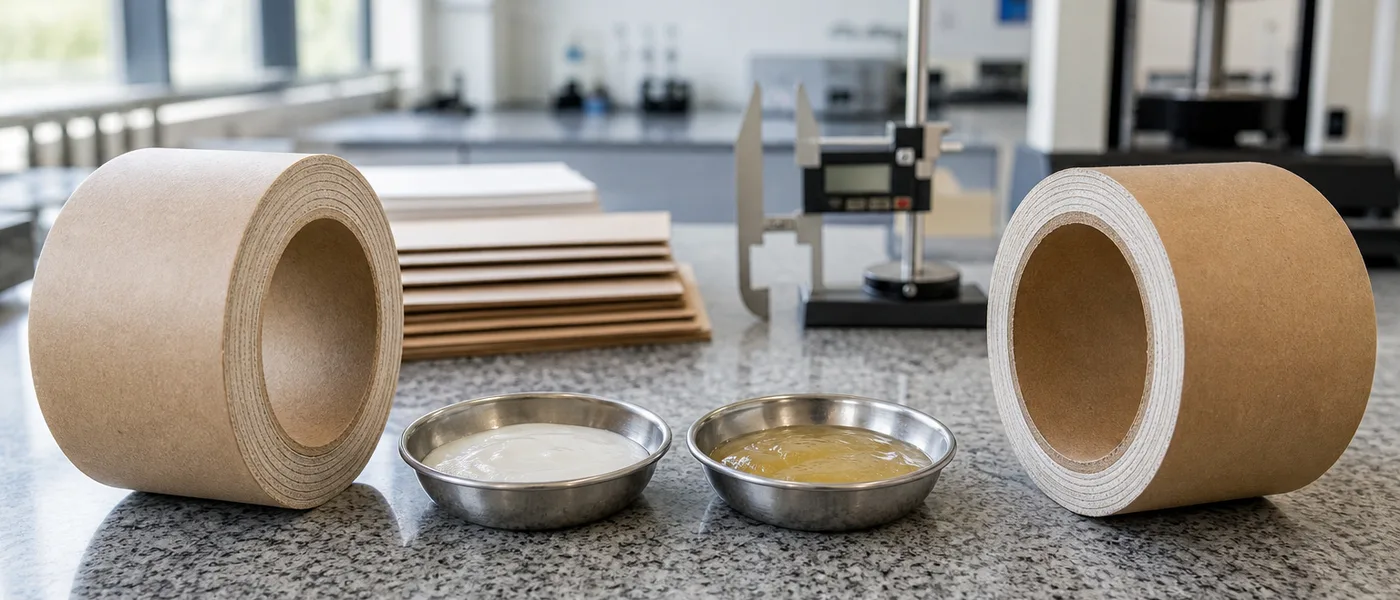
Praxisleitfaden für die Hülsen- und Pappenverarbeitung: Festkörpergehalt des Klebstoffs, Lagenspannung, Penetration bei Recyclingmaterial und Qualifizierung der radialen Stauchhärte – ohne Überleimung bei Hochgeschwindigkeitswicklern.
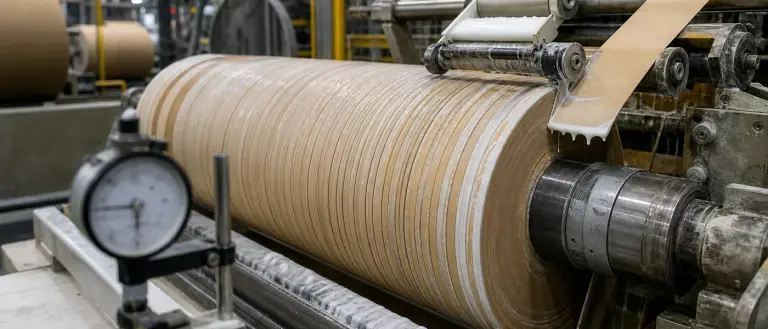
Inhaltsverzeichnis
Die radiale Stauchhärte lässt sich nicht über einen einzelnen Regler steuern. An einer Spiralwickelmaschine versagt der Kern, wenn die Klebstoffchemie, der Festkörpergehalt bzw. Auftrag, die Lagenspannung und die Papierqualität nicht mehr als System fungieren – oft schon bevor die Maschine ihre Nenngeschwindigkeit erreicht. Die Lösung ist selten „mehr Klebstoff“, sondern die Abstimmung des Festigkeitsaufbaus auf das tatsächlich gefahrene Geschwindigkeitsfenster.
Dieser Leitfaden richtet sich an Teams in der Herstellung von Papierhülsen, Kernen und Strukturpappen – Anwendungen mit Wickelgeschwindigkeiten von über 150 m/min und Stauchhärtezielen von über 1000 N bei Schwerlastprogrammen. Er ergänzt unseren Beitrag zur Fehlerbehebung:
Warum Papierhülsen auf Hochgeschwindigkeitslinien versagen; er ersetzt jedoch nicht die Stauchhärte-Spezifikationen Ihrer Kunden oder die Protokolle für die konditionierte Lagerung.
Warum die Stauchhärte versagt, bevor der Wickler ausgereizt ist
Überdosierung vs. mangelnde Penetration bei Recyclingmaterial
Ein erhöhter Klebstoffauftrag kann die Steifigkeit unmittelbar nach der Produktion verbessern, erhöht aber auch den Feuchtigkeitseintrag. Dies verlängert die Ofenzeit und kann die Stauchhärte nach Konditionierung nach Einwirkung von Luftfeuchtigkeit reduzieren. Eine mangelnde Penetration bei Recyclingpappe zeigt das Gegenteil: Die Lage sieht verklebt aus, trennt sich aber unter Zugspannung. Unsere FAQ erläutert die Anpassung von Festkörpergehalt und Penetrationshilfsmitteln für minderwertige Recyclingsubstrate, um dennoch radiale Leistungswerte von über 1000 N in der Validierung anzustreben – ohne dies als universelle Garantie zu verstehen.
- Unsaubere Schnitte („Dog-Ears“): Die Anfangsfestigkeit (Grünkraft) wird bei der aktuellen Geschwindigkeit zu spät für die Schneidevorrichtung erreicht.
- Haptik an der Maschine vs. Stauchhärte nach Lagerung: Die Hülsen wirken am Wickeldorn stabil, verlieren aber nach der Konditionierung an Steifigkeit.
- Spritzer am Applikator: Ein rheologisches Versagen wird oft fälschlicherweise als „schwacher Klebstoff“ interpretiert.
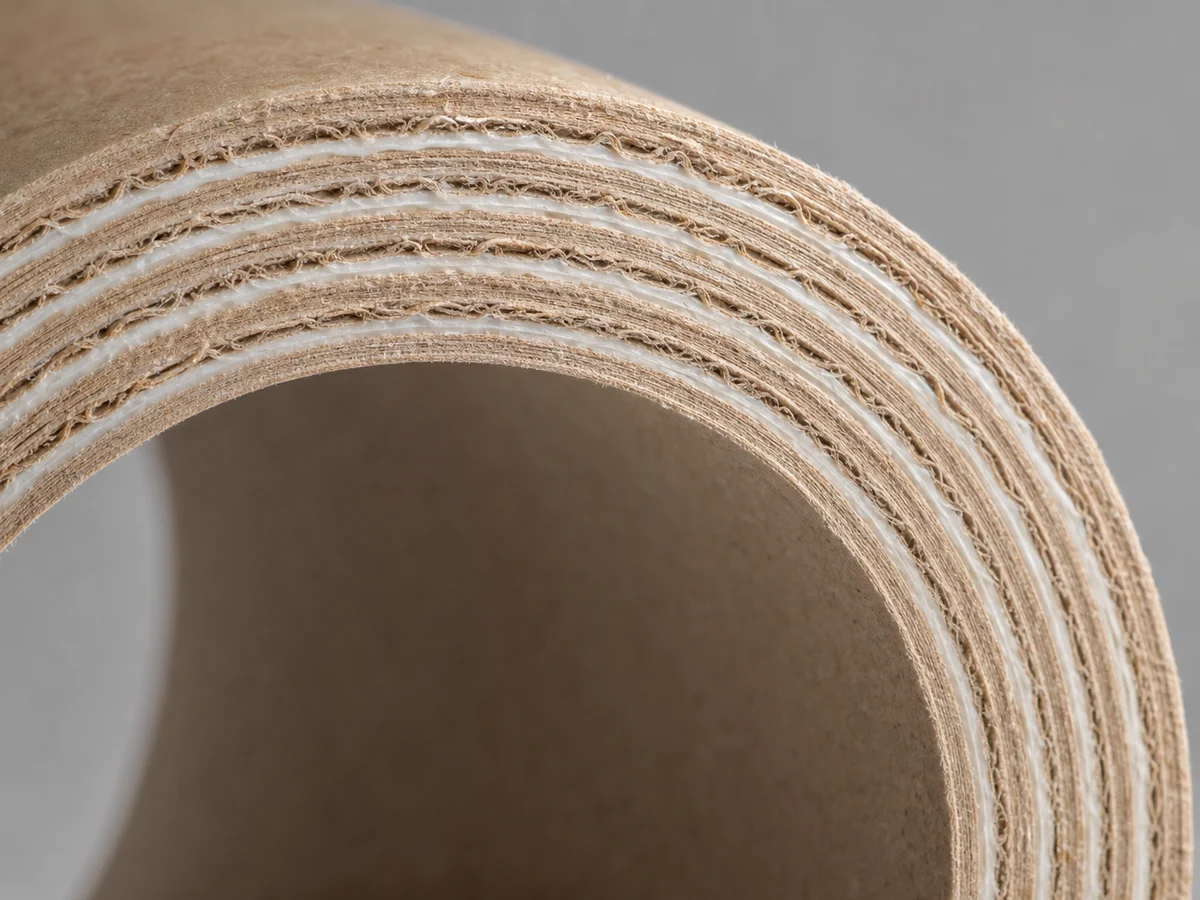
Steuerungsparameter an der Linie
Festkörpergehalt und Viskositätsfenster
Festkörperreiche Dextrin- und PVA-Systeme auf unserer Seite für Industriehülsen sind auf Steifigkeit bei geringerer Wasserlast im Vergleich zu herkömmlichen Stärkelösungen optimiert. Halten Sie Viskosität und Festkörpergehalt innerhalb der TDS-Vorgaben; Abweichungen im Festkörpergehalt zwischen den Chargen sind oft die versteckte Ursache für schwankende Stauchhärtewerte.
Lagenspannung und Dorngeschwindigkeit
Zu geringe Spannung führt zu Lufteinschlüssen im Laminat; zu hohe Spannung quetscht dünne Recyclinglagen. Eine Dorngeschwindigkeit ohne abgestimmten Aufbau der Nassklebrigkeit liefert zwar während der Schicht akzeptable Hülsen, führt aber nach der Lagerung zu unzureichenden Stauchhärtewerten. Qualifizieren Sie Geschwindigkeit, Spannung und Auftrag stets gemeinsam – in der Fallstudie zur Hochgeschwindigkeitswicklung von Industriekernen wurden Papierqualität und Auftragsmenge konstant gehalten, um die chemischen Systeme objektiv vergleichen zu können.
Wann man von Stärke/PVA auf Hybridsysteme umsteigen sollte
Stärke und Dextrin bleiben an vielen Parallel- und Spiralwicklern wirtschaftlich; PVA-Hybride sind oft überlegen, wenn eine schnellere Anfangsfestigkeit und ein sauberer Schnitt bei über 120–150 m/min erforderlich sind. Nutzen Sie unseren Leitfaden Stärke vs. PVA für Papierhülsenklebstoffe zur Wahl der Chemie; nutzen Sie diesen Artikel für die Optimierung der Variablen an der Anlage.
Profi-Tipp für Ingenieure
In Anwendungsberichten werden Steigerungen der Wickelgeschwindigkeit um 15 % bei gleichzeitiger Einhaltung von Stauchhärtewerten von über 1000 N genannt – dies ist ein Resultat aus einem spezifischen Programm, keine pauschale Zusage für jeden Wickler. Dokumentieren Sie Ihr qualifiziertes Prozessfenster (Geschwindigkeit, Auftrag, Konditionierung) im Produktionsprotokoll.
Workflow zur Qualifizierung
Radiale Stauchhärte als Abnahmekriterium
Legen Sie fest, ob Ihre Spezifikation die Werte direkt nach der Produktion oder nach der Konditionierung (Feuchtigkeit/Lagerung) vorgibt. Unsere Fallstudie zu Hochgeschwindigkeitskernen wurde auf Basis einer konditionierten Stauchhärte von über 1000 N und eines qualifizierten Wickelfensters von 150 m/min abgenommen – orientieren Sie sich stets an der Testmethode Ihres Kunden.
Dokumentation für Kunden-Audits
Industriekerne entsprechen in der Regel der FDA 21 CFR 175.105 (indirekter Kontakt). FDA 176.170 gilt für den direkten Flüssigkeitskontakt, wie etwa bei Papier-Trinkhalmen – führen Sie 176.170 nicht für Textilhülsen oder Folienkerne an. Bündeln Sie TDS, SDS und DoC pro Charge; nutzen Sie unsere regulatorischen Ressourcen für die Erstellung Ihrer Unterlagen.
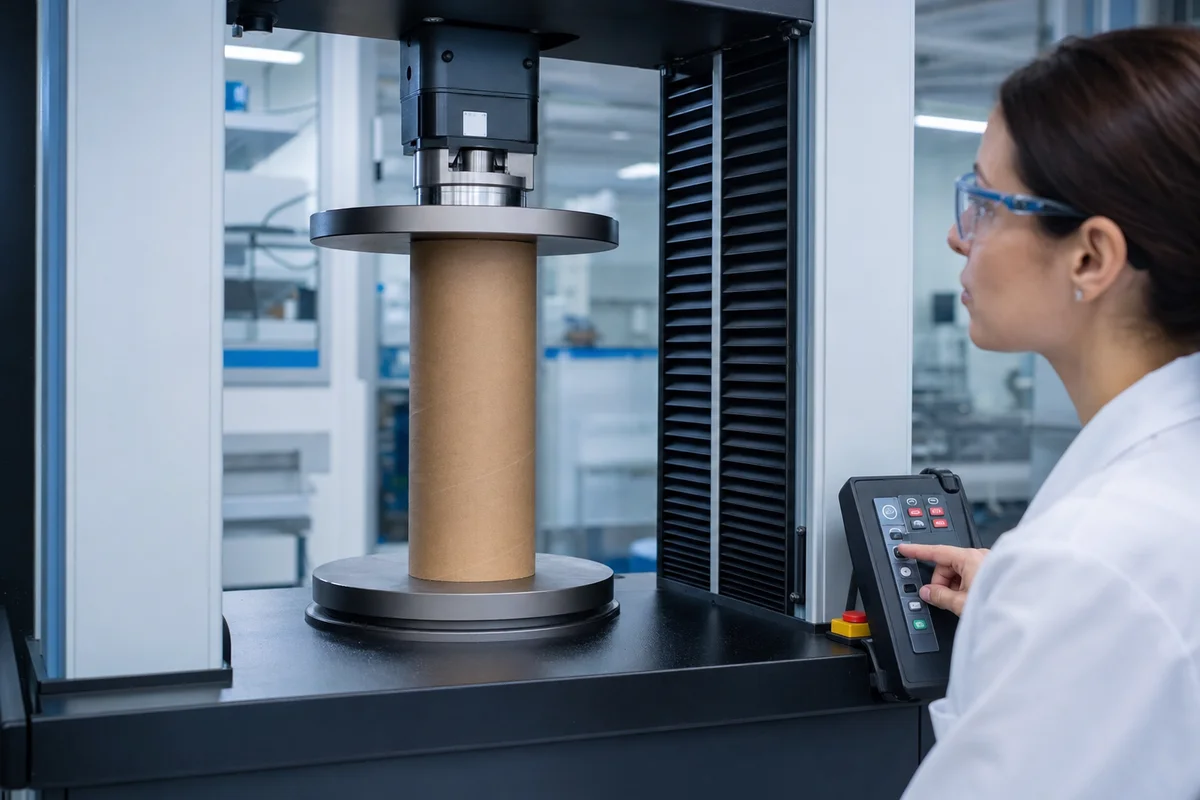
Höhere Geschwindigkeit ohne Einbußen bei der Stauchhärte?
Prüfen Sie Klebstoffe für Industriehülsen für die Wicklung mit festkörperreichen Dextrin-/PVA-Systemen, Schnittkontrolle und Qualifizierung der Stauchhärte.
Industrielle Hülsen & Kerne ansehenPraxisnachweis: Hochgeschwindigkeits-Hülsenwicklung
Ein nordamerikanischer Hülsenhersteller stabilisierte ein beschleunigtes Programm, indem er Nassklebrigkeit, Auftragsmenge und Schnittverhalten auf die konditionierte Stauchhärte abstimmte, anstatt den Klebstoffauftrag zu erhöhen. Zu den Ergebnissen gehörten ein qualifiziertes Prozessfenster von 150 m/min, ein Stauchhärteziel von über 1000 N und weniger Eingriffe beim Schneiden – der vollständige Bericht: Fallstudie zur Hochgeschwindigkeitswicklung von Industriekernen.
Wann eine individuelle Rezeptur erforderlich ist
Individuelle Lösungen werden notwendig, wenn Recycling-Einträge, hybride Lagenaufbauten oder Kombinationen aus Endverklebung (Tail-Tie) und Hot-Melt außerhalb der Standardfenster für Dextrin/PVA liegen. Metallocen-basierte Endverklebungen und Schmelzklebstoffe für den Wickelstart sind getrennt vom Spiralwickelklebstoff zu betrachten – siehe Schmelzklebstoffe und wasserbasierte Plattformen. Unser Laborzyklus für kundenspezifische Wickelqualitäten beträgt in der Regel etwa 7 Tage, sobald Komponenten und Geschwindigkeitsbereich definiert sind.
Fazit
Die Maximierung der Hülsen- und Pappenfestigkeit ist eine Prozessgleichung: korrekter Festkörpergehalt, kontrollierter Auftrag, präzise Bahnspannung und Stauchhärte-Prüfungen nach Kundenstandards. Beginnen Sie bei den Fehlermodi (unsauberer Schnitt, Stauchhärte-Abfall), und optimieren Sie daraufhin die Chemie – nicht umgekehrt. Für spezifische Qualitäten besuchen Sie den Bereich Industriehülsen & Kerne; für eine tiefergehende Fehleranalyse nutzen Sie den oben verlinkten Beitrag zur Hochgeschwindigkeits-Fehlerbehebung.
Häufig gestellte Fragen
Können Sie Klebstoffe für Recyclingpappe individuell anpassen?
Ja. Wir passen den Festkörpergehalt und die Penetrationsmittel an das Recyclingmaterial an und qualifizieren die radiale Stauchhärte an Ihrem tatsächlichen Lagenaufbau. Ziele wie über 1000 N sind Validierungsvorgaben für spezifische Programme, keine universellen Garantien.
Welcher FDA-Standard gilt für Industriekerne?
Industriekerne und die meisten Wickelhülsen entsprechen der FDA 21 CFR 175.105 (indirekter Kontakt). Formate mit direktem Flüssigkeitskontakt, wie Papier-Trinkhalme, erfordern eine Prüfung nach 176.170 unter einem anderen Produktpfad.
Welche Geschwindigkeiten können Ihre Hülsenklebstoffe bewältigen?
Unsere Qualitäten sind für Hochgeschwindigkeits-Spiralwickler konzipiert; Fallstudien belegen eine Qualifizierung bei etwa 150 m/min mit sauberem Schnitt, sofern Rheologie und Auftrag auf die Linie abgestimmt waren. Das tatsächliche Limit wird durch Ihren Maschinentyp, die Lagenanzahl und die Trocknerkapazität bestimmt.
Sollte ich Stärke oder PVA für meinen Wickler verwenden?
Stärke und Dextrin sind an vielen Linien wirtschaftlich; PVA-Hybride unterstützen oft bei der Forderung nach schnellerer Anfangsfestigkeit und Stauchhärte bei höheren Geschwindigkeiten. Beachten Sie unseren Vergleich Stärke vs. PVA und führen Sie Paralleltests mit identischer Auftragsmenge durch.
Wie hoch ist die Mindestbestellmenge (MOQ) für Hülsenklebstoffe?
Die Standard-MOQ liegt bei ca. 1.000 kg. Wir bieten kostenlose 1-kg-Labormuster und 20-kg-Testgebinde für die Maschinenvalidierung an.
Lagenverklebung auf Ihrem Wickler testen
Fordern Sie nach einer Vorabprüfung Ihres Substrats und der Linienbedingungen ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.