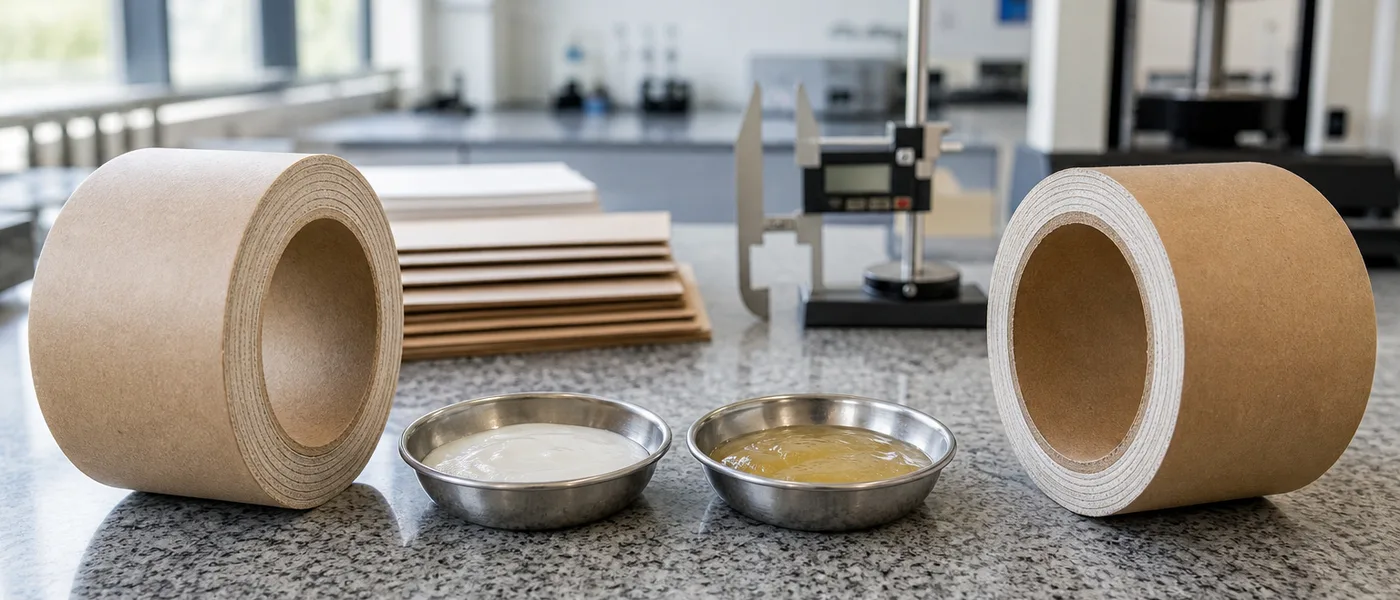
Guia prático para convertedores de tubetes e chapas: sólidos do adesivo, tensão das camadas, penetração em papel reciclado e qualificação de esmagamento radial — sem excesso de cola em bobinadoras de alta velocidade.
Índice
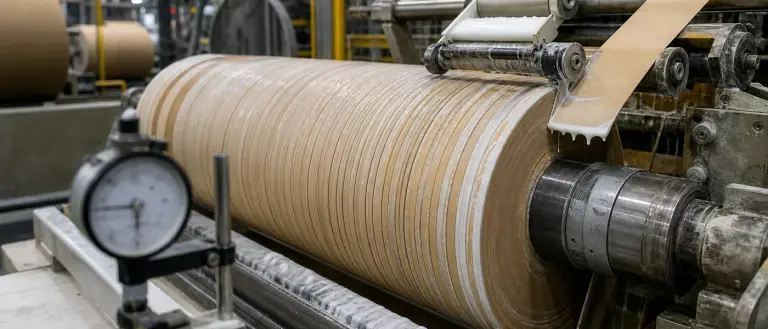
A resistência ao esmagamento radial não depende de um único ajuste. Em uma bobinadora espiral, o tubete falha quando a química da cola, o teor de sólidos, a tensão das camadas e o tipo de papel deixam de atuar como um sistema — muitas vezes antes da máquina atingir sua velocidade nominal. A solução raramente é aplicar “mais adesivo”; trata-se de alinhar o desenvolvimento da fixação à janela de velocidade real da operação.
Este guia é voltado para equipes de tubetes, núcleos e chapas estruturais de papel — aplicações que exigem bobinamento acima de 150 m/min e metas de esmagamento superiores a 1000N em programas de alta resistência. Ele complementa nosso artigo técnico sobre
por que tubetes de papel falham em linhas de alta velocidade; não substitui a especificação de esmagamento do seu cliente ou o protocolo de armazenamento condicionado.
Por que a resistência ao esmagamento falha antes do limite da bobinadora
Excesso de aplicação vs. Baixa penetração em camadas recicladas
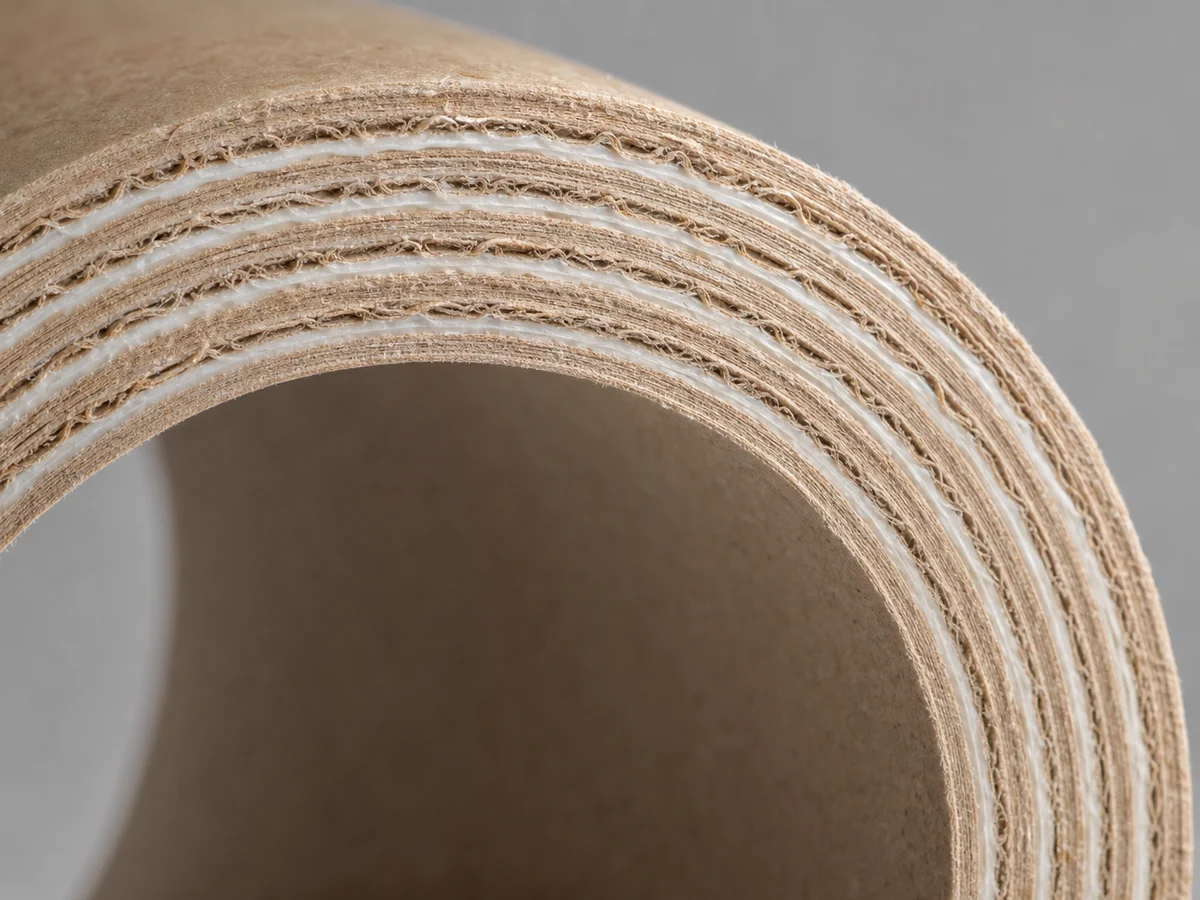
Aumentar a quantidade de cola pode melhorar a rigidez imediata no turno, mas eleva o transporte de umidade, prolongando o tempo de estufa e, por vezes, reduzindo o esmagamento condicionado após exposição à umidade. A baixa penetração em papelão reciclado mostra o oposto: a camada parece colada, mas se separa sob tensão. Nossa seção de FAQ destaca o ajuste do teor de sólidos e agentes de penetração para substratos reciclados de baixa qualidade, mantendo o foco em desempenho radial acima de 1000N em validação — sem utilizar garantias universais.
- Cortes imprecisos e 'orelhas': A resistência inicial (green strength) demora a estabilizar para o cortador na velocidade atual.
- Sensação de tubete novo vs. esmagamento armazenado: Os tubetes são aprovados no mandril, mas perdem rigidez após o condicionamento.
- Respingos no aplicador: Quebra da reologia confundida com “cola fraca”.
O que controlar na linha de produção
Teor de Sólidos e Janela de Viscosidade
As rotas de dextrina e PVA de alto teor de sólidos em nossa página de tubetes industriais são ajustadas para rigidez com menor carga de água que as aplicações de amido tradicionais. Mantenha a viscosidade e os sólidos dentro da faixa do TDS do fornecedor; a oscilação do teor de sólidos entre lotes é uma variável oculta comum quando a resistência ao esmagamento oscila semana a semana.
Tensão das Camadas e Velocidade do Mandril
Tensão baixa demais deixa ar no laminado; tensão excessiva rompe camadas recicladas finas. Aumentar a velocidade do mandril sem alinhar o desenvolvimento do tack úmido produz tubetes aceitáveis no turno, mas que falham no esmagamento após armazenamento. Qualifique velocidade, tensão e aplicação de cola em conjunto — o estudo de caso sobre bobinamento de alta velocidade para núcleos industriais manteve o tipo de papel e a aplicação constantes para que as comparações químicas fossem fidedignas.
Quando migrar de Amido/PVA para Híbridos
O amido/dextrina continua sendo econômico em muitas linhas paralelas e espirais; híbridos de PVA costumam superar quando se busca resistência inicial mais rápida e corte limpo acima de 120–150 m/min. Utilize nosso guia de amido vs. PVA para adesivos de tubetes de papel para seleção da química; utilize este artigo para as variáveis de linha relacionadas a essa escolha.
Dica Técnica de Engenharia
Nossos dados de campo indicam uma velocidade de bobinamento 15% superior com manutenção do esmagamento de 1000N+ — este é o resultado de um cliente em um programa de tubetes específico, não uma promessa para todas as bobinadoras. Documente sua janela qualificada (velocidade, aplicação, condicionamento) na ordem de produção.
Fluxo de Trabalho de Qualificação
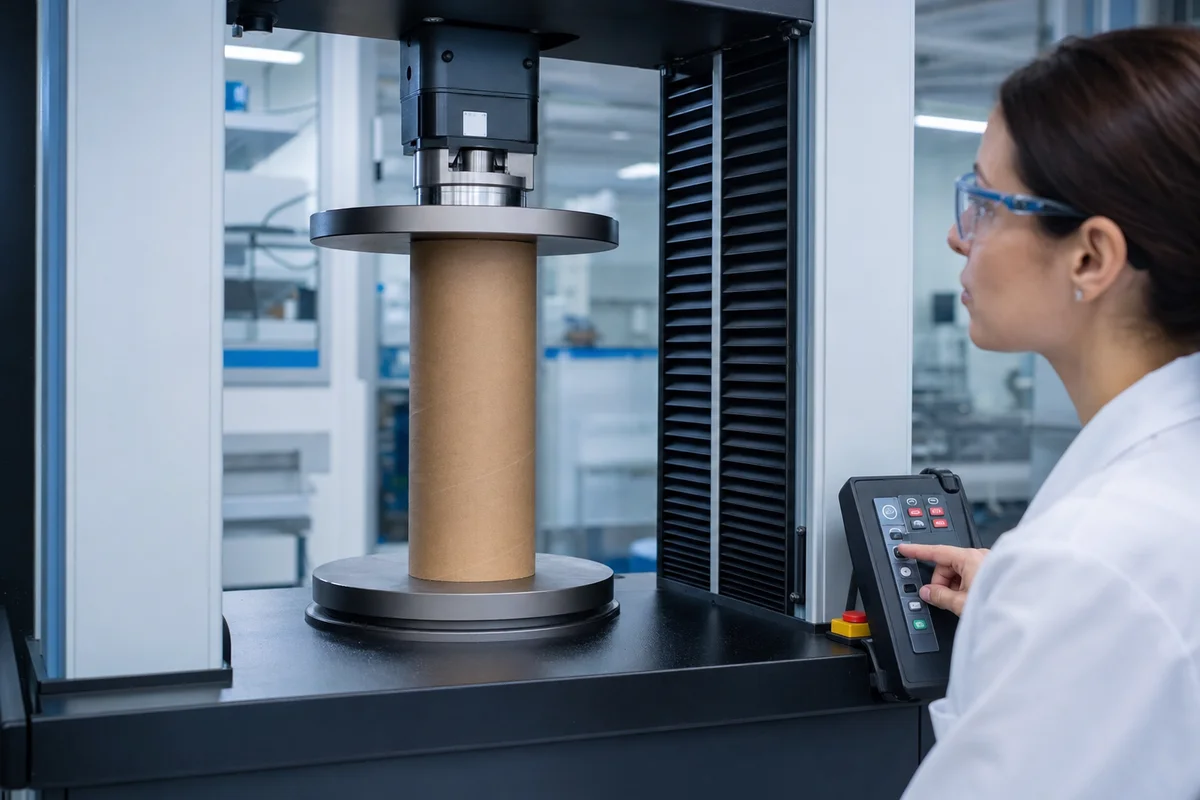
Esmagamento Radial como Critério de Aprovação
Defina se sua especificação é para o produto recém-saído da linha ou condicionado (umidade/armazenamento). Nosso caso de núcleos de alta velocidade foi aprovado com esmagamento condicionado acima de 1000N e uma janela de bobinamento qualificada de 150 m/min — sempre reflita o método de teste do seu cliente.
Documentação para Auditorias de Clientes
Núcleos industriais normalmente se alinham à norma FDA 21 CFR 175.105 (contato indireto). A norma FDA 176.170 aplica-se ao contato direto com líquidos, como em canudos de papel — não cite a 176.170 para núcleos têxteis ou de filmes. Reúna TDS, SDS e DoC por lote; consulte nossos recursos regulatórios para pacotes de auditoria.
Buscando velocidade sem perder resistência?
Revise adesivos para tubetes industriais focados em bobinamento com alto teor de sólidos (dextrina/PVA), controle de corte e qualificação de esmagamento condicionado.
Ver Tubetes e Núcleos IndustriaisEvidência de Caso: Bobinamento de Tubetes em Alta Velocidade
Um convertedor de tubetes norte-americano estabilizou um programa mais rápido ao alinhar o tack úmido, a aplicação e o comportamento de corte ao esmagamento condicionado, em vez de aumentar a gramatura de cola. Os resultados incluíram uma janela qualificada de 150 m/min, meta de esmagamento de 1000N+ e menor intervenção no corte — história completa em: estudo de caso de bobinamento de alta velocidade para núcleos industriais.
Quando recorrer à formulação personalizada
Recomendamos a personalização quando o suprimento de reciclados, construções híbridas de camadas ou combinações de fechamento (tail-tie)/hot-melt fogem das janelas padrão de dextrina/PVA. O fechamento de ponta com metaloceno (tail-tie) e o início do núcleo com hot-melts são processos distintos da cola do corpo espiral — consulte nossos adesivos hot-melt e as plataformas de base aquosa. Nosso ciclo laboratorial para graus de bobinamento customizados é tipicamente de aproximadamente 7 dias após a definição dos componentes e da faixa de velocidade.
Conclusão Final
Maximizar a resistência de núcleos e chapas é uma equação de processo: sólidos corretos, aplicação controlada, tensão precisa e esmagamento testado sob os mesmos critérios do seu cliente. Comece pelo modo de falha (corte impreciso, orelhas, queda no esmagamento condicionado) e depois ajuste a química — nunca o inverso. Para graus específicos de tubetes, consulte a seção de núcleos industriais; para análise aprofundada de falhas, leia o artigo sobre troubleshooting de alta velocidade acima.
Perguntas frequentes
É possível personalizar o adesivo para papelão reciclado?
Sim. Ajustamos o teor de sólidos e agentes de penetração para fibras recicladas, qualificando o esmagamento radial em sua construção real de camadas — metas de 1000N+ são objetivos de validação para programas específicos, não garantias universais.
Qual norma da FDA se aplica a núcleos industriais?
Núcleos industriais e a maioria dos tubetes de bobinamento alinham-se à norma FDA 21 CFR 175.105 (contato indireto). Formatos de contato direto com líquidos, como canudos de papel, exigem revisão sob a 176.170 em uma rota de produto diferente.
Qual velocidade seus adesivos para tubetes suportam?
Nossos graus são desenvolvidos para bobinadoras espirais de alta velocidade; estudos de caso qualificaram cerca de 150 m/min com corte limpo quando a reologia e a aplicação foram alinhadas à linha. O OEM, o número de camadas e a capacidade do secador definem o teto real.
Devo usar Amido ou PVA em minha bobinadora?
O amido/dextrina é econômico em diversas linhas; híbridos de PVA costumam auxiliar quando se precisa de resistência inicial mais rápida e esmagamento condicionado em velocidades maiores. Consulte nosso guia amido vs. PVA e realize testes comparativos com a mesma gramatura de aplicação.
Qual é a quantidade mínima de pedido (MOQ) para adesivos de tubetes?
O MOQ padrão é de aproximadamente 1.000 kg. Oferecemos amostras de laboratório gratuitas de 1 kg e baldes de teste de 20 kg para validação em máquina.
Teste a adesão das camadas em sua bobinadora
Solicite 1 kg de material de laboratório cortesia (frete pago pelo destinatário) após triagem técnica em seu substrato e condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.