La performance d’un adhésif pour cigarettes se qualifie de préférence dans la fenêtre réelle de production, et non à partir des seules données de laboratoire. Ce guide aide les acheteurs et les équipes d’usine à évaluer la vitesse de ligne, les qualités de papier, les points de collage, la propreté, la fenêtre de prise et la documentation fournisseur avant de changer de chimie adhésive.
Sommaire
- ·Pourquoi la qualification d’un adhésif pour cigarettes commence sur la machine
- ·Documenter le contexte de ligne avant de comparer les adhésifs
- ·Associer chaque point de collage à son exigence réelle de performance
- ·Évaluer les qualités de papier, l’absorption et le comportement de surface
- ·Qualifier ensemble la vitesse de ligne, le temps ouvert et le timing de compression
- ·Contrôler le filage, la dérive de prise et le transfert d’adhésif
- ·Vérifier la propreté machine et la stabilité de température
- ·Construire un plan d’essai de qualification pratique
- ·Examiner les documents fournisseur avant approbation
- ·Diagnostiquer les échecs courants de qualification
- ·Requalifier après un changement de papier, de vitesse, d’équipement ou de fournisseur
- ·Preuve terrain
- ·Conclusion finale
- ·Questions fréquentes
Pourquoi la qualification d’un adhésif pour cigarettes commence sur la machine
Un système adhésif pour cigarettes ne doit pas être jugé uniquement sur sa viscosité, son extrait sec ou l’étiquette d’un échantillon. Ces éléments sont importants, mais ils ne prouvent pas que l’adhésif fonctionnera proprement sur une vraie ligne de production de cigarettes. Le vrai test consiste à vérifier si l’adhésif peut être transféré, mouiller le papier, maintenir le collage et rester stable avec la vitesse réelle de l’usine, le mélange réel de substrats, la méthode d’application et la séquence de compression.
De nombreux problèmes d’adhésif apparaissent d’abord comme des symptômes machine. Les opérateurs peuvent observer du filage à la buse, une dérive de prise sur le papier, des coutures ouvertes, un mouvement du filtre, un mauvais pliage, une accumulation de colle ou des nettoyages plus fréquents. Ces symptômes sont souvent attribués immédiatement à l’adhésif. Parfois, l’adhésif est bien en cause. Dans d’autres cas, la cause racine vient plutôt de l’absorption du papier, de l’usure de la buse, d’une dérive de température, d’une quantité de colle incorrecte, d’un mauvais timing de compression ou d’un essai réalisé à une vitesse inférieure à la production normale.
C’est pourquoi la qualification d’un adhésif pour cigarettes doit être construite autour de la fenêtre réelle de ligne. L’objectif n’est pas de « prouver » qu’un adhésif unique est parfait pour tous les points de collage. L’objectif est de confirmer où il fonctionne de manière fiable, où il nécessite un ajustement et où une autre qualité peut être plus sûre. Un bon processus de qualification examine toute la séquence : alimentation en adhésif, application, transfert, temps ouvert, compression, résistance initiale du collage, manutention en aval et aspect final du paquet.
Pour les acheteurs, cette approche réduit aussi le risque d’achat. Un adhésif moins coûteux peut sembler attractif sur le papier, mais s’il augmente les rebuts, le temps de nettoyage ou l’instabilité lors des changements de production, son coût réel peut être plus élevé. À l’inverse, un adhésif à performance plus élevée peut être inutile si le point de collage est simple et si la fenêtre de ligne est tolérante. La meilleure décision vient d’un test de l’adhésif dans les conditions réelles de la machine, et non d’une comparaison isolée de fiches techniques.
Utilisez cette checklist comme guide pratique avant d’approuver un nouvel adhésif pour cigarettes, de changer de qualité de papier, de passer à un nouveau fournisseur ou de demander un essai à l’échelle de la production.
Documenter le contexte de ligne avant de comparer les adhésifs
Avant qu’un fournisseur recommande un adhésif pour cigarettes, l’usine doit documenter la manière dont la ligne fonctionne réellement. Cette étape peut sembler basique, mais elle évite de nombreuses conclusions erronées pendant la qualification. Sans contexte de ligne, deux adhésifs peuvent être comparés dans des conditions qui ne reflètent pas la production quotidienne.
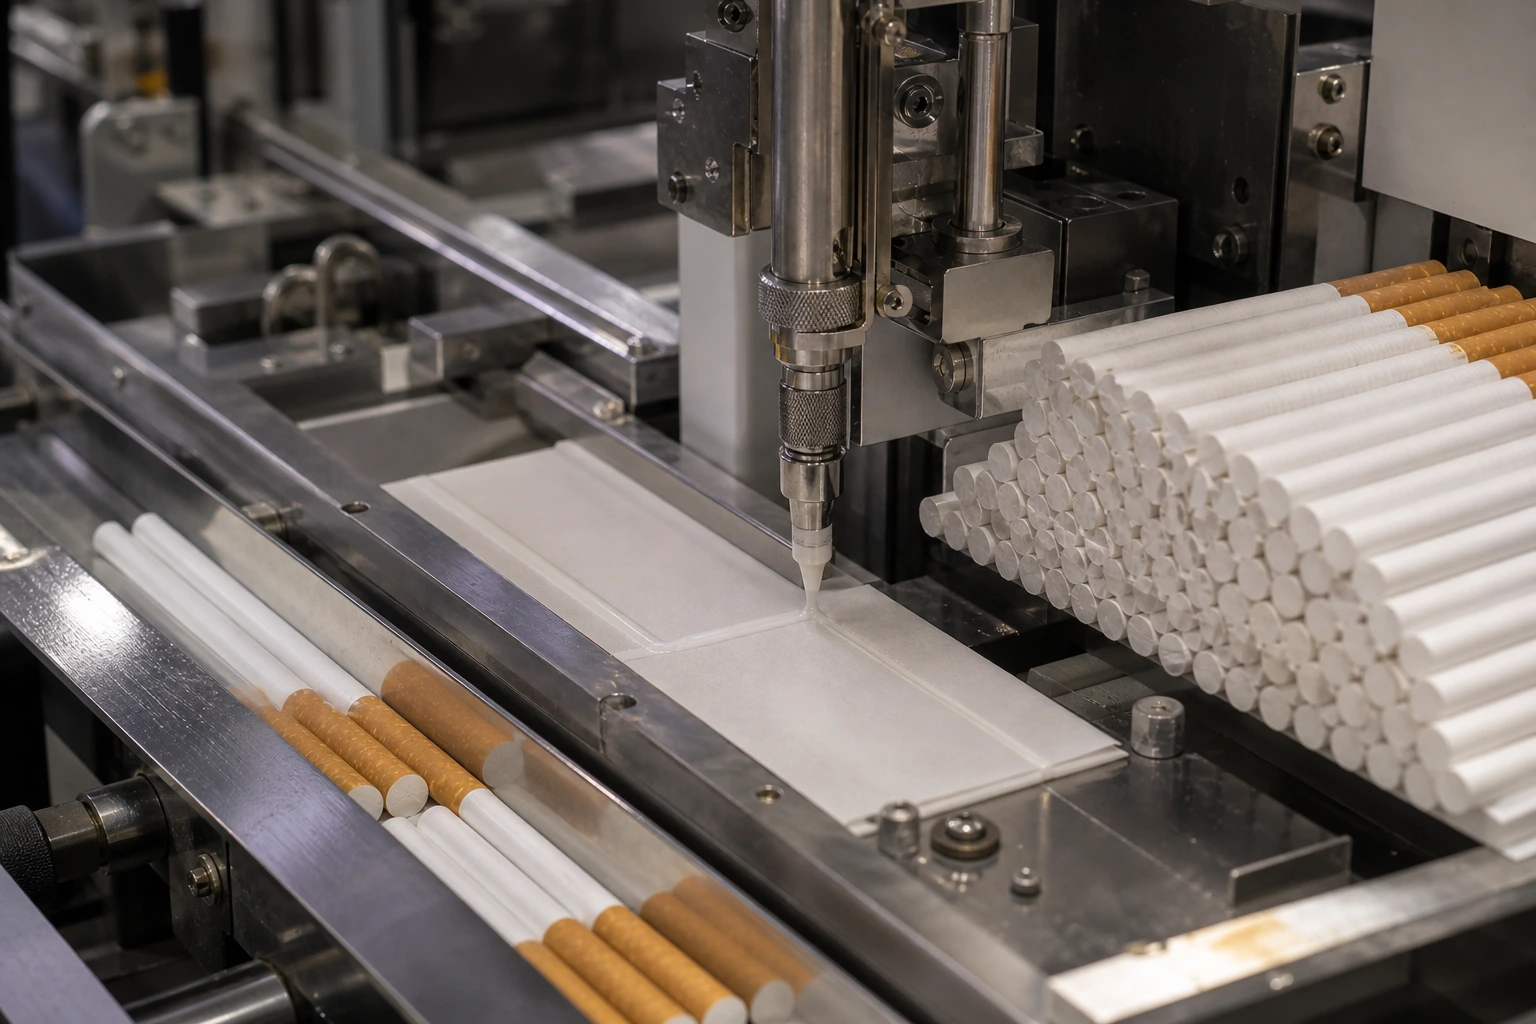
Commencez par le système d’application. Notez si la ligne utilise une roue d’encollage, une buse, une pulvérisation, un système de jetting ou une configuration d’application hybride. Ajoutez, si disponibles, le modèle de l’applicateur, la taille de buse, le type de pompe, l’état des tuyaux de colle, la configuration du bac ou du réservoir et la routine de nettoyage habituelle. La performance d’un adhésif peut changer lorsque la même chimie est utilisée avec des systèmes d’application différents.
Ensuite, consignez la plage réelle de vitesse de fonctionnement. Ne qualifiez pas l’adhésif uniquement à une vitesse d’essai confortable si la ligne fonctionne habituellement plus vite. Les essais à basse vitesse peuvent masquer le filage, une prise retardée, une dérive de prise et des problèmes de timing de compression. Une qualification fiable doit inclure la plage normale de fonctionnement et, lorsque c’est pratique, la plage haute utilisée en production courante. Cela ne signifie pas que le fournisseur d’adhésif doit promettre une vitesse maximale universelle. Cela signifie que l’acheteur et le fournisseur doivent s’accorder sur la fenêtre spécifique de ligne qui sera testée.
Les qualités de papier doivent également être listées par point de collage. Le papier de manchette, le papier enveloppe de filtre, le matériau filtrant, le cadre intérieur, le carton d’emballage et les substrats de conditionnement peuvent tous réagir différemment au même adhésif. L’absorption du papier, le traitement de surface, le couchage, la porosité, le taux d’humidité et les conditions de stockage peuvent influencer le transfert de colle et la formation du collage.
Un simple relevé du contexte de ligne doit inclure :
| Élément de qualification | Ce qu’il faut enregistrer | Pourquoi c’est important |
|---|---|---|
| Plage de vitesse de ligne | Vitesse normale, vitesse d’essai, plage haute de fonctionnement | Confirme que l’adhésif est testé dans des conditions réelles |
| Type d’applicateur | Roue d’encollage, buse, jetting, pulvérisation ou système hybride | Influence le transfert, le filage et le nettoyage |
| Point de collage | Manchette, enveloppe de filtre, couture, paquet, carton | Chaque collage a des besoins différents en prise et en compression |
| Qualité de papier | Fournisseur, qualité, absorption, couchage, largeur | Les changements de papier peuvent modifier le comportement de l’adhésif |
| Réglages de l’adhésif | Température, pression, cible de viscosité, quantité appliquée | Aide à comparer les essais de manière équitable |
| Routine de nettoyage | Fréquence, méthode, temps d’arrêt, localisation des résidus | Montre si l’adhésif fonctionne proprement |
| Historique des défauts | Coutures ouvertes, dérive de prise, filage, paquets lâches | Relie les résultats d’essai au risque réel de production |
Ces informations donnent à l’acheteur et au fournisseur d’adhésifs une base de comparaison équitable. Elles aident aussi à éviter une erreur fréquente : changer de chimie avant de confirmer que la machine, le substrat et la fenêtre de process sont stables.
Associer chaque point de collage à son exigence réelle de performance
Un système adhésif pour cigarettes peut comprendre plusieurs points de collage, chacun ayant une fonction différente. Une qualité d’adhésif peut bien fonctionner à un endroit et donner de mauvais résultats à un autre. Pour cette raison, la qualification doit séparer les points de collage au lieu de traiter toute la ligne comme un seul problème d’adhésif.
Pour le collage du papier de manchette et du filtre, la stabilité de prise et la répétabilité du positionnement sont critiques. L’adhésif doit se transférer de façon constante, sans manque, sans bavure et sans formation de fils. Le collage doit tenir pendant la coupe, la manutention et les mouvements en aval. Si l’adhésif prend trop lentement, le filtre ou le papier de manchette peut se déplacer. S’il sèche trop vite, il peut ne pas mouiller correctement le papier avant la compression.
Pour les applications d’enveloppe de filtre et de couture, la fenêtre de prise devient très importante. L’adhésif doit rester ouvert assez longtemps pour permettre un positionnement correct, puis développer suffisamment vite de la résistance pour empêcher le relèvement de couture. Une mauvaise adéquation peut apparaître sous forme de coutures ouvertes, de zones de recouvrement faibles ou de défauts intermittents après que le produit a déjà quitté la station de collage.
Pour le collage des paquets et des cartons, le focus change encore. Le pliage, la compression, la rigidité du carton, le couchage et l’intégrité visuelle du paquet deviennent plus importants. L’adhésif doit permettre un pliage propre sans débordement, tache, formation retardée du collage ou déformation visible. Un adhésif pour paquet peut nécessiter un équilibre différent entre tack initial, temps ouvert et résistance finale du collage par rapport à un adhésif pour papier de manchette.
La meilleure pratique consiste à qualifier chaque point de collage séparément, même lorsque les produits proviennent du même portefeuille fournisseur. Posez les bonnes questions : que doit supporter ce collage ? A-t-il besoin d’un tack initial rapide ? D’un fonctionnement propre en machine ? D’un temps ouvert plus long ? D’une résistance au retour élastique ? D’un meilleur mouillage sur une surface couchée ? D’un filage réduit ? Une réponse unique de type « bon adhésif » suffit rarement.
Une checklist utile par point de collage comprend :
| Point de collage | Principal objectif de qualification | Signes d’alerte courants |
|---|---|---|
| Manchette et filtre | Stabilité de prise, répétabilité du positionnement, transfert propre | Filage, mouvement du filtre, manques d’adhésif |
| Enveloppe de filtre | Prise rapide, faible filage, sécurité de couture | Couture ouverte, relèvement de bord, accumulation de colle |
| Couture longitudinale | Mouillage, timing de compression, continuité du collage | Recouvrement faible, ouverture retardée |
| Pliage du paquet | Fenêtre de compression, réaction du carton, aspect visuel | Rabat lâche, débordement, mauvais pliage |
| Fermeture du carton | Résistance du collage, compatibilité avec le couchage du carton, vitesse de prise | Ouverture du carton, résistance de manutention lente |
Cette méthode aide les acheteurs à éviter une généralisation excessive des résultats d’essai. La réussite d’un point de collage ne qualifie pas automatiquement l’adhésif pour toutes les autres positions.
Filage ou coutures ouvertes ?
Évaluez les adhésifs cigarette par point de collage et fenêtre machine.
Solutions adhésives pour cigarettesÉvaluer les qualités de papier, l’absorption et le comportement de surface
Les changements de qualité de papier font partie des raisons les plus fréquentes pour lesquelles un adhésif qui fonctionnait bien commence à générer des défauts. Même lorsque la formule de l’adhésif n’a pas changé, un nouveau fournisseur de papier, un niveau de couchage différent, une plage de porosité différente ou une condition d’humidité différente peuvent déplacer la fenêtre de collage.
Un papier très absorbant peut attirer rapidement l’eau ou la phase liquide dans le substrat. Cela peut réduire le temps ouvert et faire perdre à l’adhésif son tack humide avant la fin de la compression. Dans certains cas, le collage peut sembler acceptable au départ, mais présenter une tenue faible après la coupe ou la manutention. À l’inverse, un papier peu absorbant ou couché peut maintenir l’adhésif plus près de la surface. Cela peut améliorer le mouillage dans certains cas, mais aussi accroître les bavures, retarder la prise ou permettre un déplacement avant la compression.
Le papier de manchette, le papier enveloppe de filtre et le carton d’emballage ne doivent pas être traités comme des substrats interchangeables. Chacun possède son propre comportement de surface. Un petit changement de couchage, d’épaisseur ou d’énergie de surface peut modifier la prise de l’adhésif. Même les conditions de stockage peuvent compter. Un papier exposé à des variations d’humidité peut se comporter différemment d’un papier conservé dans un environnement stable.
Pendant la qualification, testez chaque qualité de papier qui sera utilisée en production réelle. Si l’acheteur attend de l’adhésif qu’il fonctionne sur plusieurs qualités, l’essai doit inclure ces qualités. N’approuvez pas l’adhésif sur le substrat le plus facile en supposant qu’il se comportera de la même manière sur le substrat le plus difficile.
Une qualification solide des qualités de papier doit répondre à ces questions :
- L’adhésif se transfère-t-il uniformément sur chaque qualité de papier ?
- La prise reste-t-elle stable pendant une marche continue ?
- L’adhésif mouille-t-il la surface avant de prendre ?
- Le papier absorbe-t-il l’adhésif trop rapidement ?
- Le couchage ralentit-il la prise ou crée-t-il un glissement ?
- Le collage reste-t-il stable après coupe, pliage ou conditionnement ?
- Un changement de fournisseur impose-t-il une requalification ?
Lorsque le papier fait partie du problème, modifier uniquement la viscosité de l’adhésif peut ne pas suffire. Le fournisseur peut devoir ajuster le choix de la qualité, le profil d’extrait sec, le développement du tack ou les réglages d’application. L’acheteur doit aussi confirmer que les spécifications papier et les contrôles qualité à réception sont assez stricts pour soutenir un collage répétable.
Qualifier ensemble la vitesse de ligne, le temps ouvert et le timing de compression
La vitesse de ligne influence presque tous les aspects de la performance d’un adhésif pour cigarettes. Lorsque la vitesse augmente, le temps entre l’application de l’adhésif et la compression diminue. L’adhésif dispose de moins de temps pour se transférer, se niveler, mouiller le substrat et développer une résistance initiale. C’est pourquoi un essai à basse vitesse peut être trompeur.
Le concept clé est la fenêtre de prise. L’adhésif doit rester ouvert assez longtemps pour que le collage se forme correctement, mais il doit prendre assez vite pour maintenir le produit lorsqu’il avance en aval. Si le temps ouvert est trop court, l’adhésif peut sécher ou former une peau avant la compression. Si la prise est trop lente, le collage peut se déplacer, baver ou s’ouvrir plus tard.
Le timing de compression est tout aussi important. Certains défauts ne sont pas causés par une chimie adhésive faible, mais par un décalage entre le temps ouvert de l’adhésif et la séquence réelle de la machine. Si la compression intervient trop tard, l’adhésif peut ne pas mouiller correctement. Si la compression est trop brève ou inégale, le collage peut ne pas se former de manière constante. Si le produit est perturbé avant le développement de la résistance initiale, des coutures ou des paquets peuvent s’ouvrir après la station de collage.
Une qualification pratique de la vitesse doit inclure :
| Étape d’essai | Objectif | Points à surveiller |
|---|---|---|
| Observation au démarrage | Vérifier le transfert après un arrêt ou un démarrage | Manques, amas, écoulement retardé |
| Marche à vitesse normale | Confirmer le comportement standard de production | Dérive de prise, coutures ouvertes, filage |
| Marche en plage haute | Mettre la fenêtre de process sous contrainte | Perte de positionnement, mauvaise prise, résidus |
| Marche continue | Vérifier la stabilité thermique, la viscosité et la propreté | Accumulation à la buse, formation de peau dans le bac de colle |
| Cycle arrêt-redémarrage | Simuler des interruptions réalistes de production | Colmatage, adhésif séché, défauts au redémarrage |
Évitez les déclarations générales de vitesse sauf si elles sont liées à une machine, un substrat et des conditions d’essai définis. Une meilleure formulation de qualification serait : « L’adhésif a été testé sur cette ligne, avec ces qualités de papier, dans cette plage de vitesse, avec ces réglages. » Ce type d’enregistrement est plus utile qu’une promesse générale.
Contrôler le filage, la dérive de prise et le transfert d’adhésif
Le filage et la dérive de prise sont deux des signes les plus clairs indiquant que l’adhésif, l’applicateur ou la fenêtre de process n’est pas stable. Ils peuvent aussi générer des problèmes secondaires : contamination machine, défauts visuels, poids de collage irrégulier et nettoyages plus fréquents.
Le filage peut apparaître lorsque l’adhésif s’étire entre l’applicateur et le substrat au lieu de se rompre proprement. Il peut être influencé par la viscosité, la température, la rhéologie de l’adhésif, l’état de la buse, la vitesse de ligne ou la distance entre l’applicateur et le substrat. Le filage ne se résout pas toujours en abaissant la viscosité. Dans certains cas, une autre qualité d’adhésif ou un ajustement de l’équipement est nécessaire.
La dérive de prise signifie que la quantité ou le positionnement de l’adhésif change avec le temps. Elle peut provenir de variations de pompe, de changements de pression, du comportement du papier, d’une dérive de température, de pièces d’application usées ou d’une accumulation près du point de dépose de la colle. Le résultat peut être des défauts intermittents difficiles à détecter pendant un court essai de type laboratoire.
Pendant la qualification, l’équipe doit observer au-delà des premières minutes de production. Un démarrage propre ne prouve pas la stabilité en marche longue. Faites tourner la ligne assez longtemps pour voir si l’adhésif s’accumule sur les buses, les roues, les guides, les rouleaux, les outils de pliage ou les zones de compression. Enregistrez les intervalles de nettoyage avant et après l’essai afin de rendre l’impact visible.
Les contrôles importants de transfert incluent :
- Régularité du cordon ou du motif d’adhésif
- Répétabilité du positionnement de la colle
- Propreté des bords
- Filage à vitesse de production
- Accumulation autour des buses ou des roues
- Stabilité de la quantité de colle pendant la marche continue
- Comportement au redémarrage après de courts arrêts
- État visuel du produit collé
Un adhésif bien qualifié doit soutenir un transfert stable dans la fenêtre de process convenue. S’il ne fonctionne que lorsque la machine vient d’être nettoyée, tourne lentement ou utilise une seule plage étroite de papier, cette limite doit être documentée avant approbation.
Vérifier la propreté machine et la stabilité de température
La propreté machine n’est pas seulement une question d’ordre ou de maintenance générale. Elle fait partie de la qualification de l’adhésif. Les résidus, l’adhésif séché, les buses usées, les filtres colmatés et les circuits de colle contaminés peuvent faire paraître mauvais un bon adhésif. Ils peuvent aussi rendre les résultats d’essai impossibles à comparer.
Avant de tester un nouveau système adhésif pour cigarettes, la ligne doit être nettoyée selon une procédure claire. Les résidus de l’ancien adhésif doivent être retirés lorsque c’est pratique, en particulier des réservoirs, tuyaux, buses, roues d’encollage et surfaces de contact. Le mélange de résidus inconnus avec un nouvel adhésif peut créer de faux défauts, comme des particules gélifiées, des colmatages, un mauvais écoulement ou une viscosité instable.
La stabilité de température mérite également une attention particulière. Les adhésifs peuvent réagir différemment à la chaleur ou au froid selon leur chimie et leurs conditions d’utilisation. Une dérive de température dans les bacs de colle, les tuyaux, l’ambiance de l’usine ou les matériaux stockés peut modifier la viscosité et le comportement de transfert. Si l’usine fonctionne dans une large plage de température ou d’humidité, cela doit être pris en compte pendant la qualification.
Le dossier d’essai doit inclure l’état de nettoyage, l’âge de l’adhésif, les conditions de stockage, la température de ligne et tous les réglages de température utilisés par le système d’application. Ces informations peuvent sembler secondaires, mais elles aident à expliquer pourquoi un essai d’adhésif réussit un jour et échoue un autre jour.
Un plan simple de contrôle de propreté peut inclure :
| Zone | Contrôle avant essai | Contrôle après essai |
|---|---|---|
| Réservoir ou bac de colle | Anciens résidus, formation de peau, contamination | Accumulation, sédiment, effort de nettoyage |
| Tuyaux et filtres | Restriction d’écoulement, obstruction | Changement de pression, résidus |
| Buses ou roues | Usure, colmatage, alignement | Filage, adhésif séché |
| Guides et rouleaux | Contamination existante par la colle | Nouvelles marques de transfert |
| Zone de compression | Propreté de surface, alignement | Débordement, résidus collés |
Les données de propreté aident les deux parties à prendre de meilleures décisions. Si un essai échoue sur une ligne sale, le résultat peut ne pas refléter l’adhésif. Si un essai ne réussit qu’après un nettoyage inhabituellement profond, l’acheteur doit tout de même se demander si l’adhésif peut soutenir les routines normales de production.
Construire un plan d’essai de qualification pratique
Un plan de qualification robuste doit être assez simple pour être exécuté par l’usine, mais assez détaillé pour soutenir une décision d’achat. Le plan doit définir ce qui sera testé, comment le succès sera jugé et quelles informations seront enregistrées.
Commencez par sélectionner les points de collage. Ne testez pas uniquement l’application la plus facile. Incluez les points de collage où des défaillances sont déjà apparues ou ceux pour lesquels le coût de l’adhésif, la vitesse ou la propreté sont les plus importants. Choisissez ensuite les qualités de papier. Incluez la qualité principale de production, toute qualité à risque élevé et toute qualité susceptible d’être utilisée après des changements de fournisseur.
Définissez ensuite les conditions machine. Enregistrez la vitesse de ligne, la température de l’adhésif si elle est pertinente, la pression d’application, la quantité déposée ou le poids de couchage, les réglages de buse ou de roue, le timing de compression et les conditions de démarrage. Utilisez autant que possible les réglages habituels de l’usine. Si des réglages doivent être modifiés, documentez-les clairement.
L’essai doit également définir des critères d’acceptation. Ces critères n’ont pas besoin d’être compliqués, mais ils doivent être observables. Exemples : prise stable, absence répétée de coutures ouvertes, intervalle de nettoyage acceptable, absence de déformation visible du paquet, comportement de redémarrage constant et tenue de collage acceptable après manutention en aval.
Un plan d’essai orienté acheteur peut ressembler à ceci :
| Étape | Action | Résultat |
|---|---|---|
| Avant essai | Collecter TDS, SDS, déclarations de conformité, étiquette d’échantillon et code de lot | Dossier documentaire fournisseur |
| Préparation de ligne | Nettoyer l’équipement, enregistrer les réglages, confirmer les qualités de papier | Condition de référence |
| Marche courte | Vérifier le transfert, le positionnement et les défauts visibles | Évaluation initiale d’adéquation |
| Marche normale | Faire tourner à la vitesse réelle de production | Preuve de la fenêtre de process |
| Test de contrainte | Inclure des arrêts-redémarrages ou la plage haute de vitesse lorsque c’est pratique | Preuve de stabilité |
| Après essai | Inspecter les produits collés et la propreté machine | Décision d’approbation ou d’ajustement |
| Documentation | Enregistrer les résultats, les limites et les déclencheurs de requalification | Dossier interne de qualification |
Ce type de plan rend la décision plus claire. Il aide aussi l’acheteur à expliquer le résultat en interne aux équipes de production, qualité, achats et direction.
Examiner les documents fournisseur avant approbation
Un bon essai d’adhésif doit être soutenu par une documentation fournisseur claire. Les documents les plus courants incluent la TDS, la SDS, l’étiquette produit, les informations de lot et toute déclaration réglementaire ou relative aux substances restreintes demandée par l’acheteur.
La TDS doit aider l’usine à comprendre les consignes de base de manipulation et d’application. Elle peut inclure l’aspect, la plage de viscosité, l’extrait sec, le pH, la méthode d’application, les recommandations de stockage et les informations de durée de conservation. Ces valeurs ne doivent pas être traitées comme les seuls critères de qualification, mais elles aident à confirmer que l’adhésif livré correspond au produit attendu.
La SDS est importante pour la manipulation sûre, le stockage, le transport et la communication sur le lieu de travail. Les acheteurs doivent l’examiner avec leur équipe interne EHS ou sécurité. Ne vous fiez pas aux déclarations informelles lorsque des documents formels sont requis.
Les demandes réglementaires et de conformité varient selon le marché, la construction du produit, les exigences client et la région. Certains acheteurs peuvent demander des déclarations liées à FDA, REACH, RoHS, EN 71-3 ou à d’autres cadres relatifs aux substances restreintes. Le fournisseur ne doit pas formuler de déclarations larges sauf si l’énoncé est exact pour le produit et soutenu par la documentation appropriée. Les acheteurs doivent aussi confirmer si la déclaration s’applique à l’adhésif tel que fourni, au produit fini, à un cas d’usage spécifique ou à un périmètre réglementaire spécifique.
Pour les examens liés à REACH, les équipes consultent souvent les ressources officielles de l’Agence européenne des produits chimiques, comme la vue d’ensemble REACH de l’ECHA. L’acheteur doit toutefois confirmer les exigences les plus récentes avec du personnel réglementaire qualifié ou des conseillers spécialisés.
Questions utiles à poser au fournisseur :
- Quel est le point de collage recommandé pour cet adhésif ?
- Avec quels systèmes d’application a-t-il été testé ?
- Quels types de papier ou de substrat sont connus comme sensibles ?
- Quels documents TDS et SDS sont disponibles ?
- Quelle est la MOQ pour les commandes de production ?
- Quel est le délai de livraison habituel ?
- Le fournisseur peut-il fournir un échantillon laboratoire ou une quantité pour essai en usine ?
- La traçabilité des lots et les échantillons conservés sont-ils disponibles ?
- Quelles déclarations de conformité peuvent être fournies, et quel est leur périmètre exact ?
Une documentation solide ne remplace pas un essai sur ligne. Elle soutient l’essai et réduit l’incertitude avant que l’acheteur s’engage dans l’approbation.
Diagnostiquer les échecs courants de qualification
Lorsqu’un essai d’adhésif pour cigarettes échoue, la première question ne doit pas être : « L’adhésif est-il mauvais ? » Une meilleure question est : « Quelle partie de la séquence de collage a échoué ? » Cela aide l’équipe à distinguer les problèmes de chimie des problèmes de process.
Le tableau ci-dessous donne un point de départ pratique :
| Symptôme | Causes possibles | Ce qu’il faut vérifier d’abord |
|---|---|---|
| Filage | Inadéquation de viscosité, distance de buse, vitesse, température, rhéologie de l’adhésif | État de l’applicateur, plage de viscosité, vitesse de ligne |
| Couture ouverte | Temps ouvert court, mauvaise compression, quantité de colle faible, absorption du papier | Timing de compression, qualité de papier, positionnement de la colle |
| Dérive de prise | Variation de pompe, accumulation, changement de papier, dérive de pression | Pression de pompe, propreté de la buse ou de la roue, lot de papier |
| Filtre lâche | Prise lente, mauvais positionnement, mouvement avant formation du collage | Motif de transfert, compression, manutention en aval |
| Accumulation de colle | Sur-application, mauvaise rupture, équipement sale | Quantité déposée, état de la buse, intervalle de nettoyage |
| Ouverture du rabat de paquet | Rigidité du carton, couchage, prise lente, compression faible | Qualité du carton, pression de pliage, quantité d’adhésif |
| Débordement | Trop d’adhésif, mauvaise viscosité, pression excessive | Quantité de colle, réglage de compression, largeur d’application |
| Défauts au redémarrage | Séchage de l’adhésif pendant l’arrêt, colmatage de buse, formation de peau dans le bac | Comportement arrêt-redémarrage, routine de nettoyage, exposition de l’adhésif |
Cette approche donne au fournisseur des éléments utiles. Au lieu de dire « l’adhésif a échoué », l’acheteur peut dire : « À vitesse normale, une dérive de prise est apparue après 40 minutes sur cette qualité de papier » ou « les coutures ouvertes ont augmenté après un cycle arrêt-redémarrage ». Ce niveau de détail rend l’action corrective plus rapide et plus précise.
Requalifier après un changement de papier, de vitesse, d’équipement ou de fournisseur
Un système adhésif pour cigarettes ne doit pas être approuvé une fois puis oublié. Une requalification est nécessaire lorsque la fenêtre de production change d’une manière susceptible d’affecter le collage.
Le déclencheur le plus évident est un changement de fournisseur de papier ou de qualité de papier. Même si le nouveau papier semble similaire, son absorption et son comportement de surface peuvent être différents. La requalification est aussi prudente après des changements de vitesse de ligne, de matériel d’application, de taille de buse, d’état de roue d’encollage, d’outillage de compression ou de procédure de nettoyage.
Les changements côté fournisseur peuvent également déclencher une revue. Si la qualité d’adhésif change, si le site de fabrication change, si la spécification est mise à jour ou si l’acheteur reçoit une nouvelle déclaration de conformité, l’équipe qualité doit décider si une requalification complète ou partielle est nécessaire.
Une règle pratique de requalification est simple : si le changement affecte le transfert, le mouillage, le temps ouvert, la compression, la vitesse de prise, la documentation de sécurité ou le périmètre de conformité, examinez-le avant la production courante. La revue peut être courte, mais elle doit être documentée.
Déclencheurs de requalification recommandés :
- Nouveau fournisseur de papier
- Nouveau couchage de papier ou nouvelle plage d’absorption
- Vitesse de production plus élevée
- Nouvelle buse, nouvelle roue d’encollage ou nouvelle configuration d’applicateur
- Changement du timing de compression
- Nouvelle qualité d’adhésif
- Changement des conditions de stockage de l’adhésif
- Défauts répétés après une période stable
- Exigence TDS, SDS ou conformité mise à jour
- Réclamation client liée à l’intégrité du collage
Ce processus protège l’usine contre les risques cachés. Il aide aussi les équipes achats à éviter d’approuver des changements uniquement sur la base du coût ou de la disponibilité.
Preuve terrain
Comme preuve terrain, consultez l’étude de cas sur la stabilité de prise de colle sur ligne cigarettes avec cette checklist.
Conclusion finale
La qualification d’un adhésif pour cigarettes commence par la fenêtre machine. Un essai réussi doit prouver que l’adhésif peut fonctionner sur la vraie ligne, à la vraie vitesse, avec les vraies qualités de papier et à travers la vraie séquence de collage. Les données de laboratoire, les valeurs de TDS et les déclarations fournisseur sont utiles, mais elles ne suffisent pas à elles seules.
Le meilleur processus sépare chaque point de collage, enregistre les conditions réelles de fonctionnement, vérifie le comportement du papier, surveille le filage et la stabilité de prise, confirme le timing de compression et documente la propreté avant et après la marche. Cela donne aux acheteurs une vision plus claire de la performance et aide les fournisseurs à recommander la bonne qualité d’adhésif sans deviner.
Avant de changer de chimie, stabilisez le process. Avant d’approuver un fournisseur, testez toute la fenêtre. Avant de passer à l’échelle, documentez ce qui a réussi, ce qui a échoué et les conditions à préserver.
Questions fréquentes
Faut-il qualifier un seul adhésif pour tous les points de collage des cigarettes ?
Pas automatiquement. Les collages de manchette, d’enveloppe de filtre, de couture, de paquet et de carton peuvent nécessiter des équilibres de performance différents. Un adhésif peut fonctionner sur plusieurs points, mais chaque point de collage doit tout de même être testé séparément dans les conditions réelles de production.
Quel est le premier symptôme machine d’une mauvaise adéquation de l’adhésif ?
Les premiers signes courants incluent le filage, la dérive de prise, les coutures ouvertes, l’accumulation de colle, les filtres lâches et les défauts au redémarrage. Ces symptômes ne prouvent pas toujours que l’adhésif est inadapté, mais ils montrent que la fenêtre de collage doit être revue.
Pourquoi tester à la vitesse réelle de ligne plutôt qu’à une vitesse d’essai plus lente ?
Un essai plus lent peut masquer des problèmes qui n’apparaissent qu’en production normale. À vitesse plus élevée, le temps ouvert, le transfert, le timing de compression et la formation de résistance initiale deviennent tous plus exigeants. La qualification doit refléter la plage réelle de fonctionnement.
À quelle fréquence faut-il requalifier après un changement de fournisseur de papier ?
Un changement de fournisseur de papier doit déclencher au minimum une revue ciblée. Si l’absorption, le couchage, la porosité, le comportement à l’humidité ou la finition de surface change, un essai sur ligne est recommandé avant approbation complète.
Quels documents les acheteurs doivent-ils demander à un fournisseur d’adhésifs ?
Les acheteurs demandent généralement la TDS, la SDS, l’étiquette produit, les informations de lot, les recommandations de stockage, les détails de durée de conservation et les déclarations de conformité pertinentes. Selon le marché et les exigences client, ils peuvent aussi demander des déclarations liées à FDA, REACH, RoHS, EN 71-3 ou à d’autres cadres.
La viscosité seule peut-elle prédire la performance d’un adhésif pour cigarettes ?
Non. La viscosité est utile, mais elle ne prédit pas entièrement le transfert, le filage, le mouillage, la vitesse de prise ou la résistance du collage sur une ligne spécifique. La performance de l’adhésif dépend de la chimie, du substrat, du système d’application, de la vitesse, de la température et du timing de compression.
Que faut-il enregistrer pendant un essai d’adhésif pour cigarettes ?
Enregistrez la vitesse de ligne, la qualité de papier, la configuration de l’applicateur, les réglages de l’adhésif, la quantité de colle, le timing de compression, l’état de nettoyage, la durée de marche, les défauts observés, le comportement au redémarrage et l’aspect final du collage. De bons enregistrements facilitent beaucoup le diagnostic avec le fournisseur.
Quand faut-il changer la chimie de l’adhésif plutôt qu’ajuster la machine ?
Envisagez un changement de chimie lorsque la fenêtre de process est stable, mais que les défauts persistent avec les réglages normaux, un équipement propre et des qualités de papier approuvées. Si le problème vient de buses usées, d’une mauvaise compression, d’une température instable ou de variations papier, changer seulement l’adhésif peut ne pas résoudre le problème.
Valider les fenêtres de collage de votre ligne cigarettes avant le passage à l’échelle
Demandez un échantillon laboratoire gratuit de 1 kg après l’examen de votre substrat, de votre point de collage, de votre méthode d’application et de vos conditions réelles de ligne. Notre équipe peut vous aider à évaluer la qualité de papier, la vitesse de ligne, la fenêtre de prise et les exigences de documentation fournisseur avant votre essai en usine.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.