Les systèmes de préparation de la rouille doivent être qualifiés en alignant le niveau de corrosion, la préparation de surface, l’application du convertisseur, la fenêtre de séchage, les conditions de site et le transfert vers le primaire ou la couche de finition avant approbation en production. Un essai utile doit démontrer si le système stabilise la surface réelle de l’acier, soutient la séquence de revêtement et réduit le risque de reprise sur des pièces à corrosion mixte.
Sommaire
- ·Pourquoi la qualification de la préparation de la rouille commence par la surface acier
- ·Classer le niveau de corrosion avant de choisir une voie de préparation de la rouille
- ·Préparation de surface : nettoyage, abrasion, poussière, huile et humidité
- ·Fenêtre d’application du convertisseur : couverture, film humide, séchage et réaction
- ·Transfert vers le primaire et la couche de finition
- ·Conditions de site : température, humidité, point de rosée et accès
- ·Construire un essai pratique de qualification de préparation de la rouille
- ·Documents que les acheteurs doivent demander
- ·Défaillances courantes pendant l’approbation de la préparation de la rouille
- ·Preuves terrain
- ·Conclusion finale
- ·Questions fréquentes
Pourquoi la qualification de la préparation de la rouille commence par la surface acier
L’approbation d’un produit de préparation de la rouille ne doit jamais reposer uniquement sur une étiquette produit, un coupon de laboratoire propre ou une seule photo avant/après. En maintenance industrielle, fabrication et réparation sur site, la surface réelle est rarement parfaite. Une même pièce peut présenter une légère rouille flash, de la rouille adhérente, des bords d’ancien revêtement, de la calamine, des zones piquées, une contamination huileuse d’atelier et des zones difficiles d’accès. Si toutes ces zones sont traitées comme une seule condition de rouille simple, l’inspection du primaire peut ensuite révéler des cloques, un mauvais mouillage, un relevage de bord ou une corrosion sous film.
Un système de préparation de la rouille doit être qualifié comme partie d’un processus complet de préparation de surface et de transfert vers le système de revêtement. L’acheteur, l’équipe maintenance, l’applicateur de revêtements et l’équipe QA doivent savoir quel type de rouille est présent, quel matériau non adhérent a été retiré, comment le convertisseur est appliqué, combien de temps il sèche et si le primaire ou la couche de finition peut être appliqué dans la fenêtre qualifiée.
Le point clé est simple : une surface assombrie n’est pas automatiquement prête à peindre. Une surface peut sembler convertie tout en retenant encore de la poussière, des sels, de l’humidité, de l’huile, des oxydes libres ou des résidus non réagis. Ces conditions peuvent bloquer le mouillage du primaire et réduire la confiance dans la séquence de revêtement.
Une qualification pratique doit répondre à ces questions côté acheteur avant approbation du matériau :
| Question de l’acheteur | Point de qualification |
|---|---|
| S’agit-il de rouille active, de rouille flash ou d’écaillage lourd ? | Niveau de corrosion, matériau libre, profil de surface |
| La surface peut-elle être préparée de manière répétable ? | Méthode de nettoyage, abrasion, poussière, huile, humidité |
| Le convertisseur réagit-il correctement ? | Film humide, aspect du film sec, temps de réaction, couverture |
| Le transfert vers le primaire est-il fiable ? | Temps de séchage, compatibilité, adhérence, fenêtre de recouvrement |
| Le processus peut-il fonctionner sur site ? | Température, humidité, accès, planning, documentation |
Pour les achats, cette approche réduit les approximations. Un produit de préparation de la rouille à bas coût peut devenir coûteux s’il provoque des reprises, retarde l’application du revêtement, exige une inspection supplémentaire ou crée des désaccords avec le fournisseur du primaire. Un système plus robuste peut aussi échouer si la méthode de préparation de surface n’est pas maîtrisée. La décision d’achat la plus sûre vient d’un test de l’état réel de l’acier, avec le système de primaire réel, dans les conditions de site ou de ligne attendues en production.
La qualification de la préparation de la rouille n’est pas l’approbation d’un flacon. C’est l’approbation d’une fenêtre de process.
Classer le niveau de corrosion avant de choisir une voie de préparation de la rouille
La première étape consiste à classer le niveau de corrosion. Un convertisseur de rouille ou un matériau de préparation de la rouille peut être utile dans des voies de préparation définies, mais il ne doit pas être traité comme un substitut universel à la préparation mécanique de surface, au sablage ou grenaillage, au choix du primaire, à la conception du système de revêtement ou à l’ingénierie corrosion qualifiée.
La rouille flash légère diffère d’un écaillage lourd non adhérent. L’oxydation localisée diffère des piqûres profondes. Les bords d’ancien revêtement se comportent différemment de l’acier nu. Une pièce à corrosion mixte nécessite des observations zone par zone, car chaque zone peut exiger une méthode de préparation différente avant d’évaluer le matériau de préparation de la rouille.
Les états courants de surface acier incluent :
| État de surface | Signification pratique | Risque de qualification |
|---|---|---|
| Rouille flash légère | Film mince de rouille après nettoyage ou exposition | Peut être gérable si la surface est propre et sèche |
| Rouille localisée | Petites zones rouillées sur un acier globalement sain | Exige le contrôle des bords et de la préparation ponctuelle |
| Rouille uniforme adhérente | La rouille semble attachée, mais doit être vérifiée | Vérifier s’il reste du matériau libre après abrasion |
| Piqûres | La corrosion a créé de petites cavités | La préparation doit traiter les contaminants et la couverture du primaire dans les piqûres |
| Bords d’ancienne peinture | Le revêtement restant rejoint l’acier exposé | Le dégradé des bords et l’adhérence doivent être revus |
| Calamine | Couche d’oxyde issue de la fabrication de l’acier | Peut gêner l’adhérence du revêtement si elle est instable |
| Écaillage lourd non adhérent | Corrosion épaisse, feuilletée et instable | Doit être retiré mécaniquement avant évaluation chimique |
| Corrosion mixte | Plusieurs niveaux de rouille sur une même pièce | Nécessite documentation et photos zone par zone |
La rouille lourde non adhérente doit être retirée avant d’évaluer toute voie de préparation chimique. Si le convertisseur ne réagit qu’avec des écailles de rouille instables, le système de revêtement est construit sur une couche faible. Cela peut créer une défaillance précoce même lorsque le convertisseur lui-même est utilisé correctement.
L’acier piqué exige aussi de la prudence. Les piqûres peuvent retenir humidité, sels, poussières ou résidus. Une surface peut sembler acceptable à distance et créer malgré tout des problèmes sous le primaire. Dans les zones piquées, l’équipe doit documenter visuellement la profondeur des piqûres lorsque c’est possible, la méthode de nettoyage, la quantité appliquée et la capacité du primaire à couvrir la zone sans micro-trous ni mauvais mouillage.
Sur un acier anciennement revêtu, l’état du bord compte. Si le revêtement restant est faible, relevé, farinant ou contaminé, un matériau de préparation de la rouille ne résoudra pas la défaillance de la zone de transition. Le bord du revêtement doit être dégradé lorsque la spécification du projet l’exige, et l’adhérence doit être vérifiée avant de poursuivre la séquence de revêtement.
Lorsque AMPP, les spécifications de revêtement client ou les standards internes de maintenance s’appliquent, utilisez ces documents pour définir l’état de surface, les attentes de préparation et les points d’inspection. Le fournisseur de préparation de la rouille peut soutenir le choix du matériau, mais le propriétaire du projet ou le spécialiste revêtement doit encore approuver la voie de préparation de surface.
Préparation de surface : nettoyage, abrasion, poussière, huile et humidité
La préparation de surface est l’étape où beaucoup d’essais de préparation de la rouille réussissent ou échouent. Un convertisseur ne peut pas bien fonctionner s’il est appliqué sur de la rouille libre, de l’huile, de la graisse, du fluide de coupe, de la poussière d’atelier, de la condensation ou un ancien revêtement instable. Ces matériaux peuvent bloquer le mouillage et empêcher un transfert fiable vers le primaire.
L’objectif de la préparation de surface n’est pas de faire ressembler chaque projet à un panneau d’acier sablé. L’objectif est de créer un état de surface conforme à la voie de préparation de la rouille approuvée et capable de soutenir la couche de revêtement suivante. Pour certains travaux de maintenance, cela peut signifier brossage métallique, grattage, ponçage, meulage, essuyage et séchage. Pour d’autres, un niveau plus élevé de préparation mécanique peut être nécessaire avant d’envisager un traitement chimique.
La méthode de préparation doit être clairement documentée. « Nettoyé avant application » ne suffit pas pour une revue QA. Enregistrez si l’équipe a utilisé grattage, brosse métallique, ponçage, meulage, piquage à aiguilles, essuyage solvant, nettoyage à l’eau, air comprimé, aspiration ou autre méthode. Enregistrez aussi comment l’équipe a confirmé la maîtrise de la poussière, de l’huile et de l’humidité.
| État de surface | Risque si ignoré | Contrôle d’essai |
|---|---|---|
| Écailles libres | Le convertisseur réagit avec un matériau instable | Gratter ou brosser avant application |
| Huile ou graisse | Mauvais mouillage et faible adhérence du revêtement | Dégraisser et documenter la méthode |
| Poussière après abrasion | Couche de séparation faible | Contrôle par essuyage ou ruban interne avant revêtement |
| Humidité ou condensation | Réaction instable et mauvais transfert au primaire | Enregistrer température de surface et contexte du point de rosée |
| Bord d’ancien revêtement | Relevage, corrosion sous film, défaillance de bord | Dégrader le bord et inspecter l’adhérence |
L’huile et la graisse sont particulièrement importantes dans les ateliers de fabrication. Les pièces acier peuvent porter de l’huile de coupe, des empreintes, des résidus hydrauliques ou des contaminations de manutention. Si le matériau de préparation de la rouille se rétracte, perle, forme des yeux de poisson ou refuse de mouiller la surface de façon uniforme, la contamination doit être vérifiée avant de changer de convertisseur.
La poussière après abrasion est un autre problème courant. Le meulage ou le brossage métallique peut laisser des résidus fins. Si le primaire adhère à ces résidus au lieu d’adhérer à l’acier ou à la surface convertie, le système peut échouer plus tard. Un simple contrôle par essuyage ou un contrôle interne au ruban peut aider à identifier des couches de séparation faibles, mais la méthode exacte doit suivre la procédure qualité de l’acheteur.
Le contrôle de l’humidité compte également. Si l’acier est proche du point de rosée, de la condensation peut se former même lorsque la surface semble sèche. Cette humidité peut affecter la réaction du convertisseur, le séchage et le transfert vers le primaire. Pour les travaux sur site, la température de surface et le contexte du point de rosée doivent être enregistrés lorsque la spécification de revêtement ou les conditions du site rendent cela pertinent.
L’étape de préparation de surface doit se terminer par une décision claire : la surface est prête pour l’application du convertisseur selon la voie qualifiée, ou elle nécessite davantage de nettoyage, d’abrasion, de séchage ou une revue technique du système de revêtement.
Fenêtre d’application du convertisseur : couverture, film humide, séchage et réaction
Après la préparation de surface, l’application du convertisseur doit être maîtrisée. L’essai doit documenter la quantité de matériau appliquée, la manière dont il mouille la surface, la durée pendant laquelle il reste actif, son séchage et l’aspect de la surface convertie avant le primaire.
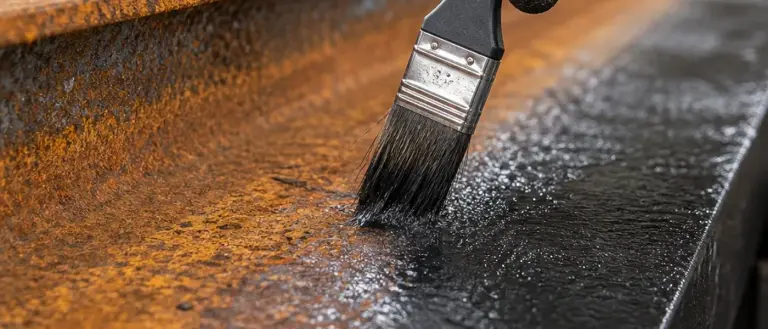
La méthode d’application compte. L’application au pinceau peut bien fonctionner pour les réparations localisées, les zones soudées, les bords, les trous de boulons ou les zones difficiles d’accès. L’application au rouleau peut convenir à des surfaces planes plus grandes. L’application par pulvérisation peut améliorer la productivité sur certaines pièces, mais elle exige le contrôle de la couverture, de la surpulvérisation, de la régularité du film humide et de l’accès. La meilleure méthode dépend de la géométrie de la pièce, du niveau de corrosion, de l’accès sur site et de la séquence de revêtement.
La quantité appliquée compte aussi. Un film trop mince peut ne pas couvrir régulièrement les zones rouillées. Un film trop chargé peut sécher lentement, laisser des résidus ou gêner le mouillage du primaire. L’essai doit enregistrer la quantité appliquée lorsque c’est pratique. Si l’épaisseur de film humide n’est pas mesurée, notez le nombre de couches, la couverture approximative, le type d’outil et le comportement visuel de mouillage.
Le temps de séchage et le temps de réaction doivent être traités comme spécifiques au produit. Ne supposez pas qu’un changement universel de couleur, un noircissement ou un signal de réaction unique s’applique à tous les matériaux de préparation de la rouille. Certains systèmes peuvent montrer une surface assombrie ; d’autres peuvent présenter un changement visuel différent. La TDS doit guider ce que l’opérateur doit observer, quand la surface peut être recouverte et si des résidus doivent être retirés avant le primaire.
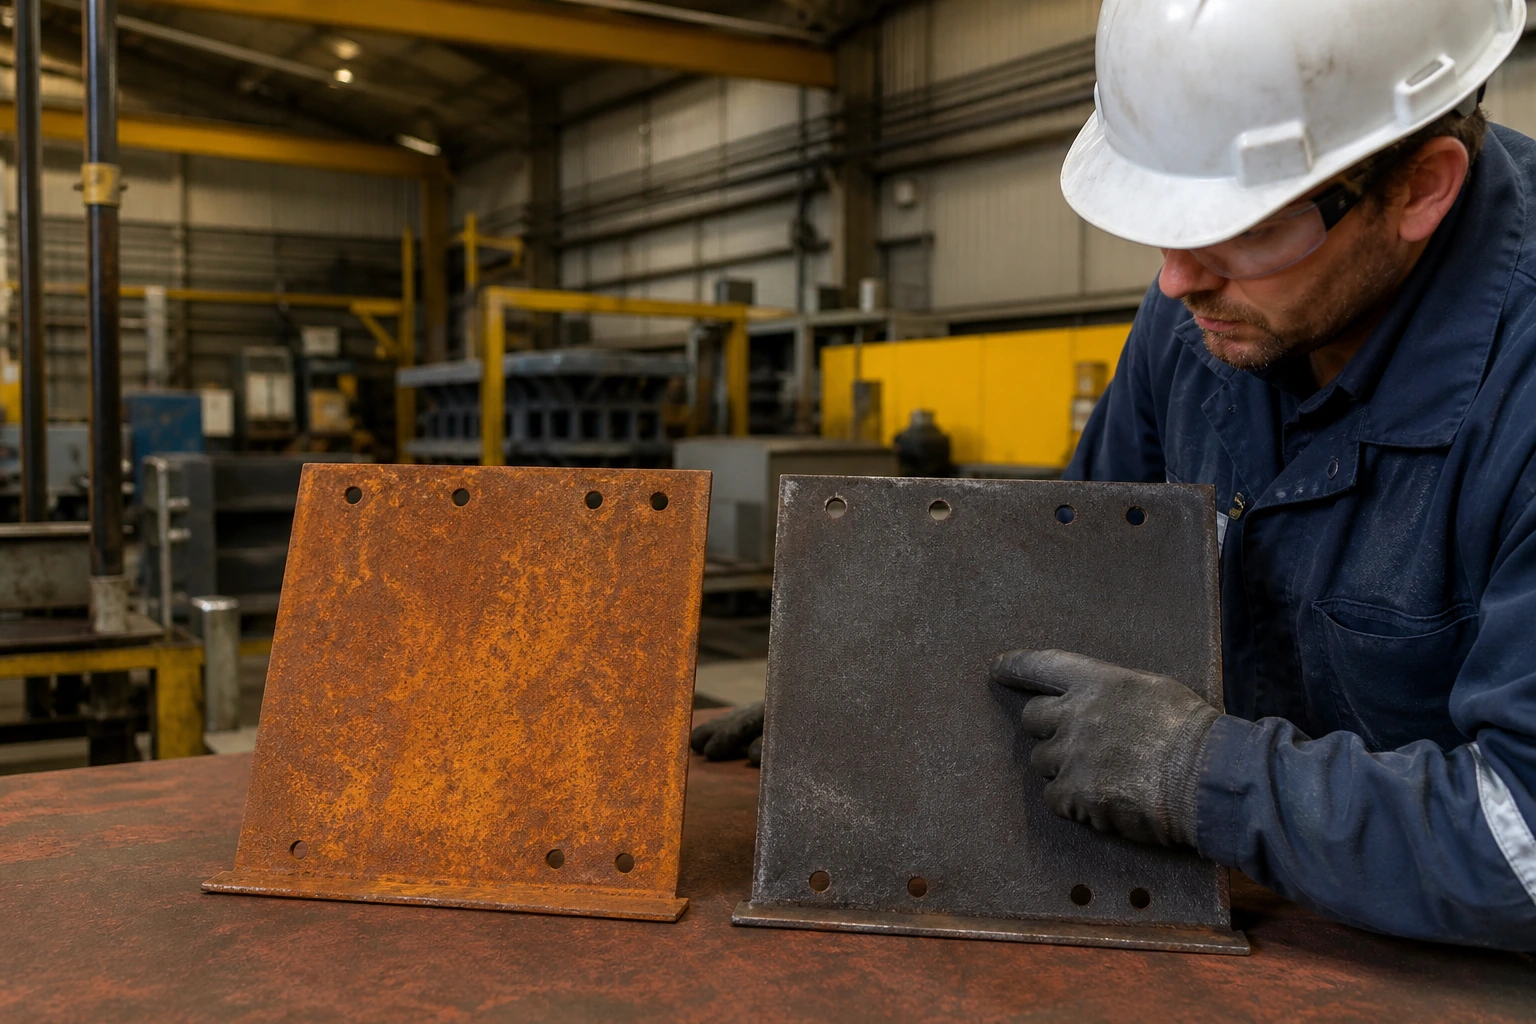
Un enregistrement utile de l’application inclut :
| Élément d’application | Ce qu’il faut enregistrer |
|---|---|
| Nom produit et lot | Traçabilité de l’essai |
| État de surface | Niveau de rouille, ancien revêtement, piqûres, notes de calamine |
| Outil d’application | Pinceau, rouleau, pulvérisation, essuyage, méthode de retouche |
| Nombre de couches | Voie monocouche ou multicouche |
| Couverture humide | Mouillage visuel, zones manquées, accumulation, coulures |
| Temps de contact ou de réaction | Temps avant inspection à sec |
| Temps de séchage | Temps avant primaire ou manutention |
| Aspect de surface | Résultat de réaction spécifique au produit |
| État des résidus | Poudre, tack, film ou matériau à retirer selon la TDS |
| Moment de recouvrement | Temps entre convertisseur et primaire |
La couverture doit être vérifiée autour des bords, soudures, piqûres, coins, trous de boulons, supports et zones inférieures. Ces zones reçoivent souvent une préparation et une application moins constantes. Si le convertisseur est approuvé seulement sur une zone plane facile, le résultat en production peut ne pas correspondre à l’essai.
La fenêtre d’application doit aussi intégrer la réalité des arrêts et redémarrages. Les équipes sur site peuvent subir des retards, des interruptions d’accès, des variations de température et des travaux de revêtement par étapes. Une qualification utile doit confirmer ce qui se passe lorsque le primaire est appliqué au début et à la fin de la fenêtre de transfert recommandée.
Reprise avant le primaire ?
Évaluez le matériau de préparation de la rouille sur votre état réel d’acier avant d’approuver le transfert vers le revêtement.
Solutions de convertisseur de rouilleTransfert vers le primaire et la couche de finition
Le transfert vers le primaire est la partie la plus importante de la qualification de préparation de la rouille. Une surface convertie n’est pas approuvée simplement parce que la rouille a changé de couleur. Elle doit accepter la couche de revêtement suivante de manière prévisible.
La compatibilité avec le primaire doit être vérifiée avec le primaire réellement prévu en production. Si le système final comprend un primaire et une couche de finition, l’essai doit inclure cette séquence lorsque c’est pratique. Les primaires peuvent différer en comportement de mouillage, puissance solvant, programme de durcissement, construction de film et sensibilité aux résidus. Une surface de préparation de la rouille qui accepte un primaire peut ne pas convenir à un autre sans revue supplémentaire.
Les instructions du fournisseur du primaire et la spécification de revêtement du projet doivent rester les références de contrôle. La préparation de la rouille ne remplace pas les instructions du primaire, la conception du système de revêtement, les exigences de projet liées à AMPP ou l’approbation d’un ingénieur revêtement. Elle doit soutenir la séquence de revêtement, pas la contourner.
Le transfert vers le primaire doit examiner :
| Élément de transfert | Ce qu’il faut vérifier |
|---|---|
| Temps de séchage avant primaire | La surface est sèche dans la fenêtre qualifiée |
| Mouillage du primaire | Pas de rétraction, yeux de poisson, perlage ou mauvaise couverture |
| Contrôle des résidus | Tout matériau non réagi ou libre est traité selon la TDS |
| Adhérence du primaire | Contrôle interne ou spécifié par le client après durcissement |
| Fenêtre de recouvrement | Primaire appliqué dans le délai autorisé |
| Programme de durcissement | Primaire et finition durcis selon les consignes fournisseur |
| Aspect de la finition | Pas de cloques, relevage, taches ou corrosion sous film pendant la revue |
| Comportement des bords | Les bords d’ancien revêtement et les zones piquées restent stables |
Si le primaire forme des cloques, se rétracte ou se soulève, l’équipe ne doit pas supposer que le matériau de préparation de la rouille est seul en cause. La cause peut être humidité, sels, huile, rouille libre, défaillance d’ancien revêtement, film de convertisseur excessif, temps de séchage insuffisant ou incompatibilité du primaire. C’est pourquoi le dossier d’essai doit relier l’état de surface, l’application du convertisseur, l’environnement de site et le moment d’application du primaire.
Pour les achats, les données de transfert vers le primaire sont plus utiles qu’une affirmation générale. Une formulation solide de qualification peut être : « Cette voie de préparation de la rouille a été testée sur acier fabriqué à corrosion mixte, préparé par brossage métallique et essuyage solvant, séché pendant l’intervalle enregistré, puis primairisé avec le primaire nommé dans ces conditions de site. » C’est plus clair et plus sûr que d’affirmer largement que le produit est prêt à peindre.
Conditions de site : température, humidité, point de rosée et accès
Les conditions de site peuvent modifier la performance de la préparation de la rouille. Un produit qui fonctionne sur un panneau intérieur sec peut se comporter différemment sur une structure acier froide, une zone de réparation extérieure, un sol d’usine humide ou une base d’équipement ombragée. Température, humidité, point de rosée, circulation d’air et accès peuvent tous affecter la réaction, le séchage et le transfert vers le primaire.
La température influence la vitesse de séchage et le temps de travail. Des températures basses peuvent ralentir la réaction ou le séchage. Des températures élevées peuvent raccourcir la fenêtre de travail. L’humidité relative peut influencer le risque de rouille flash et le comportement de séchage. La température de l’acier compte, car l’acier peut être plus froid que l’air ambiant, ce qui crée un risque de condensation.
Le contexte du point de rosée est particulièrement important pour les travaux de revêtement. Si la surface acier est trop proche du point de rosée, de l’humidité peut être présente même si l’acier semble sec. Cela peut compromettre à la fois l’application du convertisseur et le transfert vers le primaire. La marge exacte par rapport au point de rosée doit suivre la spécification de revêtement, l’exigence client ou l’instruction du spécialiste revêtement.
L’accès compte aussi. Un technicien peut facilement préparer et revêtir un panneau témoin plat, mais les pièces de production incluent souvent des coins, soudures, supports, zones inférieures, cadres et espaces confinés. Un accès limité peut créer une abrasion irrégulière, un nettoyage incomplet, une couverture mince du convertisseur ou des zones de primaire manquées.
| Variable de site | Pourquoi elle compte | Ce qu’il faut enregistrer |
|---|---|---|
| Température ambiante | Vitesse de réaction et de séchage | Minimum et maximum pendant l’essai |
| Humidité relative | Risque de rouille flash et de séchage | Humidité pendant préparation et revêtement |
| Température de l’acier | Risque de condensation | Température acier par rapport à l’ambiance |
| Marge au point de rosée | Humidité sur l’acier | Contexte du point de rosée |
| Limitation d’accès | Préparation ou couverture irrégulière | Pinceau, rouleau, pulvérisation, méthode de retouche |
Un essai sur site doit enregistrer les conditions réelles, pas des hypothèses idéales. Si le produit sera utilisé à l’extérieur, dans une usine humide, près de zones de lavage ou pendant des arrêts de maintenance, la qualification doit refléter ces réalités aussi fidèlement que possible.
Construire un essai pratique de qualification de préparation de la rouille
Un essai utile de préparation de la rouille doit être conçu autour des pièces réelles de l’acheteur et de sa séquence de revêtement. Des panneaux de laboratoire propres peuvent aider au premier tri, mais ils ne remplacent pas un test sur l’état d’acier qui cause réellement des reprises en production.
Commencez par des échantillons représentatifs. Incluez des pièces réelles lorsque c’est possible, ou préparez des panneaux qui imitent le niveau réel de corrosion, le profil de surface, les bords d’ancien revêtement, les piqûres et les difficultés d’accès. Si l’acier de production a une corrosion mixte, l’essai doit inclure une corrosion mixte. Si le travail final est une réparation sur site, incluez une préparation et une application de type terrain.
Avant application, photographiez la surface. Capturez le niveau de rouille, les bords d’ancienne peinture, les piqûres, l’écaillage, les soudures, les coins et toute limitation d’accès. Après préparation de surface, photographiez à nouveau. Après application et séchage du convertisseur, photographiez encore. Après primaire et finition, photographiez les mêmes zones. Ces enregistrements aident QA, achats, applicateur de revêtements et fournisseur à examiner les mêmes faits.
Une séquence d’essai pratique peut inclure :
| Étape d’essai | Action | Ce qu’il faut enregistrer |
|---|---|---|
| Sélection d’échantillons | Choisir des pièces réelles ou panneaux représentatifs | Niveau de rouille, type d’acier, ancien revêtement, piqûres |
| Photo avant nettoyage | Capturer l’état initial | Images avant et étiquettes de zones |
| Préparation de surface | Retirer la rouille libre, nettoyer l’huile, contrôler la poussière | Outils, méthode, temps, notes opérateur |
| Enregistrement environnemental | Vérifier les conditions de site ou de ligne | Température, humidité relative, température acier, contexte du point de rosée |
| Application du convertisseur | Appliquer selon la méthode prévue | Outil, couches, couverture, mouillage, lot |
| Inspection à sec | Confirmer la réaction spécifique produit et la sécheresse | Temps, aspect de surface, résidus |
| Transfert vers primaire | Appliquer le primaire réel dans la fenêtre qualifiée | Nom du primaire, temps, mouillage, comportement du film |
| Séquence de revêtement | Appliquer la finition lorsque pertinente | Programme de durcissement, délai de recouvrement, aspect |
| Adhérence ou inspection | Utiliser une méthode interne ou client | Réussite/échec, observations, limites |
| Revue stockage ou exposition | Vérifier après repos, manutention ou exposition pertinente | Cloques, relevage, corrosion sous film, comportement des bords |
Lorsque c’est pertinent, incluez une exposition limitée à l’eau, à l’humidité ou une revue de stockage selon la méthode d’approbation du client. Évitez de transformer une petite vérification d’exposition en affirmation large de résistance à la corrosion. L’essai doit être décrit exactement comme il a été réalisé.
L’essai doit se terminer par une fenêtre d’approbation écrite. Celle-ci doit définir les niveaux de corrosion autorisés, la méthode de préparation, la méthode d’application du convertisseur, le temps de séchage, la fenêtre de transfert vers le primaire, la séquence de revêtement et les conditions qui exigent une requalification.
Documents que les acheteurs doivent demander
Les équipes achats doivent demander les documents avant d’approuver un matériau de préparation de la rouille pour un usage courant. Ces documents aident achats, maintenance, EHS, applicateurs de revêtements et équipes QA à évaluer le même produit et le même processus.
La TDS doit être revue pour la méthode d’application, les recommandations de préparation de surface, la couverture, le temps de séchage, les consignes de recouvrement, le stockage et les limites d’usage. La SDS doit être revue pour la manipulation, les équipements de protection individuelle, le stockage, le transport, le nettoyage et les informations d’élimination. L’étiquette de lot soutient la traçabilité et la revue de durée de conservation.
Un rapport d’essai est également important. Il doit inclure les photos, les temps, l’état de surface, les données environnementales, la méthode d’application, le moment d’application du primaire, la séquence de revêtement et les résultats d’inspection. Sans rapport d’essai, les équipes futures peuvent ne pas savoir ce qui a réellement été approuvé.
| Document | Utilisation par l’acheteur |
|---|---|
| TDS | Méthode d’application, préparation de surface, recommandations de séchage et recouvrement |
| SDS | Revue manipulation, stockage, EPI et transport |
| Étiquette de lot | Traçabilité et revue de durée de conservation |
| Rapport d’essai | Photos, temps, conditions, séquence de revêtement |
| Note de compatibilité primaire/finition | Évite les hypothèses de transfert |
| Déclaration liée à REACH, lorsque pertinente | Revue client UE ou revue interne des substances restreintes |
Les informations commerciales doivent aussi être demandées tôt. MOQ, délai de livraison, quantité d’échantillon, format d’emballage, durée de conservation et conditions de stockage peuvent affecter le déploiement. Un produit peut réussir techniquement tout en créant des problèmes d’achat si la MOQ est trop importante pour les usages maintenance ou si le délai de livraison est trop long pour la planification des arrêts.
Toute déclaration liée à REACH doit être traitée comme un point de revue documentaire, et non comme une allégation large de conformité. L’acheteur doit confirmer à quel produit, quelle date, quel périmètre et quelle exigence client la déclaration s’applique.
Défaillances courantes pendant l’approbation de la préparation de la rouille
Les défaillances de préparation de la rouille apparaissent souvent après le primaire, et non pendant l’application du convertisseur. C’est pourquoi la qualification doit suivre suffisamment la séquence de revêtement pour révéler les problèmes de mouillage, de séchage, d’adhérence et de stabilité initiale du film.
Un tableau de diagnostic peut aider les équipes d’usine à réagir plus vite :
Les défaillances courantes comprennent :
- La rouille non adhérente n’a pas été retirée avant application.
- De l’huile, du fluide de coupe ou une contamination d’atelier a bloqué le mouillage.
- Le convertisseur a été appliqué en couche trop mince ou trop chargée.
- Le primaire a été appliqué avant la fenêtre de transfert qualifiée.
- L’humidité sur site ou la condensation a modifié le résultat de séchage.
- L’essai a utilisé des panneaux laboratoire propres, alors que l’acier de production avait une corrosion mixte.
- L’acheteur a traité la préparation de la rouille comme un substitut à la qualification du système de revêtement.
- Les bords d’ancien revêtement n’ont pas été adoucis ni contrôlés en adhérence.
- Les zones piquées ont retenu poussière, humidité, sels ou résidus.
- Les résidus après conversion n’ont pas été traités selon la TDS.
- Le système primaire ou finition a été modifié après l’essai de préparation de la rouille.
- L’équipe a approuvé le matériau sans documenter température, humidité, accès ou temps de séchage.
| Défaillance | Cause possible | Première vérification |
|---|---|---|
| Cloques après primaire | Humidité, sels, résidus, temps de séchage insuffisant | Propreté de surface et fenêtre de séchage |
| Rétraction du primaire ou yeux de poisson | Huile, graisse, résidu, surface incompatible | Méthode de dégraissage et mouillage du primaire |
| Progression sous film | Corrosion active ou ancien revêtement faible laissé en place | Niveau de rouille, préparation des bords, adhérence de l’ancien revêtement |
| Écaillage | Rouille libre, poussière, abrasion insuffisante, couche de séparation faible | Préparation mécanique et contrôle par essuyage ou ruban |
| Rouille flash avant primaire | Retard, humidité, condensation | Moment de recouvrement et conditions du site |
| Réaction irrégulière du convertisseur | Niveaux de rouille mixtes, couverture faible, contamination | Notes par zone et méthode d’application |
| Surface molle ou collante | Film trop chargé, température basse, temps de séchage court | Quantité appliquée et conditions de séchage |
| Mauvais aspect de finition | Incompatibilité du primaire ou problème de résidus | Transfert vers le primaire et séquence de revêtement |
L’important est d’identifier quelle partie de la séquence a échoué. Changer de chimie peut aider dans certains cas, mais pas si la cause racine est une mauvaise préparation de surface, de la condensation ou un transfert inadapté vers le primaire.
Preuves terrain
Pour une approbation de préparation de la rouille orientée achats, les preuves terrain doivent être pratiques. Les acheteurs doivent demander des exemples correspondant à leur cas d’usage : acier fabriqué à corrosion mixte, réparation locale sur site, maintenance, bords d’ancien revêtement, surfaces piquées ou pièces difficiles d’accès. Une étude de cas sur un coupon intérieur propre est moins utile si le vrai projet implique des équipements extérieurs avec accès variable.
Si disponibles, conserver ou ajouter les liens internes qui aident l’acheteur à qualifier le processus complet :
Un dossier utile de preuves terrain peut inclure :
| Type de preuve | Pourquoi cela aide |
|---|---|
| Photos avant/après | Montrent le niveau réel de rouille et la surface convertie |
| Notes de préparation de surface | Confirment le traitement de la rouille libre, de l’huile, de la poussière et des bords |
| Registre d’application | Clarifie outil, couverture, temps de séchage et lot |
| Registre des conditions de site | Explique température, humidité et limites d’accès |
| Séquence primaire et finition | Confirme l’essai de transfert avec le revêtement prévu |
| Résultat d’inspection | Montre s’il y a eu cloques, problèmes de mouillage ou problèmes de bord |
| Limites connues | Évitent l’utilisation hors fenêtre qualifiée |
Les limites connues sont très utiles. Un fournisseur qui explique clairement où un produit ne doit pas être utilisé est souvent plus utile qu’un fournisseur qui le présente comme une solution universelle. Pour Senda, ces preuves peuvent soutenir une discussion technique plus précise avec l’acheteur avant l’approbation d’échantillon ou l’achat en volume.
Conclusion finale
L’approbation de la préparation de la rouille signifie stabilisation de la corrosion avec transfert fiable vers le système de revêtement. Ce n’est pas une approbation isolée d’un convertisseur de rouille.
Une qualification solide commence par la classification de la rouille, le retrait des matériaux libres et instables, la maîtrise de l’huile, de la poussière et de l’humidité, l’application du convertisseur dans une fenêtre documentée, l’enregistrement des conditions de site et l’essai de transfert vers le primaire et la finition avec la séquence réelle de revêtement. L’équipe doit approuver le processus complet : état de surface, méthode de préparation, application du convertisseur, temps de séchage, compatibilité du primaire, fenêtre environnementale et dossier d’inspection.
Pour les acheteurs industriels prudents, les équipes maintenance, les applicateurs de revêtements et les équipes QA d’usine, cette approche réduit le risque de reprise et rend les échanges fournisseur plus utiles. Ne demandez pas seulement si un produit de préparation de la rouille « fonctionne ». Demandez s’il fonctionne sur cet acier, avec cette méthode de préparation, dans ces conditions, avant ce primaire et dans ce planning.
C’est la différence entre un test produit et un système de préparation de la rouille qualifié.
Questions fréquentes
Un convertisseur de rouille peut-il remplacer le sablage, le grenaillage ou la préparation mécanique de surface ?
Non. Un convertisseur de rouille ne doit pas être traité comme un substitut au sablage, au grenaillage, à la préparation mécanique de surface, au primaire, à la conception du système de revêtement ou à l’ingénierie corrosion qualifiée. La rouille libre, l’écaillage lourd, l’ancien revêtement instable, l’huile, la poussière et l’humidité doivent être traités avant d’évaluer une voie de préparation de la rouille. Si la spécification de revêtement exige un sablage, un grenaillage ou un niveau supérieur de préparation de surface, cette exigence reste la référence de contrôle.
Comment une usine décide-t-elle si la préparation de la rouille convient à une pièce précise ?
Commencez par classer le niveau de corrosion et revoir la spécification de revêtement. La préparation de la rouille peut être envisagée dans des voies définies de maintenance, réparation ponctuelle ou préparation lorsque la surface peut être nettoyée, le matériau libre retiré et le transfert vers le primaire testé. Si la pièce présente un écaillage lourd non adhérent, des piqûres profondes, une contamination active, des préoccupations de corrosion structurelle ou des exigences strictes de garantie de revêtement, impliquez l’ingénieur revêtement ou le propriétaire du projet avant approbation.
Que faut-il enregistrer pendant un essai de préparation de la rouille ?
Enregistrez l’état de l’acier, le niveau de corrosion, l’état de l’ancien revêtement, la méthode de préparation de surface, la méthode de nettoyage, l’outil d’application, le lot produit, le nombre de couches, le temps de séchage, l’état des résidus, la température, l’humidité, la température de l’acier, le contexte du point de rosée, le moment d’application du primaire, le système primaire/finition, le résultat d’inspection et les photos avant/après. Un essai sans ces détails est difficile à répéter.
Quand faut-il vérifier la compatibilité avec le primaire ?
La compatibilité avec le primaire doit être vérifiée avant l’approbation en production et avant l’utilisation d’une voie de préparation de la rouille sur des pièces critiques. L’essai doit utiliser le primaire réel prévu en production et, lorsque c’est pratique, la séquence de finition prévue. La compatibilité doit aussi être revue si le primaire, la finition, le temps de séchage, la méthode de préparation de surface ou les conditions de site changent.
La qualification de préparation de la rouille nécessite-t-elle des relevés d’humidité ou de point de rosée ?
Dans de nombreux travaux industriels et sur site avec revêtements, oui. L’humidité, la température de l’acier et le contexte du point de rosée peuvent affecter le risque de condensation, la rouille flash, le temps de séchage et le transfert vers le primaire. L’exigence exacte d’enregistrement doit suivre la spécification de revêtement, la procédure du site ou le plan QA du projet.
Quels documents les achats doivent-ils demander au fournisseur ?
Les achats doivent demander la TDS, la SDS, l’étiquette de lot, les recommandations de durée de conservation ou de stockage, la MOQ, le délai de livraison et toute déclaration spécifique produit exigée par le client. Pour les projets UE ou les dossiers de conformité client, une déclaration liée à REACH peut être pertinente. Les acheteurs doivent aussi demander un rapport d’essai si le matériau doit être approuvé pour un usage répété en usine.
L’acier avec écaillage lourd doit-il être testé comme une rouille flash légère ?
Non. L’écaillage lourd non adhérent et la rouille flash légère sont deux états de surface différents. La rouille lourde non adhérente doit être retirée mécaniquement avant d’évaluer un traitement chimique. La rouille flash légère peut avoir une voie de préparation différente selon la spécification de revêtement et le système de primaire. L’acier à corrosion mixte doit être documenté zone par zone.
Senda peut-il fournir du matériau laboratoire pour évaluer la préparation de la rouille ?
Oui. Senda peut revoir le substrat, le niveau de corrosion, la méthode de préparation de surface, les conditions de site ou de ligne et la séquence prévue primaire/finition avant l’évaluation de l’échantillon. Une demande de matériau laboratoire gratuit de 1 kg peut soutenir l’évaluation initiale, mais l’approbation finale doit se baser sur l’état réel de l’acier de l’acheteur et sur un essai de transfert vers le revêtement.
Qualifier la préparation de la rouille sur votre substrat réel
Demandez gratuitement 1 kg de matériau laboratoire, avec frais de transport à la charge du destinataire, après revue de votre substrat et de vos conditions de site ou de ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.