Die Leistung eines Zigarettenklebstoffs sollte im realen Produktionsfenster qualifiziert werden, nicht allein anhand von Labordaten. Dieser Leitfaden hilft Einkauf und Werksteams, Liniengeschwindigkeit, Papierqualitäten, Klebepunkte, Sauberkeit, Abbindezeitfenster und Lieferantendokumentation zu bewerten, bevor die Klebstoffchemie geändert wird.
Inhaltsverzeichnis
- ·Warum die Qualifizierung von Zigarettenklebstoffen an der Maschine beginnt
- ·Linienkontext dokumentieren, bevor Klebstoffe verglichen werden
- ·Jeden Klebepunkt mit seiner tatsächlichen Leistungsanforderung abgleichen
- ·Papierqualitäten, Absorption und Oberflächenverhalten bewerten
- ·Liniengeschwindigkeit, Offenzeit und Kompressionstiming gemeinsam qualifizieren
- ·Fadenziehen, Drift bei der Leimaufnahme und Klebstoffübertragung kontrollieren
- ·Maschinensauberkeit und Temperaturstabilität prüfen
- ·Einen praktischen Qualifizierungsversuch aufbauen
- ·Lieferantendokumente vor der Freigabe prüfen
- ·Häufige Fehler bei der Qualifizierung beheben
- ·Nach Änderungen an Papier, Geschwindigkeit, Ausrüstung oder Lieferant requalifizieren
- ·Nachweis aus der Praxis
- ·Abschließende Kernaussage
- ·Häufig gestellte Fragen
Warum die Qualifizierung von Zigarettenklebstoffen an der Maschine beginnt
Ein Klebstoffsystem für Zigaretten sollte nicht allein nach Viskosität, Feststoffgehalt oder Musteretikett beurteilt werden. Diese Angaben sind wichtig, aber sie beweisen nicht, dass der Klebstoff auf einer realen Zigarettenproduktionslinie sauber und stabil läuft. Der eigentliche Test ist, ob der Klebstoff übertragen wird, das Papier benetzt, die Klebung hält und unter der tatsächlichen Geschwindigkeit, Substratmischung, Auftragsmethode und Kompressionssequenz des Werks stabil bleibt.
Viele Klebstoffprobleme zeigen sich zuerst als Maschinensymptome. Bediener sehen möglicherweise Fadenziehen an der Düse, Drift bei der Leimaufnahme auf dem Papier, offene Nähte, Filterbewegung, schlechtes Falten, Leimaufbau oder häufigere Reinigungen. Solche Symptome werden oft sofort dem Klebstoff zugeschrieben. Manchmal ist der Klebstoff tatsächlich die Ursache. In anderen Fällen liegt die Ursache jedoch in der Papierabsorption, Düsenabnutzung, Temperaturdrift, einer falschen Leimmenge, schlechtem Kompressionstiming oder einem Versuch, der langsamer als die normale Produktion gefahren wurde.
Deshalb sollte die Qualifizierung von Zigarettenklebstoffen um das tatsächliche Linienfenster herum aufgebaut werden. Ziel ist nicht, zu „beweisen“, dass ein Klebstoff für jeden Klebepunkt perfekt ist. Ziel ist es, zu bestätigen, wo er zuverlässig funktioniert, wo Anpassungen nötig sind und wo eine andere Qualität sicherer sein kann. Ein guter Qualifizierungsprozess betrachtet die gesamte Sequenz: Klebstoffversorgung, Auftrag, Übertragung, Offenzeit, Kompression, Anfangsfestigkeit, nachgelagerte Handhabung und Erscheinungsbild der fertigen Packung.
Für Einkäufer reduziert dieser Ansatz auch das Beschaffungsrisiko. Ein günstigerer Klebstoff kann auf dem Papier attraktiv aussehen, aber wenn er Ausschuss, Reinigungszeit oder Instabilität beim Wechsel erhöht, kann die tatsächliche Kostenbelastung höher sein. Ein Hochleistungsklebstoff kann wiederum unnötig sein, wenn der Klebepunkt einfach ist und das Linienfenster tolerant reagiert. Die beste Entscheidung entsteht durch Tests unter realen Maschinenbedingungen, nicht durch den isolierten Vergleich technischer Datenblätter.
Nutzen Sie diese Checkliste als praktischen Leitfaden, bevor Sie einen neuen Zigarettenklebstoff freigeben, Papierqualitäten wechseln, zu einem neuen Lieferanten wechseln oder einen Versuch im Produktionsmaßstab anfordern.
Linienkontext dokumentieren, bevor Klebstoffe verglichen werden
Bevor ein Lieferant einen Zigarettenklebstoff empfiehlt, sollte das Werk dokumentieren, wie die Linie tatsächlich läuft. Dieser Schritt klingt grundlegend, verhindert aber viele falsche Schlussfolgerungen während der Qualifizierung. Ohne Linienkontext können zwei Klebstoffe unter Bedingungen verglichen werden, die die tägliche Produktion nicht widerspiegeln.
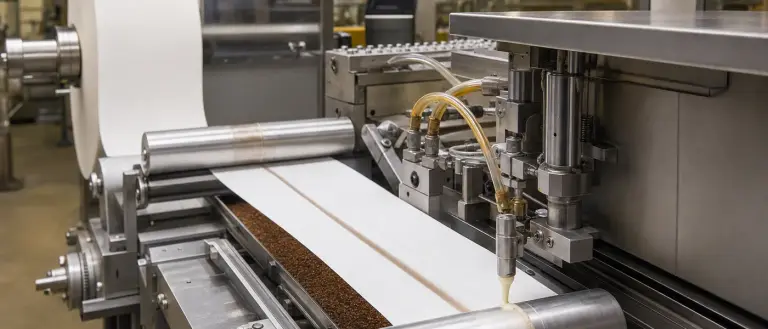
Beginnen Sie mit dem Auftragssystem. Erfassen Sie, ob die Linie ein Leimrad, eine Düse, ein Sprühsystem, ein Jetting-System oder einen hybriden Auftrag nutzt. Ergänzen Sie, falls verfügbar, das Modell des Auftragssystems, die Düsengröße, den Pumpentyp, den Zustand der Leimschläuche, die Topf- oder Tankanordnung und die übliche Reinigungsroutine. Die Klebstoffleistung kann sich ändern, wenn dieselbe Chemie durch unterschiedliche Auftragssysteme verarbeitet wird.
Erfassen Sie anschließend den realen Geschwindigkeitsbereich der Linie. Qualifizieren Sie nicht nur bei einer komfortablen Versuchsgeschwindigkeit, wenn die Linie normalerweise schneller läuft. Versuche bei niedriger Geschwindigkeit können Fadenziehen, verzögertes Abbinden, Drift bei der Leimaufnahme und Probleme im Kompressionstiming verdecken. Eine verlässliche Qualifizierung sollte den normalen Betriebsbereich und, sofern praktikabel, den oberen Bereich einbeziehen, der in der Routineproduktion genutzt wird. Das bedeutet nicht, dass der Klebstofflieferant eine universelle Maximalgeschwindigkeit zusagen sollte. Es bedeutet, dass Käufer und Lieferant sich auf das konkrete Linienfenster einigen, das getestet wird.
Auch Papierqualitäten müssen nach Klebepunkt aufgelistet werden. Belagpapier, Filterhüllpapier, Filtermaterial, Innenrahmen, Kartonmaterial und Verpackungssubstrate können auf denselben Klebstoff unterschiedlich reagieren. Papierabsorption, Oberflächenbehandlung, Beschichtung, Porosität, Feuchtigkeitsgehalt und Lagerbedingungen können die Leimübertragung und die Klebstofffilmbildung beeinflussen.
Ein einfacher Datensatz zum Linienkontext sollte Folgendes enthalten:
| Qualifizierungspunkt | Was zu erfassen ist | Warum es wichtig ist |
|---|---|---|
| Bereich der Liniengeschwindigkeit | Normale Geschwindigkeit, Versuchsgeschwindigkeit, oberer Betriebsbereich | Bestätigt, dass der Klebstoff unter realen Bedingungen getestet wird |
| Auftragssystem | Leimrad, Düse, Jetting, Sprühauftrag oder Hybridaufbau | Beeinflusst Übertragung, Fadenziehen und Reinigung |
| Klebepunkt | Belagpapier, Filterhülle, Naht, Packung, Karton | Jede Klebung hat andere Anforderungen an Abbinden und Kompression |
| Papierqualität | Lieferant, Qualität, Absorption, Beschichtung, Breite | Papieränderungen können das Klebstoffverhalten verschieben |
| Klebstoffeinstellungen | Temperatur, Druck, Zielviskosität, Auftragsmenge | Hilft, Versuche fair zu vergleichen |
| Reinigungsroutine | Häufigkeit, Methode, Stillstandszeit, Rückstandsstellen | Zeigt, ob der Klebstoff sauber läuft |
| Fehlerhistorie | Offene Nähte, Drift bei der Leimaufnahme, Fadenziehen, lose Packungen | Verbindet Versuchsergebnisse mit realem Produktionsrisiko |
Diese Informationen geben sowohl dem Käufer als auch dem Klebstofflieferanten eine faire Ausgangsbasis. Außerdem helfen sie, einen häufigen Fehler zu vermeiden: die Chemie zu wechseln, bevor bestätigt ist, dass Maschine, Substrat und Prozessfenster stabil sind.
Jeden Klebepunkt mit seiner tatsächlichen Leistungsanforderung abgleichen
Ein Klebstoffsystem für Zigaretten kann mehrere Klebepunkte umfassen, und jeder hat eine andere Aufgabe. Eine Klebstoffqualität kann an einer Stelle gut funktionieren, an einer anderen aber schlecht abschneiden. Deshalb sollte die Qualifizierung Klebepunkte getrennt betrachten, statt die gesamte Linie als ein einziges Klebstoffproblem zu behandeln.
Bei Belagpapier- und Filterverklebung sind stabile Leimaufnahme und wiederholgenaue Platzierung entscheidend. Der Klebstoff muss gleichmäßig übertragen werden, ohne Aussetzer, Verschmieren oder Fadenbildung. Die Klebung muss Schneiden, Handhabung und nachgelagerte Bewegung überstehen. Wenn der Klebstoff zu langsam abbindet, können Filter oder Belagpapier verrutschen. Wenn er zu schnell trocknet, benetzt er das Papier vor der Kompression möglicherweise nicht ausreichend.
Bei Filterhüll- und Nahtanwendungen wird das Abbindezeitfenster besonders wichtig. Der Klebstoff muss lange genug offen bleiben, um eine korrekte Positionierung zu ermöglichen, und anschließend schnell genug Festigkeit aufbauen, um ein Anheben der Naht zu verhindern. Eine schlechte Abstimmung kann sich als offene Nähte, schwache Überlappungsbereiche oder sporadische Ausfälle zeigen, nachdem das Produkt die Klebestation bereits verlassen hat.
Bei Packungs- und Kartonverklebung verschiebt sich der Fokus erneut. Falten, Kompression, Kartonsteifigkeit, Beschichtung und die optische Integrität der Packung werden wichtiger. Der Klebstoff muss sauberes Falten unterstützen, ohne Quetschaustritt, Fleckenbildung, verzögerte Klebstofffilmbildung oder sichtbare Verformung. Ein Packungsklebstoff kann ein anderes Gleichgewicht aus Anfangshaftung, Offenzeit und Endfestigkeit benötigen als ein Belagpapierklebstoff.
Die beste Praxis ist, jeden Klebepunkt separat zu qualifizieren, auch wenn die Produkte aus demselben Lieferantenportfolio stammen. Fragen Sie: Was muss diese Klebung überstehen? Benötigt sie schnelle Anfangshaftung? Sauberen Maschinenlauf? Längere Offenzeit? Widerstand gegen Rückfederung? Bessere Benetzung auf einer beschichteten Oberfläche? Weniger Fadenziehen? Eine einzige Antwort wie „guter Klebstoff“ reicht selten aus.
Eine hilfreiche Checkliste für Klebepunkte umfasst:
| Klebepunkt | Wichtigster Qualifizierungsfokus | Häufige Warnzeichen |
|---|---|---|
| Belagpapier und Filter | Stabile Leimaufnahme, wiederholgenaue Platzierung, saubere Übertragung | Fadenziehen, Filterbewegung, Leimaussetzer |
| Filterhülle | Schnelles Abbinden, geringes Fadenziehen, Nahtsicherheit | Offene Naht, Kantenanhebung, Leimaufbau |
| Längsnaht | Benetzung, Kompressionstiming, Klebekontinuität | Schwache Überlappung, verzögertes Öffnen |
| Packungsfaltung | Kompressionsfenster, Kartonreaktion, optisches Erscheinungsbild | Lose Lasche, Quetschaustritt, schlechtes Falten |
| Kartonverschluss | Klebkraft, Kompatibilität mit Kartonbeschichtung, Abbindegeschwindigkeit | Aufspringender Karton, langsame Handhabungsfestigkeit |
Diese Methode hilft Einkäufern, Versuchsergebnisse nicht zu verallgemeinern. Ein bestandener Klebepunkt qualifiziert den Klebstoff nicht automatisch für jede andere Position.
Fadenbildung oder offene Nähte?
Prüfen Sie Zigarettenklebstoffe nach Klebepunkt und Maschinenfenster.
Lösungen für ZigarettenklebstoffePapierqualitäten, Absorption und Oberflächenverhalten bewerten
Änderungen der Papierqualität gehören zu den häufigsten Gründen, warum ein Klebstoff, der zuvor gut lief, plötzlich Fehler verursacht. Selbst wenn sich die Klebstoffformulierung nicht geändert hat, können ein neuer Papierlieferant, ein anderer Beschichtungsgrad, ein anderer Porositätsbereich oder veränderte Feuchtigkeitsbedingungen das Klebefenster verschieben.
Stark absorbierendes Papier kann Wasser oder die flüssige Phase schnell in das Substrat ziehen. Dadurch kann sich die Offenzeit verkürzen, und der Klebstoff kann seine Nasshaftung verlieren, bevor die Kompression abgeschlossen ist. In manchen Fällen sieht die Klebung zunächst akzeptabel aus, zeigt aber nach dem Schneiden oder der Handhabung eine schwache Haltekraft. Papier mit geringer Absorption oder beschichtetes Papier hält den Klebstoff dagegen näher an der Oberfläche. Das kann in manchen Fällen die Benetzung verbessern, aber auch Verschmieren, verzögertes Abbinden oder Bewegung vor der Kompression verstärken.
Belagpapier, Filterhüllpapier und Verpackungskarton sollten nicht als austauschbare Substrate behandelt werden. Jedes hat ein eigenes Oberflächenverhalten. Eine kleine Änderung bei Beschichtung, Dicke oder Oberflächenenergie kann die Leimaufnahme verändern. Auch Lagerbedingungen können eine Rolle spielen. Papier, das Feuchtigkeitsschwankungen ausgesetzt war, kann anders laufen als Papier, das in einer stabilen Umgebung gelagert wurde.
Während der Qualifizierung sollte jede Papierqualität getestet werden, die in der realen Produktion verwendet wird. Wenn der Käufer erwartet, dass der Klebstoff über mehrere Qualitäten hinweg funktioniert, sollte der Versuch diese Qualitäten einbeziehen. Geben Sie den Klebstoff nicht auf dem einfachsten Substrat frei und nehmen Sie dann an, dass er sich auf dem schwierigsten Substrat gleich verhält.
Eine robuste Qualifizierung von Papierqualitäten sollte diese Fragen beantworten:
- Wird der Klebstoff gleichmäßig auf jede Papierqualität übertragen?
- Bleibt die Leimaufnahme während eines kontinuierlichen Laufs stabil?
- Benetzt der Klebstoff die Oberfläche, bevor er abbindet?
- Absorbiert das Papier den Klebstoff zu schnell?
- Verlangsamt eine Beschichtung das Abbinden oder verursacht sie Gleiten?
- Bleibt die Klebung nach Schneiden, Falten oder Verpacken stabil?
- Erfordert ein Lieferantenwechsel eine Requalifizierung?
Wenn Papier Teil des Problems ist, löst eine Änderung der Klebstoffviskosität allein das Problem möglicherweise nicht. Der Lieferant muss eventuell die Qualitätsauswahl, das Feststoffprofil, die Entwicklung der Anfangshaftung oder die Auftragseinstellungen anpassen. Der Käufer sollte außerdem bestätigen, ob Papierspezifikationen und Wareneingangsprüfungen eng genug sind, um wiederholbare Verklebungen zu unterstützen.
Liniengeschwindigkeit, Offenzeit und Kompressionstiming gemeinsam qualifizieren
Die Liniengeschwindigkeit beeinflusst nahezu jeden Teil der Leistung eines Zigarettenklebstoffs. Mit steigender Geschwindigkeit wird die Zeit zwischen Klebstoffauftrag und Kompression kürzer. Der Klebstoff hat weniger Zeit für Übertragung, Verlauf, Benetzung des Substrats und Aufbau der Anfangsfestigkeit. Deshalb kann ein Versuch bei langsamer Geschwindigkeit irreführend sein.
Das zentrale Konzept ist das Abbindezeitfenster. Der Klebstoff muss lange genug offen bleiben, damit sich die Klebung korrekt bilden kann, aber schnell genug abbinden, um das Produkt bei der weiteren Bewegung zu halten. Ist die Offenzeit zu kurz, kann der Klebstoff vor der Kompression antrocknen oder eine Haut bilden. Ist das Abbinden zu langsam, kann sich die Klebung verschieben, verschmieren oder später öffnen.
Das Kompressionstiming ist ebenso wichtig. Manche Fehler entstehen nicht durch eine schwache Klebstoffchemie, sondern durch eine Diskrepanz zwischen Offenzeit des Klebstoffs und realer Maschinensequenz. Erfolgt die Kompression zu spät, wird der Klebstoff möglicherweise nicht richtig benetzt. Ist die Kompression zu kurz oder ungleichmäßig, bildet sich die Klebung möglicherweise nicht konstant. Wird das Produkt gestört, bevor Anfangsfestigkeit aufgebaut ist, können Nähte oder Packungen nach der Klebestation aufgehen.
Eine praktische Geschwindigkeitsqualifizierung sollte Folgendes umfassen:
| Versuchsschritt | Zweck | Worauf zu achten ist |
|---|---|---|
| Beobachtung beim Start | Übertragung nach Stillstand oder Anlauf prüfen | Aussetzer, Klebstoffklumpen, verzögerter Fluss |
| Lauf bei Normalgeschwindigkeit | Standardverhalten in der Produktion bestätigen | Drift bei der Leimaufnahme, offene Nähte, Fadenziehen |
| Lauf im oberen Bereich | Prozessfenster unter höherer Belastung prüfen | Platzierungsverlust, schlechtes Abbinden, Rückstände |
| Kontinuierlicher Lauf | Stabilität von Wärme, Viskosität und Sauberkeit prüfen | Düsenaufbau, Hautbildung im Leimtopf |
| Stop-Start-Zyklus | Realistische Produktionsunterbrechungen simulieren | Verstopfung, getrockneter Klebstoff, Wiederanlauffehler |
Vermeiden Sie breite Geschwindigkeitsaussagen, sofern sie nicht an eine definierte Maschine, ein definiertes Substrat und konkrete Versuchsbedingungen gebunden sind. Eine bessere Qualifizierungsaussage lautet: „Der Klebstoff wurde auf dieser Linie, mit diesen Papierqualitäten, in diesem Geschwindigkeitsbereich und mit diesen Einstellungen getestet.“ Ein solcher Datensatz ist nützlicher als ein allgemeines Versprechen.
Fadenziehen, Drift bei der Leimaufnahme und Klebstoffübertragung kontrollieren
Fadenziehen und Drift bei der Leimaufnahme gehören zu den klarsten Anzeichen dafür, dass Klebstoff, Auftragssystem oder Prozessfenster nicht stabil sind. Sie können außerdem sekundäre Probleme verursachen, etwa Maschinenverschmutzung, optische Fehler, uneinheitliches Klebgewicht und häufigere Reinigung.
Fadenziehen kann auftreten, wenn sich der Klebstoff zwischen Auftragssystem und Substrat dehnt, statt sauber abzureißen. Es kann durch Viskosität, Temperatur, Rheologie des Klebstoffs, Düsenzustand, Liniengeschwindigkeit oder den Abstand zwischen Auftragssystem und Substrat beeinflusst werden. Fadenziehen wird nicht immer durch das Senken der Viskosität gelöst. In manchen Fällen ist eine andere Klebstoffqualität oder eine Anpassung der Ausrüstung erforderlich.
Drift bei der Leimaufnahme bedeutet, dass sich Menge oder Position des Klebstoffs im Laufe der Zeit ändern. Dies kann durch Pumpenschwankungen, Druckänderungen, Papierverhalten, Temperaturdrift, verschlissene Auftragsteile oder Aufbau nahe der Leimzuführung entstehen. Das Ergebnis können sporadische Fehler sein, die in einem kurzen labornahen Versuch schwer zu erkennen sind.
Während der Qualifizierung sollte das Team über die ersten Produktionsminuten hinaus beobachten. Ein sauberer Start beweist keine Langzeitstabilität. Lassen Sie die Linie lange genug laufen, um zu sehen, ob sich Klebstoff an Düsen, Rädern, Führungen, Walzen, Falzwerkzeugen oder Kompressionsbereichen aufbaut. Erfassen Sie Reinigungsintervalle vor und nach dem Versuch, damit die Auswirkungen sichtbar werden.
Wichtige Übertragungsprüfungen umfassen:
- Konsistenz von Klebstoffraupe oder Auftragsmuster
- Wiederholgenauigkeit der Leimposition
- Sauberkeit der Kanten
- Fadenziehen bei Produktionsgeschwindigkeit
- Aufbau an Düsen oder Leimrädern
- Stabilität der Leimmenge während des kontinuierlichen Laufs
- Wiederanlaufverhalten nach kurzen Stopps
- Optischer Zustand des verklebten Produkts
Ein gut qualifizierter Klebstoff sollte innerhalb des vereinbarten Prozessfensters eine stabile Übertragung unterstützen. Wenn er nur funktioniert, wenn die Maschine frisch gereinigt ist, langsam läuft oder eine sehr enge Papierqualität verwendet wird, sollte diese Einschränkung vor der Freigabe dokumentiert werden.
Maschinensauberkeit und Temperaturstabilität prüfen
Maschinensauberkeit ist nicht nur eine Frage der Ordnung oder allgemeinen Instandhaltung. Sie ist Teil der Klebstoffqualifizierung. Rückstände, getrockneter Klebstoff, verschlissene Düsen, verstopfte Filter und verunreinigte Leimwege können einen guten Klebstoff schlecht aussehen lassen. Sie können Versuchsergebnisse außerdem unvergleichbar machen.
Vor dem Test eines neuen Klebstoffsystems für Zigaretten sollte die Linie nach einem klaren Verfahren gereinigt werden. Rückstände alter Klebstoffe sollten, soweit praktikabel, entfernt werden, insbesondere aus Tanks, Schläuchen, Düsen, Leimrädern und Kontaktflächen. Das Mischen unbekannter Rückstände mit einem neuen Klebstoff kann Scheindefekte verursachen, etwa Gelpartikel, Verstopfung, schlechten Fluss oder instabile Viskosität.
Auch die Temperaturstabilität verdient Aufmerksamkeit. Klebstoffe können je nach Chemie und Einsatzbedingungen unterschiedlich auf Wärme oder Kälte reagieren. Temperaturdrift in Leimtöpfen, Schläuchen, Umgebungsbereichen der Anlage oder gelagerten Materialien kann Viskosität und Übertragungsverhalten verändern. Wenn das Werk in einem breiten Temperatur- oder Feuchtigkeitsbereich arbeitet, sollte dies während der Qualifizierung berücksichtigt werden.
Der Versuchsdatensatz sollte Reinigungsstatus, Alter des Klebstoffs, Lagerbedingungen, Linientemperatur und alle Temperatureinstellungen des Auftragssystems enthalten. Diese Informationen wirken möglicherweise nebensächlich, helfen aber zu erklären, warum ein Klebstoffversuch an einem Tag bestanden und an einem anderen Tag versagt hat.
Ein einfacher Plan zur Sauberkeitskontrolle kann Folgendes enthalten:
| Bereich | Prüfung vor dem Versuch | Prüfung nach dem Versuch |
|---|---|---|
| Leimtank oder Leimtopf | Alte Rückstände, Hautbildung, Verunreinigung | Aufbau, Sediment, Reinigungsaufwand |
| Schläuche und Filter | Durchflussbegrenzung, Blockierung | Druckänderung, Rückstände |
| Düsen oder Leimräder | Verschleiß, Verstopfung, Ausrichtung | Fadenziehen, getrockneter Klebstoff |
| Führungen und Walzen | Vorhandene Leimverschmutzung | Neue Übertragungsmarken |
| Kompressionsbereich | Oberflächensauberkeit, Ausrichtung | Quetschaustritt, angeklebte Rückstände |
Sauberkeitsdaten helfen beiden Seiten, bessere Entscheidungen zu treffen. Wenn ein Versuch auf einer verschmutzten Linie scheitert, spiegelt das Ergebnis möglicherweise nicht den Klebstoff wider. Wenn ein Versuch nur nach einer ungewöhnlich tiefen Reinigung besteht, sollte der Käufer dennoch fragen, ob der Klebstoff normale Produktionsroutinen unterstützt.
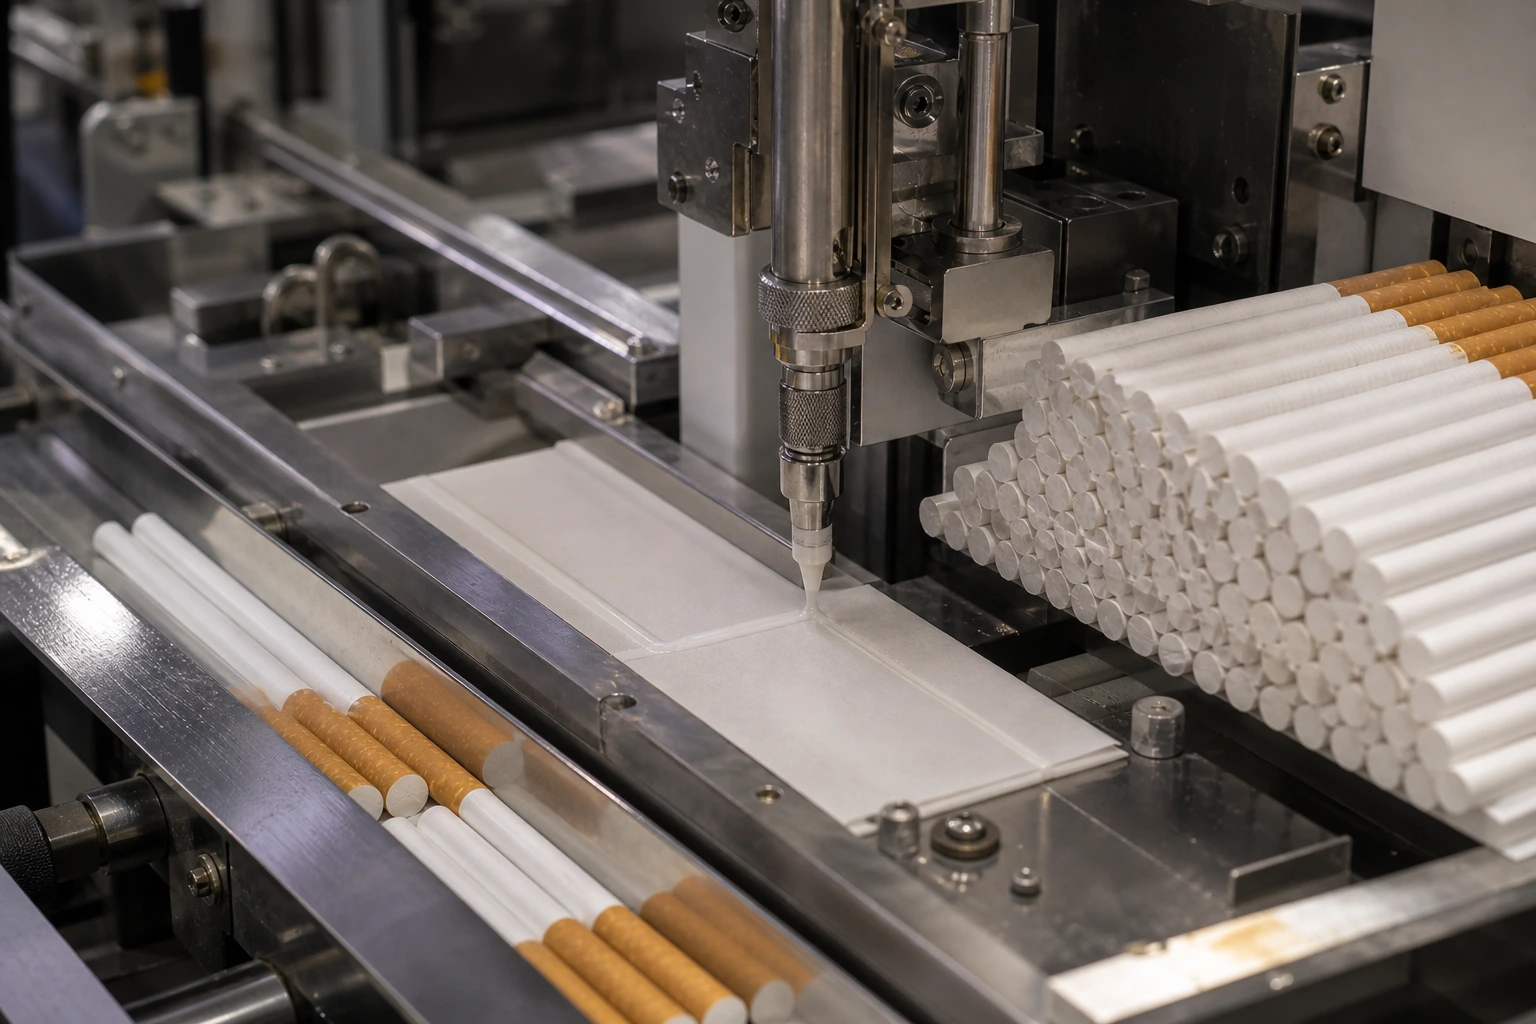
Einen praktischen Qualifizierungsversuch aufbauen
Ein robuster Qualifizierungsplan sollte einfach genug sein, damit das Werk ihn durchführen kann, aber detailliert genug, um eine Einkaufsentscheidung zu stützen. Der Plan sollte definieren, was getestet wird, wie Erfolg beurteilt wird und welche Informationen erfasst werden.
Beginnen Sie mit der Auswahl der Klebepunkte. Testen Sie nicht nur die einfachste Anwendung. Beziehen Sie die Klebepunkte ein, an denen Ausfälle aufgetreten sind oder bei denen Klebstoffkosten, Geschwindigkeit oder Sauberkeit besonders wichtig sind. Wählen Sie anschließend die Papierqualitäten aus. Beziehen Sie die Hauptqualität der Produktion, jede Hochrisikoqualität und jede Qualität ein, die nach Lieferantenänderungen voraussichtlich eingesetzt wird.
Definieren Sie dann die Maschinenbedingungen. Erfassen Sie Liniengeschwindigkeit, Klebstofftemperatur, falls relevant, Auftragsdruck, Auftragsmenge oder Leimmenge, Düsen- oder Leimradeinstellungen, Kompressionstiming und Startbedingungen. Verwenden Sie nach Möglichkeit die normalen Betriebseinstellungen des Werks. Wenn Einstellungen geändert werden müssen, dokumentieren Sie dies klar.
Der Versuch sollte außerdem Akzeptanzkriterien definieren. Diese Kriterien müssen nicht kompliziert sein, sollten aber beobachtbar sein. Beispiele sind stabile Leimaufnahme, keine wiederholt offenen Nähte, akzeptables Reinigungsintervall, keine sichtbare Packungsverformung, konsistentes Wiederanlaufverhalten und akzeptabler Klebstoffhalt nach der nachgelagerten Handhabung.
Ein einkaufsorientierter Versuchsplan könnte so aussehen:
| Phase | Maßnahme | Ergebnis |
|---|---|---|
| Vor dem Versuch | TDS, SDS, Konformitätserklärungen, Musteretikett und Chargencode sammeln | Lieferantendokumentation |
| Linieneinrichtung | Ausrüstung reinigen, Einstellungen erfassen, Papierqualitäten bestätigen | Ausgangszustand |
| Kurzer Lauf | Übertragung, Platzierung und sichtbare Fehler prüfen | Erste Bewertung der Eignung |
| Normallauf | Mit tatsächlicher Produktionsgeschwindigkeit fahren | Nachweis des Prozessfensters |
| Belastungsprüfung | Stop-Start-Zyklen oder oberen Geschwindigkeitsbereich einbeziehen, sofern praktikabel | Nachweis der Stabilität |
| Nach dem Lauf | Verklebte Produkte und Maschinensauberkeit prüfen | Freigabe- oder Anpassungsentscheidung |
| Dokumentation | Ergebnisse, Grenzen und Auslöser für Requalifizierung erfassen | Interner Qualifizierungsdatensatz |
Ein solcher Plan macht die Entscheidung klarer. Er hilft dem Käufer außerdem, das Ergebnis intern gegenüber Produktion, Qualität, Einkauf und Management zu erklären.
Lieferantendokumente vor der Freigabe prüfen
Ein guter Klebstoffversuch sollte durch klare Lieferantendokumentation unterstützt werden. Zu den häufigsten Dokumenten gehören TDS, SDS, Produktetikett, Chargeninformationen und alle relevanten regulatorischen oder auf eingeschränkte Stoffe bezogenen Erklärungen, die der Käufer anfordert.
Das TDS sollte dem Werk helfen, grundlegende Hinweise zu Handhabung und Anwendung zu verstehen. Es kann Aussehen, Viskositätsbereich, Feststoffgehalt, pH-Wert, Auftragsmethode, Lagerhinweise und Informationen zur Haltbarkeit enthalten. Diese Werte sollten nicht als einzige Qualifizierungskriterien behandelt werden, helfen aber zu bestätigen, ob der gelieferte Klebstoff dem erwarteten Produkt entspricht.
Das SDS ist wichtig für sichere Handhabung, Lagerung, Transport und Kommunikation am Arbeitsplatz. Käufer sollten es mit ihrem internen EHS- oder Sicherheitsteam prüfen. Verlassen Sie sich nicht auf informelle Aussagen, wenn formelle Dokumente erforderlich sind.
Regulatorische und Compliance-Anfragen variieren je nach Markt, Produktaufbau, Kundenanforderung und Region. Einige Käufer können Erklärungen zu FDA, REACH, RoHS, EN 71-3 oder anderen Rahmenwerken für eingeschränkte Stoffe anfordern. Der Lieferant sollte keine breiten Aussagen machen, sofern die Erklärung nicht für das Produkt korrekt ist und durch geeignete Dokumentation gestützt wird. Käufer sollten außerdem bestätigen, ob die Erklärung für den Klebstoff im Lieferzustand, das Endprodukt, einen bestimmten Anwendungsfall oder einen bestimmten regulatorischen Geltungsbereich gilt.
Für REACH-bezogene Prüfungen greifen Teams häufig auf offizielle Ressourcen der Europäischen Chemikalienagentur zurück, etwa die ECHA-Übersicht zu REACH. Der Käufer sollte die aktuellen Anforderungen dennoch mit qualifiziertem regulatorischem Personal oder Beratern bestätigen.
Nützliche Fragen an den Lieferanten sind:
- Welcher Klebepunkt wird für diesen Klebstoff empfohlen?
- Mit welchen Auftragssystemen wurde er getestet?
- Welche Papier- oder Substrattypen sind bekanntermaßen empfindlich?
- Welche TDS- und SDS-Dokumente sind verfügbar?
- Wie hoch ist die MOQ für Produktionsbestellungen?
- Wie lang ist die übliche Lieferzeit?
- Kann der Lieferant ein Labormuster oder eine Menge für einen Werksversuch bereitstellen?
- Sind Chargenrückverfolgbarkeit und Rückstellmuster verfügbar?
- Welche Compliance-Erklärungen können bereitgestellt werden, und was ist ihr exakter Geltungsbereich?
Starke Dokumentation ersetzt keinen Linienversuch. Sie unterstützt den Versuch und reduziert Unsicherheit, bevor der Käufer eine Freigabe erteilt.
Häufige Fehler bei der Qualifizierung beheben
Wenn ein Versuch mit Zigarettenklebstoff scheitert, sollte die erste Frage nicht lauten: „Ist der Klebstoff schlecht?“ Die bessere Frage lautet: „Welcher Teil der Klebesequenz ist fehlgeschlagen?“ Das hilft dem Team, Chemieprobleme von Prozessproblemen zu trennen.
Die folgende Tabelle bietet einen praktischen Ausgangspunkt:
| Symptom | Mögliche Ursachen | Was zuerst zu prüfen ist |
|---|---|---|
| Fadenziehen | Viskositätsabweichung, Düsenabstand, Geschwindigkeit, Temperatur, Klebstoffrheologie | Zustand des Auftragssystems, Viskositätsbereich, Liniengeschwindigkeit |
| Offene Naht | Zu kurze Offenzeit, schlechte Kompression, zu geringe Leimmenge, Papierabsorption | Kompressionstiming, Papierqualität, Leimposition |
| Drift bei der Leimaufnahme | Pumpenschwankung, Aufbau, Papierwechsel, Druckdrift | Pumpendruck, Sauberkeit von Düse oder Leimrad, Papierlos |
| Loser Filter | Langsames Abbinden, schlechte Platzierung, Bewegung vor Klebstofffilmbildung | Übertragungsmuster, Kompression, nachgelagerte Handhabung |
| Leimaufbau | Überauftrag, schlechter Abriss, verschmutzte Ausrüstung | Auftragsmenge, Düsenzustand, Reinigungsintervall |
| Packungslasche öffnet sich | Kartonsteifigkeit, Beschichtung, langsames Abbinden, schwache Kompression | Kartonqualität, Falzdruck, Klebstoffmenge |
| Quetschaustritt | Zu viel Klebstoff, falsche Viskosität, zu hoher Druck | Leimmenge, Kompressionseinstellung, Auftragsbreite |
| Wiederanlauffehler | Klebstofftrocknung während des Stopps, Düsenverstopfung, Hautbildung im Leimtopf | Stop-Start-Verhalten, Reinigungsroutine, Luftkontakt des Klebstoffs |
Dieser Ansatz liefert dem Lieferanten nützliche Nachweise. Statt zu sagen „Der Klebstoff ist durchgefallen“, kann der Käufer sagen: „Bei Normalgeschwindigkeit trat nach 40 Minuten auf dieser Papierqualität Drift bei der Leimaufnahme auf“ oder „Offene Nähte nahmen nach einem Stop-Start-Zyklus zu“. Diese Detailtiefe macht Korrekturmaßnahmen schneller und präziser.
Nach Änderungen an Papier, Geschwindigkeit, Ausrüstung oder Lieferant requalifizieren
Ein Klebstoffsystem für Zigaretten sollte nicht einmal freigegeben und dann vergessen werden. Requalifizierung ist erforderlich, wenn sich das Produktionsfenster so verändert, dass die Verklebung beeinflusst werden kann.
Der offensichtlichste Auslöser ist ein Wechsel des Papierlieferanten oder der Papierqualität. Selbst wenn das neue Papier ähnlich aussieht, können Absorption und Oberflächenverhalten unterschiedlich sein. Requalifizierung ist auch nach Änderungen der Liniengeschwindigkeit, der Auftragshardware, der Düsengröße, des Zustands des Leimrads, der Kompressionswerkzeuge oder des Reinigungsverfahrens sinnvoll.
Auch lieferantenseitige Änderungen können eine Überprüfung auslösen. Wenn sich die Klebstoffqualität ändert, der Produktionsstandort wechselt, die Spezifikation aktualisiert wird oder der Käufer eine neue Compliance-Erklärung erhält, sollte das Qualitätsteam entscheiden, ob eine vollständige oder teilweise Requalifizierung erforderlich ist.
Eine praktische Requalifizierungsregel ist einfach: Wenn eine Änderung Übertragung, Benetzung, Offenzeit, Kompression, Abbindegeschwindigkeit, Sicherheitsdokumentation oder Compliance-Geltungsbereich beeinflusst, prüfen Sie sie vor der Routineproduktion. Die Prüfung kann kurz sein, sollte aber dokumentiert werden.
Empfohlene Auslöser für Requalifizierung sind:
- Neuer Papierlieferant
- Neue Papierbeschichtung oder neuer Absorptionsbereich
- Höhere Produktionsgeschwindigkeit
- Neue Düse, neues Leimrad oder neuer Auftragssystemaufbau
- Änderung des Kompressionstimings
- Neue Klebstoffqualität
- Änderung der Lagerbedingungen des Klebstoffs
- Wiederholte Fehler nach einer stabilen Phase
- Aktualisierte TDS-, SDS- oder Compliance-Anforderung
- Kundenreklamation im Zusammenhang mit Klebintegrität
Dieser Prozess schützt das Werk vor versteckten Risiken. Er hilft Einkaufsteams außerdem, Änderungen nicht nur aufgrund von Kosten oder Verfügbarkeit freizugeben.
Nachweis aus der Praxis
Als Praxisbeleg kann die Fallstudie zur Stabilität der Leimaufnahme auf Zigarettenlinien neben dieser Checkliste geprüft werden.
Abschließende Kernaussage
Die Qualifizierung von Zigarettenklebstoffen beginnt mit dem Maschinenfenster. Ein erfolgreicher Versuch sollte nachweisen, dass der Klebstoff auf der realen Linie, bei realer Geschwindigkeit, mit realen Papierqualitäten und durch die reale Klebesequenz läuft. Labordaten, TDS-Werte und Lieferantenaussagen sind nützlich, reichen aber allein nicht aus.
Der beste Prozess trennt jeden Klebepunkt, erfasst tatsächliche Betriebsbedingungen, prüft das Papierverhalten, überwacht Fadenziehen und Stabilität der Leimaufnahme, bestätigt das Kompressionstiming und dokumentiert die Sauberkeit vor und nach dem Lauf. Dadurch erhalten Käufer einen klareren Blick auf die Leistung, und Lieferanten können die passende Klebstoffqualität empfehlen, ohne zu raten.
Stabilisieren Sie den Prozess, bevor Sie die Chemie ändern. Testen Sie das vollständige Fenster, bevor Sie einen Lieferanten freigeben. Dokumentieren Sie vor der Skalierung, was bestanden hat, was gescheitert ist und welche Bedingungen erhalten bleiben müssen.
Häufig gestellte Fragen
Sollten wir einen einzigen Klebstoff für alle Klebepunkte in der Zigarettenproduktion qualifizieren?
Nicht automatisch. Belagpapier-, Filterhüll-, Naht-, Packungs- und Kartonverklebungen können unterschiedliche Leistungsprofile erfordern. Ein Klebstoff kann an mehr als einem Punkt funktionieren, aber jeder Klebepunkt sollte dennoch separat unter realen Produktionsbedingungen getestet werden.
Welches Maschinensymptom weist zuerst auf eine schlechte Klebstoffeignung hin?
Häufige frühe Anzeichen sind Fadenziehen, Drift bei der Leimaufnahme, offene Nähte, Leimaufbau, lose Filter und Wiederanlauffehler. Diese Symptome beweisen nicht immer, dass der Klebstoff falsch ist, zeigen aber, dass das Klebefenster überprüft werden muss.
Warum sollten wir bei tatsächlicher Liniengeschwindigkeit testen statt bei langsamerer Versuchsgeschwindigkeit?
Ein langsamerer Versuch kann Probleme verdecken, die nur in der normalen Produktion auftreten. Bei höherer Geschwindigkeit werden Offenzeit, Übertragung, Kompressionstiming und Aufbau der Anfangsfestigkeit anspruchsvoller. Die Qualifizierung sollte den realen Betriebsbereich widerspiegeln.
Wie oft sollten wir nach einem Wechsel des Papierlieferanten requalifizieren?
Ein Wechsel des Papierlieferanten sollte mindestens eine fokussierte Überprüfung auslösen. Wenn sich Absorption, Beschichtung, Porosität, Feuchtigkeitsverhalten oder Oberflächenfinish ändern, wird vor der vollständigen Freigabe ein Linienversuch empfohlen.
Welche Dokumente sollten Käufer von einem Klebstofflieferanten anfordern?
Käufer fordern üblicherweise TDS, SDS, Produktetikett, Chargeninformationen, Lagerhinweise, Haltbarkeitsangaben und relevante Compliance-Erklärungen an. Je nach Markt und Kundenanforderung können Käufer auch Erklärungen zu FDA, REACH, RoHS, EN 71-3 oder anderen Rahmenwerken anfordern.
Kann die Viskosität allein die Leistung eines Zigarettenklebstoffs vorhersagen?
Nein. Viskosität ist nützlich, sagt aber Übertragung, Fadenziehen, Benetzung, Abbindegeschwindigkeit oder Klebkraft auf einer bestimmten Linie nicht vollständig voraus. Die Klebstoffleistung hängt von Chemie, Substrat, Auftragssystem, Geschwindigkeit, Temperatur und Kompressionstiming ab.
Was sollten wir während eines Versuchs mit Zigarettenklebstoff erfassen?
Erfassen Sie Liniengeschwindigkeit, Papierqualität, Auftragssystemaufbau, Klebstoffeinstellungen, Leimmenge, Kompressionstiming, Reinigungszustand, Lauflänge, beobachtete Fehler, Wiederanlaufverhalten und endgültiges Erscheinungsbild der Klebung. Gute Aufzeichnungen erleichtern die Fehlersuche mit dem Lieferanten erheblich.
Wann sollten wir die Klebstoffchemie ändern, statt die Maschine anzupassen?
Erwägen Sie eine Änderung der Chemie, wenn das Prozessfenster stabil ist, aber Fehler trotz normaler Einstellungen, sauberer Ausrüstung und freigegebener Papierqualitäten weiterhin auftreten. Wenn das Problem durch verschlissene Düsen, schwache Kompression, instabile Temperatur oder Papierschwankungen verursacht wird, löst ein Klebstoffwechsel allein das Problem möglicherweise nicht.
Klebefenster der Zigarettenlinie vor der Skalierung validieren
Fordern Sie ein kostenloses 1-kg-Labormuster an, nachdem Substrat, Klebepunkt, Auftragsmethode und reale Linienbedingungen geprüft wurden. Unser Team kann Sie vor Ihrem Werksversuch bei der Bewertung von Papierqualität, Liniengeschwindigkeit, Abbindezeitfenster und Anforderungen an Lieferantendokumente unterstützen.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.