Эффективность клея для сигарет лучше оценивать в реальном производственном окне, а не только по лабораторным данным. Это руководство помогает закупщикам и производственным командам проверить скорость линии, сорта бумаги, точки склейки, чистоту оборудования, окно схватывания и документацию поставщика перед заменой клеевой химии.
Содержание
- ·Почему квалификация клея для сигарет начинается с машины
- ·Задокументируйте контекст линии до сравнения клеев
- ·Сопоставьте каждую точку склейки с ее реальным требованием к производительности
- ·Оцените сорта бумаги, впитываемость и поведение поверхности
- ·Квалифицируйте скорость линии, открытое время и тайминг прижима вместе
- ·Контролируйте образование нитей, дрейф подхвата и перенос клея
- ·Проверьте чистоту машины и стабильность температуры
- ·Постройте практический план квалификационного испытания
- ·Проверьте документы поставщика перед утверждением
- ·Разберите типичные отказы при квалификации
- ·Проводите повторную квалификацию после изменений бумаги, скорости, оборудования или поставщика
- ·Полевое подтверждение
- ·Итоговый вывод
- ·Частые вопросы
Почему квалификация клея для сигарет начинается с машины
Клеевую систему для сигарет не следует оценивать только по вязкости, содержанию сухого вещества или этикетке образца. Эти данные важны, но они не доказывают, что клей будет работать чисто и стабильно на реальной линии производства сигарет. Настоящая проверка заключается в том, способен ли клей переноситься на бумагу, смачивать поверхность, удерживать соединение и оставаться стабильным при фактической скорости линии, реальном наборе субстратов, используемом методе нанесения и последовательности прижима.
Многие проблемы с клеем сначала проявляются как симптомы на машине. Операторы могут видеть образование нитей у сопла, дрейф подхвата клея на бумаге, открытые швы, смещение фильтра, плохую фальцовку, накопление клея или более частые остановки на очистку. Такие симптомы часто сразу списывают на клей. Иногда клей действительно является причиной. В других случаях корневая причина связана с впитываемостью бумаги, износом сопла, температурным дрейфом, неправильным количеством клея, слабым таймингом прижима или испытанием, проведенным на скорости ниже обычной производственной.
Поэтому квалификация клея для сигарет должна строиться вокруг реального окна линии. Цель не в том, чтобы «доказать», что один клей идеально подходит для каждой точки склейки. Цель — подтвердить, где он работает надежно, где требуется настройка, а где безопаснее использовать другой сорт. Хороший процесс квалификации рассматривает всю последовательность: подачу клея, нанесение, перенос, открытое время, прижим, начальную прочность соединения, последующую обработку и внешний вид готовой пачки.
Для закупщиков такой подход также снижает риск закупки. Более дешевый клей может выглядеть привлекательным на бумаге, но если он увеличивает процент брака, время очистки или нестабильность при переналадке, его реальная стоимость может быть выше. В то же время клей с повышенными характеристиками может быть избыточным, если точка склейки простая, а окно линии достаточно устойчивое. Лучшее решение принимается после проверки клея в фактических условиях машины, а не путем изолированного сравнения технических паспортов.
Используйте этот чек-лист как практическое руководство перед утверждением нового клея для сигарет, заменой сортов бумаги, переходом к новому поставщику или запросом производственного испытания.
Задокументируйте контекст линии до сравнения клеев
Перед тем как поставщик рекомендует клей для сигарет, завод должен зафиксировать, как линия работает на самом деле. Этот шаг кажется базовым, но он предотвращает множество неверных выводов при квалификации. Без контекста линии два клея могут сравниваться в условиях, которые не отражают ежедневное производство.
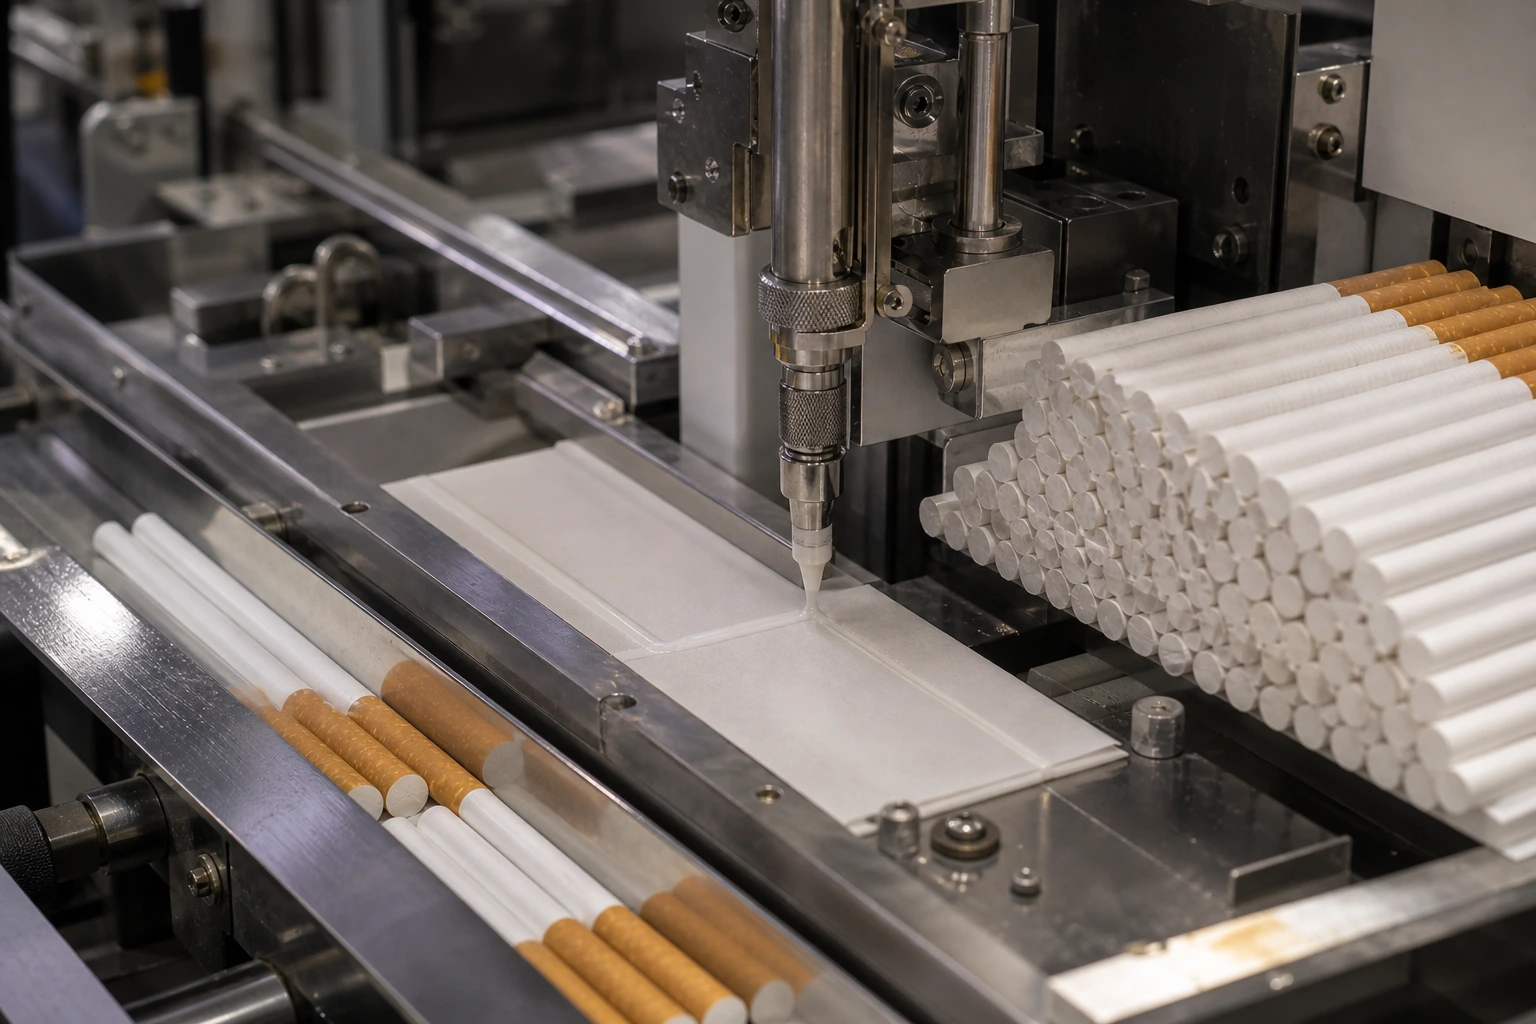
Начните с системы нанесения. Укажите, использует ли линия клеевое колесо, сопло, распыление, струйную систему или гибридную конфигурацию нанесения. Если доступно, добавьте модель аппликатора, размер сопла, тип насоса, состояние клеевых шлангов, конфигурацию ванны или бака и типовую процедуру очистки. Характеристики клея могут меняться, когда одна и та же химия проходит через разные системы нанесения.
Затем зафиксируйте реальный диапазон рабочей скорости. Не квалифицируйте клей только на удобной испытательной скорости, если линия обычно работает быстрее. Испытания на низкой скорости могут скрывать образование нитей, задержку схватывания, дрейф подхвата и проблемы с таймингом прижима. Надежная квалификация должна включать нормальный рабочий диапазон и, где это практично, верхний диапазон, используемый в регулярном производстве. Это не означает, что поставщик клея должен обещать универсальную максимальную скорость. Это означает, что покупатель и поставщик должны согласовать конкретное окно линии, которое будет проверяться.
Сорта бумаги также нужно перечислять по точкам склейки. Ободковая бумага, обертка фильтра, материал фильтра, внутренний каркас, упаковочный картон и упаковочные субстраты могут по-разному реагировать на один и тот же клей. Впитываемость бумаги, обработка поверхности, покрытие, пористость, уровень влажности и условия хранения могут влиять на перенос клея и формирование соединения.
Простой протокол контекста линии должен включать:
| Элемент квалификации | Что фиксировать | Почему это важно |
|---|---|---|
| Диапазон скорости линии | Нормальная скорость, испытательная скорость, верхний рабочий диапазон | Подтверждает, что клей проверяется в реальных условиях |
| Тип аппликатора | Клеевое колесо, сопло, струйное нанесение, распыление или гибридная система | Влияет на перенос, образование нитей и очистку |
| Точка склейки | Ободковая бумага, обертка фильтра, шов, пачка, картон | У каждой склейки свои требования к схватыванию и прижиму |
| Сорт бумаги | Поставщик, сорт, впитываемость, покрытие, ширина | Изменения бумаги могут смещать поведение клея |
| Настройки клея | Температура, давление, целевая вязкость, масса нанесения | Помогает справедливо сравнивать испытания |
| Процедура очистки | Частота, метод, простой, место образования остатков | Показывает, работает ли клей чисто |
| История дефектов | Открытые швы, дрейф подхвата, образование нитей, неплотные пачки | Связывает результаты испытаний с реальным производственным риском |
Эта информация дает покупателю и поставщику клея справедливую базу для сравнения. Она также помогает избежать распространенной ошибки: менять химию до того, как подтверждена стабильность машины, субстрата и процессного окна.
Сопоставьте каждую точку склейки с ее реальным требованием к производительности
Клеевая система для сигарет может включать несколько точек склейки, и у каждой из них своя задача. Один сорт клея может хорошо работать в одной зоне и плохо показывать себя в другой. Поэтому квалификация должна разделять точки склейки, а не рассматривать всю линию как одну общую клеевую проблему.
Для склейки ободковой бумаги и фильтра критически важны стабильность подхвата и повторяемость позиционирования. Клей должен переноситься стабильно, без пропусков, смазывания и образования нитей. Соединение должно выдерживать резку, обработку и последующее движение по линии. Если клей схватывается слишком медленно, фильтр или ободковая бумага могут сместиться. Если он высыхает слишком быстро, он может не успеть правильно смочить бумагу до прижима.
В применениях для обертки фильтра и швов особенно важным становится окно схватывания. Клей должен оставаться открытым достаточно долго для правильного позиционирования, а затем достаточно быстро набирать прочность, чтобы предотвратить подъем шва. Неподходящий клей может проявляться как открытые швы, слабые зоны нахлеста или периодические отказы уже после того, как изделие покинуло станцию склейки.
Для склейки пачек и картонной упаковки фокус снова меняется. Более важными становятся фальцовка, прижим, жесткость картона, покрытие и визуальная целостность пачки. Клей должен обеспечивать чистую фальцовку без выдавливания, пятен, задержки формирования соединения или видимой деформации. Клей для пачки может требовать другого баланса начальной липкости, открытого времени и конечной прочности соединения, чем клей для ободковой бумаги.
Лучшая практика — квалифицировать каждую точку склейки отдельно, даже если продукты относятся к одному портфелю поставщика. Спросите: что должна выдерживать эта склейка? Нужна ли ей быстрая начальная липкость? Чистая работа на машине? Более длинное открытое время? Сопротивление возвратному усилию материала? Лучшее смачивание на покрытой поверхности? Меньшее образование нитей? Единый ответ «хороший клей» редко бывает достаточным.
Полезный чек-лист по точкам склейки включает:
| Точка склейки | Основной фокус квалификации | Частые предупреждающие признаки |
|---|---|---|
| Ободковая бумага и фильтр | Стабильность подхвата, повторяемость позиционирования, чистый перенос | Образование нитей, смещение фильтра, пропуски клея |
| Обертка фильтра | Быстрое схватывание, низкое образование нитей, надежность шва | Открытый шов, подъем края, накопление клея |
| Продольный шов | Смачивание, тайминг прижима, непрерывность склейки | Слабый нахлест, позднее раскрытие |
| Фальцовка пачки | Окно прижима, реакция картона, внешний вид | Неплотный клапан, выдавливание клея, плохая фальцовка |
| Заклейка картонной упаковки | Прочность соединения, совместимость с покрытием картона, скорость схватывания | Раскрытие картона, медленный набор прочности для обработки |
Этот метод помогает закупщикам не обобщать результаты испытания слишком широко. Успешное прохождение одной точки склейки не квалифицирует клей автоматически для всех остальных позиций.
Нити клея или раскрытые швы?
Оценивайте клеи для сигарет по точке склейки и рабочему окну машины.
Решения для сигаретных клеевОцените сорта бумаги, впитываемость и поведение поверхности
Изменения сорта бумаги — одна из самых частых причин, по которым клей, ранее работавший хорошо, начинает создавать дефекты. Даже если формула клея не изменилась, новый поставщик бумаги, другой уровень покрытия, иной диапазон пористости или другие условия влажности могут сместить окно склейки.
Сильно впитывающая бумага может быстро вытягивать воду или жидкую фазу внутрь субстрата. Это может сократить открытое время и привести к потере влажной липкости до завершения прижима. В некоторых случаях соединение сначала выглядит приемлемым, но после резки или обработки показывает слабое удержание. С другой стороны, бумага с низкой впитываемостью или покрытая бумага может удерживать клей ближе к поверхности. Иногда это улучшает смачивание, но также может усиливать смазывание, задерживать схватывание или допускать смещение до прижима.
Ободковую бумагу, обертку фильтра и упаковочный картон не следует рассматривать как взаимозаменяемые субстраты. У каждого материала свое поверхностное поведение. Небольшое изменение покрытия, толщины или поверхностной энергии может изменить подхват клея. Даже условия хранения имеют значение. Бумага, подвергавшаяся колебаниям влажности, может вести себя иначе, чем бумага, хранившаяся в стабильной среде.
Во время квалификации проверяйте каждый сорт бумаги, который будет использоваться в реальном производстве. Если покупатель ожидает, что клей будет работать на нескольких сортах, испытание должно включать эти сорта. Не утверждайте клей на самом простом субстрате, предполагая, что он будет вести себя так же на самом сложном.
Надежная квалификация сортов бумаги должна отвечать на следующие вопросы:
- Переносится ли клей равномерно на каждый сорт бумаги?
- Остается ли подхват стабильным во время непрерывного прогона?
- Смачивает ли клей поверхность до начала схватывания?
- Не впитывает ли бумага клей слишком быстро?
- Не замедляет ли покрытие схватывание или не вызывает ли скольжение?
- Остается ли соединение стабильным после резки, фальцовки или упаковки?
- Требует ли смена поставщика повторной квалификации?
Если бумага является частью проблемы, одно изменение вязкости клея может не решить ее. Поставщику может понадобиться скорректировать выбор сорта, профиль сухого вещества, развитие липкости или настройки нанесения. Покупателю также следует убедиться, что спецификации бумаги и входной контроль качества достаточно строгие для повторяемой склейки.
Квалифицируйте скорость линии, открытое время и тайминг прижима вместе
Скорость линии влияет почти на каждый аспект работы клея для сигарет. По мере роста скорости сокращается время между нанесением клея и прижимом. У клея остается меньше времени на перенос, выравнивание, смачивание субстрата и набор начальной прочности. Поэтому испытание на низкой скорости может вводить в заблуждение.
Ключевое понятие — окно схватывания. Клей должен оставаться открытым достаточно долго для правильного формирования соединения, но при этом схватываться достаточно быстро, чтобы удерживать изделие при его движении дальше по линии. Если открытое время слишком короткое, клей может высохнуть или образовать пленку до прижима. Если схватывание слишком медленное, соединение может сместиться, смазаться или раскрыться позже.
Тайминг прижима не менее важен. Некоторые дефекты вызваны не слабой клеевой химией, а несоответствием между открытым временем клея и реальной последовательностью машины. Если прижим происходит слишком поздно, клей может не смочить поверхность должным образом. Если прижим слишком короткий или неравномерный, соединение может формироваться нестабильно. Если изделие нарушается до набора начальной прочности, швы или пачки могут открываться после станции склейки.
Практическая квалификация скорости должна включать:
| Шаг испытания | Цель | На что смотреть |
|---|---|---|
| Наблюдение при запуске | Проверить перенос после простоя или запуска | Пропуски, сгустки, задержка потока |
| Прогон на нормальной скорости | Подтвердить стандартное производственное поведение | Дрейф подхвата, открытые швы, образование нитей |
| Прогон в верхнем диапазоне | Проверить окно процесса под повышенной нагрузкой | Потеря позиционирования, слабое схватывание, остатки |
| Непрерывный прогон | Проверить стабильность температуры, вязкости и чистоты | Накопление на сопле, образование пленки в клеевой ванне |
| Цикл остановка-запуск | Смоделировать реалистичные производственные прерывания | Засорение, высыхание клея, дефекты при повторном запуске |
Избегайте широких заявлений о скорости, если они не привязаны к конкретной машине, субстрату и условиям испытания. Более корректная формулировка квалификации: «Клей был протестирован на этой линии, с этими сортами бумаги, в этом диапазоне скорости и с этими настройками». Такой протокол полезнее, чем общее обещание.
Контролируйте образование нитей, дрейф подхвата и перенос клея
Образование нитей и дрейф подхвата — два самых явных признака того, что клей, аппликатор или окно процесса нестабильны. Они также могут создавать вторичные проблемы: загрязнение машины, визуальные дефекты, нестабильную массу клеевого соединения и более частую очистку.
Образование нитей может возникать, когда клей растягивается между аппликатором и субстратом вместо чистого отрыва. На это могут влиять вязкость, температура, реология клея, состояние сопла, скорость линии или расстояние между аппликатором и субстратом. Образование нитей не всегда решается снижением вязкости. В некоторых случаях требуется другой сорт клея или корректировка оборудования.
Дрейф подхвата означает, что количество клея или его позиция меняются со временем. Это может происходить из-за колебаний насоса, изменений давления, поведения бумаги, температурного дрейфа, изношенных деталей аппликатора или накопления около точки подачи клея. Результатом могут стать периодические дефекты, которые трудно заметить во время короткого испытания лабораторного типа.
Во время квалификации команда должна смотреть дальше первых минут производства. Чистый запуск не доказывает долгосрочную стабильность. Запустите линию на достаточно продолжительное время, чтобы увидеть, накапливается ли клей на соплах, колесах, направляющих, роликах, фальцовочных инструментах или в зонах прижима. Зафиксируйте интервалы очистки до и после испытания, чтобы влияние было видно.
Важные проверки переноса включают:
- стабильность клеевого валика или рисунка нанесения;
- повторяемость положения клея;
- чистоту краев;
- образование нитей на производственной скорости;
- накопление вокруг сопел или колес;
- стабильность количества клея при непрерывной работе;
- поведение при повторном запуске после коротких остановок;
- визуальное состояние склеенного продукта.
Хорошо квалифицированный клей должен обеспечивать стабильный перенос в согласованном окне процесса. Если он работает только на свежевычищенной машине, при низкой скорости или с одним узким диапазоном бумаги, это ограничение нужно задокументировать до утверждения.
Проверьте чистоту машины и стабильность температуры
Чистота машины — это не только вопрос порядка или общего обслуживания. Это часть квалификации клея. Остатки, высохший клей, изношенные сопла, забитые фильтры и загрязненные клеевые тракты могут сделать хороший клей похожим на плохой. Они также могут сделать результаты испытаний несопоставимыми.
Перед тестированием новой клеевой системы для сигарет линию следует очистить по понятной процедуре. Остатки старого клея нужно удалить там, где это практически возможно, особенно из баков, шлангов, сопел, клеевых колес и контактных поверхностей. Смешивание неизвестных остатков с новым клеем может создавать ложные дефекты: гелевые частицы, засорение, плохой поток или нестабильную вязкость.
Стабильность температуры также требует внимания. Клеи могут по-разному реагировать на тепло или холод в зависимости от химии и условий применения. Температурный дрейф в клеевых ваннах, шлангах, окружающих зонах цеха или хранящихся материалах может изменить вязкость и поведение переноса. Если завод работает в широком диапазоне температуры или влажности, это нужно учитывать при квалификации.
Протокол испытания должен включать статус очистки, возраст клея, условия хранения, температуру линии и любые температурные настройки, используемые системой нанесения. Эта информация может казаться второстепенной, но она помогает объяснить, почему испытание клея прошло успешно в один день и провалилось в другой.
Простой план контроля чистоты может включать:
| Зона | Проверка перед испытанием | Проверка после испытания |
|---|---|---|
| Клеевой бак или ванна | Старые остатки, образование пленки, загрязнение | Накопление, осадок, трудозатраты на очистку |
| Шланги и фильтры | Ограничение потока, засорение | Изменение давления, остатки |
| Сопла или колеса | Износ, забивание, выравнивание | Образование нитей, высохший клей |
| Направляющие и ролики | Существующее загрязнение клеем | Новые следы переноса |
| Зона прижима | Чистота поверхности, выравнивание | Выдавливание, приклеенные остатки |
Данные о чистоте помогают обеим сторонам принимать более точные решения. Если испытание провалилось на грязной линии, результат может не отражать качество клея. Если испытание прошло только после необычно глубокой очистки, покупателю все равно стоит спросить, способен ли клей поддерживать нормальные производственные процедуры.
Постройте практический план квалификационного испытания
Сильный план квалификации должен быть достаточно простым для выполнения на заводе, но достаточно подробным, чтобы поддержать закупочное решение. План должен определить, что будет проверяться, как будет оцениваться успех и какая информация будет фиксироваться.
Начните с выбора точек склейки. Не проверяйте только самое легкое применение. Включите точки склейки, где уже были отказы или где стоимость клея, скорость или чистота особенно важны. Затем выберите сорта бумаги. Включите основной производственный сорт, любой сорт повышенного риска и любой сорт, который планируется использовать после смены поставщика.
Затем определите условия машины. Зафиксируйте скорость линии, температуру клея, если применимо, давление нанесения, массу нанесения или количество клея, настройки сопла или колеса, тайминг прижима и условия запуска. По возможности используйте нормальные рабочие настройки завода. Если настройки необходимо изменить, четко задокументируйте это.
Испытание также должно определить критерии приемки. Они не должны быть сложными, но должны быть наблюдаемыми. Примеры: стабильный подхват, отсутствие повторяющихся открытых швов, приемлемый интервал очистки, отсутствие видимой деформации пачки, стабильное поведение при повторном запуске и приемлемое удержание соединения после последующей обработки.
План испытания, ориентированный на покупателя, может выглядеть так:
| Этап | Действие | Результат |
|---|---|---|
| До испытания | Собрать TDS, SDS, заявления о соответствии, этикетку образца и код партии | Файл документации поставщика |
| Подготовка линии | Очистить оборудование, зафиксировать настройки, подтвердить сорта бумаги | Базовое состояние |
| Короткий прогон | Проверить перенос, позиционирование и видимые дефекты | Первичная оценка пригодности |
| Нормальный прогон | Запустить линию на фактической производственной скорости | Доказательство окна процесса |
| Стресс-проверка | Включить остановки-запуски или верхний диапазон скорости, где это практично | Доказательство стабильности |
| После прогона | Проверить склеенные изделия и чистоту машины | Решение об утверждении или корректировке |
| Документация | Зафиксировать результаты, ограничения и триггеры повторной квалификации | Внутренний протокол квалификации |
Такой план делает решение более понятным. Он также помогает покупателю объяснить результат внутри компании — производству, качеству, закупкам и руководству.
Проверьте документы поставщика перед утверждением
Хорошее испытание клея должно поддерживаться ясной документацией поставщика. Чаще всего к таким документам относятся TDS, SDS, этикетка продукта, информация о партии и любые релевантные регуляторные или связанные с ограниченными веществами заявления, запрошенные покупателем.
TDS должен помочь заводу понять базовые рекомендации по обращению и нанесению. Он может включать внешний вид, диапазон вязкости, содержание сухого вещества, pH, метод нанесения, рекомендации по хранению и информацию о сроке годности. Эти значения не следует считать единственными критериями квалификации, но они помогают подтвердить, что поставленный клей соответствует ожидаемому продукту.
SDS важен для безопасного обращения, хранения, транспортировки и коммуникации на рабочем месте. Покупатели должны проверять его вместе со своей внутренней командой EHS или специалистами по безопасности. Не полагайтесь на неофициальные заявления, когда требуются формальные документы.
Регуляторные и комплаенс-запросы зависят от рынка, конструкции продукта, требований клиента и региона. Некоторые покупатели могут запрашивать заявления, связанные с FDA, REACH, RoHS, EN 71-3 или другими рамками по ограниченным веществам. Поставщик не должен делать широких заявлений, если утверждение не является точным для продукта и не подкреплено правильной документацией. Покупателям также нужно подтвердить, относится ли заявление к клею в поставляемом виде, к готовому изделию, к конкретному применению или к конкретной регуляторной области.
При проверках, связанных с REACH, команды часто обращаются к официальным ресурсам Европейского химического агентства, например к обзору REACH от ECHA. При этом покупателю все равно следует подтверждать актуальные требования с квалифицированными специалистами по регулированию или консультантами.
Полезные вопросы поставщику:
- Для какой точки склейки рекомендуется этот клей?
- С какими системами нанесения он был протестирован?
- Какие типы бумаги или субстратов считаются чувствительными?
- Какие документы TDS и SDS доступны?
- Какой MOQ для производственных заказов?
- Какой обычный срок поставки?
- Может ли поставщик предоставить лабораторный образец или количество для заводского испытания?
- Доступны ли прослеживаемость партии и сохраненные контрольные образцы?
- Какие заявления о соответствии могут быть предоставлены и какова их точная область применения?
Сильная документация не заменяет испытание на линии. Она поддерживает испытание и снижает неопределенность до того, как покупатель примет решение об утверждении.
Разберите типичные отказы при квалификации
Когда испытание клея для сигарет не проходит успешно, первый вопрос не должен звучать как «клей плохой?». Более полезный вопрос: «какая часть последовательности склейки отказала?». Это помогает команде отделить химические проблемы от процессных.
Таблица ниже дает практическую отправную точку:
| Симптом | Возможные причины | Что проверить в первую очередь |
|---|---|---|
| Образование нитей | Несоответствие вязкости, расстояние до сопла, скорость, температура, реология клея | Состояние аппликатора, диапазон вязкости, скорость линии |
| Открытый шов | Короткое открытое время, слабый прижим, малое количество клея, впитываемость бумаги | Тайминг прижима, сорт бумаги, положение клея |
| Дрейф подхвата | Колебания насоса, накопление, смена бумаги, дрейф давления | Давление насоса, чистота сопла или колеса, партия бумаги |
| Неплотный фильтр | Медленное схватывание, плохое позиционирование, движение до формирования соединения | Рисунок переноса, прижим, последующая обработка |
| Накопление клея | Избыточное нанесение, плохой отрыв, грязное оборудование | Масса нанесения, состояние сопла, интервал очистки |
| Открывается клапан пачки | Жесткость картона, покрытие, медленное схватывание, слабый прижим | Сорт картона, давление фальцовки, количество клея |
| Выдавливание клея | Слишком много клея, неправильная вязкость, чрезмерное давление | Количество клея, настройка прижима, ширина нанесения |
| Дефекты при повторном запуске | Высыхание клея во время остановки, забивание сопла, образование пленки в ванне | Поведение остановка-запуск, процедура очистки, контакт клея с воздухом |
Такой подход дает поставщику полезные доказательства. Вместо фразы «клей не прошел испытание» покупатель может сказать: «на нормальной скорости дрейф подхвата появился через 40 минут на этом сорте бумаги» или «открытые швы участились после цикла остановка-запуск». Такой уровень детализации ускоряет и уточняет корректирующие действия.
Проводите повторную квалификацию после изменений бумаги, скорости, оборудования или поставщика
Клеевую систему для сигарет не следует утвердить один раз и забыть. Повторная квалификация нужна, когда производственное окно меняется таким образом, что это может повлиять на склейку.
Самый очевидный триггер — смена поставщика бумаги или сорта бумаги. Даже если новая бумага выглядит похожей, ее впитываемость и поведение поверхности могут отличаться. Повторная квалификация также разумна после изменений скорости линии, аппаратной части аппликатора, размера сопла, состояния клеевого колеса, инструмента прижима или процедуры очистки.
Изменения со стороны поставщика также могут требовать пересмотра. Если меняется сорт клея, производственная площадка, спецификация или покупатель получает новое заявление о соответствии, команда качества должна решить, нужна ли полная или частичная повторная квалификация.
Практическое правило повторной квалификации простое: если изменение влияет на перенос, смачивание, открытое время, прижим, скорость схватывания, документацию по безопасности или область комплаенса, его нужно проверить до регулярного производства. Проверка может быть короткой, но она должна быть задокументирована.
Рекомендуемые триггеры повторной квалификации:
- новый поставщик бумаги;
- новое покрытие бумаги или новый диапазон впитываемости;
- более высокая производственная скорость;
- новое сопло, клеевое колесо или конфигурация аппликатора;
- изменение тайминга прижима;
- новый сорт клея;
- изменение условий хранения клея;
- повторяющиеся дефекты после стабильного периода;
- обновленное требование TDS, SDS или соответствия;
- жалоба клиента, связанная с целостностью склейки.
Этот процесс защищает завод от скрытых рисков. Он также помогает закупочным командам не утверждать изменения только на основании цены или доступности.
Полевое подтверждение
В качестве полевого подтверждения сопоставьте этот материал с кейсом по стабильности подхвата клея на сигаретной линии.
Итоговый вывод
Квалификация клея для сигарет начинается с машинного окна. Успешное испытание должно доказать, что клей может работать на реальной линии, на реальной скорости, с реальными сортами бумаги и через реальную последовательность склейки. Лабораторные данные, значения TDS и заявления поставщика полезны, но сами по себе недостаточны.
Лучший процесс разделяет каждую точку склейки, фиксирует фактические рабочие условия, проверяет поведение бумаги, контролирует образование нитей и стабильность подхвата, подтверждает тайминг прижима и документирует чистоту до и после прогона. Это дает покупателям более ясное представление о производительности и помогает поставщикам рекомендовать правильный сорт клея без догадок.
Перед изменением химии стабилизируйте процесс. Перед утверждением поставщика протестируйте полное окно. Перед масштабированием задокументируйте, что прошло успешно, что не прошло и какие условия нужно сохранить.
Частые вопросы
Нужно ли квалифицировать один клей для всех точек склейки сигарет?
Не автоматически. Склейка ободковой бумаги, обертки фильтра, шва, пачки и картонной упаковки может требовать разных балансов характеристик. Один клей может работать в нескольких точках, но каждую точку склейки все равно нужно проверять отдельно в реальных производственных условиях.
Какой первый машинный симптом указывает на плохое соответствие клея?
К частым ранним признакам относятся образование нитей, дрейф подхвата, открытые швы, накопление клея, неплотные фильтры и дефекты при повторном запуске. Эти симптомы не всегда доказывают, что клей выбран неправильно, но показывают, что окно склейки требует пересмотра.
Почему нужно тестировать на фактической скорости линии, а не на более низкой испытательной скорости?
Более медленное испытание может скрывать проблемы, которые появляются только в нормальном производстве. При более высокой скорости открытое время, перенос, тайминг прижима и формирование начальной прочности становятся более требовательными. Квалификация должна отражать реальный рабочий диапазон.
Как часто нужно проводить повторную квалификацию после смены поставщика бумаги?
Смена поставщика бумаги должна запускать как минимум сфокусированную проверку. Если меняются впитываемость, покрытие, пористость, поведение при влажности или отделка поверхности, перед полным утверждением рекомендуется испытание на линии.
Какие документы закупщикам следует запрашивать у поставщика клея?
Закупщики обычно запрашивают TDS, SDS, этикетку продукта, информацию о партии, рекомендации по хранению, данные о сроке годности и релевантные заявления о соответствии. В зависимости от рынка и требований клиента также могут запрашиваться заявления, связанные с FDA, REACH, RoHS, EN 71-3 или другими рамками.
Может ли одна вязкость предсказать работу клея для сигарет?
Нет. Вязкость полезна, но она не может полностью предсказать перенос, образование нитей, смачивание, скорость схватывания или прочность соединения на конкретной линии. Работа клея зависит от химии, субстрата, системы нанесения, скорости, температуры и тайминга прижима.
Что нужно фиксировать во время испытания клея для сигарет?
Фиксируйте скорость линии, сорт бумаги, конфигурацию аппликатора, настройки клея, количество клея, тайминг прижима, состояние очистки, длительность прогона, наблюдаемые дефекты, поведение при повторном запуске и итоговый внешний вид соединения. Хорошие записи значительно упрощают диагностику вместе с поставщиком.
Когда нужно менять химию клея вместо настройки машины?
Рассмотрите смену химии, когда процессное окно стабильно, но дефекты сохраняются при нормальных настройках, чистом оборудовании и утвержденных сортах бумаги. Если проблема вызвана изношенными соплами, слабым прижимом, нестабильной температурой или вариацией бумаги, одна только замена клея может не решить проблему.
Проверьте окна склейки на сигаретной линии до масштабирования
Запросите бесплатный лабораторный образец 1 кг после предварительной оценки вашего субстрата, точки склейки, метода нанесения и реальных условий линии. Наша команда поможет проверить сорт бумаги, скорость линии, окно схватывания и требования к документации поставщика перед заводским испытанием.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.