لا ينبغي تأهيل أداء لاصق السجائر اعتمادًا على بيانات المختبر وحدها، بل ضمن نافذة الإنتاج الفعلية. يساعد هذا الدليل فرق الشراء والمصانع على تقييم سرعة الخط، ودرجات الورق، ومواضع الربط، ونظافة التشغيل، ونافذة التثبيت، ووثائق المورد قبل تغيير كيمياء المادة اللاصقة.
جدول المحتويات
- ·لماذا يبدأ تأهيل لاصق السجائر من الماكينة
- ·وثّق سياق الخط قبل مقارنة المواد اللاصقة
- ·طابق كل موضع ربط مع متطلب الأداء الفعلي
- ·قيّم درجات الورق والامتصاصية وسلوك السطح
- ·أهّل سرعة الخط وزمن البقاء مفتوحًا وتوقيت الضغط معًا
- ·تحكّم في تكوّن الخيوط وانحراف الالتقاط وانتقال المادة اللاصقة
- ·افحص نظافة الماكينة وثبات درجة الحرارة
- ·ابنِ خطة تجربة تأهيل عملية
- ·راجع وثائق المورد قبل الاعتماد
- ·عالج أعطال التأهيل الشائعة
- ·أعد التأهيل بعد تغيير الورق أو السرعة أو المعدات أو المورد
- ·دليل ميداني
- ·الخلاصة النهائية
- ·الأسئلة الشائعة
لماذا يبدأ تأهيل لاصق السجائر من الماكينة
لا ينبغي الحكم على نظام لاصق السجائر من خلال اللزوجة أو نسبة المواد الصلبة أو ملصق العينة فقط. هذه التفاصيل مهمة، لكنها لا تثبت أن المادة اللاصقة ستعمل بنظافة واستقرار على خط إنتاج سجائر حقيقي. الاختبار الحقيقي هو ما إذا كانت المادة اللاصقة قادرة على الانتقال إلى الورق، وتبليل سطحه، وتثبيت الربط، والبقاء مستقرة ضمن سرعة المصنع الفعلية، ومزيج الركائز، وطريقة التطبيق، وتسلسل الضغط.
تظهر كثير من مشكلات اللصق أولًا على شكل أعراض تشغيلية في الماكينة. قد يلاحظ المشغلون تكوّن خيوط لاصقة عند الفوهة، أو انحرافًا في التقاط الغراء على الورق، أو فتحات في الدرزات، أو حركة في الفلتر، أو طيًا ضعيفًا، أو تراكمًا للغراء، أو زيادة في مرات التنظيف. وغالبًا ما تُنسب هذه الأعراض مباشرة إلى المادة اللاصقة. أحيانًا يكون اللاصق هو السبب فعلًا. وفي أحيان أخرى يكون السبب الجذري هو امتصاصية الورق، أو تآكل الفوهة، أو تغيّر درجة الحرارة، أو كمية غراء غير مناسبة، أو توقيت ضغط ضعيف، أو تجربة أُجريت بسرعة أقل من سرعة الإنتاج المعتادة.
لهذا السبب يجب أن يُبنى تأهيل لاصق السجائر حول نافذة الخط الفعلية. الهدف ليس “إثبات” أن مادة لاصقة واحدة مثالية لكل موضع ربط. الهدف هو تأكيد المواضع التي تعمل فيها المادة بثبات، والمواضع التي تحتاج إلى ضبط، والمواضع التي قد يكون استخدام درجة مختلفة فيها أكثر أمانًا. تنظر عملية التأهيل الجيدة إلى التسلسل الكامل: تزويد المادة اللاصقة، وتطبيقها، وانتقالها، وزمن بقائها مفتوحة، والضغط، وقوة الربط الأولية، والمناولة اللاحقة، ومظهر العبوة النهائية.
بالنسبة للمشترين، يقلل هذا النهج أيضًا من مخاطر الشراء. قد تبدو المادة اللاصقة الأقل تكلفة جذابة على الورق، لكن إذا زادت نسبة الرفض أو وقت التنظيف أو عدم الاستقرار أثناء التغيير، فقد تكون تكلفتها الحقيقية أعلى. وفي المقابل، قد لا تكون المادة الأعلى أداءً ضرورية إذا كان موضع الربط بسيطًا وكانت نافذة التشغيل متسامحة. يأتي القرار الأفضل من اختبار المادة اللاصقة مقابل ظروف الماكينة الفعلية، لا من مقارنة أوراق البيانات الفنية بمعزل عن واقع الإنتاج.
استخدم هذه القائمة كدليل عملي قبل اعتماد لاصق سجائر جديد، أو تغيير درجات الورق، أو الانتقال إلى مورد جديد، أو طلب تجربة على نطاق إنتاجي.
وثّق سياق الخط قبل مقارنة المواد اللاصقة
قبل أن يوصي المورد بمادة لاصقة للسجائر، يجب على المصنع توثيق طريقة تشغيل الخط فعليًا. قد تبدو هذه الخطوة أساسية، لكنها تمنع كثيرًا من الاستنتاجات الخاطئة أثناء التأهيل. من دون سياق الخط، قد تتم مقارنة مادتين لاصقتين في ظروف لا تعكس الإنتاج اليومي.
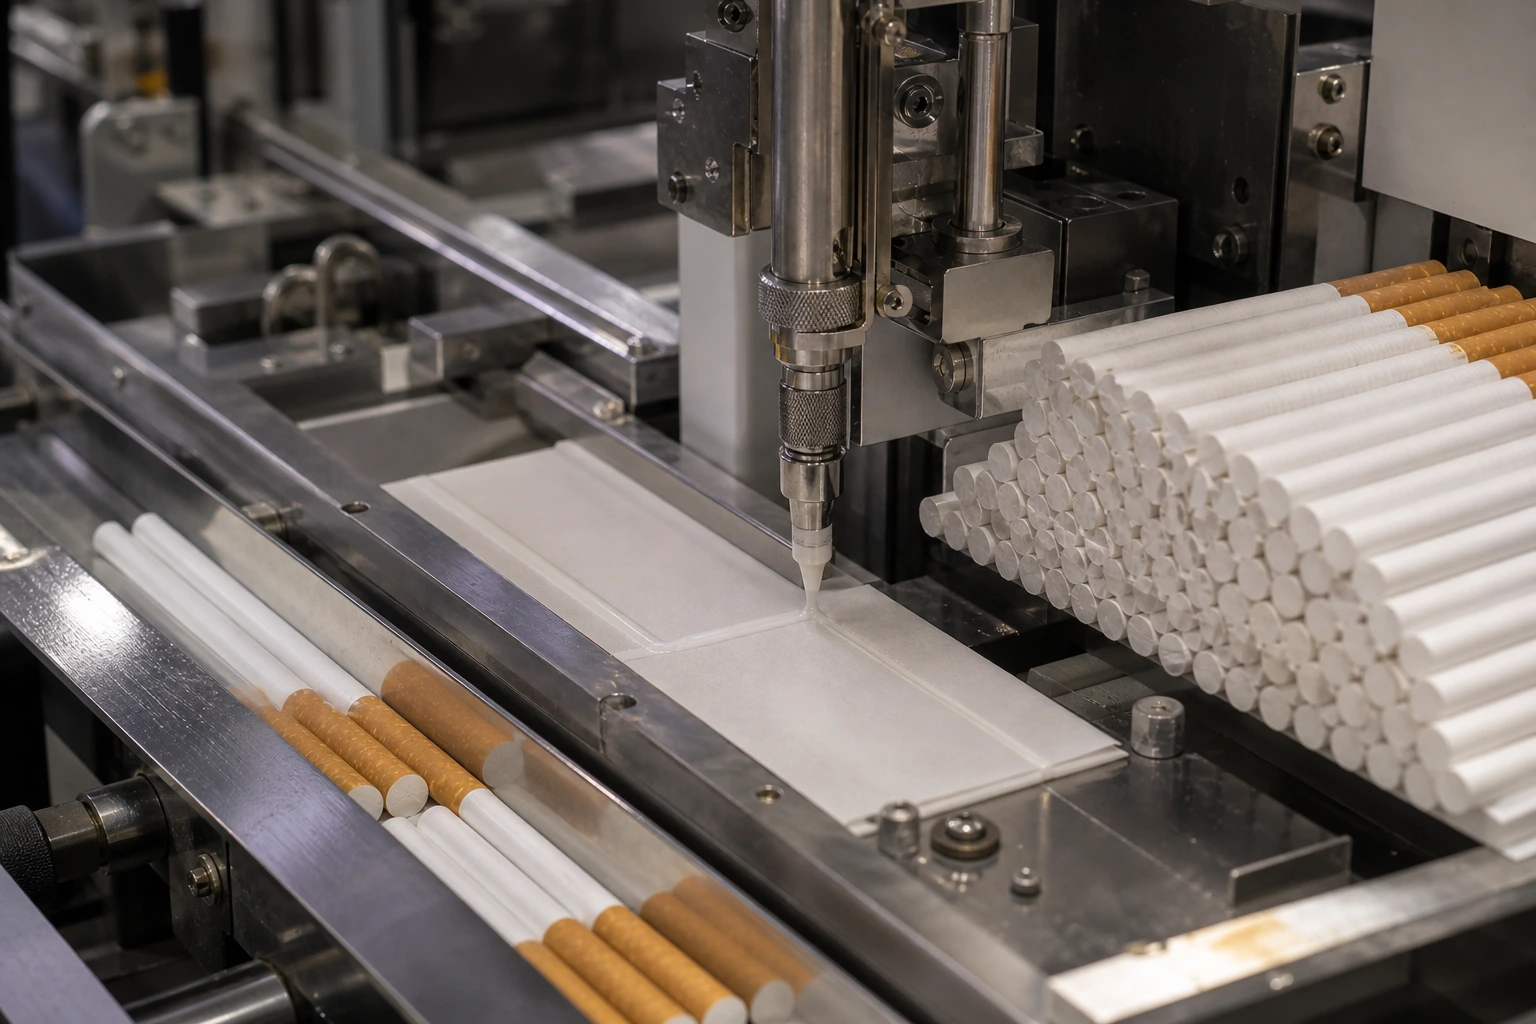
ابدأ بنظام التطبيق. سجّل ما إذا كان الخط يستخدم عجلة غراء، أو فوهة، أو رشًا، أو نظام نفث، أو إعداد تطبيق هجين. أضف طراز جهاز التطبيق إن كان متاحًا، وحجم الفوهة، ونوع المضخة، وحالة خرطوم الغراء، وترتيب الحوض أو الخزان، وروتين التنظيف المعتاد. قد يتغير أداء المادة اللاصقة عندما تُستخدم الكيمياء نفسها عبر أنظمة تطبيق مختلفة.
بعد ذلك، سجّل نطاق سرعة التشغيل الحقيقي. لا تؤهّل المادة فقط عند سرعة تجربة مريحة إذا كان الخط يعمل عادةً بسرعة أعلى. قد تخفي التجارب منخفضة السرعة تكوّن الخيوط، وتأخر التثبيت، وانحراف الالتقاط، ومشكلات توقيت الضغط. يجب أن يشمل التأهيل الموثوق نطاق التشغيل المعتاد، وحيثما كان ذلك عمليًا، النطاق الأعلى المستخدم في الإنتاج الروتيني. هذا لا يعني أن على مورد المادة اللاصقة أن يعد بسرعة قصوى عامة. بل يعني أن المشتري والمورد يجب أن يتفقا على نافذة الخط المحددة التي يجري اختبارها.
يجب أيضًا إدراج درجات الورق حسب موضع الربط. يمكن أن تستجيب ورقة التغطية، وورق تغليف الفلتر، ومادة الفلتر، والإطار الداخلي، وكرتون العبوة، وركائز التغليف بطرق مختلفة للمادة اللاصقة نفسها. قد تؤثر امتصاصية الورق، ومعالجة السطح، والطلاء، والمسامية، ومستوى الرطوبة، وظروف التخزين في انتقال الغراء وتكوين الربط.
ينبغي أن يتضمن سجل سياق الخط البسيط ما يلي:
| بند التأهيل | ما الذي يجب تسجيله | لماذا يهم |
|---|---|---|
| نطاق سرعة الخط | السرعة المعتادة، سرعة التجربة، النطاق الأعلى للتشغيل | يؤكد اختبار المادة اللاصقة في ظروف حقيقية |
| نوع نظام التطبيق | عجلة غراء، فوهة، نفث، رش، أو نظام هجين | يؤثر في انتقال الغراء، وتكوّن الخيوط، والتنظيف |
| موضع الربط | التغطية، تغليف الفلتر، الدرز، العبوة، الكرتون | لكل ربط حاجة مختلفة من حيث التثبيت والضغط |
| درجة الورق | المورد، الدرجة، الامتصاصية، الطلاء، العرض | تغييرات الورق قد تغيّر سلوك المادة اللاصقة |
| إعدادات المادة اللاصقة | درجة الحرارة، الضغط، هدف اللزوجة، كمية الغراء المطبقة | تساعد على مقارنة التجارب بشكل عادل |
| روتين التنظيف | التكرار، الطريقة، التوقف، موضع البقايا | يوضح ما إذا كانت المادة اللاصقة تعمل بنظافة |
| تاريخ العيوب | درزات مفتوحة، انحراف الالتقاط، تكوّن الخيوط، عبوات غير محكمة | يربط نتائج التجربة بمخاطر الإنتاج الفعلية |
تمنح هذه المعلومات كلًا من المشتري ومورد المادة اللاصقة خط أساس عادلًا. كما تساعد على تجنب خطأ شائع: تغيير الكيمياء قبل التأكد من أن الماكينة، والركيزة، ونافذة العملية مستقرة.
طابق كل موضع ربط مع متطلب الأداء الفعلي
قد يتضمن نظام لاصق السجائر عدة مواضع ربط، ولكل موضع وظيفة مختلفة. قد تعمل درجة لاصقة واحدة جيدًا في مكان معين، لكنها تؤدي أداءً ضعيفًا في مكان آخر. لذلك يجب أن يفصل التأهيل بين مواضع الربط بدلًا من التعامل مع الخط بأكمله كأنه مشكلة لاصق واحدة.
في ربط ورقة التغطية والفلتر، تكون ثباتية التقاط الغراء وتكرارية موضع التطبيق أمرين حاسمين. يجب أن تنتقل المادة اللاصقة باستمرار من دون انقطاع، أو تلطيخ، أو تكوين خيوط. ويجب أن يصمد الربط خلال القطع، والمناولة، والحركة اللاحقة في الخط. إذا كان تثبيت المادة بطيئًا جدًا، فقد يتحرك الفلتر أو ورق التغطية. وإذا جفت بسرعة كبيرة، فقد لا تبلل الورق بالشكل المناسب قبل الضغط.
في تطبيقات تغليف الفلتر والدرز، تصبح نافذة التثبيت مهمة جدًا. يجب أن تبقى المادة اللاصقة مفتوحة مدة كافية للسماح بالتموضع الصحيح، ثم تبني قوة بسرعة كافية لمنع ارتفاع الدرز. قد يظهر ضعف الملاءمة على شكل درزات مفتوحة، أو مناطق تراكب ضعيفة، أو أعطال متقطعة بعد أن يكون المنتج قد ابتعد بالفعل عن محطة الربط.
في ربط العبوات والكرتون، يتغير التركيز مرة أخرى. يصبح الطي، والضغط، وصلابة اللوح، والطلاء، وسلامة مظهر العبوة أكثر أهمية. يجب أن تدعم المادة اللاصقة الطي النظيف من دون خروج زائد للغراء، أو تلطيخ، أو تأخر في تكوين الربط، أو تشوه مرئي. قد يحتاج لاصق العبوات إلى توازن مختلف بين الالتصاق الأولي، وزمن البقاء مفتوحًا، وقوة الربط النهائية مقارنةً بلاصق التغطية.
أفضل ممارسة هي تأهيل كل موضع ربط على حدة، حتى عندما تأتي المنتجات من محفظة المورد نفسها. اسأل: ما الذي يجب أن يتحمله هذا الربط؟ هل يحتاج إلى التصاق أولي سريع؟ تشغيل نظيف على الماكينة؟ زمن فتح أطول؟ مقاومة لارتداد المادة؟ تبليل أفضل على سطح مطلي؟ تكوّن خيوط أقل؟ نادرًا ما تكون إجابة “لاصق جيد” واحدة كافية.
تشمل قائمة فحص مواضع الربط المفيدة ما يلي:
| موضع الربط | محور التأهيل الأساسي | علامات التحذير الشائعة |
|---|---|---|
| التغطية والفلتر | ثبات الالتقاط، تكرارية الموضع، انتقال نظيف | تكوّن الخيوط، حركة الفلتر، انقطاعات في الغراء |
| تغليف الفلتر | تثبيت سريع، تكوّن خيوط منخفض، أمان الدرز | درز مفتوح، ارتفاع الحافة، تراكم الغراء |
| الدرز الطولي | التبليل، توقيت الضغط، استمرارية الربط | تراكب ضعيف، فتح متأخر |
| طي العبوة | نافذة الضغط، استجابة اللوح، المظهر البصري | رفرف غير محكم، خروج زائد للغراء، طي ضعيف |
| إغلاق الكرتون | قوة الربط، توافق طلاء اللوح، سرعة التثبيت | فتح الكرتون، بطء قوة المناولة |
يساعد هذا الأسلوب المشترين على تجنب تعميم نتائج التجربة. نجاح موضع ربط واحد لا يعني تلقائيًا تأهيل المادة اللاصقة لكل المواضع الأخرى.
قيّم درجات الورق والامتصاصية وسلوك السطح
تُعد تغييرات درجات الورق من أكثر الأسباب شيوعًا لظهور عيوب في مادة لاصقة كانت تعمل سابقًا بشكل جيد. حتى عندما لا تتغير تركيبة المادة اللاصقة، يمكن لمورد ورق جديد، أو مستوى طلاء مختلف، أو نطاق مسامية مختلف، أو حالة رطوبة مختلفة أن يغيّر نافذة الربط.
قد يسحب الورق عالي الامتصاص الماء أو الطور السائل إلى داخل الركيزة بسرعة. وقد يقلل ذلك زمن البقاء مفتوحًا ويجعل المادة اللاصقة تفقد الالتصاق الرطب قبل اكتمال الضغط. في بعض الحالات، قد يبدو الربط مقبولًا في البداية، لكنه يُظهر ضعفًا في الثبات بعد القطع أو المناولة. وعلى الجانب الآخر، قد يبقي الورق منخفض الامتصاص أو المطلي المادة اللاصقة أقرب إلى السطح. يمكن أن يحسّن ذلك التبليل في بعض الحالات، لكنه قد يزيد أيضًا التلطيخ، أو يؤخر التثبيت، أو يسمح بالحركة قبل الضغط.
لا ينبغي التعامل مع ورقة التغطية، وورق تغليف الفلتر، ولوح التغليف كركائز قابلة للاستبدال. لكل منها سلوك سطحي خاص. قد يؤدي تغيير صغير في الطلاء، أو السماكة، أو طاقة السطح إلى تغيير التقاط المادة اللاصقة. حتى ظروف التخزين قد تكون مؤثرة. فالورق المعرض لتغيرات الرطوبة قد يعمل بطريقة مختلفة عن الورق المحفوظ في بيئة مستقرة.
أثناء التأهيل، اختبر كل درجة ورق ستُستخدم في الإنتاج الفعلي. إذا كان المشتري يتوقع من المادة اللاصقة أن تعمل عبر درجات متعددة، فيجب أن تشمل التجربة هذه الدرجات. لا تعتمد المادة اللاصقة على أسهل ركيزة ثم تفترض أنها ستتصرف بالطريقة نفسها على أصعب ركيزة.
يجب أن يجيب تأهيل درجات الورق القوي عن الأسئلة التالية:
- هل تنتقل المادة اللاصقة بالتساوي إلى كل درجة ورق؟
- هل يبقى الالتقاط مستقرًا خلال تشغيل مستمر؟
- هل تبلل المادة اللاصقة السطح قبل أن تبدأ في التثبيت؟
- هل يمتص الورق المادة اللاصقة بسرعة مفرطة؟
- هل يبطئ الطلاء التثبيت أو يسبب انزلاقًا؟
- هل يبقى الربط مستقرًا بعد القطع أو الطي أو التغليف؟
- هل يتطلب تغيير المورد إعادة التأهيل؟
عندما يكون الورق جزءًا من المشكلة، قد لا يكفي تغيير اللزوجة وحدها لإصلاحها. قد يحتاج المورد إلى تعديل اختيار الدرجة، أو ملف المواد الصلبة، أو تطور الالتصاق، أو إعدادات التطبيق. كما ينبغي للمشتري التأكد من أن مواصفات الورق وفحوصات الجودة عند الاستلام محكمة بما يكفي لدعم ربط قابل للتكرار.
أهّل سرعة الخط وزمن البقاء مفتوحًا وتوقيت الضغط معًا
تؤثر سرعة الخط في كل جزء تقريبًا من أداء لاصق السجائر. كلما زادت السرعة، أصبح الوقت بين تطبيق المادة اللاصقة والضغط أقصر. يكون أمام المادة وقت أقل للانتقال، والاستواء، وتبليل الركيزة، وبناء القوة الأولية. لهذا السبب يمكن أن تكون التجربة عند سرعة بطيئة مضللة.
المفهوم الأساسي هو نافذة التثبيت. يجب أن تبقى المادة اللاصقة مفتوحة مدة كافية لتكوين الربط الصحيح، لكنها يجب أن تتثبت بسرعة كافية لتثبيت المنتج أثناء انتقاله إلى المراحل اللاحقة. إذا كان زمن الفتح قصيرًا جدًا، فقد تجف المادة اللاصقة أو تتكون طبقة سطحية قبل الضغط. وإذا كان التثبيت بطيئًا جدًا، فقد يتحرك الربط أو يتلطخ أو يفتح لاحقًا.
توقيت الضغط مهم بالقدر نفسه. لا تنتج بعض العيوب عن ضعف كيمياء المادة اللاصقة، بل عن عدم توافق بين زمن فتح المادة والتسلسل الحقيقي للماكينة. إذا حدث الضغط متأخرًا جدًا، فقد لا يتم التبليل بشكل مناسب. وإذا كان الضغط قصيرًا جدًا أو غير متساوٍ، فقد لا يتكوّن الربط باستمرار. وإذا تعرض المنتج للاضطراب قبل تطور القوة الأولية، فقد تنفتح الدرزات أو العبوات بعد محطة الربط.
ينبغي أن يتضمن تأهيل السرعة العملي ما يلي:
| خطوة التجربة | الغرض | ما يجب مراقبته |
|---|---|---|
| ملاحظة بدء التشغيل | فحص الانتقال بعد التوقف أو بدء التشغيل | انقطاعات، كتل غراء، تأخر التدفق |
| تشغيل بالسرعة المعتادة | تأكيد سلوك الإنتاج القياسي | انحراف الالتقاط، درزات مفتوحة، تكوّن الخيوط |
| تشغيل في النطاق الأعلى | اختبار نافذة العملية تحت ضغط أعلى | فقدان الموضع، ضعف التثبيت، بقايا |
| تشغيل مستمر | فحص استقرار الحرارة واللزوجة والنظافة | تراكم على الفوهة، تكون طبقة على حوض الغراء |
| دورة توقف وتشغيل | محاكاة الانقطاعات الواقعية في الإنتاج | انسداد، جفاف المادة اللاصقة، عيوب إعادة التشغيل |
تجنب تقديم ادعاءات واسعة عن السرعة إلا إذا كانت مرتبطة بماكينة وركيزة وظروف تجربة محددة. صياغة تأهيل أفضل هي: “اختُبرت المادة اللاصقة على هذا الخط، مع درجات الورق هذه، ضمن نطاق السرعة هذا، وباستخدام هذه الإعدادات.” هذا النوع من السجلات أكثر فائدة من وعد عام.
تحكّم في تكوّن الخيوط وانحراف الالتقاط وانتقال المادة اللاصقة
يُعد تكوّن الخيوط وانحراف الالتقاط من أوضح العلامات على أن المادة اللاصقة، أو نظام التطبيق، أو نافذة العملية غير مستقرة. ويمكن أن يسببا أيضًا مشكلات ثانوية مثل تلوث الماكينة، وعيوبًا بصرية، وعدم اتساق وزن الربط، وزيادة مرات التنظيف.
قد يحدث تكوّن الخيوط عندما تتمدد المادة اللاصقة بين أداة التطبيق والركيزة بدلًا من أن تنفصل بنظافة. وقد يتأثر ذلك باللزوجة، ودرجة الحرارة، وسلوك الجريان للمادة اللاصقة، وحالة الفوهة، وسرعة الخط، أو المسافة بين أداة التطبيق والركيزة. لا يُحل تكوّن الخيوط دائمًا بخفض اللزوجة. في بعض الحالات، تكون هناك حاجة إلى درجة لاصقة مختلفة أو تعديل في المعدات.
يعني انحراف الالتقاط أن كمية المادة اللاصقة أو موضعها يتغيران بمرور الوقت. قد يحدث ذلك بسبب تغيرات المضخة، أو تغيرات الضغط، أو سلوك الورق، أو تغير درجة الحرارة، أو تآكل أجزاء التطبيق، أو تراكم قرب نقطة توصيل الغراء. وقد تكون النتيجة عيوبًا متقطعة يصعب اكتشافها خلال تجربة قصيرة شبيهة بالاختبار المختبري.
أثناء التأهيل، يجب أن ينظر الفريق إلى ما بعد الدقائق الأولى من الإنتاج. البداية النظيفة لا تثبت الاستقرار على المدى الأطول. شغّل الخط مدة كافية لملاحظة ما إذا كان الغراء يتراكم على الفوهات، أو العجلات، أو الأدلة، أو البكرات، أو أدوات الطي، أو مناطق الضغط. سجّل فترات التنظيف قبل التجربة وبعدها حتى يكون الأثر واضحًا.
تشمل فحوصات الانتقال المهمة ما يلي:
- اتساق خط المادة اللاصقة أو نمط التطبيق
- تكرارية موضع الغراء
- نظافة الحواف
- تكوّن الخيوط عند سرعة الإنتاج
- التراكم حول الفوهات أو العجلات
- ثبات كمية الغراء أثناء التشغيل المستمر
- سلوك إعادة التشغيل بعد التوقفات القصيرة
- الحالة البصرية للمنتج المرتبط
ينبغي للمادة اللاصقة المؤهلة جيدًا أن تدعم انتقالًا مستقرًا ضمن نافذة العملية المتفق عليها. إذا كانت تعمل فقط عندما تكون الماكينة منظفة حديثًا، أو تعمل ببطء، أو تستخدم درجة ورق ضيقة واحدة، فيجب توثيق هذا القيد قبل الاعتماد.
افحص نظافة الماكينة وثبات درجة الحرارة
نظافة الماكينة ليست مجرد مسألة ترتيب أو صيانة عامة. إنها جزء من تأهيل المادة اللاصقة. يمكن أن تجعل البقايا، والمادة اللاصقة الجافة، والفوهات المتآكلة، والمرشحات المسدودة، ومسارات الغراء الملوثة مادة لاصقة جيدة تبدو سيئة. كما قد تجعل نتائج التجربة غير قابلة للمقارنة.
قبل اختبار نظام لاصق سجائر جديد، يجب تنظيف الخط وفق إجراء واضح. يجب إزالة بقايا المادة اللاصقة القديمة حيثما كان ذلك عمليًا، خصوصًا من الخزانات، والخراطيم، والفوهات، وعجلات الغراء، والأسطح الملامسة. قد يؤدي خلط بقايا غير معروفة مع مادة لاصقة جديدة إلى عيوب زائفة مثل جسيمات هلامية، أو انسداد، أو ضعف التدفق، أو عدم استقرار اللزوجة.
يستحق ثبات درجة الحرارة اهتمامًا أيضًا. يمكن أن تستجيب المواد اللاصقة للحرارة أو البرودة بطرق مختلفة حسب كيميائها وظروف استخدامها. قد يؤدي تغير درجة الحرارة في أحواض الغراء، أو الخراطيم، أو مناطق المصنع المحيطة، أو المواد المخزنة إلى تغيير اللزوجة وسلوك الانتقال. إذا كان المصنع يعمل ضمن نطاق واسع من الحرارة أو الرطوبة، فيجب أخذ ذلك في الاعتبار أثناء التأهيل.
يجب أن يتضمن سجل التجربة حالة التنظيف، وعمر المادة اللاصقة، وظروف التخزين، ودرجة حرارة الخط، وأي إعدادات حرارية يستخدمها نظام التطبيق. قد تبدو هذه المعلومات بسيطة، لكنها تساعد على تفسير سبب نجاح تجربة مادة لاصقة في يوم وفشلها في يوم آخر.
يمكن أن تشمل خطة ضبط النظافة البسيطة ما يلي:
| المنطقة | الفحص قبل التجربة | الفحص بعد التجربة |
|---|---|---|
| خزان أو حوض الغراء | بقايا قديمة، تكون طبقة سطحية، تلوث | تراكم، ترسبات، جهد التنظيف |
| الخراطيم والمرشحات | تقييد التدفق، انسداد | تغير الضغط، بقايا |
| الفوهات أو العجلات | تآكل، انسداد، محاذاة | تكوّن الخيوط، مادة لاصقة جافة |
| الأدلة والبكرات | تلوث سابق بالغراء | علامات انتقال جديدة |
| منطقة الضغط | نظافة السطح، المحاذاة | خروج زائد للغراء، بقايا ملتصقة |
تساعد بيانات النظافة الطرفين على اتخاذ قرارات أفضل. إذا فشلت التجربة على خط متسخ، فقد لا تعكس النتيجة أداء المادة اللاصقة. وإذا نجحت التجربة فقط بعد تنظيف عميق غير معتاد، فيجب على المشتري مع ذلك أن يسأل ما إذا كانت المادة اللاصقة قادرة على دعم روتين الإنتاج الطبيعي.
ابنِ خطة تجربة تأهيل عملية
يجب أن تكون خطة التأهيل القوية بسيطة بما يكفي ليطبقها المصنع، لكنها مفصلة بما يكفي لدعم قرار الشراء. يجب أن تحدد الخطة ما سيتم اختباره، وكيف سيتم الحكم على النجاح، وما المعلومات التي ستُسجل.
ابدأ باختيار مواضع الربط. لا تختبر التطبيق الأسهل فقط. أدرج مواضع الربط التي حدثت فيها أعطال، أو التي تكون فيها تكلفة المادة اللاصقة أو السرعة أو النظافة أكثر أهمية. بعد ذلك، اختر درجات الورق. أدرج درجة الإنتاج الرئيسية، وأي درجة عالية المخاطر، وأي درجة يُتوقع استخدامها بعد تغييرات المورد.
ثم حدد ظروف الماكينة. سجّل سرعة الخط، ودرجة حرارة المادة اللاصقة إذا كانت ذات صلة، وضغط التطبيق، وكمية الغراء أو كمية الطلاء، وإعدادات الفوهة أو العجلة، وتوقيت الضغط، وظروف بدء التشغيل. استخدم إعدادات التشغيل العادية للمصنع حيثما أمكن. وإذا كان لا بد من تغيير الإعدادات، فوثّقها بوضوح.
يجب أن تحدد التجربة أيضًا معايير القبول. لا يجب أن تكون هذه المعايير معقدة، لكنها يجب أن تكون قابلة للملاحظة. تشمل الأمثلة ثبات الالتقاط، وعدم تكرار الدرزات المفتوحة، وفترة تنظيف مقبولة، وعدم وجود تشوه مرئي في العبوة، واتساق سلوك إعادة التشغيل، وثبات ربط مقبول بعد المناولة اللاحقة.
قد تبدو خطة تجربة موجهة للمشتري كما يلي:
| المرحلة | الإجراء | الناتج |
|---|---|---|
| قبل التجربة | جمع TDS وSDS وبيانات الامتثال وملصق العينة ورمز الدفعة | ملف وثائق المورد |
| إعداد الخط | تنظيف المعدات، تسجيل الإعدادات، تأكيد درجات الورق | حالة خط أساس |
| تشغيل قصير | فحص الانتقال، والموضع، والعيوب المرئية | تقييم ملاءمة أولي |
| تشغيل عادي | التشغيل بسرعة الإنتاج الفعلية | دليل على نافذة العملية |
| فحص إجهاد | إدراج توقفات وتشغيلات أو نطاق السرعة الأعلى حيثما كان عمليًا | دليل على الاستقرار |
| بعد التشغيل | فحص المنتجات المرتبطة ونظافة الماكينة | قرار اعتماد أو تعديل |
| التوثيق | تسجيل النتائج والحدود ومحفزات إعادة التأهيل | سجل تأهيل داخلي |
تجعل هذه الخطة القرار أوضح. كما تساعد المشتري على شرح النتيجة داخليًا لفرق الإنتاج، والجودة، والشراء، والإدارة.
راجع وثائق المورد قبل الاعتماد
يجب أن تكون تجربة المادة اللاصقة الجيدة مدعومة بوثائق واضحة من المورد. تشمل الوثائق الأكثر شيوعًا TDS وSDS وملصق المنتج ومعلومات الدفعة وأي بيانات تنظيمية أو بيانات مواد مقيدة يطلبها المشتري.
يجب أن يساعد TDS المصنع على فهم إرشادات المناولة والتطبيق الأساسية. قد يتضمن المظهر، ونطاق اللزوجة، ونسبة المواد الصلبة، ودرجة pH، وطريقة التطبيق، وإرشادات التخزين، ومعلومات مدة الصلاحية. لا ينبغي التعامل مع هذه القيم على أنها معايير التأهيل الوحيدة، لكنها تساعد على تأكيد ما إذا كانت المادة اللاصقة المسلّمة تطابق المنتج المتوقع.
تُعد SDS مهمة للمناولة الآمنة، والتخزين، والنقل، والتواصل داخل بيئة العمل. ينبغي للمشترين مراجعتها مع فريق الصحة والسلامة والبيئة الداخلي. لا تعتمد على ادعاءات غير رسمية عندما تكون الوثائق الرسمية مطلوبة.
تختلف طلبات التنظيم والامتثال حسب السوق، وبناء المنتج، ومتطلبات العميل، والمنطقة. قد يطلب بعض المشترين بيانات مرتبطة بـ FDA أو REACH أو RoHS أو EN 71-3 أو أطر أخرى للمواد المقيدة. يجب ألا يقدم المورد ادعاءات واسعة ما لم يكن البيان دقيقًا للمنتج ومدعومًا بالوثائق المناسبة. كما يجب على المشترين تأكيد ما إذا كان البيان ينطبق على المادة اللاصقة كما تُورّد، أو على المنتج النهائي، أو على حالة استخدام محددة، أو على نطاق تنظيمي محدد.
في مراجعات REACH، غالبًا ما ترجع الفرق إلى الموارد الرسمية من الوكالة الأوروبية للمواد الكيميائية، مثل نظرة ECHA العامة على REACH. ومع ذلك، ينبغي للمشتري تأكيد أحدث المتطلبات مع موظفي التنظيم أو المستشارين المؤهلين.
تشمل أسئلة المورد المفيدة ما يلي:
- ما موضع الربط الموصى به لهذه المادة اللاصقة؟
- ما أنظمة التطبيق التي اختُبرت معها؟
- ما أنواع الورق أو الركائز المعروفة بحساسيتها؟
- ما وثائق TDS وSDS المتاحة؟
- ما MOQ لطلبات الإنتاج؟
- ما مدة التوريد المعتادة؟
- هل يمكن للمورد توفير عينة مختبرية أو كمية تجربة للمصنع؟
- هل تتوفر إمكانية تتبع الدفعات والعينات المحتفظ بها؟
- ما بيانات الامتثال التي يمكن توفيرها، وما نطاقها الدقيق؟
لا تحل الوثائق القوية محل تجربة الخط. لكنها تدعم التجربة وتقلل عدم اليقين قبل أن يلتزم المشتري بالاعتماد.
عالج أعطال التأهيل الشائعة
عندما تفشل تجربة لاصق السجائر، لا ينبغي أن يكون السؤال الأول: “هل المادة اللاصقة سيئة؟” السؤال الأفضل هو: “أي جزء من تسلسل الربط فشل؟” يساعد ذلك الفريق على فصل مشكلات الكيمياء عن مشكلات العملية.
يوفر الجدول أدناه نقطة انطلاق عملية:
| العَرَض | الأسباب المحتملة | ما الذي يجب فحصه أولًا |
|---|---|---|
| تكوّن الخيوط | عدم توافق اللزوجة، مسافة الفوهة، السرعة، درجة الحرارة، سلوك جريان المادة اللاصقة | حالة أداة التطبيق، نطاق اللزوجة، سرعة الخط |
| درز مفتوح | زمن فتح قصير، ضغط ضعيف، كمية غراء منخفضة، امتصاصية الورق | توقيت الضغط، درجة الورق، موضع الغراء |
| انحراف الالتقاط | تغير المضخة، تراكم، تغيير الورق، تغير الضغط | ضغط المضخة، نظافة الفوهة أو العجلة، دفعة الورق |
| فلتر غير محكم | تثبيت بطيء، موضع ضعيف، حركة قبل تكوّن الربط | نمط الانتقال، الضغط، المناولة اللاحقة |
| تراكم الغراء | تطبيق زائد، انفصال ضعيف، معدات متسخة | كمية الغراء، حالة الفوهة، فترة التنظيف |
| فتح رفرف العبوة | صلابة اللوح، الطلاء، تثبيت بطيء، ضغط ضعيف | درجة اللوح، ضغط الطي، كمية المادة اللاصقة |
| خروج زائد للغراء | كمية مفرطة من المادة اللاصقة، لزوجة غير مناسبة، ضغط زائد | كمية الغراء، إعداد الضغط، عرض التطبيق |
| عيوب إعادة التشغيل | جفاف المادة اللاصقة أثناء التوقف، انسداد الفوهة، تكون طبقة على الحوض | سلوك التوقف والتشغيل، روتين التنظيف، تعرض المادة اللاصقة للهواء |
يعطي هذا النهج المورد أدلة مفيدة. بدلًا من قول “فشلت المادة اللاصقة”، يمكن للمشتري أن يقول: “عند السرعة العادية، ظهر انحراف الالتقاط بعد 40 دقيقة على درجة الورق هذه”، أو “زادت الدرزات المفتوحة بعد دورة توقف وتشغيل”. هذا المستوى من التفاصيل يجعل الإجراء التصحيحي أسرع وأكثر دقة.
أعد التأهيل بعد تغيير الورق أو السرعة أو المعدات أو المورد
لا ينبغي اعتماد نظام لاصق السجائر مرة واحدة ثم نسيانه. تكون إعادة التأهيل مطلوبة عندما تتغير نافذة الإنتاج بطريقة قد تؤثر في الربط.
أوضح محفز هو تغيير مورد الورق أو درجة الورق. حتى عندما يبدو الورق الجديد مشابهًا، قد لا تكون الامتصاصية وسلوك السطح متطابقين. كما تكون إعادة التأهيل حكيمة بعد تغييرات في سرعة الخط، أو أجزاء نظام التطبيق، أو حجم الفوهة، أو حالة عجلة الغراء، أو أدوات الضغط، أو إجراء التنظيف.
قد تؤدي تغييرات من جانب المورد أيضًا إلى مراجعة. إذا تغيرت درجة المادة اللاصقة، أو تغير موقع التصنيع، أو تم تحديث المواصفة، أو تلقى المشتري بيان امتثال جديدًا، فيجب على فريق الجودة تحديد ما إذا كانت هناك حاجة إلى إعادة تأهيل كاملة أو جزئية.
قاعدة إعادة التأهيل العملية بسيطة: إذا كان التغيير يؤثر في الانتقال، أو التبليل، أو زمن الفتح، أو الضغط، أو سرعة التثبيت، أو وثائق السلامة، أو نطاق الامتثال، فراجعه قبل الإنتاج الروتيني. قد تكون المراجعة قصيرة، لكنها يجب أن تكون موثقة.
تشمل محفزات إعادة التأهيل المقترحة ما يلي:
- مورد ورق جديد
- طلاء ورق جديد أو نطاق امتصاصية جديد
- سرعة إنتاج أعلى
- فوهة أو عجلة غراء أو إعداد تطبيق جديد
- تغيير في توقيت الضغط
- درجة لاصقة جديدة
- تغيير في ظروف تخزين المادة اللاصقة
- عيوب متكررة بعد فترة استقرار
- تحديث TDS أو SDS أو متطلبات الامتثال
- شكوى عميل مرتبطة بسلامة الربط
تحمي هذه العملية المصنع من المخاطر الخفية. كما تساعد فرق الشراء على تجنب اعتماد التغييرات بناءً على التكلفة أو التوفر فقط.
دليل ميداني
كإثبات ميداني، راجع دراسة حالة حول ثبات التقاط الغراء على خط السجائر إلى جانب قائمة التأهيل هذه.
الخلاصة النهائية
يبدأ تأهيل لاصق السجائر من نافذة الماكينة. يجب أن تثبت التجربة الناجحة أن المادة اللاصقة قادرة على العمل على الخط الحقيقي، وبالسرعة الحقيقية، ومع درجات الورق الحقيقية، ومن خلال تسلسل الربط الحقيقي. بيانات المختبر، وقيم TDS، وادعاءات المورد مفيدة، لكنها لا تكفي وحدها.
تفصل أفضل عملية بين كل موضع ربط، وتسجل ظروف التشغيل الفعلية، وتفحص سلوك الورق، وتراقب تكوّن الخيوط وثبات الالتقاط، وتؤكد توقيت الضغط، وتوثق النظافة قبل التشغيل وبعده. يمنح ذلك المشترين رؤية أوضح للأداء، ويساعد الموردين على التوصية بدرجة المادة اللاصقة المناسبة من دون تخمين.
قبل تغيير الكيمياء، ثبّت العملية. وقبل اعتماد المورد، اختبر النافذة الكاملة. وقبل التوسع في الإنتاج، وثّق ما نجح، وما فشل، وما الظروف التي يجب الحفاظ عليها.
الأسئلة الشائعة
هل يجب تأهيل مادة لاصقة واحدة لكل مواضع الربط في السجائر؟
ليس تلقائيًا. قد تتطلب روابط التغطية، وتغليف الفلتر، والدرز، والعبوة، والكرتون توازنات أداء مختلفة. قد تعمل مادة لاصقة واحدة في أكثر من موضع، لكن يجب اختبار كل موضع ربط بشكل منفصل تحت ظروف الإنتاج الحقيقية.
ما أول عَرَض على الماكينة يدل على ضعف ملاءمة المادة اللاصقة؟
تشمل العلامات المبكرة الشائعة تكوّن الخيوط، وانحراف الالتقاط، والدرزات المفتوحة، وتراكم الغراء، والفلترات غير المحكمة، وعيوب إعادة التشغيل. لا تثبت هذه الأعراض دائمًا أن المادة اللاصقة غير مناسبة، لكنها تشير إلى أن نافذة الربط تحتاج إلى مراجعة.
لماذا يجب الاختبار بسرعة الخط الفعلية بدلًا من سرعة تجربة أبطأ؟
قد تخفي التجربة الأبطأ مشكلات تظهر فقط أثناء الإنتاج العادي. عند السرعات الأعلى، يصبح زمن الفتح، والانتقال، وتوقيت الضغط، وتكوين قوة الربط الأولية أكثر حساسية. يجب أن يعكس التأهيل نطاق التشغيل الحقيقي.
كم مرة يجب إعادة التأهيل بعد تغيير مورد الورق؟
يجب أن يؤدي تغيير مورد الورق إلى مراجعة مركزة على الأقل. إذا تغيرت الامتصاصية، أو الطلاء، أو المسامية، أو سلوك الرطوبة، أو تشطيب السطح، فيوصى بإجراء تجربة على الخط قبل الاعتماد الكامل.
ما الوثائق التي ينبغي للمشترين طلبها من مورد المادة اللاصقة؟
يطلب المشترون عادةً TDS وSDS وملصق المنتج ومعلومات الدفعة وإرشادات التخزين وتفاصيل مدة الصلاحية وبيانات الامتثال ذات الصلة. وبحسب السوق ومتطلبات العميل، قد يطلب المشترون أيضًا بيانات مرتبطة بـ FDA أو REACH أو RoHS أو EN 71-3 أو أطر أخرى.
هل يمكن للزوجة وحدها أن تتنبأ بأداء لاصق السجائر؟
لا. اللزوجة مفيدة، لكنها لا تتنبأ بالكامل بانتقال المادة، أو تكوّن الخيوط، أو التبليل، أو سرعة التثبيت، أو قوة الربط على خط محدد. يعتمد أداء المادة اللاصقة على الكيمياء، والركيزة، ونظام التطبيق، والسرعة، ودرجة الحرارة، وتوقيت الضغط.
ما الذي يجب تسجيله أثناء تجربة لاصق السجائر؟
سجّل سرعة الخط، ودرجة الورق، وإعداد نظام التطبيق، وإعدادات المادة اللاصقة، وكمية الغراء، وتوقيت الضغط، وحالة التنظيف، ومدة التشغيل، والعيوب المرصودة، وسلوك إعادة التشغيل، والمظهر النهائي للربط. تجعل السجلات الجيدة استكشاف الأخطاء مع المورد أسهل بكثير.
متى يجب تغيير كيمياء المادة اللاصقة بدلًا من تعديل الماكينة؟
فكّر في تغيير الكيمياء عندما تكون نافذة العملية مستقرة، لكن العيوب تستمر عبر الإعدادات العادية، والمعدات النظيفة، ودرجات الورق المعتمدة. إذا كانت المشكلة ناتجة عن فوهات متآكلة، أو ضغط ضعيف، أو درجة حرارة غير مستقرة، أو تغير في الورق، فقد لا يحل تغيير المادة اللاصقة وحده المشكلة.
تحقق من نوافذ الربط على خط السجائر قبل التوسع في الإنتاج
اطلب عينة مختبرية مجانية بوزن 1 كغ بعد مراجعة الركيزة، وموضع الربط، وطريقة التطبيق، وظروف الخط الفعلية. يمكن لفريقنا المساعدة في مراجعة درجة الورق، وسرعة الخط، ونافذة التثبيت، ومتطلبات وثائق المورد قبل تجربة المصنع.
المراجع
إخلاء مسؤولية تقني: جميع البيانات التقنية تستند إلى ظروف معملية قياسية. يجب على المستخدمين إجراء اختبارات التحقق الخاصة بهم للتأكد من ملاءمة المنتجات للركائز والعمليات والمتطلبات التنظيمية المحددة. لا تقدم Senda Glue أي ضمانات صريحة أو ضمنية، ولا تتحمل أي مسؤولية عن سوء استخدام المنتجات أو الاعتماد على هذه المعلومات.