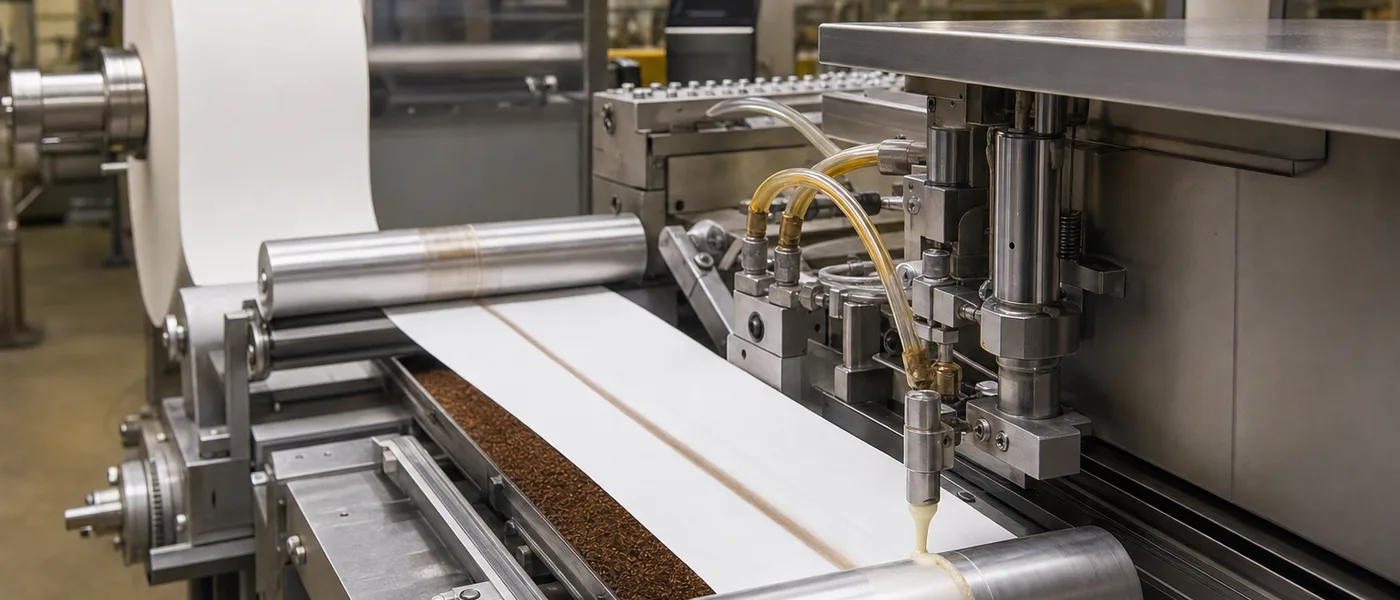
La qualification d’un PSA industriel doit relier énergie de surface, préparation, grammage, choix du support ou liner, équilibre peel/shear, relevage de bord, fluage, conversion et environnement de service avant approbation production. Un essai utile teste le substrat réel, le stack réel, le procédé réel et le cas de charge réel.
Sommaire
- ·Pourquoi la qualification PSA commence par le mode de défaillance
- ·Énergie de surface, mouillage et surface réelle de contact
- ·Préparation de surface et contrôle de contamination
- ·Grammage, calibre et masse adhésive
- ·Support, liner, mousse et conception du stack laminé
- ·Équilibre peel, shear, tack et cohésion
- ·Temps de repos, pression de lamination et construction du lien
- ·Environnement de service : chaleur, froid, humidité, UV et produits chimiques
- ·Conversion et application : refente, découpe, matrice et ooze de bord
- ·Construire un essai pratique de qualification PSA industriel
- ·Documents fournisseur et revue acheteur
- ·Modes de défaillance courants du PSA industriel et premières vérifications
- ·Preuves terrain
- ·Conclusion finale
- ·Questions fréquentes
Pourquoi la qualification PSA commence par le mode de défaillance
Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème liner, salissure de découpe ou délamination mousse appellent des corrections différentes.
Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner, pression, repos, conversion, température et direction de charge.
Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièce réelle avec sa géométrie, sa charge et son environnement.
Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’essai reproductible en production.
| Point de revue | Évaluation |
|---|---|
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
| Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... |
| Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... |
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... |
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
Support, liner, densité mousse, release différentiel et épaisseur laminée changent la conversion et la performance finale.
Énergie de surface, mouillage et surface réelle de contact
Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner, pression, repos, conversion, température et direction de charge.
Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièce réelle avec sa géométrie, sa charge et son environnement.
Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’essai reproductible en production.
Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les surfaces rugueuses ou LSE; un grammage plus élevé améliore le contact mais augmente ooze, fluage et risques matrice.
| Point de revue | Évaluation | Première vérification |
|---|---|---|
| Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... |
| Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... |
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... |
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... |
Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de repos et température doivent être évalués ensemble.
Préparation de surface et contrôle de contamination
Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièce réelle avec sa géométrie, sa charge et son environnement.
Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’essai reproductible en production.
Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les surfaces rugueuses ou LSE; un grammage plus élevé améliore le contact mais augmente ooze, fluage et risques matrice.
Support, liner, densité mousse, release différentiel et épaisseur laminée changent la conversion et la performance finale.
| Point de revue | Évaluation | Première vérification |
|---|---|---|
| Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... |
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... |
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... |
| Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... |
Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou de charge pertinentes.
Grammage, calibre et masse adhésive
Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’essai reproductible en production.
Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les surfaces rugueuses ou LSE; un grammage plus élevé améliore le contact mais augmente ooze, fluage et risques matrice.
Support, liner, densité mousse, release différentiel et épaisseur laminée changent la conversion et la performance finale.
| Point de revue | Évaluation | Première vérification |
|---|---|---|
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... |
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... |
Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou de charge pertinentes.
Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau doivent être analysés avant changement de chimie.
Support, liner, mousse et conception du stack laminé
Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les surfaces rugueuses ou LSE; un grammage plus élevé améliore le contact mais augmente ooze, fluage et risques matrice.
Support, liner, densité mousse, release différentiel et épaisseur laminée changent la conversion et la performance finale.
Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de repos et température doivent être évalués ensemble.
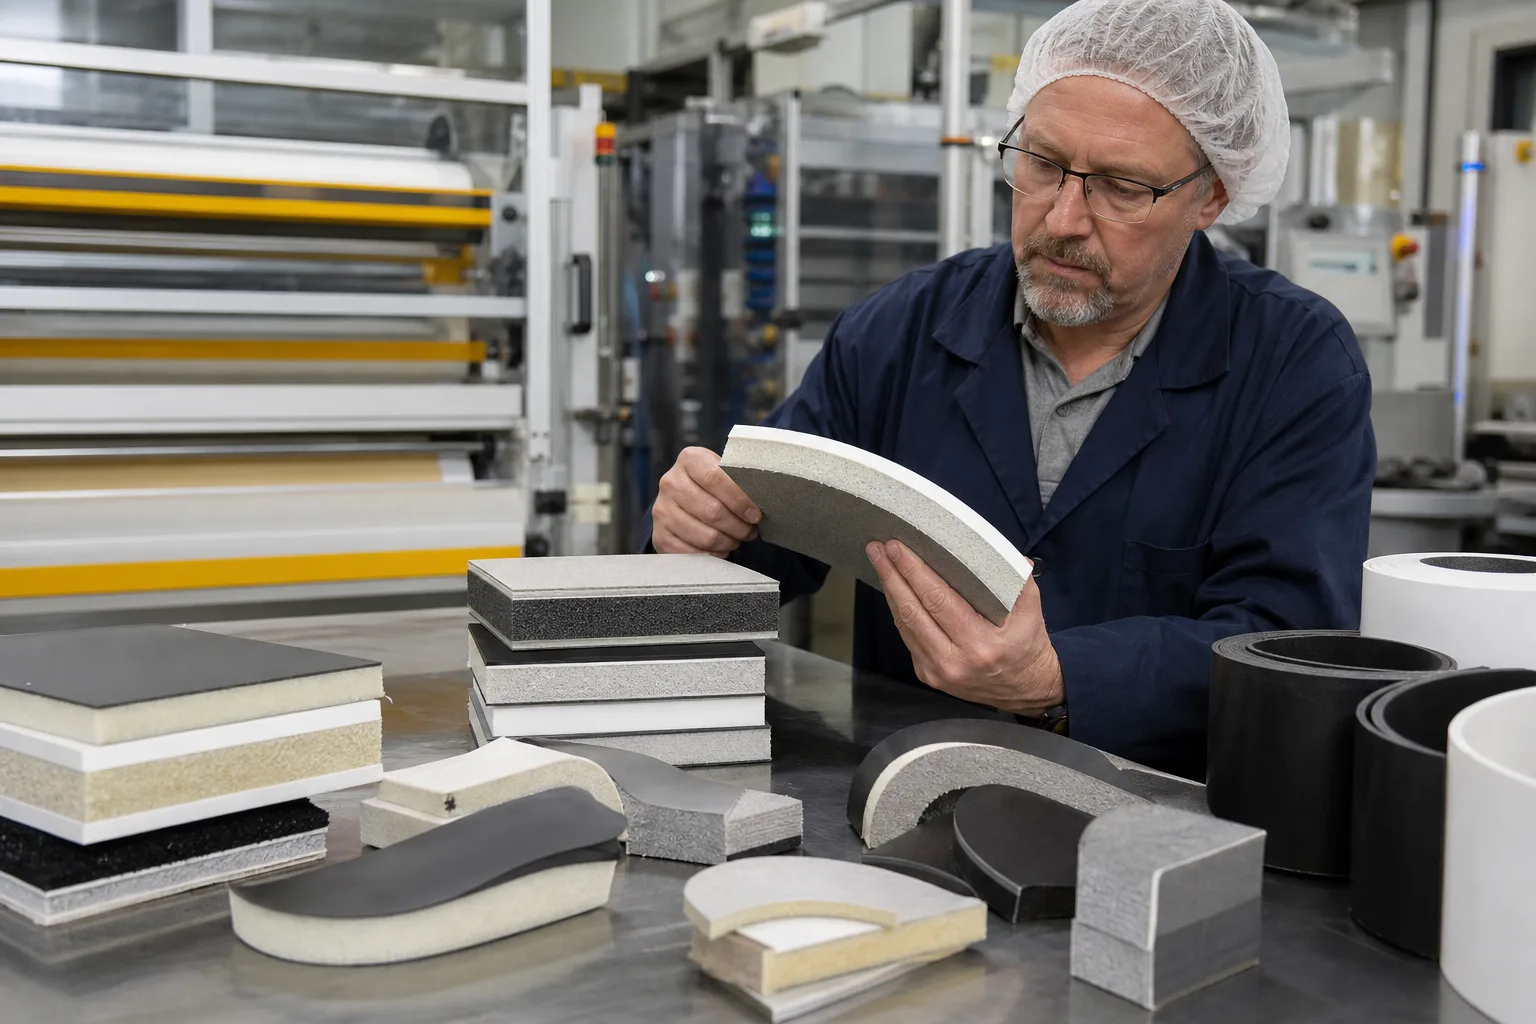
Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau doivent être analysés avant changement de chimie.
| Point de revue | Évaluation |
|---|---|
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... |
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
| Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... |
| Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... |
| Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... |
| TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... |
TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit soutiennent l’approbation sans remplacer l’essai ligne.
Relevage de bord sur mousse laminée ?
Consultez les grades PSA généraux et les preuves terrain sur mousse laminée.
Voir les solutions PSAÉquilibre peel, shear, tack et cohésion
Support, liner, densité mousse, release différentiel et épaisseur laminée changent la conversion et la performance finale.
Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de repos et température doivent être évalués ensemble.
| Point de revue | Évaluation | Première vérification |
|---|---|---|
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... |
| Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... |
| Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... |
| Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... |
Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau doivent être analysés avant changement de chimie.
Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, méthode, mode de défaillance, photos et limites de requalification.
Temps de repos, pression de lamination et construction du lien
Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de repos et température doivent être évalués ensemble.
Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou de charge pertinentes.
Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau doivent être analysés avant changement de chimie.
Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, méthode, mode de défaillance, photos et limites de requalification.
| Point de revue | Évaluation |
|---|---|
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
| Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... |
| Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... |
| Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... |
| TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... |
| Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... | Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... |
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limites connues, pas seulement un bel échantillon.
Environnement de service : chaleur, froid, humidité, UV et produits chimiques
Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou de charge pertinentes.
Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau doivent être analysés avant changement de chimie.
| Point de revue | Évaluation | Première vérification |
|---|---|---|
| Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... |
| Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... |
| Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... |
| TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... | Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... |
| Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... | Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... |
TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit soutiennent l’approbation sans remplacer l’essai ligne.
Conversion et application : refente, découpe, matrice et ooze de bord
Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau doivent être analysés avant changement de chimie.
Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, méthode, mode de défaillance, photos et limites de requalification.
TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit soutiennent l’approbation sans remplacer l’essai ligne.
Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limites connues, pas seulement un bel échantillon.
| Point de revue | Évaluation |
|---|---|
| Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... |
| Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... |
| TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... |
| Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... | Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... |
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
| Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... |
Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner, pression, repos, conversion, température et direction de charge.
Construire un essai pratique de qualification PSA industriel
Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, méthode, mode de défaillance, photos et limites de requalification.
TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit soutiennent l’approbation sans remplacer l’essai ligne.
| Point de revue | Évaluation |
|---|---|
| Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... | TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... |
| TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... |
| Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... | Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... |
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
| Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... |
| Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... |
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... |
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... |
Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème liner, salissure de découpe ou délamination mousse appellent des corrections différentes.
Documents fournisseur et revue acheteur
TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit soutiennent l’approbation sans remplacer l’essai ligne.
Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limites connues, pas seulement un bel échantillon.
Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème liner, salissure de découpe ou délamination mousse appellent des corrections différentes.
| Point de revue | Évaluation |
|---|---|
| TDS, SDS, étiquette lot, durée de vie, MOQ, délai et documents FDA ou client par produit... | Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... |
| Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... | Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... |
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
| Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... |
| Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... |
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... |
Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièce réelle avec sa géométrie, sa charge et son environnement.
Modes de défaillance courants du PSA industriel et premières vérifications
Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limites connues, pas seulement un bel échantillon.
| Point de revue | Évaluation | Première vérification |
|---|---|---|
| Les preuves terrain doivent montrer surface réelle, stack, grammage, conversion et limite... | Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... |
| Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... |
| Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... |
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... |
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... |
| Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... | Les défauts de conversion comme rupture matrice, filage, ooze de bord ou blocage rouleau... | Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, métho... |
Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner, pression, repos, conversion, température et direction de charge.
Preuves terrain
Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème liner, salissure de découpe ou délamination mousse appellent des corrections différentes.
Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner, pression, repos, conversion, température et direction de charge.
- Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièce réelle avec sa géométrie, sa charge et son environnement.
- Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’essai reproductible en production.
- Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les surfaces rugueuses ou LSE; un grammage plus élevé améliore le contact mais augmente ooze, fluage et risques matrice.
- Support, liner, densité mousse, release différentiel et épaisseur laminée changent la conversion et la performance finale.
- Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de repos et température doivent être évalués ensemble.
Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou de charge pertinentes.
| Point de revue | Évaluation |
|---|---|
| Commencez par le défaut visible : relevage de bord, fluage, pelage précoce, problème line... | Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... |
| Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner,... | Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... |
| Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièc... | Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... |
| Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’es... | Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... |
| Un grammage plus faible convertit souvent plus proprement, mais peut mal mouiller les sur... | Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... |
| Support, liner, densité mousse, release différentiel et épaisseur laminée changent la con... | Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... |
| Plus de tack n’est pas toujours préférable : peel, shear, cohésion, mouillage, temps de r... | Testez la manutention immédiate, 24 à 72 heures de repos et les conditions climatiques ou... |
Un rapport utile consigne substrat, préparation, construction PSA, grammage, liner, méthode, mode de défaillance, photos et limites de requalification.
Conclusion finale
Évaluez le PSA comme système : substrat, état de surface, masse adhésive, support, liner, pression, repos, conversion, température et direction de charge.
Les valeurs génériques de peel servent de langage commun, mais ne qualifient pas une pièce réelle avec sa géométrie, sa charge et son environnement.
Documentez nettoyage, traitement, primer, temps d’attente et manutention pour rendre l’essai reproductible en production.
Questions fréquentes
Faut-il corriger d’abord peel ou shear ?
Commencez par le mode de défaillance. Si la pièce se décolle du substrat, revoyez mouillage, énergie de surface, contamination, temps de repos et peel. Si elle glisse sous charge, revoyez shear, cohésion, température, grammage et direction de charge.
Pourquoi un PSA industriel relève-t-il en bord après un premier test peel réussi ?
Le relevage de bord peut venir d’un mauvais mouillage, d’un substrat LSE, d’une mémoire pièce, d’un grammage trop faible, d’une pression insuffisante ou d’un repos trop court. Chaleur, humidité, reprise mousse et géométrie courbe peuvent révéler la contrainte plus tard.
Quel lien avec les PSA pour étiquettes ?
L’expérience étiquette aide, mais les applications industrielles utilisent souvent des laminés plus épais, mousse, supports, pièces découpées, charges et substrats plus rugueux. Une valeur peel d’étiquette ne qualifie pas automatiquement un montage ou composant industriel.
Quand revoir les défauts de coating avant de changer de facestock ?
Revoyez le coating si les défauts suivent des voies, rayures, vides, bords ou motifs machine. Vérifiez qualité coating, stabilité slot-die, release liner et conversion avant de changer toute la construction.
Un grammage plus élevé améliore-t-il toujours le PSA ?
Non. Il peut améliorer le contact sur surfaces difficiles, mais aussi provoquer ooze de bord, bleed, fluage, conversion plus lente, problèmes matrice et coût supérieur. Qualifiez une plage sur la pièce réelle.
Comment qualifier les plastiques LSE ?
Utilisez le plastique LSE réel, pas un panneau générique. Notez grade, traitement, nettoyage, pression, repos et condition de service. PE, PP et TPO peuvent demander primer, corona, plasma, flamme ou PSA conçu pour le mouillage LSE.
Que faut-il enregistrer pendant un essai PSA industriel ?
Consignez substrat, finition, traitement, construction PSA, support, liner, grammage, pression, repos, méthode, environnement, exposition de service, résultat de conversion et mode de défaillance.
Quand requalifier un PSA ?
Requalifiez si changent substrat, traitement, grammage, support, liner, mousse, dessin de découpe, pression, température, exposition chimique, fournisseur ou exigence client.
Quels documents demander au fournisseur ?
Demandez TDS, SDS, étiquette, lot, durée de vie, stockage, MOQ, délai, détails liner, format rouleau ou feuille, rapport d’essai et toute déclaration spécifique exigée par le client.
Senda peut-elle fournir du matériel laboratoire pour screening PSA ?
Oui. Senda peut revoir substrat, énergie de surface, stack laminé, grammage cible, support, liner, conversion et conditions de service avant échantillonnage.
Testez le PSA industriel sur votre ligne
Demandez 1 kg gratuit de matière laboratoire après revue du substrat, du stack laminé, du grammage cible, de la conversion et des conditions de service.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.