El desempeño de un adhesivo para cigarrillos debe calificarse dentro de la ventana real de producción, no solo con datos de laboratorio. Esta guía ayuda a compradores industriales y equipos de planta en Centroamérica a evaluar velocidad de línea, grados de papel, puntos de unión, limpieza, ventana de fraguado y documentación del proveedor antes de cambiar la química del adhesivo.
Índice
- ·Por qué la calificación del adhesivo para cigarrillos empieza en la máquina
- ·Documente el contexto de la línea antes de comparar adhesivos
- ·Relacione cada punto de unión con su requisito real de desempeño
- ·Evalúe grados de papel, absorbencia y comportamiento superficial
- ·Califique juntos velocidad de línea, tiempo abierto y tiempo de compresión
- ·Controle formación de hilos, variación de toma y transferencia del adhesivo
- ·Revise limpieza de máquina y estabilidad de temperatura
- ·Construya un plan práctico de prueba de calificación
- ·Revise documentos del proveedor antes de aprobar
- ·Solucione fallas comunes de calificación
- ·Recalifique después de cambios de papel, velocidad, equipo o proveedor
- ·Evidencia de campo
- ·Conclusión final
- ·Preguntas frecuentes
Por qué la calificación del adhesivo para cigarrillos empieza en la máquina
Un sistema adhesivo para cigarrillos no debe evaluarse únicamente por viscosidad, sólidos o por la etiqueta de una muestra. Esos datos importan, pero no demuestran que el adhesivo vaya a correr de forma limpia y estable en una línea real de producción de cigarrillos. La prueba real es si el adhesivo puede transferirse, humectar el papel, mantener la unión y seguir estable bajo la velocidad real de la planta, la mezcla de sustratos, el método de aplicación y la secuencia de compresión.
Muchos problemas de adhesivo aparecen primero como síntomas en la máquina. Los operadores pueden observar formación de hilos en la boquilla, variación en la toma de adhesivo sobre el papel, costuras abiertas, movimiento del filtro, mal doblado, acumulación de goma o limpiezas más frecuentes. Estos síntomas suelen atribuirse de inmediato al adhesivo. A veces el adhesivo sí es el problema. En otros casos, la causa raíz está en la absorbencia del papel, el desgaste de la boquilla, la variación de temperatura, una cantidad incorrecta de adhesivo, un mal tiempo de compresión o una prueba realizada a una velocidad menor que la producción normal.
Por eso, la calificación de adhesivos para cigarrillos debe construirse alrededor de la ventana real de línea. El objetivo no es “probar” que un solo adhesivo es perfecto para todos los puntos de unión. El objetivo es confirmar dónde funciona con confiabilidad, dónde requiere ajuste y dónde puede ser más seguro usar otro grado. Un buen proceso de calificación observa toda la secuencia: suministro del adhesivo, aplicación, transferencia, tiempo abierto, compresión, resistencia inicial de unión, manejo posterior y apariencia final de la cajetilla.
Para los compradores, este enfoque también reduce el riesgo de compra. Un adhesivo de menor costo puede verse atractivo en papel, pero si aumenta rechazos, tiempo de limpieza o inestabilidad durante cambios de producción, el costo real puede ser mayor. Un adhesivo de mayor desempeño también puede ser innecesario si el punto de unión es sencillo y la ventana de línea es tolerante. La mejor decisión viene de probar el adhesivo contra las condiciones reales de la máquina, no de comparar hojas técnicas de forma aislada.
Use esta lista como una guía práctica antes de aprobar un nuevo adhesivo para cigarrillos, cambiar grados de papel, pasar a un nuevo proveedor o solicitar una prueba a escala de producción.
Documente el contexto de la línea antes de comparar adhesivos
Antes de que un proveedor recomiende un adhesivo para cigarrillos, la planta debe documentar cómo corre realmente la línea. Este paso parece básico, pero evita muchas conclusiones equivocadas durante la calificación. Sin contexto de línea, dos adhesivos pueden compararse bajo condiciones que no reflejan la producción diaria.
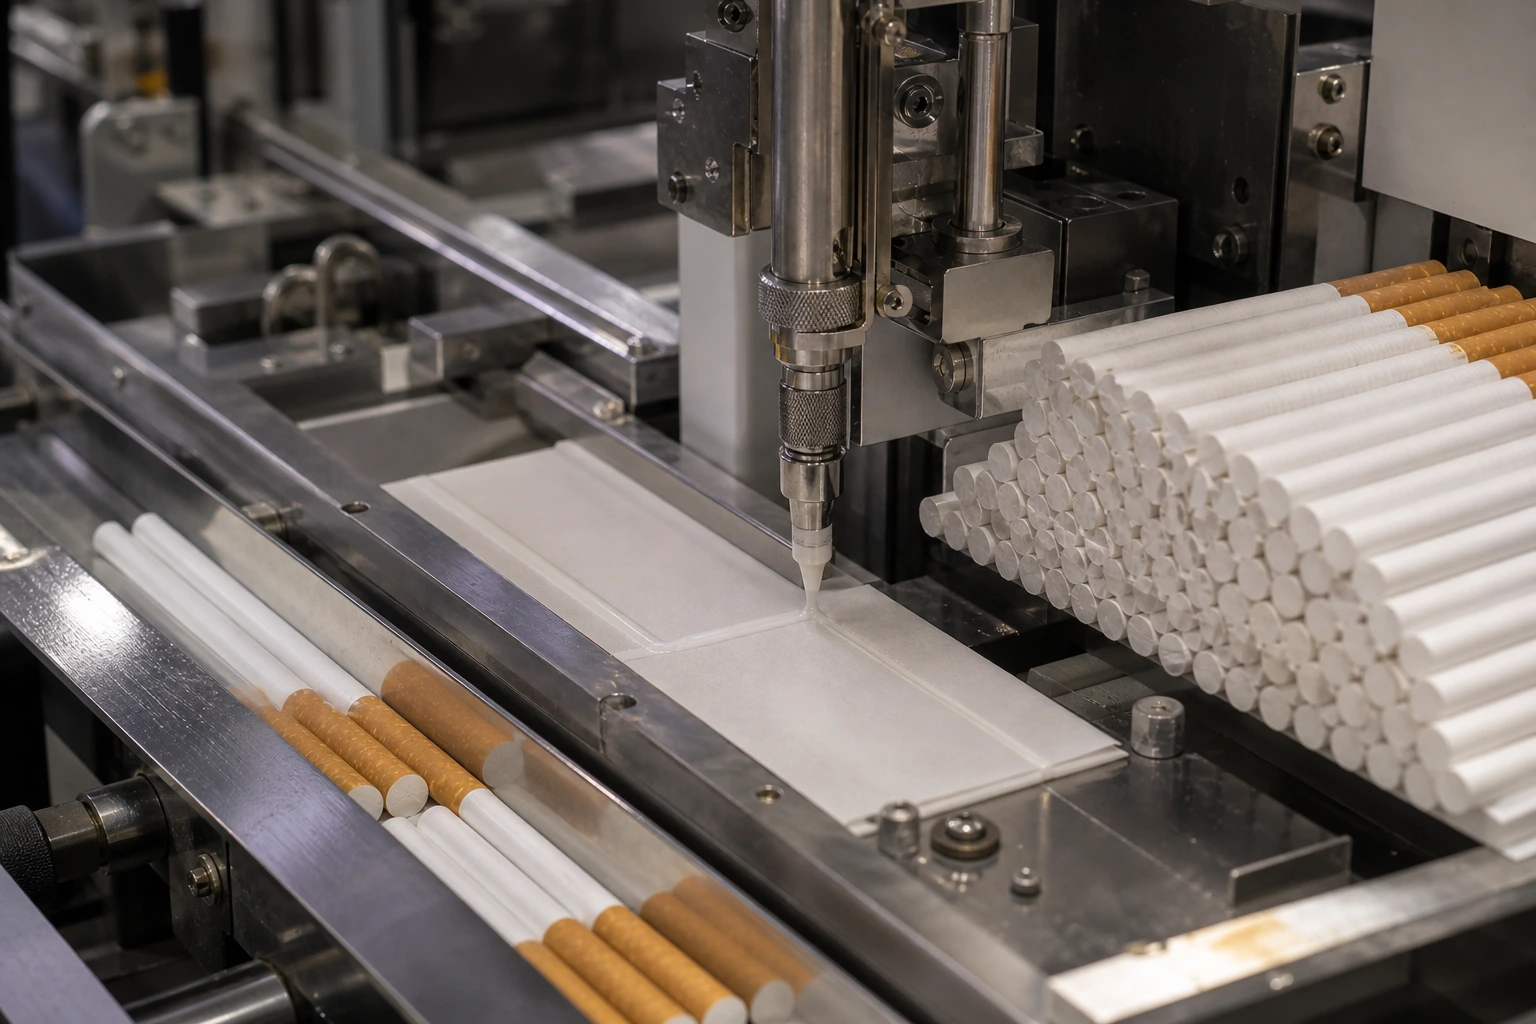
Empiece con el sistema de aplicación. Registre si la línea usa rueda engomadora, boquilla, spray, sistema de jetting o una configuración híbrida de aplicación. Incluya, si está disponible, el modelo del aplicador, tamaño de boquilla, tipo de bomba, condición de las mangueras de adhesivo, arreglo del recipiente o tanque y rutina típica de limpieza. El desempeño del adhesivo puede cambiar cuando la misma química se usa en diferentes sistemas de aplicación.
Luego registre el rango real de velocidad de operación. No califique solo a una velocidad de prueba cómoda si la línea normalmente trabaja más rápido. Las pruebas a baja velocidad pueden ocultar formación de hilos, fraguado tardío, variación en la toma de adhesivo y problemas de tiempo de compresión. Una calificación confiable debe incluir el rango normal de operación y, cuando sea práctico, el rango superior usado durante la producción rutinaria. Esto no significa que el proveedor de adhesivo deba prometer una velocidad máxima universal. Significa que comprador y proveedor deben acordar la ventana específica de línea que se va a probar.
Los grados de papel también deben listarse por punto de unión. El papel de boquilla, el papel envolvente del filtro, el material del filtro, el marco interno, el cartón de empaque y los sustratos de empaque pueden responder de forma distinta al mismo adhesivo. La absorbencia del papel, el tratamiento superficial, el recubrimiento, la porosidad, el nivel de humedad y la condición de almacenamiento pueden afectar la transferencia del adhesivo y la formación de la unión.
Un registro sencillo del contexto de línea debe incluir:
| Punto de calificación | Qué registrar | Por qué importa |
|---|---|---|
| Rango de velocidad de línea | Velocidad normal, velocidad de prueba, rango superior de operación | Confirma que el adhesivo se pruebe bajo condiciones reales |
| Tipo de aplicador | Rueda engomadora, boquilla, jetting, spray o sistema híbrido | Afecta transferencia, formación de hilos y limpieza |
| Punto de unión | Boquilla, envoltura del filtro, costura, cajetilla, cartón | Cada unión tiene necesidades distintas de fraguado y compresión |
| Grado de papel | Proveedor, grado, absorbencia, recubrimiento, ancho | Los cambios de papel pueden modificar el comportamiento del adhesivo |
| Ajustes del adhesivo | Temperatura, presión, objetivo de viscosidad, cantidad aplicada | Ayuda a comparar pruebas de forma justa |
| Rutina de limpieza | Frecuencia, método, paro, ubicación de residuos | Muestra si el adhesivo corre limpio |
| Historial de defectos | Costuras abiertas, variación en la toma, formación de hilos, cajetillas flojas | Conecta los resultados de prueba con el riesgo real de producción |
Esta información da al comprador y al proveedor de adhesivos una línea base justa. También ayuda a evitar un error común: cambiar la química antes de confirmar que la máquina, el sustrato y la ventana de proceso están estables.
Relacione cada punto de unión con su requisito real de desempeño
Un sistema adhesivo para cigarrillos puede incluir varios puntos de unión, y cada uno cumple una función distinta. Un grado de adhesivo puede funcionar bien en una ubicación y tener mal desempeño en otra. Por eso, la calificación debe separar los puntos de unión en lugar de tratar toda la línea como si fuera un solo problema de adhesivo.
En la unión del papel de boquilla y el filtro, la estabilidad de toma y la repetibilidad de colocación son críticas. El adhesivo debe transferirse de forma constante, sin saltos, manchas ni formación de hilos. La unión debe resistir el corte, el manejo y el movimiento posterior en la línea. Si el adhesivo fragua demasiado lento, el filtro o el papel de boquilla pueden desplazarse. Si seca demasiado rápido, puede no humectar bien el papel antes de la compresión.
En aplicaciones de envoltura del filtro y costura, la ventana de fraguado se vuelve muy importante. El adhesivo debe permanecer abierto el tiempo suficiente para permitir una posición correcta y luego desarrollar resistencia lo bastante rápido para evitar que la costura se levante. Una mala adaptación puede aparecer como costuras abiertas, zonas de traslape débiles o fallas intermitentes después de que el producto ya salió de la estación de unión.
En la unión de cajetillas y cartones, el enfoque cambia otra vez. El doblado, la compresión, la rigidez del cartón, el recubrimiento y la apariencia visual de la cajetilla cobran más importancia. El adhesivo debe apoyar un doblado limpio sin escurrimiento, manchas, formación tardía de la unión ni deformación visible. Un adhesivo para cajetilla puede necesitar un equilibrio diferente entre tack inicial, tiempo abierto y resistencia final de unión que un adhesivo para papel de boquilla.
La mejor práctica es calificar cada punto de unión por separado, incluso cuando los productos provienen del mismo portafolio del proveedor. Pregunte: ¿qué debe soportar esta unión? ¿Necesita tack inicial rápido? ¿Procesamiento limpio en máquina? ¿Mayor tiempo abierto? ¿Resistencia al retorno del material? ¿Mejor humectación sobre una superficie recubierta? ¿Menor formación de hilos? Una respuesta única como “buen adhesivo” rara vez es suficiente.
Una lista útil por punto de unión incluye:
| Punto de unión | Enfoque principal de calificación | Señales de alerta comunes |
|---|---|---|
| Boquilla y filtro | Estabilidad de toma, repetibilidad de colocación, transferencia limpia | Formación de hilos, movimiento del filtro, saltos de adhesivo |
| Envoltura del filtro | Fraguado rápido, baja formación de hilos, seguridad de costura | Costura abierta, levantamiento de borde, acumulación de adhesivo |
| Costura longitudinal | Humectación, tiempo de compresión, continuidad de unión | Traslape débil, apertura tardía |
| Doblado de cajetilla | Ventana de compresión, respuesta del cartón, apariencia visual | Solapa floja, escurrimiento, mal doblado |
| Cierre de cartón | Resistencia de unión, compatibilidad con recubrimiento del cartón, velocidad de fraguado | Cartón que se abre, resistencia lenta para manejo |
Este método ayuda a los compradores a evitar generalizar demasiado los resultados de una prueba. Aprobar un punto de unión no califica automáticamente el adhesivo para todas las demás posiciones.
¿Hilos de adhesivo o costuras abiertas?
Revise los adhesivos para cigarrillos por punto de unión y ventana de máquina.
Soluciones adhesivas para cigarrillosEvalúe grados de papel, absorbencia y comportamiento superficial
Los cambios de grado de papel son una de las razones más comunes por las que un adhesivo que antes corría bien empieza a generar defectos. Aunque la fórmula del adhesivo no haya cambiado, un nuevo proveedor de papel, un nivel distinto de recubrimiento, un rango de porosidad diferente o una condición de humedad distinta pueden mover la ventana de unión.
Un papel muy absorbente puede jalar rápidamente agua o fase líquida hacia el sustrato. Esto puede reducir el tiempo abierto y hacer que el adhesivo pierda tack húmedo antes de que termine la compresión. En algunos casos, la unión puede verse aceptable al inicio, pero mostrar baja sujeción después del corte o manejo. Por otro lado, un papel de baja absorbencia o recubierto puede mantener el adhesivo más cerca de la superficie. Eso puede mejorar la humectación en algunos casos, pero también puede aumentar manchas, fraguado tardío o movimiento antes de la compresión.
El papel de boquilla, el papel envolvente del filtro y el cartón de empaque no deben tratarse como sustratos intercambiables. Cada uno tiene su propio comportamiento superficial. Un pequeño cambio en recubrimiento, calibre o energía superficial puede modificar la toma de adhesivo. Incluso las condiciones de almacenamiento pueden importar. El papel expuesto a variaciones de humedad puede correr diferente al papel mantenido en un ambiente estable.
Durante la calificación, pruebe cada grado de papel que se usará en la producción real. Si el comprador espera que el adhesivo funcione en varios grados, la prueba debe incluir esos grados. No apruebe el adhesivo en el sustrato más fácil y asuma que se comportará igual en el más difícil.
Una calificación sólida de grados de papel debe responder estas preguntas:
- ¿El adhesivo se transfiere de forma uniforme a cada grado de papel?
- ¿La toma se mantiene estable durante una corrida continua?
- ¿El adhesivo humecta la superficie antes de fraguar?
- ¿El papel absorbe el adhesivo demasiado rápido?
- ¿El recubrimiento retrasa el fraguado o genera deslizamiento?
- ¿La unión se mantiene estable después de corte, doblado o empaque?
- ¿Un cambio de proveedor requiere recalificación?
Cuando el papel forma parte del problema, cambiar solo la viscosidad del adhesivo puede no resolverlo. El proveedor puede necesitar ajustar la selección del grado, el perfil de sólidos, el desarrollo de tack o los ajustes de aplicación. El comprador también debe confirmar si las especificaciones del papel y los controles de calidad de ingreso son suficientemente estrictos para apoyar uniones repetibles.
Califique juntos velocidad de línea, tiempo abierto y tiempo de compresión
La velocidad de línea afecta casi todas las partes del desempeño de un adhesivo para cigarrillos. A medida que aumenta la velocidad, el tiempo entre la aplicación del adhesivo y la compresión se acorta. El adhesivo tiene menos tiempo para transferirse, nivelarse, humectar el sustrato y desarrollar resistencia inicial. Por eso, una prueba a velocidad lenta puede ser engañosa.
El concepto clave es la ventana de fraguado. El adhesivo debe permanecer abierto el tiempo suficiente para formar correctamente la unión, pero debe fraguar lo bastante rápido para sostener el producto mientras avanza en la línea. Si el tiempo abierto es demasiado corto, el adhesivo puede secarse o formar piel antes de la compresión. Si el fraguado es demasiado lento, la unión puede desplazarse, mancharse o abrirse más adelante.
El tiempo de compresión es igual de importante. Algunos defectos no son causados por una química de adhesivo débil, sino por un desajuste entre el tiempo abierto del adhesivo y la secuencia real de la máquina. Si la compresión ocurre demasiado tarde, el adhesivo puede no humectar correctamente. Si la compresión es demasiado breve o desigual, la unión puede no formarse de manera constante. Si el producto se mueve antes de desarrollar resistencia inicial, las costuras o cajetillas pueden abrirse después de la estación de unión.
Una calificación práctica de velocidad debe incluir:
| Paso de prueba | Propósito | Qué observar |
|---|---|---|
| Observación en arranque | Revisar transferencia después de reposo o arranque | Saltos, grumos, flujo tardío |
| Corrida a velocidad normal | Confirmar comportamiento estándar de producción | Variación en la toma, costuras abiertas, formación de hilos |
| Corrida en rango superior | Estresar la ventana de proceso | Pérdida de colocación, mal fraguado, residuos |
| Corrida continua | Revisar estabilidad de calor, viscosidad y limpieza | Acumulación en boquilla, formación de piel en recipiente |
| Ciclo paro-arranque | Simular interrupciones realistas de producción | Taponamiento, adhesivo seco, defectos al reiniciar |
Evite hacer afirmaciones amplias de velocidad a menos que estén vinculadas a una máquina, sustrato y condición de prueba definidos. Una mejor declaración de calificación es: “El adhesivo fue probado en esta línea, con estos grados de papel, dentro de este rango de velocidad y usando estos ajustes.” Ese tipo de registro es más útil que una promesa general.
Controle formación de hilos, variación de toma y transferencia del adhesivo
La formación de hilos y la variación de toma son dos de las señales más claras de que el adhesivo, el aplicador o la ventana de proceso no están estables. También pueden generar problemas secundarios como contaminación de máquina, defectos visuales, peso de unión inconsistente y limpiezas más frecuentes.
La formación de hilos puede ocurrir cuando el adhesivo se estira entre el aplicador y el sustrato en lugar de cortarse limpiamente. Puede verse influida por viscosidad, temperatura, reología del adhesivo, condición de la boquilla, velocidad de línea o distancia entre el aplicador y el sustrato. La formación de hilos no siempre se resuelve bajando la viscosidad. En algunos casos se necesita otro grado de adhesivo o un ajuste de equipo.
La variación de toma significa que la cantidad o ubicación del adhesivo cambia con el tiempo. Esto puede ocurrir por variaciones de bomba, cambios de presión, comportamiento del papel, deriva de temperatura, partes desgastadas del aplicador o acumulación cerca del punto de entrega del adhesivo. El resultado puede ser defectos intermitentes difíciles de detectar durante una prueba corta tipo laboratorio.
Durante la calificación, el equipo debe observar más allá de los primeros minutos de producción. Un arranque limpio no prueba estabilidad de corrida larga. Corra la línea el tiempo suficiente para observar si el adhesivo se acumula en boquillas, ruedas, guías, rodillos, herramientas de doblado o áreas de compresión. Registre los intervalos de limpieza antes y después de la prueba para que el impacto sea visible.
Las revisiones importantes de transferencia incluyen:
- Consistencia del cordón o patrón de adhesivo
- Repetibilidad de la posición del adhesivo
- Limpieza de bordes
- Formación de hilos a velocidad de producción
- Acumulación alrededor de boquillas o ruedas
- Estabilidad de la cantidad de adhesivo durante corrida continua
- Comportamiento de reinicio después de paros cortos
- Condición visual del producto unido
Un adhesivo bien calificado debe apoyar una transferencia estable dentro de la ventana de proceso acordada. Si solo funciona cuando la máquina está recién limpiada, corre lentamente o usa un solo rango estrecho de papel, esa limitación debe documentarse antes de la aprobación.
Revise limpieza de máquina y estabilidad de temperatura
La limpieza de la máquina no es solo un tema de orden o mantenimiento general. Es parte de la calificación del adhesivo. Residuos, adhesivo seco, boquillas desgastadas, filtros tapados y rutas de adhesivo contaminadas pueden hacer que un buen adhesivo parezca malo. También pueden volver imposible comparar resultados de pruebas.
Antes de probar un nuevo sistema adhesivo para cigarrillos, la línea debe limpiarse según un procedimiento claro. Los residuos de adhesivo anterior deben retirarse cuando sea práctico, especialmente de tanques, mangueras, boquillas, ruedas engomadoras y superficies de contacto. Mezclar residuos desconocidos con un adhesivo nuevo puede crear falsos defectos como partículas gelificadas, taponamiento, flujo deficiente o viscosidad inestable.
La estabilidad de temperatura también merece atención. Los adhesivos pueden responder de forma distinta al calor o al frío según su química y condiciones de uso. La deriva de temperatura en recipientes de adhesivo, mangueras, áreas ambientales de planta o materiales almacenados puede cambiar la viscosidad y el comportamiento de transferencia. Si la planta opera en un rango amplio de temperatura o humedad, esto debe considerarse durante la calificación.
El registro de prueba debe incluir estado de limpieza, edad del adhesivo, condición de almacenamiento, temperatura de línea y cualquier ajuste de temperatura usado por el sistema de aplicación. Esta información puede parecer menor, pero ayuda a explicar por qué una prueba de adhesivo pasó un día y falló otro.
Un plan sencillo de control de limpieza puede incluir:
| Área | Revisión antes de la prueba | Revisión después de la prueba |
|---|---|---|
| Tanque o recipiente de adhesivo | Residuos antiguos, formación de piel, contaminación | Acumulación, sedimento, esfuerzo de limpieza |
| Mangueras y filtros | Restricción de flujo, bloqueo | Cambio de presión, residuos |
| Boquillas o ruedas | Desgaste, taponamiento, alineación | Formación de hilos, adhesivo seco |
| Guías y rodillos | Contaminación previa con adhesivo | Nuevas marcas de transferencia |
| Área de compresión | Limpieza de superficie, alineación | Escurrimiento, residuos adheridos |
Los datos de limpieza ayudan a ambas partes a tomar mejores decisiones. Si una prueba falla en una línea sucia, el resultado puede no reflejar el adhesivo. Si una prueba solo pasa después de una limpieza profunda poco habitual, el comprador aun así debe preguntar si el adhesivo puede apoyar las rutinas normales de producción.
Construya un plan práctico de prueba de calificación
Un plan de calificación sólido debe ser lo bastante simple para que la planta lo ejecute, pero lo bastante detallado para respaldar una decisión de compra. El plan debe definir qué se va a probar, cómo se juzgará el éxito y qué información se registrará.
Empiece seleccionando los puntos de unión. No pruebe solo la aplicación más fácil. Incluya los puntos de unión donde han ocurrido fallas o donde el costo del adhesivo, la velocidad o la limpieza son más importantes. Luego elija los grados de papel. Incluya el grado principal de producción, cualquier grado de alto riesgo y cualquier grado que se espere usar después de cambios de proveedor.
Después defina las condiciones de máquina. Registre velocidad de línea, temperatura del adhesivo si aplica, presión de aplicación, cantidad aplicada o peso de recubrimiento, ajustes de boquilla o rueda, tiempo de compresión y condiciones de arranque. Use los ajustes normales de operación de la planta cuando sea posible. Si deben cambiarse ajustes, documéntelos con claridad.
La prueba también debe definir criterios de aceptación. Estos criterios no tienen que ser complicados, pero deben ser observables. Algunos ejemplos son toma estable, ausencia de costuras abiertas repetidas, intervalo de limpieza aceptable, ausencia de deformación visible en la cajetilla, comportamiento de reinicio consistente y sujeción aceptable de la unión después del manejo posterior.
Un plan de prueba orientado al comprador podría verse así:
| Etapa | Acción | Resultado |
|---|---|---|
| Antes de la prueba | Reunir TDS, SDS, declaraciones de cumplimiento, etiqueta de muestra y código de lote | Archivo de documentación del proveedor |
| Preparación de línea | Limpiar equipo, registrar ajustes, confirmar grados de papel | Condición base |
| Corrida corta | Revisar transferencia, colocación y defectos visibles | Evaluación inicial de compatibilidad |
| Corrida normal | Correr a velocidad real de producción | Evidencia de ventana de proceso |
| Revisión de estrés | Incluir paro-arranque o rango superior de velocidad cuando sea práctico | Evidencia de estabilidad |
| Después de la corrida | Inspeccionar productos unidos y limpieza de máquina | Decisión de aprobación o ajuste |
| Documentación | Registrar resultados, límites y disparadores de recalificación | Registro interno de calificación |
Este tipo de plan hace más clara la decisión. También ayuda al comprador a explicar el resultado internamente a producción, calidad, compras y gerencia.
Revise documentos del proveedor antes de aprobar
Una buena prueba de adhesivo debe estar respaldada por documentación clara del proveedor. Los documentos más comunes incluyen TDS, SDS, etiqueta del producto, información de lote y cualquier declaración regulatoria o de sustancias restringidas solicitada por el comprador.
El TDS debe ayudar a la planta a entender pautas básicas de manejo y aplicación. Puede incluir apariencia, rango de viscosidad, contenido de sólidos, pH, método de aplicación, guía de almacenamiento e información de vida útil. Estos valores no deben tratarse como los únicos criterios de calificación, pero ayudan a confirmar si el adhesivo entregado coincide con el producto esperado.
El SDS es importante para manejo seguro, almacenamiento, transporte y comunicación en el lugar de trabajo. Los compradores deben revisarlo con su equipo interno de EHS o seguridad. No confíe en afirmaciones informales cuando se requieren documentos formales.
Las solicitudes regulatorias y de cumplimiento varían según mercado, construcción del producto, requisito del cliente y región. Algunos compradores pueden solicitar declaraciones relacionadas con FDA, REACH, RoHS, EN 71-3 u otros marcos de sustancias restringidas. El proveedor no debe hacer afirmaciones amplias a menos que la declaración sea precisa para el producto y esté respaldada por la documentación adecuada. Los compradores también deben confirmar si la declaración aplica al adhesivo tal como se suministra, al producto terminado, a un uso específico o a un alcance regulatorio específico.
Para revisiones relacionadas con REACH, los equipos suelen consultar recursos oficiales de la Agencia Europea de Sustancias y Mezclas Químicas, como la descripción general de REACH de ECHA. Aun así, el comprador debe confirmar los requisitos más recientes con personal regulatorio calificado o asesores especializados.
Preguntas útiles para el proveedor incluyen:
- ¿Cuál es el punto de unión recomendado para este adhesivo?
- ¿Con qué sistemas de aplicación se ha probado?
- ¿Qué tipos de papel o sustrato se consideran sensibles?
- ¿Qué documentos TDS y SDS están disponibles?
- ¿Cuál es el MOQ para pedidos de producción?
- ¿Cuál es el tiempo normal de entrega?
- ¿Puede el proveedor proporcionar una muestra de laboratorio o una cantidad para prueba en planta?
- ¿Hay trazabilidad de lote y muestras retenidas disponibles?
- ¿Qué declaraciones de cumplimiento pueden proporcionarse y cuál es su alcance exacto?
Una documentación sólida no reemplaza la prueba en línea. La respalda y reduce la incertidumbre antes de que el comprador apruebe el producto.
Solucione fallas comunes de calificación
Cuando una prueba de adhesivo para cigarrillos falla, la primera pregunta no debe ser: “¿El adhesivo es malo?” Una mejor pregunta es: “¿Qué parte de la secuencia de unión falló?” Esto ayuda al equipo a separar problemas de química de problemas de proceso.
La siguiente tabla ofrece un punto de partida práctico:
| Síntoma | Posibles causas | Qué revisar primero |
|---|---|---|
| Formación de hilos | Desajuste de viscosidad, distancia de boquilla, velocidad, temperatura, reología del adhesivo | Condición del aplicador, rango de viscosidad, velocidad de línea |
| Costura abierta | Tiempo abierto corto, mala compresión, baja cantidad de adhesivo, absorbencia del papel | Tiempo de compresión, grado de papel, posición del adhesivo |
| Variación de toma | Variación de bomba, acumulación, cambio de papel, deriva de presión | Presión de bomba, limpieza de boquilla o rueda, lote de papel |
| Filtro flojo | Fraguado lento, mala colocación, movimiento antes de formar la unión | Patrón de transferencia, compresión, manejo posterior |
| Acumulación de adhesivo | Sobreaplicación, corte deficiente del adhesivo, equipo sucio | Cantidad aplicada, condición de boquilla, intervalo de limpieza |
| Solapa de cajetilla se abre | Rigidez del cartón, recubrimiento, fraguado lento, compresión débil | Grado de cartón, presión de doblado, cantidad de adhesivo |
| Escurrimiento | Demasiado adhesivo, viscosidad incorrecta, presión excesiva | Cantidad de adhesivo, ajuste de compresión, ancho de aplicación |
| Defectos al reiniciar | Secado de adhesivo durante paro, taponamiento de boquilla, formación de piel en recipiente | Comportamiento paro-arranque, rutina de limpieza, exposición del adhesivo |
Este enfoque da al proveedor evidencia útil. En lugar de decir “el adhesivo falló”, el comprador puede decir: “A velocidad normal, la variación de toma apareció después de 40 minutos con este grado de papel” o “las costuras abiertas aumentaron después de un ciclo paro-arranque”. Ese nivel de detalle hace que la acción correctiva sea más rápida y precisa.
Recalifique después de cambios de papel, velocidad, equipo o proveedor
Un sistema adhesivo para cigarrillos no debe aprobarse una sola vez y luego olvidarse. La recalificación es necesaria cuando la ventana de producción cambia de una forma que puede afectar la unión.
El disparador más evidente es un cambio de proveedor de papel o de grado de papel. Aunque el nuevo papel se vea similar, la absorbencia y el comportamiento superficial pueden no ser iguales. La recalificación también es prudente después de cambios en velocidad de línea, hardware del aplicador, tamaño de boquilla, condición de la rueda engomadora, herramientas de compresión o procedimiento de limpieza.
Los cambios del lado del proveedor también pueden activar una revisión. Si cambia el grado del adhesivo, cambia el sitio de fabricación, se actualiza la especificación o el comprador recibe una nueva declaración de cumplimiento, el equipo de calidad debe decidir si se necesita una recalificación completa o parcial.
Una regla práctica de recalificación es simple: si el cambio afecta transferencia, humectación, tiempo abierto, compresión, velocidad de fraguado, documentación de seguridad o alcance de cumplimiento, revíselo antes de la producción rutinaria. La revisión puede ser breve, pero debe documentarse.
Disparadores sugeridos de recalificación incluyen:
- Nuevo proveedor de papel
- Nuevo recubrimiento de papel o rango de absorbencia
- Mayor velocidad de producción
- Nueva boquilla, rueda engomadora o configuración de aplicador
- Cambio en el tiempo de compresión
- Nuevo grado de adhesivo
- Cambio en la condición de almacenamiento del adhesivo
- Defectos repetidos después de un periodo estable
- Requisito actualizado de TDS, SDS o cumplimiento
- Reclamo de cliente relacionado con la integridad de la unión
Este proceso protege a la planta contra riesgos ocultos. También ayuda a los equipos de compras a evitar aprobar cambios basados solo en costo o disponibilidad.
Evidencia de campo
Como evidencia de campo, revise el caso de estudio sobre estabilidad de toma de adhesivo en líneas de cigarrillos junto con esta lista de calificación.
Conclusión final
La calificación de adhesivos para cigarrillos empieza por la ventana de máquina. Una prueba exitosa debe demostrar que el adhesivo puede correr en la línea real, a la velocidad real, con los grados de papel reales y a través de la secuencia real de unión. Los datos de laboratorio, los valores de TDS y las afirmaciones del proveedor son útiles, pero por sí solos no bastan.
El mejor proceso separa cada punto de unión, registra condiciones reales de operación, revisa el comportamiento del papel, monitorea formación de hilos y estabilidad de toma, confirma el tiempo de compresión y documenta limpieza antes y después de la corrida. Esto da a los compradores una visión más clara del desempeño y ayuda a los proveedores a recomendar el grado de adhesivo correcto sin adivinar.
Antes de cambiar la química, estabilice el proceso. Antes de aprobar a un proveedor, pruebe la ventana completa. Antes de escalar, documente qué pasó, qué falló y qué condiciones deben conservarse.
Preguntas frecuentes
¿Debemos calificar un solo adhesivo para todos los puntos de unión en cigarrillos?
No automáticamente. Las uniones de papel de boquilla, envoltura del filtro, costura, cajetilla y cartón pueden requerir diferentes equilibrios de desempeño. Un adhesivo puede funcionar en más de un punto, pero cada punto de unión debe probarse por separado bajo condiciones reales de producción.
¿Cuál es el primer síntoma de máquina de una mala compatibilidad del adhesivo?
Las señales tempranas comunes incluyen formación de hilos, variación de toma, costuras abiertas, acumulación de adhesivo, filtros flojos y defectos al reiniciar. Estos síntomas no siempre prueban que el adhesivo sea incorrecto, pero indican que la ventana de unión debe revisarse.
¿Por qué debemos probar a la velocidad real de línea en lugar de una velocidad de prueba más lenta?
Una prueba más lenta puede ocultar problemas que solo aparecen durante la producción normal. A mayor velocidad, el tiempo abierto, la transferencia, el tiempo de compresión y la formación de resistencia inicial se vuelven más exigentes. La calificación debe reflejar el rango real de operación.
¿Con qué frecuencia debemos recalificar después de cambiar de proveedor de papel?
Un cambio de proveedor de papel debe activar al menos una revisión enfocada. Si cambian la absorbencia, el recubrimiento, la porosidad, el comportamiento frente a humedad o el acabado superficial, se recomienda una prueba en línea antes de la aprobación completa.
¿Qué documentos deben pedir los compradores a un proveedor de adhesivos?
Los compradores comúnmente solicitan TDS, SDS, etiqueta del producto, información de lote, guía de almacenamiento, datos de vida útil y declaraciones de cumplimiento relevantes. Según el mercado y el requisito del cliente, también pueden solicitar declaraciones relacionadas con FDA, REACH, RoHS, EN 71-3 u otros marcos.
¿La viscosidad por sí sola puede predecir el desempeño de un adhesivo para cigarrillos?
No. La viscosidad es útil, pero no predice por completo la transferencia, la formación de hilos, la humectación, la velocidad de fraguado o la resistencia de unión en una línea específica. El desempeño del adhesivo depende de la química, el sustrato, el sistema de aplicación, la velocidad, la temperatura y el tiempo de compresión.
¿Qué debemos registrar durante una prueba de adhesivo para cigarrillos?
Registre velocidad de línea, grado de papel, configuración del aplicador, ajustes del adhesivo, cantidad aplicada, tiempo de compresión, condición de limpieza, duración de la corrida, defectos observados, comportamiento al reiniciar y apariencia final de la unión. Buenos registros facilitan mucho la solución de problemas con el proveedor.
¿Cuándo debemos cambiar la química del adhesivo en lugar de ajustar la máquina?
Considere un cambio de química cuando la ventana de proceso esté estable, pero los defectos continúen bajo ajustes normales, equipo limpio y grados de papel aprobados. Si el problema es causado por boquillas desgastadas, compresión deficiente, temperatura inestable o variación de papel, cambiar solo el adhesivo puede no resolverlo.
Valide las ventanas de unión de su línea de cigarrillos antes de escalar producción
Solicite una muestra de laboratorio de 1 kg sin costo después de revisar su sustrato, punto de unión, método de aplicación y condiciones reales de línea. Nuestro equipo puede ayudarle a evaluar grado de papel, velocidad de línea, ventana de fraguado y requisitos de documentación del proveedor antes de su prueba en planta.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.