O desempenho de um adesivo para cigarros deve ser qualificado dentro da janela real de produção, e não apenas com dados de laboratório. Este guia ajuda compradores industriais e equipes de planta no Brasil a avaliar velocidade de linha, tipos de papel, pontos de colagem, limpeza, janela de pega e documentação do fornecedor antes de alterar a química do adesivo.
Índice
- ·Por que a qualificação do adesivo para cigarros começa na máquina
- ·Documente o contexto da linha antes de comparar adesivos
- ·Relacione cada ponto de colagem ao requisito real de desempenho
- ·Avalie tipos de papel, absorção e comportamento de superfície
- ·Qualifique velocidade de linha, tempo aberto e tempo de compressão em conjunto
- ·Controle formação de fios, variação de captação e transferência do adesivo
- ·Verifique limpeza da máquina e estabilidade de temperatura
- ·Monte um plano prático de teste de qualificação
- ·Revise os documentos do fornecedor antes da aprovação
- ·Solucione falhas comuns de qualificação
- ·Requalifique após mudanças de papel, velocidade, equipamento ou fornecedor
- ·Evidência de campo
- ·Conclusão final
- ·Perguntas frequentes
Por que a qualificação do adesivo para cigarros começa na máquina
Um sistema adesivo para cigarros não deve ser avaliado apenas por viscosidade, teor de sólidos ou pelo rótulo de uma amostra. Esses dados são importantes, mas não comprovam que o adesivo vai rodar de forma limpa e estável em uma linha real de produção de cigarros. O teste real é verificar se o adesivo consegue transferir, molhar o papel, manter a colagem e permanecer estável sob a velocidade real da planta, a combinação de substratos, o método de aplicação e a sequência de compressão.
Muitos problemas de adesivo aparecem primeiro como sintomas na máquina. Operadores podem observar formação de fios no bico, variação na captação de cola no papel, costuras abertas, movimentação do filtro, dobra ruim, acúmulo de cola ou limpezas mais frequentes. Esses sintomas muitas vezes são atribuídos imediatamente ao adesivo. Às vezes, o adesivo é mesmo o problema. Em outros casos, a causa raiz está na absorção do papel, no desgaste do bico, na variação de temperatura, na quantidade incorreta de cola, no tempo de compressão inadequado ou em um teste realizado em velocidade menor do que a produção normal.
Por isso, a qualificação de adesivos para cigarros deve ser construída em torno da janela real da linha. O objetivo não é “provar” que um único adesivo é perfeito para todos os pontos de colagem. O objetivo é confirmar onde ele funciona de forma confiável, onde precisa de ajuste e onde outro grau pode ser mais seguro. Um bom processo de qualificação observa a sequência completa: abastecimento do adesivo, aplicação, transferência, tempo aberto, compressão, resistência inicial da colagem, manuseio posterior e aparência final do maço.
Para compradores, essa abordagem também reduz o risco de compra. Um adesivo de menor custo pode parecer atraente no papel, mas se aumentar refugos, tempo de limpeza ou instabilidade em trocas de produção, o custo real pode ser maior. Um adesivo de maior desempenho também pode ser desnecessário se o ponto de colagem for simples e a janela de linha for tolerante. A melhor decisão vem de testar o adesivo contra as condições reais da máquina, e não de comparar fichas técnicas de forma isolada.
Use este checklist como guia prático antes de aprovar um novo adesivo para cigarros, alterar tipos de papel, migrar para um novo fornecedor ou solicitar um teste em escala de produção.
Documente o contexto da linha antes de comparar adesivos
Antes de um fornecedor recomendar um adesivo para cigarros, a planta deve documentar como a linha realmente opera. Esse passo parece básico, mas evita muitas conclusões equivocadas durante a qualificação. Sem o contexto da linha, dois adesivos podem ser comparados em condições que não refletem a produção diária.
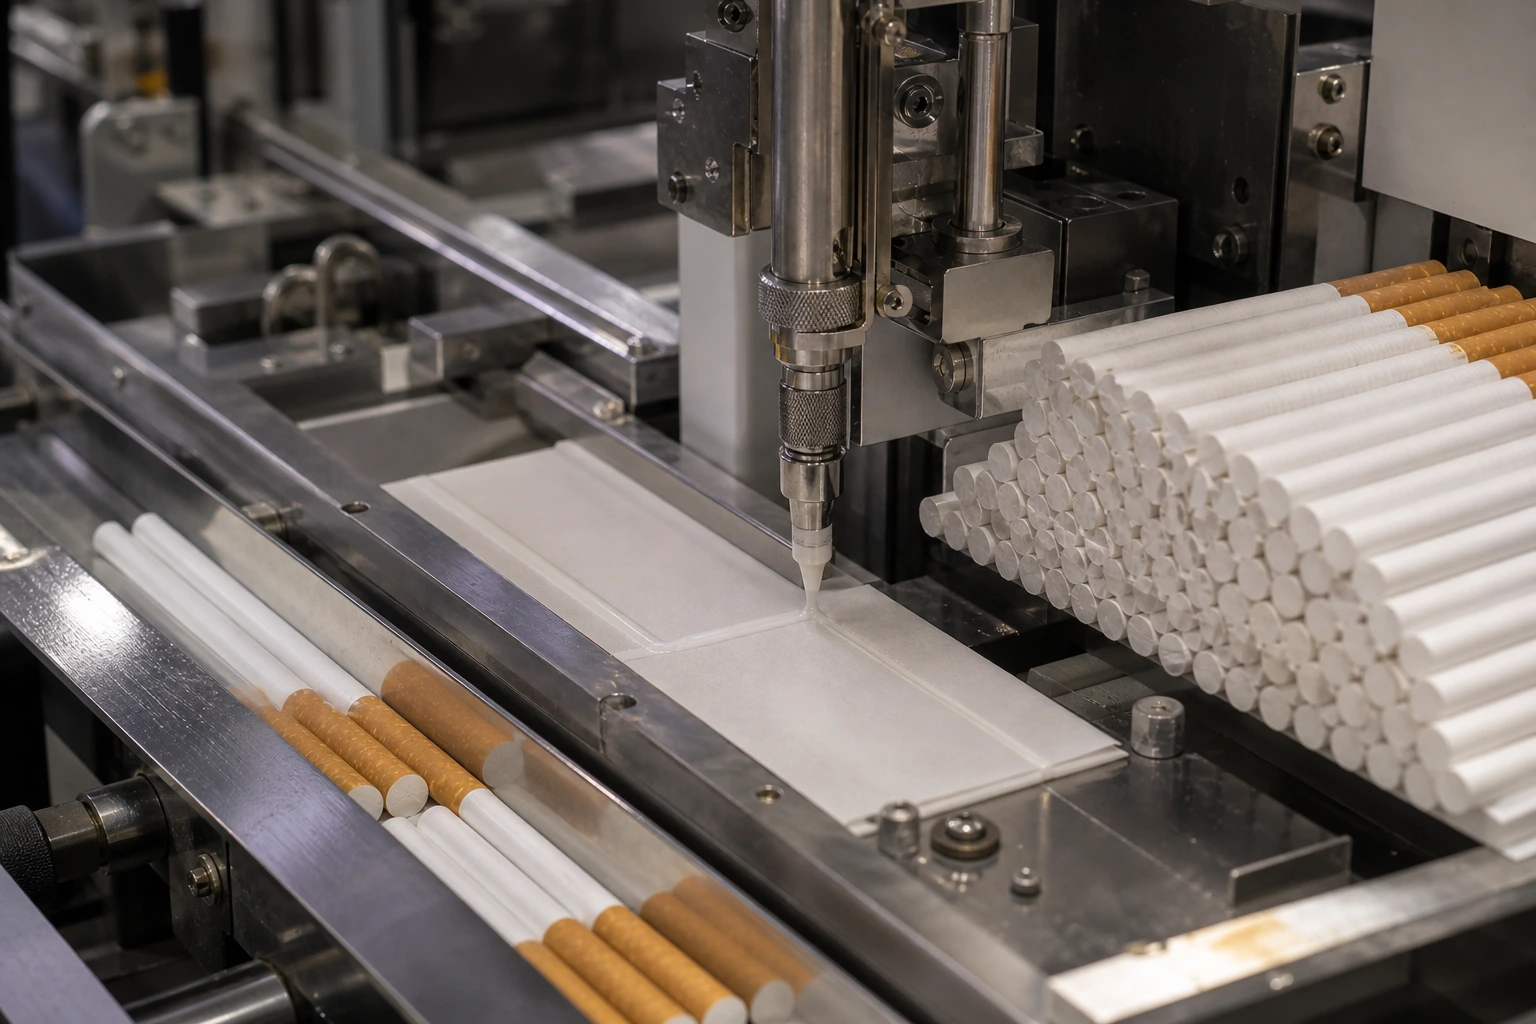
Comece pelo sistema de aplicação. Registre se a linha usa roda de cola, bico, spray, sistema de jetting ou uma configuração híbrida de aplicação. Inclua, se disponível, o modelo do aplicador, tamanho do bico, tipo de bomba, condição das mangueiras de cola, configuração do pote ou tanque e rotina típica de limpeza. O desempenho do adesivo pode mudar quando a mesma química passa por sistemas de aplicação diferentes.
Em seguida, registre a faixa real de velocidade de operação. Não qualifique apenas em uma velocidade de teste confortável se a linha normalmente roda mais rápido. Ensaios em velocidade menor podem esconder formação de fios, pega atrasada, variação na captação de cola e problemas no tempo de compressão. Uma qualificação confiável deve incluir a faixa normal de operação e, quando for prático, a faixa superior usada na produção de rotina. Isso não significa que o fornecedor do adesivo deva prometer uma velocidade máxima universal. Significa que comprador e fornecedor devem concordar sobre a janela específica de linha que será testada.
Os tipos de papel também precisam ser listados por ponto de colagem. Papel de ponteira, papel envoltório do filtro, material do filtro, cartão interno, cartão de embalagem e substratos de acondicionamento podem responder de forma diferente ao mesmo adesivo. Absorção do papel, tratamento superficial, revestimento, porosidade, nível de umidade e condição de armazenamento podem afetar a transferência da cola e a formação da colagem.
Um registro simples do contexto da linha deve incluir:
| Item de qualificação | O que registrar | Por que importa |
|---|---|---|
| Faixa de velocidade da linha | Velocidade normal, velocidade de teste, faixa superior de operação | Confirma que o adesivo é testado em condições reais |
| Tipo de aplicador | Roda de cola, bico, jetting, spray ou sistema híbrido | Afeta transferência, formação de fios e limpeza |
| Ponto de colagem | Ponteira, envoltório do filtro, costura, maço, cartucho | Cada colagem tem necessidades diferentes de pega e compressão |
| Tipo de papel | Fornecedor, tipo, absorção, revestimento, largura | Mudanças no papel podem alterar o comportamento do adesivo |
| Ajustes do adesivo | Temperatura, pressão, alvo de viscosidade, gramatura aplicada | Ajuda a comparar testes de forma justa |
| Rotina de limpeza | Frequência, método, parada, local dos resíduos | Mostra se o adesivo roda limpo |
| Histórico de defeitos | Costuras abertas, variação de captação, formação de fios, maços soltos | Conecta os resultados do teste ao risco real de produção |
Essas informações dão ao comprador e ao fornecedor de adesivos uma base justa de comparação. Elas também ajudam a evitar um erro comum: mudar a química antes de confirmar que a máquina, o substrato e a janela de processo estão estáveis.
Relacione cada ponto de colagem ao requisito real de desempenho
Um sistema adesivo para cigarros pode incluir vários pontos de colagem, e cada um tem uma função diferente. Um grau de adesivo pode funcionar bem em um ponto e apresentar desempenho fraco em outro. Por isso, a qualificação deve separar os pontos de colagem em vez de tratar a linha inteira como um único problema de adesivo.
Na colagem do papel de ponteira e do filtro, a estabilidade de captação e a repetibilidade de posicionamento são críticas. O adesivo deve ser transferido de forma constante, sem falhas, manchas ou formação de fios. A colagem precisa resistir ao corte, ao manuseio e ao movimento posterior na linha. Se o adesivo demorar demais para pegar, o filtro ou o papel de ponteira pode se deslocar. Se secar rápido demais, pode não molhar o papel adequadamente antes da compressão.
Em aplicações de envoltório do filtro e costura, a janela de pega se torna muito importante. O adesivo precisa permanecer aberto tempo suficiente para permitir o posicionamento correto e, em seguida, desenvolver resistência rápido o bastante para evitar levantamento da costura. Uma má adequação pode aparecer como costuras abertas, áreas de sobreposição fracas ou falhas intermitentes depois que o produto já saiu da estação de colagem.
Na colagem de maços e cartuchos, o foco muda novamente. Dobra, compressão, rigidez do cartão, revestimento e aparência visual do maço passam a ter mais importância. O adesivo deve apoiar uma dobra limpa sem extravasamento, manchas, formação tardia da colagem ou deformação visível. Um adesivo para maços pode precisar de um equilíbrio diferente entre tack inicial, tempo aberto e resistência final de colagem em comparação com um adesivo para papel de ponteira.
A melhor prática é qualificar cada ponto de colagem separadamente, mesmo quando os produtos vêm do mesmo portfólio do fornecedor. Pergunte: o que essa colagem precisa suportar? Ela precisa de tack inicial rápido? Rodagem limpa na máquina? Tempo aberto mais longo? Resistência ao retorno elástico do material? Melhor molhabilidade em superfície revestida? Menor formação de fios? Uma resposta única como “bom adesivo” raramente é suficiente.
Um checklist útil por ponto de colagem inclui:
| Ponto de colagem | Foco principal da qualificação | Sinais de alerta comuns |
|---|---|---|
| Ponteira e filtro | Estabilidade de captação, repetibilidade de posicionamento, transferência limpa | Formação de fios, movimentação do filtro, falhas de adesivo |
| Envoltório do filtro | Pega rápida, baixa formação de fios, segurança da costura | Costura aberta, levantamento de borda, acúmulo de cola |
| Costura longitudinal | Molhabilidade, tempo de compressão, continuidade da colagem | Sobreposição fraca, abertura tardia |
| Dobra do maço | Janela de compressão, resposta do cartão, aparência visual | Aba solta, extravasamento, dobra ruim |
| Fechamento do cartucho | Resistência de colagem, compatibilidade com o revestimento do cartão, velocidade de pega | Cartucho abrindo, resistência lenta para manuseio |
Esse método ajuda compradores a evitar generalizações excessivas dos resultados de teste. Aprovar um ponto de colagem não qualifica automaticamente o adesivo para todas as outras posições.
Formação de fios ou costuras abertas?
Revise adesivos para cigarros por ponto de colagem e janela de máquina.
Soluções adesivas para cigarrosAvalie tipos de papel, absorção e comportamento de superfície
Mudanças no tipo de papel estão entre os motivos mais comuns para um adesivo que antes rodava bem começar a gerar defeitos. Mesmo quando a fórmula do adesivo não mudou, um novo fornecedor de papel, um nível diferente de revestimento, uma faixa diferente de porosidade ou uma condição de umidade diferente pode alterar a janela de colagem.
Um papel muito absorvente pode puxar rapidamente água ou fase líquida para dentro do substrato. Isso pode reduzir o tempo aberto e fazer o adesivo perder tack úmido antes de a compressão ser concluída. Em alguns casos, a colagem pode parecer aceitável no início, mas mostrar baixa sustentação depois do corte ou manuseio. Por outro lado, um papel de baixa absorção ou revestido pode manter o adesivo mais próximo da superfície. Isso pode melhorar a molhabilidade em alguns casos, mas também pode aumentar manchas, pega atrasada ou movimentação antes da compressão.
Papel de ponteira, papel envoltório do filtro e cartão de embalagem não devem ser tratados como substratos intercambiáveis. Cada um tem seu próprio comportamento de superfície. Uma pequena mudança no revestimento, na espessura ou na energia superficial pode alterar a captação de adesivo. Até as condições de armazenamento podem importar. Um papel exposto a variações de umidade pode rodar de forma diferente de um papel mantido em ambiente estável.
Durante a qualificação, teste cada tipo de papel que será usado na produção real. Se o comprador espera que o adesivo funcione em vários tipos, o ensaio deve incluir esses tipos. Não aprove o adesivo no substrato mais fácil assumindo que ele se comportará da mesma forma no mais difícil.
Uma qualificação robusta de tipos de papel deve responder a estas perguntas:
- O adesivo se transfere de forma uniforme para cada tipo de papel?
- A captação permanece estável durante uma corrida contínua?
- O adesivo molha a superfície antes de pegar?
- O papel absorve o adesivo rápido demais?
- O revestimento retarda a pega ou gera deslizamento?
- A colagem permanece estável depois do corte, da dobra ou do acondicionamento?
- Uma mudança de fornecedor exige requalificação?
Quando o papel faz parte do problema, alterar apenas a viscosidade do adesivo pode não resolver. O fornecedor pode precisar ajustar a seleção do grau, o perfil de sólidos, o desenvolvimento de tack ou os ajustes de aplicação. O comprador também deve confirmar se as especificações do papel e as inspeções de qualidade no recebimento são rigorosas o suficiente para sustentar colagens repetíveis.
Qualifique velocidade de linha, tempo aberto e tempo de compressão em conjunto
A velocidade de linha afeta quase todas as partes do desempenho de um adesivo para cigarros. À medida que a velocidade aumenta, o tempo entre a aplicação do adesivo e a compressão fica mais curto. O adesivo tem menos tempo para transferir, nivelar, molhar o substrato e desenvolver resistência inicial. Por isso, um teste em velocidade baixa pode ser enganoso.
O conceito-chave é a janela de pega. O adesivo precisa permanecer aberto tempo suficiente para a formação correta da colagem, mas também precisa pegar rápido o bastante para sustentar o produto enquanto ele avança na linha. Se o tempo aberto for curto demais, o adesivo pode secar ou formar película antes da compressão. Se a pega for lenta demais, a colagem pode se deslocar, manchar ou abrir mais tarde.
O tempo de compressão é igualmente importante. Alguns defeitos não são causados por uma química adesiva fraca, mas por uma incompatibilidade entre o tempo aberto do adesivo e a sequência real da máquina. Se a compressão ocorrer tarde demais, o adesivo pode não molhar corretamente. Se a compressão for breve demais ou irregular, a colagem pode não se formar de maneira constante. Se o produto for perturbado antes do desenvolvimento da resistência inicial, costuras ou maços podem abrir depois da estação de colagem.
Uma qualificação prática de velocidade deve incluir:
| Etapa do teste | Objetivo | O que observar |
|---|---|---|
| Observação na partida | Verificar a transferência após parada ou início de operação | Falhas, gotas excessivas, fluxo atrasado |
| Corrida em velocidade normal | Confirmar o comportamento padrão de produção | Variação de captação, costuras abertas, formação de fios |
| Corrida na faixa superior | Estressar a janela de processo | Perda de posicionamento, pega ruim, resíduos |
| Corrida contínua | Verificar estabilidade de calor, viscosidade e limpeza | Acúmulo no bico, formação de película no pote de cola |
| Ciclo parada-partida | Simular interrupções realistas de produção | Entupimento, adesivo seco, defeitos no reinício |
Evite fazer declarações amplas de velocidade, a menos que estejam vinculadas a uma máquina, substrato e condição de teste definidos. Uma declaração de qualificação melhor é: “O adesivo foi testado nesta linha, com estes tipos de papel, dentro desta faixa de velocidade, usando estes ajustes.” Esse tipo de registro é mais útil do que uma promessa genérica.
Controle formação de fios, variação de captação e transferência do adesivo
Formação de fios e variação de captação são dois dos sinais mais claros de que o adesivo, o aplicador ou a janela de processo não estão estáveis. Elas também podem gerar problemas secundários, como contaminação da máquina, defeitos visuais, peso de colagem inconsistente e limpezas mais frequentes.
A formação de fios pode ocorrer quando o adesivo se estica entre o aplicador e o substrato em vez de se romper de forma limpa. Ela pode ser influenciada por viscosidade, temperatura, reologia do adesivo, condição do bico, velocidade da linha ou distância entre aplicador e substrato. A formação de fios nem sempre é resolvida com a redução da viscosidade. Em alguns casos, é necessário usar outro grau de adesivo ou ajustar o equipamento.
Variação de captação significa que a quantidade ou a posição do adesivo muda ao longo do tempo. Isso pode acontecer por variação da bomba, mudanças de pressão, comportamento do papel, deriva de temperatura, peças desgastadas do aplicador ou acúmulo próximo ao ponto de entrega da cola. O resultado pode ser defeitos intermitentes difíceis de identificar em um teste curto com aparência de ensaio laboratorial.
Durante a qualificação, a equipe deve observar além dos primeiros minutos de produção. Uma partida limpa não comprova estabilidade em corrida longa. Rode a linha por tempo suficiente para observar se o adesivo se acumula em bicos, rodas, guias, rolos, ferramentas de dobra ou áreas de compressão. Registre os intervalos de limpeza antes e depois do teste para que o impacto fique visível.
Verificações importantes de transferência incluem:
- Consistência do filete ou padrão de aplicação do adesivo
- Repetibilidade da posição da cola
- Limpeza das bordas
- Formação de fios em velocidade de produção
- Acúmulo ao redor de bicos ou rodas
- Estabilidade da quantidade de cola durante corrida contínua
- Comportamento de reinício após paradas curtas
- Condição visual do produto colado
Um adesivo bem qualificado deve apoiar transferência estável dentro da janela de processo acordada. Se ele só funciona quando a máquina foi recém-limpa, está rodando devagar ou usa uma faixa muito estreita de papel, essa limitação deve ser documentada antes da aprovação.
Verifique limpeza da máquina e estabilidade de temperatura
A limpeza da máquina não é apenas uma questão de organização ou manutenção geral. Ela faz parte da qualificação do adesivo. Resíduos, adesivo seco, bicos desgastados, filtros entupidos e caminhos de cola contaminados podem fazer um bom adesivo parecer ruim. Também podem tornar impossível comparar resultados de testes.
Antes de testar um novo sistema adesivo para cigarros, a linha deve ser limpa de acordo com um procedimento claro. Resíduos de adesivo antigo devem ser removidos sempre que for prático, especialmente de tanques, mangueiras, bicos, rodas de cola e superfícies de contato. Misturar resíduos desconhecidos com um adesivo novo pode criar falsos defeitos, como partículas gelificadas, entupimento, fluxo ruim ou viscosidade instável.
A estabilidade de temperatura também merece atenção. Adesivos podem responder de formas diferentes ao calor ou ao frio, dependendo da química e das condições de uso. A deriva de temperatura em potes de cola, mangueiras, áreas ambientais da planta ou materiais armazenados pode alterar viscosidade e comportamento de transferência. Se a planta opera em ampla faixa de temperatura ou umidade, isso deve ser considerado durante a qualificação.
O registro do teste deve incluir status de limpeza, idade do adesivo, condição de armazenamento, temperatura da linha e quaisquer ajustes de temperatura usados pelo sistema de aplicação. Essas informações podem parecer pequenas, mas ajudam a explicar por que um teste de adesivo foi aprovado em um dia e reprovado em outro.
Um plano simples de controle de limpeza pode incluir:
| Área | Verificação antes do teste | Verificação depois do teste |
|---|---|---|
| Tanque ou pote de cola | Resíduo antigo, formação de película, contaminação | Acúmulo, sedimento, esforço de limpeza |
| Mangueiras e filtros | Restrição de fluxo, bloqueio | Mudança de pressão, resíduos |
| Bicos ou rodas | Desgaste, entupimento, alinhamento | Formação de fios, adesivo seco |
| Guias e rolos | Contaminação pré-existente por cola | Novas marcas de transferência |
| Área de compressão | Limpeza da superfície, alinhamento | Extravasamento, resíduo colado |
Dados de limpeza ajudam os dois lados a tomar decisões melhores. Se um teste falha em uma linha suja, o resultado pode não refletir o adesivo. Se um teste só passa depois de uma limpeza profunda incomum, o comprador ainda deve perguntar se o adesivo consegue suportar as rotinas normais de produção.
Monte um plano prático de teste de qualificação
Um plano forte de qualificação deve ser simples o suficiente para a planta executar, mas detalhado o bastante para sustentar uma decisão de compra. O plano deve definir o que será testado, como o sucesso será avaliado e quais informações serão registradas.
Comece selecionando os pontos de colagem. Não teste apenas a aplicação mais fácil. Inclua os pontos de colagem onde falhas já ocorreram ou onde custo do adesivo, velocidade ou limpeza são mais importantes. Em seguida, escolha os tipos de papel. Inclua o tipo principal de produção, qualquer tipo de alto risco e qualquer tipo esperado após mudanças de fornecedor.
Depois, defina as condições da máquina. Registre velocidade de linha, temperatura do adesivo se aplicável, pressão de aplicação, gramatura aplicada ou quantidade de cola, ajustes de bico ou roda, tempo de compressão e condições de partida. Use os ajustes normais de operação da planta sempre que possível. Se os ajustes precisarem ser alterados, documente com clareza.
O teste também deve definir critérios de aceitação. Esses critérios não precisam ser complicados, mas devem ser observáveis. Exemplos incluem captação estável, ausência de costuras abertas repetidas, intervalo de limpeza aceitável, ausência de deformação visível no maço, comportamento consistente no reinício e sustentação aceitável da colagem após manuseio posterior.
Um plano de teste orientado ao comprador pode ser assim:
| Etapa | Ação | Resultado |
|---|---|---|
| Pré-teste | Coletar TDS, SDS, declarações de conformidade, rótulo da amostra e código do lote | Arquivo de documentação do fornecedor |
| Preparação da linha | Limpar equipamento, registrar ajustes, confirmar tipos de papel | Condição de referência |
| Corrida curta | Verificar transferência, posicionamento e defeitos visíveis | Avaliação inicial de adequação |
| Corrida normal | Rodar na velocidade real de produção | Evidência da janela de processo |
| Verificação de estresse | Incluir parada-partida ou faixa superior de velocidade quando for prático | Evidência de estabilidade |
| Pós-corrida | Inspecionar produtos colados e limpeza da máquina | Decisão de aprovação ou ajuste |
| Documentação | Registrar resultados, limites e gatilhos de requalificação | Registro interno de qualificação |
Esse tipo de plano deixa a decisão mais clara. Ele também ajuda o comprador a explicar o resultado internamente para produção, qualidade, compras e gestão.
Revise os documentos do fornecedor antes da aprovação
Um bom teste de adesivo deve ser apoiado por documentação clara do fornecedor. Os documentos mais comuns incluem TDS, SDS, rótulo do produto, informações de lote e quaisquer declarações regulatórias ou de substâncias restritas solicitadas pelo comprador.
A TDS deve ajudar a planta a entender orientações básicas de manuseio e aplicação. Ela pode incluir aparência, faixa de viscosidade, teor de sólidos, pH, método de aplicação, orientação de armazenamento e informações de vida útil. Esses valores não devem ser tratados como os únicos critérios de qualificação, mas ajudam a confirmar se o adesivo entregue corresponde ao produto esperado.
A SDS é importante para manuseio seguro, armazenamento, transporte e comunicação no local de trabalho. Compradores devem revisá-la com sua equipe interna de EHS ou segurança. Não confie em afirmações informais quando documentos formais são exigidos.
Solicitações regulatórias e de conformidade variam conforme mercado, construção do produto, requisito do cliente e região. Alguns compradores podem solicitar declarações relacionadas a FDA, REACH, RoHS, EN 71-3 ou outros frameworks de substâncias restritas. O fornecedor não deve fazer declarações amplas, a menos que a afirmação seja precisa para o produto e apoiada pela documentação adequada. Compradores também devem confirmar se a declaração se aplica ao adesivo como fornecido, ao produto acabado, a um caso de uso específico ou a um escopo regulatório específico.
Para revisões relacionadas a REACH, as equipes frequentemente consultam recursos oficiais da Agência Europeia dos Produtos Químicos, como a visão geral de REACH da ECHA. Ainda assim, o comprador deve confirmar os requisitos mais recentes com profissionais regulatórios qualificados ou consultores especializados.
Perguntas úteis para o fornecedor incluem:
- Qual é o ponto de colagem recomendado para este adesivo?
- Com quais sistemas de aplicação ele foi testado?
- Quais tipos de papel ou substrato são conhecidos como sensíveis?
- Quais documentos TDS e SDS estão disponíveis?
- Qual é o MOQ para pedidos de produção?
- Qual é o prazo normal de entrega?
- O fornecedor pode fornecer uma amostra de laboratório ou quantidade para teste em planta?
- Há rastreabilidade de lote e amostras retidas disponíveis?
- Quais declarações de conformidade podem ser fornecidas, e qual é o escopo exato delas?
Documentação sólida não substitui o teste em linha. Ela apoia o teste e reduz a incerteza antes de o comprador aprovar o produto.
Solucione falhas comuns de qualificação
Quando um teste de adesivo para cigarros falha, a primeira pergunta não deve ser: “O adesivo é ruim?” Uma pergunta melhor é: “Qual parte da sequência de colagem falhou?” Isso ajuda a equipe a separar problemas de química de problemas de processo.
A tabela abaixo oferece um ponto de partida prático:
| Sintoma | Possíveis causas | O que verificar primeiro |
|---|---|---|
| Formação de fios | Incompatibilidade de viscosidade, distância do bico, velocidade, temperatura, reologia do adesivo | Condição do aplicador, faixa de viscosidade, velocidade da linha |
| Costura aberta | Tempo aberto curto, compressão ruim, baixa quantidade de cola, absorção do papel | Tempo de compressão, tipo de papel, posicionamento da cola |
| Variação de captação | Variação da bomba, acúmulo, mudança de papel, deriva de pressão | Pressão da bomba, limpeza do bico ou da roda, lote de papel |
| Filtro solto | Pega lenta, posicionamento ruim, movimento antes da formação da colagem | Padrão de transferência, compressão, manuseio posterior |
| Acúmulo de cola | Excesso de aplicação, ruptura ruim, equipamento sujo | Gramatura aplicada, condição do bico, intervalo de limpeza |
| Aba do maço abre | Rigidez do cartão, revestimento, pega lenta, compressão fraca | Tipo de cartão, pressão de dobra, quantidade de adesivo |
| Extravasamento | Excesso de adesivo, viscosidade incorreta, pressão excessiva | Quantidade de cola, ajuste de compressão, largura de aplicação |
| Defeitos no reinício | Secagem do adesivo durante parada, entupimento do bico, formação de película no pote | Comportamento parada-partida, rotina de limpeza, exposição do adesivo |
Essa abordagem fornece evidências úteis ao fornecedor. Em vez de dizer “o adesivo falhou”, o comprador pode dizer: “Na velocidade normal, a variação de captação apareceu depois de 40 minutos neste tipo de papel” ou “as costuras abertas aumentaram depois de um ciclo parada-partida”. Esse nível de detalhe torna a ação corretiva mais rápida e precisa.
Requalifique após mudanças de papel, velocidade, equipamento ou fornecedor
Um sistema adesivo para cigarros não deve ser aprovado uma única vez e depois esquecido. A requalificação é necessária quando a janela de produção muda de uma forma que pode afetar a colagem.
O gatilho mais evidente é uma mudança de fornecedor de papel ou de tipo de papel. Mesmo quando o novo papel parece semelhante, a absorção e o comportamento de superfície podem não ser iguais. A requalificação também é prudente depois de mudanças na velocidade da linha, no hardware do aplicador, no tamanho do bico, na condição da roda de cola, nas ferramentas de compressão ou no procedimento de limpeza.
Mudanças do lado do fornecedor também podem acionar uma revisão. Se o grau do adesivo mudar, se o local de fabricação mudar, se a especificação for atualizada ou se o comprador receber uma nova declaração de conformidade, a equipe de qualidade deve decidir se é necessária uma requalificação completa ou parcial.
Uma regra prática de requalificação é simples: se a mudança afeta transferência, molhabilidade, tempo aberto, compressão, velocidade de pega, documentação de segurança ou escopo de conformidade, revise antes da produção de rotina. A revisão pode ser curta, mas deve ser documentada.
Gatilhos sugeridos de requalificação incluem:
- Novo fornecedor de papel
- Novo revestimento de papel ou nova faixa de absorção
- Velocidade de produção mais alta
- Novo bico, nova roda de cola ou nova configuração de aplicador
- Mudança no tempo de compressão
- Novo grau de adesivo
- Mudança na condição de armazenamento do adesivo
- Defeitos repetidos após um período estável
- Requisito atualizado de TDS, SDS ou conformidade
- Reclamação de cliente ligada à integridade da colagem
Esse processo protege a planta contra riscos ocultos. Ele também ajuda equipes de compras a evitar aprovar mudanças apenas com base em custo ou disponibilidade.
Evidência de campo
Como evidência de campo, revise o estudo de caso sobre estabilidade de captação de cola em linhas de cigarros junto com este checklist.
Conclusão final
A qualificação de adesivos para cigarros começa pela janela da máquina. Um teste bem-sucedido deve comprovar que o adesivo consegue rodar na linha real, na velocidade real, com os tipos reais de papel e através da sequência real de colagem. Dados de laboratório, valores de TDS e declarações do fornecedor são úteis, mas não bastam sozinhos.
O melhor processo separa cada ponto de colagem, registra as condições reais de operação, verifica o comportamento do papel, monitora formação de fios e estabilidade de captação, confirma o tempo de compressão e documenta a limpeza antes e depois da corrida. Isso dá aos compradores uma visão mais clara do desempenho e ajuda fornecedores a recomendar o grau correto de adesivo sem adivinhação.
Antes de mudar a química, estabilize o processo. Antes de aprovar um fornecedor, teste a janela completa. Antes de escalar, documente o que passou, o que falhou e quais condições precisam ser preservadas.
Perguntas frequentes
Devemos qualificar um único adesivo para todos os pontos de colagem em cigarros?
Não automaticamente. Colagens de ponteira, envoltório do filtro, costura, maço e cartucho podem exigir equilíbrios de desempenho diferentes. Um adesivo pode funcionar em mais de um ponto, mas cada ponto de colagem ainda deve ser testado separadamente em condições reais de produção.
Qual é o primeiro sintoma de máquina de uma má adequação do adesivo?
Sinais iniciais comuns incluem formação de fios, variação de captação, costuras abertas, acúmulo de cola, filtros soltos e defeitos no reinício. Esses sintomas nem sempre comprovam que o adesivo está errado, mas mostram que a janela de colagem precisa ser revisada.
Por que testar na velocidade real da linha em vez de uma velocidade de teste mais baixa?
Um teste mais lento pode esconder problemas que aparecem apenas durante a produção normal. Em velocidades mais altas, tempo aberto, transferência, tempo de compressão e formação da resistência inicial ficam mais exigentes. A qualificação deve refletir a faixa real de operação.
Com que frequência devemos requalificar após trocar o fornecedor de papel?
Uma troca de fornecedor de papel deve acionar pelo menos uma revisão focada. Se absorção, revestimento, porosidade, comportamento à umidade ou acabamento superficial mudarem, recomenda-se um teste em linha antes da aprovação completa.
Quais documentos compradores devem solicitar de um fornecedor de adesivos?
Compradores normalmente solicitam TDS, SDS, rótulo do produto, informações de lote, orientação de armazenamento, dados de vida útil e declarações de conformidade relevantes. Dependendo do mercado e dos requisitos do cliente, também podem solicitar declarações relacionadas a FDA, REACH, RoHS, EN 71-3 ou outros frameworks.
A viscosidade sozinha pode prever o desempenho de um adesivo para cigarros?
Não. A viscosidade é útil, mas não prevê completamente transferência, formação de fios, molhabilidade, velocidade de pega ou resistência da colagem em uma linha específica. O desempenho do adesivo depende da química, do substrato, do sistema de aplicação, da velocidade, da temperatura e do tempo de compressão.
O que devemos registrar durante um teste de adesivo para cigarros?
Registre velocidade da linha, tipo de papel, configuração do aplicador, ajustes do adesivo, quantidade de cola, tempo de compressão, condição de limpeza, duração da corrida, defeitos observados, comportamento no reinício e aparência final da colagem. Bons registros facilitam muito a solução de problemas com o fornecedor.
Quando devemos mudar a química do adesivo em vez de ajustar a máquina?
Considere uma mudança de química quando a janela de processo estiver estável, mas os defeitos continuarem com ajustes normais, equipamento limpo e tipos de papel aprovados. Se o problema for causado por bicos desgastados, compressão ruim, temperatura instável ou variação de papel, mudar apenas o adesivo pode não resolver.
Valide as janelas de colagem da sua linha de cigarros antes de escalar a produção
Solicite uma amostra laboratorial gratuita de 1 kg após a análise do seu substrato, ponto de colagem, método de aplicação e condições reais de linha. Nossa equipe pode ajudar a revisar tipo de papel, velocidade de linha, janela de pega e requisitos de documentação do fornecedor antes do teste na planta.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.