La qualification d’un adhésif de flocage doit confirmer le type de fibre, la longueur de fibre, le denier, la méthode d’application, la préparation du substrat, la quantité d’adhésif déposée, le programme de durcissement, la discipline de brossage, la perte de fibres après manutention et l’uniformité visuelle avant l’approbation en volume. Un essai fiable doit tester la fibre réelle, le substrat réel, la méthode d’application réelle et la fenêtre de durcissement réelle, au lieu de juger la performance de l’adhésif à partir des seules données de laboratoire.
Sommaire
- ·Pourquoi la qualification d’un adhésif de flocage doit commencer par la surface finie
- ·Type de fibre, longueur, denier et conductivité
- ·Compatibilité du substrat : carton, plastique, caoutchouc, mousse et métal
- ·Préparation de surface avant application de l’adhésif
- ·Application de l’adhésif et contrôle de la quantité déposée
- ·Transfert de floc électrostatique et mécanique
- ·Temps ouvert et fenêtre de travail
- ·Programme de durcissement, séchage et discipline de brossage
- ·Perte de fibres, abrasion et tenue après manutention
- ·Humidité, stockage et conditions environnementales
- ·Odeur, nettoyage et praticité en production
- ·Documents fournisseur et revue acheteur
- ·Modes de défaillance courants du flocage et premières vérifications
- ·Dossier d’essai de qualification pour approbation usine
- ·Preuves terrain
- ·Conclusion finale
- ·Questions fréquentes
Pourquoi la qualification d’un adhésif de flocage doit commencer par la surface finie
Les défauts de flocage se voient rapidement. Un panneau irrégulier, une zone brillante sans fibres, un bord rugueux, un toucher trop rigide, des fibres libres sur la table d’emballage ou un champ de couleur non uniforme peuvent donner à une pièce un aspect inachevé. Dans de nombreuses équipes de production, la première réaction consiste à accuser la fibre de flocage. La qualité de la fibre compte, bien sûr, mais de mauvais résultats de flocage proviennent souvent d’une incompatibilité entre la fibre, l’adhésif, le substrat, la méthode d’application, la fenêtre de durcissement et le processus de brossage.
Un adhésif de flocage ne doit pas être qualifié uniquement par la viscosité, l’extrait sec ou un petit essai sur coupon. Ces données sont utiles, mais elles ne prouvent pas que l’adhésif retiendra les fibres dans les conditions réelles du process. La vraie question est de savoir si l’adhésif peut recevoir la fibre, l’ancrer à la bonne profondeur, durcir sans devenir trop cassant ou trop mou, puis retenir le floc après brossage, détourage, manutention, emballage et usage client.
Pour les acheteurs industriels, le risque ne se limite pas à l’apparence. Une mauvaise tenue du floc peut générer des rebuts, des reprises, des réclamations client, des problèmes de nettoyage et une production instable. Un plateau floqué, un insert d’emballage, une pièce automobile, un composant de présentoir, un profilé en caoutchouc, un boîtier plastique ou une pièce à base de carton peuvent chacun nécessiter une approche de qualification différente.
Un processus de qualification pratique doit répondre aux questions suivantes :
| Question de qualification | Pourquoi c’est important |
|---|---|
| L’adhésif correspond-il au type et à la longueur de fibre ? | La géométrie de la fibre influence l’ancrage, le toucher et la perte de fibres |
| L’adhésif mouille-t-il correctement le substrat ? | Un mauvais mouillage peut créer des zones nues ou une faible tenue des fibres |
| La quantité déposée est-elle maîtrisée ? | Trop peu d’adhésif réduit la tenue ; trop d’adhésif peut noyer les fibres |
| La méthode d’application est-elle répétable ? | Pulvérisation, rouleau, écran et méthodes mécaniques créent des profils de film différents |
| La fenêtre de durcissement est-elle réaliste ? | Un brossage trop précoce ou un durcissement trop sévère peut provoquer perte de fibres ou fragilité |
| La pièce passe-t-elle la revue de manutention ? | La couverture visuelle seule ne suffit pas pour l’approbation en production |
L’objectif n’est pas d’affirmer qu’un seul adhésif fonctionne sur tous les substrats. L’objectif est de définir la fenêtre de process dans laquelle l’adhésif, la fibre, la surface et les conditions de durcissement fonctionnent ensemble.
Type de fibre, longueur, denier et conductivité
Le choix de la fibre de flocage a un effet direct sur la qualification de l’adhésif. Les fibres de nylon, de rayonne, de polyester et d’autres types peuvent différer par leur rigidité, leur comportement de surface, leur réponse à l’humidité, leur transfert électrostatique et leur toucher final. Même lorsque deux fibres semblent similaires, elles peuvent se comporter différemment dans la cabine ou après brossage.
La longueur de fibre est l’un des premiers détails à confirmer. Les fibres courtes peuvent créer un champ visuel plus lisse et plus dense, mais elles peuvent aussi nécessiter un contrôle précis de la profondeur du film adhésif. Les fibres plus longues peuvent offrir une surface plus riche ou une texture plus profonde, mais elles sont souvent plus sensibles à l’uniformité de l’application et au brossage. Si le film adhésif est trop peu profond, les fibres longues peuvent mal s’ancrer. Si le film est trop lourd, les fibres peuvent s’enfoncer ou s’incliner, ce qui réduit l’uniformité visuelle.
Le denier compte également. Des fibres plus fines peuvent produire une surface plus douce, tandis que des fibres plus épaisses peuvent modifier la couverture, la texture et le comportement de tenue. Un changement de denier peut modifier le besoin en adhésif, même lorsque la longueur de fibre reste identique.
Pour le flocage électrostatique, la conductivité et le comportement de charge sont importants. La fibre doit se transférer correctement dans la cabine et s’orienter vers la surface enduite d’adhésif. Si la fibre ne se charge pas ou ne se transfère pas de façon constante, la pièce finie peut présenter des zones plus claires, une densité irrégulière ou une mauvaise définition des bords. Ces problèmes ne doivent pas être résolus uniquement en ajoutant davantage de floc. Un excès de fibre ne corrige pas complètement une mauvaise application d’adhésif, une mise à la terre faible, une contamination de surface ou de mauvais réglages de cabine.
Avant d’approuver l’adhésif, enregistrez :
- le type de fibre ;
- le fournisseur et le grade de fibre ;
- la longueur de fibre ;
- le denier ;
- la couleur de fibre ;
- la conductivité ou l’aptitude électrostatique, si utilisée ;
- les conditions de stockage ;
- l’exposition à l’humidité avant l’essai ;
- tout traitement ou fini de fibre pouvant influencer le collage.
Un changement de fournisseur, de longueur de fibre, de denier ou de couleur doit déclencher une revue. Les fibres foncées, les fibres claires et les couleurs spéciales peuvent révéler les défauts différemment ; l’approbation d’apparence doit donc se baser sur la fibre réelle de production.
Compatibilité du substrat : carton, plastique, caoutchouc, mousse et métal
Le même adhésif de flocage peut se comporter très différemment selon le substrat. C’est pourquoi la qualification doit inclure le substrat réel de production, et non un panneau de test générique.
Les substrats à base de carton ou de papier sont souvent absorbants. Ils peuvent extraire le liquide de l’adhésif et raccourcir le temps ouvert. Des fibres libres, de la poussière ou des couches de surface faibles peuvent réduire l’ancrage. Un carton couché peut se comporter différemment d’un carton non couché, car l’adhésif peut rester plus près de la surface.
Les substrats plastiques créent un autre défi. De nombreux plastiques ont une faible énergie de surface ou peuvent contenir des résidus de démoulant, des auxiliaires de transformation ou une contamination de surface. Un adhésif de flocage peut sembler mouiller correctement pendant l’application, mais échouer à s’ancrer si la surface n’est pas préparée correctement. ABS, PVC, PP, PE et autres plastiques ne doivent pas être considérés comme interchangeables.
Les substrats en caoutchouc peuvent être difficiles en raison de la remontée de surface, des cires, des plastifiants, des huiles de process ou du mouvement flexible après collage. Une pièce en caoutchouc peut réussir une première inspection visuelle, puis perdre des fibres après flexion ou abrasion. Dans ces cas, le nettoyage du substrat et la flexibilité de l’adhésif sont tous deux importants.
Les substrats en mousse peuvent absorber l’adhésif dans les pores, ce qui entraîne une quantité déposée irrégulière et un faible ancrage en surface. Trop d’adhésif peut rigidifier la mousse ou modifier son comportement en compression. Les substrats métalliques peuvent nécessiter nettoyage, dégraissage, abrasion ou primaire selon l’état de surface et l’usage prévu.
Une revue pratique du substrat doit inclure :
| Substrat | Risque principal | Ce qu’il faut confirmer |
|---|---|---|
| Carton ou carton compact | Absorption, poussière, fibres de surface faibles | Propreté de surface, quantité déposée, temps ouvert |
| Carton couché | Mauvais mouillage ou séchage lent | Compatibilité de surface et programme de durcissement |
| Plastique ABS/PVC | Contamination de surface ou mouillage variable | Méthode de nettoyage et énergie de surface |
| Plastique PP/PE | Faible énergie de surface | Primaire, corona, flamme ou autre traitement si nécessaire |
| Caoutchouc | Remontée, huiles, flexibilité, migration | Nettoyage, besoin de primaire, comportement en flexion |
| Mousse | Pénétration de l’adhésif dans les pores, changement de rigidité | Quantité déposée et sensation en compression |
| Métal | Huile, oxydation, surface lisse | Dégraissage, abrasion ou revue du primaire |
Le meilleur résultat de qualification est lié à un substrat nommé, une méthode de préparation de surface définie et des conditions de process documentées. Évitez d’approuver un adhésif de flocage pour « plastique » ou « caoutchouc » en général sans tester le matériau exact.
Préparation de surface avant application de l’adhésif
La préparation de surface peut décider si une pièce floquée réussit ou échoue. Un adhésif puissant ne peut pas bien fonctionner s’il est appliqué sur de la poussière, de l’huile, du démoulant, des fibres de surface faibles, de l’humidité ou une contamination de surface.
Pour les substrats à base de carton et de papier, le contrôle de la poussière est important. La coupe, l’usinage, la découpe à l’emporte-pièce et la manutention peuvent laisser des débris en surface. Si de la poussière reste entre le substrat et l’adhésif, le floc peut sembler attaché au début, puis se libérer pendant le brossage ou la manutention.
Pour les plastiques, l’équipe doit examiner l’énergie de surface et la contamination. Certains plastiques peuvent nécessiter nettoyage, primaire, traitement corona, traitement flamme, traitement plasma ou une autre méthode validée d’activation de surface. La bonne méthode dépend du type de plastique, de la forme de la pièce, du volume de production et des exigences client.
Pour le caoutchouc, le nettoyage doit tenir compte de la remontée de surface ou des résidus de process. Un simple essuyage rapide peut ne pas suffire si des huiles ou des cires continuent de migrer. Pour le métal, le dégraissage et l’état de surface doivent être contrôlés avant l’application de l’adhésif.
Un bon dossier d’essai doit indiquer exactement comment le substrat a été préparé. « Nettoyé avant flocage » est trop vague. Enregistrez l’agent de nettoyage, le temps de séchage, la méthode de traitement, les étapes opérateur et le délai entre le traitement et l’application de l’adhésif.
Les enregistrements utiles de préparation de surface incluent :
| Élément à enregistrer | Exemple de détail à saisir |
|---|---|
| Méthode de nettoyage | Essuyage, lavage, soufflage d’air, aspiration, nettoyage solvant |
| Traitement de surface | Primaire, corona, flamme, plasma, abrasion ou aucun |
| Temps de séchage | Temps après nettoyage ou traitement avant adhésif |
| Contrôle de manutention | Gants, plateaux couverts, protection contre la poussière |
| Contrôle de surface | Inspection visuelle, test dyne, test interne de mouillage si utilisé |
| Limite de temps | Temps maximal autorisé entre traitement et flocage |
Un traitement de surface qui fonctionne au laboratoire peut échouer sur la ligne si le timing, l’humidité ou la manutention changent. Pour cette raison, la préparation de surface doit faire partie de la qualification de l’adhésif, et non être traitée comme une étape séparée après coup.
Application de l’adhésif et contrôle de la quantité déposée
L’application de l’adhésif est l’un des meilleurs indicateurs du succès du flocage. Si le film adhésif est trop mince, les fibres peuvent ne pas s’ancrer assez profondément. Si le film est trop épais, les fibres peuvent s’enfoncer, s’incliner, s’agglomérer ou créer une surface rugueuse. Une application irrégulière peut produire une densité tachetée, des zones brillantes sans fibres, des bords rugueux et une perte de fibres incohérente.
Les différentes méthodes d’application créent des risques différents. La pulvérisation peut couvrir des formes complexes, mais elle exige un contrôle du motif de pulvérisation, de la distance du pistolet, de l’atomisation, du recouvrement et de la définition des bords. Le rouleau peut donner une couverture stable sur des pièces plates, mais il peut être moins adapté aux évidements, aux coins ou aux formes tridimensionnelles. L’application par écran peut contrôler le motif et l’épaisseur, mais le choix de l’écran et la viscosité doivent correspondre. L’application manuelle peut convenir aux prototypes, mais elle ne représente pas toujours la répétabilité de production.
L’essai de qualification doit définir, lorsque c’est possible, la quantité cible d’adhésif déposée ou l’épaisseur du film humide. Si l’usine ne mesure pas directement la quantité déposée, elle doit tout de même enregistrer les réglages d’application et le poids de la pièce avant et après l’application de l’adhésif. L’objectif est de comparer les résultats équitablement et d’éviter d’approuver un échantillon impossible à répéter.
Les contrôles clés d’application incluent :
| Facteur d’application | Ce qu’il faut surveiller |
|---|---|
| Épaisseur du film | Couverture faible, enfoncement des fibres, toucher rugueux, durcissement lent |
| Définition des bords | Bords flous, bords clairs, manques d’adhésif |
| Constance du motif | Densité de floc irrégulière sur la pièce |
| Durée de vie en pot ou temps de travail | Dérive de viscosité pendant le poste |
| Trajectoire de pulvérisation ou de rouleau | Stries, marques de recouvrement, zones manquées |
| Température de l’adhésif | Changements de viscosité et de transfert |
| Vitesse de ligne | Changements de temps ouvert et de nivellement du film |
Ne compensez pas une faible couverture d’adhésif uniquement en ajoutant davantage de floc. Un excès de floc peut masquer un défaut momentanément, mais il ne résout pas une mauvaise formation de film ou un faible ancrage au substrat.
Transfert de floc électrostatique et mécanique
Le floc peut être appliqué par méthode électrostatique, mécanique ou par combinaison des deux. Chaque méthode crée des besoins de qualification différents.
Le flocage électrostatique repose sur un transfert maîtrisé et une bonne orientation des fibres. La mise à la terre, la tension, le débit d’alimentation en fibres, l’humidité, la propreté de la cabine, la géométrie de la pièce et l’humidité de l’adhésif peuvent tous influencer la façon dont les fibres se déposent dans l’adhésif. Si le champ électrostatique est instable, les fibres peuvent se déposer de manière irrégulière ou ne pas se dresser correctement. Cela peut créer une couverture tachetée, une faible densité ou un mauvais toucher.
Le flocage mécanique peut dépendre davantage de la vibration, de la gravité, du flux d’air, du brossage ou du mouvement de la pièce. Il peut convenir à certaines formes ou configurations de production, mais l’uniformité du film adhésif reste critique. Si l’adhésif a déjà formé une peau, s’il est trop sec ou s’il est irrégulier avant le contact avec les fibres, la tenue sera réduite.
Les formes complexes exigent une attention supplémentaire. Les plateaux avec évidements, les cavités profondes, les angles vifs, les nervures en relief, les boîtiers moulés et les profilés en caoutchouc peuvent tous présenter un transfert irrégulier. Les coins peuvent recevoir trop de fibres ou trop peu d’adhésif. Les zones profondes peuvent recevoir moins de fibres. Les bords peuvent sécher plus vite que les zones planes.
Pendant la qualification du transfert, enregistrez :
- la méthode d’application du floc ;
- les réglages de cabine, si le procédé est électrostatique ;
- l’état de mise à la terre ;
- l’humidité et la température ;
- le débit d’alimentation en fibres ;
- l’orientation de la pièce ;
- la distance entre applicateur et pièce ;
- le temps entre l’application de l’adhésif et l’application du floc ;
- la densité visuelle avant durcissement ;
- la couverture des bords et des cavités.
Une bonne surface floquée doit être évaluée sur toute la pièce, et pas seulement dans la zone centrale la plus facile.
Flocage irrégulier ou perte de fibres ?
Évaluez les adhésifs de flocage pour inserts, plastiques, profilés caoutchouc et composants de présentoir.
Solutions de flocageTemps ouvert et fenêtre de travail
Le temps ouvert est la période pendant laquelle l’adhésif peut encore recevoir et ancrer le floc efficacement. Il est influencé par la chimie de l’adhésif, la quantité déposée, la température, l’humidité, le flux d’air, l’absorption du substrat et le temps entre application de l’adhésif et transfert du floc.
Si l’adhésif est trop humide lorsque le floc est appliqué, les fibres peuvent tomber, s’incliner, s’agglomérer ou s’enfoncer. Si l’adhésif est trop sec, les fibres peuvent ne pas s’ancrer assez profondément et se détacher au brossage. La bonne fenêtre est généralement propre à l’adhésif, à la fibre, au substrat et à la configuration de ligne.
Les équipes d’usine doivent définir une fenêtre de travail pratique pendant la qualification. C’est particulièrement important lorsque les pièces sont enduites par lots avant flocage. La première pièce et la dernière pièce du lot peuvent ne pas avoir le même temps ouvert. Un essai qui ne vérifie qu’une seule pièce peut manquer cette variation.
Les contrôles utiles de temps ouvert incluent :
| Contrôle du temps ouvert | Pourquoi c’est important |
|---|---|
| Temps minimal avant flocage | Confirme que l’adhésif n’est pas trop humide ou trop mobile |
| Temps maximal avant flocage | Confirme que l’adhésif n’a pas formé de peau ou trop séché |
| Taille du lot | Montre si toutes les pièces restent dans la fenêtre de travail |
| Flux d’air | Peut sécher les bords plus vite que le centre |
| Absorption du substrat | Peut raccourcir le temps ouvert effectif |
| Température et humidité | Peuvent modifier l’humidité, le tack et la vitesse de séchage |
Le dossier d’approbation doit indiquer la plage de travail observée, et non simplement dire que l’adhésif « fonctionne ». Cela aide la production à maintenir le résultat après passage à l’échelle.
Programme de durcissement, séchage et discipline de brossage
Le durcissement et la discipline de séchage sont essentiels à la tenue du floc. Une pièce peut être belle juste après le flocage, puis échouer après brossage si l’adhésif n’a pas développé assez de résistance. Un brossage prématuré peut extraire des fibres déjà implantées et créer une perte de fibres qui ressemble à une faiblesse de la fibre.
Le programme de durcissement doit être adapté à l’adhésif, au substrat, à la fibre et au design de la pièce. Séchage à l’air, séchage au four, durcissement assisté par chaleur et séchage par étapes peuvent produire des résultats différents. La température et le temps doivent être enregistrés. L’espacement des pièces, le flux d’air et la condition d’empilage doivent aussi être notés.
Un durcissement excessif peut également créer des problèmes. Un film qui devient trop dur ou cassant peut donner un toucher rêche, se fissurer lors de la flexion ou libérer des fibres sous abrasion. Un film qui reste trop mou peut retenir des particules libres, capter la poussière ou perdre des fibres pendant la manutention. La bonne fenêtre de durcissement équilibre ancrage, flexibilité, toucher et vitesse de production.
Le brossage doit être traité comme une partie du test de qualification, et pas seulement comme une étape de nettoyage. La méthode de brossage, le type de brosse, la pression, la vitesse et le timing peuvent modifier le résultat. L’aspiration, le détourage, le soufflage d’air et l’emballage doivent aussi être revus, car ils révèlent un faible ancrage des fibres.
Un essai de durcissement et de brossage doit enregistrer :
| Étape de process | Ce qu’il faut enregistrer |
|---|---|
| Méthode de séchage | Séchage à l’air, four, tunnel chauffant, durcissement par étapes |
| Température de durcissement | Température réelle de la pièce ou du four si disponible |
| Temps de durcissement | Temps avant brossage, détourage et emballage |
| Méthode de brossage | Manuel, rotatif, brosse de ligne, aspiration, soufflage d’air |
| Moment du brossage | Temps après durcissement avant retrait des fibres excédentaires |
| Résultat de perte de fibres | Fibres libres visibles, perte de poids si mesurée, contamination au sol |
| Toucher | Douceur, rigidité, fragilité, rugosité |
| Moment de l’inspection finale | Revue immédiate et revue après repos |
Un adhésif de flocage ne doit être approuvé qu’après que la pièce a passé les étapes de manutention post-durcissement prévues.
Perte de fibres, abrasion et tenue après manutention
La couverture visuelle n’est que le premier test. La question la plus importante est de savoir si le floc reste attaché après une manutention réaliste. Les pièces floquées peuvent être brossées, emballées, empilées, frottées, insérées, retirées, expédiées, pliées ou touchées par les utilisateurs finaux. La qualification doit inclure les conditions de manutention pertinentes pour le produit.
La perte de fibres peut avoir plusieurs causes : film adhésif trop mince, mauvais mouillage du substrat, temps ouvert incorrect, brossage prématuré, durcissement insuffisant, durcissement excessif, contamination des fibres, poussière de surface ou mauvais accord entre longueur de fibre et profondeur du film adhésif. Comme les causes se recoupent, l’essai doit documenter chaque variable de process.
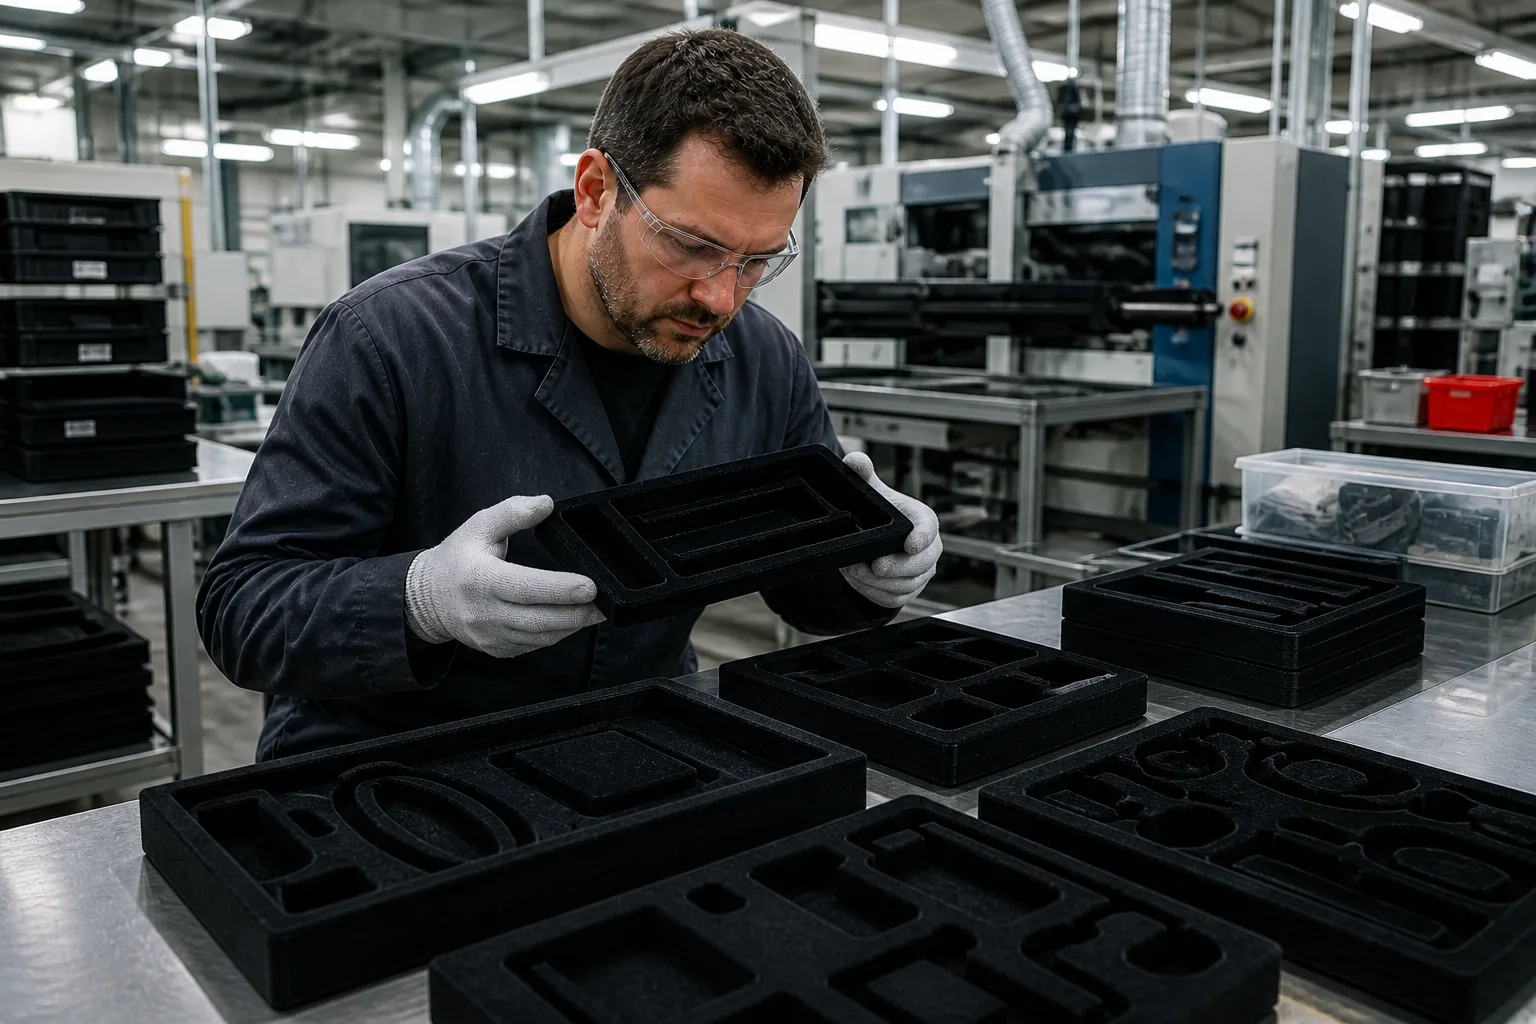
Le test d’abrasion doit correspondre au cas d’usage. Un insert d’emballage de luxe peut nécessiter une revue légère au toucher et au frottement. Un composant automobile ou en caoutchouc peut nécessiter des tests d’abrasion ou de flexion plus exigeants. Un plateau de présentation peut devoir supporter des insertions et retraits répétés du produit. Le test ne doit pas être transformé en allégation large. Il doit refléter le standard d’approbation du client.
La revue après manutention peut inclure :
- brossage et aspiration après durcissement ;
- test de frottement manuel ;
- test au ruban ou contrôle interne d’adhérence, si utilisé par l’usine ;
- test d’abrasion selon l’exigence client ;
- contrôle de flexion pour caoutchouc ou pièces flexibles ;
- insertion et retrait du produit ;
- revue de la ligne d’emballage ;
- revue en étagère ou stockage ;
- inspection visuelle sous éclairage convenu.
Le dossier d’essai doit décrire la méthode. « Faible perte de fibres » signifie peu sans méthode, condition d’inspection et limite d’acceptation.
Humidité, stockage et conditions environnementales
L’humidité peut influencer à la fois le comportement de la fibre de flocage et celui de l’adhésif. Certaines fibres peuvent réagir à l’humidité pendant le stockage. Le temps ouvert et la vitesse de séchage de l’adhésif peuvent aussi varier lorsque l’humidité de l’usine change. En flocage électrostatique, l’humidité peut influencer le transfert et la constance de couverture.
Les conditions de stockage sont également importantes. Des fibres stockées dans des contenants ouverts, un adhésif conservé au-delà du temps d’utilisation recommandé ou des substrats exposés à l’humidité peuvent créer des résultats incohérents. Une usine peut obtenir de bons résultats dans une saison et de mauvais résultats dans une autre si les conditions ne sont pas maîtrisées.
Pendant la qualification, enregistrez la température ambiante et l’humidité lorsque c’est pratique. Documentez aussi comment la fibre, l’adhésif et le substrat ont été stockés avant l’essai. Si le produit doit être fabriqué dans une usine humide, froide ou soumise à des variations saisonnières, l’essai doit refléter ces conditions autant que possible.
Les enregistrements environnementaux doivent inclure :
| Condition | Pourquoi c’est important |
|---|---|
| Stockage des fibres | L’humidité et la manutention peuvent influencer le transfert |
| Stockage de l’adhésif | L’âge et la température peuvent influencer viscosité et application |
| Stockage du substrat | Humidité, poussière et changements de surface peuvent affecter le collage |
| Humidité de cabine | Peut influencer le transfert électrostatique du floc |
| Flux d’air de séchage | Peut modifier le séchage des bords et le temps ouvert |
| Variation saisonnière | Aide à expliquer les problèmes de répétabilité |
Le contrôle environnemental n’a pas besoin d’être complexe, mais il doit être visible dans le dossier d’approbation.
Odeur, nettoyage et praticité en production
La qualification industrielle doit inclure la praticité en production, et pas seulement la performance de collage. L’odeur, le nettoyage, la durée de vie en pot, la stabilité de viscosité, l’accumulation sur équipement et la manipulation par les opérateurs peuvent tous influencer l’adéquation d’un adhésif à un usage routinier.
L’odeur peut être importante pour les emballages, les pièces orientées consommateur, les intérieurs automobiles, les composants de présentoir ou les produits fermés. La bonne revue dépend du cas d’usage. Un simple contrôle d’odeur en usine peut suffire pour certaines pièces industrielles, tandis qu’un protocole sensoriel client peut être nécessaire pour les emballages premium ou les applications intérieures.
Le nettoyage doit aussi être observé. Un adhésif qui colle bien, mais crée de lourds résidus en cabine, bouche l’équipement de pulvérisation, complique le nettoyage des rouleaux ou provoque des arrêts fréquents peut ne pas être pratique. Enregistrez le temps de nettoyage, l’emplacement des résidus et la stabilité de l’adhésif pendant le poste.
Les contrôles de production doivent inclure :
- odeur de l’adhésif humide pendant l’utilisation ;
- odeur de la pièce sèche après durcissement ;
- odeur en emballage fermé ou en cavité fermée si pertinent ;
- stabilité de viscosité pendant le poste ;
- accumulation sur l’équipement ;
- nettoyage du pistolet de pulvérisation, du rouleau ou de l’écran ;
- déchets générés pendant le réglage ;
- retours des opérateurs ;
- comportement au redémarrage après pauses.
Une approbation équilibrée considère à la fois la performance et la facilité d’usage quotidien.
Documents fournisseur et revue acheteur
Les documents fournisseur aident les acheteurs à comparer les matériaux et à préparer les dossiers d’approbation internes. Ils ne remplacent pas un essai sur ligne, mais ils sont importants pour la sécurité, la qualité et la revue achats.
La TDS doit fournir des informations pratiques sur le produit, comme l’aspect, la plage de viscosité, l’extrait sec, les recommandations d’application, les notes de stockage et les informations de durée de conservation lorsqu’elles sont disponibles. La SDS doit être revue pour la manipulation sûre, le stockage, le transport et la communication sur le lieu de travail. Les acheteurs doivent aussi demander les étiquettes produit, les codes de lot, l’identification des échantillons et les détails de MOQ de production.
Les documents de conformité ne doivent être demandés que lorsqu’ils sont pertinents pour le cas d’usage. Des déclarations liées à REACH, RoHS ou FDA peuvent être nécessaires pour certains dossiers client, marchés ou catégories de produit. Elles doivent être spécifiques au produit et limitées au cas d’usage réel. Évitez de traiter la disponibilité de documents comme une allégation large de performance ou de conformité.
Une checklist documentaire pour acheteurs peut inclure :
| Document | Objectif |
|---|---|
| TDS | Propriétés du produit et recommandations d’application |
| SDS | Manipulation sûre et communication des dangers |
| Étiquette produit | Confirmation du grade et traçabilité du lot |
| Code de lot | Traçabilité pendant l’essai et l’approbation |
| Recommandations de stockage | Aide à éviter les changements de viscosité ou de performance |
| Informations de durée de conservation | Soutient la planification des stocks |
| Déclaration REACH, si pertinente | Revue des substances restreintes par le client ou le marché |
| Déclaration RoHS, si pertinente | Revue électronique ou spécifique client |
| Déclaration FDA, si pertinente | Revue liée au contact alimentaire uniquement si le cas d’usage l’exige |
| MOQ et délai de livraison | Planification des essais et approbation achats |
L’acheteur doit conserver les documents avec le dossier d’essai afin que qualité, achats, ingénierie et conformité examinent le même matériau.
Modes de défaillance courants du flocage et premières vérifications
Les défauts de flocage ont souvent plusieurs causes possibles. Un tableau de diagnostic aide l’usine à éviter de changer trop vite la chimie de l’adhésif avant d’avoir vérifié fibre, substrat, application et conditions de durcissement.
| Mode de défaillance | Causes possibles | Premières vérifications |
|---|---|---|
| Densité de floc tachetée | Application d’adhésif irrégulière, mauvais transfert, variation d’humidité | Épaisseur du film, réglages de cabine, mise à la terre, trajectoire de pulvérisation |
| Zones brillantes sans fibres | Manque d’adhésif, contamination de surface, mauvais mouillage | Nettoyage du substrat, énergie de surface, couverture d’application |
| Forte perte de fibres après brossage | Durcissement insuffisant, adhésif trop mince, faible ancrage au substrat | Temps de durcissement, quantité déposée, moment du brossage |
| Agglomération de fibres | Adhésif trop humide, quantité déposée excessive, mauvaise alimentation en fibres | Temps ouvert, épaisseur du film, flux de fibres |
| Mauvaise définition des bords | Excès de pulvérisation, masquage faible, étalement de l’adhésif | Méthode d’application, qualité du masque, viscosité |
| Toucher rigide | Sur-application, durcissement excessif, flexibilité de film inadaptée | Quantité déposée, programme de durcissement, grade d’adhésif |
| Surface cassante | Chaleur excessive, film adhésif inadapté, durcissement excessif | Température de durcissement, temps, besoin de flexibilité |
| Mauvaise tenue sur plastique | Faible énergie de surface, agent de démoulage, absence de traitement | Nettoyage, primaire, traitement corona ou flamme |
| Odeur après emballage | Séchage incomplet, stockage fermé, choix d’adhésif | Temps de durcissement, ventilation, revue en emballage fermé |
| Nettoyage difficile | Accumulation, séchage dans l’équipement, mauvaise adéquation process | Durée de vie en pot, réglages équipement, routine de nettoyage |
De bons enregistrements de diagnostic rendent les échanges avec le fournisseur plus rapides et plus utiles. Au lieu de dire « le floc tombe », l’usine peut dire : « La perte de fibres a augmenté après brossage rotatif à 45 minutes de durcissement sur ce grade de caoutchouc. » Ce niveau de détail aide à identifier la vraie correction.
Dossier d’essai de qualification pour approbation usine
Un essai d’adhésif de flocage doit produire un dossier clair. Ce dossier protège l’acheteur et le fournisseur en définissant ce qui a réussi, ce qui a échoué et quelles conditions de process doivent être préservées.
Un dossier d’essai pratique doit inclure :
| Élément d’essai | Ce qu’il faut enregistrer |
|---|---|
| Type de produit | Plateau, insert, profilé, panneau, pièce moulée, présentoir ou autre produit |
| Substrat | Matériau, grade, fournisseur, finition de surface, traitement |
| Fibre | Type, longueur, denier, couleur, fournisseur, condition de stockage |
| Adhésif | Grade, lot, version TDS, version SDS |
| Méthode d’application | Pulvérisation, rouleau, écran, mécanique, manuelle ou hybride |
| Quantité déposée | Valeur mesurée ou réglages d’application |
| Temps ouvert | Temps entre application de l’adhésif et flocage |
| Méthode de flocage | Électrostatique, mécanique ou combinée |
| Conditions de cabine | Tension, mise à la terre, humidité, alimentation fibre si applicable |
| Programme de durcissement | Temps, température, flux d’air, méthode de séchage |
| Processus de brossage | Moment, méthode, pression, type de brosse |
| Résultat de tenue | Perte de fibres, frottement, abrasion, flexion ou résultat de test client |
| Résultat d’apparence | Densité, définition des bords, uniformité de couleur, toucher |
| Résultat de nettoyage | Résidus, état de l’équipement, temps d’arrêt |
| Limites d’approbation | Conditions qui ne doivent pas changer sans revue |
Ce dossier doit être conservé avec le fichier du matériau approuvé. Si la production change ensuite de fibre, de substrat, de primaire, de réglages de cabine ou de programme de durcissement, l’équipe peut décider si une requalification est nécessaire.
Preuves terrain
Les preuves terrain doivent montrer si la surface floquée reste stable après brossage, manutention, emballage et stockage. Comparez le dossier de qualification avec l’étude de cas sur la rétention des fibres en flocage et documentez ensemble le substrat, le type de fibre, l’application d’adhésif, la fenêtre de durcissement et le mode de défaillance.
Conclusion finale
La qualification d’un adhésif de flocage n’est pas seulement une tâche de sélection d’adhésif. C’est une vérification de fenêtre de process qui relie type de fibre, longueur de fibre, denier, surface du substrat, préparation de surface, quantité d’adhésif déposée, temps ouvert, transfert du floc, programme de durcissement, brossage et tenue après manutention.
Un essai réussi doit montrer une couverture visuelle uniforme, une définition de bord stable, un toucher acceptable, un nettoyage maîtrisable et une tenue après les étapes de manutention que la pièce rencontrera réellement. Avant d’approuver l’approvisionnement en volume, envoyez au fournisseur le substrat, les détails de fibre, les photos de la pièce, la méthode d’application, les conditions de durcissement et le test de manutention attendu. Plus les données d’entrée de l’essai sont complètes, plus la recommandation d’adhésif sera utile.
Questions fréquentes
Pourquoi la densité de floc est-elle irrégulière sur le panneau ?
Une densité de floc irrégulière peut provenir d’une application d’adhésif non uniforme, d’un mauvais transfert électrostatique, d’une mise à la terre faible, d’une humidité instable, d’une alimentation en fibres irrégulière, d’une contamination du substrat ou d’un séchage de l’adhésif avant application des fibres. Vérifiez l’épaisseur du film et la trajectoire d’application avant d’augmenter le temps de flocage.
Comment tester la perte de fibres ?
Utilisez une méthode correspondant à la manutention réelle du produit. Cela peut inclure brossage, aspiration, frottement manuel, test d’abrasion, flexion, insertion du produit ou revue de la ligne d’emballage. Enregistrez la méthode, le moment après durcissement, la condition d’inspection et la limite d’acceptation.
Le type de fibre change-t-il le choix de l’adhésif ?
Oui. Nylon, rayonne, polyester et fibres spéciales peuvent différer par leur rigidité, leur comportement de surface, leur conductivité et leurs besoins d’ancrage. La longueur de fibre et le denier peuvent aussi modifier la quantité d’adhésif nécessaire et la fenêtre de durcissement.
Pourquoi le floc perd-il des fibres après brossage ?
Les causes courantes incluent un brossage prématuré, un durcissement insuffisant, une faible quantité d’adhésif déposée, un mauvais mouillage du substrat, une contamination de surface ou une incompatibilité entre la longueur de fibre et la profondeur du film adhésif. Vérifiez le temps de durcissement et la quantité déposée avant de changer la fibre.
Le même adhésif de flocage peut-il être utilisé sur carton, plastique et caoutchouc ?
Il ne faut pas le supposer. Le carton, le plastique et le caoutchouc ont des comportements de surface différents. Le plastique peut nécessiter un traitement de surface, le caoutchouc peut nécessiter un nettoyage ou une revue de primaire, et le carton peut absorber rapidement l’adhésif. Testez le substrat exact avant approbation.
Quand faut-il un primaire, un traitement corona ou un traitement flamme ?
Un traitement de surface peut être nécessaire lorsque le substrat présente une faible énergie de surface, un mauvais mouillage, des résidus de démoulant ou une faible adhérence pendant l’essai. Le bon traitement dépend du matériau, du design de la pièce, de la méthode de production et de l’exigence client.
Que faut-il enregistrer pendant un essai d’adhésif de flocage ?
Enregistrez le type de fibre, la longueur, le denier, le grade du substrat, la préparation de surface, le grade d’adhésif, la quantité déposée, la méthode d’application, le temps ouvert, la méthode de transfert du floc, le programme de durcissement, le processus de brossage, le résultat de perte de fibres, le résultat d’apparence, l’odeur, le nettoyage et les documents fournisseur.
L’humidité influence-t-elle les résultats de flocage ?
Oui. L’humidité peut influencer le séchage de l’adhésif, l’état des fibres et le transfert électrostatique. Pendant la qualification, enregistrez l’humidité de l’usine lorsque c’est pratique et gardez aussi constants que possible les conditions de stockage des fibres, du substrat et de l’adhésif.
Quels documents fournisseur les acheteurs doivent-ils demander ?
Les acheteurs demandent généralement TDS, SDS, étiquette produit, code de lot, recommandations de stockage, informations de durée de conservation, MOQ, délai de livraison et toute déclaration liée à REACH, RoHS ou FDA exigée par le client et pertinente pour le cas d’usage.
Quand faut-il requalifier un adhésif de flocage ?
Une requalification est recommandée lorsque le type de fibre, la longueur de fibre, le denier, le substrat, le traitement de surface, la méthode d’application de l’adhésif, la quantité déposée, les réglages de cabine, le programme de durcissement, le processus de brossage ou les exigences de test client changent.
Qualifier la tenue du floc sur votre substrat réel
Demandez gratuitement 1 kg de matériau laboratoire après revue du type de fibre, de la surface du substrat, de la méthode d’application de l’adhésif, de la fenêtre de durcissement, du processus de brossage et des conditions de ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.