Diagnostiquer stries, chatter, edge ooze et coat weight irrégulier sur slot die et roll coaters, avec rétention shear et stabilité vieillissement pour constructions ruban BOPP, mousse et masking.
Sommaire
Les défauts de coating ruban se classent en quatre familles visibles au rebobinage : stries et vides sur la web, chatter dû à un flux instable, edge ooze après stockage et bandes de coat weight visibles seulement au rétroéclairage. Chaque famille a une cause racine différente — rheology, géométrie die, tension ou équilibre cohésion — et corriger l’une en poussant la viscosité crée souvent une autre.
Ce guide est un catalogue de défauts pour coaters de rubans spéciaux sur lignes slot die et roll, en complément de notre
guide d’optimisation coating PSA slot die (setup et discipline coat weight sur étiquettes logistiques). Le bleed-through thermique sur facestock mince est un problème de convertisseur d’étiquettes, pas la même chose que l’edge ooze sur ruban dans des constructions BOPP épaisses.
Catalogue de défauts : quatre types
Stries de couchage
Lignes continues ou périodiques dans le coat, souvent contamination de lèvre die, particules gel ou bandes de température dans la cuve bulk. Nettoyez les lèvres et filtrez les hot melts ; pour les émulsions, contrôlez l’âge de lot et la dégradation bactérienne dans les systèmes contaminés par amidon.
Chatter marks
Ribbing transversal régulier sur la web par pulsation de pression, flutter de shim ou viscosité dans/hors fenêtre de coatability. Le chatter n’est pas un "low tack" ; c’est un flux instable à votre vitesse web. Les capacités citent un laydown sans stries au-dessus de 200 m/min sur grades réglés.
Edge ooze
Migration adhésive au-delà du bord du rouleau en stockage entrepôt chaud, causant telescoping, blocking et surprises au déroulage. Une cohésion trop molle pour la température laisse le polymère creep ; une cohésion trop rigide peut réduire la fenêtre coating. Le projet est l’équilibre.
Coat weight irrégulier
Dérive GSM à travers la web due au gap die, à la dureté rouleau caoutchouc ou à la variation de tension. Cela déclasse les rouleaux et apparaît plus tard comme défaillance shear sur rubans fermeture carton sous tension de rabat.
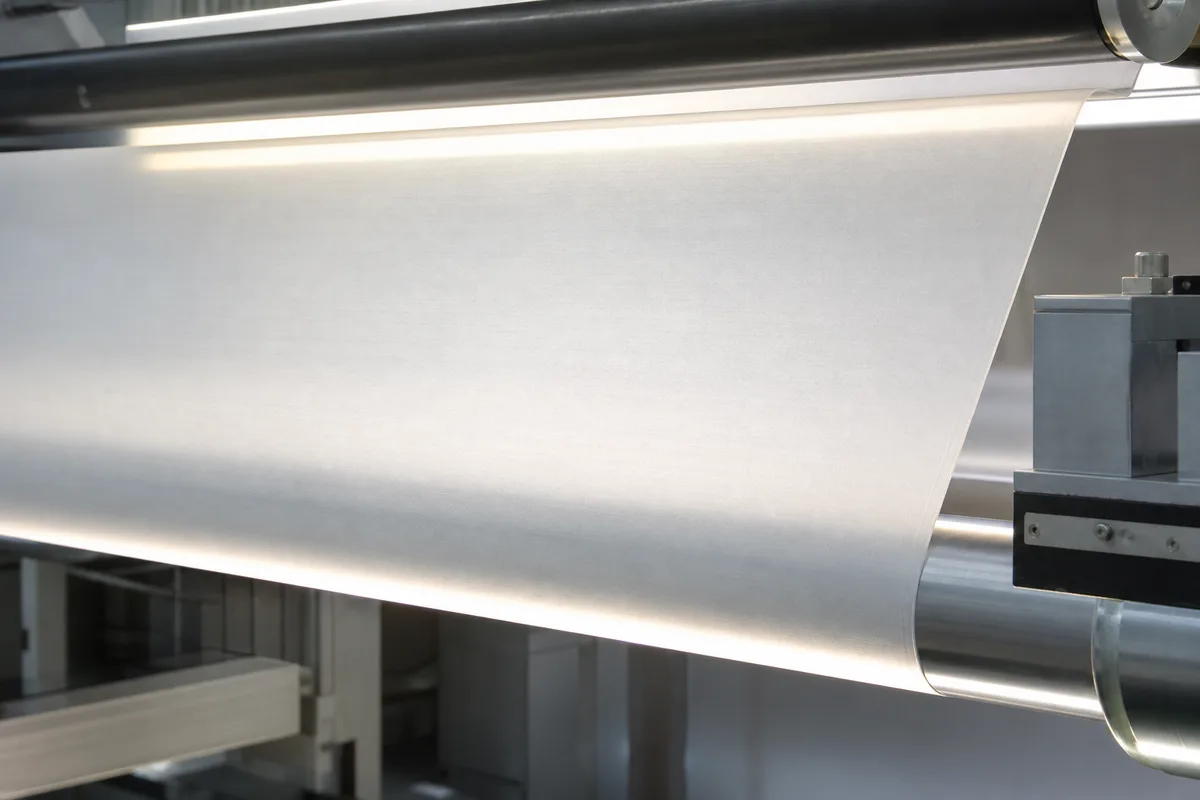
Causes racines : rheology, die, tension, cure
- Rhéologie : Melt index, teneur gel ou solides émulsion hors bande coatability -> stringing ou vides.
- Filière : Lèvres usées, gap mal réglé ou buildup sec en bord -> stries et zones localement lourdes.
- Tension : Étirement web instable -> bandes de coat weight et chatter couplé à la vitesse ligne.
- Cure / cohésion : Hot melt insuffisamment réticulé ou cohésion molle -> fluage de bord ; trop rigide -> perte de couchabilité.
Constructions de ruban high-shear
Les rubans fermeture carton ont besoin de forte cohésion interne pour que les rabats ne s’ouvrent pas sous force mémoire. Les rubans montage visent un peel élevé sur plastiques LSE (la matrice cite des cibles peel comme >25 N/inch sur certains grades ; confirmez la méthode d’essai). Les masking tapes demandent une dépose propre après chaleur ; la FAQ référence des cycles de cuisson jusqu’à environ 160°C pour routes acryliques masking spécialisées.
Vieillissement et jaunissement UV (qualitatif)
La page référence une stabilité vieillissement 24+ mois avec formulations résistantes UV ; cela signifie conçues pour études vieillissement prolongées, pas garantie automatique dans tout climat d’entrepôt. Surveillez jaunissement, ooze et chute shear sur rouleaux retenus chaque trimestre en régions chaudes.
Conseil engineering
Quand l’edge ooze apparaît, ne baissez pas seulement le coat weight. Notre case study edge ooze ruban spécial a corrigé le stockage en rééquilibrant cohésion et contrôle edge-bleed tout en conservant une fenêtre coating de 200 m/min+ ; un adhésif plus rigide qui strie sur coater n’est pas une victoire.
Stries, chatter ou edge ooze sur coating ruban ?
Passez en revue les grades PSA pour rubans spéciaux avec high shear, zero stringing et contrôle edge-bleed sur slot die et roll coaters.
Voir les adhésifs rubans spéciauxCas : edge ooze et roll blocking éliminés
Un fabricant nord-américain de rubans observait migration en bord et blocking après stockage entrepôt chaud tout en gardant besoin d’un coating propre haute vitesse. Une route PSA optimisée shear a livré absence de fluage de bord en qualification, stockage rouleaux stable et maintenu la coatability à vitesse production. Détails : case study stabilité stockage edge ooze ruban spécial.
Quand benchmarker peel et shear
Lancez des panels peel/shear/tack quand le mode défaut passe de cosmétique (strie) à fonctionnel (seal pop ou edge ooze). Comparez les candidats au coat weight production sur le backing réel : BOPP, mousse ou crêpe. Envoyez des rouleaux à l’engineering application rubans spéciaux pour benchmarking coating et shear.
Checklist démarrage
- Classer le défaut : strie, chatter, ooze ou bande GSM.
- Inspecter les lèvres die et purger au changement de grade.
- Consigner température bulk et tension web à l’apparition du défaut.
- Tester les rouleaux finis en stockage chaud à la température max entrepôt.
- Panel shear/peel si la plainte client concerne l’intégrité de fermeture.
Conclusion finale
Le troubleshooting coating PSA commence par nommer le défaut, puis associer le bon levier : maintenance die pour stries, fenêtre viscosité pour chatter, équilibre cohésion pour edge ooze, gap et tension pour coat weight. Associez corrections process et chimie correcte de construction ruban ; ne transposez pas les réponses bleed-through d’étiquette logistique à des rouleaux de ruban industriel.
Questions fréquentes
Comment prévenir edge ooze et roll blocking ?
Équilibrez cohésion et contrôle edge-bleed selon votre température de stockage ; les routes optimisées shear visent à stopper la migration sans sacrifier la coatability. Les essais stockage chaud sur rouleaux finis sont obligatoires.
Pouvez-vous ajuster la viscosité pour slot die coaters ?
Oui. Les plages de viscosité sont optimisées pour un laydown uniforme sans stries sur systèmes slot die et roll à hautes vitesses web ; validez sur votre backing et votre cible GSM.
Avez-vous des grades masking haute température ?
Les routes masking spécialisées acryliques et hot-melt sont conçues pour cycles cuisson jusqu’à environ 160°C avec dépose propre ; qualifiez sur votre système peinture.
Qu’est-ce qui cause les stries de coating ?
Les causes fréquentes sont contamination des lèvres die, gels dans hot melt, dérive température ou variation tension web ; ce n’est pas toujours seulement le "mauvais adhésif".
Quel est votre MOQ pour PSA ruban ?
Le MOQ standard est d’environ 1 000 kg. Nous proposons des échantillons laboratoire gratuits de 1 kg et des seaux d’essai de 20 kg pour qualification coating.
Résoudre les défauts coating sur votre ligne
Demandez 1 kg de matière laboratoire offert (transport prépayé par le destinataire) après screening sur votre substrat et vos conditions ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.