Diagnostizieren Sie Streifen, Chatter, Kanten-Ooze und ungleichmäßiges Coat Weight auf Slot-Die- und Roll-Coatern, plus Scherfestigkeit und Alterungsstabilität für BOPP-, Schaum- und Masking-Tape-Aufbauten.
Inhaltsverzeichnis
Tape-Coating-Defekte lassen sich am Rewinder in vier sichtbare Familien einteilen: Streifen und Fehlstellen auf der Bahn, Chatter durch instabilen Fluss, Kanten-Ooze nach Lagerung und Coat-Weight-Bänder, die erst im Gegenlicht sichtbar werden. Jede Familie hat eine andere Grundursache - Rheologie, Düsengeometrie, Bahnspannung oder Kohäsionsbalance - und wer eine davon nur durch höhere Viskosität korrigiert, erzeugt oft die nächste.
Dieser Leitfaden ist ein Defektkatalog für Spezialband-Coater auf Slot-Die- und Rollenlinien, als Begleiter zu unserem
Leitfaden zur Slot-Die-PSA-Coating-Optimierung (Setup und Coat-Weight-Disziplin bei Logistiketiketten). Thermisches Durchbluten auf dünnem Facestock ist ein Problem für Etikettenverarbeiter, nicht dasselbe wie Kanten-Ooze bei dicken BOPP-Tape-Aufbauten.
Defektkatalog: vier Typen
Streifenbildung
Kontinuierliche oder periodische Linien im Coat, häufig durch Verunreinigung der Düsenlippe, Gelpartikel oder Temperaturbänder im Bulk-Tank. Reinigen Sie die Lippen und filtrieren Sie Hot Melts; bei Emulsionen prüfen Sie Chargenalter und bakteriellen Verderb in stärkeverunreinigten Systemen.
Chatter-Marken
Regelmäßige Querbahn-Rippel durch Druckpulsation, Shim-Flattern oder Viskosität innerhalb oder außerhalb des Beschichtbarkeitsfensters. Chatter ist kein "low tack"; es ist instabiler Fluss bei Ihrer Bahngeschwindigkeit. Leistungsangaben nennen streifenfreien Auftrag oberhalb von 200 m/min bei abgestimmten Typen.
Kanten-Ooze
Klebstoffmigration über die Rollenkante hinaus bei warmer Lagerhaltung, mit Teleskopieren, Blocking und Überraschungen beim Abwickeln. Ist die Kohäsion für die Temperatur zu weich, kriecht das Polymer; ist sie zu steif, kann das Coating-Fenster enger werden. Die Balance ist das Projekt.
Ungleichmäßiges Coat Weight
GSM-Drift über die Bahn durch Düsenspalt, Gummiwalzenhärte oder Spannungsschwankung. Das stuft Rollen ab und erscheint später als Scherbruch bei Kartonverschlussbändern unter Klappenspannung.
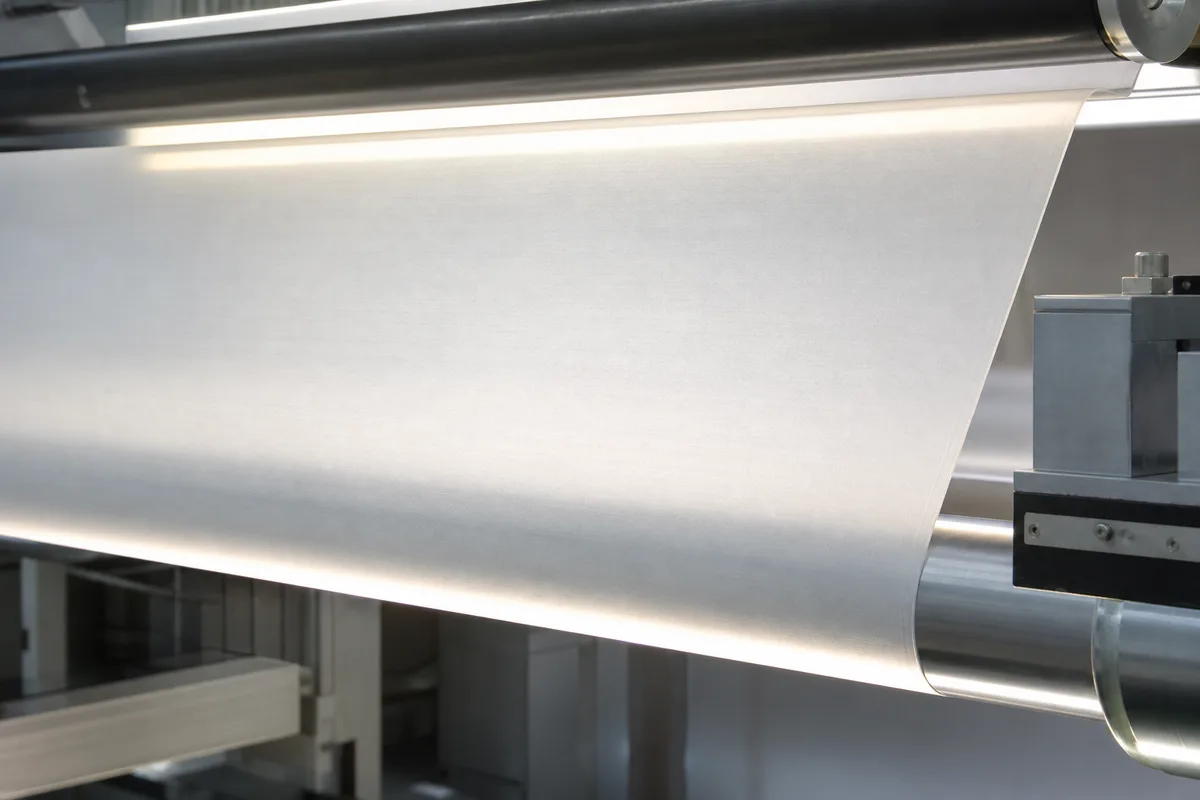
Grundursachen: Rheologie, Düse, Spannung, Aushärtung
- Rheologie: Melt Index, Gelanteil oder Emulsionsfeststoffgehalt außerhalb des Beschichtbarkeitsbands -> Fadenziehen oder Fehlstellen.
- Düse: Verschlissene Lippen, falsch eingestellter Spalt oder getrockneter Kantenaufbau -> Streifen und lokale Schwerstellen.
- Spannung: Instabile Bahndehnung -> Coat-Weight-Bänder und Chatter-Kopplung an die Liniengeschwindigkeit.
- Aushärtung / Kohäsion: Untergehärteter Hot Melt oder weiche Kohäsion -> Kanten-Ooze; zu steif -> Verlust der Beschichtbarkeit.
High-Shear-Tape-Aufbauten
Kartonverschlussbänder brauchen hohe innere Kohäsion, damit Klappen unter Rückstellkraft nicht aufspringen. Montagebänder zielen auf hohe Peel-Werte auf LSE-Kunststoffen (die Matrix nennt Peel-Ziele wie >25 N/inch bei einigen Typen; Testmethode bestätigen). Masking Tapes benötigen sauberes Entfernen nach Hitze; FAQ verweisen bei speziellen Acryl-Masking-Routen auf Backzyklen bis etwa 160°C.
Alterung und UV-Vergilbung (qualitativ)
Der Seitentext verweist auf 24+ Monate Alterungsstabilität mit UV-beständigen Formulierungen. Das bedeutet: für verlängerte Alterungsstudien ausgelegt, nicht automatisch eine Garantie für jedes Lagerklima. Beobachten Sie Vergilbung, Ooze und Scherabfall an Rückstellrollen quartalsweise in heißen Regionen.
Engineering Pro Tip
Wenn Kanten-Ooze auftritt, senken Sie nicht nur das Coat Weight. Unsere Case Study zu Kanten-Ooze bei Spezialbändern löste die Lagerstabilität durch Neuabstimmung von Kohäsion und Edge-Bleed-Kontrolle bei gleichzeitigem Erhalt eines 200 m/min+ Coating-Fensters. Ein steiferer Klebstoff, der am Coater streift, ist kein Gewinn.
Streifen, Chatter oder Kanten-Ooze beim Tape-Coating?
Prüfen Sie Spezialband-PSA-Typen für hohe Scherfestigkeit, zero stringing und Edge-Bleed-Kontrolle auf Slot-Die- und Roll-Coatern.
Spezialband-Klebstoffe ansehenFall: Kanten-Ooze und Rollen-Blocking beseitigt
Ein nordamerikanischer Tape-Hersteller sah Kantenmigration und Blocking nach warmer Lagerung und brauchte dennoch sauberes High-Speed-Coating. Eine scheroptimierte PSA-Route lieferte kein Kanten-Ooze in der Qualifizierung, stabile Rollenlagerung und behielt die Beschichtbarkeit bei Produktionsgeschwindigkeit bei. Details: Case Study zur Lagerstabilität und Kanten-Ooze bei Spezialbändern.
Wann Peel und Shear benchmarken?
Führen Sie Peel-/Shear-/Tack-Panels durch, wenn der Defektmodus von kosmetisch (Streifen) zu funktional wechselt (Seal Pop oder Kanten-Ooze). Vergleichen Sie Kandidaten bei Produktions-Coat-Weight auf dem realen Träger, BOPP, Schaum oder Krepp. Reichen Sie Rollen bei der Anwendungstechnik für Spezialbänder ein, um Coating- und Shear-Benchmarks zu erstellen.
Startup-Checkliste
- Defekt klassifizieren: Streifen, Chatter, Ooze oder GSM-Band.
- Düsenlippen prüfen und beim Typwechsel spülen.
- Bulk-Temperatur und Bahnspannung beim Auftreten des Defekts protokollieren.
- Fertige Rollen bei maximaler Lagertemperatur heißlagern.
- Shear-/Peel-Panel fahren, wenn die Reklamation die Siegelintegrität betrifft.
Schlussfolgerung
PSA-Coating-Troubleshooting beginnt damit, den Defekt sauber zu benennen und dann den richtigen Hebel zu wählen: Düsenwartung bei Streifen, Viskositätsfenster bei Chatter, Kohäsionsbalance bei Kanten-Ooze, Spalt und Spannung beim Coat Weight. Kombinieren Sie Prozesskorrekturen mit der passenden Tape-Chemie; übernehmen Sie keine Antworten auf Durchbluten von Logistiketiketten für industrielle Tape-Rollen.
Häufig gestellte Fragen
Wie verhindert man Kanten-Ooze und Rollen-Blocking?
Balancieren Sie Kohäsion und Edge-Bleed-Kontrolle passend zu Ihrer Lagertemperatur. Scheroptimierte Routen sollen Migration stoppen, ohne die Beschichtbarkeit zu opfern. Warmlagerungstests an fertigen Rollen sind Pflicht.
Können Sie die Viskosität für Slot-Die-Coater einstellen?
Ja. Viskositätsbereiche werden für gleichmäßigen, streifenfreien Auftrag auf Slot-Die- und Rollensystemen bei hohen Bahngeschwindigkeiten optimiert. Validieren Sie auf Ihrem Träger und GSM-Ziel.
Gibt es Hochtemperatur-Masking-Typen?
Spezialisierte Acryl- und Hot-Melt-Masking-Routen sind für Backzyklen bis etwa 160°C mit sauberem Entfernen ausgelegt. Qualifizieren Sie auf Ihrem Lacksystem.
Was verursacht Coating-Streifen?
Häufige Treiber sind Verunreinigung der Düsenlippe, Gele im Hot Melt, Temperaturdrift oder Bahnspannungsschwankung, nicht immer nur der "falsche Klebstoff".
Was ist Ihr MOQ für Tape-PSA?
Das Standard-MOQ liegt bei etwa 1.000 kg. Wir bieten kostenlose 1-kg-Labormuster und 20-kg-Versuchseimer für die Coating-Qualifizierung.
Coating-Defekte auf Ihrer Linie lösen
Fordern Sie 1 kg kostenloses Labormaterial an (Fracht vom Empfänger vorausbezahlt), nach Screening auf Ihrem Substrat und unter Ihren Linienbedingungen.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.