تشخيص الخطوط وعلامات الاهتزاز ونزف الحافة وعدم انتظام وزن الطلاء على ماكينات الفتحة الدقيقة وماكينات الرول، مع ثبات القص والشيخوخة لتركيبات أشرطة BOPP والفوم وأشرطة الإخفاء.
جدول المحتويات
تنقسم عيوب طلاء الأشرطة عند اللف النهائي إلى أربع عائلات مرئية: خطوط وفراغات على الويب، علامات اهتزاز ناتجة عن تدفق غير مستقر، نزف حافة بعد التخزين، وأشرطة وزن طلاء لا تظهر إلا بالإضاءة الخلفية. لكل عائلة سبب جذري مختلف: الريولوجيا، هندسة القالب، الشد، أو توازن التماسك؛ وتصحيح عيب واحد بمجرد رفع اللزوجة غالباً يخلق عيباً آخر.
هذا الدليل هو كتالوج عيوب لماكينات طلاء الأشرطة المتخصصة على خطوط القالب ذي الفتحة الدقيقة واللفات، وهو مكمل لدليلنا حول
تحسين طلاء PSA بتقنية القالب ذي الفتحة الدقيقة (إعداد الخط والانضباط في وزن الطلاء على ملصقات اللوجستيات). أما النزف الحراري عبر مادة الوجه الرقيقة فهو مشكلة تخص محول الملصقات، وليس هو نفسه نزف الحافة في الأشرطة ذات تركيبات BOPP السميكة.
كتالوج العيوب: أربعة أنواع
خطوط الطلاء
خطوط مستمرة أو دورية داخل الطلاء، وغالباً يكون سببها تلوث شفة القالب، أو جسيمات هلامية، أو نطاقات حرارة داخل خزان المادة السائبة. نظف الشفاه وفلتر اللواصق الحرارية؛ وبالنسبة للمستحلبات، افحص عمر الدفعة والتلف البكتيري في الأنظمة الملوثة بالنشا.
علامات الاهتزاز
تموج عرضي منتظم على الويب بسبب نبضات الضغط، أو اهتزاز الشريحة، أو لزوجة داخل أو خارج نافذة قابلية الطلاء. إن علامات الاهتزاز ليست "ضعف الالتصاق الأولي"؛ بل تدفق غير مستقر عند سرعة الويب لديك. وتشير القدرات إلى طبقة طلاء خالية من الخطوط فوق 200 م/دقيقة في الدرجات المضبوطة.
نزف الحافة
هجرة اللاصق إلى ما بعد حافة اللفة أثناء التخزين في مستودع حار، ما يسبب تلسكوب اللفة والالتصاق بين الطبقات ومفاجآت عند الفك. إذا كان التماسك الداخلي ناعماً جداً بالنسبة للحرارة، يزحف البوليمر؛ وإذا كان صلباً جداً فقد يضيق نافذة الطلاء. المطلوب هو التوازن.
وزن طلاء غير منتظم
انحراف GSM عبر عرض الويب بسبب فجوة القالب، أو صلادة اللفة المطاطية، أو تغير الشد. هذا يخفض تصنيف اللفات ويظهر لاحقاً كـ فشل القص على أشرطة إغلاق الكراتين تحت شد الألسنة.
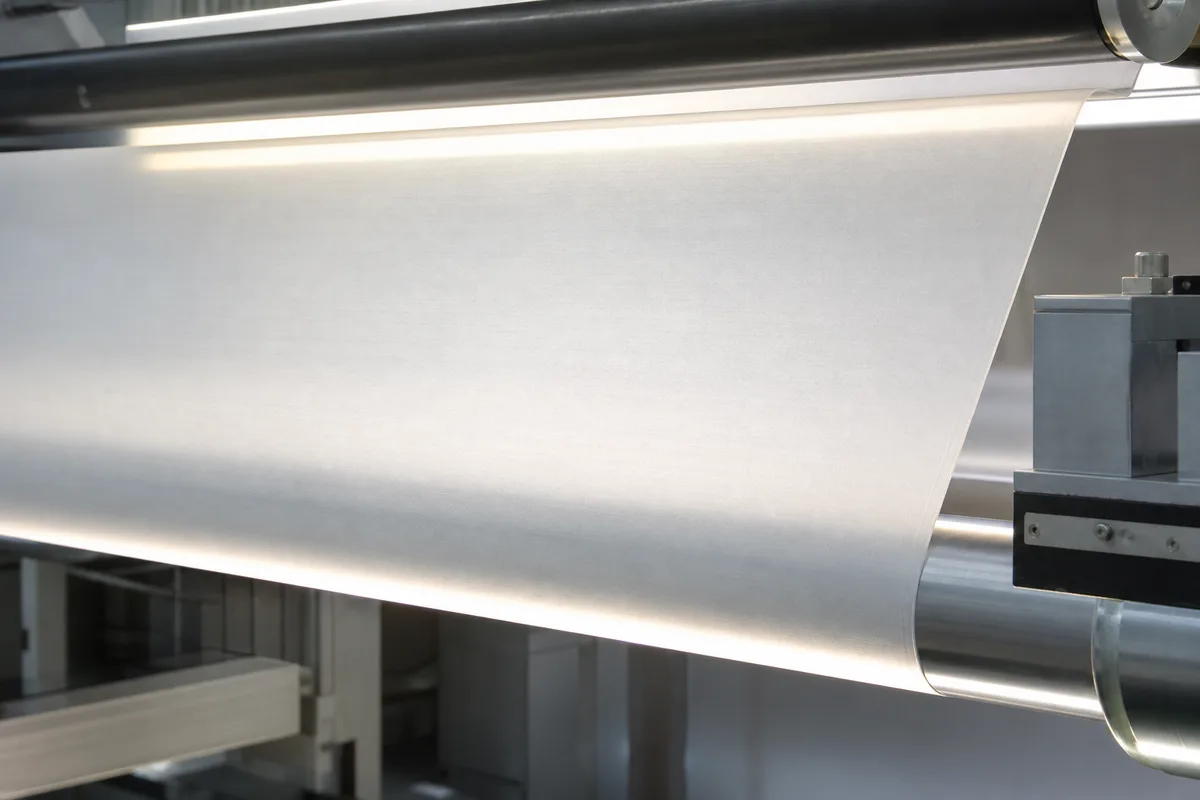
الأسباب الجذرية: الريولوجيا، القالب، الشد، والمعالجة
- الريولوجيا: مؤشر الانصهار أو محتوى الجل أو المواد الصلبة في المستحلب خارج نطاق قابلية الطلاء -> خيوط أو فراغات.
- القالب: شفاه متآكلة، فجوة مضبوطة بشكل خاطئ، أو تراكم جاف عند الحافة -> خطوط ومناطق ثقيلة محلياً.
- الشد: تمدد ويب غير مستقر -> أشرطة في وزن الطلاء واقتران علامات الاهتزاز بسرعة الخط.
- المعالجة / التماسك: لاصق حراري غير معالج كفاية أو تماسك ناعم -> نزف الحافة؛ صلابة زائدة -> فقدان قابلية الطلاء.
تركيبات أشرطة عالية القص
تحتاج أشرطة إغلاق الكراتين إلى تماسك داخلي عال كي لا تفتح الألسنة تحت قوة الذاكرة. تستهدف أشرطة التركيب قوة نزع عالية على بلاستيك LSE (تذكر المصفوفة أهداف النزع مثل >25 N/inch في بعض الدرجات؛ أكد طريقة الاختبار). وتحتاج أشرطة الإخفاء إلى إزالة نظيفة بعد الحرارة؛ وتشير الأسئلة الشائعة إلى دورات خبز تصل تقريباً إلى 160°C لمسارات أكريليك متخصصة لأشرطة الإخفاء.
الشيخوخة والاصفرار بالأشعة فوق البنفسجية (نوعياً)
يشير نص الصفحة إلى ثبات شيخوخة لمدة 24+ شهراً مع تركيبات مقاومة للأشعة فوق البنفسجية؛ وهذا يعني أنها مصممة لدراسات شيخوخة ممتدة، وليس ضماناً تلقائياً في كل مناخ تخزين. راقب الاصفرار والنزف وانخفاض القص على اللفات المحتفظ بها كل ربع سنة في المناطق الحارة.
نصيحة هندسية
عند ظهور نزف الحافة، لا تخفض وزن الطلاء فقط. فقد عالجت دراسة الحالة الخاصة بنزف الحافة في الأشرطة المتخصصة مشكلة التخزين عبر إعادة موازنة التماسك والتحكم في نزف الحافة مع الحفاظ على نافذة طلاء 200 م/دقيقة+. اللاصق الأكثر صلابة الذي يسبب خطوطاً على ماكينة الطلاء ليس مكسباً.
خطوط أو علامات اهتزاز أو نزف حافة في طلاء الأشرطة؟
راجع درجات PSA للأشرطة المتخصصة التي تستهدف قصاً عالياً، وانعدام الخيوط، والتحكم في نزف الحافة على ماكينات القالب ذي الفتحة الدقيقة وماكينات الرول.
عرض مواد لاصقة للأشرطة المتخصصةحالة: التخلص من نزف الحافة والتصاق طبقات اللفة
واجه مصنع أشرطة في أمريكا الشمالية هجرة عند الحافة والتصاقاً بين طبقات اللفة بعد تخزين دافئ في المستودع، مع استمرار الحاجة إلى طلاء نظيف بسرعة عالية. قدم مسار PSA محسن للقص نتيجة عدم نزف الحافة في التأهيل، و تخزين لفات مستقر، مع الحفاظ على قابلية الطلاء بسرعة الإنتاج. التفاصيل: دراسة حالة ثبات التخزين ونزف الحافة للأشرطة المتخصصة.
متى تقارن النزع والقص؟
شغل لوحات النزع/القص/الالتصاق الأولي عندما ينتقل نمط العيب من تجميلي (خطوط) إلى وظيفي (انفتاح الإغلاق أو نزف الحافة). قارن المرشحين عند وزن الطلاء الإنتاجي وعلى الحامل الفعلي: BOPP أو فوم أو ورق كريب. أرسل اللفات إلى هندسة تطبيقات الأشرطة المتخصصة لعمل مقارنة معيارية للطلاء والقص.
قائمة بدء التشغيل
- صنف العيب: خط طلاء أو علامة اهتزاز أو نزف أو شريط GSM.
- افحص شفاه القالب ونفذ تنظيفاً عند تغيير الدرجة.
- سجل درجة حرارة المادة السائبة وشد الويب عند بداية ظهور العيب.
- اختبر اللفات المنتهية بتخزين حار عند أعلى حرارة متوقعة في المستودع.
- شغل لوحة قص/نزع إذا كانت شكوى العميل تخص سلامة الإغلاق.
الخلاصة النهائية
يبدأ استكشاف أعطال طلاء PSA بتسمية العيب بدقة، ثم مطابقة الرافعة الصحيحة: صيانة القالب للخطوط، نافذة اللزوجة لعلامات الاهتزاز، توازن التماسك لنزف الحافة، والفجوة والشد لوزن الطلاء. اربط تصحيحات العملية بكيمياء تركيب الشريط المناسبة؛ ولا تستعر حلول النزف عبر ملصقات اللوجستيات وتطبقها على لفات الأشرطة الصناعية.
الأسئلة الشائعة
كيف تمنع نزف الحافة والتصاق طبقات اللفة؟
وازن التماسك والتحكم في نزف الحافة حسب درجة حرارة التخزين لديك. تستهدف المسارات المحسنة للقص إيقاف الهجرة دون التضحية بقابلية الطلاء. اختبارات التخزين الحار على اللفات المنتهية إلزامية.
هل يمكنكم ضبط اللزوجة لماكينات الطلاء بالقالب ذي الفتحة الدقيقة؟
نعم. يتم تحسين نطاقات اللزوجة للحصول على طبقة طلاء متجانسة وخالية من الخطوط على أنظمة القالب ذي الفتحة الدقيقة واللفات عند سرعات ويب عالية. تحقق على الحامل الخاص بك وهدف GSM.
هل لديكم درجات أشرطة إخفاء عالية الحرارة؟
تم تصميم مسارات أكريليك ولواصق حرارية متخصصة لأشرطة الإخفاء لدورات خبز تصل تقريباً إلى 160°C مع إزالة نظيفة. يجب تأهيلها على نظام الطلاء لديك.
ما الذي يسبب خطوط الطلاء؟
الأسباب الشائعة هي تلوث شفة القالب، أو جسيمات هلامية داخل اللاصق الحراري، أو انجراف الحرارة، أو تغير شد الويب؛ وليس دائماً "لاصقاً خاطئاً" وحده.
ما MOQ الخاص بـ PSA للأشرطة؟
MOQ القياسي حوالي 1,000 كجم. نوفر عينات مختبرية مجانية 1 كجم ودلاء تجريبية 20 كجم لتأهيل الطلاء.
حل عيوب الطلاء على خطك
اطلب 1 كجم من مادة المختبر مجاناً (الشحن مدفوع مسبقاً من المستلم) بعد فحص ركيزتك وظروف خطك.
المراجع
إخلاء مسؤولية تقني: جميع البيانات التقنية تستند إلى ظروف معملية قياسية. يجب على المستخدمين إجراء اختبارات التحقق الخاصة بهم للتأكد من ملاءمة المنتجات للركائز والعمليات والمتطلبات التنظيمية المحددة. لا تقدم Senda Glue أي ضمانات صريحة أو ضمنية، ولا تتحمل أي مسؤولية عن سوء استخدام المنتجات أو الاعتماد على هذه المعلومات.