Corrigez le flagging d’étiquettes et le slinging adhésif sur lignes rotatives : température colle, usure palette, compression sur bouteilles humides, qualification bain de glace et wash-off verre consigné, validés jusqu’à 60 000 BPH en beverage.
Sommaire
- ·Carte des symptômes : flagging vs slinging vs skew
- ·Température colle et viscosité
- ·Usure palette et prise étiquette
- ·Compression sur bouteilles froides et humides
- ·Verre vs PET vs canettes (notes substrat rapides)
- ·Qualification bain de glace : ce que "Ice-Proof" doit signifier sur votre ligne
- ·Wash-off et verre consigné
- ·Preuve terrain : zero flagging à 60 000 BPH
- ·Note conformité : FDA 175.105 pour étiquetage
- ·Checklist de démarrage avant de chercher un nouvel adhésif
- ·Conclusion finale
- ·Questions fréquentes
Sur une étiqueteuse rotative, l’adhésif échoue rarement seul. La bouteille arrive froide et humide, la palette prend une étiquette papier en une fraction de seconde, et la courroie de compression n’a qu’une chance de verrouiller le bord d’attaque avant que force centrifuge et condensation travaillent contre vous. Quand la maintenance appelle pour une "mauvaise colle", le symptôme est souvent flagging, slinging ou skew, mais la cause racine est fréquemment une variable machine qui a dérivé au démarrage.
Ce guide s’adresse aux ingénieurs d’embouteillage et techniciens étiqueteuse travaillant le verre, le PET ou les canettes sur systèmes rotatifs industriels, avec les mêmes modes de défaillance que nous documentons sur notre page adhésifs étiquetage bouteille. Les résultats terrain d’un essai brasserie avec condensation à 60 000 BPH sont résumés ci-dessous ; cela ne remplace pas votre manuel OEM ni votre propre validation bain de glace et wash-off.
Carte des symptômes : flagging vs slinging vs skew
Commencez par nommer ce que la ligne fait réellement. Flagging désigne le relèvement de bord ou la ride après sortie de l’étiqueteuse, souvent plus forte sur le bord d’attaque quand la charge de condensation augmente. Slinging ou misting désigne la projection d’adhésif depuis la palette ou le rouleau colle, qui encrasse capteurs, étoiles et carters. Skew ou walk-off désigne le désalignement avant compression : l’étiquette n’arrive jamais d’équerre, donc aucun niveau de tack ne donnera un aspect acceptable en aval.
- Flagging après stockage froid ou service sur glace : Généralement pénétration d’humidité ou temps de compression insuffisant sur verre humide, pas seulement une "colle faible".
- Slinging à pleine vitesse : Souvent écart viscosité/température ou géométrie de palette usée qui projette un adhésif trop fluide.
- Skew à la prise : Vérifiez le vide au magasin d’étiquettes, l’usure de lèvre palette et la stabilité bouteille dans l’étoile avant d’ajuster le volume de colle.
Température colle et viscosité
Les systèmes rotatifs exigent une rhéologie qui reste dans la fenêtre à vitesse ligne. Si la température descend, la viscosité monte et la prise devient irrégulière ; si la température monte, la viscosité baisse et la projection augmente, même lorsque le niveau cuve semble stable. Notre matrice étiquetage bouteille cite des grades cold-glass autour de la plage 30 000-60 000 cps (testée à 25°C) ; utilisez le TDS fournisseur pour la fenêtre approuvée, pas un point de consigne générique de "colle embouteillage".
- Consignez la température cuve au démarrage et après chaque changement de vitesse ; comparez-la à la bande d’application recommandée pour le grade.
- Vérifiez la recirculation : des points chauds dans la ligne de flexible créent un slinging intermittent qui paraît aléatoire au sol.
- Après changement de grade, laissez le système purger l’ancien matériau ; mélanger résidu caséine et grades synthétiques fait souvent grimper la projection.
Conseil engineering
Les benchmarks de page citent jusqu’à 90% de projection adhésive en moins par rapport à la caséine traditionnelle sur certains grades synthétiques à 60 000 BPH ; c’est un contexte comparatif issu de nos données ligne d’embouteillage, pas une garantie sur chaque machine. Qualifiez toujours sur votre type de palette, votre stock étiquette et votre température bouteille.
Usure palette et prise étiquette
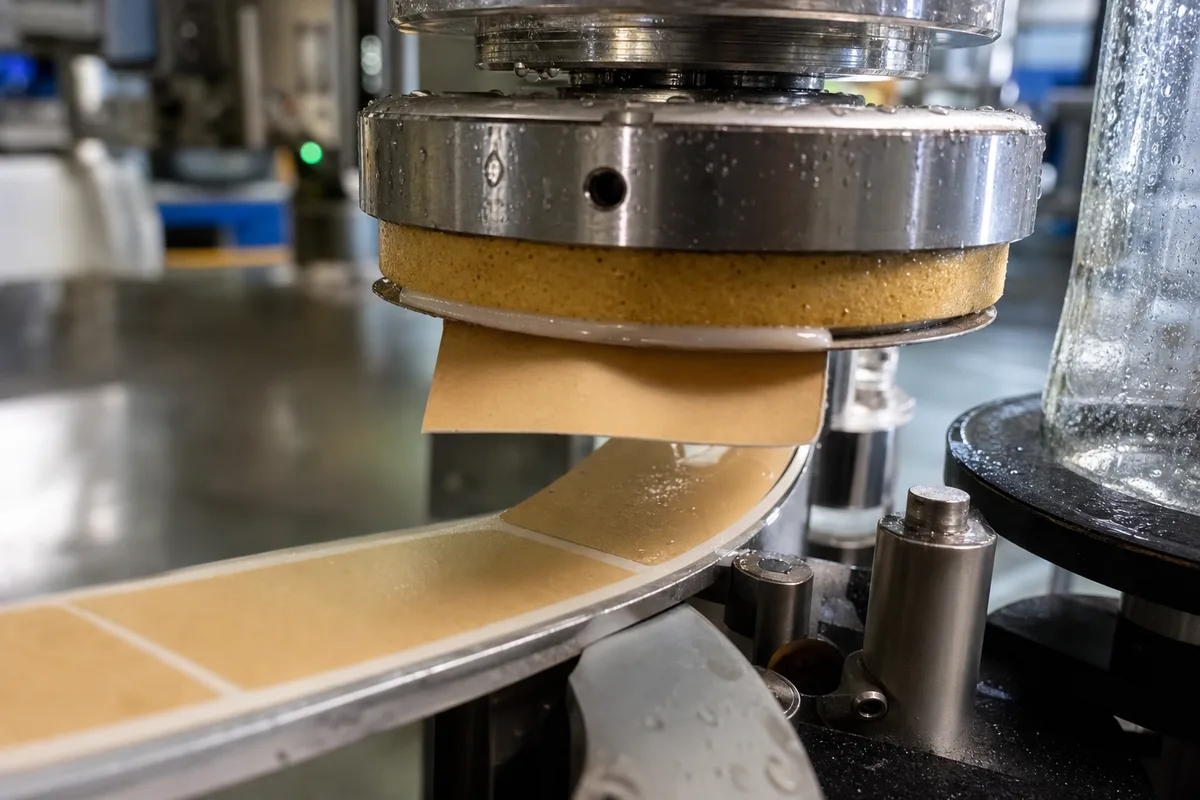
La palette est la surface de transfert. Rainures, glaçage ou bords ébréchés changent la quantité d’adhésif transférée et la propreté de libération de l’étiquette. Les palettes usées apparaissent souvent sous forme de flagging intermittent sur une voie tandis que le reste de la machine paraît correct.
- Inspectez les faces de palette à chaque poste pour détecter les accumulations ; l’adhésif durci modifie le volume de prise.
- Remplacez les palettes selon un planning d’usure ; attendre les dommages visibles signifie souvent des semaines de données de bord relevé.
- Associez le temps ouvert de l’adhésif à la rigidité étiquette ; les étiquettes papier lourdes demandent un film colle constant, pas seulement plus de volume.
Compression sur bouteilles froides et humides
La condensation n’est pas un sujet cosmétique. Des grades standard peuvent rester au-dessus du film d’eau alors que l’étiquette semble tackée dans l’étiqueteuse puis se relève en chambre froide. Nos grades tolérants à la condensation sont conçus pour pénétrer l’humidité de surface et construire une tenue sur verre jusqu’à environ 4°C, avec des chemins de qualification incluant 72 heures d’immersion totale dans eau glacée (0°C-4°C) pour programmes export et service froid.
La pression de courroie de compression et le temps de contact doivent correspondre au diamètre bouteille et au recouvrement étiquette. Trop peu de pression laisse de l’air sous le bord d’attaque ; trop de pression peut rider un papier léger. Réglez la compression après stabilisation de la température colle, car modifier les deux en même temps rend l’analyse cause racine impossible.
Verre vs PET vs canettes (notes substrat rapides)
- Verre (bière/vin) : Condensation et wash-off consigné dominent ; caséine et synthétiques avancés sont courants, et la tenue bain de glace est le critère pass/fail.
- PET / plastiques LSE : La faible énergie de surface demande des routes hot-melt PSA avec coupure propre à vitesse ; surveillez l’expansion de carbonatation sur bouteilles fines.
- Canettes métal : Les grades overlap paste et hot pick-up visent contrôle corrosion et zéro stringing, pas la même rhéologie que papier sur verre.
Flagging ou slinging sur votre ligne rotative ?
Passez en revue les grades étiquetage bouteille conçus pour pénétrer la condensation, fonctionner jusqu’à 60 000 BPH en rotatif et se laver sur verre consigné, avec support seau d’essai.
Voir les adhésifs étiquetage bouteilleQualification bain de glace : ce que "Ice-Proof" doit signifier sur votre ligne
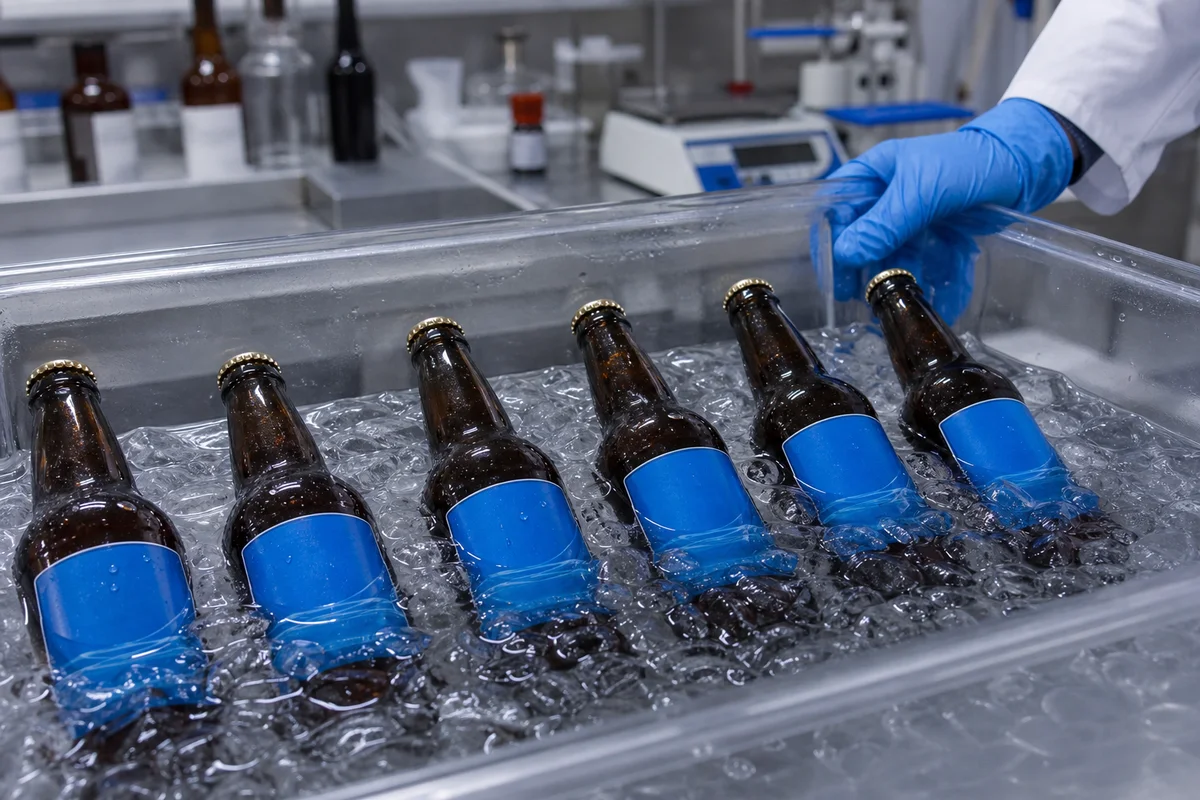
Le langage marketing n’est pas un test de libération. Nous utilisons la tenue en immersion totale : étiquettes appliquées sur bouteilles froides et humides, puis maintenues dans l’eau glacée pendant la durée requise par le client, souvent jusqu’à 72 heures dans les specs beverage export. Critères de passage : zéro flagging, peeling ou relèvement de bord au bord d’attaque après retrait et réchauffement.
Documentez la température de sortie bouteille, l’humidité salle remplissage et le lot de stock étiquette. Une formule qui passe en hiver peut flagger en été si la charge de condensation double ; notre cas d’étude étiquetage bouteille brasserie décrit cette validation en boucle complète (prise, propreté rotative, bain de glace, wash-off) sur une ligne d’embouteillage européenne.
Wash-off et verre consigné
Les programmes bouteilles consignées ont besoin de deux liaisons : tenue agressive en service et libération propre au lavage caustique. Nos grades wash-off ciblent une dissolution dans environ 1-2% NaOH à 80°C (la page référence aussi des plages 65°C-80°C solubles en alcalin selon protocole usine). Les résidus sur verre réduisent la qualité recyclat et augmentent la consommation de caustique.
Ne résolvez pas le flagging avec une résine permanente qui échoue aux audits wash-off. Qualifiez tenue et libération la même semaine ; améliorer le tack froid tout en créant une charge de cuve de lavage est un mode de défaillance fréquent en verre consigné.
Preuve terrain : zero flagging à 60 000 BPH
Une grande brasserie opérant à vitesse rotative maximale rencontrait flagging d’étiquette et slinging adhésif sur verre froid humide. Après alignement de la chimie pénétrant l’humidité avec propreté palette et compression, la ligne a rapporté zero flagging à 60 000 BPH, avec tenue bain de glace et wash-off toujours dans la spec. Récit complet : cas d’étude brasserie étiquetage bouteille condensation.
Note conformité : FDA 175.105 pour étiquetage
Les étiquettes beverage relèvent généralement du contact alimentaire indirect selon FDA 21 CFR 175.105 lorsque l’adhésif ne touche pas le contenu du produit. Gardez DoC, SDS et déclarations de migration alignées avec votre géométrie réelle d’étiquette et vos exigences régionales export.
Checklist de démarrage avant de chercher un nouvel adhésif
- Confirmer le symptôme : flagging vs slinging vs skew.
- Stabiliser la température colle ; consigner le contexte viscosité depuis le TDS.
- Inspecter et nettoyer les palettes ; remplacer les unités usées.
- Régler la compression sur la condition bouteille la plus humide observée en production.
- Lancer les screenings bain de glace et wash-off sur le même lot d’étiquettes.
- Demander la documentation batch pour dossiers audit si le pack est adjacent alimentaire.
Conclusion finale
Le dépannage d’une étiqueteuse rotative relève d’abord de la discipline machine, puis de la chimie. Stabilisez température et transfert palette, prouvez la compression sur bouteilles froides humides, puis qualifiez bain de glace et wash-off dans un seul programme. Pour les étiquettes papier avec contexte contact alimentaire, alignez les déclarations avec notre guide FDA emballage papier. Si vous souhaitez un benchmarking structuré, envoyez type de bouteille, stock étiquette, vitesse ligne et photo du bord défaillant ; nous commençons généralement par screening adhésion et seau de glace avant de recommander un changement de grade.
Questions fréquentes
Vos adhésifs fonctionnent-ils sur bouteilles froides et humides ?
Oui. Notre gamme ice-proof est conçue pour pénétrer la condensation et coller le verre froid jusqu’à environ 4°C, avec des chemins de qualification incluant jusqu’à 72 heures d’immersion totale en eau glacée pour programmes export ; validez toujours sur votre bouteille et votre stock étiquette.
Quelle vitesse ligne maximale est supportée ?
Les grades haute performance sont validés pour étiqueteuses rotatives industrielles jusqu’à 60 000 BPH avec slinging réduit par rapport à de nombreux systèmes caséine ; la vitesse réelle dépend du design palette, du matériau étiquette et du réglage compression.
Vos adhésifs sont-ils compatibles avec les systèmes wash-off pour verre consigné ?
Nous proposons des grades wash-off conçus pour se détacher en lavage caustique standard (environ 1-2% NaOH à 80°C, avec protocoles usine spécifiques 65°C-80°C). Qualifiez tenue et libération ; améliorer le tack froid ne doit pas créer de résidu en cuve de lavage.
Quel est votre MOQ pour les adhésifs étiquetage ?
Le MOQ industriel standard est d’environ 1 000 kg (une palette). Nous fournissons aussi des seaux d’essai de 20 kg pour validation machine et des échantillons laboratoire gratuits de 1 kg pour screening compatibilité.
Comment réduire le slinging adhésif sur une étiqueteuse rotative ?
Stabilisez la température colle dans la fenêtre viscosité du grade, nettoyez ou remplacez les palettes usées et évitez de mélanger ancienne caséine et nouveau matériau synthétique dans la cuve. La projection baisse souvent après maintenance palette avant même de changer de chimie.
Résoudre les problèmes de colle étiqueteuse sur votre ligne
Demandez 1 kg de matière laboratoire offert (transport prépayé par le destinataire) après screening sur votre substrat et vos conditions ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.