Bonnes pratiques pour coaters PSA slot die : contrôle du coat weight, stabilité température/viscosité, maintenance des lèvres de die, matrix stripping sans stringing et prévention du bleed-through sur étiquettes thermiques logistiques.
Sommaire
- ·Coat Weight vs. Bleed-Through sur papier thermique
- ·Stabilité température et viscosité
- ·Maintenance des lèvres de die et chatter
- ·Matrix stripping sans stringing
- ·Tack chaîne du froid (-20°C)
- ·Variabilité du facestock recyclé
- ·Cas : décrochage hivernal d’étiquette sur carton recyclé
- ·Application finale des étiquettes (note courte)
- ·Checklist de démarrage
- ·Conclusion finale
- ·Questions fréquentes
Sur une ligne de conversion d’étiquettes, le coating slot die est l’endroit où la qualité du code-barres se gagne ou se perd. Trop d’adhésif traverse le facestock thermique direct ; trop peu entraîne des décollements hivernaux sur carton ondulé recyclé. Le die doit fournir un coat weight uniforme, puis se libérer proprement afin que le matrix stripping n’encrasse pas les lames rotatives.
Ce guide s’adresse aux superviseurs de coating PSA et aux techniciens die sur programmes d’étiquettes logistiques et thermiques, avec les mêmes objectifs zéro bleed-through, matrice propre et tack à -20°C que sur notre page étiquettes logistiques. Il s’agit du coating côté convertisseur, pas de l’application finale des étiquettes sur cartons (voir
étiquettes logistiques e-commerce pour l’usage aval). Pour streaking, chatter et edge ooze sur coaters de rubans, combinez avec les workflows défauts de PSA pour rubans spéciaux.
Coat Weight vs. Bleed-Through sur papier thermique
Le bleed-through est la migration de l’adhésif à travers un facestock thermique mince : les codes-barres perdent du contraste et les rouleaux peuvent bloquer au stockage. Le hold-out vient de la stabilité viscosité et de la discipline coat weight, pas de claims marketing “permanent”. Commencez avec les cibles en grammes par mètre carré du TDS fournisseur, puis vérifiez le contraste code-barres après vieillissement accéléré, pas seulement juste en sortie de coater.
- Roll blocking en entrepôt -> souvent coat weight trop élevé ou résine à faible hold-out.
- Noircissement thermique -> contrôler coat weight, compatibilité liner et température de stockage.
- Fiber-tear sur cartons est un test terrain ; ne le résolvez pas en sur-coatant la web.
Stabilité température et viscosité
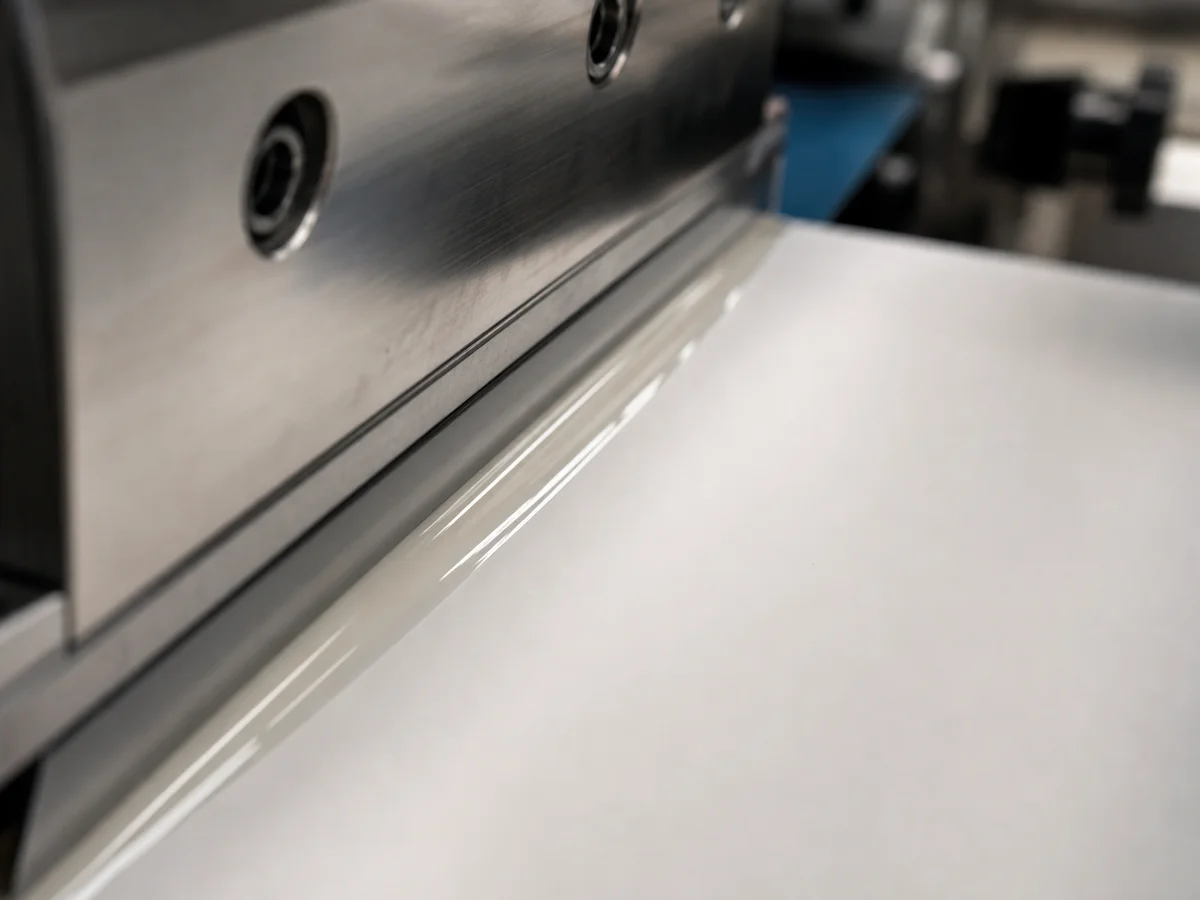
La viscosité du PSA varie avec la température. Une dérive au slot se voit comme chatter, ribbing ou bandes de coat weight avant d’apparaître dans les données peel. Enregistrez la température bulk, le heat trace des flexibles et le setpoint du corps de die au démarrage de poste et après changement de grade. Un PSA logistique hiver doit rester coatable en usine tout en accrochant à -20°C en service : ce sont deux problèmes de température différents ; qualifiez les deux.
Maintenance des lèvres de die et chatter
Lèvres entaillées, accumulation d’adhésif sec et désalignement du shim créent des défauts périodiques qui ressemblent à des échecs de chimie. Planifiez inspection et nettoyage des lèvres avec la même rigueur que pour les rouleaux anilox. Après arrêt, purgez l’ancien matériau avant de lancer un nouveau grade ; les mélanges avec ruptures cohésives provoquent souvent un pic de stringing sur les premiers mille mètres.
Matrix stripping sans stringing
Le die-cutting exige une rupture cohésive nette : l’adhésif se sépare dans le film, pas au bord de la lame. Les grades filants s’accumulent sur les dies rotatifs, cassent la matrice et imposent des arrêts nettoyage. Les essais de matrix stripping doivent tourner à votre vitesse web de production ; notre cas logistique hiver a qualifié environ 150 m/min de vitesse d’essai convertisseur avec die-cutting propre, pas un contexte ligne bouteilles à 60 000 BPH.
Tack chaîne du froid (-20°C)
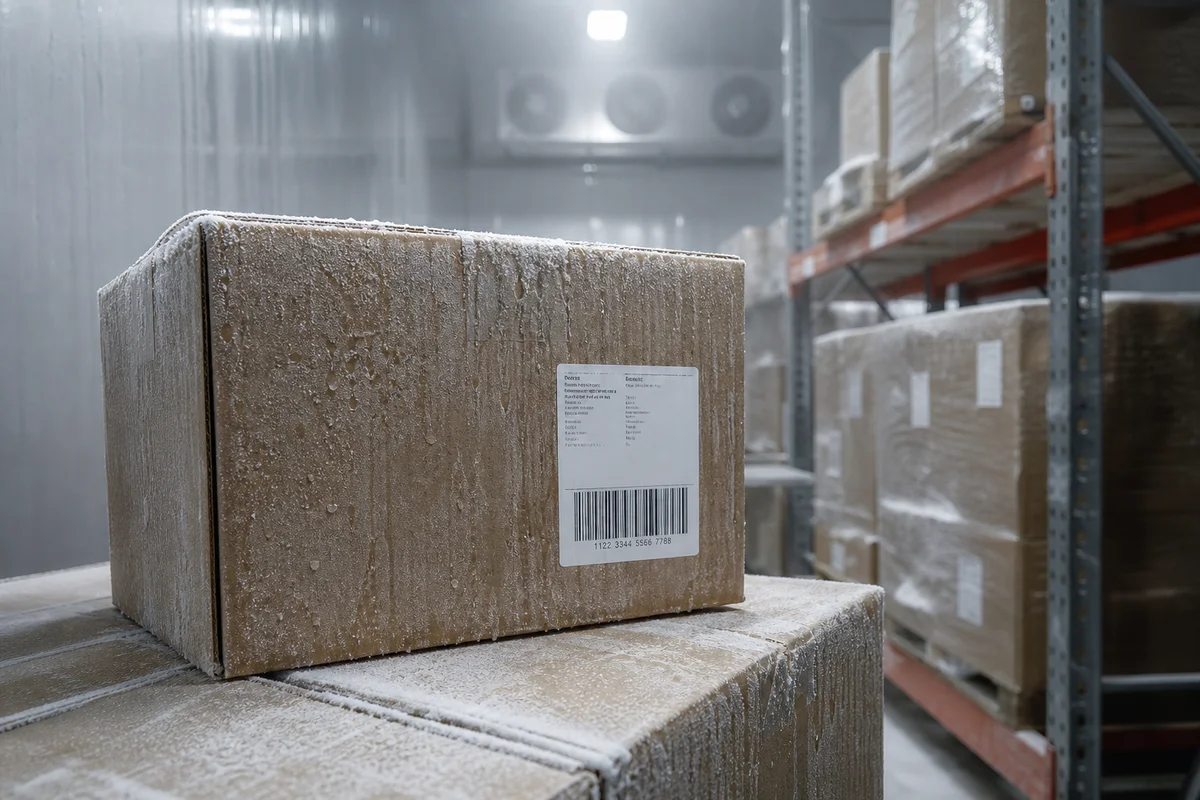
Un PSA standard perd son loop tack dans les entrepôts froids. L’équilibre grade hiver maintient une prise agressive sur carton ondulé recyclé poussiéreux jusqu’à environ -20°C sans sacrifier le hold-out sur papier thermique. Validation terrain : appliquer sur carton, cold-soak, puis scanner ; le soulèvement de bord est le mode de défaillance vu par le client.
Conseil ingénierie
Le copy ressources cite 40% de colis perdus en moins après passage à un PSA grade hiver dans notre case study tack hiver pour étiquettes logistiques ; c’est un résultat distribution client, pas une garantie de ligne coating. Citez toujours vos propres données de traçabilité.
Bleed-through ou ruptures de matrice sur votre coater ?
Passez en revue les grades PSA pour étiquettes logistiques visant zéro bleed-through, die-cutting propre et cold tack à -20°C, avec trial pails pour convertisseur.
Voir les PSA pour étiquettes logistiquesVariabilité du facestock recyclé
Le carton ondulé à fort contenu recyclé est poussiéreux et à fibres courtes ; un coat weight qui fonctionne sur kraft vierge peut paraître parfait au laboratoire et échouer au centre de distribution. Réglez loop tack et wet-out sur le vrai lot de carton. La matrice mentionne des cibles loop tack agressives, par exemple >15 N/inch dans le copy page ; confirmez avec votre méthode peel/tack.
Cas : décrochage hivernal d’étiquette sur carton recyclé
Un convertisseur nord-américain d’étiquettes logistiques faisait face à du soulèvement de bord sur cartons recyclés poussiéreux, plus un risque facestock thermique. Après qualification du hold-out, de la rupture cohésive et de la rétention à -20°C, le programme a rapporté une meilleure fiabilité de scan et le résultat 40% de colis perdus en moins documenté dans le cas. Histoire complète : tack hiver des étiquettes logistiques sur carton recyclé.
Application finale des étiquettes (note courte)
L’optimisation du coating s’arrête au rouleau rembobiné. Température d’application, pression et état de surface du carton sur lignes d’emballage relèvent d’un autre troubleshooting ; voir étiquettes logistiques e-commerce si votre client parle d’applicateur, pas de coat weight.
Checklist de démarrage
- Définir le coat weight depuis le TDS ; vérifier par contrôles gravimétriques ponctuels.
- Stabiliser la température bulk et die avant les montées en vitesse.
- Inspecter les lèvres de die et purger les lignes au changement de grade.
- Lancer l’essai matrix strip à vitesse production ; enregistrer l’accumulation sur lame.
- Cold-soak des étiquettes sur carton recyclé ; scanner après exposition.
- Demander la documentation FDA 175.105 pour les constructions d’étiquettes proches alimentaire.
Conclusion finale
La réussite slot die, c’est un coat weight uniforme, une viscosité stable et une rupture cohésive qui garde les dies propres. Qualifiez hold-out thermique et tack hiver dans un seul programme ; améliorer l’accroche terrain par overcoating détruit souvent l’intégrité du code-barres. Envoyez facestock et liner pour analyse die-cutting et adhésion si vous voulez un grade d’essai structuré.
Questions fréquentes
Pouvez-vous éviter le bleeding sur papier thermique ?
Oui. Des grades à hold-out optimisé et coat weight contrôlé réduisent la migration à travers un facestock thermique mince ; vérifiez par contraste code-barres et tests de vieillissement sur votre stock.
Vos adhésifs fonctionnent-ils sur carton recyclé ?
Les grades logistiques sont réglés pour un tack agressif sur carton ondulé poussiéreux à fort contenu recyclé. Validez sur le lot carton client, pas seulement sur kraft vierge de laboratoire.
Quelle est la température minimale de service ?
Les systèmes grade hiver sont conçus pour maintenir la performance de collage jusqu’à environ -20°C en entrepôts froids et distribution. La température de coating en usine reste une variable de contrôle séparée.
Réglez-vous pour slot die vs. roll coaters ?
Oui. Rhéologie, coat weight et hold-out sont ajustés pour équipements slot die, curtain ou roll coating afin d’obtenir un laydown uniforme et un matrix stripping stable.
Quel est votre MOQ pour les adhésifs PSA étiquettes ?
Le MOQ standard est d’environ 1 000 kg. Nous proposons des échantillons laboratoire gratuits de 1 kg et des trial pails de 20 kg pour essais pilotes de coating.
Régler le coat weight sur votre slot die
Demandez 1 kg de matière laboratoire offert (transport prépayé par le destinataire) après screening sur votre substrat et vos conditions ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.