Диагностика полос, вибрационных следов, вытекания кромки и неравномерной массы покрытия на щелевых фильерах и валковых коутерах, плюс сохранение сдвиговой прочности и стабильность старения для конструкций из BOPP, вспененных и малярных лент.
Содержание
Дефекты coating ленты на перемотке делятся на четыре видимые группы: полосы и пропуски на полотне, chatter от нестабильного потока, edge ooze после хранения и полосы coat weight, которые заметны только в проходящем свете. У каждой группы своя корневая причина: реология, геометрия фильеры, натяжение или баланс когезии. Попытка исправить один дефект простым повышением вязкости часто создает другой.
Это руководство является каталогом дефектов для coating специальных лент на slot die и валковых линиях, как дополнение к нашему
руководству по оптимизации slot die PSA coating (настройка и дисциплина coat weight для логистических этикеток). Термальное bleed-through на тонком facestock - это проблема переработчика этикеток, а не то же самое, что edge ooze на ленте в толстых BOPP-конструкциях.
Каталог дефектов: четыре типа
Полосы
Непрерывные или периодические линии в покрытии, часто из-за загрязнения губки фильеры, гелевых частиц или температурных полос в bulk-танке. Очистите губки и фильтруйте hot melts; для эмульсий проверьте возраст партии и бактериальную порчу в системах, загрязненных крахмалом.
Следы вибрации
Регулярная поперечная ребристость полотна из-за пульсации давления, дрожания shim или вязкости внутри либо вне окна coatability. Chatter - это не "low tack"; это нестабильный поток при вашей скорости полотна. В характеристиках указано нанесение без полос выше 200 м/мин на настроенных марках.
Вытекание по краю
Миграция клея за край рулона при горячем складском хранении, вызывающая телескопирование, blocking и проблемы при размотке. Если когезия слишком мягкая для температуры, полимер ползет; если она слишком жесткая, окно coating может сузиться. Баланс является сутью проекта.
Неравномерный Coat Weight
Дрейф GSM по ширине полотна из-за зазора фильеры, твердости резинового вала или изменения натяжения. Это понижает сорт рулонов и позднее проявляется как срыв по shear на лентах для запечатывания коробов под напряжением клапанов.
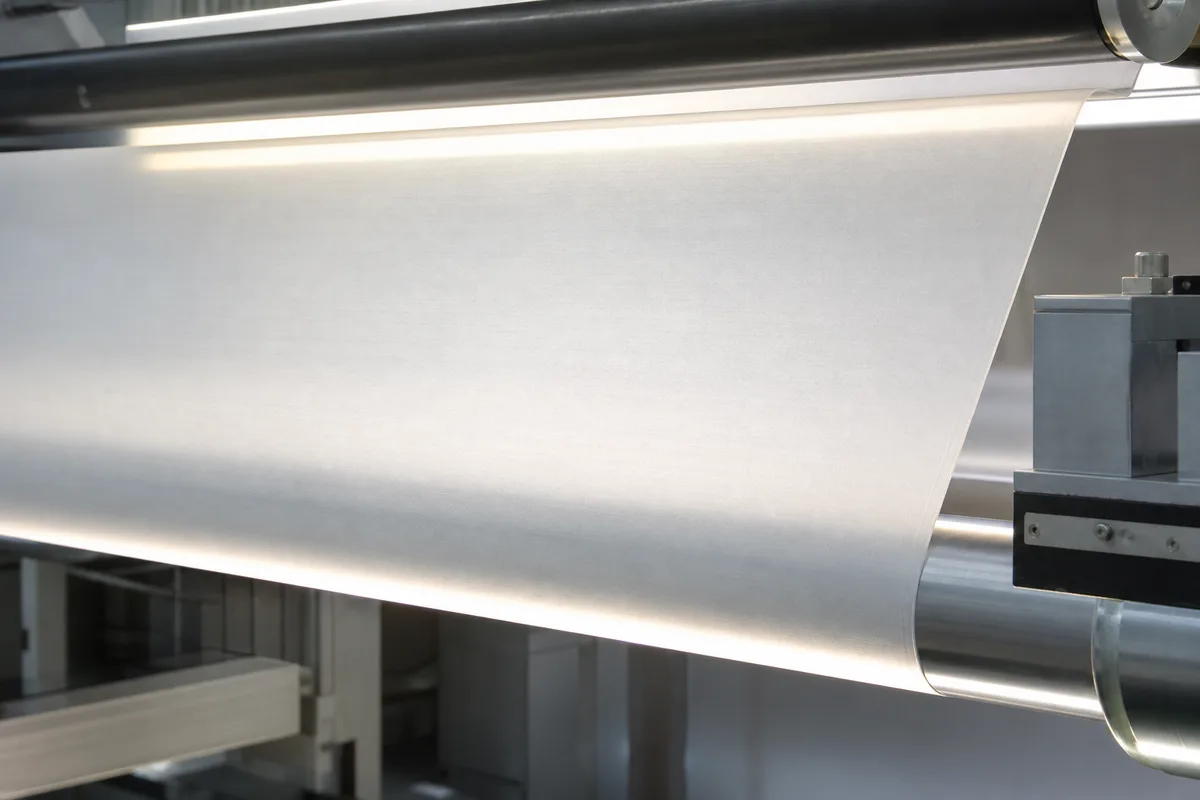
Корневые причины: реология, фильера, натяжение, отверждение
- Реология: Melt index, содержание геля или сухой остаток эмульсии вне диапазона coatability -> stringing или пропуски.
- Фильера: Изношенные губки, неверно выставленный зазор или высохший нарост по краю -> полосы и локальные тяжелые зоны.
- Натяжение: Нестабильное растяжение полотна -> полосы coat weight и связь chatter со скоростью линии.
- Отверждение / когезия: Недоотвержденный hot melt или мягкая когезия -> вытекание по краю; слишком высокая жесткость -> потеря coatability.
Конструкции лент High-Shear
Лентам для запечатывания коробов нужна высокая внутренняя когезия, чтобы клапаны не раскрывались под силой памяти. Монтажные ленты целятся в высокий peel на LSE-пластиках (матрица приводит целевые значения peel, например >25 N/inch на некоторых марках; подтвердите метод испытания). Masking tapes требуют чистого удаления после нагрева; FAQ указывает циклы запекания примерно до 160°C для специализированных акриловых masking-маршрутов.
Старение и УФ-пожелтение (качественно)
Текст страницы ссылается на стабильность старения 24+ месяца с UV-resistant формулами. Это означает разработку под расширенные исследования старения, а не автоматическую гарантию для любого складского климата. В жарких регионах ежеквартально отслеживайте пожелтение, ooze и падение shear на сохраненных рулонах.
Инженерный совет
Когда появляется edge ooze, не снижайте только coat weight. Наш кейс по edge ooze на специальных лентах решил проблему хранения за счет перебалансировки когезии и контроля edge-bleed при сохранении окна coating 200 м/мин+. Более жесткий клей, который дает полосы на coater, не является выигрышем.
Полосы, chatter или edge ooze при coating ленты?
Оцените PSA-марки для специальных лент с high shear, zero stringing и контролем edge-bleed на slot die и валковых коутерах.
Смотреть клеи для специальных лентКейс: edge ooze и blocking рулонов устранены
Североамериканский производитель лент наблюдал миграцию по краю и blocking после теплого складского хранения, сохраняя потребность в чистом high-speed coating. Shear-optimized PSA-маршрут дал отсутствие вытекания по краю на квалификации, стабильное хранение рулонов и сохранил coatability на производственной скорости. Подробности: кейс по стабильности хранения и edge ooze специальных лент.
Когда проводить benchmark peel и shear
Запускайте панели peel/shear/tack, когда режим дефекта переходит от косметического (полосы) к функциональному (seal pop или edge ooze). Сравнивайте кандидатов при производственном coat weight на фактической основе: BOPP, вспененной или crepe. Передайте рулоны в application engineering по специальным лентам для benchmark coating и shear.
Стартовый чек-лист
- Классифицировать дефект: полоса, chatter, ooze или GSM-полоса.
- Проверить губки фильеры и выполнить purge при смене марки.
- Записать bulk temperature и натяжение полотна в момент появления дефекта.
- Провести hot-storage test готовых рулонов при максимальной складской температуре.
- Запустить shear/peel panel, если жалоба клиента относится к целостности seal.
Итог
Troubleshooting PSA coating начинается с точного названия дефекта, затем выбора рычага: обслуживание фильеры для полос, окно вязкости для chatter, баланс когезии для edge ooze, зазор и натяжение для coat weight. Сочетайте процессные исправления с правильной химией конструкции ленты; не переносите решения для bleed-through логистических этикеток на промышленные рулоны ленты.
Частые вопросы
Как предотвратить edge ooze и blocking рулонов?
Сбалансируйте когезию и контроль edge-bleed под вашу температуру хранения. Shear-optimized маршруты направлены на остановку миграции без потери coatability. Испытания hot-storage на готовых рулонах обязательны.
Можно ли настроить вязкость для slot die coaters?
Да. Диапазоны вязкости оптимизируются для равномерного нанесения без полос на slot die и валковых системах при высоких скоростях полотна. Валидируйте на вашей основе и целевом GSM.
Есть ли high-temperature masking марки?
Специализированные акриловые и hot-melt masking маршруты рассчитаны на циклы запекания примерно до 160°C с чистым удалением. Квалифицируйте их на вашей лакокрасочной системе.
Что вызывает полосы coating?
Частые причины: загрязнение губки фильеры, гели в hot melt, температурный дрейф или колебание натяжения полотна, а не всегда только "неправильный клей".
Какой MOQ для tape PSA?
Стандартный MOQ составляет около 1.000 кг. Мы предлагаем бесплатные лабораторные образцы 1 кг и trial pails 20 кг для квалификации coating.
Устранить дефекты coating на вашей линии
Запросите бесплатный лабораторный материал 1 кг (доставка предоплачивается получателем) после screening на вашем субстрате и условиях линии.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.