Diagnostique riscos, chatter, edge ooze e coat weight irregular em slot die e roll coaters, além de retenção de shear e estabilidade de envelhecimento para construções de fita BOPP, espuma e masking.
Índice
Defeitos de coating em fita se organizam em quatro famílias visíveis no rebobinamento: riscos e vazios na web, chatter por fluxo instável, edge ooze após armazenamento e bandas de coat weight que só aparecem sob backlight. Cada uma tem uma causa raiz diferente — rheology, geometria do die, tensão ou balanço de coesão — e corrigir uma apenas aumentando viscosidade geralmente cria outra.
Este guia é um catálogo de defeitos para coaters de fitas especiais em linhas slot die e roll, complemento da nossa
guia de otimização de coating PSA em slot die (setup e disciplina de coat weight em etiquetas logísticas). Bleed-through térmico em facestock fino é problema de convertedor de etiquetas, não a mesma coisa que edge ooze em fita com construções BOPP espessas.
Catálogo de defeitos: quatro tipos
Estrias de coating
Linhas contínuas ou periódicas no coat, frequentemente contaminação no lábio do die, partículas de gel ou bandas de temperatura no tanque bulk. Limpe lábios e filtre hot melts; para emulsões, verifique idade do lote e deterioração bacteriana em sistemas contaminados por amido.
Chatter marks
Ondulações transversais regulares na web por pulsação de pressão, shim flutter ou viscosidade dentro/fora da janela de coatability. Chatter não é "baixo tack"; é fluxo instável na sua velocidade de web. Capacidades citam laydown sem riscos acima de 200 m/min em grades ajustados.
Edge ooze
Migração do adesivo além da borda do rolo em armazenamento quente de almoxarifado, causando telescoping, blocking e surpresas no desenrolamento. Coesão mole demais para a temperatura permite creep do polímero; coesão rígida demais pode estreitar a janela de coating. O projeto é o balanço.
Coat weight irregular
Deriva de GSM através da web por gap do die, dureza do rolo de borracha ou variação de tensão. Rebaixa rolos e aparece depois como falha de shear em fitas de fechamento de caixas sob tensão de abas.
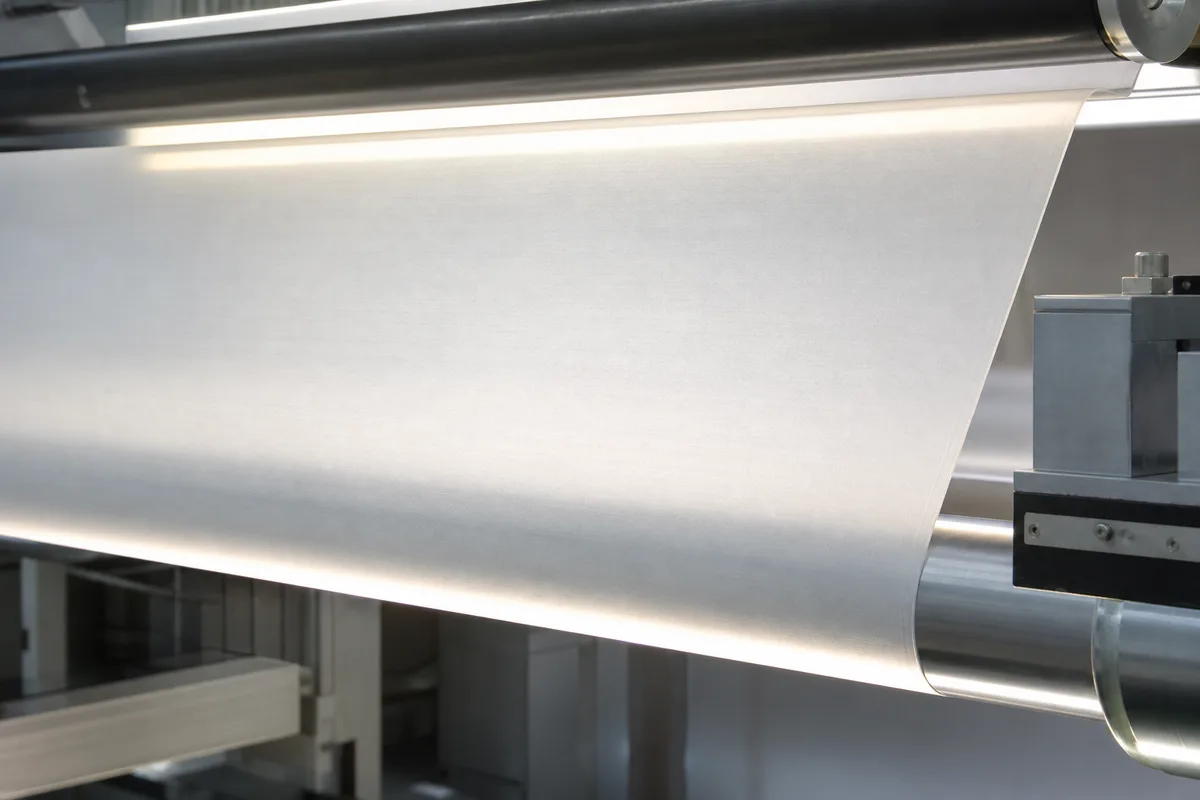
Causas raiz: rheology, die, tensão, cure
- Reologia: Melt index, teor de gel ou sólidos de emulsão fora da banda de coatability -> stringing ou vazios.
- Matriz: Lábios desgastados, gap mal ajustado ou buildup seco na borda -> riscos e pontos locais pesados.
- Tensão: Estiramento instável da web -> bandas de coat weight e chatter acoplado à velocidade de linha.
- Cure / coesão: Hot melt subcurado ou coesão macia -> exsudação de borda; rígido demais -> perda de coatability.
Construções de fita de alto shear
Fitas de fechamento de caixas precisam de alta coesão interna para que abas não abram sob força de memória. Fitas de montagem miram alto peel em plásticos LSE (a matriz cita metas de peel como >25 N/inch em alguns grades; confirme método de teste). Masking tapes precisam de remoção limpa após calor; o FAQ referencia ciclos de forno até cerca de 160°C para rotas acrílicas especializadas de masking.
Envelhecimento e amarelamento UV (qualitativo)
O copy da página referencia estabilidade de envelhecimento de 24+ meses com formulações resistentes a UV; isso significa desenhadas para estudos prolongados de envelhecimento, não garantia automática em qualquer clima de almoxarifado. Monitore amarelamento, ooze e queda de shear em rolos retidos a cada trimestre em regiões quentes.
Dica de engenharia
Quando edge ooze aparece, não reduza apenas o coat weight. Nosso case study de edge ooze em fita especial corrigiu o armazenamento reequilibrando coesão e controle de edge-bleed mantendo uma janela de coating de 200 m/min+; adesivo mais rígido que risca no coater não é vitória.
Riscos, chatter ou edge ooze no coating de fita?
Revise grades PSA para fitas especiais com alto shear, zero stringing e controle de edge-bleed em slot die e roll coaters.
Ver adesivos para fitas especiaisCaso: edge ooze e roll blocking eliminados
Um fabricante norte-americano de fitas viu migração de borda e blocking após armazenamento quente em almoxarifado, ainda precisando de coating limpo em alta velocidade. Uma rota PSA otimizada para shear entregou sem exsudação de borda na qualificação, armazenamento estável dos rolos e manteve coatability em velocidade de produção. Detalhes: case study de estabilidade de armazenamento edge ooze em fita especial.
Quando fazer benchmark de peel e shear
Rode painéis peel/shear/tack quando o modo de defeito muda de cosmético (risco) para funcional (abertura de selo ou edge ooze). Compare candidatos no coat weight de produção sobre o backing real: BOPP, espuma ou crepe. Envie rolos para engenharia de aplicações de fitas especiais para benchmarking de coating e shear.
Checklist de partida
- Classifique o defeito: risco, chatter, ooze ou banda GSM.
- Inspecione lábios do die e faça purge na troca de grade.
- Registre temperatura bulk e tensão da web no início do defeito.
- Teste rolos acabados em armazenamento quente na temperatura máxima do almoxarifado.
- Faça painel shear/peel se a reclamação do cliente for integridade de selo.
Conclusão final
Troubleshooting de coating PSA começa por nomear o defeito e depois casar a alavanca: manutenção do die para riscos, janela de viscosidade para chatter, balanço de coesão para edge ooze, gap e tensão para coat weight. Combine correções de processo com a química correta da construção de fita; não use respostas de bleed-through de etiqueta logística para rolos de fita industrial.
Perguntas frequentes
Como prevenir edge ooze e roll blocking?
Balanceie coesão e controle de edge-bleed para sua temperatura de armazenamento. Rotas otimizadas para shear miram parar migração sem sacrificar coatability. Ensaios de armazenamento quente em rolos acabados são obrigatórios.
Vocês ajustam viscosidade para slot die coaters?
Sim. Faixas de viscosidade são otimizadas para laydown uniforme e sem riscos em sistemas slot die e roll em altas velocidades de web; valide no seu backing e no alvo GSM.
Vocês têm grades de masking para alta temperatura?
Rotas especializadas acrílicas e hot-melt para masking são desenhadas para ciclos de forno até cerca de 160°C com remoção limpa; qualifique no seu sistema de pintura.
O que causa riscos no coating?
Fatores comuns são contaminação no lábio do die, géis em hot melt, deriva de temperatura ou variação de tensão da web; nem sempre é apenas "adesivo errado".
Qual é o MOQ para PSA de fita?
O MOQ padrão é cerca de 1.000 kg. Oferecemos amostras laboratoriais grátis de 1 kg e baldes de teste de 20 kg para qualificação de coating.
Resolver defeitos de coating na sua linha
Solicite 1 kg de material de laboratório sem custo (frete pré-pago pelo destinatário) após screening no seu substrato e nas condições da linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.