Votre adhésif ralentit-il votre cadence ? Découvrez comment le métallocène haute vitesse élimine la carbonisation et offre une résistance initiale immédiate pour maximiser le rendement industriel.
Sommaire
Dans la fabrication haute vitesse, l'adhésif le plus coûteux est celui qui interrompt votre ligne. Que vous assembliez des isolants acoustiques dans l'automobile ou scelliez des étuis à 200 unités par minute, examinez nos solutions via la plateforme des adhésifs hot-melt et notre guide comparatif EVA vs métallocène dès l'apparition de carbonisation ou de filage.
Les responsables d'exploitation se concentrent souvent sur le coût au kilo du hot-melt, en négligeant le coût total d'application (TCA). Si un adhésif EVA standard vous contraint à ralentir votre convoyeur de 10 % pour éviter les défauts de collage, ou impose 30 minutes de nettoyage de buse par poste, cette colle « économique » grève en réalité votre rentabilité.
"La résistance initiale (Green Strength) est la métrique déterminante. L'enjeu n'est pas le temps de polymérisation totale, mais le moment où la liaison est assez forte pour supporter les contraintes de l'étape d'assemblage suivante. Dans les garnitures automobiles, cela doit être instantané."
La hiérarchie de vitesse : EVA vs Métallocène — Pour lever les goulots d'étranglement, adaptez la rhéologie au temps de cycle. Pour les scelleuses de caisses logistiques, consultez la disponibilité machine sans carbonisation pour le scellage de boîtes et le scellage de boîtes e-commerce.
Pour éliminer les goulots d'étranglement, la rhéologie de l'adhésif doit correspondre au temps de cycle de votre machine. Nous classons les hot-melts selon leur architecture chimique et leur aptitude à supporter une compression de « zéro seconde ».
Le choix historique. Temps de prise variables. Sujet à l'oxydation thermique (carbonisation) en cas de stagnation prolongée. Densité ~0,98 g/cm³.
Le moteur de performance. Structure polymère optimisée. Prise instantanée, viscosité constante et zéro carbonisation. Densité ~0,88 g/cm³ (haut rendement).
Formulé pour les garnitures intérieures et pavillons de toit. Résiste aux températures d'habitacle jusqu'à 120 °C. Le tack initial élevé prévient le fluage lors de l'assemblage.
Reste poisseux en permanence. Idéal pour le positionnement de mousses, d'isolants ou d'étiquettes nécessitant une adhésion immédiate sans phase de prise.
Automobile et électronique : l'exigence du maintien instantané
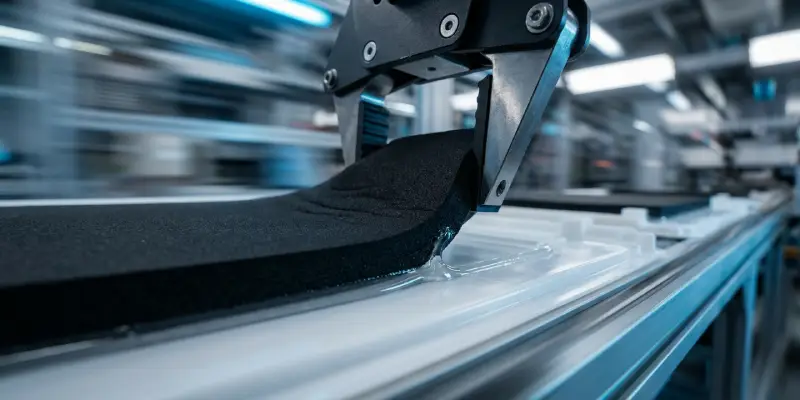
Nous constatons un fort intérêt de la part des ingénieurs automobiles qui demandent : « Quels adhésifs permettent d'accélérer la production ? » La réponse réside dans la résistance initiale. Pour des applications telles que la fixation d'isolants de panneaux de porte ou de clips de faisceaux de câbles, le composant doit pouvoir être manipulé par un bras robotisé dès l'application.
Lors de nos tests de contrainte en laboratoire, nous avons observé que les adhésifs traditionnels imposent une « phase de maintien » qui ralentit la ligne. En passant à un grade métallocène à haute résistance initiale, les fabricants peuvent éliminer les dispositifs de serrage et réduire les temps de cycle de plusieurs secondes par pièce, ce qui représente des heures de production gagnées chaque semaine.
Éliminer les arrêts dus à la carbonisation
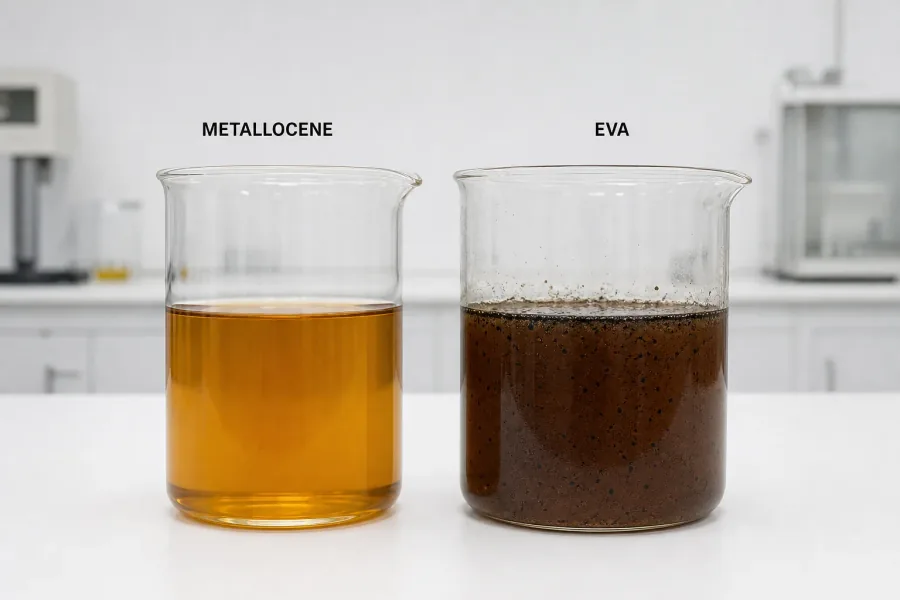
Le deuxième facteur de perte de productivité est la maintenance. Les hot-melts EVA traditionnels se dégradent lorsqu'ils sont maintenus à température, formant un « gel » carbonisé ou des résidus qui obstruent les buses de précision et les filtres.
Problème : obstruction des buses et accumulation de calamine
Symptômes : Cordons de colle irréguliers ; présence de « points noirs » dans le joint de colle ; arrêts fréquents pour purger le système ou remplacer les filtres.
Solutions :
- Passer au métallocène : Ces polymères sont thermiquement stables et ne s'oxydent pas dans le bac, permettant de passer d'un entretien hebdomadaire à mensuel.
- Auditer la température du bac : Assurez-vous que le mode « abaissement de température » (setback) est actif pendant les pauses pour éviter de surchauffer la colle.
- Filtration en ligne : Installez des filtres à mailles plus fines pour capturer les contaminants avant qu'ils n'atteignent l'extrémité de la buse.
Auditer vos temps de cycle ?
Votre adhésif est-il le maillon faible de votre ligne ? Envoyez-nous votre substrat et vos objectifs de temps de cycle. Nous adapterons un grade métallocène haute vitesse à votre procédé.
Demander un audit de vitesseVerdict technique Senda
- Mesurez la densité, pas seulement le prix : Le métallocène permet de sceller plus de caisses ou de coller plus de pièces par kilo grâce à sa densité plus faible (~0,88 vs 0,98 g/cm³).
- Bannissez la carbonisation : Si vous nettoyez vos buses plus d'une fois par mois, votre adhésif est chimiquement instable. Passez à une formule sans carbonisation pour récupérer des heures de production perdues.
- Ajustez le temps ouvert à la vitesse du robot : Si la colle prend avant que le robot ne place la pièce, vous obtenez un « collage à froid ». Si elle est encore liquide, la pièce glisse. Vous avez besoin d'une courbe rhéologique adaptée précisément à votre vitesse d'automatisation.
Questions fréquentes
Qu’est-ce que la « résistance initiale » (green strength) et pourquoi est-elle cruciale pour l’automatisation ?
La résistance initiale est le tack immédiat d'un adhésif avant son refroidissement ou sa polymérisation complète. Dans l'assemblage robotisé haute vitesse, elle garantit que les pièces restent en place dès le contact, éliminant le besoin de gabarits de refroidissement ou de brides de serrage qui ralentissent la ligne.
Comment le métallocène réduit-il les temps d'arrêt pour maintenance par rapport à l'EVA ?
Le métallocène est thermiquement stable et ne s'oxyde pas à température d'application. Cela empêche la formation de résidus carbonisés qui obstruent les buses et les filtres, permettant d'espacer les opérations de maintenance de quelques jours à plusieurs semaines.
Pourquoi la densité de l'adhésif est-elle importante pour le calcul du coût total ?
Les adhésifs sont achetés au poids mais appliqués au volume. Le métallocène ayant une densité plus faible (~0,88 g/cm³) que l'EVA traditionnel (~0,98 g/cm³), vous pouvez assembler environ 10 à 15 % de pièces en plus pour une même quantité de colle au kilo.
Quelle est la différence entre le « temps ouvert » et la « vitesse de prise » ?
Le temps ouvert est la durée maximale après application pendant laquelle l'adhésif reste assez collant pour assurer la liaison. La vitesse de prise est la rapidité avec laquelle l'adhésif développe sa force structurelle. Les lignes haute vitesse exigent un équilibre précis pour correspondre aux temps de cycle machine.
Les adhésifs métallocènes supportent-ils les environnements haute température comme les habitacles automobiles ?
Oui. Des grades métallocènes spécialisés et des polyoléfines haute performance sont formulés pour résister au fluage et maintenir l'intégrité du collage même lorsque les températures en habitacle atteignent 120 °C.
Optimiser le débit hot-melt sur votre ligne
Échantillon de laboratoire de 1 kg offert après analyse de votre substrat et des conditions de ligne — frais de transport à la charge du destinataire.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.