Diagnostique rayas, chatter, edge ooze y coat weight irregular en slot die y roll coaters, además de retención de shear y estabilidad de envejecimiento para construcciones de cinta BOPP, espuma y masking.
Índice
Los defectos de coating en cinta se agrupan en cuatro familias visibles al rebobinar: rayas y vacíos en la web, chatter por flujo inestable, edge ooze después del almacenamiento y bandas de coat weight que solo aparecen con luz de fondo. Cada una tiene una causa raíz distinta —rheology, geometría del dado, tensión o balance de cohesión— y corregir una subiendo la viscosidad suele crear otra.
Esta guía es un catálogo de defectos para coaters de cintas especiales en líneas slot die y roll; acompaña a nuestra
guía de optimización de coating PSA en slot die (setup y disciplina de coat weight en etiquetas logísticas). El bleed-through térmico en facestock delgado es un problema de convertidor de etiquetas, no lo mismo que edge ooze de cinta en construcciones BOPP gruesas.
Catálogo de defectos: cuatro tipos
Rayas de recubrimiento
Líneas continuas o periódicas en el coating; a menudo contaminación en el labio del dado, partículas de gel o bandas de temperatura en el tanque principal. Limpie labios y filtre hot melts; para emulsiones, revise edad de lote y deterioro bacteriano en sistemas contaminados con almidón.
Marcas de chatter
Costillas transversales regulares en la web por pulsación de presión, flutter del shim o viscosidad dentro/fuera de la ventana de coatability. El chatter no es "bajo tack"; es flujo inestable a su velocidad de web. Las capacidades citan laydown sin rayas por encima de 200 m/min en grades ajustados.
Edge ooze
Migración del adhesivo más allá del borde del rollo en almacenamiento caliente de bodega, causando telescoping, blocking y sorpresas al desenrollar. Una cohesión demasiado blanda para la temperatura permite creep del polímero; una cohesión demasiado rígida puede estrechar la ventana de coating. El proyecto es balancear.
Coat weight irregular
Deriva de GSM a través de la web por gap del dado, dureza del rollo de caucho o variación de tensión. Degrada rollos y aparece después como falla de shear en cintas para cierre de cajas bajo tensión de solapa.
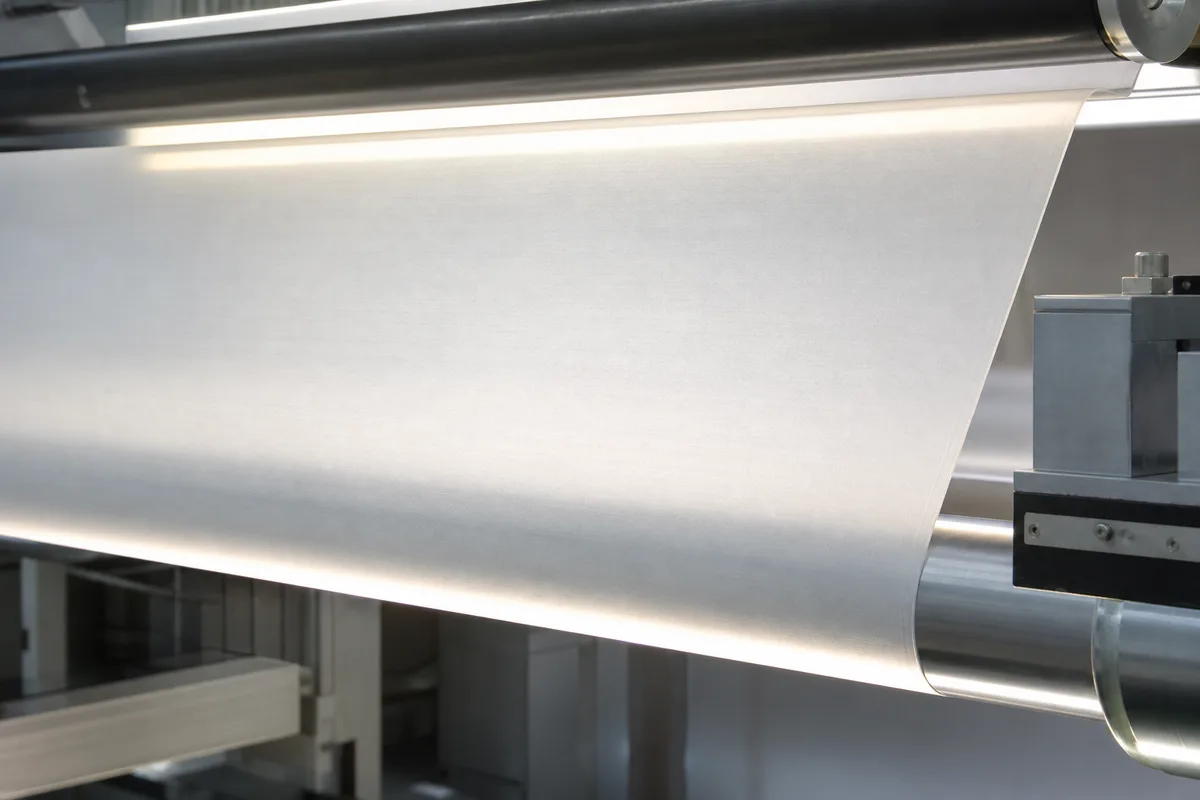
Causas raíz: rheology, dado, tensión, cure
- Reología: Melt index, contenido de gel o sólidos de emulsión fuera de la banda de coatability -> stringing o vacíos.
- Dado: Labios desgastados, gap mal ajustado o buildup seco en el borde -> rayas y puntos locales pesados.
- Tensión: Estiramiento inestable de la web -> bandas de coat weight y chatter acoplado a la velocidad de línea.
- Cure / cohesión: Hot melt subcurado o cohesión blanda -> exudación de borde; demasiado rígido -> pérdida de coatability.
Construcciones de cinta de alto shear
Las cintas para cierre de cajas necesitan alta cohesión interna para que las solapas no se abran por fuerza de memoria. Las cintas de montaje buscan alto peel sobre plásticos LSE (la matriz cita metas de peel como >25 N/inch en algunos grades; confirme método de prueba). Las masking tapes necesitan remoción limpia después de calor; el FAQ referencia ciclos de horneado hasta cerca de 160°C para rutas acrílicas especializadas de masking.
Envejecimiento y amarillamiento UV (cualitativo)
La página referencia estabilidad de envejecimiento de 24+ meses con formulaciones resistentes a UV; eso significa diseñadas para estudios extendidos de envejecimiento, no una garantía automática en cualquier clima de bodega. Vigile amarillamiento, ooze y caída de shear en rollos retenidos cada trimestre en regiones calientes.
Consejo de ingeniería
Cuando aparece edge ooze, no solo baje el coat weight. Nuestro case study de edge ooze en cinta especial corrigió el almacenamiento reequilibrando cohesión y control de edge-bleed mientras mantenía una ventana de coating de 200 m/min+; un adhesivo más rígido que raya en el coater no es una victoria.
¿Rayas, chatter o edge ooze en coating de cinta?
Revise grades PSA para cintas especiales con alto shear, cero stringing y control de edge-bleed en slot die y roll coaters.
Ver adhesivos para cintas especialesCaso: edge ooze y roll blocking eliminados
Un fabricante norteamericano de cintas observó migración en el borde y blocking después de almacenamiento caliente de bodega mientras todavía necesitaba coating limpio a alta velocidad. Una ruta PSA optimizada para shear entregó sin exudación de borde en calificación, almacenamiento estable de rollos y mantuvo coatability a velocidad de producción. Detalles: case study de estabilidad de almacenamiento edge ooze en cinta especial.
Cuándo comparar peel y shear
Ejecute paneles peel/shear/tack cuando el modo de defecto pase de cosmético (raya) a funcional (apertura de sello o edge ooze). Compare candidatos a coat weight de producción sobre el backing real: BOPP, espuma o crepé. Envíe rollos a ingeniería de aplicaciones de cintas especiales para benchmarking de coating y shear.
Checklist de arranque
- Clasifique el defecto: raya, chatter, ooze o banda GSM.
- Inspeccione labios del dado y purgue al cambiar de grade.
- Registre temperatura bulk y tensión de web al inicio del defecto.
- Pruebe rollos terminados en almacenamiento caliente a la temperatura máxima de bodega.
- Haga panel shear/peel si la queja del cliente es integridad de sello.
Conclusión final
El troubleshooting de coating PSA empieza por nombrar el defecto y luego empatar la palanca: mantenimiento del dado para rayas, ventana de viscosidad para chatter, balance de cohesión para edge ooze, gap y tensión para coat weight. Combine correcciones de proceso con la química correcta de construcción de cinta; no tome respuestas de bleed-through de etiqueta logística para rollos de cinta industrial.
Preguntas frecuentes
¿Cómo se previenen edge ooze y roll blocking?
Balancee cohesión y control de edge-bleed para su temperatura de almacenamiento. Las rutas optimizadas para shear buscan detener migración sin sacrificar coatability. Los ensayos de almacenamiento caliente en rollos terminados son obligatorios.
¿Pueden ajustar viscosidad para slot die coaters?
Sí. Los rangos de viscosidad se optimizan para laydown uniforme y sin rayas en sistemas slot die y roll a altas velocidades de web; valide en su backing y objetivo GSM.
¿Tienen grades masking de alta temperatura?
Rutas especializadas acrílicas y hot-melt para masking están diseñadas para ciclos de horneado hasta cerca de 160°C con remoción limpia; califique en su sistema de pintura.
¿Qué causa las rayas de coating?
Los impulsores comunes son contaminación en labios del dado, geles en hot melt, deriva de temperatura o variación de tensión de web; no siempre es solo "adhesivo equivocado".
¿Cuál es el MOQ para PSA de cinta?
El MOQ estándar es cerca de 1,000 kg. Ofrecemos muestras de laboratorio gratis de 1 kg y cubetas de prueba de 20 kg para calificación de coating.
Resolver defectos de coating en su línea
Solicite 1 kg de material de laboratorio sin costo (envío prepagado por el destinatario) después del screening sobre su sustrato y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.