Sistemas de preparação contra ferrugem devem ser qualificados alinhando nível de corrosão, preparo de superfície, aplicação do conversor, janela de secagem, condições de campo e entrega ao primer ou acabamento antes da aprovação para produção. Um teste útil deve demonstrar se o sistema estabiliza a superfície real do aço, apoia a sequência de pintura e reduz o risco de retrabalho em peças com corrosão mista.
Índice
- ·Por que a qualificação da preparação contra ferrugem começa pela superfície do aço
- ·Classifique o nível de corrosão antes de escolher a rota de preparação contra ferrugem
- ·Preparo de superfície: limpeza, abrasão, poeira, óleo e umidade
- ·Janela de aplicação do conversor: cobertura, filme úmido, secagem e reação
- ·Entrega ao primer e à camada de acabamento
- ·Condições de campo: temperatura, umidade, ponto de orvalho e acesso
- ·Monte um teste prático de qualificação de preparação contra ferrugem
- ·Documentação que os compradores devem solicitar
- ·Falhas comuns durante a aprovação da preparação contra ferrugem
- ·Evidência de campo
- ·Conclusão final
- ·Perguntas frequentes
Por que a qualificação da preparação contra ferrugem começa pela superfície do aço
A aprovação de um sistema de preparação contra ferrugem nunca deve se basear apenas no rótulo do produto, em um cupom limpo de laboratório ou em uma única foto de antes e depois. Em manutenção industrial, fabricação e reparo em campo, a superfície real raramente é perfeita. Uma mesma peça pode incluir oxidação superficial leve, ferrugem aderida, bordas de revestimento antigo, carepa de laminação, áreas com pite, contaminação oleosa de oficina e zonas difíceis de alcançar. Se essas áreas forem tratadas como uma única condição simples de ferrugem, a inspeção do primer pode revelar depois bolhas, baixa molhabilidade, levantamento de bordas ou corrosão sob o filme.
Um sistema de preparação contra ferrugem deve ser qualificado como parte de um processo completo de preparo de superfície e entrega ao revestimento. O comprador, a equipe de manutenção, o aplicador de pintura industrial e a equipe de QA precisam saber que tipo de ferrugem está presente, que material solto foi removido, como o conversor foi aplicado, quanto tempo ele secou e se o sistema de primer ou acabamento pode ser aplicado dentro da janela qualificada.
O ponto central é simples: uma superfície escurecida não está automaticamente pronta para pintura. Uma superfície pode parecer convertida e ainda reter poeira, sais, umidade, óleo, óxido solto ou resíduo não reagido. Essas condições podem impedir a molhabilidade do primer e reduzir a confiança na sequência de pintura.
Uma qualificação prática deve responder a perguntas voltadas ao comprador antes da aprovação do material:
| Pergunta do comprador | Foco da qualificação |
|---|---|
| É ferrugem ativa, oxidação superficial leve ou carepa pesada? | Nível de corrosão, material solto, perfil da superfície |
| A superfície pode ser preparada de forma consistente? | Método de limpeza, abrasão, poeira, óleo, umidade |
| O conversor reage corretamente? | Filme úmido, aparência do filme seco, tempo de reação, cobertura |
| A entrega ao primer é confiável? | Tempo de secagem, compatibilidade, adesão, janela de repintura |
| O processo funciona em campo? | Temperatura, umidade, acesso, cronograma, documentação |
Para compras, essa abordagem reduz incertezas. Um produto de preparação contra ferrugem de baixo custo pode se tornar caro se causar retrabalho, atraso na pintura, inspeção extra ou discussão com o fornecedor do primer. Um sistema mais robusto também pode falhar se o método de preparo de superfície não estiver controlado. A decisão de compra mais segura vem de testar a condição real do aço, com o sistema real de primer, nas condições de campo ou linha esperadas em produção.
A qualificação da preparação contra ferrugem não é a aprovação de uma embalagem. É a aprovação de uma janela de processo.
Classifique o nível de corrosão antes de escolher a rota de preparação contra ferrugem
O primeiro passo é classificar o nível de corrosão. Um conversor de ferrugem ou material de preparação contra ferrugem pode ser útil dentro de rotas de preparo definidas, mas não deve ser tratado como substituto universal de preparo mecânico de superfície, jateamento, seleção de primer, projeto do sistema de pintura ou engenharia de corrosão qualificada.
Oxidação superficial leve é diferente de carepa solta pesada. Oxidação localizada é diferente de pite profundo. Bordas de revestimento antigo se comportam de forma diferente do aço nu. Uma peça com corrosão mista precisa de observações por zona, porque cada área pode exigir um método de preparo diferente antes de avaliar o material de preparação contra ferrugem.
Condições comuns de superfície de aço incluem:
| Condição da superfície | Significado prático | Preocupação de qualificação |
|---|---|---|
| Oxidação superficial leve | Filme fino de ferrugem após limpeza ou exposição | Pode ser manejável se a superfície estiver limpa e seca |
| Ferrugem localizada | Pequenas áreas de ferrugem em aço geralmente íntegro | Exige controle de bordas e preparo pontual |
| Ferrugem uniforme aderida | A ferrugem parece aderida, mas ainda precisa de verificação | Verificar se resta material solto após abrasão |
| Pite | A corrosão criou pequenas cavidades | O preparo deve tratar contaminantes e cobertura do primer dentro dos pites |
| Bordas de pintura antiga | O revestimento remanescente encontra o aço exposto | O chanframento das bordas e a adesão precisam ser revisados |
| Carepa de laminação | Camada de óxido da fabricação do aço | Pode interferir na adesão do revestimento se estiver instável |
| Carepa solta pesada | Corrosão espessa, descamando e instável | Deve ser removida mecanicamente antes de avaliar preparo químico |
| Corrosão mista | Vários níveis de ferrugem em uma mesma peça | Exige documentação e fotos por zona |
Ferrugem solta pesada deve ser removida antes de avaliar qualquer rota de preparo químico. Se o conversor reagir apenas com escamas instáveis de ferrugem, o sistema de pintura estará sendo construído sobre uma camada fraca. Isso pode gerar falha prematura mesmo quando o conversor em si é usado corretamente.
Aço com pite também exige cautela. Os pites podem reter umidade, sais, poeira ou resíduos. Uma superfície pode parecer aceitável à distância e ainda criar problemas sob o primer. Em áreas com pite, a equipe deve documentar visualmente a profundidade dos pites quando possível, o método de limpeza, a quantidade aplicada e se o primer consegue cobrir a área sem microfuros, pinholes ou baixa molhabilidade.
Em aço com revestimento antigo, a condição da borda importa. Se o revestimento remanescente estiver fraco, levantando, pulverulento ou contaminado, um material de preparação contra ferrugem não resolverá a falha na zona de transição. A borda do revestimento deve ser chanfrada ou suavizada quando a especificação do projeto exigir, e a adesão deve ser revisada antes de continuar a sequência de pintura.
Quando AMPP, especificações de pintura do cliente ou padrões internos de manutenção forem aplicáveis, use esses documentos para definir a condição da superfície, as expectativas de preparo e os pontos de inspeção. O fornecedor do material de preparação contra ferrugem pode apoiar a seleção do produto, mas o proprietário do projeto ou o profissional de pintura deve aprovar a rota de preparo de superfície.
Preparo de superfície: limpeza, abrasão, poeira, óleo e umidade
O preparo de superfície é onde muitos testes de preparação contra ferrugem passam ou falham. Um conversor não consegue ter bom desempenho se for aplicado sobre ferrugem solta, óleo, graxa, fluido de corte, poeira de oficina, condensação ou revestimento antigo instável. Esses materiais podem bloquear a molhabilidade e impedir uma entrega confiável ao primer.
O objetivo do preparo de superfície não é fazer todo projeto parecer um painel de aço jateado. O objetivo é criar uma condição superficial que corresponda à rota aprovada de preparação contra ferrugem e apoie a próxima camada de revestimento. Em alguns trabalhos de manutenção, isso pode significar escovação com escova de aço, raspagem, lixamento, esmerilhamento, limpeza com pano e secagem. Em outros trabalhos, pode ser necessário um nível mais alto de preparo mecânico antes de considerar o tratamento químico.
O método de preparo deve ser documentado com clareza. “Limpo antes da aplicação” não é suficiente para uma revisão de QA. Registre se a equipe usou raspagem, escova de aço, lixamento, esmerilhamento, desincrustação com agulha, limpeza com solvente, limpeza com água, ar comprimido, aspiração ou outro método. Registre também como a equipe confirmou que poeira, óleo e umidade estavam controlados.
| Condição da superfície | Risco se for ignorada | Verificação no teste |
|---|---|---|
| Carepa solta | O conversor reage com material instável | Raspar ou escovar antes da aplicação |
| Óleo ou graxa | Baixa molhabilidade e baixa adesão do revestimento | Desengraxar e documentar o método |
| Poeira após abrasão | Camada fraca de separação | Verificação com pano ou fita interna antes da pintura |
| Umidade ou condensação | Reação instável e má entrega ao primer | Registrar temperatura da superfície e contexto de ponto de orvalho |
| Borda de revestimento antigo | Levantamento, corrosão sob filme, falha de borda | Suavizar a borda e inspecionar adesão |
Óleo e graxa são especialmente importantes em oficinas de fabricação. Peças de aço podem carregar óleo de corte, marcas de dedos, resíduos hidráulicos ou contaminação de manuseio. Se o material de preparação contra ferrugem retrair, formar gotas, gerar olhos de peixe ou se recusar a molhar a superfície de forma uniforme, a contaminação deve ser verificada antes de trocar o conversor.
Poeira após abrasão é outro problema comum. Esmerilhamento ou escovação com escova de aço pode deixar resíduo fino. Se o primer aderir a esse resíduo em vez de aderir ao aço ou à superfície convertida, o sistema pode falhar depois. Uma verificação simples com pano ou uma verificação interna com fita pode ajudar a identificar camadas fracas de separação, mas o método exato deve seguir o procedimento de qualidade do comprador.
O controle de umidade também importa. Se o aço estiver próximo do ponto de orvalho, pode haver condensação mesmo quando a superfície parece seca. Essa umidade pode afetar a reação do conversor, a secagem e a entrega ao primer. Em trabalho de campo, a temperatura da superfície e o contexto de ponto de orvalho devem ser registrados sempre que a especificação de pintura ou as condições do local tornarem isso relevante.
A etapa de preparo de superfície deve terminar com uma decisão clara: a superfície está pronta para aplicação do conversor dentro da rota qualificada, ou precisa de mais limpeza, abrasão, secagem ou revisão técnica do sistema de pintura.
Janela de aplicação do conversor: cobertura, filme úmido, secagem e reação
Após o preparo da superfície, a aplicação do conversor precisa ser controlada. O teste deve documentar quanto material foi aplicado, como ele molhou a superfície, por quanto tempo permaneceu ativo, como secou e como a superfície convertida ficou antes do primer.
O método de aplicação importa. A aplicação com pincel pode funcionar bem para reparos localizados, áreas de solda, bordas, furos de parafusos ou zonas de difícil acesso. A aplicação com rolo pode ser adequada para áreas planas maiores. A aplicação por spray pode melhorar a produtividade em algumas peças, mas exige controle de cobertura, overspray, consistência do filme úmido e acesso. O melhor método depende da geometria da peça, do nível de corrosão, do acesso no local e da sequência de pintura.
A quantidade aplicada também é importante. Um filme fino demais pode não cobrir áreas enferrujadas de forma consistente. Um filme pesado demais pode secar lentamente, deixar resíduos ou interferir na molhabilidade do primer. O teste deve registrar a quantidade aplicada quando for prático. Se a espessura de filme úmido não for medida, registre o número de demãos, a cobertura aproximada, o tipo de ferramenta e o comportamento visual de molhabilidade.
O tempo de secagem e o tempo de reação devem ser tratados como específicos do produto. Não presuma que uma mudança universal de cor, um padrão de escurecimento ou um único sinal de reação se aplica a todos os materiais de preparação contra ferrugem. Alguns sistemas podem mostrar uma superfície escurecida; outros podem mostrar uma alteração visual diferente. O TDS deve orientar o que o operador deve esperar ver, quando a superfície pode ser repintada e se algum resíduo deve ser removido antes do primer.
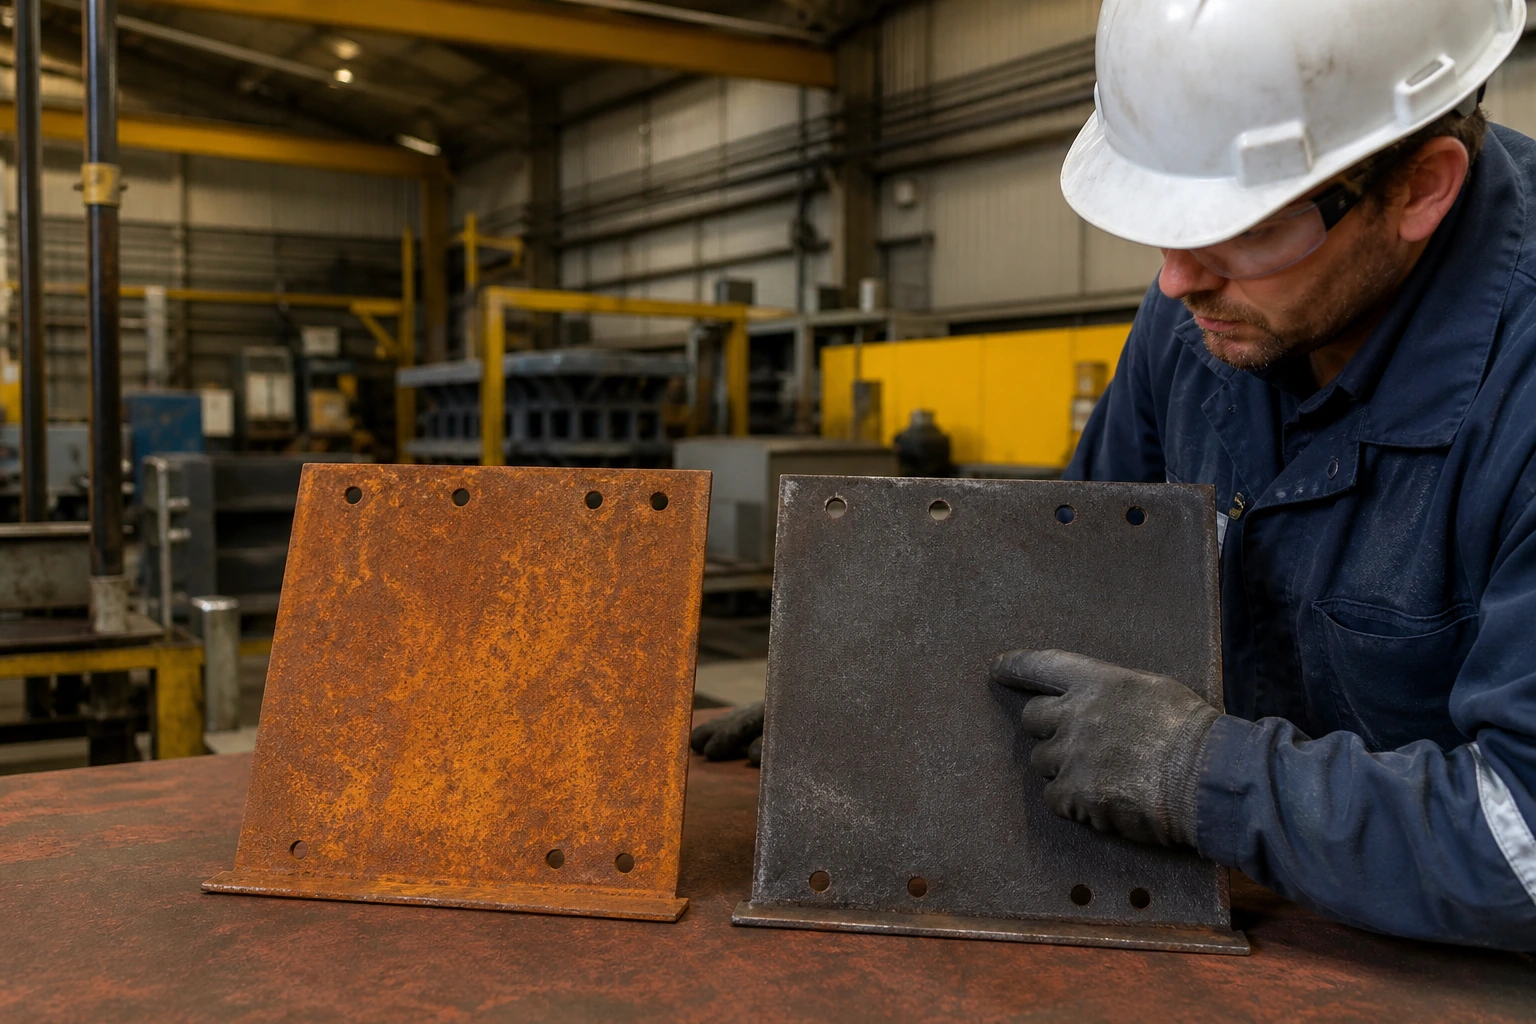
Um registro útil de aplicação inclui:
| Item de aplicação | O que registrar |
|---|---|
| Nome do produto e lote | Rastreabilidade do teste |
| Condição da superfície | Nível de ferrugem, revestimento antigo, pite, notas de carepa de laminação |
| Ferramenta de aplicação | Pincel, rolo, spray, limpeza com pano, método de retoque |
| Número de demãos | Rota de uma demão ou várias demãos |
| Cobertura úmida | Molhabilidade visual, áreas não cobertas, acúmulo, escorrimentos |
| Tempo de permanência ou reação | Tempo antes da inspeção a seco |
| Tempo de secagem | Tempo antes do primer ou manuseio |
| Aparência da superfície | Resultado de reação específico do produto |
| Condição do resíduo | Pó, pegajosidade, filme ou material a remover conforme TDS |
| Momento de repintura | Tempo entre conversor e primer |
A cobertura deve ser verificada ao redor de bordas, soldas, pites, cantos, furos de parafusos, suportes e áreas inferiores. Essas zonas frequentemente recebem preparo e aplicação menos consistentes. Se o conversor for aprovado apenas em uma área plana fácil, o resultado de produção pode não corresponder ao teste.
A janela de aplicação também deve incluir a realidade de paradas e reinícios. Equipes de campo podem enfrentar atrasos, interrupções de acesso, mudanças de temperatura e trabalhos de pintura em etapas. Uma qualificação útil deve confirmar o que acontece se o primer for aplicado no início e no fim da janela recomendada de entrega.
Retrabalho antes do primer?
Avalie o material de preparação contra ferrugem na condição real do seu aço antes de aprovar a entrega ao revestimento.
Soluções de conversor de ferrugemEntrega ao primer e à camada de acabamento
A entrega ao primer é a parte mais importante da qualificação de preparação contra ferrugem. Uma superfície convertida não está aprovada apenas porque a ferrugem mudou de cor. Ela precisa aceitar a próxima camada de revestimento de maneira previsível.
A compatibilidade com o primer deve ser verificada usando o primer real planejado para produção. Se o sistema final inclui primer e acabamento, o teste deve incluir essa sequência quando for prático. Primers diferentes podem ter comportamentos diferentes de molhabilidade, força de solvente, programa de cura, formação de filme e sensibilidade a resíduos. Uma superfície de preparação contra ferrugem que aceita um primer pode não ser adequada para outro sem revisão adicional.
As instruções do fornecedor do primer e a especificação de pintura do projeto devem permanecer como controle principal. A preparação contra ferrugem não substitui as instruções do primer, o projeto do sistema de pintura, requisitos de projeto relacionados a AMPP nem a aprovação de um engenheiro de pintura. Ela deve apoiar a sequência de pintura, não contorná-la.
A entrega ao primer deve revisar:
| Item de entrega | O que verificar |
|---|---|
| Tempo de secagem até o primer | A superfície está seca dentro da janela qualificada |
| Molhabilidade do primer | Sem retração, olhos de peixe, formação de gotas ou baixa cobertura |
| Controle de resíduos | Qualquer material não reagido ou solto é tratado conforme TDS |
| Adesão do primer | Verificação interna ou especificada pelo cliente após a cura |
| Janela de repintura | Primer aplicado dentro do intervalo permitido |
| Programa de cura | Primer e acabamento curados conforme orientação do fornecedor |
| Aparência do acabamento | Sem bolhas, levantamento, manchas ou avanço sob filme durante a revisão |
| Comportamento das bordas | Bordas de revestimento antigo e áreas com pite permanecem estáveis |
Se o primer formar bolhas, retrair ou levantar, a equipe não deve presumir que o material de preparação contra ferrugem seja a única causa. A causa pode ser umidade, sais, óleo, ferrugem solta, falha do revestimento antigo, filme excessivo de conversor, tempo de secagem insuficiente ou incompatibilidade com o primer. Por isso, o registro de teste deve conectar condição da superfície, aplicação do conversor, ambiente de campo e momento de aplicação do primer.
Para compras, os dados de entrega ao primer são mais úteis do que uma afirmação geral. Uma declaração forte de qualificação poderia dizer: “Esta rota de preparação contra ferrugem foi testada em aço fabricado com corrosão mista, preparado com escova de aço e limpeza com solvente, seco pelo intervalo registrado e aplicado com o primer nomeado sob estas condições de local.” Isso é mais claro e seguro do que dizer amplamente que o produto está pronto para pintura.
Condições de campo: temperatura, umidade, ponto de orvalho e acesso
As condições de campo podem alterar o desempenho da preparação contra ferrugem. Um produto que funciona em um painel interno seco pode se comportar de forma diferente em uma estrutura de aço fria, área externa de reparo, piso de planta úmido ou base de equipamento sombreada. Temperatura, umidade, ponto de orvalho, fluxo de ar e acesso podem afetar a reação, a secagem e a entrega ao primer.
A temperatura afeta a velocidade de secagem e o tempo de trabalho. Temperaturas baixas podem retardar a reação ou a secagem. Temperaturas altas podem encurtar a janela de trabalho. A umidade relativa pode afetar o risco de oxidação superficial e o comportamento de secagem. A temperatura do aço importa porque o aço pode estar mais frio do que o ar ao redor, criando risco de condensação.
O contexto de ponto de orvalho é especialmente importante em trabalhos de pintura. Se a superfície do aço estiver muito próxima do ponto de orvalho, pode haver umidade mesmo quando o aço parece seco. Isso pode comprometer tanto a aplicação do conversor quanto a entrega ao primer. A margem exata em relação ao ponto de orvalho deve seguir a especificação de pintura, o requisito do cliente ou a orientação do profissional de pintura.
O acesso também importa. Um técnico pode preparar e pintar facilmente um painel plano de amostra, mas peças de produção geralmente incluem cantos, soldas, suportes, áreas inferiores, estruturas e zonas confinadas. Acesso limitado pode gerar abrasão irregular, limpeza incompleta, cobertura fina do conversor ou áreas sem primer.
| Variável de campo | Por que importa | O que registrar |
|---|---|---|
| Temperatura ambiente | Velocidade de reação e secagem | Mínimo e máximo durante o teste |
| Umidade relativa | Risco de oxidação superficial e secagem | Umidade durante preparo e pintura |
| Temperatura do aço | Risco de condensação | Temperatura do aço versus ambiente |
| Margem de ponto de orvalho | Umidade sobre o aço | Contexto de ponto de orvalho |
| Limitação de acesso | Preparo ou cobertura irregular | Pincel, rolo, spray, método de retoque |
Um teste de campo deve registrar as condições reais, não hipóteses ideais. Se o produto será usado em área externa, planta úmida, perto de áreas de lavagem ou durante paradas de manutenção, a qualificação deve refletir essas realidades tanto quanto possível.
Monte um teste prático de qualificação de preparação contra ferrugem
Um teste útil de preparação contra ferrugem deve ser projetado em torno das peças reais do comprador e de sua sequência de pintura. Painéis limpos de laboratório podem ajudar na triagem inicial, mas não substituem o teste na mesma condição de aço que causa retrabalho na produção.
Comece com amostras representativas. Inclua peças reais quando possível, ou prepare painéis que imitem o nível real de corrosão, o perfil da superfície, a borda do revestimento antigo, pites e desafios de acesso. Se o aço de produção tem corrosão mista, o teste deve incluir corrosão mista. Se o trabalho final for reparo em campo, inclua preparo e aplicação em estilo de campo.
Antes da aplicação, fotografe a superfície. Registre nível de ferrugem, bordas de pintura antiga, pites, carepa, soldas, cantos e qualquer limitação de acesso. Depois do preparo de superfície, fotografe novamente. Depois da aplicação e secagem do conversor, fotografe novamente. Depois do primer e do acabamento, fotografe as mesmas zonas. Esses registros ajudam QA, compras, aplicador de pintura e fornecedor a revisar os mesmos fatos.
Uma sequência prática de teste pode incluir:
| Etapa do teste | O que fazer | O que registrar |
|---|---|---|
| Seleção da amostra | Escolher peças reais ou painéis representativos | Nível de ferrugem, tipo de aço, revestimento antigo, pites |
| Foto antes da limpeza | Registrar a condição inicial | Imagens antes e identificação das zonas |
| Preparo de superfície | Remover ferrugem solta, limpar óleo, controlar poeira | Ferramentas, método, tempo, notas do operador |
| Registro ambiental | Verificar condições de campo ou linha | Temperatura, umidade relativa, temperatura do aço, contexto de ponto de orvalho |
| Aplicação do conversor | Aplicar pelo método planejado | Ferramenta, demãos, cobertura, molhabilidade, lote |
| Inspeção a seco | Confirmar reação específica do produto e secagem | Tempo, aparência da superfície, resíduo |
| Entrega ao primer | Aplicar o primer real na janela qualificada | Nome do primer, tempo, molhabilidade, comportamento do filme |
| Sequência de pintura | Aplicar acabamento quando relevante | Programa de cura, tempo de repintura, aparência |
| Adesão ou inspeção | Usar método interno ou do cliente | Aprovado/reprovado, observações, limites |
| Revisão de armazenamento ou exposição | Revisar após repouso, manuseio ou exposição relevante | Bolhas, levantamento, avanço sob filme, comportamento de bordas |
Quando relevante, inclua exposição limitada à água, à umidade ou revisão de armazenamento com base no método de aprovação do cliente. Evite transformar uma pequena verificação de exposição em uma afirmação ampla de resistência à corrosão. O teste deve ser descrito exatamente como foi realizado.
O teste deve terminar com uma janela escrita de aprovação. Ela deve definir os níveis de corrosão permitidos, o método de preparo, o método de aplicação do conversor, o tempo de secagem, a janela de entrega ao primer, a sequência de pintura e as condições que exigem requalificação.
Documentação que os compradores devem solicitar
Equipes de compras devem solicitar documentos antes de aprovar um material de preparação contra ferrugem para uso rotineiro. Esses documentos ajudam compras, manutenção, EHS, aplicadores de pintura e equipes de QA a avaliar o mesmo produto e processo.
O TDS deve ser revisado quanto a método de aplicação, orientação de preparo de superfície, cobertura, tempo de secagem, orientação de repintura, armazenamento e limites de uso. O SDS deve ser revisado quanto a manuseio, EPI, armazenamento, transporte, limpeza e informações de descarte. O rótulo do lote apoia rastreabilidade e revisão de vida útil.
Um relatório de teste também é importante. Ele deve incluir fotos, tempos, condição da superfície, dados ambientais, método de aplicação, momento de aplicação do primer, sequência de pintura e resultados de inspeção. Sem relatório de teste, equipes futuras podem não saber o que foi realmente aprovado.
| Documento | Uso pelo comprador |
|---|---|
| TDS | Método de aplicação, preparo de superfície, orientação de secagem e repintura |
| SDS | Revisão de manuseio, armazenamento, EPI e transporte |
| Rótulo do lote | Rastreabilidade e revisão de vida útil |
| Relatório de teste | Fotos, tempos, condições, sequência de pintura |
| Nota de compatibilidade com primer/acabamento | Evita suposições sobre a entrega |
| Declaração relacionada a REACH, quando relevante | Revisão de cliente da UE ou revisão interna de substâncias restritas |
As informações comerciais também devem ser solicitadas cedo. MOQ, prazo de entrega, quantidade de amostra, tamanho de embalagem, vida útil e condições de armazenamento podem afetar a implantação. Um produto pode passar tecnicamente, mas ainda criar problemas de compras se o MOQ for grande demais para uso de manutenção ou se o prazo de entrega for longo demais para planejamento de paradas.
Qualquer declaração relacionada a REACH deve ser tratada como item de revisão documental, não como uma afirmação ampla de conformidade. O comprador deve confirmar a qual produto, data, escopo e requisito do cliente a declaração se aplica.
Falhas comuns durante a aprovação da preparação contra ferrugem
Falhas na preparação contra ferrugem costumam aparecer depois do primer, não durante a aplicação do conversor. Por isso, a qualificação deve seguir a sequência de pintura o suficiente para revelar problemas de molhabilidade, secagem, adesão e estabilidade inicial do filme.
Uma tabela de solução de problemas pode ajudar equipes de planta a responder mais rápido:
Falhas comuns incluem:
- Ferrugem solta não foi removida antes da aplicação.
- Óleo, fluido de corte ou contaminação da oficina bloquearam a molhabilidade.
- O conversor foi aplicado fino demais ou pesado demais.
- O primer foi aplicado antes da janela de entrega qualificada.
- Umidade de campo ou condensação alterou o resultado de secagem.
- O teste usou painéis limpos de laboratório, mas o aço de produção tinha corrosão mista.
- O comprador tratou a preparação contra ferrugem como substituto da qualificação do sistema de pintura.
- Bordas de revestimento antigo não foram chanfradas nem verificadas quanto à adesão.
- Áreas com pites prenderam poeira, umidade, sais ou resíduo.
- O resíduo após a conversão não foi tratado conforme a TDS.
- O sistema de primer ou acabamento foi alterado após o teste de preparação contra ferrugem.
- A equipe aprovou o material sem documentar temperatura, umidade, acesso ou tempo de secagem.
| Falha | Possível causa | Primeira verificação |
|---|---|---|
| Bolhas após o primer | Umidade, sais, resíduos, tempo de secagem insuficiente | Limpeza da superfície e janela de secagem |
| Retração do primer ou olhos de peixe | Óleo, graxa, resíduo, superfície incompatível | Método de desengraxe e molhabilidade do primer |
| Avanço sob filme | Corrosão ativa ou revestimento antigo fraco deixado no local | Nível de ferrugem, preparo de bordas, adesão do revestimento antigo |
| Descascamento | Ferrugem solta, poeira, abrasão insuficiente, camada fraca de separação | Preparo mecânico e verificação com pano ou fita |
| Oxidação superficial antes do primer | Atraso, umidade, condensação | Momento de repintura e condições do local |
| Reação desigual do conversor | Níveis mistos de ferrugem, baixa cobertura, contaminação | Notas por zona e método de aplicação |
| Superfície macia ou pegajosa | Filme excessivo, baixa temperatura, pouco tempo de secagem | Quantidade aplicada e condições de secagem |
| Má aparência do acabamento | Incompatibilidade do primer ou problema de resíduo | Entrega ao primer e sequência de pintura |
O importante é identificar qual parte da sequência falhou. Trocar a química pode ajudar em alguns casos, mas não se a causa raiz for preparo de superfície ruim, condensação ou entrega inadequada ao primer.
Evidência de campo
Para uma aprovação de preparação contra ferrugem orientada a compras, a evidência de campo deve ser prática. Compradores devem pedir exemplos que correspondam ao seu caso de uso: aço fabricado com corrosão mista, reparo pontual em campo, manutenção, bordas de revestimento antigo, superfícies com pites ou peças difíceis de alcançar. Um estudo de caso em cupom interno limpo é menos útil se o projeto real envolver equipamentos externos com acesso variável.
Se disponíveis, mantenha ou adicione links internos que ajudem o comprador a qualificar o processo completo:
Um arquivo útil de evidência de campo pode incluir:
| Tipo de evidência | Por que ajuda |
|---|---|
| Fotos antes e depois | Mostram nível real de ferrugem e superfície convertida |
| Notas de preparo de superfície | Confirmam tratamento de ferrugem solta, óleo, poeira e bordas |
| Registro de aplicação | Esclarece ferramenta, cobertura, tempo de secagem e lote |
| Registro das condições do local | Explica temperatura, umidade e limitações de acesso |
| Sequência de primer e acabamento | Confirma teste de entrega com o revestimento planejado |
| Resultado de inspeção | Mostra se houve bolhas, problemas de molhabilidade ou problemas de borda |
| Limites conhecidos | Evitam uso fora da janela qualificada |
Limites conhecidos são muito úteis. Um fornecedor que explica claramente onde um produto não deve ser usado costuma ser mais útil do que um fornecedor que o apresenta como solução universal. Para Senda, essa evidência pode apoiar uma conversa técnica mais precisa com o comprador antes da aprovação da amostra ou da compra em volume.
Conclusão final
A aprovação de preparação contra ferrugem significa estabilização da corrosão com entrega confiável ao sistema de pintura. Não é uma aprovação isolada de um conversor de ferrugem.
Uma qualificação forte começa com a classificação da ferrugem, remoção de materiais soltos e instáveis, controle de óleo, poeira e umidade, aplicação do conversor dentro de uma janela documentada, registro das condições do local e teste de entrega ao primer e ao acabamento com a sequência real de pintura. A equipe deve aprovar o processo completo: condição da superfície, método de preparo, aplicação do conversor, tempo de secagem, compatibilidade do primer, janela ambiental e registro de inspeção.
Para compradores industriais cautelosos, equipes de manutenção, aplicadores de pintura industrial e equipes de QA de planta, essa abordagem reduz o risco de retrabalho e torna as conversas com fornecedores mais úteis. Não pergunte apenas se um produto de preparação contra ferrugem “funciona”. Pergunte se ele funciona neste aço, com este método de preparo, sob estas condições, antes deste primer e dentro deste cronograma.
Essa é a diferença entre um teste de produto e um sistema qualificado de preparação contra ferrugem.
Perguntas frequentes
Um conversor de ferrugem pode substituir jateamento ou preparo mecânico de superfície?
Não. Um conversor de ferrugem não deve ser tratado como substituto de jateamento, preparo mecânico de superfície, primer, projeto do sistema de pintura ou engenharia de corrosão qualificada. Ferrugem solta, carepa pesada, revestimento antigo instável, óleo, poeira e umidade precisam ser tratados antes de avaliar uma rota de preparação contra ferrugem. Se a especificação de pintura exigir jateamento ou um nível mais alto de preparo de superfície, esse requisito continua sendo o controle principal.
Como uma planta decide se a preparação contra ferrugem é adequada para uma peça específica?
Comece classificando o nível de corrosão e revisando a especificação de pintura. A preparação contra ferrugem pode ser considerada dentro de rotas definidas de manutenção, reparo pontual ou preparo quando a superfície puder ser limpa, o material solto puder ser removido e a entrega ao primer puder ser testada. Se a peça tiver carepa solta pesada, pite profundo, contaminação ativa, preocupações estruturais de corrosão ou requisitos rígidos de garantia de pintura, envolva o engenheiro de pintura ou o proprietário do projeto antes da aprovação.
O que deve ser registrado durante um teste de preparação contra ferrugem?
Registre condição do aço, nível de corrosão, estado do revestimento antigo, método de preparo de superfície, método de limpeza, ferramenta de aplicação, lote do produto, número de demãos, tempo de secagem, condição do resíduo, temperatura, umidade, temperatura do aço, contexto de ponto de orvalho, momento de aplicação do primer, sistema de primer e acabamento, resultado da inspeção e fotos antes e depois. Um teste sem esses detalhes é difícil de repetir.
Quando a compatibilidade com o primer deve ser verificada?
A compatibilidade com o primer deve ser verificada antes da aprovação para produção e antes de usar uma rota de preparação contra ferrugem em peças críticas. O teste deve usar o primer real planejado para produção e, quando for prático, a sequência de acabamento prevista. A compatibilidade também deve ser revisada novamente se o primer, o acabamento, o tempo de secagem, o método de preparo de superfície ou as condições do local mudarem.
A qualificação da preparação contra ferrugem precisa de registros de umidade ou ponto de orvalho?
Em muitos trabalhos industriais e de campo com pintura, sim. A umidade, a temperatura do aço e o contexto de ponto de orvalho podem afetar o risco de condensação, oxidação superficial, tempo de secagem e entrega ao primer. O requisito exato de registro deve seguir a especificação de pintura, o procedimento do local ou o plano de QA do projeto.
Quais documentos compras deve solicitar ao fornecedor?
Compras deve solicitar TDS, SDS, rótulo do lote, orientação de vida útil ou armazenamento, MOQ, prazo de entrega e qualquer declaração específica do produto exigida pelo cliente. Para projetos da UE ou arquivos de conformidade do cliente, uma declaração relacionada a REACH pode ser relevante. Compradores também devem solicitar um relatório de teste se o material será aprovado para uso repetido na planta.
Aço com carepa pesada deve ser testado da mesma forma que oxidação superficial leve?
Não. Carepa solta pesada e oxidação superficial leve são condições de superfície diferentes. Ferrugem solta pesada deve ser removida mecanicamente antes de avaliar tratamento químico. Oxidação superficial leve pode ter uma rota de preparo diferente, conforme a especificação de pintura e o sistema de primer. Aço com corrosão mista deve ser documentado zona por zona.
A Senda pode fornecer material de laboratório para avaliar preparação contra ferrugem?
Sim. A Senda pode revisar o substrato, nível de corrosão, método de preparo de superfície, condições de campo ou linha e a sequência prevista de primer/acabamento antes da avaliação da amostra. Uma solicitação de material laboratorial gratuito de 1 kg pode apoiar a avaliação inicial, mas a aprovação final deve se basear na condição real do aço do comprador e em um teste de entrega ao revestimento.
Qualifique a preparação contra ferrugem no seu substrato real
Solicite material laboratorial gratuito de 1 kg, com frete por conta do destinatário, após revisar seu substrato e suas condições de local ou linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.