Rostvorbereitungssysteme sollten qualifiziert werden, indem Korrosionsgrad, Oberflächenvorbereitung, Anwendung des Rostumwandlers, Trocknungsfenster, Feldbedingungen und Übergabe an Grundierung oder Deckbeschichtung vor der Produktionsfreigabe zusammen geprüft werden. Ein sinnvoller Versuch muss zeigen, ob das System die tatsächliche Stahloberfläche stabilisiert, die Beschichtungssequenz unterstützt und das Nacharbeitsrisiko bei Bauteilen mit gemischter Korrosion reduziert.
Inhaltsverzeichnis
- ·Warum die Qualifizierung der Rostvorbereitung mit der Stahloberfläche beginnt
- ·Korrosionsgrad einstufen, bevor ein Rostvorbereitungsweg gewählt wird
- ·Oberflächenvorbereitung: Reinigung, Abrasion, Staub, Öl und Feuchtigkeit
- ·Anwendungsfenster des Rostumwandlers: Abdeckung, Nassfilm, Trocknung und Reaktion
- ·Übergabe an Grundierung und Deckbeschichtung
- ·Feldbedingungen: Temperatur, Luftfeuchtigkeit, Taupunkt und Zugang
- ·Einen praktischen Rostvorbereitungsversuch aufbauen
- ·Dokumente, die Käufer anfordern sollten
- ·Häufige Fehlerbilder bei der Rostvorbereitungsfreigabe
- ·Felddaten
- ·Abschließende Kernaussage
- ·Häufig gestellte Fragen
Warum die Qualifizierung der Rostvorbereitung mit der Stahloberfläche beginnt
Eine Rostvorbereitung sollte niemals nur auf Basis eines Produktetiketts, eines sauberen Labor-Coupons oder eines einzelnen Vorher-nachher-Fotos freigegeben werden. In industrieller Instandhaltung, Fertigung und Feldreparatur ist die reale Oberfläche selten perfekt. Ein Bauteil kann leichten Flugrost, fest sitzenden Rost, alte Beschichtungskanten, Walzhaut, Lochfraßbereiche, ölige Werkstattverunreinigungen und schwer zugängliche Zonen zugleich enthalten. Wenn diese Bereiche als ein einfacher Rostzustand behandelt werden, kann die spätere Grundierungsprüfung Blasenbildung, schlechte Benetzung, Kantenlifting oder Unterrostung unter dem Beschichtungsfilm zeigen.
Ein Rostvorbereitungssystem sollte als Teil eines vollständigen Prozesses aus Oberflächenvorbereitung und Beschichtungsübergabe qualifiziert werden. Käufer, Instandhaltungsteam, Beschichtungsunternehmer und QA-Team müssen wissen, welcher Rosttyp vorliegt, welches lose Material entfernt wurde, wie der Rostumwandler aufgetragen wurde, wie lange er getrocknet hat und ob das Grundierungs- oder Deckbeschichtungssystem innerhalb des qualifizierten Fensters appliziert werden kann.
Der Kernpunkt ist einfach: Eine dunklere Oberfläche ist nicht automatisch beschichtungsbereit. Eine Oberfläche kann umgewandelt aussehen, aber weiterhin Staub, Salze, Feuchtigkeit, Öl, lose Oxide oder nicht reagierte Rückstände enthalten. Diese Bedingungen können die Benetzung durch die Grundierung behindern und das Vertrauen in die Beschichtungssequenz verringern.
Eine praktische Qualifizierung sollte vor der Materialfreigabe diese Käuferfragen beantworten:
| Käuferfrage | Qualifizierungsfokus |
|---|---|
| Handelt es sich um aktiven Rost, Flugrost oder schwere Schuppenbildung? | Korrosionsgrad, loses Material, Oberflächenprofil |
| Kann die Oberfläche wiederholbar vorbereitet werden? | Reinigungsmethode, Abrasion, Staub, Öl, Feuchtigkeit |
| Reagiert der Rostumwandler korrekt? | Nassfilm, Trockenfilmoptik, Reaktionszeit, Abdeckung |
| Ist die Übergabe an die Grundierung zuverlässig? | Trocknungszeit, Kompatibilität, Haftung, Überarbeitungsfenster |
| Funktioniert der Prozess unter Feldbedingungen? | Temperatur, Luftfeuchtigkeit, Zugang, Zeitplan, Dokumentation |
Für den Einkauf reduziert dieser Ansatz Unsicherheit. Ein günstiges Rostvorbereitungsprodukt kann teuer werden, wenn es Nacharbeit, verzögerte Beschichtung, zusätzliche Inspektion oder Streit mit dem Grundierungslieferanten verursacht. Ein robusteres System kann dennoch scheitern, wenn die Methode der Oberflächenvorbereitung nicht kontrolliert wird. Die sicherste Einkaufsentscheidung entsteht durch Tests am tatsächlichen Stahlzustand, mit dem tatsächlichen Grundierungssystem und unter den Feld- oder Linienbedingungen, die in der Produktion zu erwarten sind.
Die Qualifizierung der Rostvorbereitung ist keine Freigabe einer Flasche. Sie ist die Freigabe eines Prozessfensters.
Korrosionsgrad einstufen, bevor ein Rostvorbereitungsweg gewählt wird
Der erste Schritt besteht darin, den Korrosionsgrad einzustufen. Ein Rostumwandler oder Rostvorbereitungsmaterial kann in definierten Vorbereitungswegen nützlich sein, sollte aber nicht als universeller Ersatz für mechanische Oberflächenvorbereitung, Strahlen, Grundierungsauswahl, Beschichtungssystemdesign oder qualifizierte Korrosionstechnik behandelt werden.
Leichter Flugrost unterscheidet sich von schwerer loser Schuppenbildung. Lokale Oxidation unterscheidet sich von tiefem Lochfraß. Alte Beschichtungskanten verhalten sich anders als blanker Stahl. Ein Bauteil mit gemischter Korrosion benötigt Notizen Zone für Zone, weil jede Zone eine andere Vorbereitungsmethode erfordern kann, bevor das Rostvorbereitungsmaterial bewertet wird.
Häufige Stahloberflächenzustände sind:
| Oberflächenzustand | Praktische Bedeutung | Qualifizierungsrisiko |
|---|---|---|
| Leichter Flugrost | Dünner Rostfilm nach Reinigung oder Exposition | Kann beherrschbar sein, wenn die Oberfläche sauber und trocken ist |
| Lokaler Oberflächenrost | Kleine Roststellen auf ansonsten intaktem Stahl | Erfordert Kontrolle von Kanten und Spot-Prep |
| Gleichmäßiger fest sitzender Rost | Rost wirkt haftend, muss aber verifiziert werden | Prüfen, ob nach Abrasion loses Material zurückbleibt |
| Lochfraß | Korrosion hat kleine Vertiefungen erzeugt | Vorbereitung muss Verunreinigungen und Grundierungsabdeckung in Vertiefungen berücksichtigen |
| Alte Lackkanten | Verbleibende Beschichtung trifft auf freigelegten Stahl | Anfasen und Kantenhaftung müssen geprüft werden |
| Walzhaut | Oxidschicht aus der Stahlherstellung | Kann Beschichtungshaftung stören, wenn sie instabil ist |
| Schwere lose Schuppenbildung | Dicke, abblätternde, instabile Korrosion | Muss mechanisch entfernt werden, bevor chemische Vorbereitung bewertet wird |
| Gemischte Korrosion | Mehrere Rostgrade auf einem Bauteil | Benötigt Dokumentation und Fotos Zone für Zone |
Schwerer loser Rost sollte entfernt werden, bevor ein chemischer Vorbereitungsweg bewertet wird. Wenn der Rostumwandler nur mit instabilen Rostschuppen reagiert, wird das Beschichtungssystem auf einer schwachen Schicht aufgebaut. Das kann zu frühem Versagen führen, selbst wenn der Rostumwandler selbst korrekt eingesetzt wird.
Auch Stahl mit Lochfraß erfordert Vorsicht. Vertiefungen können Feuchtigkeit, Salze, Staub oder Rückstände festhalten. Eine Oberfläche kann aus der Entfernung akzeptabel aussehen und dennoch unter der Grundierung Probleme verursachen. Bei Lochfraßbereichen sollte das Team, soweit möglich, die Vertiefungstiefe visuell dokumentieren, die Reinigungsmethode festhalten, die Auftragsmenge notieren und prüfen, ob die Grundierung den Bereich ohne Nadelstiche oder schlechte Benetzung abdecken kann.
Bei altem beschichtetem Stahl ist der Zustand der Kante entscheidend. Wenn die verbleibende Beschichtung schwach, angehoben, kreidend oder verunreinigt ist, löst ein Rostvorbereitungsmaterial das Versagen an der Übergangszone nicht. Die Beschichtungskante sollte dort angefast werden, wo es die Projektspezifikation verlangt, und die Haftung sollte vor Fortsetzung der Beschichtungssequenz geprüft werden.
Wenn AMPP, Kundenspezifikationen für Beschichtungen oder interne Instandhaltungsstandards gelten, sollten diese Dokumente zur Definition des Oberflächenzustands, der Vorbereitungserwartungen und der Inspektionspunkte verwendet werden. Der Rostvorbereitungslieferant kann die Materialauswahl unterstützen, aber der Projekteigner oder ein Beschichtungsfachmann sollte den Oberflächenvorbereitungsweg freigeben.
Oberflächenvorbereitung: Reinigung, Abrasion, Staub, Öl und Feuchtigkeit
Die Oberflächenvorbereitung entscheidet bei vielen Rostvorbereitungsversuchen über Erfolg oder Misserfolg. Ein Rostumwandler kann nicht zuverlässig funktionieren, wenn er über losem Rost, Öl, Fett, Schneidflüssigkeit, Werkstattstaub, Kondensation oder instabiler alter Beschichtung aufgetragen wird. Diese Stoffe können die Benetzung blockieren und eine zuverlässige Übergabe an die Grundierung verhindern.
Das Ziel der Oberflächenvorbereitung ist nicht, jedes Projekt wie ein gestrahltes Stahlpaneel aussehen zu lassen. Ziel ist, einen Oberflächenzustand zu schaffen, der zum freigegebenen Rostvorbereitungsweg passt und die nächste Beschichtungsschicht unterstützt. Bei manchen Instandhaltungsarbeiten kann das Drahtbürsten, Schaben, Schleifen, Schruppen, Wischen und Trocknen bedeuten. Bei anderen Arbeiten kann ein höheres Maß mechanischer Vorbereitung erforderlich sein, bevor eine chemische Behandlung überhaupt in Betracht gezogen wird.
Die Vorbereitungsmethode muss klar dokumentiert werden. „Vor der Anwendung gereinigt“ reicht für eine QA-Prüfung nicht aus. Erfassen Sie, ob das Team Schaben, Drahtbürsten, Schleifen, Schruppen, Nadelentrosten, Lösemittelwischen, Wasserreinigung, Druckluft, Absaugen oder eine andere Methode verwendet hat. Erfassen Sie außerdem, wie das Team bestätigt hat, dass Staub, Öl und Feuchtigkeit kontrolliert waren.
| Oberflächenzustand | Risiko bei Nichtbeachtung | Prüfung im Versuch |
|---|---|---|
| Lose Schuppen | Umwandler reagiert mit instabilem Material | Vor Auftrag schaben oder bürsten |
| Öl oder Fett | Schlechte Benetzung und Beschichtungshaftung | Entfetten und Methode dokumentieren |
| Staub nach Abrasion | Schwache Grenzschicht | Wisch- oder interner Klebebandcheck vor Beschichtung |
| Feuchtigkeit oder Kondensation | Instabile Reaktion und schlechte Grundierungsübergabe | Oberflächentemperatur und Taupunktkontext erfassen |
| Alte Beschichtungskante | Lifting, Unterrostung, Kantenversagen | Kante anfasen und Haftung prüfen |
Öl und Fett sind besonders wichtig in Fertigungsbetrieben. Stahlteile können Schneidöl, Fingerabdrücke, Hydraulikrückstände oder Handhabungsverunreinigungen tragen. Wenn das Rostvorbereitungsmaterial kriecht, perlt, Fischaugen bildet oder die Oberfläche nicht gleichmäßig benetzt, sollte zuerst Verunreinigung geprüft werden, bevor der Rostumwandler gewechselt wird.
Staub nach Abrasion ist ein weiteres häufiges Problem. Schleifen oder Drahtbürsten kann feine Rückstände hinterlassen. Wenn die Grundierung an diesen Rückständen haftet statt am Stahl oder an der umgewandelten Oberfläche, kann das System später versagen. Ein einfacher Wischtest oder interner Klebebandcheck kann helfen, schwache Grenzschichten zu erkennen, die genaue Methode sollte aber dem Qualitätsverfahren des Käufers folgen.
Auch Feuchtigkeitskontrolle ist wichtig. Wenn Stahl nahe am Taupunkt liegt, kann sich Kondensation bilden, selbst wenn die Oberfläche trocken aussieht. Diese Feuchtigkeit kann die Reaktion des Rostumwandlers, das Trocknen und die Übergabe an die Grundierung beeinflussen. Bei Feldarbeiten sollten Oberflächentemperatur und Taupunktkontext erfasst werden, wenn Beschichtungsspezifikation oder Standortbedingungen dies relevant machen.
Der Schritt der Oberflächenvorbereitung sollte mit einer klaren Entscheidung enden: Die Oberfläche ist für den Auftrag des Rostumwandlers im qualifizierten Weg bereit, oder sie benötigt weitere Reinigung, Abrasion, Trocknung oder eine beschichtungstechnische Prüfung.
Anwendungsfenster des Rostumwandlers: Abdeckung, Nassfilm, Trocknung und Reaktion
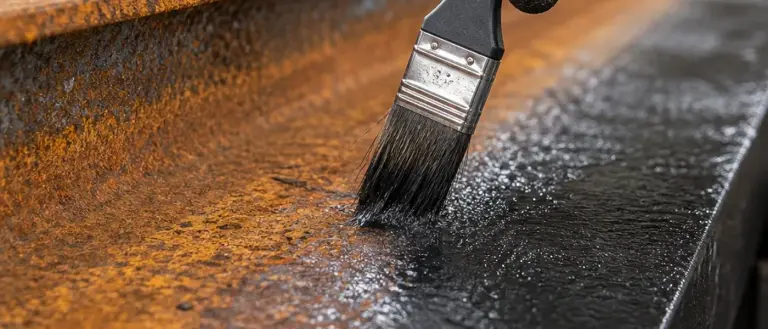
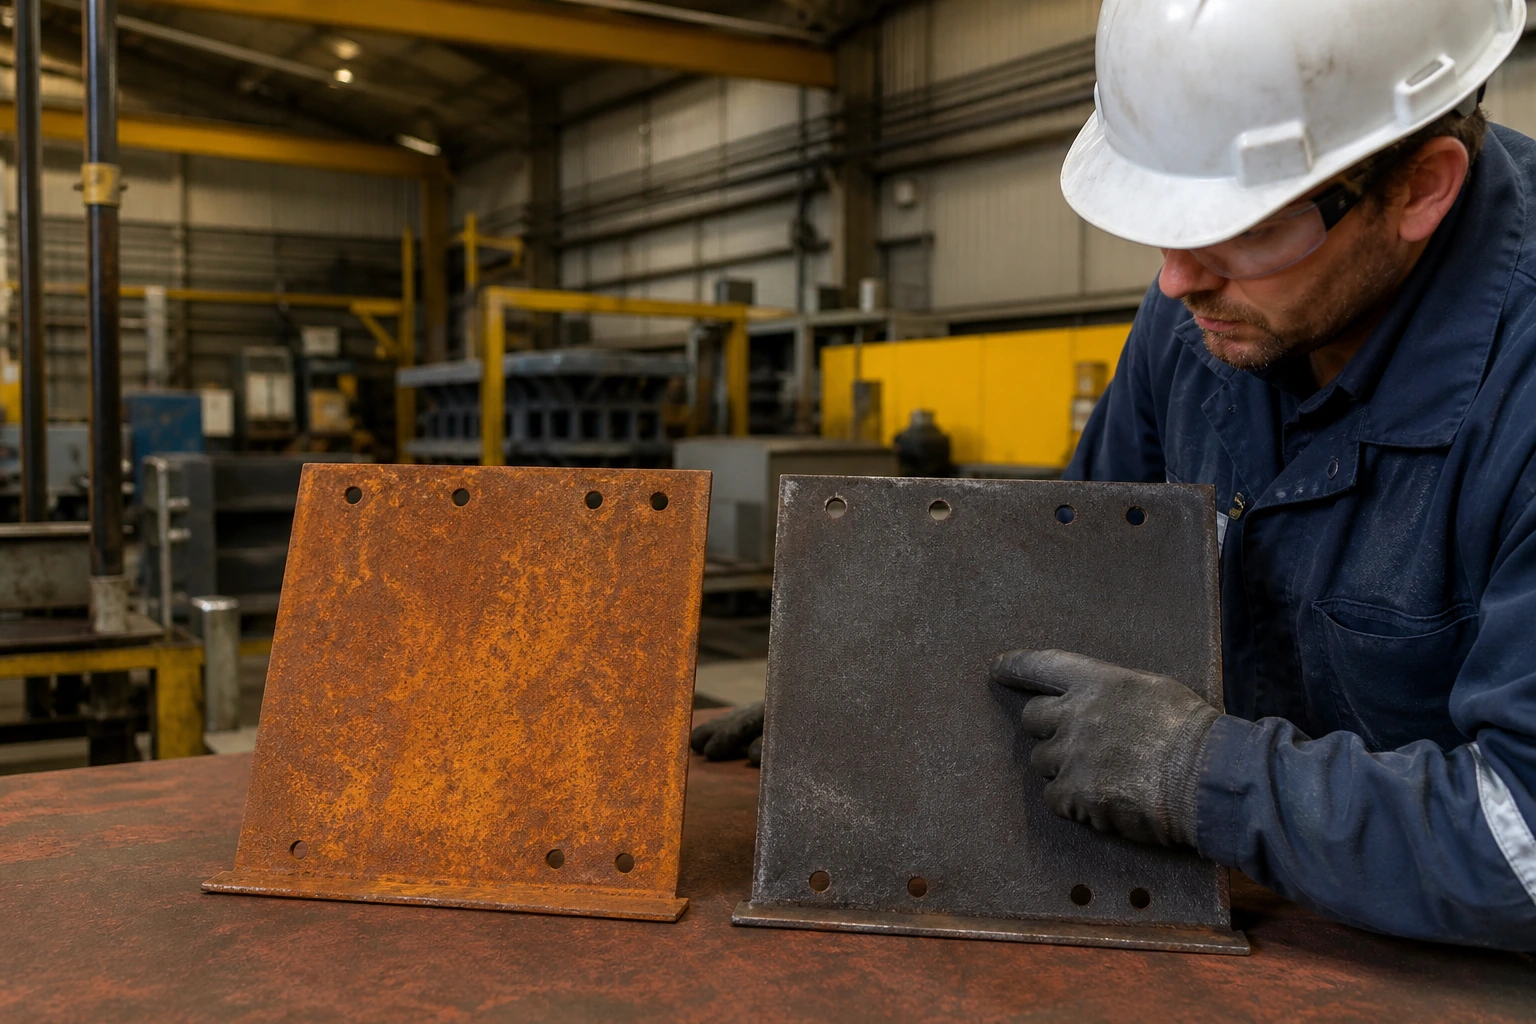
Nach der Oberflächenvorbereitung muss der Auftrag des Rostumwandlers kontrolliert werden. Der Versuch sollte dokumentieren, wie viel Material aufgetragen wurde, wie es die Oberfläche benetzt hat, wie lange es aktiv blieb, wie es trocknete und wie die umgewandelte Oberfläche vor der Grundierung aussah.
Die Applikationsmethode ist wichtig. Pinselauftrag kann bei lokaler Reparatur, Schweißnähten, Kanten, Schraubenlöchern oder schwer zugänglichen Bereichen gut funktionieren. Walzenauftrag kann für größere ebene Flächen geeignet sein. Sprühauftrag kann bei manchen Teilen die Produktivität verbessern, erfordert aber Kontrolle von Abdeckung, Overspray, Nassfilmkonstanz und Zugänglichkeit. Die beste Methode hängt von Bauteilgeometrie, Korrosionsgrad, Standortzugang und Beschichtungssequenz ab.
Auch die Auftragsmenge ist wichtig. Ein zu dünner Film deckt rostige Bereiche möglicherweise nicht konstant ab. Ein zu schwerer Film kann langsam trocknen, Rückstände hinterlassen oder die Benetzung durch die Grundierung stören. Der Versuch sollte, soweit praktikabel, die Auftragsmenge erfassen. Wenn die Nassfilmdicke nicht gemessen wird, dokumentieren Sie die Anzahl der Schichten, die ungefähre Abdeckung, den Werkzeugtyp und das visuelle Benetzungsverhalten.
Trocknungszeit und Reaktionszeit sollten als produktspezifisch behandelt werden. Gehen Sie nicht davon aus, dass eine universelle Farbänderung, ein einheitliches Schwärzungsmuster oder ein einziges Reaktionssignal für alle Rostvorbereitungsmaterialien gilt. Manche Systeme zeigen eine dunklere Oberfläche, andere eine andere visuelle Veränderung. Das TDS sollte anleiten, was der Bediener erwarten soll, wann die Oberfläche überbeschichtet werden kann und ob Rückstände vor der Grundierung entfernt werden müssen.
Ein hilfreicher Anwendungsdatensatz enthält:
| Anwendungspunkt | Was zu erfassen ist |
|---|---|
| Produktname und Charge | Rückverfolgbarkeit des Versuchs |
| Oberflächenzustand | Rostgrad, alte Beschichtung, Lochfraß, Walzhautnotizen |
| Applikationswerkzeug | Pinsel, Walze, Spritzauftrag, Wischen, Ausbesserungsmethode |
| Anzahl der Schichten | Einzelschicht- oder Mehrschichtweg |
| Nassabdeckung | Sichtbare Benetzung, Fehlstellen, Pfützenbildung, Läufer |
| Verweil- oder Reaktionszeit | Zeit bis zur Trockeninspektion |
| Trocknungszeit | Zeit bis Grundierung oder Handhabung |
| Oberflächenbild | Produktspezifisches Reaktionsergebnis |
| Rückstandszustand | Pulver, Tack, Film oder Material, das laut TDS zu entfernen ist |
| Überarbeitungszeitpunkt | Zeit zwischen Rostumwandler und Grundierung |
Die Abdeckung sollte an Kanten, Schweißnähten, Vertiefungen, Ecken, Schraubenlöchern, Haltern und Unterseiten geprüft werden. Diese Zonen erhalten häufig eine weniger konstante Vorbereitung und Applikation. Wenn der Rostumwandler nur auf einer einfachen ebenen Fläche freigegeben wird, entspricht das Produktionsergebnis möglicherweise nicht dem Versuch.
Das Anwendungsfenster sollte auch Stop-Start-Realität berücksichtigen. Feldteams können Verzögerungen, Zugangsunterbrechungen, Temperaturwechsel und stufenweise Beschichtungsarbeiten erleben. Eine sinnvolle Qualifizierung sollte bestätigen, was passiert, wenn die Grundierung am frühen und am späten Ende des empfohlenen Übergabefensters aufgetragen wird.
Nacharbeit vor der Grundierung?
Pruefen Sie Rust-Prep-Material auf Ihrem realen Stahlzustand, bevor die Beschichtungsuebergabe freigegeben wird.
Rostumwandler-LoesungenÜbergabe an Grundierung und Deckbeschichtung
Die Übergabe an die Grundierung ist der wichtigste Teil der Rostvorbereitungsqualifizierung. Eine umgewandelte Oberfläche ist nicht deshalb freigegeben, weil Rost die Farbe gewechselt hat. Sie muss die nächste Beschichtungsschicht vorhersagbar annehmen.
Die Grundierungskompatibilität sollte mit der tatsächlich für die Produktion geplanten Grundierung geprüft werden. Wenn das Endsystem eine Grundierung und eine Deckbeschichtung umfasst, sollte der Versuch diese Sequenz, soweit praktikabel, einschließen. Unterschiedliche Grundierungen können sich in Benetzungsverhalten, Lösemittelstärke, Aushärteplan, Filmaufbau und Rückstandsempfindlichkeit unterscheiden. Eine Rostvorbereitungsoberfläche, die eine Grundierung annimmt, ist ohne weitere Prüfung nicht automatisch für eine andere geeignet.
Die Anweisungen des Grundierungslieferanten und die Projektbeschichtungsspezifikation müssen maßgeblich bleiben. Rostvorbereitung ersetzt keine Grundierungsanweisungen, kein Beschichtungssystemdesign, keine AMPP-bezogenen Projektanforderungen und keine Freigabe durch einen Beschichtungsingenieur. Sie sollte die Beschichtungssequenz unterstützen, nicht umgehen.
Die Übergabe an die Grundierung sollte prüfen:
| Übergabepunkt | Was zu prüfen ist |
|---|---|
| Trocknungszeit bis zur Grundierung | Oberfläche ist innerhalb des qualifizierten Fensters trocken |
| Benetzung der Grundierung | Kein Kriechen, keine Fischaugen, kein Perlen, keine schlechte Abdeckung |
| Rückstandskontrolle | Nicht reagiertes oder loses Material wird nach TDS behandelt |
| Grundierungshaftung | Interne oder kundenspezifische Prüfung nach Aushärtung |
| Überarbeitungsfenster | Grundierung wird innerhalb des zulässigen Zeitfensters appliziert |
| Aushärteplan | Grundierung und Deckbeschichtung härten nach Lieferantenangaben aus |
| Erscheinungsbild der Deckbeschichtung | Keine Blasen, kein Lifting, keine Flecken, kein Unterfilmkriechen während der Prüfung |
| Kantenverhalten | Alte Beschichtungskanten und Lochfraßbereiche bleiben stabil |
Wenn die Grundierung Blasen bildet, kriecht oder sich anhebt, sollte das Team nicht annehmen, dass allein das Rostvorbereitungsmaterial schuld ist. Ursache können Feuchtigkeit, Salze, Öl, loser Rost, Versagen alter Beschichtung, ein zu schwerer Umwandlerfilm, unzureichende Trocknungszeit oder Grundierungsinkompatibilität sein. Deshalb muss der Versuchsdatensatz Oberflächenzustand, Umwandlerauftrag, Feldumgebung und Grundierungszeitpunkt miteinander verbinden.
Für den Einkauf sind Daten zur Übergabe an die Grundierung nützlicher als eine allgemeine Aussage. Eine starke Qualifizierungsformulierung könnte lauten: „Dieser Rostvorbereitungsweg wurde auf gefertigten Stahlteilen mit gemischter Korrosion getestet, durch Drahtbürsten und Lösemittelwischen vorbereitet, über das dokumentierte Intervall getrocknet und unter diesen Standortbedingungen mit der genannten Grundierung beschichtet.“ Das ist klarer und sicherer als die breite Aussage, das Produkt sei generell beschichtungsbereit.
Feldbedingungen: Temperatur, Luftfeuchtigkeit, Taupunkt und Zugang
Feldbedingungen können die Leistung der Rostvorbereitung verändern. Ein Produkt, das auf einem trockenen Innenpaneel funktioniert, kann sich auf einer kalten Stahlkonstruktion, einer Außenreparaturstelle, einem feuchten Werksboden oder einem beschatteten Anlagenfuß anders verhalten. Temperatur, Luftfeuchtigkeit, Taupunkt, Luftstrom und Zugang können Reaktion, Trocknung und Grundierungsübergabe beeinflussen.
Temperatur beeinflusst Trocknungsgeschwindigkeit und Arbeitszeit. Niedrige Temperaturen können Reaktion oder Trocknung verlangsamen. Hohe Temperaturen können das Arbeitsfenster verkürzen. Relative Luftfeuchtigkeit kann das Risiko von Flugrost und das Trocknungsverhalten beeinflussen. Die Stahltemperatur ist wichtig, weil Stahl kälter sein kann als die umgebende Luft und dadurch Kondensationsrisiko entsteht.
Der Taupunktkontext ist bei Beschichtungsarbeiten besonders wichtig. Wenn die Stahloberfläche zu nahe am Taupunkt liegt, kann Feuchtigkeit vorhanden sein, obwohl der Stahl trocken aussieht. Das kann sowohl den Umwandlerauftrag als auch die Übergabe an die Grundierung untergraben. Der genaue Taupunktabstand sollte der Beschichtungsspezifikation, der Kundenanforderung oder der Anweisung eines Beschichtungsfachmanns folgen.
Auch der Zugang spielt eine Rolle. Ein Techniker kann ein flaches Musterpaneel leicht vorbereiten und beschichten, Produktionsbauteile enthalten aber oft Ecken, Schweißnähte, Halterungen, Unterseiten, Rahmen und enge Zonen. Begrenzter Zugang kann ungleichmäßige Abrasion, unvollständige Reinigung, dünne Umwandlerabdeckung oder ausgelassene Grundierungsbereiche erzeugen.
| Feldvariable | Warum sie wichtig ist | Was zu erfassen ist |
|---|---|---|
| Umgebungstemperatur | Reaktions- und Trocknungsgeschwindigkeit | Minimum und Maximum während des Versuchs |
| Relative Luftfeuchtigkeit | Flugrost- und Trocknungsrisiko | Luftfeuchtigkeit während Vorbereitung und Beschichtung |
| Stahltemperatur | Kondensationsrisiko | Stahltemperatur im Verhältnis zur Umgebung |
| Taupunktabstand | Feuchtigkeit auf Stahl | Taupunktkontext |
| Zugangsbeschränkung | Ungleichmäßige Vorbereitung oder Abdeckung | Pinsel, Walze, Spritzauftrag, Ausbesserungsmethode |
Ein Feldversuch sollte die tatsächlichen Bedingungen erfassen, nicht ideale Annahmen. Wenn das Produkt im Außenbereich, in einem feuchten Werk, in der Nähe von Waschzonen oder während Instandhaltungsstillständen eingesetzt wird, sollte die Qualifizierung diese Realität möglichst gut abbilden.
Einen praktischen Rostvorbereitungsversuch aufbauen
Ein sinnvoller Rostvorbereitungsversuch sollte um die tatsächlichen Bauteile und die Beschichtungssequenz des Käufers herum aufgebaut werden. Saubere Laborpaneele können für frühes Screening hilfreich sein, ersetzen aber keinen Test an dem Stahlzustand, der in der Produktion Nacharbeit verursacht.
Beginnen Sie mit repräsentativen Mustern. Verwenden Sie, soweit möglich, tatsächliche Bauteile oder bereiten Sie Paneele vor, die den realen Korrosionsgrad, das Oberflächenprofil, alte Beschichtungskanten, Lochfraß und Zugangsprobleme nachbilden. Wenn der Produktionsstahl gemischte Korrosion hat, sollte der Versuch gemischte Korrosion enthalten. Wenn die endgültige Arbeit eine Feldreparatur ist, sollten Vorbereitung und Auftrag im Feldstil einbezogen werden.
Fotografieren Sie die Oberfläche vor der Anwendung. Erfassen Sie Rostgrad, alte Lackkanten, Vertiefungen, Schuppen, Schweißnähte, Ecken und jede Zugangsbeschränkung. Fotografieren Sie nach der Oberflächenvorbereitung erneut. Fotografieren Sie nach Auftrag und Trocknung des Rostumwandlers erneut. Fotografieren Sie nach Grundierung und Deckbeschichtung dieselben Zonen. Diese Aufzeichnungen helfen QA, Einkauf, Beschichtungsunternehmer und Lieferant, dieselben Fakten zu prüfen.
Eine praktische Versuchssequenz kann so aussehen:
| Versuchsphase | Was zu tun ist | Was zu erfassen ist |
|---|---|---|
| Musterauswahl | Tatsächliche Bauteile oder repräsentative Paneele wählen | Rostgrad, Stahltyp, alte Beschichtung, Lochfraß |
| Foto vor Reinigung | Ausgangszustand dokumentieren | Vorher-Bilder und Zonenkennzeichnungen |
| Oberflächenvorbereitung | Losen Rost entfernen, Öl reinigen, Staub kontrollieren | Werkzeuge, Methode, Zeit, Bedienernotizen |
| Umgebungsdatensatz | Feld- oder Linienbedingungen prüfen | Temperatur, relative Luftfeuchtigkeit, Stahltemperatur, Taupunktkontext |
| Umwandlerauftrag | Mit geplanter Methode auftragen | Werkzeug, Schichten, Abdeckung, Benetzung, Charge |
| Trockeninspektion | Produktspezifische Reaktion und Trockenheit bestätigen | Zeit, Oberflächenbild, Rückstände |
| Übergabe an Grundierung | Tatsächliche Grundierung im qualifizierten Fenster applizieren | Grundierungsname, Zeit, Benetzung, Filmverhalten |
| Beschichtungssequenz | Deckbeschichtung anwenden, wenn relevant | Aushärteplan, Überarbeitungszeit, Erscheinungsbild |
| Haftung oder Inspektion | Interne oder Kundemethode verwenden | Bestanden/nicht bestanden, Beobachtungen, Grenzen |
| Lager- oder Expositionsprüfung | Nach Ruhezeit, Handhabung oder relevanter Exposition prüfen | Blasen, Lifting, Unterfilmkriechen, Kantenverhalten |
Wenn relevant, kann eine begrenzte Wasser-, Feuchtigkeits- oder Lagerprüfung auf Basis der Kundenfreigabemethode einbezogen werden. Vermeiden Sie, eine kleine Expositionsprüfung in eine breite Korrosionsbeständigkeitsaussage umzuwandeln. Der Test sollte genau so beschrieben werden, wie er durchgeführt wurde.
Der Versuch sollte mit einem schriftlichen Freigabefenster enden. Dieses sollte die zulässigen Korrosionsgrade, die Vorbereitungsmethode, die Methode des Rostumwandlerauftrags, die Trocknungszeit, das Fenster für die Übergabe an die Grundierung, die Beschichtungssequenz und Bedingungen definieren, die eine Requalifizierung auslösen.
Dokumente, die Käufer anfordern sollten
Einkaufsteams sollten Dokumente anfordern, bevor ein Rostvorbereitungsmaterial für den Routineeinsatz freigegeben wird. Diese Dokumente helfen Einkauf, Instandhaltung, EHS, Beschichtungsunternehmern und QA-Teams, dasselbe Produkt und denselben Prozess zu bewerten.
Das TDS sollte hinsichtlich Applikationsmethode, Hinweisen zur Oberflächenvorbereitung, Abdeckung, Trocknungszeit, Überarbeitungsanleitung, Lagerung und Einsatzgrenzen geprüft werden. Das SDS sollte hinsichtlich Handhabung, persönlicher Schutzausrüstung, Lagerung, Transport, Reinigung und Entsorgungsinformationen geprüft werden. Das Chargenetikett unterstützt Rückverfolgbarkeit und Haltbarkeitsprüfung.
Auch ein Versuchsbericht ist wichtig. Er sollte Fotos, Zeitpunkte, Oberflächenzustand, Umgebungsdaten, Applikationsmethode, Grundierungszeitpunkt, Beschichtungssequenz und Inspektionsergebnisse enthalten. Ohne Versuchsbericht wissen spätere Teams möglicherweise nicht, was tatsächlich freigegeben wurde.
| Dokument | Nutzung durch den Käufer |
|---|---|
| TDS | Applikationsmethode, Oberflächenvorbereitung, Trocknungs- und Überarbeitungsanleitung |
| SDS | Prüfung von Handhabung, Lagerung, PSA und Transport |
| Chargenetikett | Rückverfolgbarkeit und Haltbarkeitsprüfung |
| Versuchsbericht | Fotos, Zeitpunkte, Bedingungen, Beschichtungssequenz |
| Hinweis zur Grundierungs-/Deckbeschichtungskompatibilität | Vermeidet Annahmen zur Übergabe |
| REACH-bezogene Erklärung, wenn relevant | EU-Kunden- oder interne Prüfung eingeschränkter Stoffe |
Kommerzielle Informationen sollten ebenfalls früh angefordert werden. MOQ, Lieferzeit, Mustermenge, Verpackungsgröße, Haltbarkeit und Lagerbedingungen können den Rollout beeinflussen. Ein Produkt kann technisch bestehen, aber Beschaffungsprobleme erzeugen, wenn die MOQ für Instandhaltungszwecke zu groß ist oder die Lieferzeit zu lang für die Stillstandsplanung.
Jede REACH-bezogene Erklärung sollte als Dokumentenprüfpunkt behandelt werden, nicht als breite Compliance-Aussage. Der Käufer sollte bestätigen, auf welches Produkt, welches Datum, welchen Geltungsbereich und welche Kundenanforderung sich die Erklärung bezieht.
Häufige Fehlerbilder bei der Rostvorbereitungsfreigabe
Fehler bei der Rostvorbereitung zeigen sich häufig erst nach der Grundierung, nicht während des Umwandlerauftrags. Deshalb sollte die Qualifizierung der Beschichtungssequenz weit genug folgen, um Probleme bei Benetzung, Trocknung, Haftung und früher Filmstabilität sichtbar zu machen.
Eine Fehlersuchtabelle kann Werksteams helfen, schneller zu reagieren:
Haeufige Fehlerbilder umfassen:
- Loser Rost wurde vor der Anwendung nicht entfernt.
- Oel, Schneidfluessigkeit oder Werkstattverschmutzung blockierten die Benetzung.
- Der Umwandler wurde zu duenn oder zu dick aufgetragen.
- Die Grundierung wurde vor dem qualifizierten Uebergabefenster aufgetragen.
- Feldfeuchte oder Kondensation veraenderte das Trocknungsergebnis.
- Der Versuch nutzte saubere Laborplatten, waehrend Produktionsstahl gemischte Korrosion hatte.
- Der Kaeufer behandelte Rostvorbereitung als Ersatz fuer die Qualifizierung des Beschichtungssystems.
- Alte Beschichtungskanten wurden nicht ausgeschliffen oder auf Haftung geprueft.
- Lochfrassbereiche hielten Staub, Feuchtigkeit, Salze oder Rueckstaende fest.
- Rueckstaende nach der Umwandlung wurden nicht gemaess TDS behandelt.
- Das Grundierungs- oder Deckbeschichtungssystem wurde nach dem Rostvorbereitungsversuch geaendert.
- Das Team gab das Material frei, ohne Temperatur, Feuchtigkeit, Zugang oder Trockenzeit zu dokumentieren.
| Fehler | Mögliche Ursache | Erste Prüfung |
|---|---|---|
| Blasen nach Grundierung | Feuchtigkeit, Salze, Rückstände, unzureichende Trocknungszeit | Oberflächensauberkeit und Trocknungsfenster |
| Kriechen der Grundierung oder Fischaugen | Öl, Fett, Rückstände, inkompatible Oberfläche | Entfettungsmethode und Grundierungsbenetzung |
| Unterfilmkriechen | Aktive Korrosion oder schwache alte Beschichtung wurde belassen | Rostgrad, Kantenvorbereitung, Haftung alter Beschichtung |
| Abblättern | Loser Rost, Staub, schwache Abrasion, schwache Grenzschicht | Mechanische Vorbereitung und Wisch- oder Klebebandcheck |
| Flugrost vor Grundierung | Verzögerung, Feuchtigkeit, Kondensation | Überarbeitungszeitpunkt und Standortbedingungen |
| Ungleichmäßige Umwandlerreaktion | Gemischte Rostgrade, schwache Abdeckung, Verunreinigung | Zonennotizen und Applikationsmethode |
| Weiche oder klebrige Oberfläche | Zu schwerer Film, niedrige Temperatur, kurze Trocknung | Auftragsmenge und Trocknungsbedingungen |
| Schlechtes Deckbeschichtungsbild | Grundierungsinkompatibilität oder Rückstandsproblem | Übergabe an Grundierung und Beschichtungssequenz |
Wichtig ist, herauszufinden, welcher Teil der Sequenz versagt hat. Eine Änderung der Chemie kann in manchen Fällen helfen, aber nicht, wenn die Ursache schlechte Oberflächenvorbereitung, Kondensation oder eine ungeeignete Übergabe an die Grundierung ist.
Felddaten
Für eine einkaufsorientierte Rostvorbereitungsfreigabe sollten Felddaten praktisch sein. Käufer sollten Beispiele anfordern, die ihrem Einsatzfall entsprechen: gefertigter Stahl mit gemischter Korrosion, lokale Feldreparatur, Instandhaltung, alte Beschichtungskanten, Lochfraßflächen oder schwer zugängliche Teile. Eine Fallstudie auf einem sauberen Innen-Coupon ist weniger hilfreich, wenn das reale Projekt Außenanlagen mit wechselndem Zugang umfasst.
Wenn verfügbar, sollten interne Links beibehalten oder ergänzt werden, die dem Käufer helfen, den vollständigen Prozess zu qualifizieren:
Eine hilfreiche Felddatenakte kann enthalten:
| Art des Nachweises | Warum sie hilft |
|---|---|
| Vorher-nachher-Fotos | Zeigen tatsächlichen Rostgrad und umgewandelte Oberfläche |
| Notizen zur Oberflächenvorbereitung | Bestätigen Behandlung von losem Rost, Öl, Staub und Kanten |
| Applikationsprotokoll | Klärt Werkzeug, Abdeckung, Trocknungszeit und Charge |
| Standortbedingungen | Erklären Temperatur, Luftfeuchtigkeit und Zugangsbeschränkungen |
| Grundierungs- und Deckbeschichtungssequenz | Bestätigt Prüfung der Übergabe mit geplanter Beschichtung |
| Inspektionsergebnis | Zeigt, ob Blasen, Benetzungsprobleme oder Kantenprobleme auftraten |
| Bekannte Grenzen | Verhindern Einsatz außerhalb des qualifizierten Fensters |
Bekannte Grenzen sind sehr nützlich. Ein Lieferant, der klar beschreibt, wo ein Produkt nicht eingesetzt werden sollte, ist oft hilfreicher als ein Lieferant, der es als Universallösung präsentiert. Für Senda kann dieser Nachweis vor Musterfreigabe oder Volumenkauf einen präziseren technischen Dialog mit dem Käufer unterstützen.
Abschließende Kernaussage
Rostvorbereitungsfreigabe bedeutet Korrosionsstabilisierung mit zuverlässiger Übergabe an das Beschichtungssystem. Sie ist keine isolierte Freigabe eines Rostumwandlers.
Eine starke Qualifizierung beginnt mit der Einstufung des Rosts, dem Entfernen loser und instabiler Materialien, der Kontrolle von Öl, Staub und Feuchtigkeit, dem Auftrag des Rostumwandlers innerhalb eines dokumentierten Fensters, der Erfassung der Standortbedingungen und der Prüfung der Übergabe an Grundierung und Deckbeschichtung mit der tatsächlichen Beschichtungssequenz. Das Team sollte den vollständigen Prozess freigeben: Oberflächenzustand, Vorbereitungsmethode, Umwandlerauftrag, Trocknungszeit, Grundierungskompatibilität, Umgebungsfenster und Inspektionsdatensatz.
Für skeptische industrielle Käufer, Instandhaltungsteams, Beschichtungsunternehmer und Werk-QA-Teams reduziert dieser Ansatz Nacharbeitsrisiken und macht Gespräche mit Lieferanten nützlicher. Fragen Sie nicht nur, ob ein Rostvorbereitungsprodukt „funktioniert“. Fragen Sie, ob es auf diesem Stahl, mit dieser Vorbereitungsmethode, unter diesen Bedingungen, vor dieser Grundierung und innerhalb dieses Zeitplans funktioniert.
Das ist der Unterschied zwischen einem Produkttest und einem qualifizierten Rostvorbereitungssystem.
Häufig gestellte Fragen
Kann ein Rostumwandler Strahlen oder mechanische Oberflächenvorbereitung ersetzen?
Nein. Ein Rostumwandler sollte nicht als Ersatz für Strahlen, mechanische Oberflächenvorbereitung, Grundierung, Beschichtungssystemdesign oder qualifizierte Korrosionstechnik behandelt werden. Loser Rost, schwere Schuppenbildung, instabile alte Beschichtung, Öl, Staub und Feuchtigkeit müssen behandelt werden, bevor ein Rostvorbereitungsweg bewertet wird. Wenn die Beschichtungsspezifikation Strahlen oder ein höheres Niveau der Oberflächenvorbereitung verlangt, bleibt diese Anforderung maßgeblich.
Wie entscheidet ein Werk, ob Rostvorbereitung für ein bestimmtes Bauteil geeignet ist?
Beginnen Sie mit der Einstufung des Korrosionsgrads und der Prüfung der Beschichtungsspezifikation. Rostvorbereitung kann in definierten Instandhaltungs-, Spot-Repair- oder Vorbereitungswegen erwogen werden, wenn die Oberfläche gereinigt, loses Material entfernt und die Übergabe an die Grundierung getestet werden kann. Wenn das Bauteil schwere lose Schuppen, tiefen Lochfraß, aktive Verunreinigung, strukturelle Korrosionsbedenken oder strenge Beschichtungsgarantieanforderungen aufweist, sollte vor der Freigabe ein Beschichtungsingenieur oder der Projekteigner einbezogen werden.
Was sollte während eines Rostvorbereitungsversuchs erfasst werden?
Erfassen Sie Stahlzustand, Korrosionsgrad, Zustand alter Beschichtung, Methode der Oberflächenvorbereitung, Reinigungsmethode, Applikationswerkzeug, Produktcharge, Anzahl der Schichten, Trocknungszeit, Rückstandszustand, Temperatur, Luftfeuchtigkeit, Stahltemperatur, Taupunktkontext, Grundierungszeitpunkt, Grundierungs- und Deckbeschichtungssystem, Inspektionsergebnis sowie Vorher-nachher-Fotos. Ein Versuch ohne diese Details ist schwer wiederholbar.
Wann sollte die Grundierungskompatibilität geprüft werden?
Die Grundierungskompatibilität sollte vor der Produktionsfreigabe und vor Einsatz eines Rostvorbereitungswegs auf kritischen Bauteilen geprüft werden. Der Versuch sollte die tatsächlich geplante Grundierung und, soweit praktikabel, die vorgesehene Deckbeschichtungssequenz verwenden. Die Kompatibilität sollte erneut geprüft werden, wenn Grundierung, Deckbeschichtung, Trocknungszeit, Oberflächenvorbereitungsmethode oder Standortbedingungen geändert werden.
Benötigt die Rostvorbereitungsqualifizierung Feuchtigkeits- oder Taupunktaufzeichnungen?
Bei vielen industriellen und feldbasierten Beschichtungsarbeiten ja. Luftfeuchtigkeit, Stahltemperatur und Taupunktkontext können Kondensationsrisiko, Flugrost, Trocknungszeit und Grundierungsübergabe beeinflussen. Die genaue Aufzeichnungspflicht sollte der Beschichtungsspezifikation, dem Standortverfahren oder dem QA-Plan des Projekts folgen.
Welche Dokumente sollte der Einkauf vom Lieferanten anfordern?
Der Einkauf sollte TDS, SDS, Chargenetikett, Haltbarkeits- oder Lagerhinweise, MOQ, Lieferzeit und alle kundenspezifisch geforderten produktbezogenen Erklärungen anfordern. Für EU-Projekte oder Kunden-Compliance-Dateien kann eine REACH-bezogene Erklärung relevant sein. Käufer sollten außerdem einen Versuchsbericht anfordern, wenn das Material für wiederholten Werkseinsatz freigegeben werden soll.
Sollte Stahl mit schwerer Schuppenbildung genauso getestet werden wie leichter Flugrost?
Nein. Schwere lose Schuppenbildung und leichter Flugrost sind unterschiedliche Oberflächenzustände. Schwerer loser Rost muss mechanisch entfernt werden, bevor eine chemische Behandlung bewertet wird. Leichter Flugrost kann je nach Beschichtungsspezifikation und Grundierungssystem einen anderen Vorbereitungsweg haben. Stahl mit gemischter Korrosion sollte Zone für Zone dokumentiert werden.
Kann Senda Labormaterial für eine Rostvorbereitungsprüfung bereitstellen?
Ja. Senda kann Substrat, Korrosionsgrad, Oberflächenvorbereitungsmethode, Feld- oder Linienbedingungen und die geplante Grundierungs-/Deckbeschichtungssequenz vor der Musterprüfung prüfen. Eine kostenlose 1-kg-Labormaterialanfrage kann die erste Bewertung unterstützen, die endgültige Freigabe sollte jedoch auf dem tatsächlichen Stahlzustand des Käufers und einer Prüfung der Übergabe an die Beschichtung beruhen.
Rostvorbereitung auf Ihrem realen Substrat qualifizieren
Fordern Sie kostenloses 1-kg-Labormaterial an, mit Versandkosten zulasten des Empfängers, nach Prüfung Ihres Substrats und Ihrer Standort- oder Linienbedingungen.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.