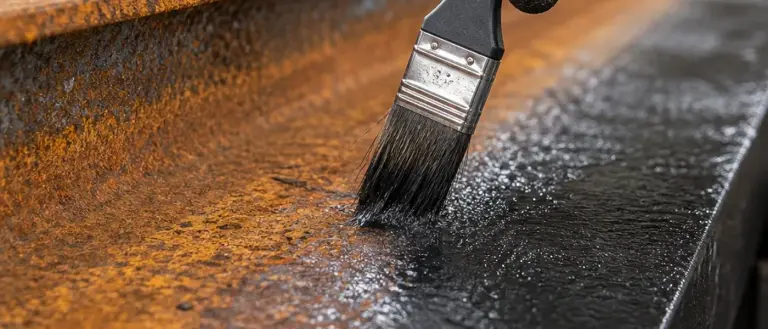
Los sistemas de preparación de óxido deben calificarse alineando nivel de corrosión, preparación de superficie, aplicación del convertidor, ventana de secado, condiciones de campo y entrega al primario o capa final antes de aprobar producción. Una prueba útil debe demostrar si el sistema estabiliza la superficie real de acero, respalda la secuencia de recubrimiento y reduce el riesgo de retrabajo en piezas con corrosión mixta.
Índice
- ·Por qué la calificación de preparación de óxido empieza con la superficie de acero
- ·Clasifique el nivel de corrosión antes de elegir la ruta de preparación de óxido
- ·Preparación de superficie: limpieza, abrasión, polvo, aceite y humedad
- ·Ventana de aplicación del convertidor: cobertura, película húmeda, secado y reacción
- ·Entrega al primario y a la capa final
- ·Condiciones de campo: temperatura, humedad, punto de rocío y acceso
- ·Construya una prueba práctica de calificación de preparación de óxido
- ·Documentación que los compradores deben solicitar
- ·Fallas comunes durante la aprobación de preparación de óxido
- ·Evidencia de campo
- ·Conclusión final
- ·Preguntas frecuentes
Por qué la calificación de preparación de óxido empieza con la superficie de acero
La aprobación de un sistema de preparación de óxido nunca debe basarse solo en la etiqueta del producto, un cupón limpio de laboratorio o una sola foto de antes y después. En mantenimiento industrial, fabricación y reparación en campo, la superficie real rara vez es perfecta. Una misma pieza puede tener óxido superficial ligero, óxido adherido, bordes de recubrimiento antiguo, cascarilla de laminación, zonas con picaduras, contaminación aceitosa de taller y áreas difíciles de alcanzar. Si todas esas zonas se tratan como una sola condición simple de óxido, la inspección del primario puede revelar después ampollas, mala humectación, levantamiento de bordes o corrosión bajo película.
Un sistema de preparación de óxido debe calificarse como parte de un proceso completo de preparación de superficie y entrega al recubrimiento. El comprador, el equipo de mantenimiento, el contratista de recubrimientos y el equipo de QA necesitan saber qué tipo de óxido está presente, qué material suelto se retiró, cómo se aplicó el convertidor, cuánto tiempo secó y si el sistema de primario o capa final puede aplicarse dentro de la ventana calificada.
El punto clave es simple: una superficie oscurecida no está automáticamente lista para pintar. Una superficie puede verse convertida y aun así retener polvo, sales, humedad, aceite, óxido suelto o residuo sin reaccionar. Estas condiciones pueden bloquear la humectación del primario y reducir la confianza en la secuencia de recubrimiento.
Una calificación práctica debe responder preguntas orientadas al comprador antes de aprobar el material:
| Pregunta del comprador | Enfoque de calificación |
|---|---|
| ¿Es óxido activo, óxido superficial ligero o cascarilla pesada? | Nivel de corrosión, material suelto, perfil de superficie |
| ¿La superficie puede prepararse de forma consistente? | Método de limpieza, abrasión, polvo, aceite, humedad |
| ¿El convertidor reacciona correctamente? | Película húmeda, apariencia de película seca, tiempo de reacción, cobertura |
| ¿La entrega al primario es confiable? | Tiempo de secado, compatibilidad, adhesión, ventana de repintado |
| ¿El proceso puede funcionar en campo? | Temperatura, humedad, acceso, cronograma, documentación |
Para compras, este enfoque reduce la incertidumbre. Un producto de preparación de óxido de bajo costo puede volverse caro si genera retrabajo, retrasa el recubrimiento, exige inspección adicional o provoca disputas con el proveedor del primario. Un sistema más robusto también puede fallar si el método de preparación de superficie no está controlado. La decisión de compra más segura viene de probar la condición real del acero, con el sistema real de primario, bajo las condiciones de campo o línea esperadas en producción.
La calificación de preparación de óxido no es la aprobación de un envase. Es la aprobación de una ventana de proceso.
Clasifique el nivel de corrosión antes de elegir la ruta de preparación de óxido
El primer paso es clasificar el nivel de corrosión. Un convertidor de óxido o material de preparación de óxido puede ser útil dentro de rutas de preparación definidas, pero no debe tratarse como reemplazo universal de preparación mecánica de superficie, granallado o arenado, selección de primario, diseño del sistema de recubrimiento o ingeniería de corrosión calificada.
El óxido superficial ligero es distinto de la cascarilla suelta pesada. La oxidación localizada es distinta de la picadura profunda. Los bordes de recubrimiento antiguo se comportan distinto al acero desnudo. Una pieza con corrosión mixta necesita notas zona por zona, porque cada área puede requerir un método de preparación distinto antes de evaluar el material de preparación de óxido.
Condiciones comunes de superficie de acero incluyen:
| Condición de superficie | Significado práctico | Riesgo de calificación |
|---|---|---|
| Óxido superficial ligero | Película fina de óxido después de limpieza o exposición | Puede ser manejable si la superficie está limpia y seca |
| Óxido localizado | Áreas pequeñas de óxido sobre acero generalmente sano | Requiere control de bordes y preparación puntual |
| Óxido uniforme adherido | El óxido parece adherido, pero debe verificarse | Revisar si queda material suelto después de la abrasión |
| Picadura | La corrosión creó cavidades pequeñas | La preparación debe considerar contaminantes y cobertura del primario en las picaduras |
| Bordes de pintura antigua | El recubrimiento restante se une con acero expuesto | Se debe revisar difuminado de bordes y adhesión |
| Cascarilla de laminación | Capa de óxido de fabricación del acero | Puede interferir con la adhesión del recubrimiento si es inestable |
| Cascarilla suelta pesada | Corrosión gruesa, escamada e inestable | Debe retirarse mecánicamente antes de evaluar preparación química |
| Corrosión mixta | Varios niveles de óxido en una sola pieza | Requiere documentación y fotos zona por zona |
El óxido suelto pesado debe retirarse antes de evaluar cualquier ruta química de preparación. Si el convertidor reacciona solo con escamas inestables de óxido, el sistema de recubrimiento se construye sobre una capa débil. Eso puede generar una falla temprana incluso cuando el convertidor se usa correctamente.
El acero con picaduras también requiere cautela. Las picaduras pueden atrapar humedad, sales, polvo o residuos. Una superficie puede verse aceptable a distancia y aun así crear problemas bajo el primario. En áreas con picadura, el equipo debe documentar visualmente la profundidad de la picadura cuando sea posible, el método de limpieza, la cantidad aplicada y si el primario puede cubrir el área sin poros, pinholes o mala humectación.
En acero previamente recubierto, la condición del borde importa. Si el recubrimiento restante está débil, levantado, tizado o contaminado, un material de preparación de óxido no resolverá la falla de la zona de transición. El borde del recubrimiento debe difuminarse cuando la especificación del proyecto lo exija, y la adhesión debe revisarse antes de continuar con la secuencia de recubrimiento.
Cuando apliquen AMPP, especificaciones de recubrimiento del cliente o estándares internos de mantenimiento, use esos documentos para definir la condición de superficie, las expectativas de preparación y los puntos de inspección. El proveedor de preparación de óxido puede apoyar la selección de material, pero el dueño del proyecto o el profesional de recubrimientos debe aprobar la ruta de preparación de superficie.
Preparación de superficie: limpieza, abrasión, polvo, aceite y humedad
La preparación de superficie es donde muchas pruebas de preparación de óxido pasan o fallan. Un convertidor no puede desempeñarse bien si se aplica sobre óxido suelto, aceite, grasa, fluido de corte, polvo de taller, condensación o recubrimiento antiguo inestable. Estos materiales pueden bloquear la humectación e impedir una entrega confiable al primario.
El objetivo de la preparación de superficie no es hacer que cada proyecto se vea como un panel de acero granallado. El objetivo es crear una condición superficial que coincida con la ruta aprobada de preparación de óxido y respalde la siguiente capa de recubrimiento. Para algunos trabajos de mantenimiento, eso puede significar cepillado con alambre, raspado, lijado, esmerilado, limpieza con paño y secado. En otros trabajos, puede necesitarse un nivel más alto de preparación mecánica antes de considerar tratamiento químico.
El método de preparación debe documentarse con claridad. “Limpio antes de la aplicación” no basta para una revisión de QA. Registre si el equipo usó raspado, cepillo de alambre, lijado, esmerilado, desincrustado con aguja, limpieza con solvente, limpieza con agua, aire comprimido, aspirado u otro método. También registre cómo el equipo confirmó que polvo, aceite y humedad estaban controlados.
| Condición de superficie | Riesgo si se ignora | Revisión en la prueba |
|---|---|---|
| Cascarilla suelta | El convertidor reacciona con material inestable | Raspar o cepillar antes de aplicar |
| Aceite o grasa | Mala humectación y baja adhesión del recubrimiento | Desengrasar y documentar método |
| Polvo después de abrasión | Capa débil de separación | Revisión con paño o cinta interna antes del recubrimiento |
| Humedad o condensación | Reacción inestable y mala entrega al primario | Registrar temperatura de superficie y contexto de punto de rocío |
| Borde de recubrimiento antiguo | Levantamiento, corrosión bajo película, falla de borde | Difuminar borde e inspeccionar adhesión |
El aceite y la grasa son especialmente importantes en talleres de fabricación. Las piezas de acero pueden traer aceite de corte, huellas, residuos hidráulicos o contaminación por manejo. Si el material de preparación de óxido se retrae, forma gotas, genera ojos de pescado o no humecta la superficie de forma uniforme, debe revisarse contaminación antes de cambiar el convertidor.
El polvo después de la abrasión es otro problema común. El esmerilado o cepillado con alambre puede dejar residuo fino. Si el primario se adhiere a ese residuo en lugar de al acero o a la superficie convertida, el sistema puede fallar después. Una revisión simple con paño o una revisión interna con cinta puede ayudar a identificar capas débiles de separación, pero el método exacto debe seguir el procedimiento de calidad del comprador.
El control de humedad también importa. Si el acero está cerca del punto de rocío, puede formarse condensación aunque la superficie parezca seca. Esa humedad puede afectar la reacción del convertidor, el secado y la entrega al primario. En trabajos de campo, la temperatura de superficie y el contexto de punto de rocío deben registrarse cuando la especificación de recubrimiento o las condiciones del sitio lo hagan relevante.
La preparación de superficie debe terminar con una decisión clara: la superficie está lista para aplicar el convertidor bajo la ruta calificada, o necesita más limpieza, abrasión, secado o revisión técnica del sistema de recubrimiento.
Ventana de aplicación del convertidor: cobertura, película húmeda, secado y reacción
Después de preparar la superficie, la aplicación del convertidor debe controlarse. La prueba debe documentar cuánto material se aplicó, cómo humectó la superficie, cuánto tiempo permaneció activo, cómo secó y cómo se veía la superficie convertida antes del primario.
El método de aplicación importa. La aplicación con brocha puede funcionar bien para reparaciones localizadas, áreas de soldadura, bordes, agujeros de pernos o zonas difíciles de alcanzar. El rodillo puede servir para áreas planas más grandes. El spray puede mejorar productividad en algunas piezas, pero requiere control de cobertura, exceso de rociado, consistencia de película húmeda y acceso. El mejor método depende de la geometría de la pieza, el nivel de corrosión, el acceso en sitio y la secuencia de recubrimiento.
La cantidad aplicada también es importante. Una película demasiado delgada puede no cubrir áreas oxidadas de manera consistente. Una película demasiado pesada puede secar lento, dejar residuos o interferir con la humectación del primario. La prueba debe registrar la cantidad aplicada cuando sea práctico. Si no se mide espesor de película húmeda, registre número de capas, cobertura aproximada, tipo de herramienta y comportamiento visual de humectación.
El tiempo de secado y el tiempo de reacción deben tratarse como datos específicos del producto. No asuma que un cambio universal de color, patrón de ennegrecimiento o señal de reacción aplica a todos los materiales de preparación de óxido. Algunos sistemas pueden mostrar una superficie oscurecida; otros pueden mostrar un cambio visual distinto. El TDS debe guiar lo que el operador espera ver, cuándo puede recubrirse la superficie y si debe retirarse algún residuo antes del primario.
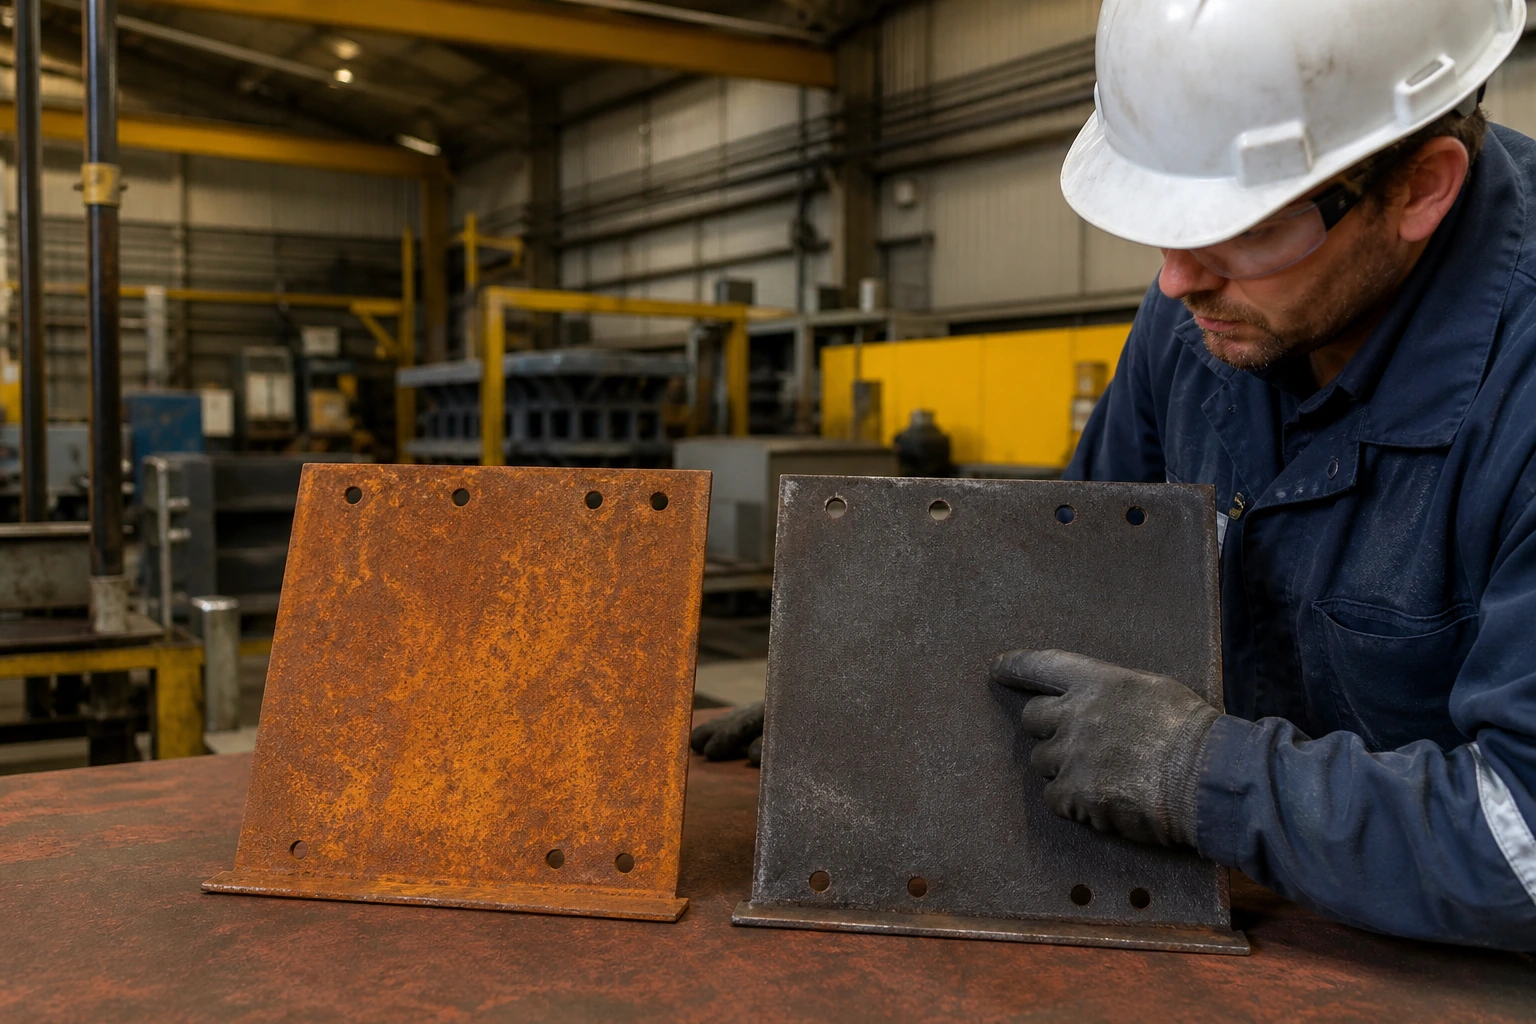
Un registro útil de aplicación incluye:
| Punto de aplicación | Qué registrar |
|---|---|
| Nombre del producto y lote | Trazabilidad de la prueba |
| Condición de superficie | Nivel de óxido, recubrimiento antiguo, picadura, notas de cascarilla de laminación |
| Herramienta de aplicación | Brocha, rodillo, spray, limpieza con paño, método de retoque |
| Número de capas | Ruta de una capa o varias capas |
| Cobertura húmeda | Humectación visual, áreas omitidas, acumulación, escurrimientos |
| Tiempo de permanencia o reacción | Tiempo antes de inspección en seco |
| Tiempo de secado | Tiempo antes del primario o manejo |
| Apariencia de superficie | Resultado de reacción específico del producto |
| Condición del residuo | Polvo, pegajosidad, película o material a retirar según TDS |
| Momento de repintado | Tiempo entre convertidor y primario |
La cobertura debe revisarse alrededor de bordes, soldaduras, picaduras, esquinas, agujeros de pernos, soportes y áreas inferiores. Estas zonas suelen recibir preparación y aplicación menos consistentes. Si el convertidor se aprueba solo en un área plana fácil, el resultado de producción puede no coincidir con la prueba.
La ventana de aplicación también debe incluir la realidad de paros y reinicios. Los equipos de campo pueden enfrentar retrasos, interrupciones de acceso, cambios de temperatura y trabajos de recubrimiento por etapas. Una calificación útil debe confirmar qué ocurre si el primario se aplica en el extremo temprano y en el extremo tardío de la ventana recomendada de entrega.
¿Retrabajo antes del primario?
Evalúe material de preparación de óxido sobre su condición real de acero antes de aprobar la entrega al recubrimiento.
Soluciones para convertir óxidoEntrega al primario y a la capa final
La entrega al primario es la parte más importante de la calificación de preparación de óxido. Una superficie convertida no está aprobada solo porque el óxido cambió de color. Debe aceptar la siguiente capa de recubrimiento de manera predecible.
La compatibilidad con el primario debe revisarse usando el primario real planeado para producción. Si el sistema final incluye primario y capa final, la prueba debe incluir esa secuencia cuando sea práctico. Distintos primarios pueden tener diferente comportamiento de humectación, fuerza de solvente, programa de curado, construcción de película y sensibilidad a residuos. Una superficie de preparación de óxido que acepta un primario puede no ser adecuada para otro sin revisión adicional.
Las instrucciones del proveedor del primario y la especificación de recubrimiento del proyecto deben mantenerse como control principal. La preparación de óxido no reemplaza instrucciones del primario, diseño del sistema de recubrimiento, requisitos de proyecto relacionados con AMPP ni aprobación de un ingeniero de recubrimientos. Debe respaldar la secuencia de recubrimiento, no evitarla.
La entrega al primario debe revisar:
| Punto de entrega | Qué revisar |
|---|---|
| Tiempo de secado hasta primario | La superficie está seca dentro de la ventana calificada |
| Humectación del primario | Sin retracción, ojos de pescado, formación de gotas ni baja cobertura |
| Control de residuos | Cualquier material sin reaccionar o suelto se maneja según TDS |
| Adhesión del primario | Revisión interna o especificada por el cliente después del curado |
| Ventana de repintado | Primario aplicado dentro del tiempo permitido |
| Programa de curado | Primario y capa final curados según guía del proveedor |
| Apariencia de capa final | Sin ampollas, levantamiento, manchas ni avance bajo película durante revisión |
| Comportamiento de bordes | Bordes de recubrimiento antiguo y áreas con picadura permanecen estables |
Si el primario forma ampollas, se retrae o se levanta, el equipo no debe asumir que el material de preparación de óxido es la única causa. La causa puede ser humedad, sales, aceite, óxido suelto, falla del recubrimiento antiguo, película excesiva de convertidor, tiempo de secado insuficiente o incompatibilidad con el primario. Por eso, el registro de prueba debe conectar condición de superficie, aplicación del convertidor, ambiente de campo y momento de aplicación del primario.
Para compras, los datos de entrega al primario son más útiles que una afirmación general. Una declaración sólida de calificación podría decir: “Esta ruta de preparación de óxido fue probada en acero fabricado con corrosión mixta, preparado con cepillo de alambre y limpieza con solvente, secado durante el intervalo registrado y recubierto con el primario especificado bajo estas condiciones de sitio.” Eso es más claro y seguro que decir de forma amplia que el producto está listo para pintar.
Condiciones de campo: temperatura, humedad, punto de rocío y acceso
Las condiciones de campo pueden cambiar el desempeño de la preparación de óxido. Un producto que funciona en un panel seco bajo techo puede comportarse diferente en una estructura de acero fría, una zona exterior de reparación, un piso de planta húmedo o una base de equipo en sombra. Temperatura, humedad, punto de rocío, flujo de aire y acceso pueden afectar la reacción, el secado y la entrega al primario.
La temperatura afecta la velocidad de secado y el tiempo de trabajo. Temperaturas bajas pueden ralentizar la reacción o el secado. Temperaturas altas pueden acortar la ventana de trabajo. La humedad relativa puede afectar el riesgo de óxido superficial y el comportamiento de secado. La temperatura del acero importa porque el acero puede estar más frío que el aire alrededor, lo que crea riesgo de condensación.
El contexto de punto de rocío es especialmente importante en trabajos de recubrimiento. Si la superficie de acero está demasiado cerca del punto de rocío, puede haber humedad aunque el acero parezca seco. Esto puede afectar tanto la aplicación del convertidor como la entrega al primario. El margen exacto respecto al punto de rocío debe seguir la especificación de recubrimiento, el requisito del cliente o la instrucción del profesional de recubrimientos.
El acceso también importa. Un técnico puede preparar y recubrir fácilmente un panel plano de muestra, pero las piezas de producción suelen incluir esquinas, soldaduras, soportes, áreas inferiores, marcos y zonas confinadas. El acceso limitado puede generar abrasión desigual, limpieza incompleta, cobertura delgada del convertidor o áreas omitidas de primario.
| Variable de campo | Por qué importa | Qué registrar |
|---|---|---|
| Temperatura ambiente | Velocidad de reacción y secado | Mínimo y máximo durante la prueba |
| Humedad relativa | Riesgo de óxido superficial y secado | Humedad durante preparación y recubrimiento |
| Temperatura del acero | Riesgo de condensación | Temperatura del acero frente al ambiente |
| Margen de punto de rocío | Humedad sobre el acero | Contexto de punto de rocío |
| Limitación de acceso | Preparación o cobertura desigual | Brocha, rodillo, spray, método de retoque |
Una prueba de campo debe registrar las condiciones reales, no supuestos ideales. Si el producto se usará en exteriores, en una planta húmeda, cerca de áreas de lavado o durante paros de mantenimiento, la calificación debe reflejar esas realidades tanto como sea posible.
Construya una prueba práctica de calificación de preparación de óxido
Una prueba útil de preparación de óxido debe diseñarse alrededor de las piezas reales del comprador y su secuencia de recubrimiento. Los paneles limpios de laboratorio pueden ayudar en una evaluación inicial, pero no reemplazan la prueba sobre la misma condición de acero que causa retrabajo en producción.
Empiece con muestras representativas. Incluya piezas reales cuando sea posible, o prepare paneles que imiten el nivel real de corrosión, perfil de superficie, borde de recubrimiento antiguo, picadura y reto de acceso. Si el acero de producción tiene corrosión mixta, la prueba debe incluir corrosión mixta. Si el trabajo final es reparación en campo, incluya preparación y aplicación estilo campo.
Antes de aplicar, fotografíe la superficie. Capture nivel de óxido, bordes de pintura antigua, picaduras, cascarilla, soldaduras, esquinas y cualquier limitación de acceso. Después de preparar la superficie, fotografíe otra vez. Después de aplicar y secar el convertidor, fotografíe de nuevo. Después del primario y la capa final, fotografíe las mismas zonas. Estos registros ayudan a QA, compras, el contratista de recubrimientos y el proveedor a revisar los mismos hechos.
Una secuencia práctica de prueba puede incluir:
| Etapa de prueba | Qué hacer | Qué registrar |
|---|---|---|
| Selección de muestra | Elegir piezas reales o paneles representativos | Nivel de óxido, tipo de acero, recubrimiento antiguo, picadura |
| Foto antes de limpieza | Capturar la condición inicial | Imágenes previas y etiquetas de zonas |
| Preparación de superficie | Retirar óxido suelto, limpiar aceite, controlar polvo | Herramientas, método, tiempo, notas del operador |
| Registro ambiental | Revisar condiciones de campo o línea | Temperatura, humedad relativa, temperatura del acero, contexto de punto de rocío |
| Aplicación del convertidor | Aplicar con el método planeado | Herramienta, capas, cobertura, humectación, lote |
| Inspección en seco | Confirmar reacción y secado específicos del producto | Tiempo, apariencia de superficie, residuo |
| Entrega al primario | Aplicar primario real en ventana calificada | Nombre del primario, tiempo, humectación, comportamiento de película |
| Secuencia de recubrimiento | Aplicar capa final cuando sea relevante | Programa de curado, tiempo de repintado, apariencia |
| Adhesión o inspección | Usar método interno o del cliente | Pasa/falla, observaciones, límites |
| Revisión de almacenamiento o exposición | Revisar después de reposo, manejo o exposición relevante | Ampollas, levantamiento, avance bajo película, comportamiento de bordes |
Cuando sea relevante, incluya exposición limitada a agua, humedad o revisión de almacenamiento según el método de aprobación del cliente. Evite convertir una revisión pequeña de exposición en una afirmación amplia de resistencia a la corrosión. La prueba debe describirse exactamente como se realizó.
La prueba debe terminar con una ventana escrita de aprobación. Esta debe definir los niveles de corrosión permitidos, método de preparación, método de aplicación del convertidor, tiempo de secado, ventana de entrega al primario, secuencia de recubrimiento y condiciones que requieren recalificación.
Documentación que los compradores deben solicitar
Los equipos de compras deben pedir documentos antes de aprobar un material de preparación de óxido para uso rutinario. Estos documentos ayudan a compras, mantenimiento, EHS, contratistas de recubrimiento y equipos de QA a evaluar el mismo producto y proceso.
El TDS debe revisarse para método de aplicación, guía de preparación de superficie, cobertura, tiempo de secado, guía de repintado, almacenamiento y límites de uso. El SDS debe revisarse para manejo, PPE, almacenamiento, transporte, limpieza e información de disposición. La etiqueta de lote respalda trazabilidad y revisión de vida útil.
Un reporte de prueba también es importante. Debe incluir fotos, tiempos, condición de superficie, datos ambientales, método de aplicación, momento de aplicación del primario, secuencia de recubrimiento y resultados de inspección. Sin reporte de prueba, los equipos futuros pueden no saber qué se aprobó realmente.
| Documento | Uso del comprador |
|---|---|
| TDS | Método de aplicación, preparación de superficie, guía de secado y repintado |
| SDS | Revisión de manejo, almacenamiento, PPE y transporte |
| Etiqueta de lote | Trazabilidad y revisión de vida útil |
| Reporte de prueba | Fotos, tiempos, condiciones, secuencia de recubrimiento |
| Nota de compatibilidad con primario/capa final | Evita supuestos de entrega |
| Declaración relacionada con REACH, cuando sea relevante | Revisión de cliente de la UE o interna de sustancias restringidas |
La información comercial también debe solicitarse temprano. MOQ, tiempo de entrega, cantidad de muestra, tamaño de empaque, vida útil y condiciones de almacenamiento pueden afectar el despliegue. Un producto puede pasar técnicamente, pero crear problemas de compra si el MOQ es demasiado grande para uso de mantenimiento o el tiempo de entrega es demasiado largo para planear paros.
Cualquier declaración relacionada con REACH debe tratarse como un punto de revisión documental, no como una afirmación amplia de cumplimiento. El comprador debe confirmar a qué producto, fecha, alcance y requisito del cliente aplica la declaración.
Fallas comunes durante la aprobación de preparación de óxido
Las fallas de preparación de óxido suelen aparecer después del primario, no durante la aplicación del convertidor. Por eso, la calificación debe seguir la secuencia de recubrimiento lo suficiente para revelar problemas de humectación, secado, adhesión y estabilidad temprana de película.
Una tabla de solución de problemas puede ayudar a los equipos de planta a responder más rápido:
Las fallas comunes incluyen:
- No se retiró el óxido suelto antes de la aplicación.
- Aceite, fluido de corte o contaminación del taller bloquearon la humectación.
- El convertidor se aplicó demasiado delgado o demasiado cargado.
- El primario se aplicó antes de la ventana de entrega calificada.
- La humedad de campo o la condensación cambió el resultado de secado.
- La prueba usó paneles limpios de laboratorio, pero el acero de producción tenía corrosión mixta.
- El comprador trató la preparación de óxido como sustituto de la calificación del sistema de recubrimiento.
- Los bordes de recubrimiento antiguo no se biselaron ni se revisaron por adhesión.
- Las zonas con picaduras atraparon polvo, humedad, sales o residuos.
- El residuo después de la conversión no se manejó según la TDS.
- El sistema de primario o acabado cambió después de la prueba de preparación de óxido.
- El equipo aprobó el material sin documentar temperatura, humedad, acceso o tiempo de secado.
| Falla | Posible causa | Primera revisión |
|---|---|---|
| Ampollas después del primario | Humedad, sales, residuos, tiempo de secado deficiente | Limpieza de superficie y ventana de secado |
| Retracción del primario u ojos de pescado | Aceite, grasa, residuo, superficie incompatible | Método de desengrase y humectación del primario |
| Avance bajo película | Corrosión activa o recubrimiento antiguo débil dejado en sitio | Nivel de óxido, preparación de bordes, adhesión del recubrimiento antiguo |
| Descascaramiento | Óxido suelto, polvo, abrasión deficiente, capa débil de separación | Preparación mecánica y revisión con paño o cinta |
| Óxido superficial antes del primario | Retraso, humedad, condensación | Momento de repintado y condiciones de sitio |
| Reacción desigual del convertidor | Niveles mixtos de óxido, baja cobertura, contaminación | Notas por zona y método de aplicación |
| Superficie blanda o pegajosa | Película excesiva, baja temperatura, poco tiempo de secado | Cantidad aplicada y condiciones de secado |
| Mala apariencia de capa final | Incompatibilidad del primario o problema de residuos | Entrega al primario y secuencia de recubrimiento |
Lo importante es identificar qué parte de la secuencia falló. Cambiar la química puede ayudar en algunos casos, pero no si la causa raíz es mala preparación de superficie, condensación o una entrega inadecuada al primario.
Evidencia de campo
Para una aprobación de preparación de óxido orientada a compras, la evidencia de campo debe ser práctica. Los compradores deben pedir ejemplos que coincidan con su caso de uso: acero fabricado con corrosión mixta, reparación localizada en campo, mantenimiento, bordes de recubrimiento antiguo, superficies con picaduras o piezas difíciles de alcanzar. Un caso de estudio sobre un cupón limpio bajo techo es menos útil si el proyecto real incluye equipos exteriores con acceso variable.
Si están disponibles, conserve o agregue enlaces internos que ayuden al comprador a calificar el proceso completo:
Un archivo útil de evidencia de campo puede incluir:
| Tipo de evidencia | Por qué ayuda |
|---|---|
| Fotos de antes y después | Muestran nivel real de óxido y superficie convertida |
| Notas de preparación de superficie | Confirman tratamiento de óxido suelto, aceite, polvo y bordes |
| Registro de aplicación | Aclara herramienta, cobertura, tiempo de secado y lote |
| Registro de condiciones de sitio | Explica temperatura, humedad y limitaciones de acceso |
| Secuencia de primario y capa final | Confirma prueba de entrega con el recubrimiento planeado |
| Resultado de inspección | Muestra si hubo ampollas, problemas de humectación o problemas de bordes |
| Límites conocidos | Evitan uso fuera de la ventana calificada |
Los límites conocidos son muy útiles. Un proveedor que explica claramente dónde no debe usarse un producto suele ser más útil que uno que lo presenta como solución universal. Para Senda, esta evidencia puede respaldar una conversación técnica más precisa con el comprador antes de aprobar una muestra o compra en volumen.
Conclusión final
La aprobación de preparación de óxido significa estabilización de corrosión con entrega confiable al sistema de recubrimiento. No es una aprobación aislada de un convertidor de óxido.
Una calificación sólida empieza con clasificar el óxido, retirar materiales sueltos e inestables, controlar aceite, polvo y humedad, aplicar el convertidor dentro de una ventana documentada, registrar condiciones de sitio y probar la entrega al primario y a la capa final con la secuencia real de recubrimiento. El equipo debe aprobar el proceso completo: condición de superficie, método de preparación, aplicación del convertidor, tiempo de secado, compatibilidad del primario, ventana ambiental y registro de inspección.
Para compradores industriales escépticos, equipos de mantenimiento, contratistas de recubrimientos y equipos de QA de planta, este enfoque reduce el riesgo de retrabajo y hace más útiles las conversaciones con proveedores. No pregunte solamente si un producto de preparación de óxido “funciona”. Pregunte si funciona sobre este acero, con este método de preparación, bajo estas condiciones, antes de este primario y dentro de este cronograma.
Esa es la diferencia entre una prueba de producto y un sistema calificado de preparación de óxido.
Preguntas frecuentes
¿Un convertidor de óxido puede reemplazar el granallado, arenado o la preparación mecánica de superficie?
No. Un convertidor de óxido no debe tratarse como reemplazo de granallado, arenado, preparación mecánica de superficie, primario, diseño del sistema de recubrimiento o ingeniería de corrosión calificada. Óxido suelto, cascarilla pesada, recubrimiento antiguo inestable, aceite, polvo y humedad deben tratarse antes de evaluar una ruta de preparación de óxido. Si la especificación de recubrimiento exige granallado, arenado o un nivel mayor de preparación de superficie, ese requisito sigue siendo el control principal.
¿Cómo decide una planta si la preparación de óxido es adecuada para una pieza específica?
Empiece clasificando el nivel de corrosión y revisando la especificación de recubrimiento. La preparación de óxido puede considerarse dentro de rutas definidas de mantenimiento, reparación puntual o preparación, donde la superficie pueda limpiarse, retirarse el material suelto y probarse la entrega al primario. Si la pieza tiene cascarilla suelta pesada, picadura profunda, contaminación activa, preocupaciones de corrosión estructural o requisitos estrictos de garantía de recubrimiento, involucre al ingeniero de recubrimientos o al dueño del proyecto antes de aprobar.
¿Qué debe registrarse durante una prueba de preparación de óxido?
Registre condición del acero, nivel de corrosión, estado del recubrimiento antiguo, método de preparación de superficie, método de limpieza, herramienta de aplicación, lote del producto, número de capas, tiempo de secado, condición del residuo, temperatura, humedad, temperatura del acero, contexto de punto de rocío, momento de aplicación del primario, sistema de primario y capa final, resultado de inspección, y fotos antes y después. Una prueba sin estos detalles es difícil de repetir.
¿Cuándo debe revisarse la compatibilidad con el primario?
La compatibilidad con el primario debe revisarse antes de aprobar producción y antes de usar una ruta de preparación de óxido en piezas críticas. La prueba debe usar el primario real planeado para producción y, cuando sea práctico, la secuencia prevista de capa final. La compatibilidad también debe revisarse de nuevo si cambia el primario, la capa final, el tiempo de secado, el método de preparación de superficie o las condiciones del sitio.
¿La calificación de preparación de óxido necesita registros de humedad o punto de rocío?
En muchos trabajos industriales y de campo con recubrimientos, sí. La humedad, la temperatura del acero y el contexto de punto de rocío pueden afectar el riesgo de condensación, el óxido superficial, el tiempo de secado y la entrega al primario. El requisito exacto de registro debe seguir la especificación de recubrimiento, el procedimiento del sitio o el plan de QA del proyecto.
¿Qué documentos debe solicitar compras al proveedor?
Compras debe solicitar TDS, SDS, etiqueta de lote, guía de vida útil o almacenamiento, MOQ, tiempo de entrega y cualquier declaración específica del producto que el cliente requiera. Para proyectos de la UE o archivos de cumplimiento del cliente, una declaración relacionada con REACH puede ser relevante. Los compradores también deben pedir un reporte de prueba si el material se aprobará para uso repetido en planta.
¿El acero con cascarilla pesada debe probarse igual que el óxido superficial ligero?
No. La cascarilla suelta pesada y el óxido superficial ligero son condiciones de superficie distintas. El óxido suelto pesado debe retirarse mecánicamente antes de evaluar tratamiento químico. El óxido superficial ligero puede tener una ruta de preparación distinta según la especificación de recubrimiento y el sistema de primario. El acero con corrosión mixta debe documentarse zona por zona.
¿Senda puede proporcionar material de laboratorio para evaluar preparación de óxido?
Sí. Senda puede revisar el sustrato, nivel de corrosión, método de preparación de superficie, condiciones de campo o línea y la secuencia prevista de primario/capa final antes de evaluar la muestra. Una solicitud de material de laboratorio gratuito de 1 kg puede apoyar la evaluación inicial, pero la aprobación final debe basarse en la condición real del acero del comprador y en una prueba de entrega al recubrimiento.
Califique la preparación de óxido sobre su sustrato real
Solicite material de laboratorio gratuito de 1 kg, con flete por cobrar al destinatario, después de revisar su sustrato y sus condiciones de sitio o línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.