Системы подготовки ржавчины следует квалифицировать до производственного утверждения, согласуя уровень коррозии, подготовку поверхности, нанесение преобразователя, окно сушки, условия площадки и передачу под грунтовку или финишное покрытие. Полезное испытание должно показать, стабилизирует ли система фактическую стальную поверхность, поддерживает ли последовательность нанесения покрытий и снижает ли риск переделок на деталях со смешанной коррозией.
Содержание
- ·Почему квалификация подготовки ржавчины начинается со стальной поверхности
- ·Классифицируйте уровень коррозии перед выбором маршрута подготовки
- ·Подготовка поверхности: очистка, абразивная обработка, пыль, масло и влага
- ·Окно нанесения преобразователя: покрытие, влажная пленка, сушка и реакция
- ·Передача под грунтовку и финишное покрытие
- ·Условия площадки: температура, влажность, точка росы и доступ
- ·Построение практического испытания подготовки ржавчины
- ·Документы, которые должны запросить покупатели
- ·Распространенные отказы при утверждении подготовки ржавчины
- ·Полевые доказательства
- ·Итоговый вывод
- ·Частые вопросы
Почему квалификация подготовки ржавчины начинается со стальной поверхности
Утверждение материала для подготовки ржавчины не должно основываться только на этикетке продукта, чистом лабораторном образце или одной фотографии «до и после». В промышленном обслуживании, изготовлении металлоконструкций и полевом ремонте реальная поверхность редко бывает идеальной. Одна деталь может одновременно иметь легкую поверхностную ржавчину, плотную ржавчину, кромки старого покрытия, прокатную окалину, зоны питтинга, масляные загрязнения из цеха и труднодоступные участки. Если все эти зоны рассматривать как одно простое состояние ржавчины, последующая проверка грунтовки может выявить пузыри, плохое смачивание, подъем кромок или коррозию под пленкой покрытия.
Система подготовки ржавчины должна квалифицироваться как часть полного процесса подготовки поверхности и передачи под покрытие. Покупатель, команда обслуживания, подрядчик по покрытиям и команда QA должны понимать, какой тип ржавчины присутствует, какой рыхлый материал удален, как нанесен преобразователь, сколько времени он сох, и можно ли наносить грунтовку или финишное покрытие в пределах квалифицированного окна.
Главная мысль проста: потемневшая поверхность не означает, что она автоматически готова к окраске. Поверхность может выглядеть преобразованной, но всё еще удерживать пыль, соли, влагу, масло, рыхлый оксид или непрореагировавший остаток. Эти условия могут мешать смачиванию грунтовкой и снижать надежность всей последовательности покрытия.
Практическая квалификация до утверждения материала должна отвечать на вопросы, важные для покупателя:
| Вопрос покупателя | Фокус квалификации |
|---|---|
| Это активная ржавчина, легкая поверхностная ржавчина или тяжелая окалина? | Уровень коррозии, рыхлый материал, профиль поверхности |
| Можно ли стабильно подготовить поверхность? | Метод очистки, абразивная обработка, пыль, масло, влага |
| Правильно ли реагирует преобразователь? | Влажная пленка, вид сухой пленки, время реакции, покрытие |
| Надежна ли передача под грунтовку? | Время сушки, совместимость, адгезия, окно перекрытия |
| Может ли процесс работать в полевых условиях? | Температура, влажность, доступ, график, документация |
Для закупок такой подход снижает неопределенность. Недорогой материал для подготовки ржавчины может оказаться дорогим, если он вызывает переделки, задерживает окраску, требует дополнительной инспекции или приводит к спорам с поставщиком грунтовки. Более надежная система тоже может не сработать, если метод подготовки поверхности не контролируется. Самое безопасное закупочное решение принимается после проверки фактического состояния стали, с фактической системой грунтовки, в условиях площадки или линии, ожидаемых в производстве.
Квалификация подготовки ржавчины — это не утверждение упаковки продукта. Это утверждение окна процесса.
Классифицируйте уровень коррозии перед выбором маршрута подготовки
Первый шаг — классифицировать уровень коррозии. Преобразователь ржавчины или материал подготовки ржавчины может быть полезен в определенных маршрутах подготовки, но его не следует рассматривать как универсальную замену механической подготовке поверхности, абразивоструйной очистке, выбору грунтовки, проектированию системы покрытия или квалифицированной инженерной оценке коррозии.
Легкая поверхностная ржавчина отличается от тяжелой рыхлой окалины. Локальная коррозия отличается от глубокого питтинга. Кромки старого покрытия ведут себя иначе, чем голая сталь. Деталь со смешанной коррозией требует заметок по зонам, потому что каждой зоне может понадобиться свой метод подготовки до оценки материала подготовки ржавчины.
Распространенные состояния стальной поверхности:
| Состояние поверхности | Практическое значение | Риск при квалификации |
|---|---|---|
| Легкая поверхностная ржавчина | Тонкая пленка ржавчины после очистки или воздействия среды | Может быть управляемой, если поверхность чистая и сухая |
| Локальная ржавчина | Небольшие зоны ржавчины на в целом прочной стали | Требует контроля кромок и локальной подготовки |
| Равномерная плотная ржавчина | Ржавчина выглядит удерживающейся, но требует проверки | Проверить, остается ли рыхлый материал после абразивной обработки |
| Питтинг | Коррозия создала мелкие полости | Подготовка должна учитывать загрязнения и покрытие грунтовкой внутри питтингов |
| Кромки старой краски | Остаточное покрытие переходит в открытую сталь | Нужно проверить снятие кромки на переход и адгезию |
| Прокатная окалина | Оксидный слой от производства стали | Может мешать адгезии покрытия, если нестабильна |
| Тяжелая рыхлая окалина | Толстая, отслаивающаяся, нестабильная коррозия | Должна быть удалена механически до оценки химической подготовки |
| Смешанная коррозия | Несколько уровней ржавчины на одной детали | Нужны документация и фото по зонам |
Тяжелую рыхлую ржавчину следует удалить до оценки любого химического маршрута подготовки. Если преобразователь реагирует только с нестабильными чешуйками ржавчины, система покрытия строится на слабом слое. Это может привести к раннему отказу даже при правильном применении самого преобразователя.
Сталь с питтингом также требует осторожности. Питтинги могут удерживать влагу, соли, пыль или остатки. Поверхность может выглядеть приемлемой издалека, но создавать проблемы под грунтовкой. На участках с питтингом команда должна по возможности визуально документировать глубину питтинга, метод очистки, количество нанесения и способность грунтовки закрыть зону без микропор или плохого смачивания.
Для ранее окрашенной стали важна кромка покрытия. Если оставшаяся краска слабая, поднимается, мелит или загрязнена, материал подготовки ржавчины не устранит отказ переходной зоны. Кромку покрытия следует снять на плавный переход там, где этого требует спецификация проекта, а адгезию следует проверить до продолжения последовательности покрытия.
Когда применяются AMPP, спецификации покрытия заказчика или внутренние стандарты обслуживания, используйте эти документы для определения состояния поверхности, ожиданий по подготовке и точек контроля. Поставщик материала подготовки ржавчины может помочь с выбором продукта, но владелец проекта или специалист по покрытиям должен утвердить сам маршрут подготовки поверхности.
Подготовка поверхности: очистка, абразивная обработка, пыль, масло и влага
Подготовка поверхности — этап, на котором многие испытания систем подготовки ржавчины проходят или не проходят. Преобразователь не сможет работать надежно, если он нанесен поверх рыхлой ржавчины, масла, смазки, охлаждающей или режущей жидкости, цеховой пыли, конденсата или нестабильного старого покрытия. Эти материалы могут блокировать смачивание и мешать надежной передаче под грунтовку.
Цель подготовки поверхности — не сделать каждый проект похожим на абразивоструйно очищенную стальную панель. Цель — создать состояние поверхности, соответствующее утвержденному маршруту подготовки ржавчины и поддерживающее следующий слой покрытия. В одних работах по обслуживанию это может означать проволочную щетку, скребок, шлифование, зачистку, протирку и сушку. В других работах может потребоваться более высокий уровень механической подготовки до рассмотрения химической обработки.
Метод подготовки должен быть четко задокументирован. Формулировки «очищено перед нанесением» недостаточно для проверки QA. Запишите, использовались ли скребок, проволочная щетка, шлифование, зачистка, игольчатая очистка, протирка растворителем, водная очистка, сжатый воздух, вакуумная очистка или другой метод. Также зафиксируйте, как команда подтвердила контроль пыли, масла и влаги.
| Состояние поверхности | Риск при игнорировании | Проверка в испытании |
|---|---|---|
| Рыхлая окалина | Преобразователь реагирует с нестабильным материалом | Соскоблить или обработать щеткой до нанесения |
| Масло или смазка | Плохое смачивание и слабая адгезия покрытия | Обезжирить и задокументировать метод |
| Пыль после абразивной обработки | Слабый разделительный слой | Проверка протиркой или внутренний тест лентой до покрытия |
| Влага или конденсат | Нестабильная реакция и плохая передача под грунтовку | Записать температуру поверхности и контекст точки росы |
| Кромка старого покрытия | Подъем, коррозия под пленкой, отказ кромки | Снять кромку на переход и проверить адгезию |
Масло и смазка особенно важны в цехах изготовления. Стальные детали могут содержать режущее масло, отпечатки пальцев, гидравлические остатки или загрязнение от обращения. Если материал подготовки ржавчины стягивается, собирается в капли, образует «рыбий глаз» или не смачивает поверхность равномерно, сначала следует проверить загрязнение, а не сразу менять преобразователь.
Пыль после абразивной обработки — еще одна распространенная проблема. Шлифование или обработка проволочной щеткой может оставлять мелкий остаток. Если грунтовка сцепится с этим остатком, а не со сталью или преобразованной поверхностью, система может отказать позже. Простая проверка протиркой или внутренний тест лентой могут помочь выявить слабые разделительные слои, но точный метод должен следовать процедуре качества покупателя.
Контроль влаги также важен. Если сталь близка к точке росы, конденсат может образоваться даже тогда, когда поверхность выглядит сухой. Эта влага может повлиять на реакцию преобразователя, сушку и передачу под грунтовку. При полевых работах температуру поверхности и контекст точки росы следует фиксировать всякий раз, когда спецификация покрытия или условия площадки делают это релевантным.
Этап подготовки поверхности должен завершаться четким решением: поверхность готова к нанесению преобразователя по квалифицированному маршруту, либо ей нужны дополнительная очистка, абразивная обработка, сушка или инженерная проверка системы покрытия.
Окно нанесения преобразователя: покрытие, влажная пленка, сушка и реакция
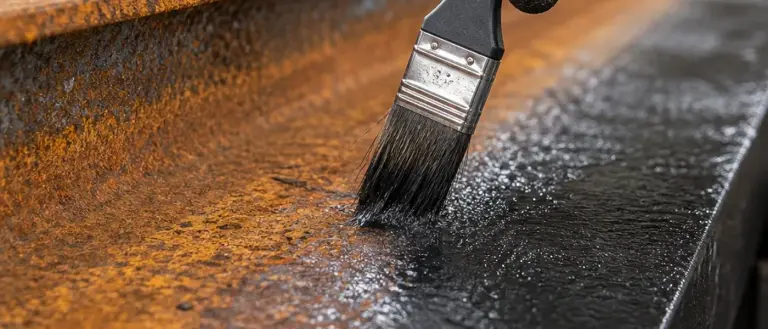
После подготовки поверхности нанесение преобразователя должно контролироваться. Испытание должно документировать, сколько материала было нанесено, как он смачивал поверхность, как долго оставался активным, как высыхал и как выглядела преобразованная поверхность до грунтовки.
Метод нанесения имеет значение. Нанесение кистью может хорошо подходить для локального ремонта, зон сварки, кромок, отверстий под болты и труднодоступных участков. Валик может быть удобен для более крупных плоских зон. Распыление может повысить производительность на некоторых деталях, но требует контроля покрытия, перепыла, равномерности влажной пленки и доступа. Лучший метод зависит от геометрии детали, уровня коррозии, доступа на площадке и последовательности покрытия.
Количество нанесения также важно. Слишком тонкая пленка может нестабильно закрывать ржавые зоны. Слишком тяжелая пленка может медленно сохнуть, оставлять остатки или мешать смачиванию грунтовкой. Испытание должно фиксировать количество нанесения там, где это практически возможно. Если толщина влажной пленки не измеряется, укажите число слоев, ориентировочное покрытие, тип инструмента и визуальное поведение смачивания.
Время сушки и время реакции следует рассматривать как характеристики конкретного продукта. Не предполагайте, что одно универсальное изменение цвета, один тип потемнения или один сигнал реакции применимы ко всем материалам подготовки ржавчины. Одни системы могут давать потемневшую поверхность; другие — иной визуальный результат. TDS должен объяснять, что оператор должен ожидать увидеть, когда поверхность можно перекрывать и нужно ли удалять какие-либо остатки перед грунтовкой.
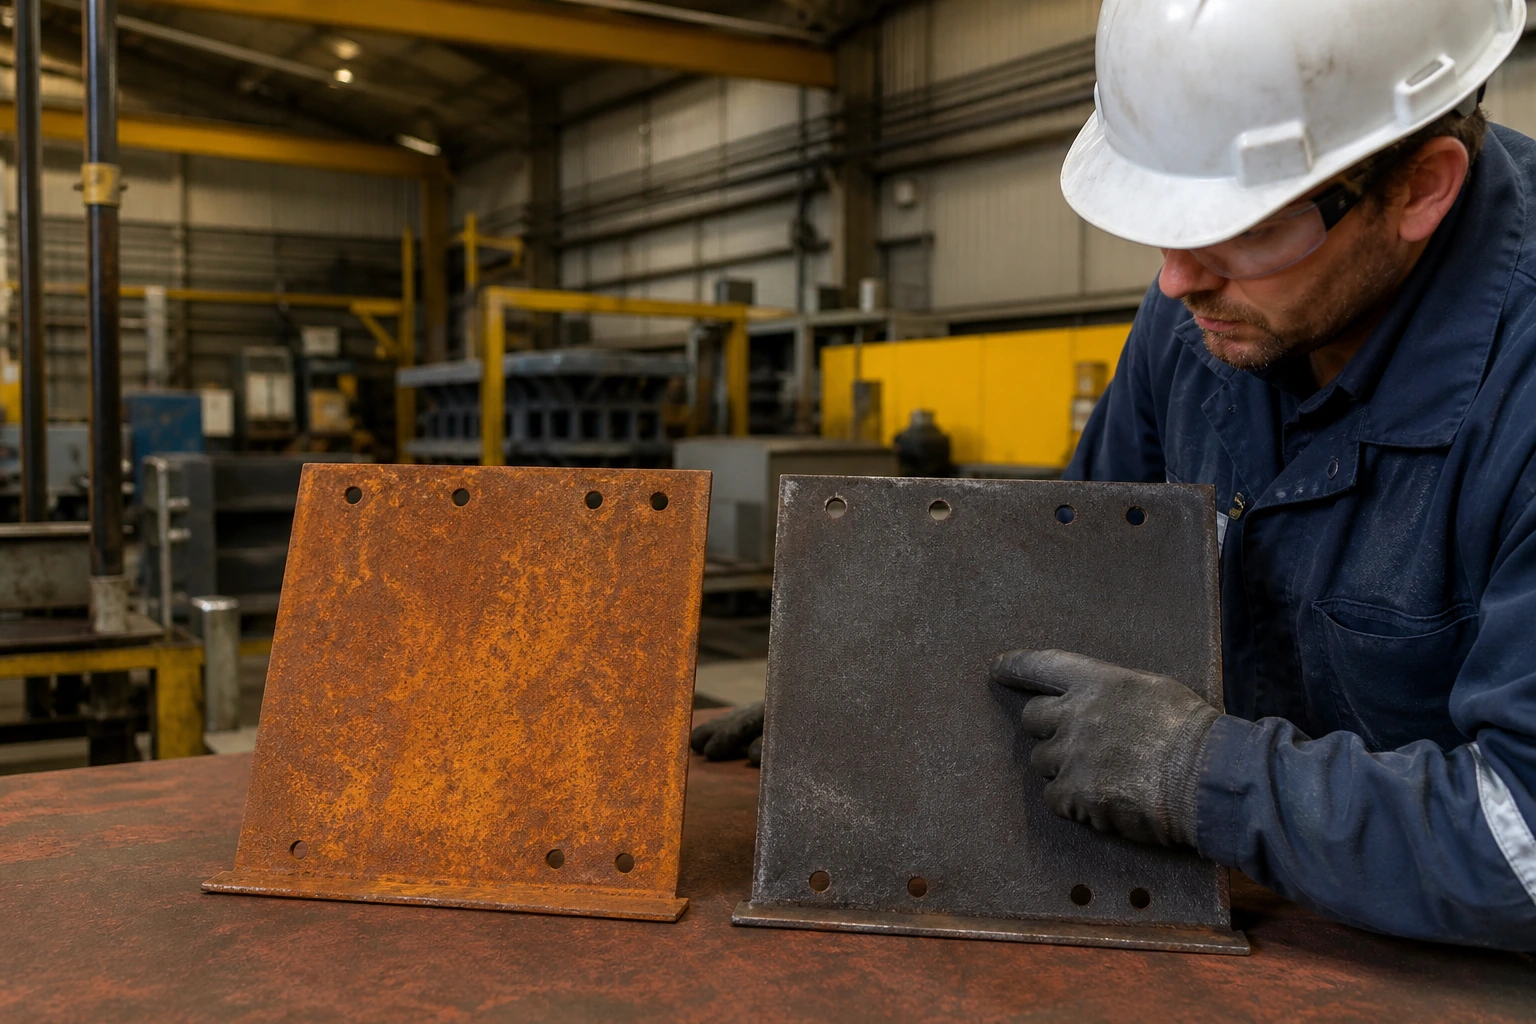
Полезный журнал нанесения включает:
| Пункт нанесения | Что записывать |
|---|---|
| Название продукта и партия | Прослеживаемость испытания |
| Состояние поверхности | Уровень ржавчины, старое покрытие, питтинг, заметки по прокатной окалине |
| Инструмент нанесения | Кисть, валик, распыление, протирка, метод локального ремонта |
| Количество слоев | Однослойный или многослойный маршрут |
| Влажное покрытие | Визуальное смачивание, пропущенные зоны, скопления, потеки |
| Время выдержки или реакции | Время до сухой инспекции |
| Время сушки | Время до грунтовки или обращения |
| Вид поверхности | Результат реакции, специфичный для продукта |
| Состояние остатков | Порошок, липкость, пленка или материал, удаляемый согласно TDS |
| Время перекрытия | Время между преобразователем и грунтовкой |
Покрытие следует проверять вокруг кромок, сварных швов, питтингов, углов, отверстий под болты, кронштейнов и нижних участков. Эти зоны часто получают менее стабильную подготовку и нанесение. Если преобразователь утвержден только на простой плоской зоне, производственный результат может не совпасть с испытанием.
Окно нанесения также должно учитывать реальность остановок и повторных запусков. Полевые команды могут сталкиваться с задержками, ограничениями доступа, изменениями температуры и поэтапным нанесением покрытий. Полезная квалификация должна подтвердить, что происходит, если грунтовка наносится в ранней и поздней части рекомендованного окна передачи.
Переделка перед грунтовкой?
Проверьте материал подготовки ржавчины на фактическом состоянии вашей стали до утверждения передачи под покрытие.
Решения по преобразователю ржавчиныПередача под грунтовку и финишное покрытие
Передача под грунтовку — самая важная часть квалификации подготовки ржавчины. Преобразованная поверхность не утверждается только потому, что ржавчина изменила цвет. Она должна предсказуемо принимать следующий слой покрытия.
Совместимость с грунтовкой следует проверять с фактической грунтовкой, запланированной для производства. Если итоговая система включает грунтовку и финишное покрытие, испытание по возможности должно включать эту последовательность. Разные грунтовки могут отличаться поведением смачивания, силой растворителя, графиком отверждения, толщиной пленки и чувствительностью к остаткам. Поверхность после подготовки ржавчины, принимающая одну грунтовку, может быть непригодна для другой без дополнительной проверки.
Инструкции поставщика грунтовки и спецификация покрытия проекта должны оставаться основным управляющим документом. Подготовка ржавчины не заменяет инструкции по грунтовке, проектирование системы покрытия, требования проекта, связанные с AMPP, или утверждение инженера по покрытиям. Она должна поддерживать последовательность покрытия, а не обходить ее.
Передача под грунтовку должна проверять:
| Пункт передачи | Что проверять |
|---|---|
| Время сушки до грунтовки | Поверхность сухая в пределах квалифицированного окна |
| Смачивание грунтовкой | Нет стягивания, «рыбьего глаза», каплеобразования или слабого покрытия |
| Контроль остатков | Любой непрореагировавший или рыхлый материал обработан согласно TDS |
| Адгезия грунтовки | Внутренняя или заданная заказчиком проверка после отверждения |
| Окно перекрытия | Грунтовка нанесена в допустимый период |
| График отверждения | Грунтовка и финишное покрытие отверждены по указаниям поставщика |
| Вид финишного покрытия | Нет пузырей, подъема, пятен или коррозии под пленкой при проверке |
| Поведение кромок | Кромки старого покрытия и зоны питтинга остаются стабильными |
Если грунтовка пузырится, стягивается или поднимается, команда не должна считать, что виноват только материал подготовки ржавчины. Причиной могут быть влага, соли, масло, рыхлая ржавчина, отказ старого покрытия, избыточная пленка преобразователя, недостаточная сушка или несовместимость с грунтовкой. Поэтому журнал испытания должен связывать состояние поверхности, нанесение преобразователя, условия площадки и время нанесения грунтовки.
Для закупок данные передачи под грунтовку полезнее общего заявления. Сильная формулировка квалификации может звучать так: «Этот маршрут подготовки ржавчины был испытан на изготовленной стальной детали со смешанной коррозией, подготовленной проволочной щеткой и протиркой растворителем, высушенной в течение зафиксированного интервала и загрунтованной указанной грунтовкой при данных условиях площадки». Это яснее и безопаснее, чем широкое утверждение, что продукт готов к окраске.
Условия площадки: температура, влажность, точка росы и доступ
Условия площадки могут изменить работу системы подготовки ржавчины. Продукт, который работает на сухой внутренней панели, может вести себя иначе на холодной стальной конструкции, наружном ремонтном участке, влажном полу завода или затененном основании оборудования. Температура, влажность, точка росы, поток воздуха и доступ могут влиять на реакцию, сушку и передачу под грунтовку.
Температура влияет на скорость сушки и рабочее время. Низкие температуры могут замедлить реакцию или сушку. Высокие температуры могут сократить рабочее окно. Относительная влажность может влиять на риск поверхностной ржавчины и поведение сушки. Температура стали важна, потому что сталь может быть холоднее окружающего воздуха, что создает риск конденсации.
Контекст точки росы особенно важен для работ с покрытиями. Если поверхность стали слишком близка к точке росы, влага может присутствовать даже тогда, когда сталь выглядит сухой. Это может нарушить и нанесение преобразователя, и передачу под грунтовку. Точный запас относительно точки росы должен соответствовать спецификации покрытия, требованию заказчика или инструкции специалиста по покрытиям.
Доступ также имеет значение. Техник легко подготовит и покроет плоскую образцовую панель, но производственные детали часто включают углы, сварные швы, кронштейны, нижние зоны, рамы и ограниченные пространства. Ограниченный доступ может привести к неравномерной абразивной обработке, неполной очистке, тонкому слою преобразователя или пропущенным зонам грунтовки.
| Переменная площадки | Почему это важно | Что записывать |
|---|---|---|
| Температура воздуха | Скорость реакции и сушки | Минимум и максимум во время испытания |
| Относительная влажность | Риск поверхностной ржавчины и сушки | Влажность во время подготовки и покрытия |
| Температура стали | Риск конденсации | Температура стали относительно воздуха |
| Запас до точки росы | Влага на стали | Контекст точки росы |
| Ограничение доступа | Неравномерная подготовка или покрытие | Кисть, валик, распыление, метод локального ремонта |
Полевое испытание должно фиксировать реальные условия, а не идеальные предположения. Если продукт будет использоваться снаружи, во влажном цехе, рядом с зонами мойки или во время остановов на обслуживание, квалификация должна как можно точнее отражать эту реальность.
Построение практического испытания подготовки ржавчины
Полезное испытание подготовки ржавчины должно строиться вокруг фактических деталей покупателя и его последовательности покрытия. Чистые лабораторные панели могут помочь на раннем отборе, но они не заменяют испытание на том состоянии стали, которое вызывает переделки в производстве.
Начните с репрезентативных образцов. По возможности используйте реальные детали или подготовьте панели, имитирующие реальный уровень коррозии, профиль поверхности, кромку старого покрытия, питтинг и проблему доступа. Если производственная сталь имеет смешанную коррозию, испытание должно включать смешанную коррозию. Если конечная работа — полевой ремонт, включите подготовку и нанесение в полевом стиле.
До нанесения сфотографируйте поверхность. Зафиксируйте уровень ржавчины, кромки старой краски, питтинги, окалину, сварные швы, углы и любые ограничения доступа. После подготовки поверхности сфотографируйте снова. После нанесения преобразователя и высыхания снова сделайте фото. После грунтовки и финишного покрытия сфотографируйте те же зоны. Эти записи помогают QA, закупкам, подрядчику по покрытиям и поставщику рассматривать одни и те же факты.
Практическая последовательность испытания может включать:
| Этап испытания | Что сделать | Что записать |
|---|---|---|
| Выбор образцов | Выбрать реальные детали или репрезентативные панели | Уровень ржавчины, тип стали, старое покрытие, питтинг |
| Фото до очистки | Зафиксировать исходное состояние | Фото «до» и маркировка зон |
| Подготовка поверхности | Удалить рыхлую ржавчину, очистить масло, контролировать пыль | Инструменты, метод, время, заметки оператора |
| Экологическая запись | Проверить условия площадки или линии | Температура, относительная влажность, температура стали, контекст точки росы |
| Нанесение преобразователя | Нанести запланированным методом | Инструмент, слои, покрытие, смачивание, партия |
| Сухая инспекция | Подтвердить реакцию и сухость, специфичные для продукта | Время, вид поверхности, остатки |
| Передача под грунтовку | Нанести фактическую грунтовку в квалифицированном окне | Название грунтовки, время, смачивание, поведение пленки |
| Последовательность покрытия | Нанести финишное покрытие, если применимо | График отверждения, время перекрытия, внешний вид |
| Адгезия или инспекция | Использовать внутренний метод или метод заказчика | Прошел/не прошел, наблюдения, ограничения |
| Проверка хранения или воздействия | Проверить после выдержки, обращения или релевантного воздействия | Пузыри, подъем, коррозия под пленкой, поведение кромок |
Когда релевантно, можно включить ограниченное воздействие воды, влажности или проверку хранения по методу утверждения заказчика. Не превращайте небольшую проверку воздействия в широкое заявление о коррозионной стойкости. Испытание должно быть описано ровно так, как оно выполнено.
Испытание должно завершиться письменным окном утверждения. Оно должно определять допустимые уровни коррозии, метод подготовки, метод нанесения преобразователя, время сушки, окно передачи под грунтовку, последовательность покрытия и условия, требующие повторной квалификации.
Документы, которые должны запросить покупатели
Команды закупок должны запросить документы до утверждения материала подготовки ржавчины для регулярного использования. Эти документы помогают закупкам, обслуживанию, EHS, подрядчикам по покрытиям и командам QA оценивать один и тот же продукт и процесс.
TDS следует проверять на метод нанесения, рекомендации по подготовке поверхности, покрытие, время сушки, рекомендации по перекрытию, хранение и ограничения применения. SDS следует проверять на обращение, средства индивидуальной защиты, хранение, транспортировку, очистку и информацию по утилизации. Этикетка партии поддерживает прослеживаемость и проверку срока годности.
Отчет об испытании также важен. Он должен включать фотографии, временные интервалы, состояние поверхности, экологические данные, метод нанесения, время нанесения грунтовки, последовательность покрытия и результаты инспекции. Без отчета об испытании будущие команды могут не знать, что именно было утверждено.
| Документ | Использование покупателем |
|---|---|
| TDS | Метод нанесения, подготовка поверхности, рекомендации по сушке и перекрытию |
| SDS | Проверка обращения, хранения, средств защиты и транспортировки |
| Этикетка партии | Прослеживаемость и проверка срока годности |
| Отчет об испытании | Фото, время, условия, последовательность покрытия |
| Примечание по совместимости грунтовки и финишного покрытия | Предотвращает предположения о передаче |
| Заявление, связанное с REACH, когда релевантно | Проверка для клиента ЕС или внутренняя проверка ограниченных веществ |
Коммерческую информацию также следует запрашивать заранее. MOQ, срок поставки, количество образца, размер упаковки, срок годности и условия хранения могут влиять на внедрение. Продукт может технически пройти испытание, но создать проблемы закупки, если MOQ слишком велик для обслуживания или срок поставки слишком длинный для планирования останова.
Любое заявление, связанное с REACH, следует рассматривать как пункт документальной проверки, а не как широкое заявление о соответствии. Покупатель должен подтвердить, к какому продукту, дате, области применения и требованию заказчика относится заявление.
Распространенные отказы при утверждении подготовки ржавчины
Отказы подготовки ржавчины часто проявляются после грунтовки, а не во время нанесения преобразователя. Поэтому квалификация должна достаточно далеко проходить по последовательности покрытия, чтобы выявить проблемы смачивания, сушки, адгезии и ранней стабильности пленки.
Таблица диагностики может помочь заводским командам быстрее реагировать:
К типовым отказам относятся:
- Рыхлая ржавчина не была удалена перед нанесением.
- Масло, СОЖ или цеховое загрязнение заблокировали смачивание.
- Преобразователь был нанесен слишком тонко или слишком толстым слоем.
- Грунтовку нанесли до квалифицированного окна передачи.
- Полевaя влажность или конденсация изменила результат сушки.
- Испытание проводилось на чистых лабораторных панелях, а производственная сталь имела смешанную коррозию.
- Покупатель рассматривал подготовку ржавчины как замену квалификации системы покрытия.
- Кромки старого покрытия не были сведены и не проверялись на адгезию.
- Зоны питтинга удержали пыль, влагу, соли или остатки.
- Остатки после преобразования не были обработаны согласно TDS.
- Система грунтовки или финишного покрытия была изменена после испытания подготовки ржавчины.
- Команда утвердила материал без фиксации температуры, влажности, доступа или времени сушки.
| Отказ | Возможная причина | Первая проверка |
|---|---|---|
| Пузыри после грунтовки | Влага, соли, остатки, недостаточное время сушки | Чистота поверхности и окно сушки |
| Стягивание грунтовки или «рыбий глаз» | Масло, смазка, остаток, несовместимая поверхность | Метод обезжиривания и смачивание грунтовкой |
| Распространение под пленкой | Активная коррозия или слабое старое покрытие оставлены на месте | Уровень ржавчины, подготовка кромок, адгезия старого покрытия |
| Отслоение | Рыхлая ржавчина, пыль, слабая абразивная обработка, слабый разделительный слой | Механическая подготовка и проверка протиркой или лентой |
| Поверхностная ржавчина до грунтовки | Задержка, влажность, конденсат | Время перекрытия и условия площадки |
| Неравномерная реакция преобразователя | Смешанные уровни ржавчины, слабое покрытие, загрязнение | Заметки по зонам и метод нанесения |
| Мягкая или липкая поверхность | Избыточная пленка, низкая температура, короткое время сушки | Количество нанесения и условия сушки |
| Плохой вид финишного покрытия | Несовместимость грунтовки или проблема остатков | Передача под грунтовку и последовательность покрытия |
Важно определить, какой именно этап последовательности отказал. Замена химии может помочь в некоторых случаях, но не тогда, когда первопричина — слабая подготовка поверхности, конденсация или неправильная передача под грунтовку.
Полевые доказательства
Для утверждения подготовки ржавчины, ориентированного на закупки, полевые доказательства должны быть практичными. Покупатели должны запрашивать примеры, соответствующие их применению: изготовленная сталь со смешанной коррозией, локальный полевой ремонт, обслуживание, кромки старого покрытия, поверхности с питтингом или труднодоступные детали. Кейс на чистом внутреннем образце менее полезен, если реальный проект связан с наружным оборудованием и переменным доступом.
Если доступны, сохраните или добавьте внутренние ссылки, которые помогут покупателю квалифицировать полный процесс:
Полезный файл полевых доказательств может включать:
| Тип доказательства | Почему помогает |
|---|---|
| Фото до и после | Показывают фактический уровень ржавчины и преобразованную поверхность |
| Заметки по подготовке поверхности | Подтверждают обработку рыхлой ржавчины, масла, пыли и кромок |
| Журнал нанесения | Уточняет инструмент, покрытие, время сушки и партию |
| Журнал условий площадки | Объясняет температуру, влажность и ограничения доступа |
| Последовательность грунтовки и финиша | Подтверждает проверку передачи с запланированным покрытием |
| Результат инспекции | Показывает, были ли пузыри, проблемы смачивания или проблемы кромок |
| Известные ограничения | Предотвращают применение вне квалифицированного окна |
Известные ограничения очень полезны. Поставщик, который ясно объясняет, где продукт не следует использовать, часто полезнее поставщика, который представляет его как универсальное решение. Для Senda такие доказательства могут поддержать более точный технический диалог с покупателем до утверждения образца или объемной закупки.
Итоговый вывод
Утверждение подготовки ржавчины означает стабилизацию коррозии с надежной передачей в систему покрытия. Это не изолированное утверждение преобразователя ржавчины.
Сильная квалификация начинается с классификации ржавчины, удаления рыхлых и нестабильных материалов, контроля масла, пыли и влаги, нанесения преобразователя в документированном окне, записи условий площадки и проверки передачи под грунтовку и финишное покрытие с фактической последовательностью покрытия. Команда должна утверждать полный процесс: состояние поверхности, метод подготовки, нанесение преобразователя, время сушки, совместимость грунтовки, экологическое окно и журнал инспекции.
Для осторожных промышленных покупателей, команд обслуживания, подрядчиков по покрытиям и заводских команд QA такой подход снижает риск переделок и делает разговоры с поставщиками полезнее. Не спрашивайте только, «работает» ли продукт подготовки ржавчины. Спрашивайте, работает ли он на этой стали, с этим методом подготовки, при этих условиях, перед этой грунтовкой и в этом графике.
В этом разница между испытанием продукта и квалифицированной системой подготовки ржавчины.
Частые вопросы
Может ли преобразователь ржавчины заменить абразивоструйную очистку или механическую подготовку поверхности?
Нет. Преобразователь ржавчины не следует рассматривать как замену абразивоструйной очистке, механической подготовке поверхности, грунтовке, проектированию системы покрытия или квалифицированной инженерной оценке коррозии. Рыхлая ржавчина, тяжелая окалина, нестабильное старое покрытие, масло, пыль и влага должны быть обработаны до оценки маршрута подготовки ржавчины. Если спецификация покрытия требует абразивоструйной очистки или более высокого уровня подготовки поверхности, это требование остается главным.
Как завод решает, подходит ли подготовка ржавчины для конкретной детали?
Начните с классификации уровня коррозии и проверки спецификации покрытия. Подготовку ржавчины можно рассматривать в определенных маршрутах обслуживания, локального ремонта или подготовки, когда поверхность можно очистить, рыхлый материал можно удалить и передачу под грунтовку можно испытать. Если деталь имеет тяжелую рыхлую окалину, глубокий питтинг, активное загрязнение, структурные опасения по коррозии или строгие гарантийные требования к покрытию, привлеките инженера по покрытиям или владельца проекта до утверждения.
Что нужно фиксировать во время испытания подготовки ржавчины?
Фиксируйте состояние стали, уровень коррозии, состояние старого покрытия, метод подготовки поверхности, метод очистки, инструмент нанесения, партию продукта, количество слоев, время сушки, состояние остатков, температуру, влажность, температуру стали, контекст точки росы, время нанесения грунтовки, систему грунтовки и финишного покрытия, результат инспекции и фото до и после. Испытание без этих деталей трудно повторить.
Когда нужно проверять совместимость с грунтовкой?
Совместимость с грунтовкой следует проверять до производственного утверждения и до применения маршрута подготовки ржавчины на критичных деталях. Испытание должно использовать фактическую грунтовку, запланированную для производства, и, когда практически возможно, предполагаемую последовательность финишного покрытия. Совместимость также нужно проверять повторно, если меняются грунтовка, финишное покрытие, время сушки, метод подготовки поверхности или условия площадки.
Нужны ли при квалификации подготовки ржавчины записи влажности или точки росы?
Во многих промышленных и полевых работах с покрытиями — да. Влажность, температура стали и контекст точки росы могут влиять на риск конденсации, поверхностной ржавчины, время сушки и передачу под грунтовку. Точное требование к записям должно соответствовать спецификации покрытия, процедуре площадки или плану QA проекта.
Какие документы закупки должны запросить у поставщика?
Закупки должны запросить TDS, SDS, этикетку партии, рекомендации по сроку годности или хранению, MOQ, срок поставки и любые заявления по конкретному продукту, которые требует заказчик. Для проектов ЕС или файлов соответствия заказчика может быть релевантным заявление, связанное с REACH. Покупатели также должны запросить отчет об испытании, если материал будет утверждаться для повторного применения на заводе.
Следует ли испытывать сталь с тяжелой окалиной так же, как легкую поверхностную ржавчину?
Нет. Тяжелая рыхлая окалина и легкая поверхностная ржавчина — разные состояния поверхности. Тяжелую рыхлую ржавчину нужно удалить механически до оценки химической обработки. Легкая поверхностная ржавчина может иметь другой маршрут подготовки в зависимости от спецификации покрытия и системы грунтовки. Сталь со смешанной коррозией следует документировать по зонам.
Может ли Senda предоставить лабораторный материал для оценки подготовки ржавчины?
Да. Senda может оценить субстрат, уровень коррозии, метод подготовки поверхности, условия площадки или линии и предполагаемую последовательность грунтовки и финишного покрытия до проверки образца. Запрос бесплатного лабораторного материала 1 кг может поддержать первичную оценку, но финальное утверждение должно основываться на фактическом состоянии стали покупателя и испытании передачи под покрытие.
Квалифицируйте подготовку ржавчины на вашем реальном субстрате
Запросите бесплатный лабораторный материал 1 кг, с оплатой доставки получателем, после проверки вашего субстрата и условий площадки или линии.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.