La calificación de un adhesivo para flocado debe confirmar tipo de fibra, longitud de fibra, denier, método de aplicación, preparación del sustrato, cantidad de adhesivo aplicada, programa de curado, disciplina de cepillado, desprendimiento de fibras después del manejo y uniformidad visual antes de aprobar compras en volumen. Una prueba confiable debe evaluar la fibra real, el sustrato real, el método real de aplicación y la ventana real de curado, en lugar de juzgar el desempeño del adhesivo solo con datos de laboratorio.
Índice
- ·Por qué la calificación del adhesivo para flocado debe empezar con la superficie terminada
- ·Tipo de fibra, longitud, denier y conductividad
- ·Compatibilidad del sustrato: cartón, plástico, hule, espuma y metal
- ·Preparación de superficie antes de aplicar el adhesivo
- ·Aplicación del adhesivo y control de cantidad aplicada
- ·Transferencia electrostática y mecánica de flocado
- ·Tiempo abierto y ventana de trabajo
- ·Programa de curado, secado y disciplina de cepillado
- ·Desprendimiento, abrasión y retención después del manejo
- ·Humedad, almacenamiento y condiciones ambientales
- ·Olor, limpieza y practicidad de producción
- ·Documentos del proveedor y revisión del comprador
- ·Modos comunes de falla en flocado y primeras revisiones
- ·Registro de prueba de calificación para aprobación de planta
- ·Evidencia de campo
- ·Conclusión final
- ·Preguntas frecuentes
Por qué la calificación del adhesivo para flocado debe empezar con la superficie terminada
Las fallas de flocado son fáciles de ver. Un panel con manchas, una zona brillante sin fibra, un borde áspero, una sensación rígida al tacto, fibras sueltas en la mesa de empaque o un campo de color desigual pueden hacer que una pieza se vea sin terminar. En muchos equipos de producción, la primera reacción es culpar a la fibra de flocado. La calidad de la fibra importa, por supuesto, pero los malos resultados de flocado suelen venir de una falta de compatibilidad entre fibra, adhesivo, sustrato, método de aplicación, ventana de curado y proceso de cepillado.
Un adhesivo para flocado no debe calificarse únicamente por viscosidad, sólidos o una pequeña prueba en cupón. Esos datos son útiles, pero no prueban que el adhesivo vaya a retener la fibra bajo condiciones reales de proceso. La pregunta real es si el adhesivo puede recibir la fibra, anclarla a la profundidad correcta, curar sin volverse demasiado quebradizo ni demasiado blando, y retener el flocado después de cepillado, recorte, manejo, empaque y uso del cliente.
Para compradores industriales, el riesgo no se limita a la apariencia. Una mala retención de flocado puede generar desperdicio, retrabajo, reclamos de clientes, problemas de limpieza e inestabilidad en la producción de línea. Una bandeja flocada, un inserto de empaque, una pieza automotriz, un componente de exhibición, un perfil de hule, una carcasa plástica o una pieza con base de cartón pueden necesitar enfoques de calificación diferentes.
Un proceso práctico de calificación debe responder estas preguntas:
| Pregunta de calificación | Por qué importa |
|---|---|
| ¿El adhesivo coincide con el tipo y la longitud de fibra? | La geometría de la fibra afecta anclaje, tacto y desprendimiento |
| ¿El adhesivo humecta correctamente el sustrato? | Una mala humectación puede causar zonas sin fibra o baja retención |
| ¿Está controlada la cantidad aplicada? | Muy poco adhesivo reduce la retención; demasiado puede hundir la fibra |
| ¿El método de aplicación es repetible? | Spray, rodillo, malla y métodos mecánicos crean perfiles de película distintos |
| ¿La ventana de curado es realista? | Cepillar demasiado pronto o curar con demasiada agresividad puede causar desprendimiento o fragilidad |
| ¿La pieza supera la revisión de manejo? | La cobertura visual por sí sola no basta para aprobar producción |
El objetivo no es afirmar que un adhesivo funciona en todos los sustratos. El objetivo es definir la ventana de proceso en la que adhesivo, fibra, superficie y condiciones de curado trabajan juntos.
Tipo de fibra, longitud, denier y conductividad
La selección de la fibra de flocado tiene un efecto directo en la calificación del adhesivo. Nylon, rayón, poliéster y otros tipos de fibra pueden diferir en rigidez, comportamiento superficial, respuesta a la humedad, transferencia electrostática y tacto final. Aunque dos fibras se vean similares, pueden no comportarse igual en la cabina o después del cepillado.
La longitud de fibra es uno de los primeros detalles que se deben confirmar. Las fibras cortas pueden crear un campo visual más liso y denso, pero también pueden requerir un control cuidadoso de la profundidad del adhesivo. Las fibras más largas pueden dar una superficie más rica o una textura más profunda, pero pueden ser más sensibles a la uniformidad de aplicación y al cepillado. Si la película de adhesivo es demasiado superficial, las fibras largas pueden no anclarse bien. Si la película es demasiado pesada, las fibras pueden hundirse o inclinarse, reduciendo la uniformidad visual.
El denier también importa. Las fibras más finas pueden crear una superficie más suave, mientras que las fibras más pesadas pueden cambiar la cobertura, la textura y el comportamiento de retención. Un cambio de denier puede modificar la demanda de adhesivo aunque la longitud de fibra se mantenga igual.
En flocado electrostático, la conductividad y el comportamiento de carga son importantes. La fibra debe transferirse correctamente dentro de la cabina y orientarse hacia la superficie cubierta con adhesivo. Si la fibra no se carga o no se transfiere de manera consistente, la pieza terminada puede mostrar zonas claras, densidad desigual o mala definición de borde. Estos problemas no deben resolverse únicamente agregando más flocado. La fibra adicional no corrige por completo una mala aplicación de adhesivo, una puesta a tierra débil, contaminación de superficie o ajustes incorrectos de cabina.
Antes de aprobar el adhesivo, registre:
- tipo de fibra
- proveedor y grado de fibra
- longitud de fibra
- denier
- color de fibra
- conductividad o idoneidad electrostática, si aplica
- condición de almacenamiento
- exposición a humedad antes de la prueba
- cualquier tratamiento o acabado de fibra que pueda afectar la unión
Un cambio de proveedor, longitud de fibra, denier o color debe activar una revisión. Las fibras oscuras, claras y de colores especiales pueden mostrar defectos de manera distinta, por lo que la aprobación de apariencia debe basarse en la fibra real de producción.
Compatibilidad del sustrato: cartón, plástico, hule, espuma y metal
El mismo adhesivo para flocado puede comportarse de forma muy distinta en diferentes sustratos. Por eso, la calificación debe incluir el sustrato real de producción, no un panel genérico de prueba.
Los sustratos de cartón y papel suelen ser absorbentes. Pueden extraer líquido del adhesivo y acortar el tiempo abierto. Fibras sueltas, polvo o capas superficiales débiles pueden reducir el anclaje. El cartón recubierto puede comportarse distinto al cartón sin recubrimiento, porque el adhesivo puede quedarse más cerca de la superficie.
Los sustratos plásticos crean otro desafío. Muchos plásticos tienen baja energía superficial o pueden contener residuos de desmoldante, auxiliares de proceso o contaminación superficial. Un adhesivo para flocado puede verse húmedo durante la aplicación y aun así fallar en el anclaje si la superficie no está preparada correctamente. ABS, PVC, PP, PE y otros plásticos no deben tratarse como intercambiables.
Los sustratos de hule pueden ser difíciles por floración superficial, ceras, plastificantes, aceites de proceso o movimiento flexible después de la unión. Una pieza de hule puede pasar una inspección visual temprana, pero desprender fibra después de flexión o abrasión. En estos casos, tanto la limpieza del sustrato como la flexibilidad del adhesivo son importantes.
Los sustratos de espuma pueden absorber adhesivo dentro de los poros, causando cantidad aplicada desigual y bajo anclaje superficial. Demasiado adhesivo puede endurecer la espuma o cambiar su comportamiento de compresión. Los sustratos metálicos pueden necesitar limpieza, desengrase, abrasión o primer según la condición superficial y el uso esperado.
Una revisión práctica del sustrato debe incluir:
| Sustrato | Riesgo principal | Qué confirmar |
|---|---|---|
| Cartón o papelcartón | Absorción, polvo, fibras superficiales débiles | Limpieza superficial, cantidad aplicada, tiempo abierto |
| Cartón recubierto | Mala humectación o secado lento | Compatibilidad superficial y programa de curado |
| Plástico ABS/PVC | Contaminación superficial o humectación variable | Método de limpieza y energía superficial |
| Plástico PP/PE | Baja energía superficial | Primer, corona, llama u otro tratamiento si se requiere |
| Hule | Floración, aceites, flexibilidad, migración | Limpieza, necesidad de primer, comportamiento en flexión |
| Espuma | Absorción interna de adhesivo, cambio de rigidez | Cantidad aplicada y sensación de compresión |
| Metal | Aceite, oxidación, superficie lisa | Desengrase, abrasión o revisión de primer |
El mejor resultado de calificación queda vinculado a un sustrato identificado, un método definido de preparación superficial y condiciones de proceso documentadas. Evite aprobar un adhesivo para flocado para “plástico” o “hule” en general sin probar el material exacto.
Preparación de superficie antes de aplicar el adhesivo
La preparación de superficie puede decidir si una pieza flocada pasa o falla. Un adhesivo fuerte no puede desempeñarse bien si se aplica sobre polvo, aceite, desmoldante, fibras superficiales débiles, humedad o contaminación superficial.
Para sustratos de cartón y papel, el control de polvo es importante. Corte, ruteo, troquelado y manejo pueden dejar residuos sobre la superficie. Si hay polvo entre el sustrato y el adhesivo, el flocado puede parecer adherido al inicio, pero soltarse durante el cepillado o el manejo.
Para plásticos, el equipo debe revisar energía superficial y contaminación. Algunos plásticos pueden necesitar limpieza, primer, tratamiento corona, tratamiento con llama, tratamiento con plasma u otro método aprobado de activación superficial. El método correcto depende del tipo de plástico, la forma de la pieza, el volumen de producción y el requisito del cliente.
Para hule, la limpieza debe considerar floración superficial o residuos de proceso. Una limpieza rápida puede no ser suficiente si aceites o ceras continúan migrando. Para metal, el desengrase y la condición superficial deben revisarse antes de aplicar el adhesivo.
Un buen registro de prueba debe indicar exactamente cómo se preparó el sustrato. “Limpio antes de flocar” es demasiado vago. Registre el agente de limpieza, el tiempo de secado, el método de tratamiento, los pasos del operador y el tiempo entre tratamiento y aplicación del adhesivo.
Registros útiles de preparación superficial incluyen:
| Punto de registro | Ejemplo de detalle a capturar |
|---|---|
| Método de limpieza | Limpieza con paño, lavado, soplado con aire, aspirado, limpieza con solvente |
| Tratamiento superficial | Primer, corona, llama, plasma, abrasión o ninguno |
| Tiempo de secado | Tiempo después de limpieza o tratamiento antes del adhesivo |
| Control de manejo | Guantes, bandejas cubiertas, protección contra polvo |
| Revisión superficial | Inspección visual, prueba dyne, prueba interna de humectación si se usa |
| Límite de tiempo | Tiempo máximo permitido entre tratamiento y flocado |
Un tratamiento superficial que funciona en laboratorio puede fallar en línea si cambian tiempo, humedad o manejo. Por esta razón, la preparación superficial debe ser parte de la calificación del adhesivo, no una consideración separada al final.
Aplicación del adhesivo y control de cantidad aplicada
La aplicación del adhesivo es uno de los indicadores más fuertes del éxito del flocado. Si la película de adhesivo es demasiado delgada, las fibras pueden no anclarse con suficiente profundidad. Si la película es demasiado gruesa, las fibras pueden hundirse, inclinarse, agruparse o crear una superficie áspera. Una aplicación no uniforme puede generar densidad manchada, zonas brillantes sin fibra, bordes ásperos y desprendimiento inconsistente.
Diferentes métodos de aplicación crean riesgos distintos. La aplicación por spray puede cubrir formas complejas, pero necesita control de patrón de rociado, distancia de pistola, atomización, traslape y definición de borde. La aplicación con rodillo puede dar cobertura estable en piezas planas, pero puede tener dificultades en cavidades, esquinas o formas tridimensionales. La aplicación con malla puede controlar patrón y espesor, pero la selección de malla y viscosidad deben coincidir. La aplicación manual puede funcionar para prototipos, pero puede no representar la repetibilidad de producción.
La prueba de calificación debe definir, cuando sea posible, la cantidad objetivo de adhesivo aplicada o el espesor de película húmeda. Si la planta no mide directamente la cantidad aplicada, aun así debe registrar los ajustes de aplicación y el peso de la pieza antes y después del adhesivo. El objetivo es comparar resultados de forma justa y evitar aprobar una muestra que no pueda repetirse.
Las revisiones clave de aplicación incluyen:
| Factor de aplicación | Qué observar |
|---|---|
| Espesor de película | Baja cobertura, hundimiento de fibra, tacto áspero, curado lento |
| Definición de borde | Bordes difusos, bordes claros, saltos de adhesivo |
| Consistencia de patrón | Densidad de flocado desigual en la pieza |
| Vida útil de mezcla o tiempo de trabajo | Deriva de viscosidad durante el turno |
| Trayectoria de spray o rodillo | Rayas, marcas de traslape, zonas omitidas |
| Temperatura del adhesivo | Cambios de viscosidad y transferencia |
| Velocidad de línea | Cambios en tiempo abierto y nivelación de película |
No compense una cobertura débil de adhesivo únicamente agregando más fibra. El flocado adicional puede ocultar un defecto por un momento, pero no resuelve una mala formación de película ni un anclaje débil al sustrato.
Transferencia electrostática y mecánica de flocado
El flocado puede aplicarse por métodos electrostáticos, mecánicos o una combinación de ambos. Cada método genera necesidades de calificación distintas.
El flocado electrostático depende de una transferencia controlada y una orientación correcta de fibra. Puesta a tierra, voltaje, tasa de alimentación de fibra, humedad, limpieza de cabina, geometría de pieza y humedad del adhesivo pueden afectar cómo caen las fibras en el adhesivo. Si el campo electrostático es inestable, las fibras pueden caer de forma desigual o no levantarse correctamente. Esto puede crear cobertura manchada, baja densidad o mal tacto.
El flocado mecánico puede depender más de vibración, gravedad, flujo de aire, cepillado o movimiento de la pieza. Puede ser adecuado para ciertas formas o configuraciones de producción, pero la uniformidad de la película de adhesivo sigue siendo crítica. Si el adhesivo ya formó piel, está demasiado seco o está desigual antes del contacto con la fibra, la retención será menor.
Las formas complejas requieren atención adicional. Bandejas con cavidades, cavidades profundas, esquinas afiladas, nervaduras elevadas, carcasas moldeadas y perfiles de hule pueden mostrar transferencia desigual. Las esquinas pueden recibir demasiada fibra o muy poco adhesivo. Las áreas profundas pueden recibir menos fibra. Los bordes pueden secarse más rápido que las zonas planas.
Durante la calificación de transferencia, registre:
- método de aplicación de flocado
- ajustes de cabina, si es electrostático
- condición de puesta a tierra
- humedad y temperatura
- tasa de alimentación de fibra
- orientación de la pieza
- distancia entre aplicador y pieza
- tiempo entre aplicación de adhesivo y aplicación de flocado
- densidad visual antes del curado
- cobertura de bordes y cavidades
Una buena superficie flocada debe juzgarse en toda la pieza, no solo en el área central más fácil.
¿Flocado irregular o desprendimiento de fibras?
Revise adhesivos para flocado en insertos, plásticos, perfiles de hule y componentes de exhibición.
Soluciones para flocadoTiempo abierto y ventana de trabajo
El tiempo abierto es el periodo en el que el adhesivo todavía puede recibir y anclar flocado de forma efectiva. Lo afectan la química del adhesivo, la cantidad aplicada, temperatura, humedad, flujo de aire, absorción del sustrato y tiempo entre aplicación del adhesivo y transferencia del flocado.
Si el adhesivo está demasiado húmedo cuando se aplica el flocado, las fibras pueden caer, inclinarse, agruparse o hundirse. Si el adhesivo está demasiado seco, las fibras pueden no anclarse a suficiente profundidad y pueden desprenderse durante el cepillado. La ventana correcta suele ser específica para el adhesivo, la fibra, el sustrato y la configuración de línea.
Los equipos de planta deben definir una ventana práctica de trabajo durante la calificación. Esto es especialmente importante cuando las piezas se recubren por lotes antes del flocado. La primera pieza y la última pieza del lote pueden no tener el mismo tiempo abierto. Una prueba que revisa solo una pieza puede no detectar esta variación.
Revisiones útiles de tiempo abierto incluyen:
| Revisión de tiempo abierto | Por qué importa |
|---|---|
| Tiempo mínimo antes de flocar | Confirma que el adhesivo no esté demasiado húmedo ni demasiado móvil |
| Tiempo máximo antes de flocar | Confirma que el adhesivo no haya formado piel ni secado demasiado |
| Tamaño de lote | Muestra si todas las piezas se mantienen dentro de la ventana de trabajo |
| Flujo de aire | Puede secar bordes más rápido que el centro |
| Absorción del sustrato | Puede acortar el tiempo abierto efectivo |
| Temperatura y humedad | Pueden cambiar humedad superficial, tack y velocidad de secado |
El registro de aprobación debe indicar el rango de trabajo observado, no solo que el adhesivo “funcionó”. Esto ayuda a producción a mantener el resultado después de escalar.
Programa de curado, secado y disciplina de cepillado
El curado y la disciplina de secado son centrales para la retención del flocado. Una pieza puede verse bien justo después del flocado, pero fallar después del cepillado si el adhesivo no ha desarrollado suficiente fuerza. Cepillar antes de tiempo puede extraer fibras ancladas y generar desprendimiento que parece debilidad de fibra.
El programa de curado debe coincidir con el adhesivo, sustrato, fibra y diseño de pieza. Secado al aire, secado en horno, curado asistido por calor y secado por etapas pueden producir resultados diferentes. Temperatura y tiempo deben registrarse. También deben registrarse separación entre piezas, flujo de aire y condición de apilado.
El exceso de curado también puede causar problemas. Una película que se vuelve demasiado dura o quebradiza puede sentirse áspera, agrietarse al flexionar o liberar fibras durante abrasión. Una película que permanece demasiado blanda puede retener partículas sueltas, acumular polvo o desprender fibras durante el manejo. La ventana correcta de curado equilibra anclaje, flexibilidad, tacto y velocidad de producción.
El cepillado debe tratarse como parte de la prueba de calificación, no solo como un paso de limpieza. Método de cepillado, tipo de cepillo, presión, velocidad y momento pueden cambiar el resultado. Aspirado, recorte, soplado de aire y empaque también deben revisarse porque revelan anclaje débil de fibra.
Una prueba de curado y cepillado debe registrar:
| Paso de proceso | Qué registrar |
|---|---|
| Método de secado | Secado al aire, horno, túnel de calor, curado por etapas |
| Temperatura de curado | Temperatura real de pieza u horno si está disponible |
| Tiempo de curado | Tiempo antes de cepillado, recorte y empaque |
| Método de cepillado | Manual, rotativo, cepillo de línea, aspirado, soplado de aire |
| Momento del cepillado | Tiempo después del curado antes de retirar fibra excedente |
| Resultado de desprendimiento | Fibra suelta visible, pérdida de peso si se mide, contaminación en piso |
| Tacto | Suavidad, rigidez, fragilidad, aspereza |
| Momento de inspección final | Revisión inmediata y revisión después de reposo |
Un adhesivo para flocado debe aprobarse solo después de que la pieza haya superado los pasos de manejo posteriores al curado que realmente enfrentará.
Desprendimiento, abrasión y retención después del manejo
La cobertura visual es solo la primera prueba. La pregunta más importante es si el flocado permanece adherido después de un manejo realista. Las piezas flocadas pueden cepillarse, empacarse, apilarse, frotarse, insertarse, retirarse, enviarse, flexionarse o tocarse por usuarios finales. La calificación debe incluir las condiciones de manejo que importan para el producto.
El desprendimiento puede ocurrir por varias razones: película de adhesivo delgada, mala humectación del sustrato, tiempo abierto incorrecto, cepillado prematuro, curado insuficiente, curado excesivo, contaminación de fibra, polvo superficial o desajuste entre longitud de fibra y profundidad de película del adhesivo. Como las causas se traslapan, la prueba debe documentar cada variable de proceso.
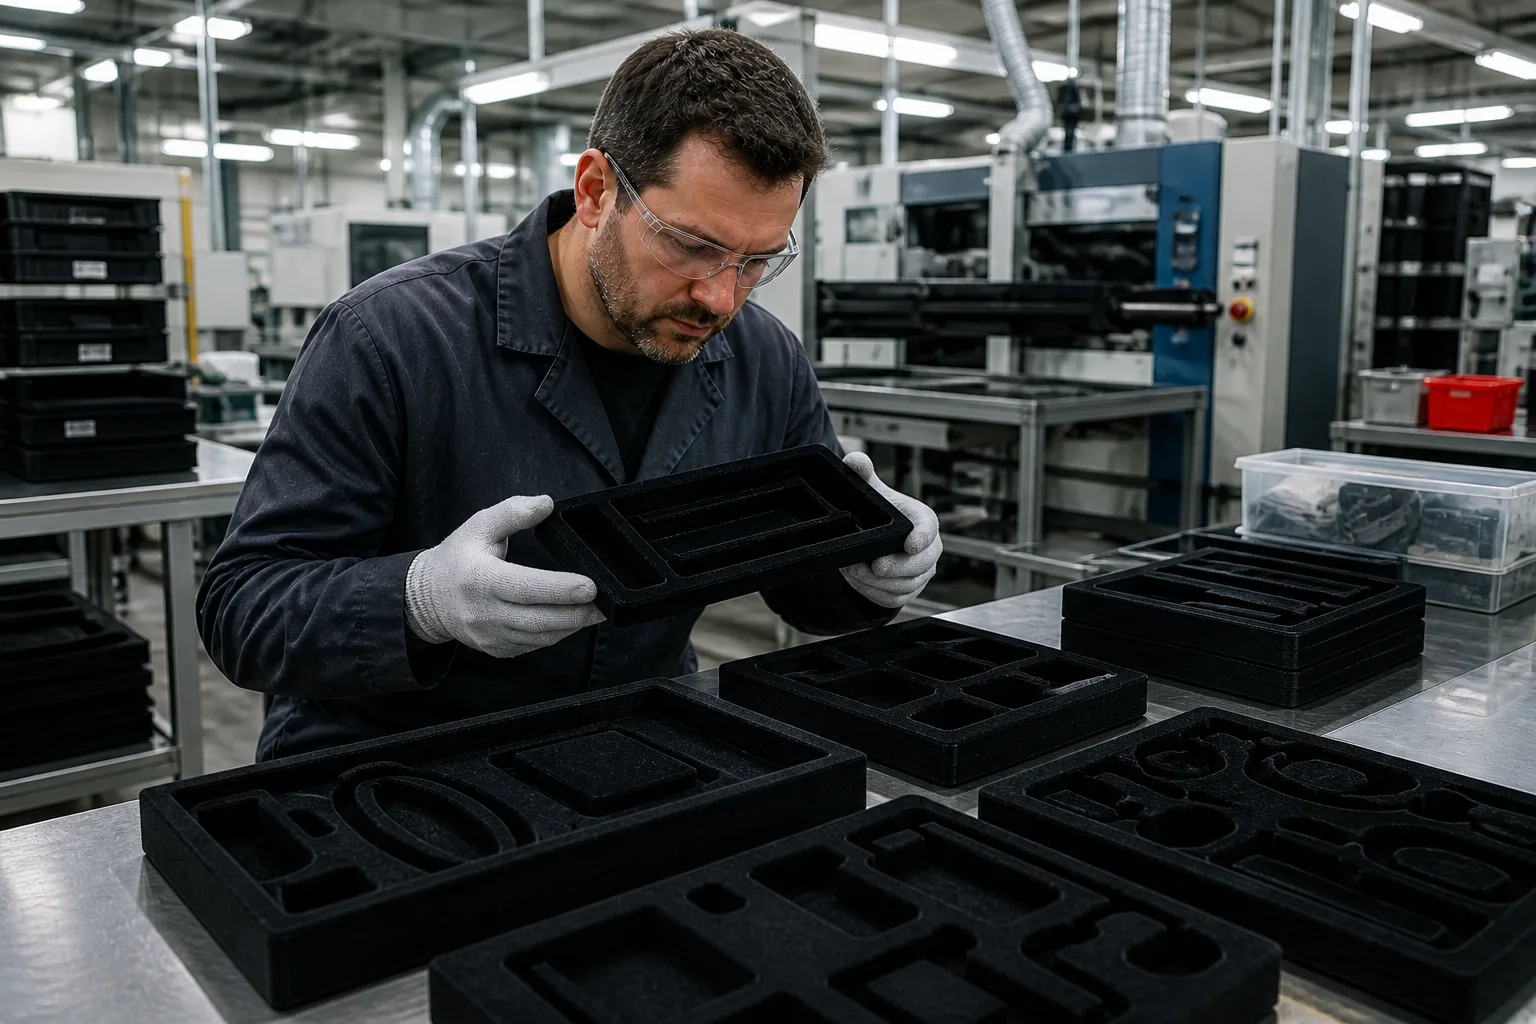
La prueba de abrasión debe coincidir con el caso de uso. Un inserto de empaque de lujo puede necesitar revisión de tacto ligero y frote suave. Un componente automotriz o de hule puede necesitar pruebas más exigentes de abrasión o flexión. Una bandeja de exhibición puede necesitar revisiones repetidas de colocación y retiro de producto. La prueba no debe exagerarse hasta convertirse en una afirmación amplia. Debe reflejar el estándar de aprobación del cliente.
La revisión posterior al manejo puede incluir:
- cepillado y aspirado después del curado
- prueba de frote manual
- prueba con cinta o revisión interna de adhesión, si la planta la usa
- prueba de abrasión según requisito del cliente
- revisión de flexión para hule o piezas flexibles
- inserción y retiro de producto
- revisión de línea de empaque
- revisión de anaquel o almacenamiento
- inspección visual bajo iluminación acordada
El registro de prueba debe describir el método. “Bajo desprendimiento” significa poco sin método, condición de inspección y límite de aceptación.
Humedad, almacenamiento y condiciones ambientales
La humedad puede afectar tanto el comportamiento de la fibra de flocado como el del adhesivo. Algunas fibras pueden responder a la humedad durante el almacenamiento. El tiempo abierto y la velocidad de secado del adhesivo también pueden cambiar cuando varía la humedad de la planta. En flocado electrostático, la humedad puede influir en el comportamiento de transferencia y la consistencia de cobertura.
Las condiciones de almacenamiento también importan. Fibra almacenada en contenedores abiertos, adhesivo retenido más allá del tiempo recomendado de uso o sustratos expuestos a humedad pueden generar resultados inconsistentes. Una planta puede ver buenos resultados en una temporada y malos resultados en otra si las condiciones no se controlan.
Durante la calificación, registre temperatura ambiente y humedad cuando sea práctico. También documente cómo se almacenaron la fibra, el adhesivo y el sustrato antes de la prueba. Si el producto se fabricará en una planta húmeda, fría o con ambiente estacional, la prueba debe reflejar esas condiciones tanto como sea posible.
Los registros ambientales deben incluir:
| Condición | Por qué importa |
|---|---|
| Almacenamiento de fibra | Humedad y manejo pueden afectar la transferencia |
| Almacenamiento de adhesivo | Edad y temperatura pueden afectar viscosidad y aplicación |
| Almacenamiento del sustrato | Humedad, polvo y cambios superficiales pueden afectar la unión |
| Humedad de cabina | Puede afectar la transferencia electrostática del flocado |
| Flujo de aire de secado | Puede cambiar el secado de bordes y el tiempo abierto |
| Variación estacional | Ayuda a explicar problemas de repetibilidad |
El control ambiental no necesita ser complicado, pero debe ser visible en el registro de aprobación.
Olor, limpieza y practicidad de producción
La calificación industrial debe incluir practicidad de producción, no solo desempeño de unión. Olor, limpieza, vida útil de mezcla, estabilidad de viscosidad, acumulación en equipos y manejo por operadores pueden afectar si un adhesivo es adecuado para uso rutinario.
El olor puede importar en empaques, piezas orientadas al consumidor, interiores automotrices, componentes de exhibición o productos cerrados. La revisión correcta depende del caso de uso. Una revisión simple de olor en planta puede bastar para algunas piezas industriales, mientras que un protocolo sensorial del cliente puede ser necesario para empaques premium o aplicaciones interiores.
La limpieza también debe observarse. Un adhesivo que une bien, pero crea residuos pesados en cabina, tapa equipo de spray, dificulta la limpieza de rodillos o causa paros frecuentes, puede no ser práctico. Registre tiempo de limpieza, ubicación de residuos y si el adhesivo permanece estable durante el turno.
Las revisiones de producción deben incluir:
- olor del adhesivo húmedo durante el uso
- olor de la pieza seca después del curado
- olor en empaque cerrado o cavidad cerrada si aplica
- estabilidad de viscosidad durante el turno
- acumulación en equipo
- limpieza de pistola de spray, rodillo o malla
- desperdicio generado durante ajuste
- comentarios de operadores
- comportamiento de reinicio después de pausas
Una aprobación equilibrada considera tanto desempeño como facilidad de uso diario.
Documentos del proveedor y revisión del comprador
Los documentos del proveedor ayudan a los compradores a comparar materiales y preparar archivos internos de aprobación. No reemplazan una prueba de línea, pero son importantes para seguridad, calidad y revisión de compras.
El TDS debe proporcionar información práctica del producto, como apariencia, rango de viscosidad, contenido de sólidos, guía recomendada de aplicación, notas de almacenamiento e información de vida útil cuando esté disponible. El SDS debe revisarse para manejo seguro, almacenamiento, transporte y comunicación en el lugar de trabajo. Los compradores también deben solicitar etiquetas de producto, códigos de lote, identificación de muestras y detalles de MOQ de producción.
Los documentos de cumplimiento deben solicitarse solo cuando sean relevantes para el caso de uso. Declaraciones relacionadas con REACH, RoHS o FDA pueden ser necesarias para ciertos archivos de cliente, mercados o categorías de producto. Estas declaraciones deben ser específicas del producto y delimitadas al caso de uso real. Evite tratar la disponibilidad documental como una afirmación amplia de desempeño o cumplimiento.
Un checklist documental para compradores puede incluir:
| Documento | Propósito |
|---|---|
| TDS | Propiedades del producto y guía de aplicación |
| SDS | Manejo seguro y comunicación de peligros |
| Etiqueta del producto | Confirmación de grado y trazabilidad de lote |
| Código de lote | Trazabilidad durante prueba y aprobación |
| Guía de almacenamiento | Ayuda a prevenir cambios de viscosidad o desempeño |
| Información de vida útil | Apoya planeación de inventario |
| Declaración REACH, si aplica | Revisión de sustancias restringidas por cliente o mercado |
| Declaración RoHS, si aplica | Revisión para electrónica o específica del cliente |
| Declaración FDA, si aplica | Revisión relacionada con contacto alimentario solo cuando el caso de uso lo requiere |
| MOQ y tiempo de entrega | Planeación de prueba y aprobación de compras |
El comprador debe conservar los documentos junto con el registro de prueba para que calidad, compras, ingeniería y cumplimiento revisen el mismo material.
Modos comunes de falla en flocado y primeras revisiones
Los defectos de flocado suelen tener más de una causa posible. Una tabla de solución de problemas ayuda a la planta a evitar cambiar la química del adhesivo antes de revisar fibra, sustrato, aplicación y condiciones de curado.
| Modo de falla | Posibles causas | Primeras revisiones |
|---|---|---|
| Densidad de flocado manchada | Aplicación desigual de adhesivo, mala transferencia, variación de humedad | Espesor de película, ajustes de cabina, puesta a tierra, trayectoria de spray |
| Zonas brillantes sin fibra | Saltos de adhesivo, contaminación superficial, mala humectación | Limpieza del sustrato, energía superficial, cobertura de aplicación |
| Alto desprendimiento después del cepillado | Curado insuficiente, poco adhesivo, anclaje débil al sustrato | Tiempo de curado, cantidad aplicada, momento de cepillado |
| Agrupamiento de fibras | Adhesivo demasiado húmedo, exceso de cantidad aplicada, mala alimentación de fibra | Tiempo abierto, espesor de película, flujo de fibra |
| Mala definición de borde | Exceso de spray, enmascarado débil, expansión del adhesivo | Método de aplicación, calidad de máscara, viscosidad |
| Tacto rígido | Exceso de aplicación, curado excesivo, flexibilidad de película incorrecta | Cantidad aplicada, programa de curado, grado de adhesivo |
| Superficie quebradiza | Calor excesivo, película de adhesivo no adecuada, curado excesivo | Temperatura de curado, tiempo, necesidad de flexibilidad |
| Baja retención en plástico | Baja energía superficial, agente de liberación, falta de tratamiento | Limpieza, primer, tratamiento corona o llama |
| Olor después de empaque | Secado incompleto, almacenamiento cerrado, selección de adhesivo | Tiempo de curado, ventilación, revisión de empaque cerrado |
| Dificultad de limpieza | Acumulación, secado dentro de equipo, mala compatibilidad con proceso | Vida útil de mezcla, ajustes de equipo, rutina de limpieza |
Buenos registros de solución de problemas hacen que las conversaciones con el proveedor sean más rápidas y útiles. En lugar de decir “el flocado se cae”, la planta puede decir: “El desprendimiento aumentó después de cepillado rotativo con 45 minutos de curado en este grado de hule.” Ese nivel de detalle ayuda a identificar la corrección real.
Registro de prueba de calificación para aprobación de planta
Una prueba de adhesivo para flocado debe producir un registro claro. Este registro protege al comprador y al proveedor al definir qué pasó, qué falló y qué condiciones de proceso deben conservarse.
Un registro práctico de prueba debe incluir:
| Punto de prueba | Qué registrar |
|---|---|
| Tipo de producto | Bandeja, inserto, perfil, panel, pieza moldeada, exhibidor u otro producto |
| Sustrato | Material, grado, proveedor, acabado superficial, tratamiento |
| Fibra | Tipo, longitud, denier, color, proveedor, condición de almacenamiento |
| Adhesivo | Grado, lote, versión de TDS, versión de SDS |
| Método de aplicación | Spray, rodillo, malla, mecánico, manual o híbrido |
| Cantidad aplicada | Valor medido o ajustes de aplicación |
| Tiempo abierto | Tiempo desde aplicación del adhesivo hasta flocado |
| Método de flocado | Electrostático, mecánico o combinado |
| Condiciones de cabina | Voltaje, puesta a tierra, humedad, alimentación de fibra si aplica |
| Programa de curado | Tiempo, temperatura, flujo de aire, método de secado |
| Proceso de cepillado | Momento, método, presión, tipo de cepillo |
| Resultado de retención | Desprendimiento, frote, abrasión, flexión o resultado de prueba del cliente |
| Resultado de apariencia | Densidad, definición de borde, uniformidad de color, tacto |
| Resultado de limpieza | Residuos, condición de equipo, paro |
| Límites de aprobación | Condiciones que no deben cambiarse sin revisión |
Este registro debe conservarse con el archivo del material aprobado. Si producción cambia después fibra, sustrato, primer, ajustes de cabina o programa de curado, el equipo puede decidir si se necesita recalificación.
Evidencia de campo
La evidencia de campo debe mostrar si la superficie flocada se mantiene estable después del cepillado, manejo, empaque y almacenamiento. Compare el registro de calificación con el caso de retención de fibra en flocado y documente juntos el sustrato, tipo de fibra, aplicación del adhesivo, ventana de curado y modo de falla.
Conclusión final
La calificación de un adhesivo para flocado no es solo una tarea de selección de adhesivo. Es una revisión de ventana de proceso que conecta tipo de fibra, longitud de fibra, denier, superficie del sustrato, preparación superficial, cantidad aplicada de adhesivo, tiempo abierto, transferencia de flocado, programa de curado, cepillado y retención después del manejo.
Una prueba exitosa debe mostrar cobertura visual uniforme, definición estable de borde, tacto aceptable, limpieza manejable y retención después de los pasos de manejo que la pieza realmente enfrentará. Antes de aprobar suministro en volumen, envíe al proveedor el sustrato, detalles de fibra, fotos de la pieza, método de aplicación, condiciones de curado y prueba de manejo esperada. Mientras más completa sea la información de entrada de la prueba, más útil será la recomendación del adhesivo.
Preguntas frecuentes
¿Por qué la densidad de flocado es desigual en el panel?
La densidad desigual de flocado puede venir de aplicación desigual de adhesivo, mala transferencia electrostática, puesta a tierra débil, humedad inestable, alimentación inconsistente de fibra, contaminación del sustrato o secado del adhesivo antes de aplicar la fibra. Revise espesor de película y trayectoria de aplicación antes de aumentar el tiempo de flocado.
¿Cómo probamos el desprendimiento de fibras?
Use un método que coincida con el manejo real del producto. Esto puede incluir cepillado, aspirado, frote manual, prueba de abrasión, flexión, inserción de producto o revisión de línea de empaque. Registre método, momento después del curado, condición de inspección y límite de aceptación.
¿El tipo de fibra cambia la selección del adhesivo?
Sí. Nylon, rayón, poliéster y fibras especiales pueden diferir en rigidez, comportamiento superficial, conductividad y necesidades de anclaje. La longitud de fibra y el denier también pueden cambiar la cantidad de adhesivo requerida y la ventana de curado.
¿Por qué el flocado se desprende después del cepillado?
Las causas comunes incluyen cepillado prematuro, curado insuficiente, baja cantidad de adhesivo aplicada, mala humectación del sustrato, contaminación superficial o una falta de compatibilidad entre longitud de fibra y profundidad de película de adhesivo. Revise tiempo de curado y cantidad aplicada antes de cambiar la fibra.
¿Puede usarse el mismo adhesivo para flocado en cartón, plástico y hule?
No debe asumirse. Cartón, plástico y hule tienen comportamientos superficiales distintos. El plástico puede necesitar tratamiento superficial, el hule puede necesitar limpieza o revisión de primer, y el cartón puede absorber el adhesivo rápidamente. Pruebe el sustrato exacto antes de aprobar.
¿Cuándo se necesita primer, tratamiento corona o tratamiento con llama?
El tratamiento superficial puede ser necesario cuando el sustrato tiene baja energía superficial, mala humectación, residuo de desmoldante o adhesión débil durante la prueba. El tratamiento correcto depende del material, diseño de pieza, método de producción y requisito del cliente.
¿Qué debe registrarse durante una prueba de adhesivo para flocado?
Registre tipo de fibra, longitud, denier, grado de sustrato, preparación superficial, grado de adhesivo, cantidad aplicada, método de aplicación, tiempo abierto, método de transferencia de flocado, programa de curado, proceso de cepillado, resultado de desprendimiento, resultado de apariencia, olor, limpieza y documentos del proveedor.
¿La humedad afecta los resultados de flocado?
Sí. La humedad puede afectar el secado del adhesivo, la condición de la fibra y la transferencia electrostática. Durante la calificación, registre la humedad de planta cuando sea práctico y mantenga consistentes las condiciones de almacenamiento de fibra, sustrato y adhesivo.
¿Qué documentos del proveedor deben solicitar los compradores?
Los compradores comúnmente solicitan TDS, SDS, etiqueta del producto, código de lote, guía de almacenamiento, información de vida útil, MOQ, tiempo de entrega y cualquier declaración relacionada con REACH, RoHS o FDA que el cliente requiera y que sea relevante para el caso de uso.
¿Cuándo debe recalificarse un adhesivo para flocado?
Se recomienda recalificar cuando cambian tipo de fibra, longitud de fibra, denier, sustrato, tratamiento superficial, método de aplicación del adhesivo, cantidad aplicada, ajustes de cabina, programa de curado, proceso de cepillado o requisitos de prueba del cliente.
Califique la retención de flocado sobre su sustrato real
Solicite material de laboratorio gratuito de 1 kg después de revisar tipo de fibra, superficie del sustrato, método de aplicación del adhesivo, ventana de curado, proceso de cepillado y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.