A qualificação de um adesivo para flocagem deve confirmar tipo de fibra, comprimento da fibra, denier, método de aplicação, preparação do substrato, quantidade aplicada de adesivo, programa de cura, disciplina de escovação, desprendimento de fibras após o manuseio e uniformidade visual antes da aprovação para compras em volume. Um teste confiável deve avaliar a fibra real, o substrato real, o método real de aplicação e a janela real de cura, em vez de julgar o desempenho do adesivo apenas por dados laboratoriais.
Índice
- ·Por que a qualificação do adesivo para flocagem deve começar pela superfície final
- ·Tipo de fibra, comprimento, denier e condutividade
- ·Compatibilidade do substrato: cartão, plástico, borracha, espuma e metal
- ·Preparação da superfície antes da aplicação do adesivo
- ·Aplicação do adesivo e controle da quantidade aplicada
- ·Transferência eletrostática e mecânica da flocagem
- ·Tempo aberto e janela de trabalho
- ·Programa de cura, secagem e disciplina de escovação
- ·Desprendimento, abrasão e retenção após manuseio
- ·Umidade, armazenamento e condições ambientais
- ·Odor, limpeza e praticidade de produção
- ·Documentos do fornecedor e revisão do comprador
- ·Modos comuns de falha na flocagem e primeiras verificações
- ·Registro de teste de qualificação para aprovação da planta
- ·Conclusão final
- ·Evidência de campo
- ·Perguntas frequentes
Por que a qualificação do adesivo para flocagem deve começar pela superfície final
Falhas de flocagem são fáceis de enxergar. Um painel manchado, uma área brilhante sem fibras, uma borda áspera, um toque rígido, fibras soltas na mesa de embalagem ou um campo de cor irregular podem fazer uma peça parecer inacabada. Em muitas equipes de produção, a primeira reação é culpar a fibra de flocagem. A qualidade da fibra importa, claro, mas resultados ruins de flocagem muitas vezes vêm de uma incompatibilidade entre fibra, adesivo, substrato, método de aplicação, janela de cura e processo de escovação.
Um adesivo para flocagem não deve ser qualificado apenas por viscosidade, teor de sólidos ou um pequeno teste em cupom. Esses dados são úteis, mas não provam que o adesivo vai reter a fibra nas condições reais de processo. A pergunta real é se o adesivo consegue receber a fibra, ancorá-la na profundidade correta, curar sem ficar quebradiço demais ou macio demais, e manter a flocagem depois de escovação, refile, manuseio, embalagem e uso pelo cliente.
Para compradores industriais, o risco não se limita à aparência. Baixa retenção de fibras pode gerar sucata, retrabalho, reclamações de clientes, problemas de limpeza e instabilidade na saída da linha. Uma bandeja flocada, um berço de embalagem, uma peça automotiva, um componente de display, um perfil de borracha, uma carcaça plástica ou uma peça à base de cartão podem exigir abordagens de qualificação diferentes.
Um processo prático de qualificação deve responder a estas perguntas:
| Pergunta de qualificação | Por que importa |
|---|---|
| O adesivo é compatível com o tipo e o comprimento da fibra? | A geometria da fibra afeta ancoragem, toque e desprendimento |
| O adesivo molha corretamente o substrato? | Molhabilidade ruim pode causar áreas sem fibra ou baixa retenção |
| A quantidade aplicada está controlada? | Pouco adesivo reduz a retenção; excesso pode afundar as fibras |
| O método de aplicação é repetível? | Spray, rolo, tela e métodos mecânicos criam perfis de filme diferentes |
| A janela de cura é realista? | Escovar cedo demais ou curar de forma agressiva pode causar desprendimento ou fragilidade |
| A peça passa na revisão de manuseio? | Cobertura visual sozinha não basta para aprovação de produção |
O objetivo não é afirmar que um adesivo funciona em todos os substratos. O objetivo é definir a janela de processo na qual adesivo, fibra, superfície e condições de cura funcionam juntos.
Tipo de fibra, comprimento, denier e condutividade
A escolha da fibra de flocagem tem efeito direto na qualificação do adesivo. Nylon, rayon, poliéster e outros tipos de fibra podem diferir em rigidez, comportamento superficial, resposta à umidade, transferência eletrostática e toque final. Mesmo quando duas fibras parecem semelhantes, elas podem não se comportar da mesma forma na cabine ou após a escovação.
O comprimento da fibra é um dos primeiros detalhes a confirmar. Fibras curtas podem criar um campo visual mais liso e mais denso, mas também podem exigir controle cuidadoso da profundidade do adesivo. Fibras mais longas podem gerar uma superfície mais rica ou uma textura mais profunda, mas costumam ser mais sensíveis à uniformidade da aplicação e à escovação. Se o filme de adesivo estiver raso demais, fibras longas podem não ancorar bem. Se o filme estiver pesado demais, as fibras podem afundar ou inclinar, reduzindo a uniformidade visual.
O denier também importa. Fibras mais finas podem criar uma superfície mais macia, enquanto fibras mais grossas podem alterar cobertura, textura e comportamento de retenção. Uma mudança de denier pode alterar a demanda por adesivo mesmo quando o comprimento da fibra permanece igual.
Na flocagem eletrostática, a condutividade e o comportamento de carga são importantes. A fibra precisa se transferir corretamente dentro da cabine e se orientar em direção à superfície coberta com adesivo. Se a fibra não carrega ou não se transfere de forma consistente, a peça final pode apresentar áreas claras, densidade irregular ou definição ruim de borda. Esses problemas não devem ser resolvidos apenas com mais floco. Fibra extra não corrige totalmente má aplicação de adesivo, aterramento fraco, contaminação da superfície ou ajustes incorretos da cabine.
Antes da aprovação do adesivo, registre:
- tipo de fibra
- fornecedor e grau da fibra
- comprimento da fibra
- denier
- cor da fibra
- condutividade ou adequação eletrostática, se aplicável
- condição de armazenamento
- exposição à umidade antes do teste
- qualquer tratamento ou acabamento da fibra que possa afetar a colagem
Uma mudança de fornecedor, comprimento de fibra, denier ou cor deve acionar uma revisão. Fibras escuras, claras e cores especiais podem mostrar defeitos de maneiras diferentes; por isso, a aprovação de aparência deve se basear na fibra real de produção.
Compatibilidade do substrato: cartão, plástico, borracha, espuma e metal
O mesmo adesivo para flocagem pode se comportar de forma muito diferente em substratos distintos. Por isso, a qualificação deve incluir o substrato real de produção, não uma placa genérica de teste.
Substratos de cartão e papel costumam ser absorventes. Eles podem retirar líquido do adesivo e encurtar o tempo aberto. Fibras soltas, poeira ou camadas superficiais fracas podem reduzir a ancoragem. Cartão revestido pode se comportar de forma diferente do cartão sem revestimento, porque o adesivo pode permanecer mais próximo da superfície.
Substratos plásticos criam outro desafio. Muitos plásticos têm baixa energia superficial ou podem conter resíduos de desmoldante, auxiliares de processamento ou contaminação superficial. Um adesivo para flocagem pode parecer úmido durante a aplicação e ainda assim falhar na ancoragem se a superfície não estiver devidamente preparada. ABS, PVC, PP, PE e outros plásticos não devem ser tratados como intercambiáveis.
Substratos de borracha podem ser difíceis por causa de bloom superficial, ceras, plastificantes, óleos de processo ou movimento flexível após a colagem. Uma peça de borracha pode passar em uma inspeção visual inicial, mas soltar fibras depois de flexão ou abrasão. Nesses casos, tanto a limpeza do substrato quanto a flexibilidade do adesivo são importantes.
Substratos de espuma podem absorver o adesivo para dentro dos poros, causando quantidade aplicada irregular e baixa ancoragem na superfície. Adesivo em excesso pode endurecer a espuma ou mudar seu comportamento de compressão. Substratos metálicos podem precisar de limpeza, desengraxe, abrasão ou primer, dependendo da condição da superfície e do uso esperado.
Uma revisão prática do substrato deve incluir:
| Substrato | Risco principal | O que confirmar |
|---|---|---|
| Cartão ou papel-cartão | Absorção, poeira, fibras superficiais fracas | Limpeza da superfície, quantidade aplicada, tempo aberto |
| Cartão revestido | Molhabilidade ruim ou secagem lenta | Compatibilidade superficial e programa de cura |
| Plástico ABS/PVC | Contaminação superficial ou molhabilidade variável | Método de limpeza e energia superficial |
| Plástico PP/PE | Baixa energia superficial | Primer, corona, chama ou outro tratamento se necessário |
| Borracha | Bloom, óleos, flexibilidade, migração | Limpeza, necessidade de primer, comportamento em flexão |
| Espuma | Afundamento do adesivo, mudança de rigidez | Quantidade aplicada e sensação de compressão |
| Metal | Óleo, oxidação, superfície lisa | Desengraxe, abrasão ou revisão de primer |
O melhor resultado de qualificação fica vinculado a um substrato identificado, a um método definido de preparação da superfície e a uma condição de processo documentada. Evite aprovar um adesivo para flocagem para “plástico” ou “borracha” em geral sem testar o material exato.
Preparação da superfície antes da aplicação do adesivo
A preparação da superfície pode decidir se uma peça flocada passa ou falha. Um adesivo forte não consegue ter bom desempenho se for aplicado sobre poeira, óleo, desmoldante, fibras superficiais fracas, umidade ou contaminação superficial.
Para substratos de cartão e papel, o controle de poeira é importante. Corte, fresagem, corte e vinco, e manuseio podem deixar resíduos na superfície. Se a poeira ficar entre o substrato e o adesivo, a flocagem pode parecer aderida no início, mas se soltar durante a escovação ou o manuseio.
Para plásticos, a equipe deve revisar energia superficial e contaminação. Alguns plásticos podem precisar de limpeza, primer, tratamento corona, tratamento por chama, tratamento por plasma ou outro método aprovado de ativação superficial. O método correto depende do tipo de plástico, formato da peça, volume de produção e requisito do cliente.
Para borracha, a limpeza deve considerar bloom superficial ou resíduos de processo. Uma limpeza rápida com pano pode não ser suficiente se óleos ou ceras continuarem migrando. Para metal, o desengraxe e a condição da superfície devem ser verificados antes da aplicação do adesivo.
Um bom registro de teste deve indicar exatamente como o substrato foi preparado. “Limpo antes da flocagem” é vago demais. Registre o agente de limpeza, o tempo de secagem, o método de tratamento, os passos do operador e o tempo entre o tratamento e a aplicação do adesivo.
Registros úteis de preparação da superfície incluem:
| Item de registro | Exemplo de detalhe a capturar |
|---|---|
| Método de limpeza | Limpeza com pano, lavagem, sopro de ar, aspiração, limpeza com solvente |
| Tratamento superficial | Primer, corona, chama, plasma, abrasão ou nenhum |
| Tempo de secagem | Tempo após limpeza ou tratamento antes do adesivo |
| Controle de manuseio | Luvas, bandejas cobertas, proteção contra poeira |
| Verificação da superfície | Inspeção visual, teste dyne, teste interno de molhabilidade se usado |
| Limite de tempo | Tempo máximo permitido entre tratamento e flocagem |
Um tratamento de superfície que funciona no laboratório pode falhar na linha se tempo, umidade ou manuseio mudarem. Por esse motivo, a preparação da superfície deve fazer parte da qualificação do adesivo, não ser tratada como uma etapa separada no fim.
Aplicação do adesivo e controle da quantidade aplicada
A aplicação do adesivo é um dos indicadores mais fortes do sucesso da flocagem. Se o filme de adesivo for fino demais, as fibras podem não ancorar com profundidade suficiente. Se o filme for espesso demais, as fibras podem afundar, inclinar, se aglomerar ou criar uma superfície áspera. Aplicação irregular pode gerar densidade manchada, áreas brilhantes sem fibras, bordas ásperas e comportamento inconsistente de desprendimento.
Métodos diferentes de aplicação criam riscos diferentes. A aplicação por spray pode cobrir formas complexas, mas exige controle do padrão de pulverização, distância da pistola, atomização, sobreposição e definição de borda. A aplicação por rolo pode dar cobertura estável em peças planas, mas pode ter dificuldade em reentrâncias, cantos ou formas tridimensionais. A aplicação por tela pode controlar padrão e espessura, mas a seleção da tela e a viscosidade precisam estar alinhadas. A aplicação manual pode funcionar para protótipos, mas pode não representar a repetibilidade de produção.
O teste de qualificação deve definir, quando possível, a quantidade-alvo de adesivo aplicada ou a espessura do filme úmido. Se a planta não mede diretamente a quantidade aplicada, ainda assim deve registrar os ajustes de aplicação e o peso da peça antes e depois do adesivo. O objetivo é comparar resultados de forma justa e evitar aprovar uma amostra que não possa ser repetida.
As principais verificações de aplicação incluem:
| Fator de aplicação | O que observar |
|---|---|
| Espessura do filme | Baixa cobertura, afundamento da fibra, toque áspero, cura lenta |
| Definição de borda | Bordas difusas, bordas claras, falhas de adesivo |
| Consistência do padrão | Densidade de flocagem desigual na peça |
| Vida útil da mistura ou tempo de trabalho | Deriva de viscosidade durante o turno |
| Trajetória de spray ou rolo | Listras, marcas de sobreposição, áreas omitidas |
| Temperatura do adesivo | Mudanças de viscosidade e transferência |
| Velocidade da linha | Mudanças no tempo aberto e no nivelamento do filme |
Não compense cobertura fraca de adesivo apenas adicionando mais fibras. Flocagem extra pode esconder um defeito por um momento, mas não resolve má formação de filme nem ancoragem fraca ao substrato.
Transferência eletrostática e mecânica da flocagem
A flocagem pode ser aplicada por métodos eletrostáticos, mecânicos ou por uma combinação dos dois. Cada método cria necessidades de qualificação diferentes.
A flocagem eletrostática depende de transferência controlada e orientação correta das fibras. Aterramento, tensão, taxa de alimentação de fibras, umidade, limpeza da cabine, geometria da peça e umidade do adesivo podem afetar como as fibras caem no adesivo. Se o campo eletrostático for instável, as fibras podem cair de forma desigual ou não se posicionar corretamente. Isso pode criar cobertura manchada, baixa densidade ou toque ruim.
A flocagem mecânica pode depender mais de vibração, gravidade, fluxo de ar, escovação ou movimento da peça. Ela pode ser adequada para certas formas ou configurações de produção, mas a uniformidade do filme de adesivo continua sendo crítica. Se o adesivo já formou película, está seco demais ou está irregular antes do contato com a fibra, a retenção será prejudicada.
Formas complexas exigem atenção adicional. Bandejas com rebaixo, cavidades profundas, cantos vivos, nervuras elevadas, carcaças moldadas e perfis de borracha podem apresentar transferência desigual. Cantos podem receber fibra demais ou adesivo de menos. Áreas profundas podem receber menos fibras. Bordas podem secar mais rápido do que áreas planas.
Durante a qualificação da transferência, registre:
- método de aplicação da flocagem
- ajustes da cabine, se for eletrostático
- condição de aterramento
- umidade e temperatura
- taxa de alimentação de fibras
- orientação da peça
- distância entre aplicador e peça
- tempo entre aplicação do adesivo e aplicação da flocagem
- densidade visual antes da cura
- cobertura de bordas e cavidades
Uma boa superfície flocada deve ser avaliada em toda a peça, não apenas na área central mais fácil.
Flocagem manchada ou desprendimento de fibras?
Revise adesivos para flocagem em insertos, plásticos, perfis de borracha e componentes de display.
Soluções para flocagemTempo aberto e janela de trabalho
Tempo aberto é o período em que o adesivo ainda consegue receber e ancorar a flocagem de forma eficaz. Ele é afetado pela química do adesivo, pela quantidade aplicada, temperatura, umidade, fluxo de ar, absorção do substrato e pelo tempo entre a aplicação do adesivo e a transferência da flocagem.
Se o adesivo estiver úmido demais quando a flocagem for aplicada, as fibras podem cair, inclinar, se aglomerar ou afundar. Se o adesivo estiver seco demais, as fibras podem não ancorar com profundidade suficiente e podem se soltar durante a escovação. A janela correta geralmente é específica para o adesivo, a fibra, o substrato e a configuração da linha.
As equipes de planta devem definir uma janela prática de trabalho durante a qualificação. Isso é especialmente importante quando as peças são revestidas em lotes antes da flocagem. A primeira peça e a última peça do lote podem não ter o mesmo tempo aberto. Um teste que avalia apenas uma peça pode não detectar essa variação.
Verificações úteis de tempo aberto incluem:
| Verificação de tempo aberto | Por que importa |
|---|---|
| Tempo mínimo antes da flocagem | Confirma que o adesivo não está úmido demais nem móvel demais |
| Tempo máximo antes da flocagem | Confirma que o adesivo não formou película nem secou demais |
| Tamanho do lote | Mostra se todas as peças ficam dentro da janela de trabalho |
| Fluxo de ar | Pode secar bordas mais rápido do que o centro |
| Absorção do substrato | Pode encurtar o tempo aberto efetivo |
| Temperatura e umidade | Podem alterar umidade superficial, tack e velocidade de secagem |
O registro de aprovação deve indicar a faixa de trabalho observada, não apenas dizer que o adesivo “funcionou”. Isso ajuda a produção a manter o resultado após o aumento de escala.
Programa de cura, secagem e disciplina de escovação
A cura e a disciplina de secagem são centrais para a retenção da flocagem. Uma peça pode parecer boa logo após a flocagem, mas falhar depois da escovação se o adesivo não tiver desenvolvido resistência suficiente. Escovação prematura pode arrancar fibras ancoradas e gerar desprendimento que parece fraqueza da fibra.
O programa de cura deve ser compatível com o adesivo, o substrato, a fibra e o design da peça. Secagem ao ar, secagem em estufa, cura assistida por calor e secagem em etapas podem produzir resultados diferentes. Temperatura e tempo devem ser registrados. Espaçamento entre peças, fluxo de ar e condição de empilhamento também devem ser anotados.
Cura excessiva também pode causar problemas. Um filme que fica duro ou quebradiço demais pode ter toque áspero, trincar sob flexão ou liberar fibras durante abrasão. Um filme que permanece macio demais pode reter partículas soltas, acumular poeira ou soltar fibras durante o manuseio. A janela correta de cura equilibra ancoragem, flexibilidade, toque e velocidade de produção.
A escovação deve ser tratada como parte do teste de qualificação, não apenas como etapa de limpeza. Método de escovação, tipo de escova, pressão, velocidade e momento podem mudar o resultado. Aspiração, refile, sopro de ar e embalagem também devem ser revisados porque revelam ancoragem fraca das fibras.
Um teste de cura e escovação deve registrar:
| Etapa do processo | O que registrar |
|---|---|
| Método de secagem | Secagem ao ar, estufa, túnel de calor, cura em etapas |
| Temperatura de cura | Temperatura real da peça ou da estufa, se disponível |
| Tempo de cura | Tempo antes da escovação, refile e embalagem |
| Método de escovação | Manual, rotativo, escova de linha, aspiração, sopro de ar |
| Momento da escovação | Tempo após a cura antes da remoção da fibra excedente |
| Resultado de desprendimento | Fibra solta visível, perda de peso se medida, contaminação no piso |
| Toque | Maciez, rigidez, fragilidade, aspereza |
| Momento da inspeção final | Revisão imediata e revisão após repouso |
Um adesivo para flocagem só deve ser aprovado depois que a peça passar pelas etapas de manuseio pós-cura previstas.
Desprendimento, abrasão e retenção após manuseio
A cobertura visual é apenas o primeiro teste. A pergunta mais importante é se a flocagem permanece aderida após manuseio realista. Peças flocadas podem ser escovadas, embaladas, empilhadas, esfregadas, inseridas, removidas, transportadas, flexionadas ou tocadas por usuários finais. A qualificação deve incluir as condições de manuseio que importam para o produto.
O desprendimento pode ocorrer por vários motivos: filme de adesivo fino, má molhabilidade do substrato, tempo aberto incorreto, escovação prematura, cura insuficiente, cura excessiva, contaminação da fibra, poeira superficial ou incompatibilidade entre comprimento da fibra e profundidade do filme de adesivo. Como as causas se sobrepõem, o teste deve documentar cada variável de processo.
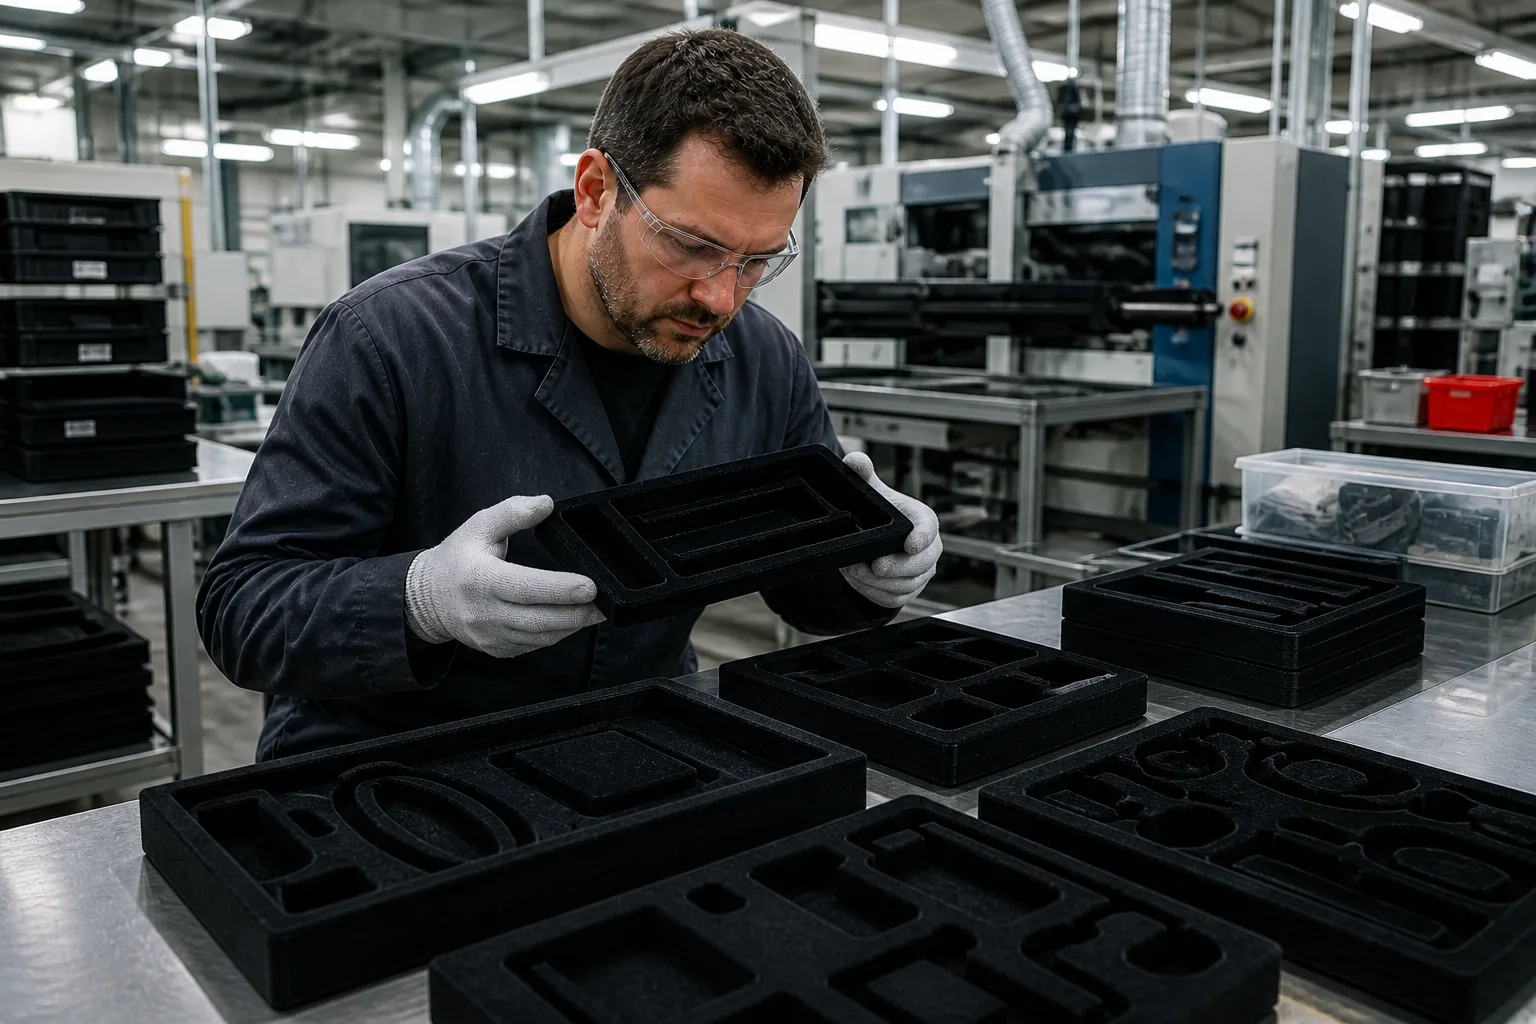
O teste de abrasão deve corresponder ao caso de uso. Um berço de embalagem de luxo pode precisar de revisão de toque leve e fricção suave. Um componente automotivo ou de borracha pode precisar de testes mais exigentes de abrasão ou flexão. Uma bandeja de display pode precisar de revisões repetidas de inserção e retirada do produto. O teste não deve ser exagerado até virar uma alegação ampla. Ele deve refletir o padrão de aprovação do cliente.
A revisão pós-manuseio pode incluir:
- escovação e aspiração após a cura
- teste de fricção manual
- teste com fita ou verificação interna de adesão, se usada pela planta
- teste de abrasão conforme requisito do cliente
- revisão de flexão para borracha ou peças flexíveis
- inserção e remoção do produto
- revisão da linha de embalagem
- revisão em prateleira ou armazenamento
- inspeção visual sob iluminação acordada
O registro do teste deve descrever o método. “Baixo desprendimento” significa pouco sem método, condição de inspeção e limite de aceitação.
Umidade, armazenamento e condições ambientais
A umidade pode afetar tanto o comportamento da fibra de flocagem quanto o comportamento do adesivo. Algumas fibras podem responder à umidade durante o armazenamento. O tempo aberto e a velocidade de secagem do adesivo também podem mudar quando a umidade da planta varia. Na flocagem eletrostática, a umidade pode influenciar o comportamento de transferência e a consistência da cobertura.
As condições de armazenamento também importam. Fibra armazenada em recipientes abertos, adesivo mantido além do tempo recomendado de uso ou substratos expostos à umidade podem gerar resultados inconsistentes. Uma planta pode ver bons resultados em uma estação e maus resultados em outra se as condições não forem controladas.
Durante a qualificação, registre temperatura ambiente e umidade quando for prático. Documente também como a fibra, o adesivo e o substrato foram armazenados antes do teste. Se o produto será fabricado em uma planta úmida, fria ou com ambiente sazonal, o teste deve refletir essas condições o máximo possível.
Os registros ambientais devem incluir:
| Condição | Por que importa |
|---|---|
| Armazenamento da fibra | Umidade e manuseio podem afetar a transferência |
| Armazenamento do adesivo | Idade e temperatura podem afetar viscosidade e aplicação |
| Armazenamento do substrato | Umidade, poeira e mudanças superficiais podem afetar a colagem |
| Umidade da cabine | Pode afetar a transferência eletrostática da flocagem |
| Fluxo de ar de secagem | Pode alterar secagem de borda e tempo aberto |
| Variação sazonal | Ajuda a explicar problemas de repetibilidade |
O controle ambiental não precisa ser complicado, mas deve estar visível no registro de aprovação.
Odor, limpeza e praticidade de produção
A qualificação industrial deve incluir praticidade de produção, não apenas desempenho de colagem. Odor, limpeza, vida útil da mistura, estabilidade de viscosidade, acúmulo em equipamentos e manuseio pelos operadores podem afetar se um adesivo é adequado para uso rotineiro.
O odor pode importar em embalagens, peças voltadas ao consumidor, interiores automotivos, componentes de display ou produtos fechados. A revisão correta depende do caso de uso. Uma simples verificação de odor na planta pode ser suficiente para algumas peças industriais, enquanto um protocolo sensorial do cliente pode ser necessário para embalagens premium ou aplicações internas.
A limpeza também deve ser observada. Um adesivo que cola bem, mas cria resíduo pesado na cabine, entope equipamento de spray, dificulta a limpeza dos rolos ou causa paradas frequentes, pode não ser prático. Registre tempo de limpeza, localização dos resíduos e se o adesivo permanece estável durante o turno.
As verificações de produção devem incluir:
- odor do adesivo úmido durante o uso
- odor da peça seca após a cura
- odor em embalagem fechada ou cavidade fechada, se relevante
- estabilidade de viscosidade durante o turno
- acúmulo em equipamentos
- limpeza da pistola de spray, rolo ou tela
- desperdício gerado durante o ajuste
- feedback dos operadores
- comportamento de reinício após pausas
Uma aprovação equilibrada considera desempenho e usabilidade diária em conjunto.
Documentos do fornecedor e revisão do comprador
Os documentos do fornecedor ajudam compradores a comparar materiais e preparar arquivos internos de aprovação. Eles não substituem um teste de linha, mas são importantes para segurança, qualidade e revisão de compras.
O TDS deve fornecer informações práticas do produto, como aparência, faixa de viscosidade, teor de sólidos, orientação de aplicação recomendada, notas de armazenamento e informações de vida útil quando disponíveis. O SDS deve ser revisado para manuseio seguro, armazenamento, transporte e comunicação no local de trabalho. Compradores também devem solicitar rótulos de produto, códigos de lote, identificação de amostras e detalhes de MOQ de produção.
Documentos de conformidade devem ser solicitados apenas quando forem relevantes ao caso de uso. Declarações relacionadas a REACH, RoHS ou FDA podem ser necessárias para certos arquivos de cliente, mercados ou categorias de produto. Elas devem ser específicas do produto e delimitadas ao caso de uso real. Evite tratar a disponibilidade de documentos como uma alegação ampla de desempenho ou conformidade.
Um checklist documental para compradores pode incluir:
| Documento | Finalidade |
|---|---|
| TDS | Propriedades do produto e orientação de aplicação |
| SDS | Manuseio seguro e comunicação de perigos |
| Rótulo do produto | Confirmação do grau e rastreabilidade do lote |
| Código de lote | Rastreabilidade durante teste e aprovação |
| Orientação de armazenamento | Ajuda a evitar mudanças de viscosidade ou desempenho |
| Informação de vida útil | Apoia o planejamento de estoque |
| Declaração REACH, se relevante | Revisão de substâncias restritas pelo cliente ou mercado |
| Declaração RoHS, se relevante | Revisão para eletrônicos ou específica do cliente |
| Declaração FDA, se relevante | Revisão relacionada a contato com alimentos somente quando o caso de uso exigir |
| MOQ e prazo de entrega | Planejamento de teste e aprovação de compras |
O comprador deve manter os documentos junto com o registro do teste, para que qualidade, compras, engenharia e conformidade revisem o mesmo material.
Modos comuns de falha na flocagem e primeiras verificações
Defeitos de flocagem muitas vezes têm mais de uma causa possível. Uma tabela de solução de problemas ajuda a planta a evitar trocar a química do adesivo antes de verificar fibra, substrato, aplicação e condições de cura.
| Modo de falha | Possíveis causas | Primeiras verificações |
|---|---|---|
| Densidade de flocagem manchada | Aplicação irregular de adesivo, transferência ruim, variação de umidade | Espessura do filme, ajustes da cabine, aterramento, trajetória de spray |
| Áreas brilhantes sem fibras | Falhas de adesivo, contaminação superficial, molhabilidade ruim | Limpeza do substrato, energia superficial, cobertura da aplicação |
| Alto desprendimento após escovação | Cura insuficiente, adesivo fino, ancoragem fraca no substrato | Tempo de cura, quantidade aplicada, momento da escovação |
| Aglomeração de fibras | Adesivo úmido demais, excesso de quantidade aplicada, má alimentação de fibras | Tempo aberto, espessura do filme, fluxo de fibras |
| Má definição de borda | Overspray, mascaramento fraco, espalhamento do adesivo | Método de aplicação, qualidade da máscara, viscosidade |
| Toque rígido | Excesso de aplicação, cura excessiva, flexibilidade inadequada do filme | Quantidade aplicada, programa de cura, grau do adesivo |
| Superfície quebradiça | Calor excessivo, filme adesivo inadequado, cura excessiva | Temperatura de cura, tempo, necessidade de flexibilidade |
| Baixa retenção em plástico | Baixa energia superficial, agente desmoldante, ausência de tratamento | Limpeza, primer, tratamento corona ou chama |
| Odor após embalagem | Secagem incompleta, armazenamento fechado, escolha do adesivo | Tempo de cura, ventilação, revisão em embalagem fechada |
| Dificuldade de limpeza | Acúmulo, secagem dentro do equipamento, baixa compatibilidade com processo | Vida útil da mistura, ajustes do equipamento, rotina de limpeza |
Bons registros de solução de problemas tornam as conversas com o fornecedor mais rápidas e úteis. Em vez de dizer “a flocagem está caindo”, a planta pode dizer: “O desprendimento aumentou após escovação rotativa com 45 minutos de cura neste grau de borracha.” Esse nível de detalhe ajuda a identificar a correção real.
Registro de teste de qualificação para aprovação da planta
Um teste de adesivo para flocagem deve produzir um registro claro. Esse registro protege comprador e fornecedor ao definir o que passou, o que falhou e quais condições de processo devem ser preservadas.
Um registro prático de teste deve incluir:
| Item do teste | O que registrar |
|---|---|
| Tipo de produto | Bandeja, berço, perfil, painel, peça moldada, display ou outro item |
| Substrato | Material, grau, fornecedor, acabamento superficial, tratamento |
| Fibra | Tipo, comprimento, denier, cor, fornecedor, condição de armazenamento |
| Adesivo | Grau, lote, versão do TDS, versão do SDS |
| Método de aplicação | Spray, rolo, tela, mecânico, manual ou híbrido |
| Quantidade aplicada | Valor medido ou ajustes de aplicação |
| Tempo aberto | Tempo da aplicação do adesivo até a flocagem |
| Método de flocagem | Eletrostático, mecânico ou combinado |
| Condições da cabine | Tensão, aterramento, umidade, alimentação de fibras, se aplicável |
| Programa de cura | Tempo, temperatura, fluxo de ar, método de secagem |
| Processo de escovação | Momento, método, pressão, tipo de escova |
| Resultado de retenção | Desprendimento, fricção, abrasão, flexão ou resultado de teste do cliente |
| Resultado de aparência | Densidade, definição de borda, uniformidade de cor, toque |
| Resultado de limpeza | Resíduo, condição do equipamento, parada |
| Limites de aprovação | Condições que não devem mudar sem revisão |
Esse registro deve ser mantido no arquivo do material aprovado. Se a produção mudar depois a fibra, o substrato, o primer, os ajustes da cabine ou o programa de cura, a equipe poderá decidir se a requalificação é necessária.
Conclusão final
A qualificação de um adesivo para flocagem não é apenas uma tarefa de seleção de adesivo. É uma revisão da janela de processo que conecta tipo de fibra, comprimento da fibra, denier, superfície do substrato, preparação da superfície, quantidade aplicada de adesivo, tempo aberto, transferência da flocagem, programa de cura, escovação e retenção após manuseio.
Um teste bem-sucedido deve mostrar cobertura visual uniforme, definição de borda estável, toque aceitável, limpeza gerenciável e retenção depois das etapas de manuseio que a peça realmente enfrentará. Antes de aprovar fornecimento em volume, envie ao fornecedor o substrato, os detalhes da fibra, fotos da peça, método de aplicação, condições de cura e teste de manuseio esperado. Quanto mais completas forem as informações de entrada do teste, mais útil será a recomendação do adesivo.
Evidência de campo
A evidência de campo deve mostrar se a superfície flocada permanece estável após escovação, manuseio, embalagem e armazenamento. Compare o registro de qualificação com o estudo de caso de retenção de fibra na flocagem e documente juntos substrato, tipo de fibra, aplicação do adesivo, janela de cura e modo de falha.
Perguntas frequentes
Por que a densidade da flocagem fica irregular no painel?
A densidade irregular de flocagem pode vir de aplicação desigual de adesivo, transferência eletrostática ruim, aterramento fraco, umidade instável, alimentação inconsistente de fibras, contaminação do substrato ou secagem do adesivo antes da aplicação da fibra. Verifique a espessura do filme e a trajetória de aplicação antes de aumentar o tempo de flocagem.
Como testamos o desprendimento de fibras?
Use um método que corresponda ao manuseio real do produto. Isso pode incluir escovação, aspiração, fricção manual, teste de abrasão, flexão, inserção do produto ou revisão da linha de embalagem. Registre o método, o momento após a cura, a condição de inspeção e o limite de aceitação.
O tipo de fibra muda a seleção do adesivo?
Sim. Nylon, rayon, poliéster e fibras especiais podem diferir em rigidez, comportamento superficial, condutividade e necessidades de ancoragem. O comprimento da fibra e o denier também podem alterar a quantidade de adesivo necessária e a janela de cura.
Por que a flocagem se desprende depois da escovação?
Causas comuns incluem escovação prematura, cura insuficiente, baixa quantidade aplicada de adesivo, má molhabilidade do substrato, contaminação superficial ou incompatibilidade entre o comprimento da fibra e a profundidade do filme de adesivo. Revise tempo de cura e quantidade aplicada antes de trocar a fibra.
O mesmo adesivo para flocagem pode ser usado em cartão, plástico e borracha?
Não deve ser presumido. Cartão, plástico e borracha têm comportamentos superficiais diferentes. Plástico pode precisar de tratamento superficial, borracha pode exigir limpeza ou revisão de primer, e cartão pode absorver o adesivo rapidamente. Teste o substrato exato antes da aprovação.
Quando primer, tratamento corona ou tratamento por chama são necessários?
Tratamento superficial pode ser necessário quando o substrato tem baixa energia superficial, molhabilidade ruim, resíduo de desmoldante ou adesão fraca durante o teste. O tratamento correto depende do material, do design da peça, do método de produção e do requisito do cliente.
O que deve ser registrado durante um teste de adesivo para flocagem?
Registre tipo de fibra, comprimento, denier, grau do substrato, preparação da superfície, grau do adesivo, quantidade aplicada, método de aplicação, tempo aberto, método de transferência da flocagem, programa de cura, processo de escovação, resultado de desprendimento, resultado de aparência, odor, limpeza e documentos do fornecedor.
A umidade afeta os resultados da flocagem?
Sim. A umidade pode afetar a secagem do adesivo, a condição da fibra e a transferência eletrostática. Durante a qualificação, registre a umidade da planta quando for prático e mantenha consistentes as condições de armazenamento de fibra, substrato e adesivo.
Quais documentos do fornecedor os compradores devem solicitar?
Compradores normalmente solicitam TDS, SDS, rótulo do produto, código de lote, orientação de armazenamento, informações de vida útil, MOQ, prazo de entrega e qualquer declaração relacionada a REACH, RoHS ou FDA exigida pelo cliente e relevante ao caso de uso.
Quando um adesivo para flocagem deve ser requalificado?
Recomenda-se requalificar quando mudarem tipo de fibra, comprimento da fibra, denier, substrato, tratamento superficial, método de aplicação do adesivo, quantidade aplicada, ajustes da cabine, programa de cura, processo de escovação ou requisitos de teste do cliente.
Qualifique a retenção da flocagem no seu substrato real
Solicite material laboratorial gratuito de 1 kg após revisar tipo de fibra, superfície do substrato, método de aplicação do adesivo, janela de cura, processo de escovação e condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.