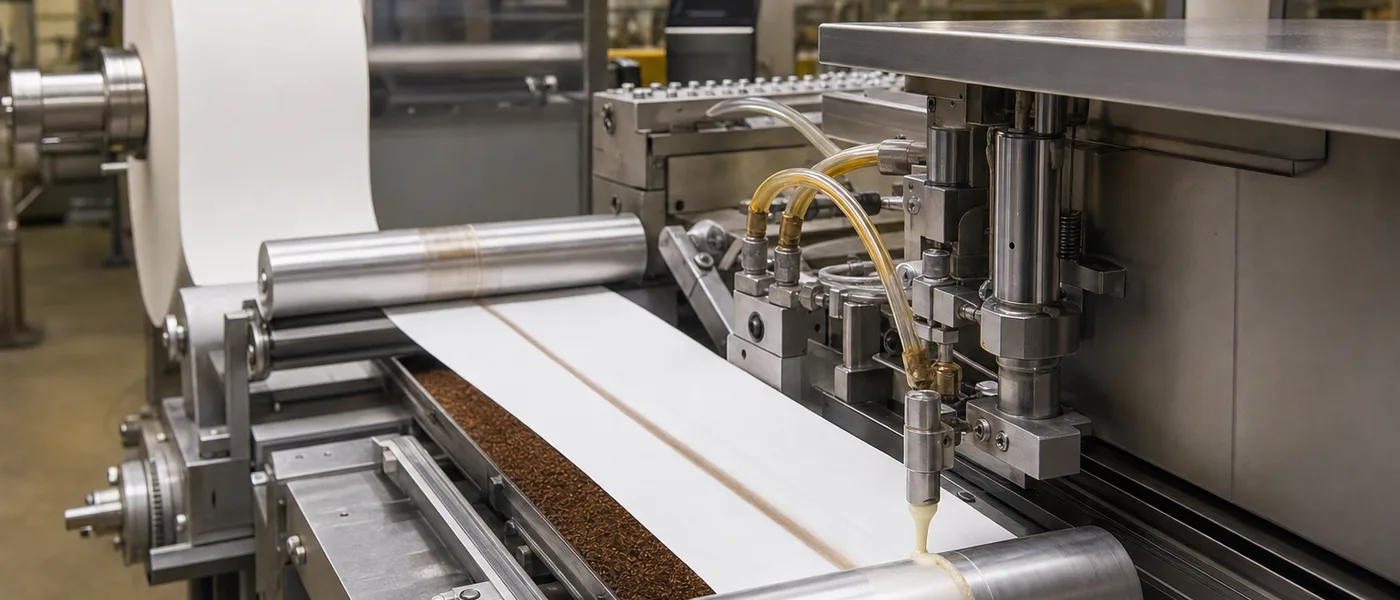
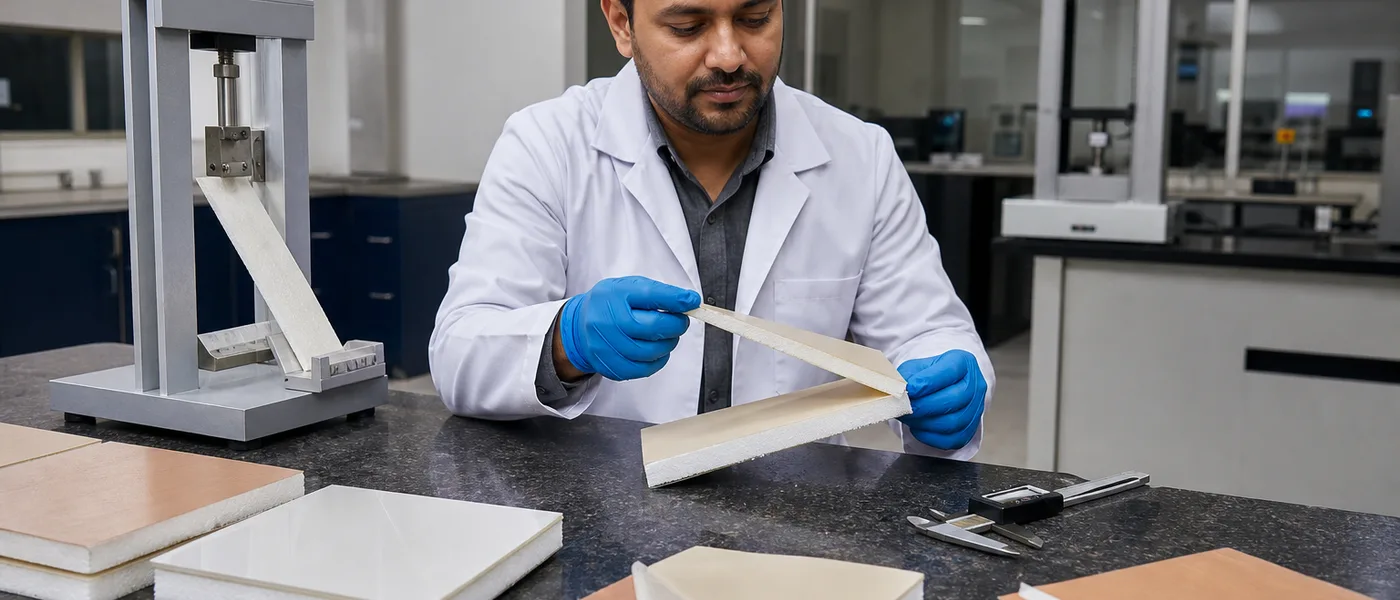
Квалификация клея для флокирования должна до утверждения объемных закупок подтверждать тип волокна, длину волокна, денье, метод нанесения, подготовку субстрата, количество нанесенного клея, график отверждения, дисциплину вычесывания, осыпание волокон после обработки и визуальную равномерность. Надежное испытание должно проверять реальное волокно, реальный субстрат, реальный метод нанесения и реальное окно отверждения, а не оценивать работу клея только по лабораторным данным.
Содержание
- ·Почему квалификация клея для флокирования должна начинаться с готовой поверхности
- ·Тип волокна, длина, денье и проводимость
- ·Совместимость с субстратом: картон, пластик, резина, пена и металл
- ·Подготовка поверхности перед нанесением клея
- ·Нанесение клея и контроль количества нанесения
- ·Электростатический и механический перенос флока
- ·Открытое время и рабочее окно
- ·График отверждения, сушка и дисциплина вычесывания
- ·Осыпание, истирание и удержание после обработки
- ·Влажность, хранение и условия окружающей среды
- ·Запах, очистка и практичность производства
- ·Документы поставщика и проверка покупателем
- ·Частые виды отказов при флокировании и первые проверки
- ·Протокол квалификационного испытания для утверждения на заводе
- ·Полевые подтверждения
- ·Итоговый вывод
- ·Частые вопросы
Почему квалификация клея для флокирования должна начинаться с готовой поверхности
Дефекты флокирования видны сразу. Пятнистая панель, блестящая зона без волокон, грубая кромка, жесткое ощущение при касании, свободные волокна на упаковочном столе или неравномерное цветовое поле могут сделать деталь незавершенной на вид. Во многих производственных командах первой реакцией становится обвинение флок-волокна. Качество волокна действительно важно, но плохой результат флокирования часто возникает из-за несоответствия между волокном, клеем, субстратом, методом нанесения, окном отверждения и процессом вычесывания.
Клей для флокирования нельзя квалифицировать только по вязкости, содержанию сухих веществ или маленькому тесту на купоне. Эти данные полезны, но они не доказывают, что клей удержит волокно в реальных условиях процесса. Главный вопрос в том, способен ли клей принять волокно, закрепить его на правильной глубине, отвердиться без чрезмерной хрупкости или мягкости и сохранить флок после вычесывания, обрезки, обработки, упаковки и использования у клиента.
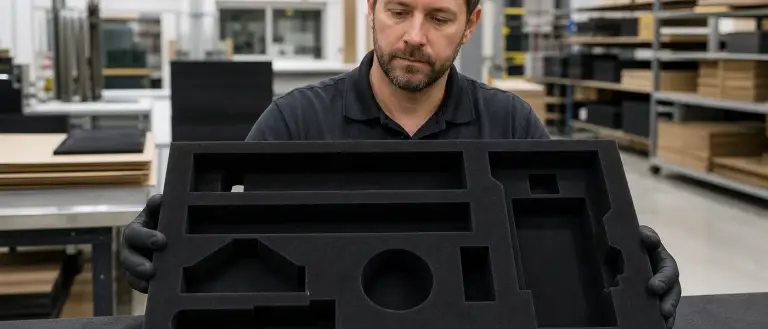
Для промышленных покупателей риск не ограничивается внешним видом. Слабое удержание флока может привести к браку, доработке, рекламациям клиентов, проблемам с очисткой и нестабильному выходу линии. Флокированный лоток, упаковочный вкладыш, автомобильная деталь, компонент дисплея, резиновый профиль, пластиковый корпус или изделие на основе картона могут требовать разных подходов к квалификации.
Практический процесс квалификации должен отвечать на следующие вопросы:
| Вопрос квалификации | Почему это важно |
|---|---|
| Соответствует ли клей типу и длине волокна? | Геометрия волокна влияет на закрепление, тактильность и осыпание |
| Правильно ли клей смачивает субстрат? | Плохое смачивание может вызвать зоны без волокон или слабое удержание |
| Контролируется ли количество нанесения? | Недостаток клея снижает удержание; избыток может утопить волокно |
| Повторяем ли метод нанесения? | Распыление, валик, трафарет и механические методы создают разные профили пленки |
| Реалистично ли окно отверждения? | Слишком раннее вычесывание или слишком жесткое отверждение может вызвать осыпание или хрупкость |
| Проходит ли деталь проверку после обработки? | Одной визуальной укрывистости недостаточно для производственного утверждения |
Цель не в том, чтобы заявить, что один клей работает на всех субстратах. Цель — определить процессное окно, в котором клей, волокно, поверхность и условия отверждения работают вместе.
Тип волокна, длина, денье и проводимость
Выбор флок-волокна напрямую влияет на квалификацию клея. Нейлон, вискоза, полиэстер и другие типы волокон могут различаться по жесткости, поведению поверхности, реакции на влажность, электростатическому переносу и итоговому ощущению при касании. Даже если два волокна выглядят похожими, они могут вести себя по-разному в камере флокирования или после вычесывания.
Длина волокна — один из первых параметров, который нужно подтвердить. Короткие волокна могут создавать более гладкое и плотное визуальное поле, но также могут требовать более точного контроля глубины клеевого слоя. Более длинные волокна могут давать более богатую поверхность или более глубокую фактуру, но обычно чувствительнее к равномерности нанесения и вычесыванию. Если клеевая пленка слишком мелкая, длинные волокна могут закрепиться недостаточно. Если пленка слишком толстая, волокна могут утонуть или наклониться, что снижает визуальную равномерность.
Денье также имеет значение. Более тонкие волокна могут создавать более мягкую поверхность, тогда как более тяжелые волокна могут менять укрывистость, фактуру и поведение при удержании. Изменение денье может изменить требование к количеству клея, даже если длина волокна остается прежней.
При электростатическом флокировании важны проводимость и поведение заряда. Волокно должно правильно переноситься в камере и ориентироваться в сторону поверхности, покрытой клеем. Если волокно заряжается или переносится нестабильно, готовая деталь может иметь светлые зоны, неравномерную плотность или плохую четкость кромки. Эти проблемы не стоит решать только добавлением большего количества флока. Дополнительное волокно не исправит полностью плохое нанесение клея, слабое заземление, загрязнение поверхности или неправильные настройки камеры.
Перед утверждением клея зафиксируйте:
- тип волокна;
- поставщика и марку волокна;
- длину волокна;
- денье;
- цвет волокна;
- проводимость или пригодность для электростатического нанесения, если применяется;
- условия хранения;
- воздействие влажности до испытания;
- любую обработку или отделку волокна, которая может влиять на склеивание.
Смена поставщика, длины волокна, денье или цвета должна запускать пересмотр. Темные, светлые и специальные цвета могут по-разному показывать дефекты, поэтому визуальное утверждение должно основываться на фактическом производственном волокне.
Совместимость с субстратом: картон, пластик, резина, пена и металл
Один и тот же клей для флокирования может вести себя очень по-разному на разных субстратах. Поэтому квалификация должна включать фактический производственный субстрат, а не универсальную тестовую панель.
Картонные и бумажные субстраты часто впитывают влагу. Они могут вытягивать жидкость из клея и сокращать открытое время. Свободные волокна, пыль или слабые поверхностные слои могут снижать закрепление. Мелованный или покрытый картон может вести себя иначе, чем непокрытый, потому что клей может оставаться ближе к поверхности.
Пластиковые субстраты создают другую задачу. Многие пластики имеют низкую поверхностную энергию или могут содержать остатки разделительных средств, технологические добавки или поверхностные загрязнения. Клей для флокирования может выглядеть влажным во время нанесения, но все равно не закрепиться, если поверхность не подготовлена правильно. ABS, PVC, PP, PE и другие пластики нельзя считать взаимозаменяемыми.
Резиновые субстраты могут быть сложными из-за поверхностного налета, восков, пластификаторов, технологических масел или гибкого движения после склеивания. Резиновая деталь может пройти ранний визуальный контроль, но начать терять волокна после изгиба или истирания. В таких случаях важны и очистка субстрата, и гибкость клея.
Пенные субстраты могут впитывать клей в поры, вызывая неравномерное количество нанесения и слабое поверхностное закрепление. Избыток клея может сделать пену жестче или изменить ее поведение при сжатии. Металлические субстраты могут требовать очистки, обезжиривания, абразивной обработки или праймера в зависимости от состояния поверхности и предполагаемого применения.
Практический обзор субстрата должен включать:
| Субстрат | Основной риск | Что нужно подтвердить |
|---|---|---|
| Картон или бумажный картон | Впитывание, пыль, слабые поверхностные волокна | Чистота поверхности, количество нанесения, открытое время |
| Покрытый картон | Плохое смачивание или медленная сушка | Совместимость поверхности и график отверждения |
| Пластик ABS/PVC | Загрязнение поверхности или переменное смачивание | Метод очистки и поверхностная энергия |
| Пластик PP/PE | Низкая поверхностная энергия | Праймер, корона, пламя или другая обработка при необходимости |
| Резина | Налет, масла, гибкость, миграция | Очистка, потребность в праймере, поведение при изгибе |
| Пена | Уход клея в поры, изменение жесткости | Количество нанесения и ощущение при сжатии |
| Металл | Масло, окисление, гладкая поверхность | Обезжиривание, абразивная обработка или проверка праймера |
Лучший результат квалификации привязан к названному субстрату, методу подготовки поверхности и процессным условиям. Избегайте общего утверждения клея для флокирования для “пластика” или “резины” без проверки точного материала.
Подготовка поверхности перед нанесением клея
Подготовка поверхности может решить, пройдет флокированная деталь испытание или нет. Сильный клей не сможет хорошо работать, если нанесен поверх пыли, масла, разделительного средства, слабых поверхностных волокон, влаги или загрязнения.
Для картонных и бумажных субстратов важен контроль пыли. Резка, фрезерование, высечка и обработка могут оставлять мусор на поверхности. Если пыль находится между субстратом и клеем, флок может сначала казаться закрепленным, но затем освободиться при вычесывании или обработке.
Для пластиков команда должна проверить поверхностную энергию и загрязнение. Некоторым пластикам может потребоваться очистка, праймер, коронная обработка, обработка пламенем, плазменная обработка или другой утвержденный метод активации поверхности. Правильный метод зависит от типа пластика, формы детали, объема производства и требований клиента.
Для резины очистка должна учитывать поверхностный налет или технологические остатки. Быстрое протирание может быть недостаточным, если масла или воски продолжают мигрировать. Для металла до нанесения клея нужно проверить обезжиривание и состояние поверхности.
Хороший протокол испытания должен точно указывать, как был подготовлен субстрат. Формулировка “очищено перед флокированием” слишком расплывчата. Запишите чистящее средство, время сушки, метод обработки, действия оператора и время между обработкой и нанесением клея.
Полезные записи по подготовке поверхности включают:
| Пункт записи | Пример данных для фиксации |
|---|---|
| Метод очистки | Протирка, мойка, продувка воздухом, вакуумная очистка, очистка растворителем |
| Обработка поверхности | Праймер, корона, пламя, плазма, абразивная обработка или отсутствие обработки |
| Время сушки | Время после очистки или обработки до нанесения клея |
| Контроль обращения | Перчатки, закрытые лотки, защита от пыли |
| Проверка поверхности | Визуальный осмотр, dyne-тест, внутренний тест смачивания, если используется |
| Временной предел | Максимально допустимое время между обработкой и флокированием |
Обработка поверхности, которая работает в лаборатории, может не сработать на линии, если изменятся время, влажность или обращение с деталями. Поэтому подготовка поверхности должна быть частью квалификации клея, а не отдельным поздним замечанием.
Нанесение клея и контроль количества нанесения
Нанесение клея — один из самых сильных предикторов успеха флокирования. Если клеевая пленка слишком тонкая, волокна могут закрепиться недостаточно глубоко. Если пленка слишком толстая, волокна могут утонуть, наклониться, слипнуться или создать грубую поверхность. Неравномерное нанесение может привести к пятнистой плотности, блестящим зонам без волокон, грубым кромкам и нестабильному осыпанию.
Разные методы нанесения создают разные риски. Распыление может покрывать сложные формы, но требует контроля факела распыления, расстояния пистолета, атомизации, перекрытия и четкости кромки. Нанесение валиком может давать стабильное покрытие на плоских деталях, но испытывать трудности в углублениях, углах или трехмерных формах. Трафаретное нанесение может контролировать рисунок и толщину, но выбор сетки и вязкость должны соответствовать друг другу. Ручное нанесение может подходить для прототипов, но часто не отражает повторяемость производства.
Квалификационное испытание должно, по возможности, определить целевое количество нанесения или толщину влажной пленки. Если завод не измеряет количество нанесения напрямую, он должен хотя бы фиксировать настройки нанесения и вес детали до и после нанесения клея. Цель — сравнивать результаты справедливо и не утверждать образец, который невозможно повторить.
Ключевые проверки нанесения включают:
| Фактор нанесения | Что контролировать |
|---|---|
| Толщина пленки | Низкая укрывистость, утопание волокон, грубая поверхность, медленное отверждение |
| Четкость кромки | Размытые границы, светлые края, пропуски клея |
| Постоянство рисунка | Неравномерная плотность флока по детали |
| Жизнеспособность смеси или рабочее время | Дрейф вязкости в течение смены |
| Траектория распыления или валика | Полосы, следы перекрытия, пропущенные зоны |
| Температура клея | Изменение вязкости и переноса |
| Скорость линии | Изменения открытого времени и выравнивания пленки |
Не компенсируйте слабое покрытие клеем только добавлением большего количества волокна. Дополнительный флок может временно скрыть дефект, но не решает проблему плохого формирования пленки или слабого закрепления на субстрате.
Электростатический и механический перенос флока
Флок может наноситься электростатическим методом, механическим методом или комбинацией этих подходов. У каждого метода свои требования к квалификации.
Электростатическое флокирование зависит от контролируемого переноса и правильной ориентации волокон. Заземление, напряжение, скорость подачи волокна, влажность, чистота камеры, геометрия детали и влажность клея могут влиять на то, как волокна попадают в клей. Если электростатическое поле нестабильно, волокна могут ложиться неравномерно или не вставать правильно. Это может вызвать пятнистую укрывистость, слабую плотность или плохое ощущение при касании.
Механическое флокирование может больше зависеть от вибрации, силы тяжести, потока воздуха, вычесывания или движения детали. Оно может подходить для отдельных форм или производственных конфигураций, но равномерность клеевой пленки остается критичной. Если клей уже образовал пленку на поверхности, слишком сухой или неровный до контакта с волокном, удержание ухудшится.
Сложные формы требуют дополнительного внимания. Лотки с углублениями, глубокие полости, острые углы, выступающие ребра, формованные корпуса и резиновые профили могут показывать неравномерный перенос. Углы могут получать слишком много волокна или слишком мало клея. Глубокие зоны могут получать меньше волокна. Кромки могут высыхать быстрее, чем плоские участки.
Во время квалификации переноса зафиксируйте:
- метод нанесения флока;
- настройки камеры, если используется электростатика;
- состояние заземления;
- влажность и температуру;
- скорость подачи волокна;
- ориентацию детали;
- расстояние между аппликатором и деталью;
- время от нанесения клея до нанесения флока;
- визуальную плотность до отверждения;
- покрытие кромок и полостей.
Хорошая флокированная поверхность должна оцениваться по всей детали, а не только по самой простой центральной зоне.
Пятнистый флок или осыпание волокон?
Проверьте клеи для флокирования вставок, пластиков, резиновых профилей и дисплейных компонентов.
Решения для флокированияОткрытое время и рабочее окно
Открытое время — это период, в течение которого клей еще способен эффективно принять и закрепить флок. На него влияют химия клея, количество нанесения, температура, влажность, поток воздуха, впитывание субстрата и время между нанесением клея и переносом флока.
Если клей слишком влажный при нанесении флока, волокна могут падать, наклоняться, слипаться или тонуть. Если клей слишком сухой, волокна могут закрепиться недостаточно глубоко и осыпаться при вычесывании. Правильное окно обычно зависит от конкретного клея, волокна, субстрата и настройки линии.
Производственные команды должны определить практическое рабочее окно во время квалификации. Это особенно важно, когда детали покрываются клеем партиями перед флокированием. Первая и последняя деталь в партии могут иметь разное открытое время. Испытание, проверяющее только одну деталь, может не заметить эту вариацию.
Полезные проверки открытого времени включают:
| Проверка открытого времени | Почему это важно |
|---|---|
| Минимальное время до флокирования | Подтверждает, что клей не слишком влажный и не слишком подвижный |
| Максимальное время до флокирования | Подтверждает, что клей не образовал поверхностную пленку и не пересох |
| Размер партии | Показывает, остаются ли все детали в рабочем окне |
| Поток воздуха | Может сушить кромки быстрее, чем центр |
| Впитывание субстрата | Может сокращать фактическое открытое время |
| Температура и влажность | Могут менять влажность, липкость и скорость сушки |
Протокол утверждения должен указывать наблюдаемый рабочий диапазон, а не просто то, что клей “сработал”. Это помогает производству сохранить результат при масштабировании.
График отверждения, сушка и дисциплина вычесывания
Отверждение и дисциплина сушки критичны для удержания флока. Деталь может выглядеть хорошо сразу после флокирования, но провалиться после вычесывания, если клей не набрал достаточную прочность. Преждевременное вычесывание может вытянуть закрепленные волокна и вызвать осыпание, которое выглядит как слабость волокна.
График отверждения должен соответствовать клею, субстрату, волокну и конструкции детали. Сушка на воздухе, сушка в печи, тепловое отверждение и ступенчатая сушка могут давать разные результаты. Температуру и время нужно фиксировать. Также нужно записывать расстояние между деталями, поток воздуха и условия укладки.
Переотверждение тоже может создавать проблемы. Пленка, которая становится слишком твердой или хрупкой, может ощущаться грубой, трескаться при изгибе или освобождать волокна при истирании. Пленка, которая остается слишком мягкой, может удерживать свободные частицы, собирать пыль или терять волокна во время обработки. Правильное окно отверждения балансирует закрепление, гибкость, тактильность и скорость производства.
Вычесывание следует рассматривать как часть квалификационного испытания, а не только как этап очистки. Метод вычесывания, тип щетки, давление, скорость и момент выполнения могут изменить результат. Вакуумирование, обрезка, продувка воздухом и упаковка также должны проверяться, потому что они выявляют слабое закрепление волокон.
Испытание отверждения и вычесывания должно фиксировать:
| Этап процесса | Что фиксировать |
|---|---|
| Метод сушки | Сушка на воздухе, печь, тепловой туннель, ступенчатое отверждение |
| Температура отверждения | Фактическая температура детали или печи, если доступна |
| Время отверждения | Время до вычесывания, обрезки и упаковки |
| Метод вычесывания | Ручной, роторный, линейная щетка, вакуум, продувка воздухом |
| Момент вычесывания | Время после отверждения до удаления лишнего волокна |
| Результат осыпания | Видимые свободные волокна, потеря веса при измерении, загрязнение пола |
| Тактильность | Мягкость, жесткость, хрупкость, шероховатость |
| Время финального контроля | Немедленная проверка и проверка после выдержки |
Клей для флокирования следует утверждать только после того, как деталь прошла предполагаемые этапы обработки после отверждения.
Осыпание, истирание и удержание после обработки
Визуальная укрывистость — только первый тест. Более важный вопрос: остается ли флок закрепленным после реалистичной обработки. Флокированные детали могут вычесываться, упаковываться, укладываться в стопки, тереться, вставляться, извлекаться, перевозиться, изгибаться или касаться конечными пользователями. Квалификация должна включать условия обработки, важные для продукта.
Осыпание может происходить по многим причинам: тонкая клеевая пленка, плохое смачивание субстрата, неправильное открытое время, преждевременное вычесывание, недоотверждение, переотверждение, загрязнение волокна, пыль на поверхности или несоответствие длины волокна глубине клеевой пленки. Поскольку причины пересекаются, испытание должно документировать каждую переменную процесса.
Испытание на истирание должно соответствовать сценарию применения. Упаковочный вкладыш премиального уровня может требовать легкой проверки касанием и мягким трением. Автомобильный или резиновый компонент может требовать более жесткого испытания на истирание или изгиб. Демонстрационный лоток может требовать многократных проверок вставки и извлечения продукта. Тест не должен превращаться в широкое заявление о характеристиках. Он должен отражать стандарт утверждения клиента.
Проверка после обработки может включать:
- вычесывание и вакуумную очистку после отверждения;
- ручной тест на трение;
- тест лентой или внутреннюю проверку адгезии, если используется на заводе;
- испытание на истирание по требованию клиента;
- проверку изгиба для резины или гибких деталей;
- вставку и извлечение продукта;
- проверку упаковочной линии;
- проверку на полке или при хранении;
- визуальный осмотр при согласованном освещении.
Протокол испытания должен описывать метод. Формулировка “низкое осыпание” мало что означает без метода, условий контроля и предела приемки.
Влажность, хранение и условия окружающей среды
Влажность может влиять и на поведение флок-волокна, и на поведение клея. Некоторые волокна могут реагировать на влагу при хранении. Открытое время клея и скорость сушки также могут изменяться при колебаниях влажности в цехе. При электростатическом флокировании влажность может влиять на перенос и постоянство покрытия.
Условия хранения также важны. Волокно, хранящееся в открытых контейнерах, клей, используемый после рекомендованного времени, или субстраты, подвергшиеся воздействию влажности, могут давать нестабильные результаты. Завод может получать сильные результаты в один сезон и слабые в другой, если условия не контролируются.
Во время квалификации фиксируйте температуру помещения и влажность, когда это практически возможно. Также документируйте, как волокно, клей и субстрат хранились до испытания. Если продукт будет производиться на влажном, холодном или сезонно изменчивом предприятии, испытание должно максимально отражать эти условия.
Экологические записи должны включать:
| Условие | Почему это важно |
|---|---|
| Хранение волокна | Влажность и обращение могут влиять на перенос |
| Хранение клея | Возраст и температура могут влиять на вязкость и нанесение |
| Хранение субстрата | Влажность, пыль и изменения поверхности могут влиять на склеивание |
| Влажность камеры | Может влиять на электростатический перенос флока |
| Поток воздуха при сушке | Может менять сушку кромок и открытое время |
| Сезонные изменения | Помогают объяснить проблемы повторяемости |
Контроль среды не обязан быть сложным, но он должен быть видимым в протоколе утверждения.
Запах, очистка и практичность производства
Промышленная квалификация должна включать производственную практичность, а не только прочность соединения. Запах, очистка, жизнеспособность смеси, стабильность вязкости, накопление на оборудовании и удобство работы операторов могут влиять на то, подходит ли клей для регулярного применения.
Запах может быть важен для упаковки, потребительских деталей, автомобильных интерьеров, компонентов дисплеев или закрытых изделий. Правильная проверка зависит от сценария применения. Для некоторых промышленных деталей может быть достаточно простой проверки запаха на заводе, тогда как для премиальной упаковки или интерьерных применений может понадобиться сенсорный протокол клиента.
Очистку также нужно наблюдать. Клей, который хорошо связывает, но создает тяжелые остатки в камере, забивает распылительное оборудование, усложняет очистку валиков или вызывает частые остановки, может быть непрактичным. Записывайте время очистки, место накопления остатков и то, остается ли клей стабильным в течение смены.
Производственные проверки должны включать:
- запах влажного клея во время применения;
- запах сухой детали после отверждения;
- запах в закрытой упаковке или закрытой полости, если применимо;
- стабильность вязкости в течение смены;
- накопление на оборудовании;
- очистку распылителя, валика или трафарета;
- отходы, возникающие при настройке;
- обратную связь операторов;
- поведение при повторном запуске после пауз.
Сбалансированное утверждение учитывает и рабочие характеристики, и удобство ежедневного использования.
Документы поставщика и проверка покупателем
Документы поставщика помогают покупателям сравнивать материалы и готовить внутренние файлы утверждения. Они не заменяют испытание на линии, но важны для безопасности, качества и закупочной проверки.
TDS должен предоставлять практическую информацию о продукте: внешний вид, диапазон вязкости, содержание сухих веществ, рекомендуемые указания по применению, рекомендации по хранению и данные о сроке годности, если доступны. SDS следует проверять с точки зрения безопасного обращения, хранения, транспортировки и коммуникации на рабочем месте. Покупателям также следует запрашивать этикетки продукта, коды партий, идентификацию образцов и детали производственного MOQ.
Документы по соответствию следует запрашивать только тогда, когда они релевантны сценарию применения. Заявления, связанные с REACH, RoHS или FDA, могут требоваться для отдельных клиентских файлов, рынков или категорий продукции. Эти заявления должны быть специфичны для продукта и ограничены фактическим применением. Не следует рассматривать наличие документов как широкое заявление о характеристиках или соответствии.
Документальный чек-лист покупателя может включать:
| Документ | Назначение |
|---|---|
| TDS | Свойства продукта и рекомендации по применению |
| SDS | Безопасное обращение и информирование об опасностях |
| Этикетка продукта | Подтверждение марки и отслеживание партии |
| Код партии | Прослеживаемость во время испытания и утверждения |
| Рекомендации по хранению | Помогают предотвратить изменения вязкости или характеристик |
| Информация о сроке годности | Поддерживает планирование запасов |
| Заявление REACH, если релевантно | Проверка ограниченных веществ по требованиям клиента или рынка |
| Заявление RoHS, если релевантно | Проверка для электроники или конкретного клиента |
| Заявление FDA, если релевантно | Проверка, связанная с контактом с пищевыми продуктами, только когда этого требует сценарий применения |
| MOQ и срок поставки | Планирование испытания и закупочное утверждение |
Покупатель должен хранить документы вместе с протоколом испытания, чтобы качество, закупки, инженерная команда и специалисты по соответствию проверяли один и тот же материал.
Частые виды отказов при флокировании и первые проверки
Дефекты флокирования часто имеют больше одной возможной причины. Таблица диагностики помогает заводу не менять химию клея раньше времени, пока не проверены волокно, субстрат, нанесение и условия отверждения.
| Вид отказа | Возможные причины | Первые проверки |
|---|---|---|
| Пятнистая плотность флока | Неравномерное нанесение клея, слабый перенос, колебание влажности | Толщина пленки, настройки камеры, заземление, траектория распыления |
| Блестящие зоны без волокон | Пропуск клея, загрязнение поверхности, плохое смачивание | Очистка субстрата, поверхностная энергия, покрытие при нанесении |
| Сильное осыпание после вычесывания | Недоотверждение, тонкий слой клея, слабое закрепление на субстрате | Время отверждения, количество нанесения, момент вычесывания |
| Слипание волокон | Клей слишком влажный, избыточное нанесение, плохая подача волокна | Открытое время, толщина пленки, поток волокна |
| Плохая четкость кромки | Перераспыление, слабая маскировка, растекание клея | Метод нанесения, качество маски, вязкость |
| Жесткое ощущение | Избыточное нанесение, переотверждение, неправильная гибкость пленки | Количество нанесения, график отверждения, марка клея |
| Хрупкая поверхность | Чрезмерное тепло, неподходящая клеевая пленка, переотверждение | Температура отверждения, время, потребность в гибкости |
| Слабое удержание на пластике | Низкая поверхностная энергия, разделительное средство, отсутствие обработки | Очистка, праймер, коронная обработка или обработка пламенем |
| Запах после упаковки | Неполная сушка, закрытое хранение, выбор клея | Время отверждения, вентиляция, проверка в закрытой упаковке |
| Сложная очистка | Накопление, высыхание в оборудовании, плохая совместимость с процессом | Жизнеспособность смеси, настройки оборудования, процедура очистки |
Хорошие диагностические записи делают разговор с поставщиком быстрее и полезнее. Вместо фразы “флок осыпается” завод может сказать: “Осыпание увеличилось после роторного вычесывания при 45 минутах отверждения на этой марке резины.” Такой уровень детализации помогает найти реальную корректировку.
Протокол квалификационного испытания для утверждения на заводе
Испытание клея для флокирования должно давать понятный протокол. Такой протокол защищает покупателя и поставщика, определяя, что прошло, что не прошло и какие условия процесса должны сохраняться.
Практический протокол испытания должен включать:
| Пункт испытания | Что фиксировать |
|---|---|
| Тип продукта | Лоток, вкладыш, профиль, панель, формованная деталь, дисплей или другое изделие |
| Субстрат | Материал, марка, поставщик, отделка поверхности, обработка |
| Волокно | Тип, длина, денье, цвет, поставщик, условия хранения |
| Клей | Марка, партия, версия TDS, версия SDS |
| Метод нанесения | Распыление, валик, трафарет, механический, ручной или гибридный |
| Количество нанесения | Измеренное значение или настройки нанесения |
| Открытое время | Время от нанесения клея до флокирования |
| Метод флокирования | Электростатический, механический или комбинированный |
| Условия камеры | Напряжение, заземление, влажность, подача волокна, если применимо |
| График отверждения | Время, температура, поток воздуха, метод сушки |
| Процесс вычесывания | Момент, метод, давление, тип щетки |
| Результат удержания | Осыпание, трение, истирание, изгиб или результат клиентского теста |
| Результат внешнего вида | Плотность, четкость кромки, равномерность цвета, тактильность |
| Результат очистки | Остатки, состояние оборудования, простой |
| Пределы утверждения | Условия, которые нельзя менять без пересмотра |
Этот протокол должен храниться в файле утвержденного материала. Если производство позже меняет волокно, субстрат, праймер, настройки камеры или график отверждения, команда сможет определить, нужна ли повторная квалификация.
Полевые подтверждения
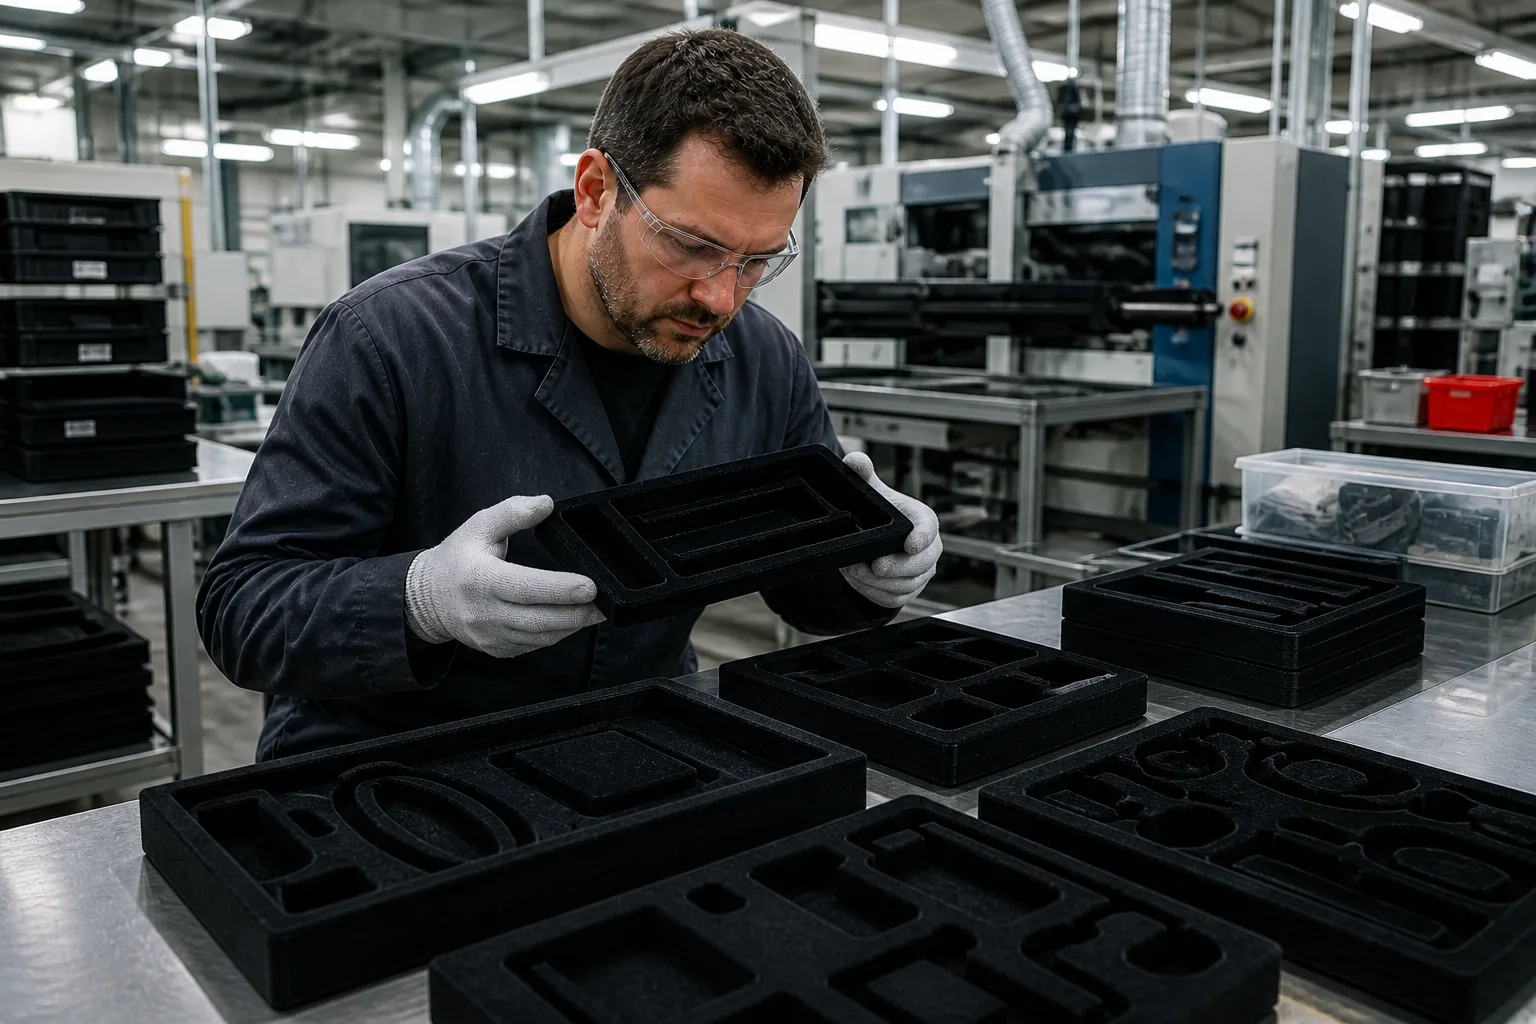
Полевые подтверждения должны показывать, остается ли флокированная поверхность стабильной после вычесывания, обработки, упаковки и хранения. Сопоставьте протокол квалификации с кейсом по удержанию волокна при флокировании и фиксируйте вместе субстрат, тип волокна, нанесение клея, окно отверждения и вид отказа.
Итоговый вывод
Квалификация клея для флокирования — это не просто выбор клея. Это проверка процессного окна, которое связывает тип волокна, длину волокна, денье, поверхность субстрата, подготовку поверхности, количество нанесенного клея, открытое время, перенос флока, график отверждения, вычесывание и удержание после обработки.
Успешное испытание должно показать равномерную визуальную укрывистость, стабильную четкость кромки, приемлемую тактильность, управляемую очистку и удержание после тех этапов обработки, с которыми деталь реально столкнется. Перед утверждением объемных поставок отправьте поставщику субстрат, данные волокна, фотографии детали, метод нанесения, условия отверждения и ожидаемый тест обработки. Чем полнее входные данные испытания, тем полезнее будет рекомендация по клею.
Частые вопросы
Почему плотность флока неравномерна по панели?
Неравномерная плотность флока может быть вызвана неравномерным нанесением клея, плохим электростатическим переносом, слабым заземлением, нестабильной влажностью, непостоянной подачей волокна, загрязнением субстрата или высыханием клея до нанесения волокна. Проверьте толщину пленки и траекторию нанесения, прежде чем увеличивать время флокирования.
Как тестировать осыпание волокон?
Используйте метод, соответствующий реальной обработке продукта. Это может включать вычесывание, вакуумирование, ручное трение, испытание на истирание, изгиб, вставку продукта или проверку упаковочной линии. Зафиксируйте метод, время после отверждения, условия контроля и предел приемки.
Меняет ли тип волокна выбор клея?
Да. Нейлон, вискоза, полиэстер и специальные волокна могут различаться по жесткости, поведению поверхности, проводимости и требованиям к закреплению. Длина волокна и денье также могут менять необходимое количество нанесения клея и окно отверждения.
Почему флок осыпается после вычесывания?
Частые причины включают преждевременное вычесывание, недоотверждение, низкое количество нанесенного клея, плохое смачивание субстрата, загрязнение поверхности или несоответствие между длиной волокна и глубиной клеевой пленки. Проверьте время отверждения и количество нанесения перед сменой волокна.
Можно ли использовать один и тот же клей для флокирования на картоне, пластике и резине?
Не следует это предполагать. Картон, пластик и резина имеют разное поведение поверхности. Пластику может потребоваться обработка поверхности, резине — очистка или проверка праймера, а картон может быстро впитывать клей. Перед утверждением проверьте точный субстрат.
Когда нужен праймер, коронная обработка или обработка пламенем?
Обработка поверхности может быть нужна, когда субстрат имеет низкую поверхностную энергию, плохое смачивание, остатки разделительного средства или слабую адгезию во время испытания. Правильная обработка зависит от материала, конструкции детали, метода производства и требования клиента.
Что нужно фиксировать во время испытания клея для флокирования?
Фиксируйте тип волокна, длину, денье, марку субстрата, подготовку поверхности, марку клея, количество нанесения, метод нанесения, открытое время, метод переноса флока, график отверждения, процесс вычесывания, результат осыпания, внешний вид, запах, очистку и документы поставщика.
Влияет ли влажность на результаты флокирования?
Да. Влажность может влиять на сушку клея, состояние волокна и электростатический перенос. Во время квалификации фиксируйте влажность в цехе, когда это возможно, и поддерживайте постоянные условия хранения волокна, субстрата и клея.
Какие документы поставщика должны запрашивать покупатели?
Покупатели обычно запрашивают TDS, SDS, этикетку продукта, код партии, рекомендации по хранению, информацию о сроке годности, MOQ, срок поставки и любые заявления, связанные с REACH, RoHS или FDA, если клиент требует их и они релевантны сценарию применения.
Когда клей для флокирования нужно квалифицировать повторно?
Повторная квалификация рекомендуется при изменении типа волокна, длины волокна, денье, субстрата, обработки поверхности, метода нанесения клея, количества нанесения, настроек камеры, графика отверждения, процесса вычесывания или требований клиентского испытания.
Квалифицируйте удержание флока на вашем реальном субстрате
Запросите бесплатный лабораторный материал 1 кг после проверки типа волокна, поверхности субстрата, метода нанесения клея, окна отверждения, процесса вычесывания и условий линии.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.