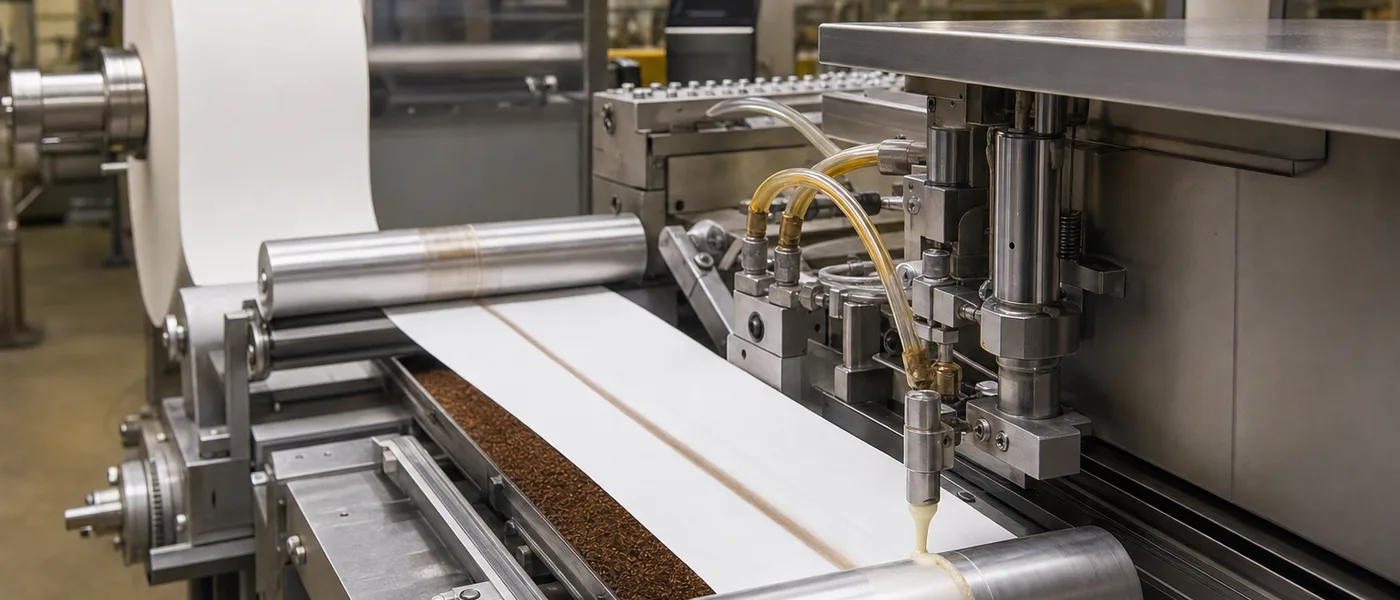
Die Qualifizierung eines Beflockungsklebstoffs sollte vor der Serienfreigabe Fasertyp, Faserlänge, Denier, Auftragsmethode, Substratvorbereitung, Klebstoffauftragsmenge, Aushärteplan, Bürstprozess, Faserverlust nach der Handhabung und optische Gleichmäßigkeit bestätigen. Ein verlässlicher Versuch sollte die reale Faser, das reale Substrat, die reale Applikationsmethode und das reale Aushärtefenster prüfen, statt die Klebstoffleistung nur anhand von Labordaten zu beurteilen.
Inhaltsverzeichnis
- ·Warum die Qualifizierung eines Beflockungsklebstoffs mit der fertigen Oberfläche beginnen muss
- ·Fasertyp, Länge, Denier und Leitfähigkeit
- ·Substratabstimmung: Karton, Kunststoff, Gummi, Schaum und Metall
- ·Oberflächenvorbereitung vor dem Klebstoffauftrag
- ·Klebstoffauftrag und Kontrolle der Auftragsmenge
- ·Elektrostatischer und mechanischer Flocktransfer
- ·Offenzeit und Arbeitsfenster
- ·Aushärteplan, Trocknung und Bürstdisziplin
- ·Faserverlust, Abrieb und Haftung nach der Handhabung
- ·Luftfeuchtigkeit, Lagerung und Umgebungsbedingungen
- ·Geruch, Reinigung und Produktionstauglichkeit
- ·Lieferantendokumente und Käuferprüfung
- ·Häufige Fehlerbilder bei der Beflockung und erste Prüfungen
- ·Qualifizierungsdatensatz für die Werksfreigabe
- ·Felddaten
- ·Abschließende Kernaussage
- ·Häufig gestellte Fragen
Warum die Qualifizierung eines Beflockungsklebstoffs mit der fertigen Oberfläche beginnen muss
Fehler bei der Beflockung sind leicht zu erkennen. Eine fleckige Fläche, glänzende kahle Zonen, raue Kanten, ein steifes Griffgefühl, lose Fasern auf dem Packtisch oder ein ungleichmäßiges Farbfeld können ein Teil unfertig wirken lassen. In vielen Produktionsteams wird zunächst die Flockfaser verantwortlich gemacht. Die Faserqualität ist selbstverständlich wichtig, aber schlechte Beflockungsergebnisse entstehen häufig durch ein Zusammenspiel aus Faser, Klebstoff, Substrat, Auftragsmethode, Aushärtefenster und Bürstprozess.
Ein Beflockungsklebstoff sollte nicht nur nach Viskosität, Feststoffgehalt oder einem kleinen Coupon-Test qualifiziert werden. Diese Datenpunkte sind nützlich, beweisen aber nicht, dass der Klebstoff die Faser unter realen Prozessbedingungen hält. Die eigentliche Frage lautet, ob der Klebstoff die Faser aufnehmen, in der richtigen Tiefe verankern, ohne übermäßige Sprödigkeit oder Weichheit aushärten und den Flock nach Bürsten, Beschnitt, Handhabung, Verpackung und Kundennutzung halten kann.
Für industrielle Einkäufer beschränkt sich das Risiko nicht auf die Optik. Schlechte Flockhaftung kann Ausschuss, Nacharbeit, Kundenreklamationen, Reinigungsprobleme und instabile Linienleistung verursachen. Eine beflockte Schale, ein Verpackungseinsatz, ein Automobilteil, eine Displaykomponente, ein Gummiprofil, ein Kunststoffgehäuse oder ein kartonbasierter Artikel kann jeweils einen anderen Qualifizierungsansatz erfordern.
Ein praktischer Qualifizierungsprozess sollte folgende Fragen beantworten:
| Qualifizierungsfrage | Warum sie wichtig ist |
|---|---|
| Passt der Klebstoff zu Fasertyp und Faserlänge? | Fasergeometrie beeinflusst Verankerung, Griffgefühl und Faserverlust |
| Benetzt der Klebstoff das Substrat richtig? | Schlechte Benetzung kann kahle Stellen oder schwachen Faserhalt verursachen |
| Ist die Auftragsmenge kontrolliert? | Zu wenig Klebstoff senkt die Haftung; zu viel kann Fasern einbetten |
| Ist die Auftragsmethode wiederholbar? | Sprüh-, Walzen-, Sieb- und mechanische Verfahren erzeugen unterschiedliche Filmprofile |
| Ist das Aushärtefenster realistisch? | Zu frühes Bürsten oder zu harte Aushärtung kann Faserverlust oder Sprödigkeit verursachen |
| Besteht das Teil die Handhabungsprüfung? | Optische Deckung allein reicht für die Produktionsfreigabe nicht aus |
Das Ziel ist nicht, zu behaupten, dass ein Klebstoff auf jedem Substrat funktioniert. Ziel ist es, das Prozessfenster zu definieren, in dem Klebstoff, Faser, Oberfläche und Aushärtebedingungen zusammen funktionieren.
Fasertyp, Länge, Denier und Leitfähigkeit
Die Auswahl der Flockfaser hat direkten Einfluss auf die Klebstoffqualifizierung. Nylon, Rayon, Polyester und andere Fasertypen können sich in Steifigkeit, Oberflächenverhalten, Feuchtigkeitsreaktion, elektrostatischem Transfer und endgültigem Griffgefühl unterscheiden. Selbst wenn zwei Fasern ähnlich aussehen, verhalten sie sich in der Beflockungskabine oder nach dem Bürsten möglicherweise nicht gleich.
Die Faserlänge ist eines der ersten Details, die bestätigt werden müssen. Kurze Fasern können ein glatteres und dichteres optisches Feld erzeugen, erfordern aber oft eine sorgfältige Kontrolle der Klebstofffilmtiefe. Längere Fasern können eine reichere Oberfläche oder tiefere Textur erzeugen, reagieren aber empfindlicher auf Gleichmäßigkeit des Auftrags und auf den Bürstprozess. Ist der Klebstofffilm zu flach, können längere Fasern nicht ausreichend verankern. Ist der Film zu schwer, können Fasern einsinken oder sich neigen, wodurch die optische Gleichmäßigkeit abnimmt.
Auch Denier ist wichtig. Feinere Fasern können eine weichere Oberfläche erzeugen, während gröbere Fasern Deckung, Textur und Haftungsverhalten verändern können. Eine Änderung des Denier-Werts kann den Klebstoffbedarf verschieben, selbst wenn die Faserlänge gleich bleibt.
Bei elektrostatischer Beflockung sind Leitfähigkeit und Ladeverhalten entscheidend. Die Faser muss in der Kabine korrekt übertragen werden und sich zur klebstoffbeschichteten Oberfläche ausrichten. Wenn die Faser nicht gleichmäßig lädt oder überträgt, kann das fertige Teil helle Zonen, ungleichmäßige Dichte oder schlechte Kantendefinition zeigen. Solche Probleme sollten nicht einfach durch mehr Flock gelöst werden. Zusätzlicher Flock kann ungleichmäßigen Klebstoffauftrag, schwache Erdung, Oberflächenverschmutzung oder falsche Kabineneinstellungen nicht vollständig korrigieren.
Vor der Klebstofffreigabe sollten folgende Punkte dokumentiert werden:
- Fasertyp
- Faserlieferant und Qualität
- Faserlänge
- Denier
- Faserfarbe
- Leitfähigkeit oder elektrostatische Eignung, falls relevant
- Lagerbedingungen
- Feuchtigkeitseinwirkung vor dem Versuch
- Faserbehandlung oder Finish, das die Bindung beeinflussen kann
Ein Lieferantenwechsel, eine Änderung der Faserlänge, eine Denier-Änderung oder ein Farbwechsel sollte eine Überprüfung auslösen. Dunkle Fasern, helle Fasern und Sonderfarben können Fehler unterschiedlich sichtbar machen. Die optische Freigabe sollte daher immer auf der tatsächlichen Produktionsfaser beruhen.
Substratabstimmung: Karton, Kunststoff, Gummi, Schaum und Metall
Derselbe Beflockungsklebstoff kann sich auf unterschiedlichen Substraten sehr unterschiedlich verhalten. Deshalb muss die Qualifizierung das reale Produktionssubstrat einbeziehen, nicht nur eine generische Prüfplatte.
Karton- und papierbasierte Substrate sind häufig saugfähig. Sie können Flüssigkeit aus dem Klebstoff ziehen und die Offenzeit verkürzen. Lose Fasern, Staub oder schwache Oberflächenschichten können die Verankerung reduzieren. Beschichteter Karton kann sich anders verhalten als unbeschichteter Karton, weil der Klebstoff näher an der Oberfläche bleibt.
Kunststoffsubstrate schaffen eine andere Herausforderung. Viele Kunststoffe haben eine niedrige Oberflächenenergie oder können Trennmittelrückstände, Verarbeitungshilfen oder Oberflächenverunreinigungen enthalten. Ein Beflockungsklebstoff kann beim Auftrag nass wirken und dennoch keine ausreichende Verankerung erreichen, wenn die Oberfläche nicht richtig vorbereitet ist. ABS, PVC, PP, PE und andere Kunststoffe sollten nicht als austauschbar behandelt werden.
Gummisubstrate können wegen Ausblühungen, Wachsen, Weichmachern, Verarbeitungsölen oder flexibler Bewegung nach dem Kleben schwierig sein. Ein Gummiteil kann eine frühe Sichtprüfung bestehen, aber nach Biegen oder Abrieb Fasern verlieren. In solchen Fällen sind Substratreinigung und Klebstoffflexibilität gleichermaßen wichtig.
Schaumsubstrate können Klebstoff in die Poren aufnehmen, was zu ungleichmäßiger Auftragsmenge und geringer Oberflächenverankerung führt. Zu viel Klebstoff kann den Schaum versteifen oder das Kompressionsverhalten verändern. Metallsubstrate können je nach Oberflächenzustand und Einsatzfall Reinigung, Entfettung, Anschleifen oder Primer erfordern.
Eine praktische Substratprüfung sollte Folgendes umfassen:
| Substrat | Hauptrisiko | Was zu bestätigen ist |
|---|---|---|
| Karton oder Pappe | Absorption, Staub, schwache Oberflächenfasern | Oberflächensauberkeit, Auftragsmenge, Offenzeit |
| Beschichteter Karton | Schlechte Benetzung oder langsame Trocknung | Oberflächenkompatibilität und Aushärteplan |
| ABS/PVC-Kunststoff | Oberflächenverschmutzung oder wechselnde Benetzung | Reinigungsmethode und Oberflächenenergie |
| PP/PE-Kunststoff | Niedrige Oberflächenenergie | Primer, Corona, Flamme oder andere Behandlung, falls erforderlich |
| Gummi | Ausblühung, Öle, Flexibilität, Migration | Reinigung, Primerbedarf, Verhalten beim Biegen |
| Schaum | Einsinken des Klebstoffs, Änderung der Steifigkeit | Auftragsmenge und Kompressionsgefühl |
| Metall | Öl, Oxidation, glatte Oberfläche | Entfettung, Anschleifen oder Primerprüfung |
Das beste Qualifizierungsergebnis ist an ein benanntes Substrat, eine definierte Oberflächenvorbereitung und dokumentierte Prozessbedingungen gebunden. Vermeiden Sie die allgemeine Freigabe eines Beflockungsklebstoffs für „Kunststoff“ oder „Gummi“, ohne das exakte Material zu testen.
Oberflächenvorbereitung vor dem Klebstoffauftrag
Die Oberflächenvorbereitung kann entscheiden, ob ein beflocktes Teil besteht oder ausfällt. Ein starker Klebstoff kann nicht zuverlässig funktionieren, wenn er über Staub, Öl, Trennmittel, schwache Oberflächenfasern, Feuchtigkeit oder Oberflächenverunreinigungen aufgetragen wird.
Bei karton- und papierbasierten Substraten ist Staubkontrolle wichtig. Schneiden, Fräsen, Stanzen und Handhabung können Rückstände auf der Oberfläche hinterlassen. Wenn Staub zwischen Substrat und Klebstoff liegt, kann der Flock zunächst befestigt wirken, sich aber beim Bürsten oder bei der Handhabung lösen.
Bei Kunststoffen sollte das Team Oberflächenenergie und Verunreinigungen prüfen. Manche Kunststoffe benötigen Reinigung, Primer, Corona-Behandlung, Flammbehandlung, Plasmabehandlung oder eine andere freigegebene Oberflächenaktivierung. Die richtige Methode hängt von Kunststofftyp, Teileform, Produktionsvolumen und Kundenanforderung ab.
Bei Gummi muss die Reinigung Ausblühungen oder Prozessrückstände berücksichtigen. Ein schnelles Abwischen reicht möglicherweise nicht aus, wenn Öle oder Wachse weiter migrieren. Bei Metall sollten Entfettung und Oberflächenzustand vor dem Klebstoffauftrag geprüft werden.
Ein guter Versuchsdatensatz sollte genau angeben, wie das Substrat vorbereitet wurde. „Vor der Beflockung gereinigt“ ist zu ungenau. Dokumentieren Sie Reinigungsmittel, Trocknungszeit, Behandlungsmethode, Bedienerschritte und die Zeit zwischen Behandlung und Klebstoffauftrag.
Nützliche Aufzeichnungen zur Oberflächenvorbereitung umfassen:
| Aufzeichnungspunkt | Beispiel für zu erfassende Details |
|---|---|
| Reinigungsmethode | Wischen, Waschen, Abblasen, Absaugen, Lösemittelreinigung |
| Oberflächenbehandlung | Primer, Corona, Flamme, Plasma, Anschleifen oder keine Behandlung |
| Trocknungszeit | Zeit nach Reinigung oder Behandlung vor dem Klebstoffauftrag |
| Handhabungskontrolle | Handschuhe, abgedeckte Trays, Staubschutz |
| Oberflächenprüfung | Sichtprüfung, Dyne-Test, interner Benetzungstest, falls verwendet |
| Zeitlimit | Maximal zulässige Zeit zwischen Behandlung und Beflockung |
Eine Oberflächenbehandlung, die im Labor funktioniert, kann auf der Linie versagen, wenn Timing, Feuchtigkeit oder Handhabung anders sind. Deshalb sollte die Oberflächenvorbereitung Teil der Klebstoffqualifizierung sein und nicht als separater Nachgedanke behandelt werden.
Klebstoffauftrag und Kontrolle der Auftragsmenge
Der Klebstoffauftrag ist einer der stärksten Prädiktoren für den Beflockungserfolg. Ist der Klebstofffilm zu dünn, können Fasern nicht tief genug verankern. Ist der Film zu dick, können Fasern einsinken, sich neigen, verklumpen oder eine harte Oberfläche erzeugen. Ungleichmäßiger Auftrag kann fleckige Dichte, glänzende kahle Zonen, raue Kanten und uneinheitliches Faserverlustverhalten verursachen.
Verschiedene Applikationsmethoden erzeugen unterschiedliche Risiken. Sprühauftrag kann komplexe Formen abdecken, erfordert aber Kontrolle von Sprühbild, Pistolenabstand, Zerstäubung, Überlappung und Kantendefinition. Walzenauftrag kann auf flachen Teilen eine stabile Deckung liefern, hat aber bei Vertiefungen, Ecken oder dreidimensionalen Formen Grenzen. Siebdruckauftrag kann Muster und Schichtdicke kontrollieren, setzt aber eine passende Kombination aus Sieb und Viskosität voraus. Handauftrag kann für Prototypen funktionieren, bildet aber die Wiederholbarkeit in der Produktion oft nicht ab.
Der Qualifizierungsversuch sollte nach Möglichkeit eine Ziel-Auftragsmenge oder Nassfilmdicke definieren. Wenn die Anlage die Auftragsmenge nicht direkt misst, sollten zumindest Applikationseinstellungen und Teilegewicht vor und nach dem Klebstoffauftrag erfasst werden. Ziel ist ein fairer Vergleich und die Vermeidung einer Musterfreigabe, die später nicht wiederholt werden kann.
Wichtige Prüfungen des Klebstoffauftrags umfassen:
| Auftragsfaktor | Worauf zu achten ist |
|---|---|
| Filmdicke | Geringe Deckung, Einsinken der Fasern, raues Griffgefühl, langsame Aushärtung |
| Kantendefinition | Unscharfe Ränder, helle Kanten, Klebstoffaussetzer |
| Musterkonstanz | Ungleichmäßige Flockdichte über das Teil hinweg |
| Topfzeit oder Arbeitszeit | Viskositätsdrift während der Schicht |
| Sprühbahn oder Walzenbahn | Streifen, Überlappungsmarken, ausgelassene Zonen |
| Klebstofftemperatur | Änderungen von Viskosität und Übertragung |
| Liniengeschwindigkeit | Änderungen von Offenzeit und Filmverlauf |
Kompensieren Sie schwache Klebstoffdeckung nicht nur durch zusätzlichen Flock. Mehr Flock kann einen Fehler kurzfristig verdecken, löst aber keine schlechte Filmbildung oder schwache Substratverankerung.
Elektrostatischer und mechanischer Flocktransfer
Flock kann elektrostatisch, mechanisch oder mit einer Kombination aus beiden Methoden aufgetragen werden. Jede Methode hat eigene Qualifizierungsanforderungen.
Elektrostatische Beflockung beruht auf kontrolliertem Transfer und korrekter Faserausrichtung. Erdung, Spannung, Faserzufuhr, Luftfeuchtigkeit, Kabinensauberkeit, Teilegeometrie und Klebstofffeuchte können beeinflussen, wie die Fasern im Klebstoff landen. Ist das elektrostatische Feld instabil, können Fasern ungleichmäßig landen oder sich nicht richtig aufrichten. Das kann fleckige Deckung, schwache Dichte oder ein schlechtes Griffgefühl erzeugen.
Mechanische Beflockung hängt stärker von Vibration, Schwerkraft, Luftstrom, Bürsten oder Teilebewegung ab. Sie kann für bestimmte Formen oder Produktionsaufbauten geeignet sein, aber die Gleichmäßigkeit des Klebstofffilms bleibt entscheidend. Wenn der Klebstoff vor dem Faserkontakt bereits Haut gebildet hat, zu trocken ist oder ungleichmäßig liegt, leidet die Haftung.
Komplexe Formen benötigen zusätzliche Aufmerksamkeit. Vertiefte Trays, tiefe Kavitäten, scharfe Ecken, erhöhte Rippen, geformte Gehäuse und Gummiprofile können ungleichmäßigen Transfer zeigen. Ecken können zu viele Fasern oder zu wenig Klebstoff erhalten. Tiefe Bereiche erhalten möglicherweise weniger Faser. Kanten können schneller trocknen als flache Zonen.
Während der Transferqualifizierung sollten folgende Punkte aufgezeichnet werden:
- Methode des Flockauftrags
- Kabineneinstellungen, falls elektrostatisch
- Erdungszustand
- Luftfeuchtigkeit und Temperatur
- Faserzufuhr
- Teileausrichtung
- Abstand zwischen Applikator und Teil
- Zeit zwischen Klebstoffauftrag und Flockauftrag
- Optische Dichte vor der Aushärtung
- Deckung an Kanten und Kavitäten
Eine gute beflockte Oberfläche sollte über das gesamte Teil beurteilt werden, nicht nur in der einfachsten zentralen Zone.
Fleckige Beflockung oder Faserverlust?
Prüfen Sie Beflockungsklebstoffe für Einsätze, Kunststoffe, Gummiprofile und Display-Komponenten.
BeflockungslösungenOffenzeit und Arbeitsfenster
Die Offenzeit ist der Zeitraum, in dem der Klebstoff Flock noch wirksam aufnehmen und verankern kann. Sie wird durch Klebstoffchemie, Auftragsmenge, Temperatur, Luftfeuchtigkeit, Luftstrom, Substratabsorption und die Zeit zwischen Klebstoffauftrag und Flocktransfer beeinflusst.
Ist der Klebstoff beim Flockauftrag zu nass, können Fasern umfallen, sich neigen, verklumpen oder einsinken. Ist der Klebstoff zu trocken, verankern die Fasern möglicherweise nicht tief genug und können beim Bürsten ausfallen. Das richtige Fenster ist in der Regel spezifisch für Klebstoff, Faser, Substrat und Linieneinstellung.
Werksteams sollten während der Qualifizierung ein praktisches Arbeitsfenster definieren. Das ist besonders wichtig, wenn Teile chargenweise beschichtet und anschließend beflockt werden. Das erste und das letzte Teil in einer Charge haben möglicherweise nicht dieselbe Offenzeit. Ein Versuch, der nur ein Teil prüft, kann diese Variation übersehen.
Nützliche Offenzeitprüfungen umfassen:
| Offenzeitprüfung | Warum sie wichtig ist |
|---|---|
| Mindestzeit vor Beflockung | Bestätigt, dass der Klebstoff nicht zu nass oder zu beweglich ist |
| Maximalzeit vor Beflockung | Bestätigt, dass der Klebstoff keine Haut gebildet oder zu stark getrocknet ist |
| Chargengröße | Zeigt, ob alle Teile innerhalb des Arbeitsfensters bleiben |
| Luftstrom | Kann Kanten schneller trocknen als die Mitte |
| Substratabsorption | Kann die effektive Offenzeit verkürzen |
| Temperatur und Luftfeuchtigkeit | Können Feuchte, Tack und Trocknungsrate verschieben |
Der Freigabedatensatz sollte den beobachteten Arbeitsbereich nennen, nicht nur festhalten, dass der Klebstoff „funktioniert“. Das hilft der Produktion, das Ergebnis nach der Skalierung stabil zu halten.
Aushärteplan, Trocknung und Bürstdisziplin
Aushärtung und Trocknungsdisziplin sind zentral für die Flockhaftung. Ein Teil kann direkt nach der Beflockung gut aussehen und nach dem Bürsten dennoch ausfallen, wenn der Klebstoff nicht genug Festigkeit entwickelt hat. Zu frühes Bürsten kann verankerte Fasern herausziehen und Faserverlust erzeugen, der wie eine Faserschwäche aussieht.
Der Aushärteplan sollte auf Klebstoff, Substrat, Faser und Teiledesign abgestimmt sein. Lufttrocknung, Ofentrocknung, wärmeunterstützte Aushärtung und gestufte Trocknung können unterschiedliche Ergebnisse liefern. Temperatur und Zeit müssen dokumentiert werden. Auch Teileabstand, Luftstrom und Stapelzustand sollten erfasst werden.
Überhärtung kann ebenfalls Probleme verursachen. Ein Film, der zu hart oder spröde wird, kann sich rau anfühlen, beim Biegen reißen oder Fasern bei Abrieb freigeben. Ein Film, der zu weich bleibt, kann lose Partikel halten, Staub sammeln oder bei der Handhabung Fasern verlieren. Das richtige Aushärtefenster balanciert Verankerung, Flexibilität, Griffgefühl und Produktionsgeschwindigkeit.
Bürsten sollte als Teil des Qualifizierungstests betrachtet werden, nicht nur als Reinigungsschritt. Bürstmethode, Bürstentyp, Druck, Geschwindigkeit und Timing können das Ergebnis verändern. Auch Absaugen, Beschnitt, Abblasen und Verpackung sollten geprüft werden, da sie schwache Faserverankerung sichtbar machen.
Ein Aushärte- und Bürstversuch sollte Folgendes dokumentieren:
| Prozessschritt | Was zu dokumentieren ist |
|---|---|
| Trocknungsmethode | Lufttrocknung, Ofen, Wärmetunnel, gestufte Aushärtung |
| Aushärtetemperatur | Tatsächliche Teile- oder Ofentemperatur, falls verfügbar |
| Aushärtezeit | Zeit vor Bürsten, Beschnitt und Verpackung |
| Bürstmethode | Manuell, rotierend, Linienbürste, Absaugen, Abblasen |
| Bürstzeitpunkt | Zeit nach Aushärtung bis zur Entfernung überschüssiger Fasern |
| Ergebnis des Faserverlusts | Sichtbar lose Fasern, Gewichtsverlust falls gemessen, Bodenverschmutzung |
| Griffgefühl | Weichheit, Steifigkeit, Sprödigkeit, Rauigkeit |
| Zeitpunkt der Endprüfung | Sofortige Prüfung und Prüfung nach Ruhezeit |
Ein Beflockungsklebstoff sollte erst freigegeben werden, nachdem das Teil die vorgesehenen Handhabungsschritte nach der Aushärtung bestanden hat.
Faserverlust, Abrieb und Haftung nach der Handhabung
Optische Deckung ist nur der erste Test. Wichtiger ist, ob der Flock nach realistischer Handhabung haften bleibt. Beflockte Teile können gebürstet, verpackt, gestapelt, gerieben, eingelegt, entnommen, versendet, gebogen oder vom Endnutzer berührt werden. Die Qualifizierung sollte die Handhabungsbedingungen einbeziehen, die für das Produkt relevant sind.
Faserverlust kann viele Ursachen haben: zu dünner Klebstofffilm, schlechte Substratbenetzung, falsche Offenzeit, zu frühes Bürsten, Unterhärtung, Überhärtung, Faserverunreinigung, Oberflächenstaub oder eine nicht passende Kombination aus Faserlänge und Klebstofffilmtiefe. Da sich die Ursachen überschneiden, sollte der Versuch jede Prozessvariable dokumentieren.
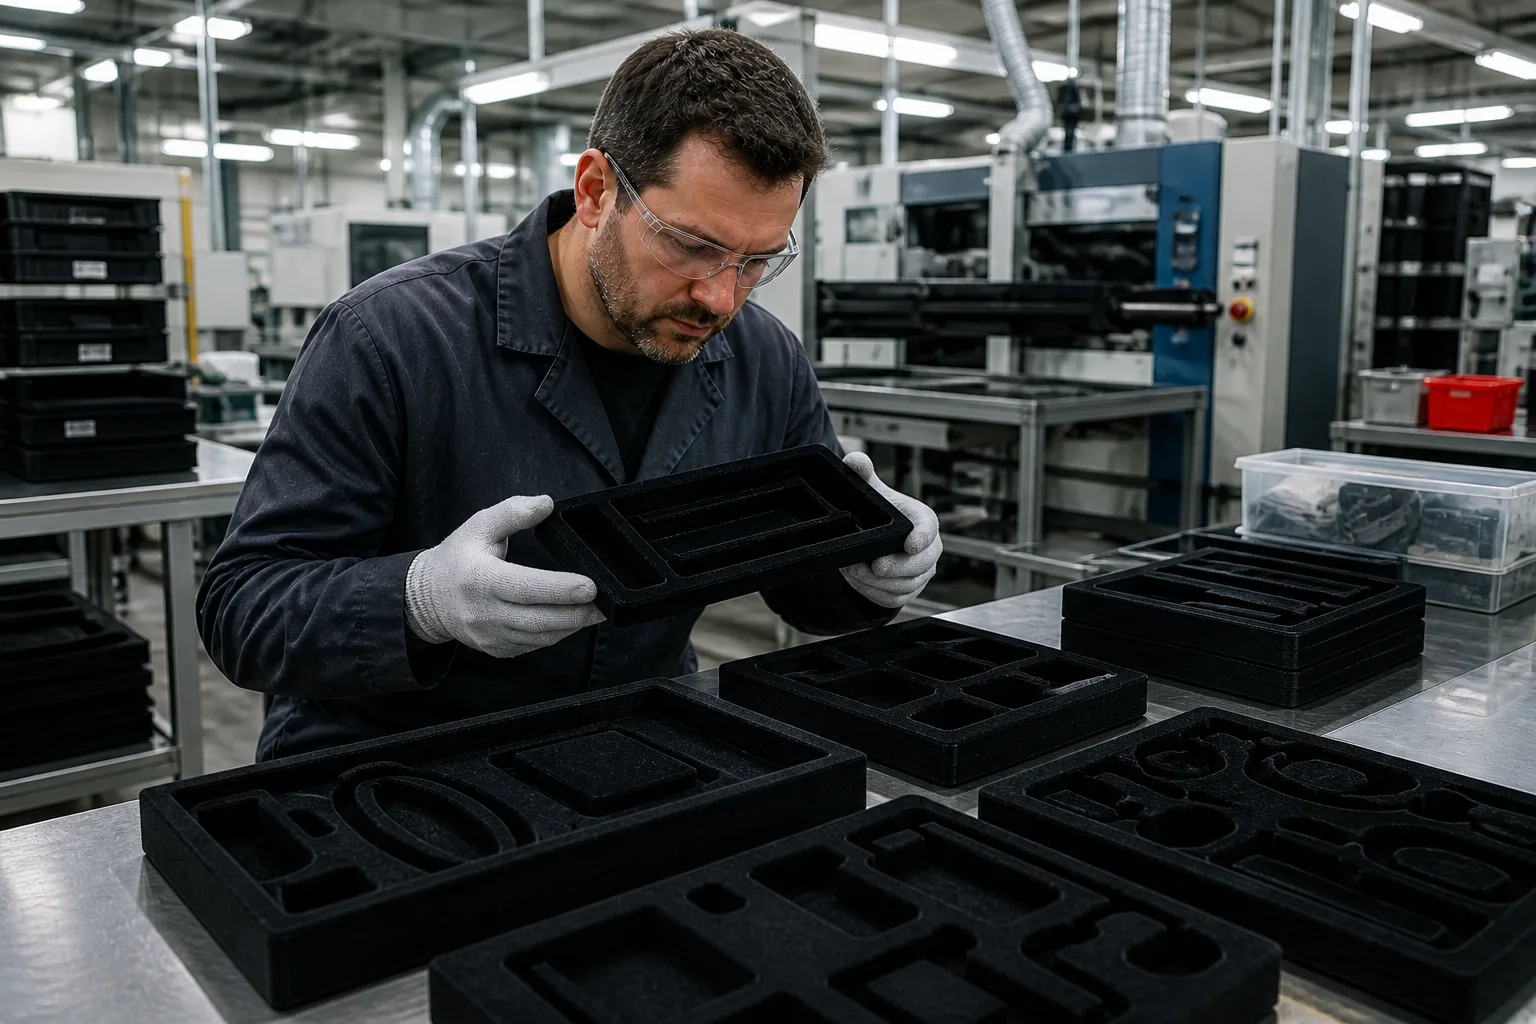
Abriebtests sollten zum Anwendungsfall passen. Ein hochwertiger Verpackungseinsatz benötigt möglicherweise nur eine Prüfung auf leichte Berührung und Reibung. Ein Automobil- oder Gummiteil kann deutlich anspruchsvollere Abrieb- oder Biegeprüfungen benötigen. Eine Displayschale kann wiederholte Produktplatzierungen erfordern. Der Test sollte nicht zu einer breiten Leistungsbehauptung ausgeweitet werden, sondern den Freigabestandard des Kunden abbilden.
Eine Prüfung nach der Handhabung kann Folgendes umfassen:
- Bürsten und Absaugen nach der Aushärtung
- Handreibtest
- Tape-Pull oder interne Haftungsprüfung, falls im Werk verwendet
- Abriebtest nach Kundenanforderung
- Biegeprüfung für Gummi oder flexible Teile
- Einlegen und Entnehmen des Produkts
- Prüfung der Verpackungslinie
- Regal- oder Lagerprüfung
- Sichtprüfung unter vereinbarter Beleuchtung
Der Versuchsdatensatz sollte die Prüfmethode beschreiben. „Geringer Faserverlust“ bedeutet wenig, wenn Methode, Prüfbedingung und Akzeptanzgrenze fehlen.
Luftfeuchtigkeit, Lagerung und Umgebungsbedingungen
Luftfeuchtigkeit kann sowohl das Verhalten der Flockfaser als auch das des Klebstoffs beeinflussen. Einige Fasern reagieren während der Lagerung auf Feuchtigkeit. Auch Offenzeit und Trocknungsrate des Klebstoffs können sich ändern, wenn die Luftfeuchtigkeit im Werk schwankt. Bei elektrostatischer Beflockung kann Feuchtigkeit Transferverhalten und Deckungskonstanz beeinflussen.
Auch Lagerbedingungen sind wichtig. Fasern, die in offenen Behältern gelagert werden, Klebstoff, der über die empfohlene Verarbeitungszeit hinaus gehalten wird, oder Substrate, die Feuchtigkeit ausgesetzt waren, können uneinheitliche Ergebnisse verursachen. Ein Werk kann in einer Saison starke Ergebnisse und in einer anderen schwache Ergebnisse sehen, wenn Bedingungen nicht kontrolliert werden.
Während der Qualifizierung sollten Raumtemperatur und Luftfeuchtigkeit dokumentiert werden, soweit praktikabel. Außerdem sollte festgehalten werden, wie Faser, Klebstoff und Substrat vor dem Versuch gelagert wurden. Wenn das Produkt in einem feuchten, kalten oder saisonal schwankenden Werk hergestellt wird, sollte der Versuch diese Bedingungen so gut wie möglich widerspiegeln.
Umgebungsaufzeichnungen sollten umfassen:
| Bedingung | Warum sie wichtig ist |
|---|---|
| Faserlagerung | Feuchtigkeit und Handhabung können den Transfer beeinflussen |
| Klebstofflagerung | Alter und Temperatur können Viskosität und Auftrag beeinflussen |
| Substratlagerung | Feuchtigkeit, Staub und Oberflächenveränderungen können die Bindung beeinflussen |
| Kabinenfeuchte | Kann den elektrostatischen Flocktransfer beeinflussen |
| Trocknungsluftstrom | Kann Kantentrocknung und Offenzeit verändern |
| Saisonale Schwankung | Hilft, Wiederholbarkeitsprobleme zu erklären |
Umgebungskontrolle muss nicht kompliziert sein, sollte aber im Freigabedatensatz sichtbar bleiben.
Geruch, Reinigung und Produktionstauglichkeit
Eine industrielle Qualifizierung sollte die Produktionstauglichkeit einbeziehen, nicht nur die Klebleistung. Geruch, Reinigung, Topfzeit, Viskositätsstabilität, Ablagerungen an Anlagen und Bedienerhandhabung beeinflussen, ob ein Klebstoff für den Routineeinsatz geeignet ist.
Geruch kann bei Verpackungen, verbrauchernahen Teilen, Fahrzeuginnenräumen, Displaykomponenten oder geschlossenen Produkten relevant sein. Die richtige Prüfung hängt vom Anwendungsfall ab. Eine einfache Geruchsprüfung im Werk kann für manche Industrieteile ausreichen, während bei Premiumverpackungen oder Innenraumanwendungen ein sensorisches Kundenprotokoll erforderlich sein kann.
Auch Reinigung sollte beobachtet werden. Ein Klebstoff, der gut bindet, aber starke Kabinenrückstände, verstopfte Sprühtechnik, schwierige Walzenreinigung oder häufige Stillstände verursacht, ist möglicherweise nicht praxistauglich. Dokumentieren Sie Reinigungszeit, Rückstandsstellen und ob der Klebstoff über die Schicht stabil bleibt.
Produktionsprüfungen sollten umfassen:
- Geruch des nassen Klebstoffs während der Anwendung
- Geruch des trockenen Teils nach Aushärtung
- Geruch in geschlossener Verpackung oder geschlossener Kavität, falls relevant
- Viskositätsstabilität während der Schicht
- Ablagerungen an Anlagen
- Reinigung von Spritzpistole, Walze oder Sieb
- Abfall beim Einrichten
- Rückmeldung der Bediener
- Wiederanlaufverhalten nach Pausen
Eine ausgewogene Freigabe betrachtet Leistung und tägliche Nutzbarkeit gemeinsam.
Lieferantendokumente und Käuferprüfung
Lieferantendokumente helfen Käufern, Materialien zu vergleichen und interne Freigabeakten vorzubereiten. Sie ersetzen keinen Linienversuch, sind aber wichtig für Sicherheit, Qualität und Einkaufsprüfung.
Das TDS sollte praktische Produktinformationen liefern, etwa Aussehen, Viskositätsbereich, Feststoffgehalt, empfohlene Anwendungshinweise, Lagerhinweise und, soweit verfügbar, Haltbarkeitsinformationen. Das SDS sollte für sichere Handhabung, Lagerung, Transport und Kommunikation am Arbeitsplatz geprüft werden. Käufer sollten außerdem Produktetiketten, Chargencodes, Musterkennzeichnung und Produktions-MOQ anfordern.
Compliance-Dokumente sollten nur angefordert werden, wenn sie für den Anwendungsfall relevant sind. Aussagen zu REACH, RoHS oder FDA können für bestimmte Kundendateien, Märkte oder Produktkategorien erforderlich sein. Diese Aussagen sollten produktspezifisch sein und auf den tatsächlichen Anwendungsfall eingegrenzt werden. Die Verfügbarkeit von Dokumenten sollte nicht als breite Leistungs- oder Compliance-Aussage behandelt werden.
Eine Dokumentencheckliste für Käufer kann Folgendes enthalten:
| Dokument | Zweck |
|---|---|
| TDS | Produkteigenschaften und Anwendungshinweise |
| SDS | Sichere Handhabung und Gefahrenkommunikation |
| Produktetikett | Bestätigung der Qualität und Chargenverfolgung |
| Chargencode | Rückverfolgbarkeit während Versuch und Freigabe |
| Lagerhinweise | Hilft, Viskositäts- oder Leistungsänderungen zu vermeiden |
| Haltbarkeitsinformationen | Unterstützt Bestandsplanung |
| REACH-Erklärung, falls relevant | Kunden- oder marktspezifische Prüfung eingeschränkter Stoffe |
| RoHS-Erklärung, falls relevant | Elektronik- oder kundenspezifische Prüfung |
| FDA-Erklärung, falls relevant | Lebensmittelkontaktbezogene Prüfung nur, wenn der Anwendungsfall sie erfordert |
| MOQ und Lieferzeit | Versuchsplanung und Einkaufsfreigabe |
Der Käufer sollte die Dokumente zusammen mit dem Versuchsdatensatz aufbewahren, damit Qualität, Einkauf, Engineering und Compliance dasselbe Material prüfen.
Häufige Fehlerbilder bei der Beflockung und erste Prüfungen
Beflockungsfehler haben häufig mehr als eine mögliche Ursache. Eine Fehlersuchtabelle hilft dem Werk, nicht vorschnell die Klebstoffchemie zu wechseln, bevor Faser, Substrat, Auftrag und Aushärtebedingungen geprüft wurden.
| Fehlerbild | Mögliche Ursachen | Erste Prüfungen |
|---|---|---|
| Fleckige Flockdichte | Ungleichmäßiger Klebstoffauftrag, schwacher Transfer, Feuchtigkeitsschwankung | Filmdicke, Kabineneinstellungen, Erdung, Sprühbahn |
| Glänzende kahle Zonen | Klebstoffaussetzer, Oberflächenverschmutzung, schlechte Benetzung | Substratreinigung, Oberflächenenergie, Auftragsdeckung |
| Starker Faserverlust nach dem Bürsten | Unterhärtung, dünner Klebstofffilm, schwache Substratverankerung | Aushärtezeit, Auftragsmenge, Bürstzeitpunkt |
| Faserverklumpung | Klebstoff zu nass, zu hohe Auftragsmenge, schlechte Faserzufuhr | Offenzeit, Filmdicke, Faserfluss |
| Schlechte Kantendefinition | Overspray, schwache Maskierung, Klebstoffausbreitung | Auftragsmethode, Maskenqualität, Viskosität |
| Steifes Griffgefühl | Überauftrag, Überhärtung, falsche Filmflexibilität | Auftragsmenge, Aushärteplan, Klebstoffqualität |
| Spröde Oberfläche | Zu hohe Wärme, ungeeigneter Klebstofffilm, Überhärtung | Aushärtetemperatur, Zeit, Flexibilitätsbedarf |
| Schwache Haftung auf Kunststoff | Niedrige Oberflächenenergie, Trennmittel, keine Behandlung | Reinigung, Primer, Corona- oder Flammbehandlung |
| Geruch nach dem Verpacken | Unvollständige Trocknung, geschlossene Lagerung, Klebstoffauswahl | Aushärtezeit, Belüftung, Prüfung geschlossener Verpackung |
| Schwierige Reinigung | Ablagerungen, Trocknung in der Anlage, schlechte Prozesspassung | Topfzeit, Geräteeinstellungen, Reinigungsroutine |
Gute Fehlersuchaufzeichnungen machen Gespräche mit dem Lieferanten schneller und nützlicher. Statt zu sagen „der Flock fällt ab“, kann das Werk sagen: „Der Faserverlust stieg nach rotierendem Bürsten bei 45 Minuten Aushärtezeit auf dieser Gummiqualität.“ Dieser Detailgrad hilft, die tatsächliche Korrektur zu finden.
Qualifizierungsdatensatz für die Werksfreigabe
Ein Versuch mit Beflockungsklebstoff sollte einen klaren Datensatz erzeugen. Dieser Datensatz schützt Käufer und Lieferant, indem er festlegt, was bestanden hat, was nicht bestanden hat und welche Prozessbedingungen erhalten bleiben müssen.
Ein praktischer Versuchsdatensatz sollte Folgendes umfassen:
| Versuchspunkt | Was zu dokumentieren ist |
|---|---|
| Produkttyp | Schale, Einsatz, Profil, Paneel, Formteil, Display oder anderes Produkt |
| Substrat | Material, Qualität, Lieferant, Oberflächenfinish, Behandlung |
| Faser | Typ, Länge, Denier, Farbe, Lieferant, Lagerzustand |
| Klebstoff | Qualität, Charge, TDS-Version, SDS-Version |
| Applikationsmethode | Sprühauftrag, Walze, Sieb, mechanisch, manuell oder hybrid |
| Auftragsmenge | Gemessener Wert oder Applikationseinstellungen |
| Offenzeit | Zeit vom Klebstoffauftrag bis zur Beflockung |
| Flockmethode | Elektrostatisch, mechanisch oder kombiniert |
| Kabinenbedingungen | Spannung, Erdung, Luftfeuchtigkeit, Faserzufuhr, falls zutreffend |
| Aushärteplan | Zeit, Temperatur, Luftstrom, Trocknungsmethode |
| Bürstprozess | Timing, Methode, Druck, Bürstentyp |
| Haftungsergebnis | Faserverlust, Reiben, Abrieb, Biegen oder Kundentest |
| Erscheinungsbild | Dichte, Kantendefinition, Farbgleichmäßigkeit, Griffgefühl |
| Reinigungsergebnis | Rückstände, Anlagenzustand, Stillstand |
| Freigabegrenzen | Bedingungen, die ohne Prüfung nicht geändert werden dürfen |
Dieser Datensatz sollte in der Akte des freigegebenen Materials aufbewahrt werden. Wenn die Produktion später Faser, Substrat, Primer, Kabineneinstellungen oder Aushärteplan ändert, kann das Team entscheiden, ob eine Requalifizierung erforderlich ist.
Felddaten
Felddaten sollten zeigen, ob die Flockoberfläche nach Bürsten, Handhabung, Verpackung und Lagerung stabil bleibt. Vergleichen Sie das Qualifizierungsprotokoll mit der Fallstudie zur Faserhaltung beim Flocken und halten Sie Substrat, Fasertyp, Klebstoffauftrag, Aushärtefenster und Fehlerbild gemeinsam fest.
Abschließende Kernaussage
Die Qualifizierung eines Beflockungsklebstoffs ist nicht nur eine Klebstoffauswahl. Sie ist eine Prüfung des Prozessfensters, das Fasertyp, Faserlänge, Denier, Substratoberfläche, Oberflächenvorbereitung, Klebstoffauftragsmenge, Offenzeit, Flocktransfer, Aushärteplan, Bürsten und Haftung nach der Handhabung miteinander verbindet.
Ein erfolgreicher Versuch sollte gleichmäßige optische Deckung, stabile Kantendefinition, akzeptables Griffgefühl, beherrschbare Reinigung und Haftung nach den tatsächlichen Handhabungsschritten des Teils zeigen. Vor der Freigabe der Serienversorgung sollten dem Lieferanten Substrat, Faserdetails, Teilefotos, Applikationsmethode, Aushärtebedingungen und erwartete Handhabungsprüfung übermittelt werden. Je vollständiger die Versuchsinformationen sind, desto nützlicher wird die Klebstoffempfehlung.
Häufig gestellte Fragen
Warum ist die Flockdichte über die Fläche ungleichmäßig?
Ungleichmäßige Flockdichte kann durch ungleichmäßigen Klebstoffauftrag, schwachen elektrostatischen Transfer, schlechte Erdung, instabile Luftfeuchtigkeit, ungleichmäßige Faserzufuhr, Substratverschmutzung oder Trocknung des Klebstoffs vor dem Faserauftrag entstehen. Prüfen Sie Filmdicke und Applikationsbahn, bevor Sie die Beflockungszeit erhöhen.
Wie testen wir Faserverlust?
Verwenden Sie eine Methode, die der realen Produkthandhabung entspricht. Dazu können Bürsten, Absaugen, Reiben von Hand, Abriebprüfung, Biegen, Produkteinlage oder Prüfung der Verpackungslinie gehören. Dokumentieren Sie Methode, Zeitpunkt nach der Aushärtung, Prüfbedingung und Akzeptanzgrenze.
Verändert der Fasertyp die Klebstoffauswahl?
Ja. Nylon, Rayon, Polyester und Spezialfasern können sich in Steifigkeit, Oberflächenverhalten, Leitfähigkeit und Verankerungsbedarf unterscheiden. Auch Faserlänge und Denier können die erforderliche Klebstoffauftragsmenge und das Aushärtefenster verändern.
Warum verliert der Flock nach dem Bürsten Fasern?
Häufige Ursachen sind zu frühes Bürsten, Unterhärtung, zu geringe Klebstoffauftragsmenge, schlechte Substratbenetzung, Oberflächenverschmutzung oder eine fehlende Abstimmung zwischen Faserlänge und Tiefe des Klebstofffilms. Prüfen Sie Aushärtezeit und Auftragsmenge, bevor Sie die Faser wechseln.
Kann derselbe Beflockungsklebstoff auf Karton, Kunststoff und Gummi verwendet werden?
Das sollte nicht vorausgesetzt werden. Karton, Kunststoff und Gummi haben unterschiedliches Oberflächenverhalten. Kunststoff kann eine Oberflächenbehandlung benötigen, Gummi kann Reinigung oder Primerprüfung erfordern, und Karton kann Klebstoff schnell absorbieren. Testen Sie das exakte Substrat vor der Freigabe.
Wann sind Primer, Corona- oder Flammbehandlung erforderlich?
Eine Oberflächenbehandlung kann erforderlich sein, wenn das Substrat niedrige Oberflächenenergie, schlechte Benetzung, Trennmittelrückstände oder schwache Haftung im Versuch zeigt. Die richtige Behandlung hängt von Material, Teiledesign, Produktionsmethode und Kundenanforderung ab.
Was sollte während eines Versuchs mit Beflockungsklebstoff dokumentiert werden?
Dokumentieren Sie Fasertyp, Länge, Denier, Substratqualität, Oberflächenvorbereitung, Klebstoffqualität, Auftragsmenge, Applikationsmethode, Offenzeit, Flocktransfermethode, Aushärteplan, Bürstprozess, Faserverlustergebnis, Erscheinungsbild, Geruch, Reinigung und Lieferantendokumente.
Beeinflusst Luftfeuchtigkeit die Beflockungsergebnisse?
Ja. Luftfeuchtigkeit kann Klebstofftrocknung, Faserzustand und elektrostatischen Transfer beeinflussen. Während der Qualifizierung sollte die Luftfeuchtigkeit im Werk dokumentiert werden, soweit praktikabel. Lagerbedingungen von Faser, Substrat und Klebstoff sollten möglichst konstant gehalten werden.
Welche Lieferantendokumente sollten Käufer anfordern?
Käufer fordern üblicherweise TDS, SDS, Produktetikett, Chargencode, Lagerhinweise, Haltbarkeitsinformationen, MOQ, Lieferzeit und alle REACH-, RoHS- oder FDA-bezogenen Aussagen an, die der Kunde verlangt und die für den Anwendungsfall relevant sind.
Wann sollte ein Beflockungsklebstoff requalifiziert werden?
Eine Requalifizierung wird empfohlen, wenn sich Fasertyp, Faserlänge, Denier, Substrat, Oberflächenbehandlung, Klebstoffauftragsmethode, Auftragsmenge, Kabineneinstellungen, Aushärteplan, Bürstprozess oder Kundenprüfanforderungen ändern.
Flockhaftung auf Ihrem realen Substrat qualifizieren
Fordern Sie kostenloses 1-kg-Labormaterial an, nachdem Fasertyp, Substratoberfläche, Klebstoffauftragsmethode, Aushärtefenster, Bürstprozess und Linienbedingungen geprüft wurden.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.