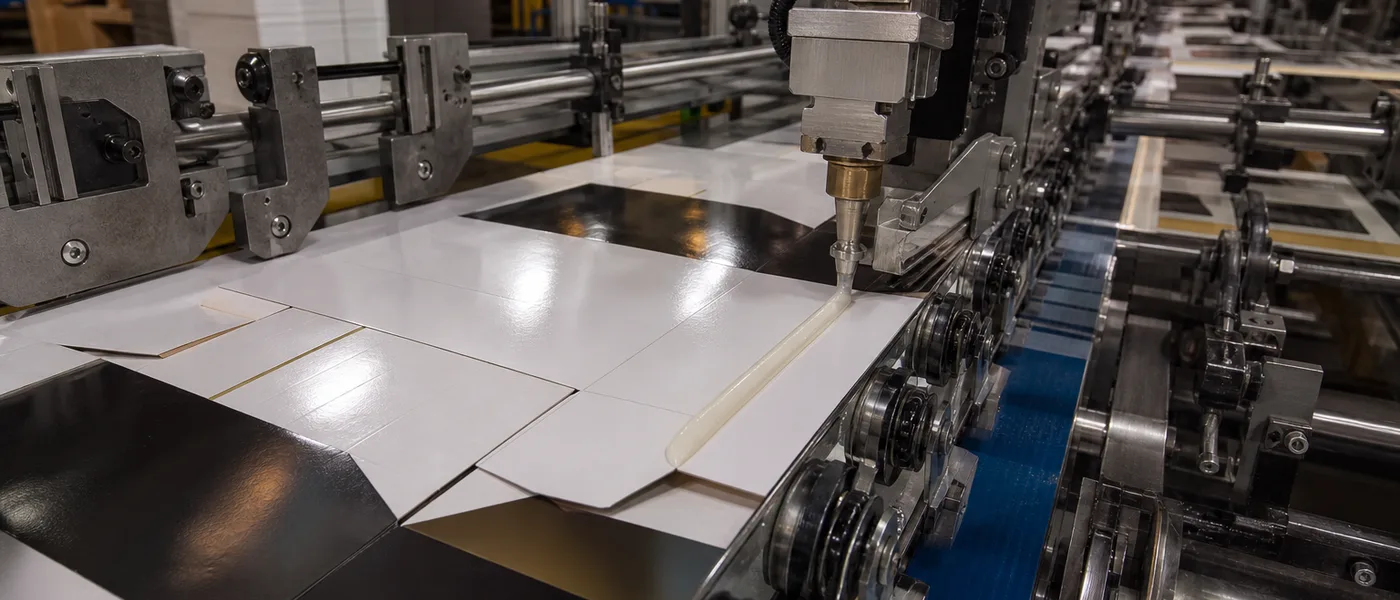
Prácticas a pie de máquina para líneas de bolsas y sacos de papel: cizallamiento y desgarro de fibra en manijas, agarre en húmedo en el fondo, control de nebulización e hilos en boquillas y cumplimiento de FDA 175.105.
Índice
- ·Fijación de manijas: Cizallamiento frente a Desprendimiento
- ·Pegado de fondo: Agarre en húmedo y memoria de pliegue
- ·Problemas de boquilla: Nebulización, acumulación e hilos
- ·Costura lateral y sacos multicapa
- ·Aumento de velocidad sin costuras abiertas
- ·Rutas repulpables y FDA 175.105 para bolsas de alimentos
- ·Evidencia de campo: Manijas de 15 kg y boquillas más limpias
- ·Lista de verificación para el arranque
- ·Conclusión técnica
- ·Preguntas frecuentes
En una línea de bolsas, tres estaciones fallan en lenguajes distintos. Las manijas fallan por desprendimiento o falta de desgarro de fibra; los fondos, por fluencia (creep) y memoria de forma; las boquillas, por formación de hilos, nebulización y paros por limpieza. Si solo busca fuerza de unión, puede intercambiar un fallo por otro: un adhesivo más fuerte que ensucie el aplicador no es una victoria.
Esta guía está dirigida a supervisores de líneas de bolsas y sacos de papel multicapa para optimizar la fijación de manijas, pegado de fondo y unión de costuras laterales; las mismas zonas de aplicación de nuestra página de adhesivos. Reutiliza el lenguaje de calificación de nuestros casos de sacos industriales; no sustituye la revisión de diseño estructural ni las pruebas de carga.
Fijación de manijas: Cizallamiento frente a Desprendimiento
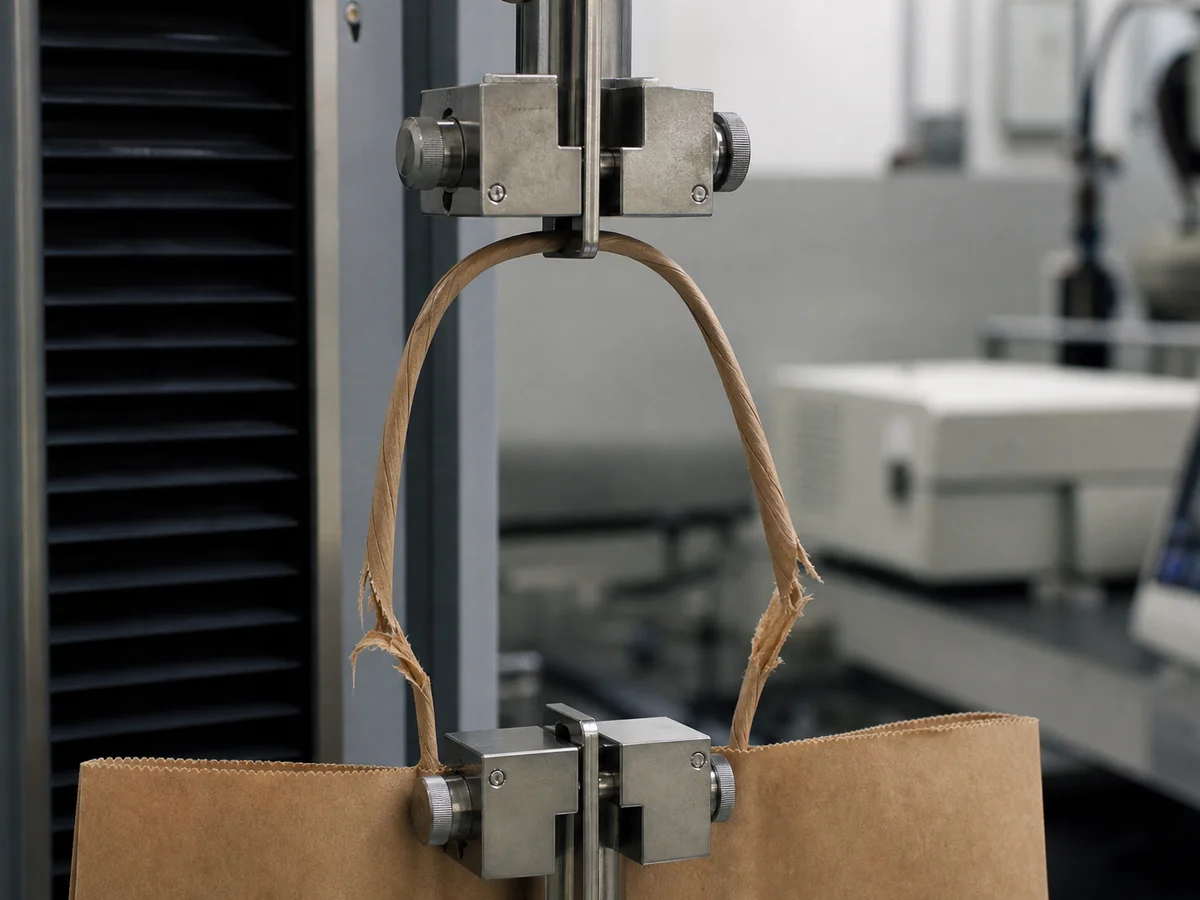
Las manijas fallan por desprendimiento (peel) cuando el refuerzo se levanta de la cara; fallan por cizallamiento (shear) cuando la tira se desliza a través de la línea de unión. Los grados de alta viscosidad para manijas están ajustados para resistir el cizallamiento en sustratos kraft y reciclados. La señal de aprobación técnica es el desgarro de fibra: las fibras del papel deben romperse antes de que el adhesivo se suelte; si la película se desprende limpia, el adhesivo no ha penetrado.
- Ajuste la viscosidad al aplicador: Las rutas por boquilla, rueda o rodillo requieren reologías distintas (nuestra matriz indica rangos de 1,000 a 5,000 cps; use el punto de ajuste de su TDS).
- Documente el pliegue de la manija y el área del refuerzo: Pequeños cambios en la geometría alteran el estrés de desprendimiento incluso si el gramaje de adhesivo es constante.
- Pruebas de carga en la estructura real: Nuestra sección técnica contempla cargas pesadas de hasta unos 20 kg según el diseño; la validación de casos utilizó un programa de carga pesada de 15 kg.
Pegado de fondo: Agarre en húmedo y memoria de pliegue
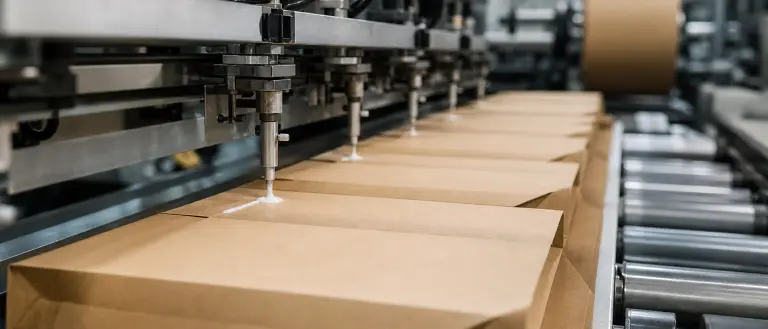
El pegado de fondo requiere agarre en húmedo inmediato para que el pliegue mantenga su forma antes de la siguiente estación. El calor del verano y la humedad en contenedores de exportación se manifiestan como fluencia (creep) en el sello del fondo: el pliegue tiende a abrirse tras el apilado. Los grados de fraguado rápido en la ventana de 2 a 5 segundos (según nuestra matriz) soportan líneas de alta velocidad si el tiempo de compresión es adecuado.
La estabilidad térmica hasta aproximadamente 70°C es fundamental para climas de exportación; valide siempre según la humedad de su papel y el perfil de su almacén.
Problemas de boquilla: Nebulización, acumulación e hilos
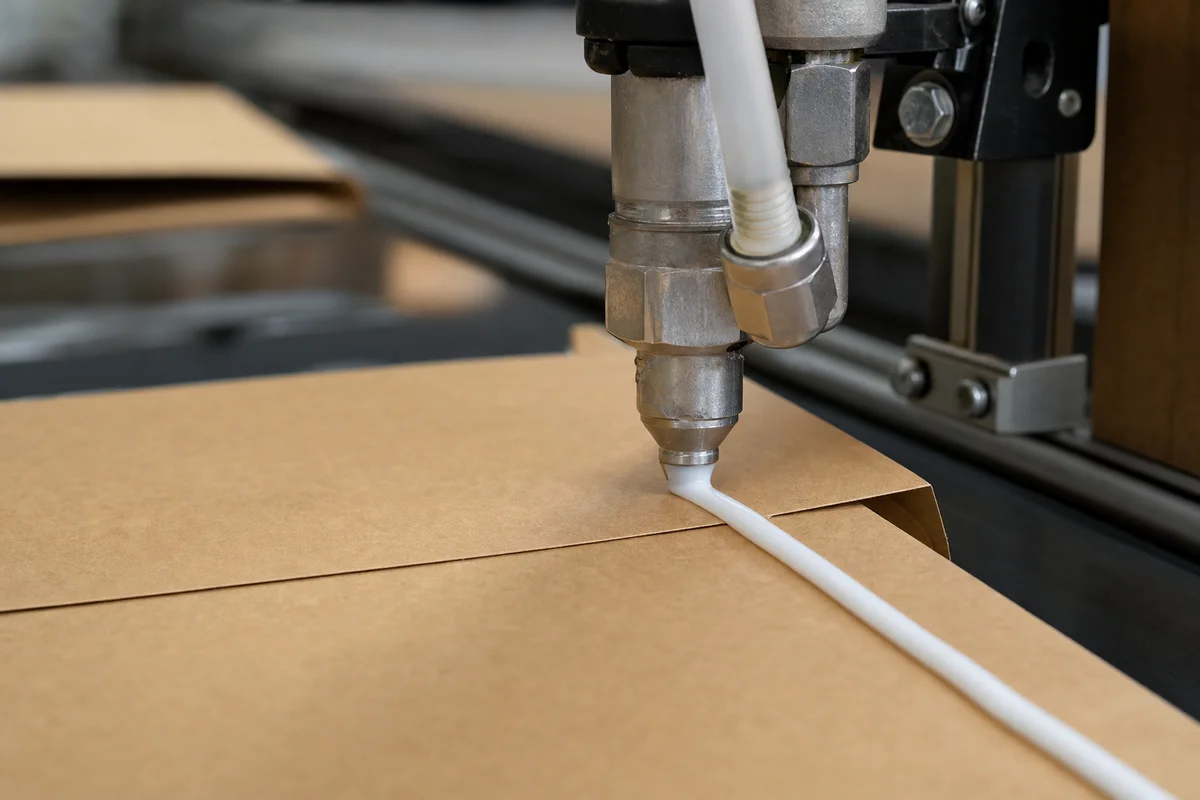
Las máquinas de bolsas a alta velocidad castigan los adhesivos de baja viscosidad o sobrecalentados provocando nebulización y formación de hilos, ensuciando las guardas y forzando paros por limpieza. La reología anti-nebulización está diseñada para un corte limpio en la boquilla; nuestros convertidores reportan menos intervenciones de limpieza diarias tras la alineación del grado.
Consejo técnico de ingeniería
La mención de una velocidad de línea un 20% mayor en nuestra guía técnica se basa en resultados de pruebas de clientes; no es una garantía universal de velocidad. Aumente la velocidad solo cuando los KPI de manijas, fondos y boquillas sean estables en el punto de ajuste actual.
Costura lateral y sacos multicapa
Las bolsas de carga y los sacos industriales multi-pared comparten vocabulario técnico pero enfrentan estreses distintos. Las costuras laterales requieren fraguado rápido para obtener tubos planos sin arrugas; la unión de capas y fondos en sacos de cemento o harina requiere mezclas de almidón y emulsión para resistir el llenado pesado. Especifique grados específicos por estación en lugar de una sola viscosidad para toda la planta.
¿Manijas que se desprenden o fondos que se abren por fluencia?
Revise los adhesivos para bolsas y sacos de papel para manijas con desgarro de fibra, pegado de fondo y operación limpia de boquillas.
Ver adhesivos para bolsas de papelAumento de velocidad sin costuras abiertas
Un fraguado más rápido (menor a 2 s en algunos grados) solo es útil si las bandas de compresión y los tiempos de plegado coinciden. Ajuste el peso del adhesivo, la viscosidad y la velocidad de máquina en conjunto; aumentar la velocidad incrementando el gramaje suele aumentar la formación de hilos. Líneas tipo Windmöller & Hoelscher se citan como ejemplos; documente su OEM y tipo de aplicador al solicitar la TDS.
Rutas repulpables y FDA 175.105 para bolsas de alimentos
Las emulsiones base agua en nuestro catálogo están diseñadas para dispersarse en el repulpado y alinearse con FDA 21 CFR 175.105 para empaques de contacto indirecto con alimentos. Los grados de bajo olor y neutros al sabor protegen formatos de harina y abarrotes. Para contacto directo o dudas de barrera, consulte adhesivos para contacto con alimentos y nuestra visión general de adhesivos base agua.
Evidencia de campo: Manijas de 15 kg y boquillas más limpias
Un convertidor de bolsas enfrentó desprendimiento de manijas, fluencia en el fondo y suciedad en boquillas en un mismo programa. Tras equilibrar el desgarro de fibra, el agarre del fondo y un corte más limpio, la línea calificó para manijas de carga pesada de 15 kg, redujo los paros por limpieza y soportó un objetivo de tasa de producción un 20% mayor en comparación con el adhesivo anterior; detalles en el estudio de caso sobre estabilidad de manijas y fondos.
Lista de verificación para el arranque
- Defina el fallo: desprendimiento de manija, fluencia en el fondo o suciedad en boquilla.
- Realice pruebas de tracción en manijas buscando desgarro de fibra en el lote de papel real.
- Valide los pliegues del fondo mediante simulaciones de humedad por apilado y envío.
- Registre la temperatura de la boquilla, presión y gramaje antes de cambiar la velocidad.
- Confirme la documentación de 175.105 para bolsas adyacentes a alimentos.
- Solicite una cubeta de prueba de 20 kg para validación en máquina.
Conclusión técnica
La optimización de bolsas de papel abarca tres estaciones bajo un mismo plan reológico. Alinee cizallamiento y desgarro en manijas, agarre en húmedo en fondos y operación limpia en boquillas; solo entonces busque velocidad. Envíe diseño, tipo de papel y fotos del aplicador para una recomendación estructurada.
Preguntas frecuentes
¿Qué carga pueden soportar las bolsas fabricadas con sus adhesivos?
Las estructuras de alta resistencia en nuestro catálogo están validadas hasta aproximadamente 20 kg según el tamaño y diseño; nuestra validación de casos utilizó un estándar de 15 kg. Pruebe siempre con su geometría de manija y papel específicos.
¿Estos adhesivos funcionan en máquinas de bolsas de alta velocidad?
Sí. Ajustamos la reología según su velocidad y aplicador (boquilla, rueda o rodillo) para limitar la nebulización e hilos. Especifique el OEM y la velocidad nominal máxima al solicitar un grado.
¿Pueden ajustar la viscosidad para mi equipo específico?
Realizamos personalizaciones en el rango de 1,000 a 5,000 cps por zona de aplicación. Una sola viscosidad para toda la planta rara vez funciona bien en manijas, fondos y costuras laterales simultáneamente.
¿Suministran adhesivos para sacos industriales multi-pared?
Sí, suministramos mezclas de almidón y emulsión para la formación de tubos multicapa (unión de capas) y para las pegadoras de fondo en sacos de cemento, químicos y alimentos en polvo.
¿El adhesivo es compatible con los procesos de repulpado?
Nuestros grados base agua para bolsas están diseñados para dispersarse durante el repulpado para minimizar contaminantes pegajosos. Realice su verificación interna de repulpabilidad con el papel y gramaje de producción reales.
Pruebe los adhesivos para bolsas en su línea
Solicite una muestra de laboratorio de 1 kg sin costo (envío pagado por el destinatario) tras la revisión técnica de su sustrato.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.