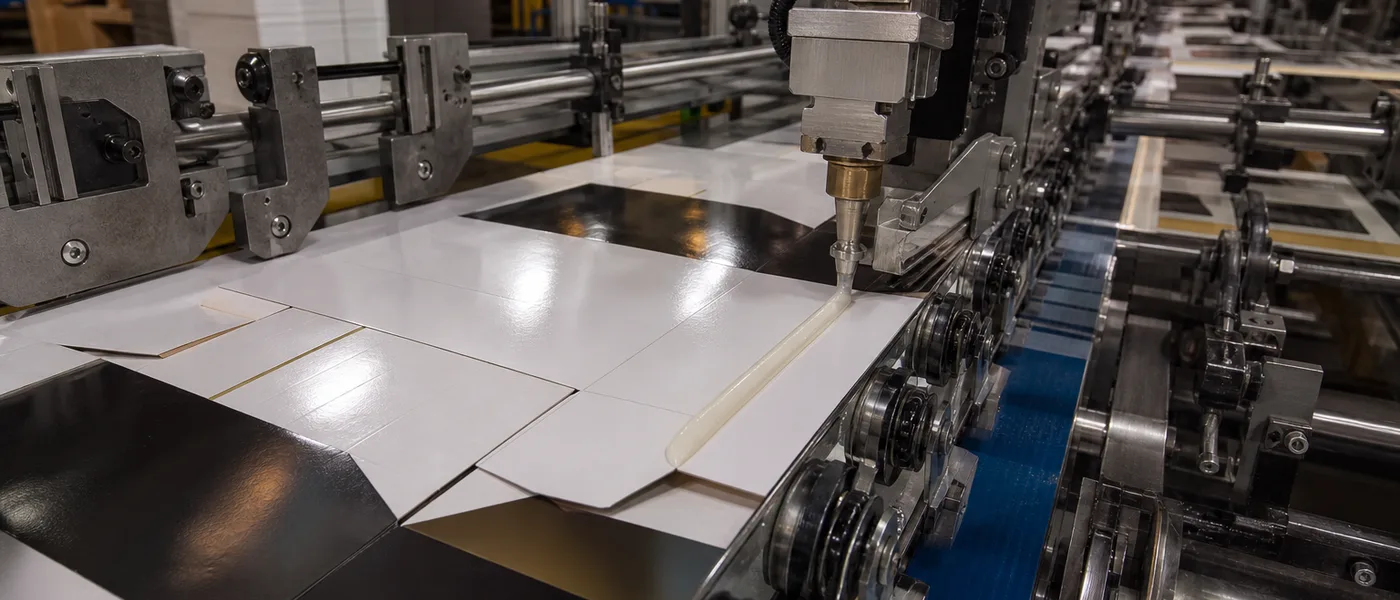
ممارسات عملية لخطوط إنتاج الأكياس الورقية: قوة القص وتمزق الألياف للمقابض، والالتصاق الرطب للقاعدة، والتحكم في تناثر وتذييل الفوهة، وربط الطبقات المتعددة، والامتثال لمعيار FDA 175.105 لأكياس الأغذية.
جدول المحتويات
- ·تثبيت المقابض: قوة القص مقابل قوة التقشير
- ·لصق القاعدة: الالتصاق الرطب (الالتصاق الرطب) وذاكرة الطي
- ·مشاكل الفوهات: التناثر، والتراكم، والتذييل
- ·اللحام الجانبي وأكياس الطبقات المتعددة
- ·زيادة السرعة دون لحامات مفتوحة
- ·المسارات القابلة لإعادة اللب وFDA 175.105 لأكياس الأغذية
- ·أدلة ميدانية: مقابض بحمولة 15 كجم وفوهات أنظف
- ·قائمة التحقق لبدء التشغيل
- ·الخلاصة
- ·الأسئلة الشائعة
في خط إنتاج الأكياس، تفشل ثلاث محطات رئيسية بطرق مختلفة: المقابض تنفصل ويغيب تمزق الألياف؛ القواعد تزحف وتفقد شكلها؛ والفوهات تتذيل، وتتناثر، وتتطلب توقفات للتنظيف. إذا ركزت فقط على قوة الرابطة، فقد تستبدل مشكلة بأخرى—فالغراء الأقوى الذي يلوث أداة التطبيق ليس نجاحاً.
هذا الدليل مخصص لمشرفي إنتاج الأكياس الورقية متعددة الطبقات الذين يعملون على ضبط تثبيت المقابض، ولصق القاعدة، واللحام الجانبي/ربط الطبقات—وهي نفس مناطق التطبيق المذكورة في صفحتنا الخاصة بالمواد اللاصقة للأكياس الورقية. الدليل يعيد استخدام لغة التأهيل من دراسة حالة الأكياس شديدة التحمل؛ ولكنه لا يغني عن مراجعة التصميم الهيكلي أو اختبارات التحميل الخاصة بك.
تثبيت المقابض: قوة القص مقابل قوة التقشير
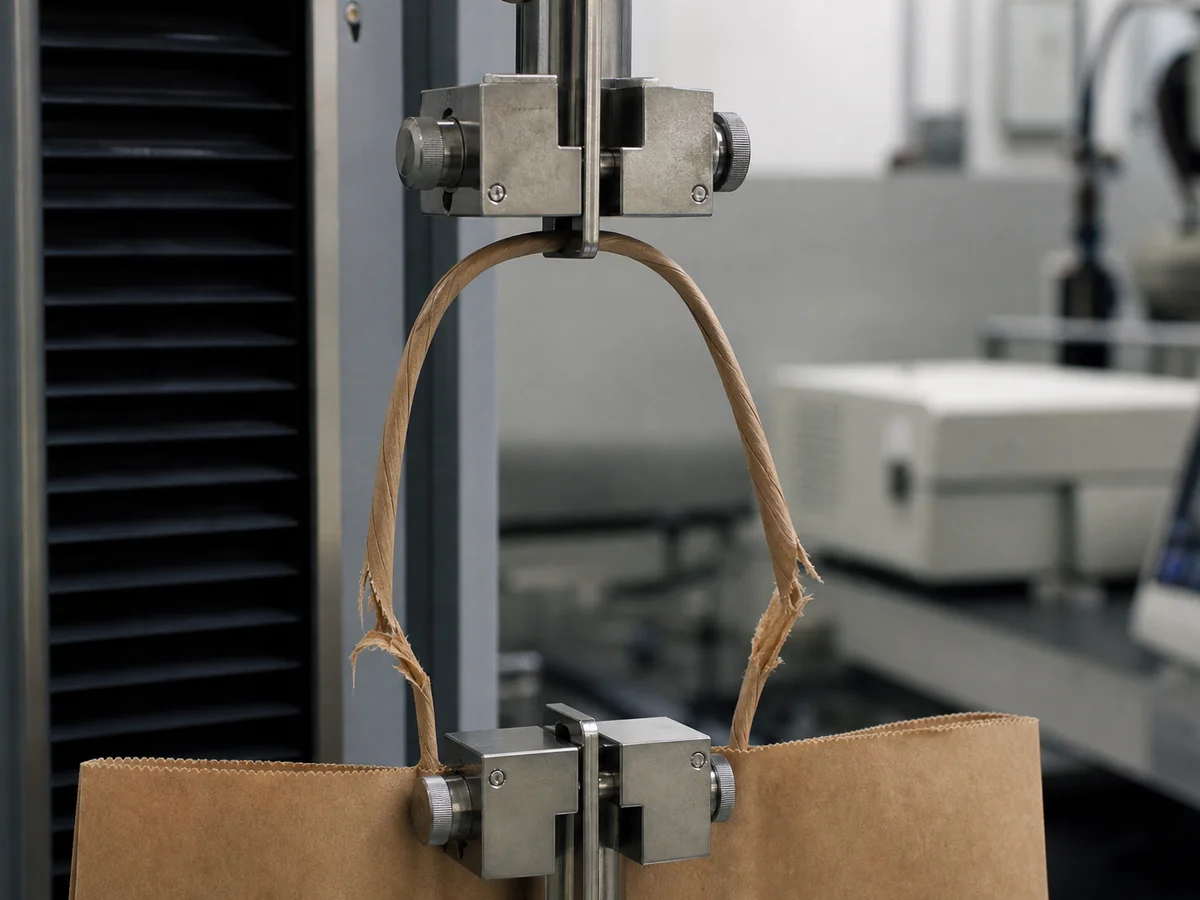
تفشل المقابض في قوة التقشير (قوة التقشير) عندما تنفصل الرقعة عن وجه الكيس؛ وتفشل في قوة القص (قوة القص) عندما يُسحب الشريط عبر خط الرابطة. تُضبط درجات اللزوجة العالية في مناطق المقابض لتحمل قوة القص على ورق الكرافت والورق المعاد تدويره. الإشارة الحاسمة للنجاح/الفشل التي نستخدمها هي تمزق الألياف (تمزق الألياف): يجب أن تتمزق ألياف الورق قبل أن تنفصل المادة اللاصقة—إذا تقشرت الطبقة بنظافة، فهذا يعني أن اللاصق لم يخترق الورق.
- طابق اللزوجة مع أداة التطبيق: مسارات الفوهة مقابل العجلة مقابل الأسطوانة تحتاج إلى ريولوجيا مختلفة (تشير مصفوفتنا إلى 1,000–5,000 cps تقريباً—استخدم نقطة ضبط TDS الخاصة بك).
- توثيق طية المقبض ومساحة الرقعة: التغيرات الهندسية الصغيرة تغير من توزيع إجهاد التقشير حتى عندما يظل وزن الغراء ثابتاً.
- اختبار التحميل على تصميم الكيس الفعلي: تشير الأسئلة الشائعة في الصفحة إلى أحمال ثقيلة تصل لحوالي 20 كجم حسب تصميم الكيس؛ بينما استخدمت دراسة الحالة برنامج تحميل ثقيل بوزن 15 كجم للتحقق.
لصق القاعدة: الالتصاق الرطب (الالتصاق الرطب) وذاكرة الطي
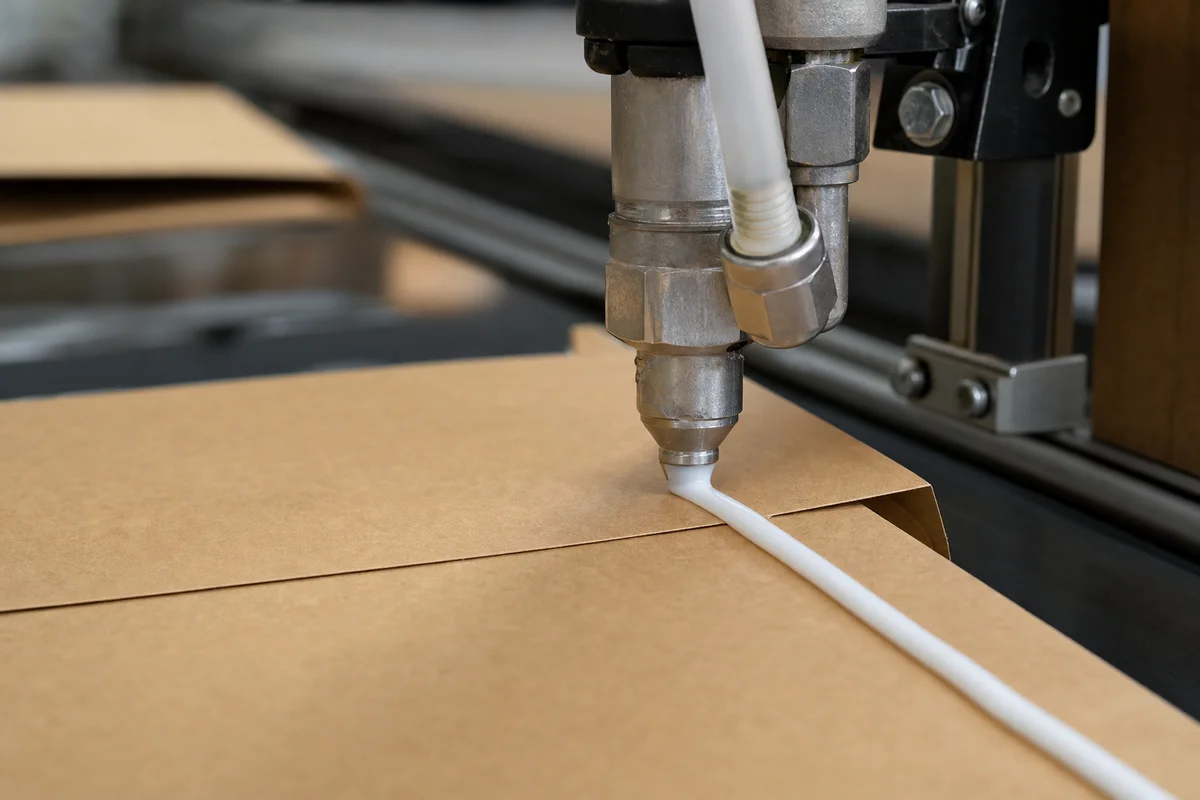
يحتاج لصق القاعدة إلى التصاق رطب فوري لكي تحافظ الطية على شكلها قبل الوصول للمحطة التالية. تظهر حرارة الصيف ورطوبة حاويات التصدير في صورة زحف في ختم القاعدة (الزحف)—حيث تفتح الطية تدريجياً بعد التكديس. الدرجات سريعة التصلب في نافذة تتراوح بين 2–5 ثوانٍ (وفقاً لمصفوفة تركيباتنا) تدعم الخطوط عالية السرعة عندما يكون وقت الضغط كافياً.
يعد الاستقرار الحراري حتى 70 درجة مئوية جزءاً من السرد الخاص بمناخات التصدير—ومع ذلك يجب التحقق منه بناءً على رطوبة الورق وملف المستودع الخاص بك.
مشاكل الفوهات: التناثر، والتراكم، والتذييل
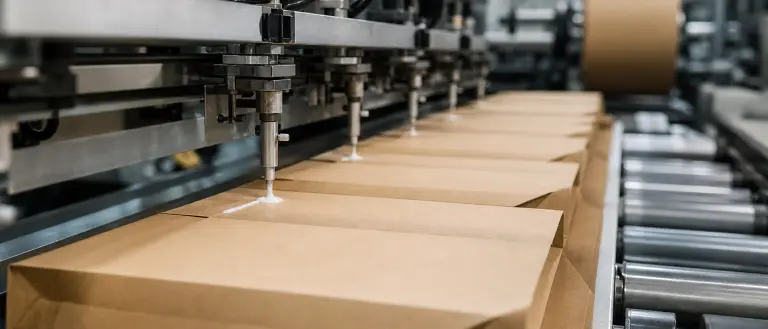
ماكينات الأكياس عالية السرعة تعاقب المادة اللاصقة ذات اللزوجة المنخفضة أو المحمومة بظاهرتي الترذيذ والتذييل، مما يلوث واقيات الماكينة ويجبرك على التوقف للتنظيف. تم تصميم الريولوجيا المضادة للترذيذ لضمان قطع نظيف عند الفوهة—أبلغ أحد المحولين في دراساتنا عن انخفاض في التدخلات اليومية للتنظيف بعد اختيار درجة اللاصق المناسبة.
نصيحة هندسية احترافية
الادعاء بـ سرعة خط أسرع بنسبة 20% المذكور في دليل التطبيق الخاص بنا مرتبط بنتائج تجارب العملاء (راجع الشهادات ودراسة الحالة)—وليس ضماناً شاملاً للسرعة. قم بزيادة السرعة فقط بعد استقرار مؤشرات الأداء (KPIs) للمقابض، والقاعدة، والفوهة عند الإعدادات الحالية.
اللحام الجانبي وأكياس الطبقات المتعددة
تشترك حقائب التسوق والأكياس الصناعية متعددة الجدران في مصطلحات الآلات ولكنها تواجه مستويات إجهاد مختلفة. اللحامات الجانبية الطولية تحتاج إلى تصلب سريع لإنتاج أنابيب مسطحة وخالية من التجاعيد؛ بينما يحتاج ربط الطبقات ولصق القاعدة في أكياس الأسمنت/الدقيق إلى مزيج من النشا/المستحلب الذي يتحمل التعبئة الثقيلة والاهتزاز. اطلب درجات مخصصة لكل محطة بدلاً من الاعتماد على لزوجة واحدة للمصنع بأكمله.
هل تنفصل المقابض أو تنفتح القواعد تدريجياً؟
راجع حلول لاصق الأكياس الورقية المخصصة لتمزق ألياف المقابض، ولصق القاعدة، وتشغيل الفوهة النظيف—مع توفر عبوات تجريبية.
عرض المواد اللاصقة للأكياس الورقيةزيادة السرعة دون لحامات مفتوحة
التصلب الأسرع (أقل من ثانيتين في بعض الدرجات وفقاً لمواصفات القدرة) يساعد فقط عندما تتطابق أحزمة الضغط وتوقيت الطي. اضبط وزن الغراء، واللزوجة، وسرعة الماكينة معاً—فزيادة السرعة مع إضافة وزن طلاء إضافي غالباً ما يزيد من التذييل. ذُكرت خطوط Windmöller & Hoelscher كأمثلة في الصفحة؛ يرجى توثيق الشركة المصنعة لمعداتك (OEM) ونوع أداة التطبيق عند طلب نشرة TDS.
المسارات القابلة لإعادة اللب وFDA 175.105 لأكياس الأغذية
صُممت المستحلبات المائية في صفحتنا لتكون قابلة للـ تشتت أثناء عملية إعادة اللب ولتتوافق مع FDA 21 CFR 175.105 لتغليف التلامس الغذائي غير المباشر. تحمي الدرجات منخفضة الرائحة ومحايدة المذاق منتجات الدقيق والبقالة. للاستفسارات حول التلامس المباشر أو الحاجز، راجع المواد اللاصقة الملامسة للأغذية و نظرة عامة على المواد اللاصقة المائية.
أدلة ميدانية: مقابض بحمولة 15 كجم وفوهات أنظف
واجه أحد محولي الأكياس الذي يدير تنسيقات شديدة التحمل مشكلة انفصال المقابض، وزحف القاعدة، وتلوث الفوهة في نفس البرنامج. بعد الموازنة بين تمزق الألياف، وتثبيت القاعدة، والقطع الأنظف للفوهة، تم تأهيل الخط لدعم مقابض بحمولة ثقيلة تصل لـ 15 كجم، وتقليل توقفات التنظيف، ودعم معدل إنتاج أعلى بنسبة 20% مقارنة بالمادة اللاصقة السابقة—التفاصيل في دراسة حالة استقرار مقبض وقاعدة الكيس الورقي.
قائمة التحقق لبدء التشغيل
- حدد الفشل: تقشر المقبض، زحف القاعدة، أو تلوث الفوهة.
- أجرِ اختبار السحب للمقابض للتأكد من تمزق الألياف على دفعة ورق الإنتاج.
- اختبر ثبات طيات القاعدة من خلال محاكاة التكديس/الرطوبة أثناء الشحن.
- سجل درجة حرارة الفوهة، والضغط، ووزن الطلاء قبل إجراء أي تغييرات في السرعة.
- تأكد من توفر وثائق الامتثال لمعيار 175.105 للأكياس القريبة من الأطعمة.
- اطلب عبوة تجريبية سعة 20 كجم للتحقق على الماكينة (وعينة معملية سعة 1 كجم للفحص الأولي).
الخلاصة
تحسين الأكياس الورقية يعني ثلاث محطات وخطة ريولوجيا واحدة. يجب مواءمة القص وتمزق الألياف في المقابض، والالتصاق الرطب في القواعد، والتشغيل النظيف للفوهات—وبعدها فقط يمكنك السعي لزيادة السرعة. أرسل تصميم الكيس، ودرجة الورق، وصور أداة التطبيق إذا كنت تريد توصية بتجربة هيكلية.
الأسئلة الشائعة
ما هي الحمولة التي يمكن أن تتحملها الأكياس المصنوعة باستخدام اللاصق الخاص بكم؟
التصاميم شديدة التحمل في صفحتنا تم التحقق من تحملها لأحمال تصل لحوالي 20 كجم حسب حجم الكيس وتصميمه؛ دراسة الحالة المنشورة لدينا استخدمت تأهيلاً لحمولة 15 كجم—يجب دائماً اختبار هندسة المقبض ونوع الورق الخاصين بك.
هل سيعمل هذا اللاصق على ماكينات الأكياس عالية السرعة؟
نعم. نقوم بضبط الريولوجيا لتناسب سرعتك وأداة التطبيق الخاصة بك (فوهة، أو عجلة، أو أسطوانة) للحد من الترذيذ والتذييل. يُرجى تحديد المُصنّع الأصلي للمعدة (OEM) والسرعة القصوى المقدرة عند طلب أي درجة من درجات اللاصق.
هل يمكنكم تعديل اللزوجة لتناسب معداتي؟
نقوم بالتخصيص في النطاق الذي يتراوح تقريباً بين 1,000–5,000 cps لكل منطقة تطبيق. فنادراً ما تتناسب لزوجة واحدة مطبقة على مستوى المصنع مع محطات المقابض، والقاعدة، واللحام الجانبي بنفس الكفاءة.
هل توردون مواد لاصقة للأكياس متعددة الجدران؟
نعم—مزائج من النشا والمستحلبات لأنابيب الأكياس متعددة الجدران (ربط الطبقات) وآلات القواعد لأكياس الأسمنت، والمواد الكيميائية، والمساحيق الغذائية.
هل المادة اللاصقة قابلة لإعادة اللب؟
صُممت درجات الأكياس المائية لدينا لتتشتت أثناء عملية إعادة اللب لتقليل الرواسب اللاصقة (الرواسب اللاصقة). يُنصح بإجراء التحقق الداخلي لإعادة اللب على ورق الإنتاج ووزن الطلاء الخاص بك.
تجربة لاصق الأكياس على خط إنتاجك
اطلب عينة مخبرية مجانية بوزن 1 كجم (يتحمل المستلم تكاليف الشحن) بعد فحص أولي على الركيزة الخاصة بك وظروف الخط.
المراجع
إخلاء مسؤولية تقني: جميع البيانات التقنية تستند إلى ظروف معملية قياسية. يجب على المستخدمين إجراء اختبارات التحقق الخاصة بهم للتأكد من ملاءمة المنتجات للركائز والعمليات والمتطلبات التنظيمية المحددة. لا تقدم Senda Glue أي ضمانات صريحة أو ضمنية، ولا تتحمل أي مسؤولية عن سوء استخدام المنتجات أو الاعتماد على هذه المعلومات.