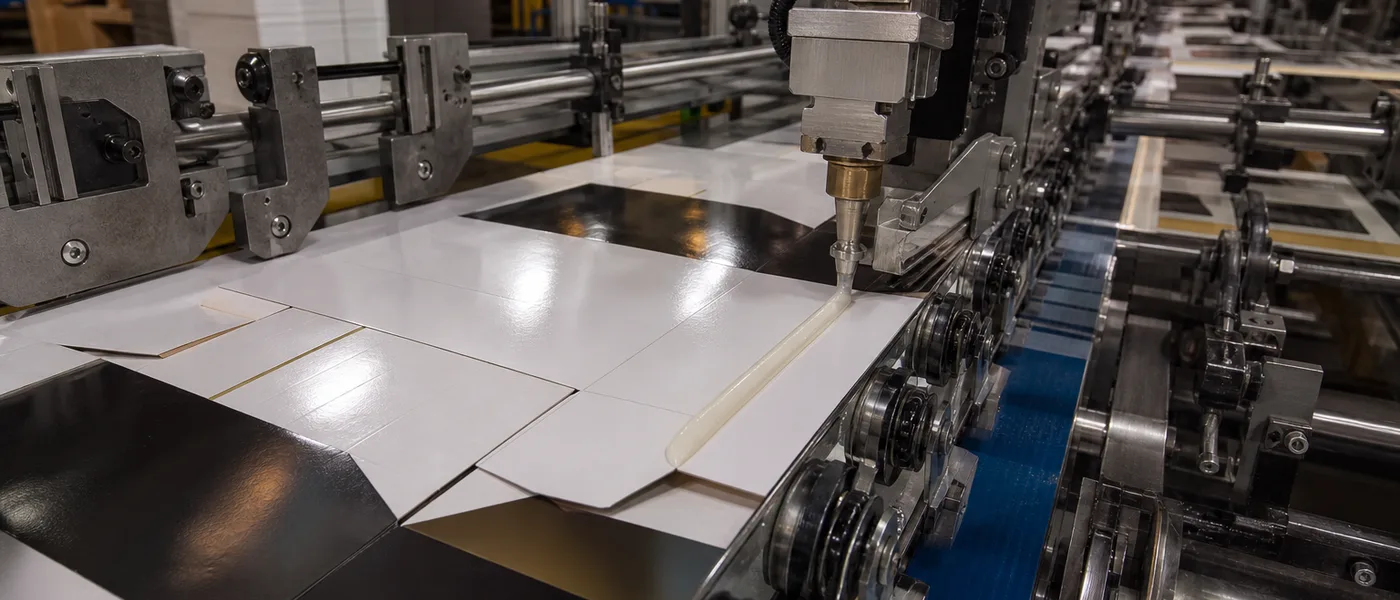
Технические рекомендации для линий производства бумажных пакетов и мешков: прочность ручек на сдвиг и разрыв волокон, влажная липкость при склейке дна, контроль туманообразования и нитей на форсунках, склейка многослойных структур и соответствие FDA 175.105.
Содержание
- ·Крепление ручек: сдвиг против отслаивания
- ·Клей для дна: влажная липкость и память сгиба
- ·Проблемы с форсунками: туман, наслоения и «паутина»
- ·Продольный шов и многослойные мешки
- ·Ускорение линии без риска расхождения швов
- ·Перерабатываемые решения и FDA 175.105 для пищевых пакетов
- ·Опыт применения: ручки на 15 кг и чистые форсунки
- ·Чек-лист для запуска
- ·Итоговый вывод
- ·Частые вопросы
На линии производства пакетов три узла выходят из строя «на разных языках». Ручки — это отрыв и разрыв волокон; дно — это ползучесть и память формы; форсунки — это нитеобразование, туман и остановки на чистку. Если гнаться только за прочностью шва, можно легко обменять одну проблему на другую: более сильный клей, который забивает аппликатор, не является преимуществом.
Это руководство предназначено для начальников производств бумажных пакетов и многослойных мешков, настраивающих узлы крепления ручек, проклейки дна и формирования продольного шва. Оно дополняет технические данные нашей страницы адгезивов для пакетов и использует критерии квалификации из кейсов по тяжелой таре. Информация не заменяет ваш внутренний аудит конструкции или нагрузочные испытания.
Крепление ручек: сдвиг против отслаивания
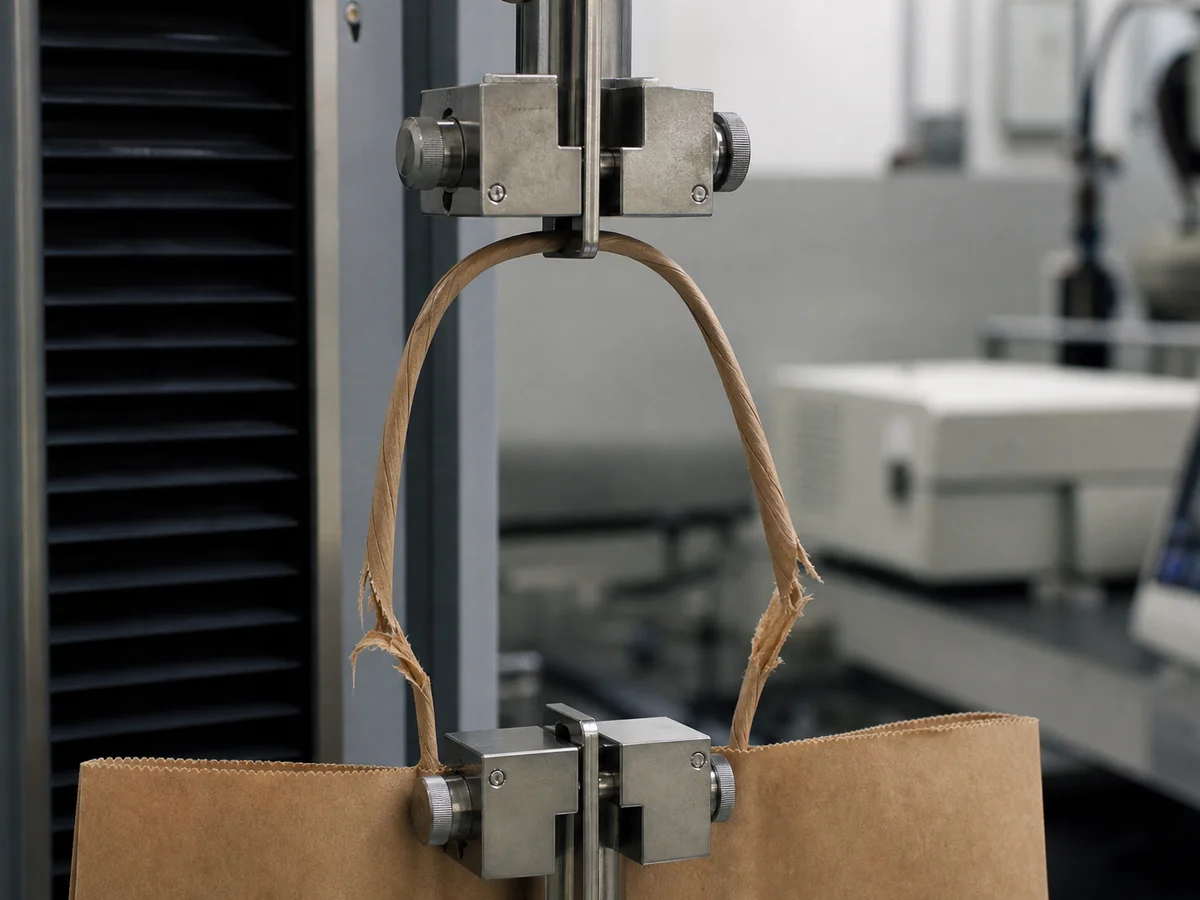
Ручки выходят из строя при отслаивании (peel), когда накладка отходит от поверхности; они выходят из строя при сдвиге (shear), когда лента вырывается через клеевой шов. Высоковязкие марки для зоны ручек настроены на сопротивление сдвигу на крафт-бумаге и макулатурных субстратах. Критерий приемки, который мы используем, — это разрыв волокон (fiber tear): волокна бумаги должны разрушаться раньше, чем произойдет отслоение адгезива. Если слой клея отходит чисто, значит, адгезив не проник в структуру материала.
- Соответствие вязкости аппликатору: для форсунок, дисков и валов требуется разная реология (наша матрица указывает диапазон примерно 1000–5000 сПз — ориентируйтесь на уставки в TDS).
- Зафиксируйте геометрию сгиба и площадь накладки: незначительные изменения размеров меняют нагрузку на отрыв даже при неизменном расходе клея.
- Испытания реальной конструкции под нагрузкой: наш FAQ содержит примеры нагрузок до 20 кг в зависимости от дизайна пакета; валидация в кейсах проводилась по программе тяжелой нагрузки 15 кг.
Клей для дна: влажная липкость и память сгиба
Для проклейки дна требуется мгновенная влажная липкость, чтобы сгиб держал форму до перехода на следующий узел. Летняя жара и влажность в экспортных контейнерах проявляются как ползучесть донного шва — складка начинает раскрываться после укладки в стопу. Марки с быстрым схватыванием в диапазоне 2–5 секунд (согласно нашей матрице рецептур) поддерживают работу высокоскоростных линий при достаточном времени прессования.
Термостабильность до уровня примерно 70°C является важным параметром для продукции, экспортируемой в страны с жарким климатом — проводите валидацию с учетом влажности вашей бумаги и условий хранения.
Проблемы с форсунками: туман, наслоения и «паутина»
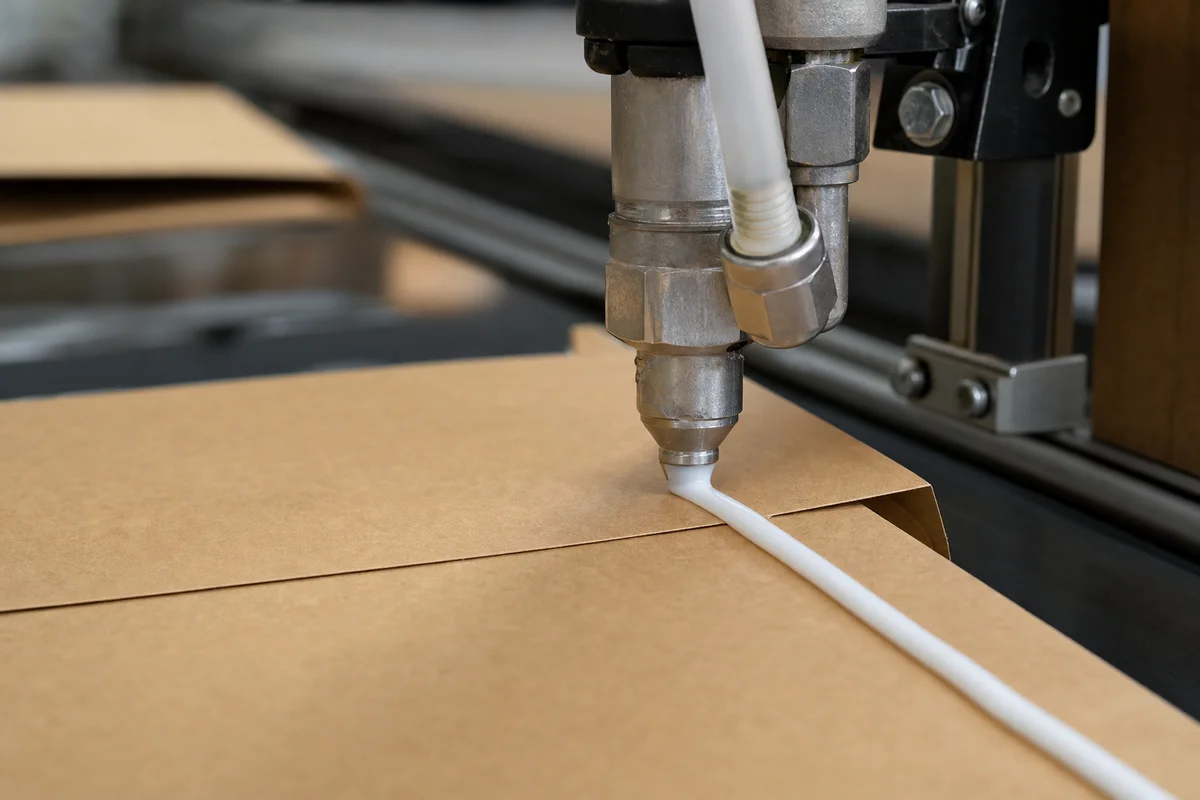
Высокоскоростные пакетоделательные машины при использовании низковязкого или перегретого адгезива отвечают образованием тумана и нитей, что загрязняет ограждения и вынуждает останавливать линию на чистку. Реология с защитой от туманообразования разработана для чистой отсечки на форсунке. Наши заказчики отмечают значительное сокращение ежедневных вмешательств для очистки после перехода на соответствующие марки.
Совет инженера
Заявление о повышении скорости линии на 20% в нашем руководстве основано на результатах реальных испытаний (см. отзывы и кейсы) и не является автоматической гарантией для любого оборудования. Увеличивайте скорость только после того, как убедитесь в стабильности KPI по ручкам, дну и работе форсунок на текущем режиме.
Продольный шов и многослойные мешки
Пакеты с ручками и многослойные промышленные мешки имеют общую терминологию в оборудовании, но разную механику нагрузок. Продольные швы требуют быстрого схватывания для получения ровных рукавов без морщин; склейка слоев и дна в мешках для цемента или муки требует смесей крахмала и эмульсий, выдерживающих тяжелую засыпку и вибрацию. Используйте марки, специализированные для конкретных узлов нанесения, а не единую вязкость для всего завода.
Отрываются ручки или расходится дно пакета?
Ознакомьтесь с адгезивами для пакетов и мешков: марки для ручек с разрывом волокон, клей для дна и составы для чистой работы форсунок. Доступны пробные партии.
Смотреть адгезивы для пакетовУскорение линии без риска расхождения швов
Более быстрое схватывание (<2 с для некоторых марок) эффективно только при согласовании с прижимными ремнями и таймингом фальцовки. Настраивайте вес клея, вязкость и скорость машины в комплексе. Повышение скорости при одновременном увеличении расхода клея часто ведет к росту нитеобразования. Линии класса Windmöller & Hoelscher приведены на странице в качестве примеров; при запросе TDS укажите производителя вашего оборудования и тип аппликатора.
Перерабатываемые решения и FDA 175.105 для пищевых пакетов
Представленные водно-дисперсионные составы разработаны для обеспечения пригодности к роспуску (repulpability) и соответствуют FDA 21 CFR 175.105 для непрямого контакта с пищевыми продуктами. Марки без запаха и вкуса защищают мучные и бакалейные изделия. По вопросам прямого контакта или барьерных свойств см. адгезивы для контакта с пищей и наше руководство по водно-дисперсионным адгезивам.
Опыт применения: ручки на 15 кг и чистые форсунки
Производитель пакетов для тяжелых грузов столкнулся с отрывом ручек, ползучестью дна и загрязнением форсунок в рамках одного проекта. После подбора параметров разрыва волокон, фиксации дна и улучшения отсечки клея линия подтвердила возможность работы с ручками для нагрузки 15 кг, сократила количество остановок на чистку и позволила достичь целевого повышения производительности на 20% по сравнению с ранее использовавшимся адгезивом. Подробности в кейсе по стабильности ручек и дна бумажных пакетов.
Чек-лист для запуска
- Идентифицируйте вид брака: отрыв ручек, ползучесть дна или загрязнение форсунок.
- Проведите тест на разрыв волокон ручек на производственной партии бумаги.
- Проверьте стабильность дна при симуляции влажности при хранении и транспортировке.
- Зафиксируйте температуру форсунки, давление и вес покрытия перед изменением скорости.
- Подготовьте документацию по 175.105 для пакетов, контактирующих с пищей.
- Запросите пробную партию 20 кг для валидации на оборудовании (1 кг для предварительной проверки).
Итоговый вывод
Оптимизация производства пакетов — это три узла и один план по реологии. Обеспечьте сопротивление сдвигу и разрыв волокон на ручках, влажную липкость дна и чистоту работы форсунок — и только после этого увеличивайте скорость. Пришлите конструкцию пакета, марку бумаги и фото аппликатора для получения индивидуальной рекомендации по испытаниям.
Частые вопросы
Какую нагрузку выдерживают пакеты, изготовленные с использованием вашего адгезива?
Решения для тяжелых условий эксплуатации, представленные на нашем сайте, проходят валидацию на нагрузку до 20 кг в зависимости от размера и дизайна пакета. Опубликованный кейс подтверждает квалификацию при нагрузке 15 кг. Всегда проводите испытания на вашей конкретной геометрии ручек и бумаге.
Будет ли это работать на высокоскоростных пакетоделательных машинах?
Да. Мы настраиваем реологию под вашу скорость и тип аппликатора (форсунка, диск или вал), чтобы минимизировать образование тумана и нитей. При запросе марки укажите производителя оборудования и его максимальную рабочую скорость.
Можете ли вы скорректировать вязкость под мое оборудование?
Мы адаптируем составы в диапазоне примерно 1000–5000 сПз для каждого узла нанесения. Единая вязкость для всего завода редко подходит одновременно для ручек, дна и продольного шва.
Поставляете ли вы адгезивы для многослойных промышленных мешков?
Да — смеси крахмала и эмульсий для склейки слоев рукава и дна в мешках для цемента, химикатов и пищевых порошков.
Является ли адгезив перерабатываемым (repulpable)?
Наши водно-дисперсионные марки разработаны таким образом, чтобы диспергироваться при роспуске макулатуры, сводя к минимуму образование липких включений. Проведите внутреннюю проверку пригодности к роспуску на вашей бумаге с рабочим весом покрытия.
Испытайте адгезивы для пакетов на вашей линии
Запросите бесплатный лабораторный образец 1 кг для тестирования после предварительной проверки вашего субстрата и условий линии (доставка за счет получателя).
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.