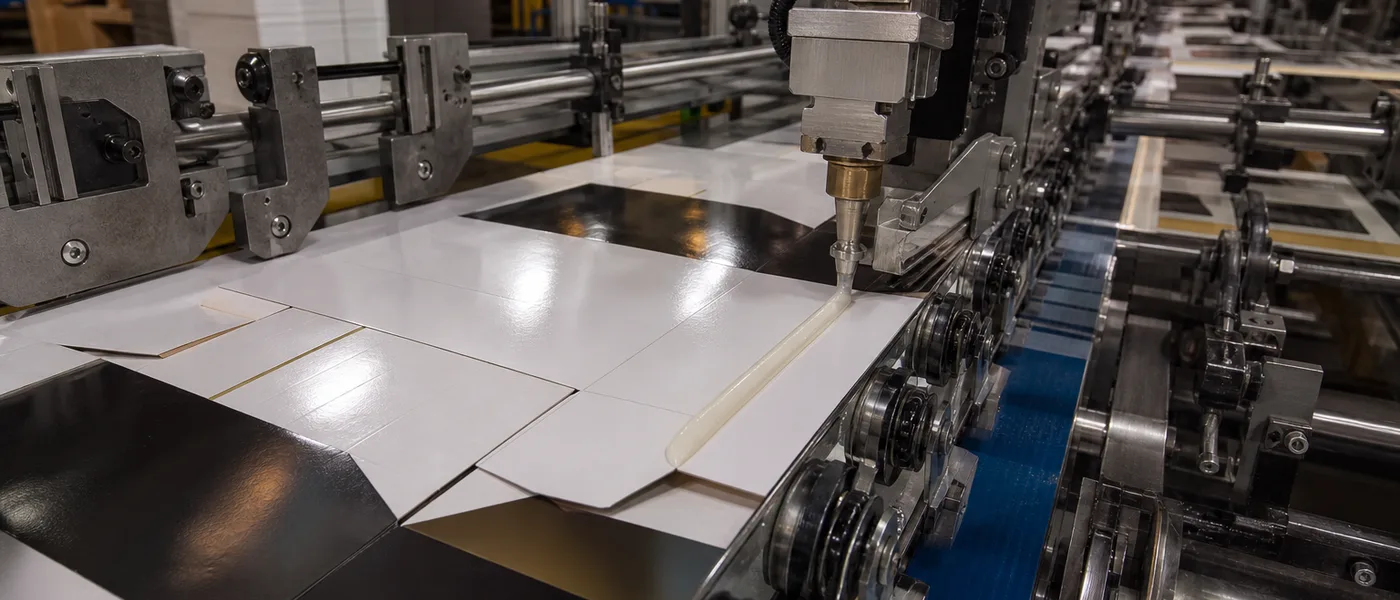
Praxisleitfaden für Papiertüten- und Sackherstellungsanlagen: Scherfestigkeit und Faserriss bei Griffen, Nassklebrigkeit der Bodenbeleimung, Kontrolle von Nebelbildung und Fadenbildung an Düsen sowie Konformitätspfade nach FDA 175.105.
Inhaltsverzeichnis
- ·Griffbefestigung: Scherkraft vs. Schälkraft
- ·Bodenbeleimung: Nassklebrigkeit und Rückstellkräfte
- ·Düsenprobleme: Nebelbildung, Ablagerungen und Fadenbildung
- ·Längsnaht und mehrlagige Säcke
- ·Geschwindigkeitssteigerung ohne offene Nähte
- ·Re-pulpierbare Ansätze und FDA 175.105 für Lebensmitteltüten
- ·Praxisnachweis: 15-kg-Griffe und sauberere Düsen
- ·Checkliste für den Produktionsstart
- ·Fazit
- ·Häufig gestellte Fragen
An einer Tütenlinie zeigen sich Ausfälle an drei Stationen auf unterschiedliche Weise. Griffe versagen durch Abreißen oder mangelnden Faserriss; Böden neigen zum Kriechen oder behalten die Form nicht bei; Düsen verursachen Fadenbildung, Nebelbildung und Reinigungsstopps. Wer nur auf die reine Klebkraft achtet, tauscht oft ein Problem gegen ein anderes ein – ein stärkerer Klebstoff, der den Applikator verschmutzt, ist kein Gewinn.
Dieser Leitfaden richtet sich an Verantwortliche in der Papiertüten- und Mehrwandsack-Produktion, die Griffbefestigungen, Bodenbeleimungen und Längsnaht- bzw. Lagenverklebungen optimieren – dieselben Anwendungsbereiche, die wir auf unserer Seite für Papiertütenklebstoffe behandeln. Er nutzt die Qualifizierungskriterien aus unseren Schwerlast-Projekten, ersetzt jedoch nicht Ihre eigene statische Prüfung oder Belastungstests.
Griffbefestigung: Scherkraft vs. Schälkraft
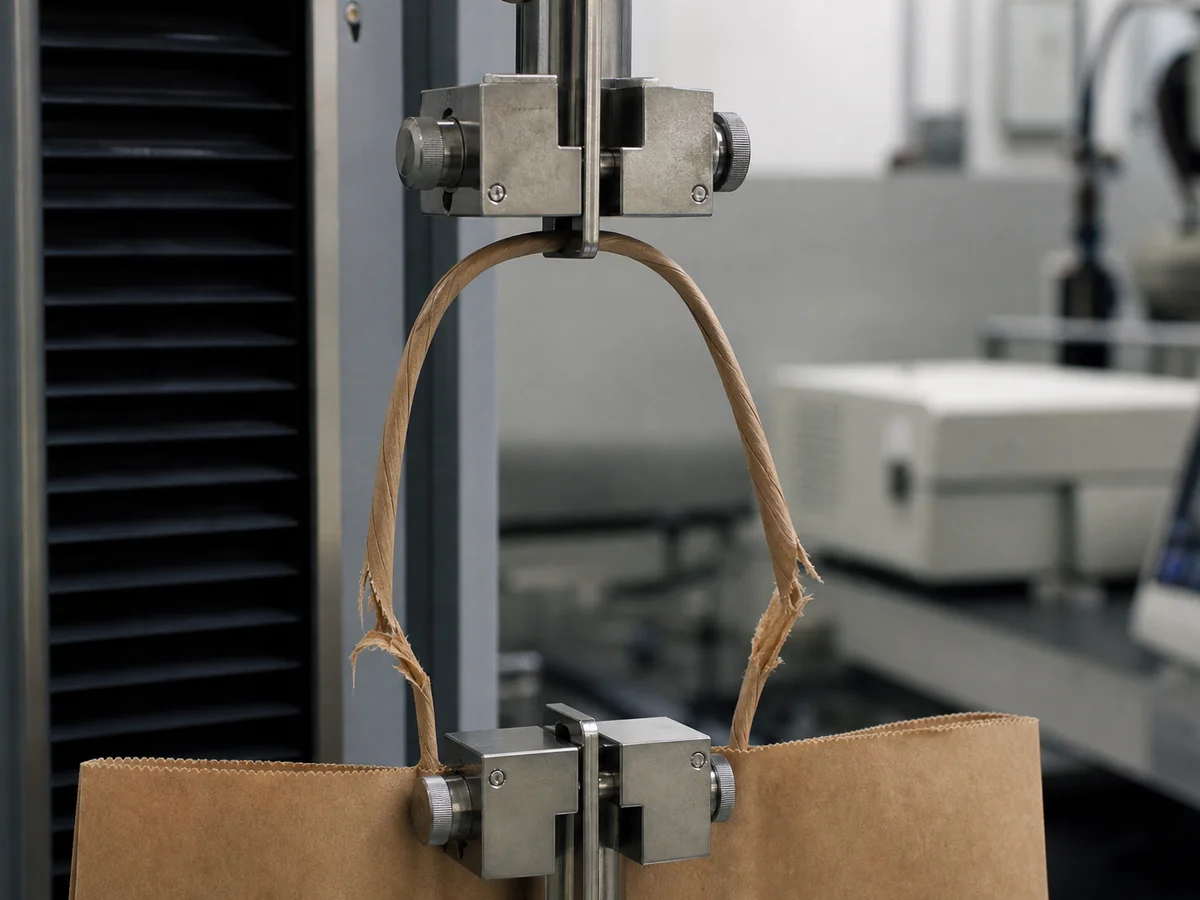
Griffe versagen durch Abschälen (Peel), wenn sich das Verstärkungsblatt (Patch) von der Oberfläche löst; sie versagen durch Abscheren (Shear), wenn der Henkel durch die Klebezone gezogen wird. Hochviskose Qualitäten für Griffzonen sind auf die Scherfestigkeit bei Kraft- und Recyclingpapieren optimiert. Das entscheidende Kriterium ist der Faserriss: Die Papierfasern müssen reißen, bevor sich der Klebstoff löst – ein sauberer Peel deutet darauf hin, dass der Klebstoff nicht ausreichend in das Material eingedrungen ist.
- Viskosität auf den Applikator abstimmen: Düsen-, Rad- oder Walzenaufträge erfordern unterschiedliche Rheologien (unsere Matrix nennt ca. 1.000–5.000 mPas – nutzen Sie die Sollwerte in Ihrem TDS).
- Griff-Faltung und Patch-Fläche dokumentieren: Geringe geometrische Änderungen verschieben die Schälspannung, selbst wenn die Klebstoffmenge konstant bleibt.
- Belastungstest am realen Produkt: In den FAQs werden Traglasten von bis zu 20 kg je nach Beuteldesign genannt; unsere Validierung basierte auf einem 15-kg-Schwerlastprogramm.
Bodenbeleimung: Nassklebrigkeit und Rückstellkräfte
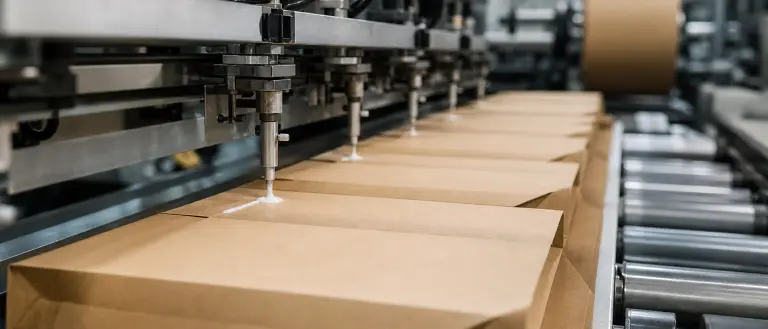
Die Bodenbeleimung erfordert eine sofortige Nassklebrigkeit (Wet Tack), damit die Faltung bereits vor der nächsten Station formstabil bleibt. Sommerhitze und die Luftfeuchtigkeit in Exportcontainern äußern sich oft als Kriechen der Bodennaht – die Faltung öffnet sich nach der Stapelung langsam wieder. Schnell abbindende Qualitäten im Zeitfenster von 2–5 Sekunden (gemäß unserer Rezepturmatrix) unterstützen Hochgeschwindigkeitslinien bei ausreichender Kompressionszeit.
70 °C70 °C ist ein Richtwert für Exportklimata – validieren Sie dies dennoch anhand Ihrer spezifischen Papierfeuchte und Ihres Lagerprofils.
Düsenprobleme: Nebelbildung, Ablagerungen und Fadenbildung
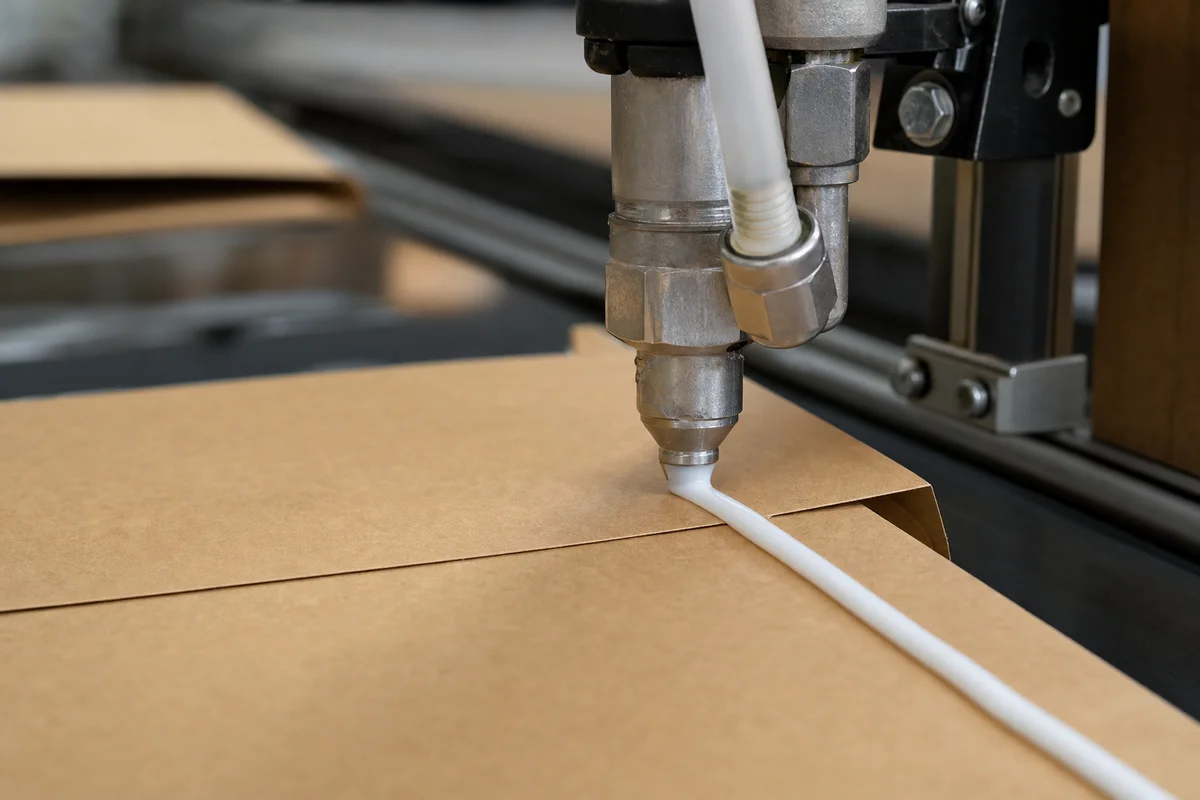
Hochgeschwindigkeitsmaschinen bestrafen zu niedrigviskose oder überhitzte Klebstoffe mit Nebelbildung und Fadenbildung, was Schutzvorrichtungen verschmutzt und Reinigungsstopps erzwingt. Eine Anti-Misting-Rheologie ist auf einen sauberen Abriss an der Düse ausgelegt – unsere Referenzkunden berichten von deutlich reduzierten Reinigungsintervallen nach der Produktoptimierung.
Profi-Tipp für Ingenieure
Der Hinweis auf eine um 20 % höhere Liniengeschwindigkeit in unserem Anwendungsleitfaden basiert auf spezifischen Kundenversuchen (siehe Referenzbericht) – dies ist keine universelle Garantie. Steigern Sie die Geschwindigkeit erst, wenn Griffe, Böden und Düsen-KPIs beim aktuellen Betriebspunkt stabil sind.
Längsnaht und mehrlagige Säcke
Tragetüten und mehrlagige Industriesäcke nutzen ähnliche Maschinentechnik, unterliegen aber anderen Belastungen. Längsnähte erfordern ein schnelles Abbinden für faltenfreie Schläuche; die Lagenverklebung und Bodenbeleimung bei Zement- oder Mehlsäcken benötigt Stärke-Emulsions-Blends, die schwere Befüllungen und Vibrationen überstehen. Spezifizieren Sie stationsspezifische Qualitäten anstatt einer Einheitsviskosität für das gesamte Werk.
Reißen die Griffe ab oder öffnen sich die Böden?
Prüfen Sie Klebstoffe für Papiertüten und Säcke hinsichtlich Faserriss-Qualitäten, Bodenbeleimung und sauberen Düsenlauf.
Papiertüten-Klebstoffe anzeigenGeschwindigkeitssteigerung ohne offene Nähte
Ein schnelleres Abbinden (unter 2 s bei einigen Qualitäten) hilft nur, wenn Anpressbänder und Faltungstaktung synchronisiert sind. Stimmen Sie Auftragsmenge, Viskosität und Maschinengeschwindigkeit gemeinsam ab – eine Geschwindigkeitserhöhung bei gleichzeitiger Steigerung der Auftragsmenge führt oft zu verstärkter Fadenbildung. Anlagen der Windmöller & Hölscher-Klasse dienen hier als Referenz; dokumentieren Sie Ihren OEM und Applikatortyp bei der TDS-Anfrage.
Re-pulpierbare Ansätze und FDA 175.105 für Lebensmitteltüten
Die wasserbasierten Emulsionen in unserem Sortiment sind so konzipiert, dass sie beim Re-Pulping vollständig dispergieren und entsprechen FDA 21 CFR 175.105 für Verpackungen mit indirektem Lebensmittelkontakt. Geruchsarme und geschmacksneutrale Qualitäten schützen Mehl- und Lebensmittelformate. Für Fragen zum Direktkontakt oder zu Barrieren siehe Klebstoffe für Lebensmittelkontakt sowie unsere Übersicht zu wasserbasierten Klebstoffen.
Praxisnachweis: 15-kg-Griffe und sauberere Düsen
Ein Beutelhersteller für Schwerlastformate kämpfte mit abfallenden Griffen, kriechenden Böden und Düsenverschmutzung im selben Projekt. Nach der Optimierung von Faserriss, Bodenhalt und Abrissverhalten qualifizierte die Linie Griffe für 15 kg Traglast, reduzierte die Reinigungsstopps und erreichte ein um 20 % höheres Produktionsziel im Vergleich zum vorherigen Klebstoff – Details finden Sie in der Fallstudie zur Stabilität von Griffen und Böden bei Papiertüten.
Checkliste für den Produktionsstart
- Fehlermodus definieren: Abschälen der Griffe, Bodenkriechen oder Düsenverschmutzung.
- Abziehtests der Griffe auf Faserriss mit der aktuellen Papiercharge durchführen.
- Bodenfaltung mittels Feuchtigkeitssimulation für Stapelung und Versand prüfen.
- Düssentemperatur, Druck und Auftragsmenge vor Geschwindigkeitsänderungen protokollieren.
- Dokumentation nach FDA 175.105 für lebensmittelnahe Beutel sicherstellen.
- 20-kg-Testgebinde für die Maschinenvalidierung anfordern (1-kg-Labormuster für Vorabprüfung).
Fazit
Die Optimierung der Papiertütenfertigung umfasst drei Stationen und ein gemeinsames Rheologie-Konzept. Stimmen Sie Scherfestigkeit und Faserriss bei den Griffen, die Nassklebrigkeit bei den Böden und die saubere Verarbeitung an der Düse ab – und steigern Sie erst dann die Geschwindigkeit. Senden Sie uns Beuteldesign, Papierqualität und Fotos der Applikatoren für eine fundierte Versuchs-Empfehlung.
Häufig gestellte Fragen
Welcher Traglast halten Papiertüten stand, die mit Ihrem Klebstoff gefertigt wurden?
Schwerlast-Konstruktionen werden je nach Beutelgröße und Design für bis zu ca. 20 kg validiert. Unsere veröffentlichte Fallstudie basierte auf einer 15-kg-Qualifizierung – testen Sie stets Ihre spezifische Griffgeometrie und Papierqualität.
Funktionieren diese Klebstoffe auf Hochgeschwindigkeits-Papiertütenmaschinen?
Ja. Wir stimmen die Rheologie auf Ihre Geschwindigkeit und den Applikatortyp (Düse, Rad oder Walze) ab, um Nebel- und Fadenbildung zu minimieren. Geben Sie bei der Anfrage den OEM und die maximale Nenngeschwindigkeit an.
Können Sie die Viskosität an meine spezifischen Anlagen anpassen?
Wir nehmen Anpassungen im Bereich von ca. 1.000–5.000 mPas pro Anwendungszone vor. Eine werksweite Standardviskosität passt selten optimal für Griffe, Böden und Längsnähte gleichzeitig.
Liefern Sie auch Klebstoffe für mehrlagige Industriesäcke?
Ja – wir bieten Stärke-Emulsions-Blends für die Lagenverklebung (Tubing) und Bodenbeleimung von Zement-, Chemie- und Lebensmittel-Pulversäcken an.
Ist der Klebstoff re-pulpierbar (wiederaufbereitbar)?
Unsere wasserbasierten Beutel-Qualitäten sind so konzipiert, dass sie beim Re-Pulping dispergieren und Kleberückstände (Stickies) minimieren. Wir empfehlen eine interne Verifizierung mit Ihrem Produktionspapier und der realen Auftragsmenge.
Tütenklebstoffe auf Ihrer Anlage testen
Fordern Sie nach einer technischen Prüfung auf Ihrem Substrat ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.