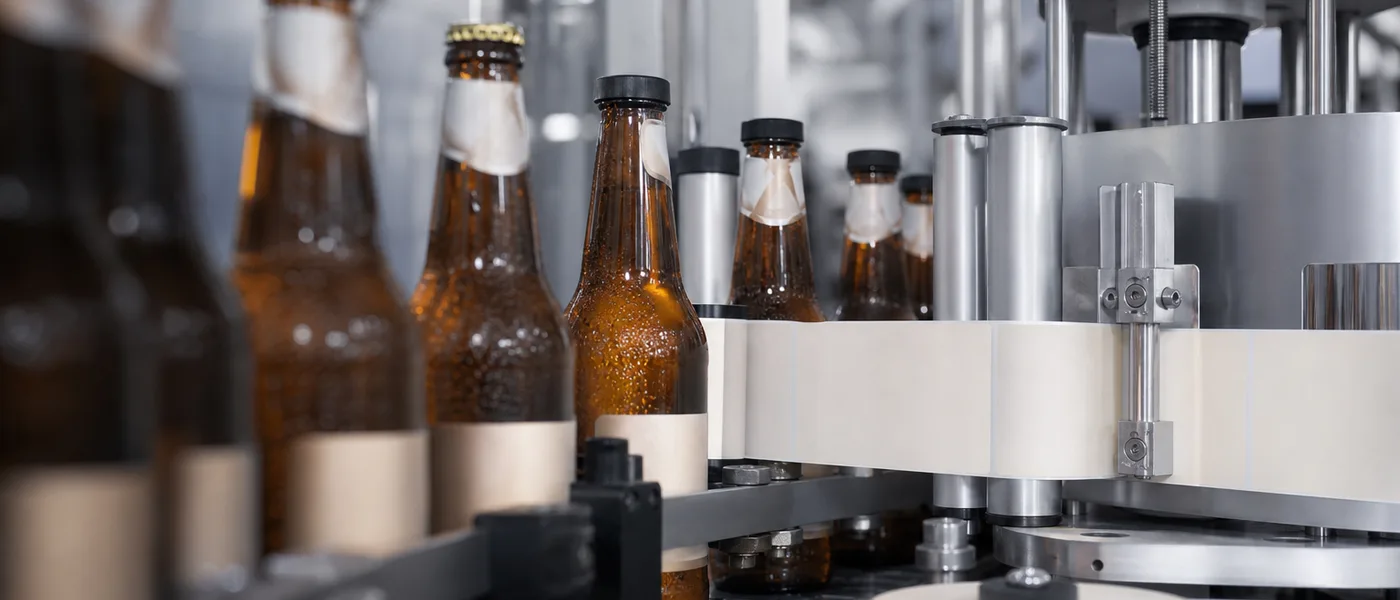
Comment associer un PSA aux facestocks et liners plastiques en emballage : énergie de surface sur PE/PP/PET, coat weight, humidité et chaîne du froid, FDA 175.105 face aux claims marketing, et quand hot melt convient mieux que PSA.
Sommaire
- ·PSA vs. aqueux vs. hot melt sur lignes d’emballage
- ·Énergie de surface sur films PE, PP et PET
- ·Coat Weight et cibles Peel/Shear (qualitatives)
- ·Humidité, chaîne du froid et wash-off
- ·Proche alimentaire : 175.105 vs marketing “Food Safe”
- ·Dossier audit : quoi demander
- ·Quand Metallocene Hot Melt convient mieux que PSA
- ·Workflow de sélection
- ·Conclusion finale
- ·Questions fréquentes
“PSA conforme FDA” n’est pas une sélection chimique. Dans les programmes d’emballage consommateur, les adhésifs sensibles à la pression apparaissent sur étiquettes film, joints peelable, bandes pour mailers et overlays LSE ; mais la plupart des cartons pliants et lignes caisses utilisent encore une émulsion aqueuse ou un hot melt. Ce guide distingue quand PSA est la bonne plateforme et comment le qualifier sur plastiques sans copier les règles du paper-board.
Rédigé pour les acheteurs packaging et responsables techniques de notre pilier emballage consommateur ; il ne remplace pas les manuels de coating convertisseur sur étiquetage et rubans ni les guides d’application pour cartons pliants et sealing fin de ligne.
PSA vs. aqueux vs. hot melt sur lignes d’emballage
- Émulsion aqueuse : Fiber-tear sur carton, coutures latérales folder-gluer, sacs repulpables ; voir les clusters contact alimentaire et sacs.
- Thermofusible : Set en moins d’une seconde sur formeuses de caisses et films difficiles ; voir sur notre blog le guide EVA vs. metallocene pour les compromis char et cutoff.
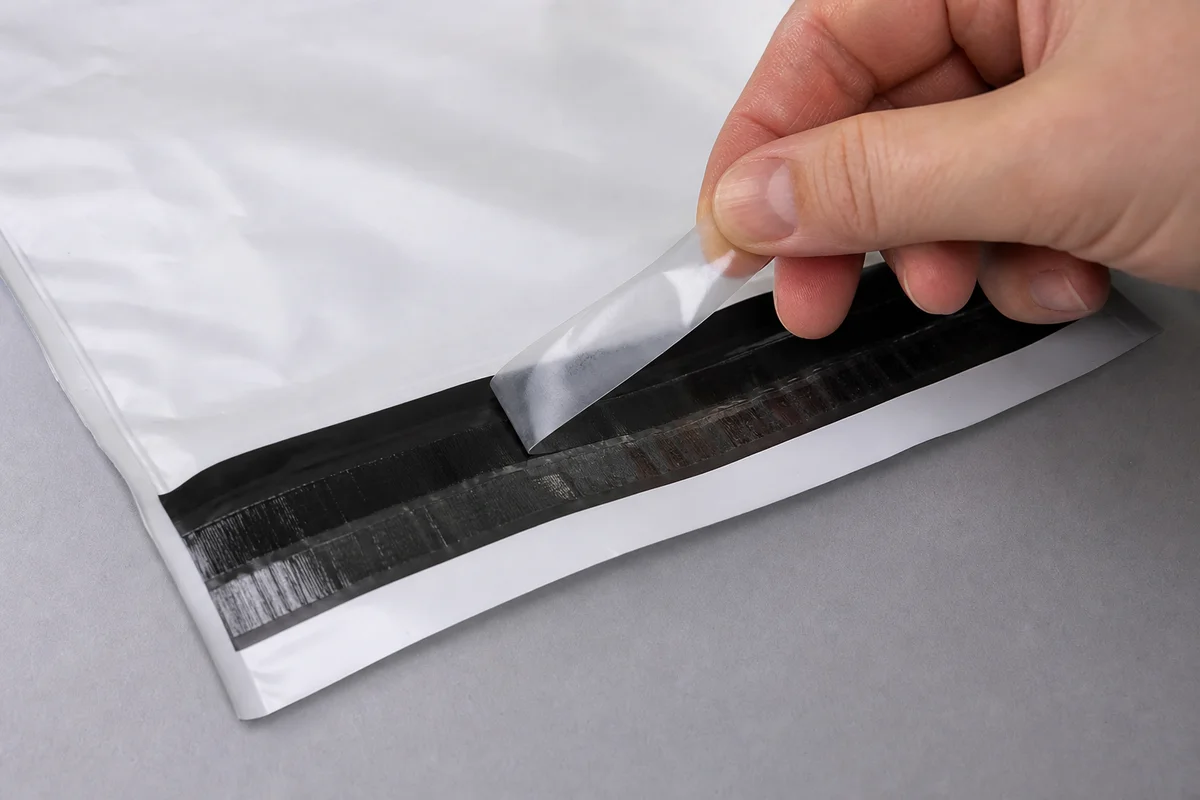
- PSA : Joints peelable, étiquettes sur plastiques, bandes anti-effraction pour mailers, barquettes alimentaires refermables ; équilibre tack/peel/shear et release liner.
Énergie de surface sur films PE, PP et PET
Les polyoléfines non traitées sont à basse énergie de surface (LSE). Le PSA doit mouiller le facestock sinon l’edge lift suit l’humidité. PE/PP traité corona ou primer améliore l’ancrage ; les laminés PET et BOPP sur cartons premium nécessitent des grades réglés pour les collages adjacents sur carton UV-coated et métallisé, pas les mêmes réponses que pour des mailers HDPE nus.
La FAQ du pilier mentionne le collage sur cartons UV-coated, métallisés et laminés BOPP ; confirmez si votre problème “plastique” concerne un stock d’étiquette film, une lamination sur papier ou une face polymère pure.
Coat Weight et cibles Peel/Shear (qualitatives)
Le coat weight pilote loop tack, peel et bleed-through. Trop lourd sur facestock mince, il migre et bloque les rouleaux ; trop léger, il échoue sur carton ondulé recyclé poussiéreux. Utilisez des panels peel/shear fournisseur à votre GSM ; la matrice étiquettes logistiques cite des cibles loop tack agressives, par exemple >15 N/inch, comme niveau d’exemple, pas comme spécification universelle.
Humidité, chaîne du froid et wash-off
Le whyChoose du pilier référence le label flagging en forte humidité et un témoignage citant 20% de vitesse ligne en plus après correction de la performance condensation ; c’est le contexte étiquetage boisson (verre froid humide), pas chaque PSA sur plastiques. Pour bain de glace, wash-off et paramètres rotatifs 60 000 BPH, voir troubleshooting étiqueteuse rotative et le cas d’étiquetage bouteilles brasserie.
Étude de cas liée : Optimisation de lignes de cartons pliants haute vitesse pour pharma : contexte de qualification issu d’un programme ligne réel.
Besoin d’un PSA ou d’un hot melt pour une ligne d’emballage plastique ?
Explorez les adhésifs pour emballage consommateur par application : cartons, sacs, contact alimentaire, gobelets et sealing fin de ligne.
Voir emballage consommateurProche alimentaire : 175.105 vs marketing “Food Safe”
La plupart des PSA sur étiquettes externes et surfaces sans contact direct s’alignent avec FDA 21 CFR 175.105 (contact indirect avec barrière fonctionnelle). Les routes FDA 176.170 de contact direct s’appliquent aux gobelets, pailles et formats touchant les liquides, pas aux claims PSA génériques sur tous les overlays plastiques. Lisez adhésifs food-safe pour emballage papier avant que les achats acceptent une simple case “food grade”.
Conseil ingénierie
Les métriques du pilier citent un set <1 seconde et une documentation prête audit sur le portefeuille ; cela concerne des lignes caisses hot melt et des dossiers compliance, pas chaque construction PSA. Faites correspondre le test au type de collage.
Dossier audit : quoi demander
- TDS et SDS du grade exact et du coat weight.
- Déclaration de conformité alignée sur 175.105 (ou 176.170 seulement si le contact direct est réel).
- Déclarations REACH/RoHS pour programmes export.
- Données migration ou sensorielles quand le marketing formule des claims contact alimentaire.
Le cluster adhésifs contact alimentaire liste le contenu du dossier audit.
Quand Metallocene Hot Melt convient mieux que PSA
Sealing de caisses, formage de barquettes et verrouillage instantané de carton couché nécessitent souvent la vitesse de set hot melt, pas le peel PSA. Les pop-opens en logistique surgelée relèvent d’une discussion metallocene/EVA sur l’emballage fin de ligne, pas d’un PSA étiquette. Utilisez PSA lorsque le besoin est peelable, repositionnable ou tack permanent vers constructions film/liner.
Workflow de sélection
- Définir le substrat : mailer PE, film opercule PP, lamination PET ou hybride papier + film.
- Définir l’environnement : température entrepôt, humidité, chaîne du froid, wash-off.
- Définir la route compliance : 175.105 indirect vs contact direct.
- Lancer peel/shear/tack + essai application sur liner production.
- Séparer PSA étiquette et specs émulsion cartons pliants dans les RFQ.
Conclusion finale
Choisir un PSA pour emballage plastique commence par l’énergie de surface et l’environnement de service, puis le coat weight et la route compliance, pas par une “colle plastique” générique. Associez ce cadre aux experts cluster pour cartons, gobelets et case sealers ; demandez des documents audit qui correspondent à la manière réelle dont l’emballage contacte les aliments.
Questions fréquentes
Un PSA peut-il coller un carton UV-coated ou laminé BOPP ?
Des routes PSA et hot-melt spécialisées existent pour laminés difficiles, mais les cartons pliants utilisent souvent aqueux ou hot melt metallocene sur folder-gluers. Définissez si le substrat est film, lamination ou hybride papier avant sélection.
PSA conforme FDA signifie-t-il contact alimentaire direct ?
Généralement non. La plupart des PSA pour étiquettes et joints sont évalués sous FDA 175.105 en contact indirect. Le contact liquide direct exige 176.170 ou d’autres routes ; voir notre guide adhésifs food-safe.
Comment stopper le flagging d’étiquettes sur bouteilles froides humides ?
C’est de l’étiquetage rotatif sur verre : PSA tolérant condensation et réglages machine. Voir notre guide étiqueteuse rotative et le cas brasserie ; ne supposez pas que le même grade couvre les mailers PE.
Quand utiliser hot melt plutôt que PSA ?
Le scellage de caisses, l'auto-bottom lock et une prise en moins d'une seconde sur carton couché favorisent généralement le hot melt. Le PSA convient aux joints pelables, aux étiquettes film et au tack permanent sur liners.
Faire un screening PSA sur votre facestock d’emballage
Demandez 1 kg de matière laboratoire offert (transport prépayé par le destinataire) après screening sur votre substrat et vos conditions ligne.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.