

El precio por libra es una economía falsa. Compare hot-melts de EVA frente a metalloceno para solucionar el "pelo de ángel", eliminar la carbonización y optimizar el sellado de cajas de alta velocidad.
Índice
Si le pregunta a un gerente de compras qué adhesivo adquirir, se fijará en el precio por libra. Si le pregunta a un gerente de mantenimiento, evaluará cuántas horas pasa eliminando restos de carbón o "piedras negras" del fundidor. Como ingeniero, su labor es equilibrar ambas realidades mientras asegura que el empaque permanezca realmente cerrado.
No existe un adhesivo "universal" para empaque alimentario. La industria depende de arquitecturas químicas distintas, cada una con un perfil de reología específico diseñado para diferentes velocidades de máquina, temperaturas de servicio y sustratos. Comprender la diferencia entre el EVA tradicional y el metalloceno moderno es el primer paso para optimizar la eficiencia de su línea.
"El adhesivo más barato por libra suele ser el más costoso por caja. Si un EVA de bajo costo provoca 20 minutos de inactividad por boquillas obstruidas en cada turno debido a la carbonización, habrá perdido mucho más en producción de lo que ahorró en materias primas."
La jerarquía química: EVA frente a metalloceno frente a base agua
Desglosamos los adhesivos para empaque alimentario en tres categorías principales. Su elección dictará el programa de mantenimiento, la fuerza de adhesión y la ruta de cumplimiento normativo bajo la FDA 175.105 (consulte también el texto de la 21 CFR).
El estándar tradicional. Alta viscosidad, menor costo por libra. Propenso a la degradación térmica (carbonización) en periodos de inactividad. Ideal para sellado de cajas a velocidades bajas o medias.
Tecnología de alto desempeño. Térmicamente estable (sin carbonización), menor densidad (más volumen por libra) y corte limpio. Indispensable para sistemas de alimentación automática de alta velocidad.
Utilizado para laminación, cajas plegadizas y aplicaciones de contacto directo con alimentos. Requiere tiempo de compresión para el "fraguado" conforme el agua se evapora o absorbe.
Permanentemente pegajoso. Se utiliza para etiquetado, cierres resellables y aplicaciones de "pegar y despegar". Mantiene suavidad y flexibilidad incluso en bajas temperaturas.
Solución al fenómeno del "pelo de ángel"
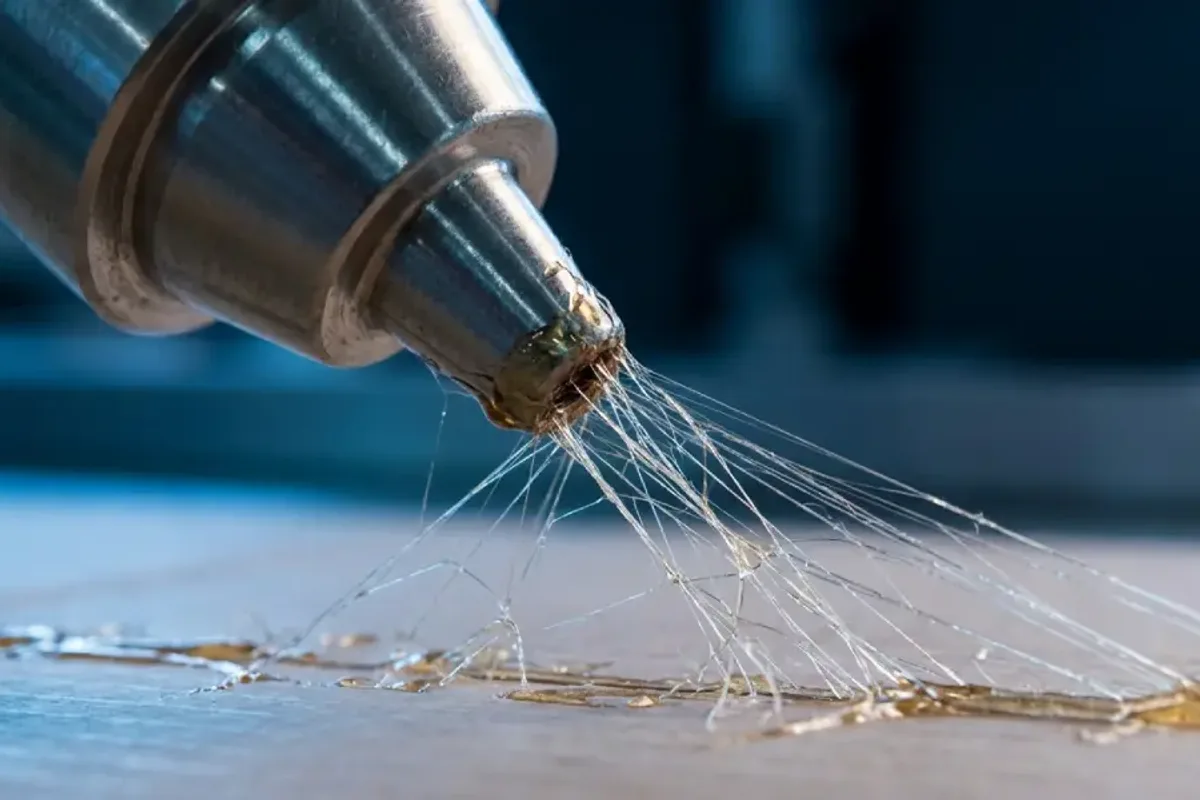
En nuestras auditorías de campo en líneas de alta velocidad (más de 50 cajas/minuto), el modo de fallo identificado con mayor frecuencia es el "hilado" o "pelo de ángel". Ocurre cuando el adhesivo no rompe limpiamente en la boquilla, creando finas redes de pegamento a lo largo de la línea de producción. Estas redes interfieren con los sensores ópticos, degradan la estética del empaque y ensucian las bandas transportadoras.
Nuestros datos de reología confirman que rara vez se trata de un fallo de la máquina; es un desajuste químico donde el módulo elástico del adhesivo es demasiado alto para la velocidad de corte. En cajas plegadizas con recubrimiento UV, los despegues suelen ser un problema de mojado, no la misma clase de fallo que el hilado en una formadora de cajas.
Problema: Hilado y pelo de ángel
Síntomas: Finísimos hilos de pegamento tras la boquilla; acumulación en los rieles de guía; errores en los sensores ópticos.
Soluciones:
- Verificar distancia de la boquilla: Asegure que la boquilla esté lo suficientemente cerca del sustrato para evitar el estiramiento del cordón.
- Verificar temperatura: Operar a una temperatura muy baja aumenta la viscosidad e impide un corte limpio. Aumente la temperatura en incrementos de 5°C.
- Actualizar la química: El EVA es propenso al hilado. Cambie a un grado de metalloceno formulado específicamente para un "corte limpio" en altas tasas de ciclo.
Estabilidad térmica y mantenimiento del tanque
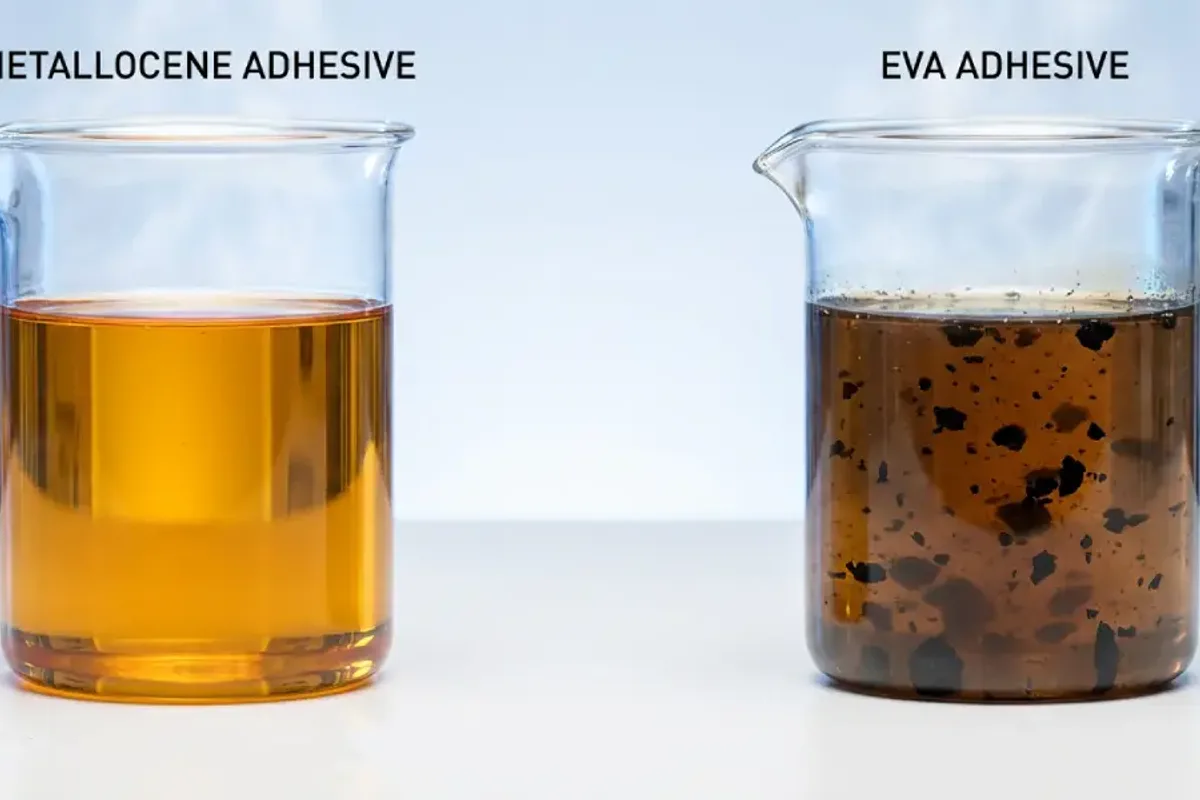
El costo oculto del adhesivo es el mantenimiento. Al someter hot-melts de EVA tradicionales a pruebas de estabilidad térmica de 100 horas a 170°C, observamos una rápida oxidación y carbonización. En selladoras de cajas de alta velocidad, ese tiempo de inactividad se traduce en cordones irregulares y obstrucción de filtros; consulte nuestro estudio de caso sobre sellado de cajas sin carbonización y el pilar de adhesivos hot-melt para la selección de la plataforma.
Para operaciones 24/7, la estabilidad térmica es innegociable. Los adhesivos de metalloceno mantienen la claridad y la estabilidad de la viscosidad incluso tras 72 horas en el tanque, eliminando virtualmente los paros por carbonización.
Estudio de caso relacionado: Detención de despegues en cajas de alimentos congelados a -40°C — contexto de calificación de un programa en línea real.
Compare EVA frente a metalloceno
¿Desea ver la diferencia en estabilidad térmica? Solicite nuestros datos de comparación de la "prueba de cocción" u obtenga una muestra para realizar una prueba de densidad en su línea.
Solicitar guía de selecciónVeredicto técnico de Senda
- Calcular por densidad: El metalloceno cuesta más por libra pero tiene una densidad menor (~0.88 g/cc) que el EVA (~0.98 g/cc). Utilizará menos adhesivo por caja, lo que suele igualar el costo final.
- La velocidad dicta la química: Si su velocidad es inferior a 30 cajas/minuto, el EVA es rentable. Sobre las 40 cajas/minuto, el metalloceno es el estándar de ingeniería para un corte limpio. Para trabajos en cartón recubierto, combine esto con nuestra guía de adhesión en plegadoras-encoladoras.
- El sustrato es lo primero: Verifique siempre si su cartón es reciclado (fibra corta) o virgen (fibra larga), ya que esto determina la velocidad de penetración requerida.
Preguntas frecuentes
¿Cuál es la diferencia principal entre los adhesivos hot-melt de EVA y los de metalloceno?
El EVA es un adhesivo tradicional de menor costo, adecuado para líneas lentas pero propenso a carbonizarse. El metalloceno es una poliolefina de alto desempeño que ofrece una gran estabilidad térmica (sin carbonización), menor densidad y un corte más limpio para líneas de alta velocidad.
¿Qué causa el "pelo de ángel" o el hilado en las aplicaciones de hot-melt?
El hilado suele deberse a un adhesivo con un módulo elástico demasiado alto para la velocidad de la máquina, o a operar el adhesivo a una temperatura muy baja. Cambiar a metalloceno o aumentar la temperatura suele resolver este problema.
¿Es el adhesivo de metalloceno más caro que el de EVA?
Por libra, sí. No obstante, el metalloceno es menos denso (~0.88 g/cm³) que el EVA (~0.98 g/cm³), lo que significa que obtiene más volumen por libra. Al sumarlo a la reducción de paros por mantenimiento, el metalloceno suele ofrecer un menor Costo Total de Propiedad (TCO).
¿Cuándo debería utilizar acrílicos base agua en lugar de hot-melt?
Los acrílicos base agua son necesarios para laminación, cajas plegadizas o áreas de contacto directo con alimentos donde el adhesivo requiere fraguado mediante absorción o evaporación en lugar de enfriamiento.
Compare hot-melts en su línea de empaque
Solicite una muestra de laboratorio de 1 kg sin costo (envío a cargo del destinatario) tras una evaluación técnica de su sustrato y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.




