

Der Preis pro Kilo ist oft eine Milchmädchenrechnung. Vergleichen Sie EVA- und Metallocen-Schmelzklebstoffe, um Fadenbildung („Angel Hair“) zu vermeiden, Verkokungen zu eliminieren und die Hochgeschwindigkeits-Kartonversiegelung zu optimieren.
Inhaltsverzeichnis
Fragt man einen Einkaufsleiter nach dem richtigen Klebstoff, achtet dieser primär auf den Preis pro Kilo. Fragt man hingegen einen Instandhaltungsleiter, zählt die Anzahl der Stunden, die er damit verbringt, verkohlte Rückstände aus dem Schmelzgerät zu kratzen. Als Ingenieur ist es Ihre Aufgabe, diese beiden Realitäten in Einklang zu bringen und gleichzeitig sicherzustellen, dass die Verpackung zuverlässig verschlossen bleibt.
Es gibt keinen „universellen“ Klebstoff für Lebensmittelverpackungen. Die Industrie setzt auf verschiedene chemische Architekturen mit spezifischen Rheologieprofilen, die für unterschiedliche Maschinengeschwindigkeiten, Anwendungstemperaturen und Substrate entwickelt wurden. Das Verständnis der Unterschiede zwischen klassischem EVA und modernem Metallocen ist der erste Schritt zur Optimierung Ihrer Linien-Effizienz.
"Der günstigste Klebstoff pro Gewichtseinheit ist oft der teuerste pro Karton. Wenn ein preiswerter EVA-Klebstoff pro Schicht 20 Minuten Stillstandszeit durch verstopfte Düsen verursacht, übersteigen die Produktionsverluste bei weitem die Einsparungen beim Rohstoffeinkauf."
Die chemische Hierarchie: EVA vs. Metallocen vs. Wasserbasiert
Wir unterteilen Klebstoffe für Lebensmittelverpackungen in drei Hauptkategorien. Ihre Wahl bestimmt den Wartungszyklus, die Klebefestigkeit und den regulatorischen Konformitätsweg gemäß FDA 175.105 (siehe auch den 21 CFR Text).
Der klassische Standard. Höhere Viskosität, geringere Kosten pro Kilo. Anfällig für thermische Degradation (Verkokung) bei Stillstandzeiten. Ideal für die Kartonversiegelung bei niedrigen bis mittleren Geschwindigkeiten.
Hochleistungstechnologie. Thermisch stabil (verkokungsfrei), geringere Dichte (mehr Volumen pro kg) und sauberer Abriss. Unverzichtbar für Hochgeschwindigkeitsanlagen mit automatischen Zuführsystemen.
Einsatz bei Kaschierungen, Faltschachteln und Anwendungen mit direktem Lebensmittelkontakt. Benötigt Anpresszeit zum Abbinden, während das Wasser verdunstet oder absorbiert wird.
Dauerklebrig. Verwendung für Etikettierung, wiederverschließbare Laschen und selbstklebende Anwendungen. Bleibt auch bei niedrigen Temperaturen weich und flexibel.
Lösung des „Angel Hair“-Phänomens (Fadenbildung)
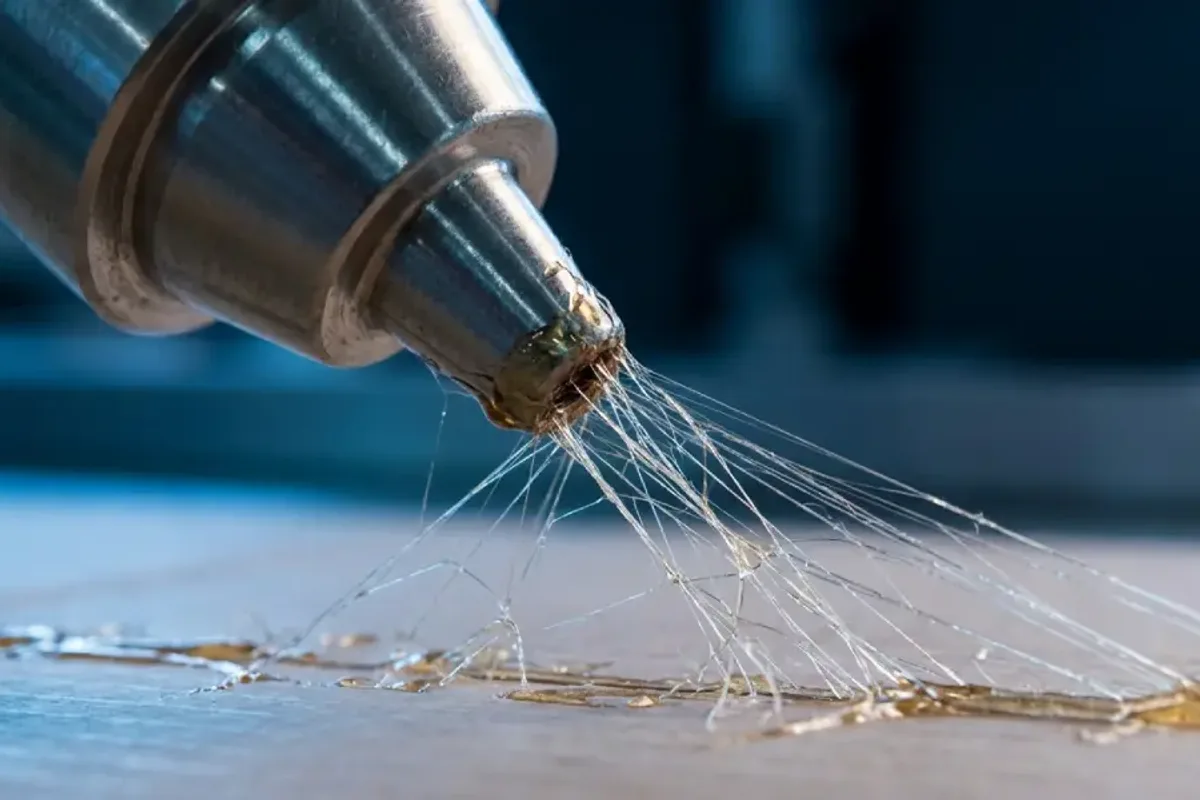
In unseren Audits an Hochgeschwindigkeitslinien (über 50 Kartons/Minute) ist Fadenbildung („Angel Hair“) der am häufigsten identifizierte Fehlermodus. Dies geschieht, wenn der Klebstoff nicht sauber an der Düse abreißt und feine Fäden über die Produktionslinie zieht. Diese Fäden stören Lichtschranken, beeinträchtigen die Ästhetik der Verpackung und verkleben Förderbänder.
Unsere Rheologiedaten bestätigen, dass dies selten ein Maschinenfehler ist, sondern meist an einer unpassenden Chemie liegt: Der Elastizitätsmodul des Klebstoffs ist für die Abrissgeschwindigkeit zu hoch. Bei UV-beschichteten Faltschachteln sind Leimnahtöffnungen meist ein Benetzungsproblem – eine andere Fehlerklasse als die Fadenbildung an einem Kartonaufrichter.
Problem: Fadenbildung & „Angel Hair“
Symptome: Feine Klebstofffäden, die aus der Düse nachziehen; Ablagerungen an Führungsschienen; Fehler bei Lichtschranken-Sensoren.
Lösungen:
- Düsenabstand prüfen: Stellen Sie sicher, dass die Düse nah genug am Substrat ist, um ein „Überdehnen“ der Klebstoffraupe zu vermeiden.
- Temperatur verifizieren: Zu niedrige Temperaturen erhöhen die Viskosität und verhindern einen sauberen Abriss. Erhöhen Sie die Temperatur in 5°C-Schritten.
- Chemie optimieren: EVA neigt systembedingt zur Fadenbildung. Wechseln Sie zu einer Metallocen-Qualität, die speziell für einen „sauberen Abriss“ bei hohen Taktzahlen entwickelt wurde.
Thermische Stabilität und Tankwartung
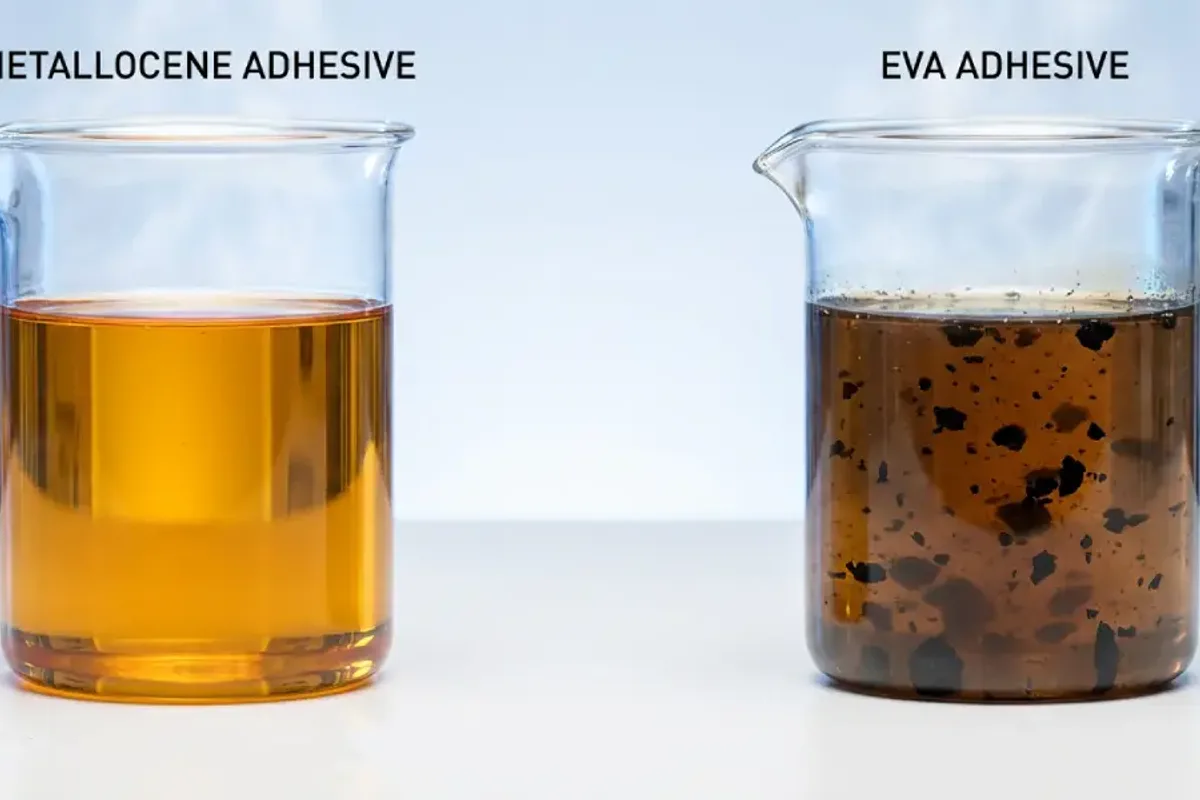
Die versteckten Kosten eines Klebstoffs liegen in der Wartung. Wenn wir klassische EVA-Schmelzklebstoffe einem 100-Stunden-Hitzetest bei 170°C unterziehen, beobachten wir schnelle Oxidation und Verkokung. Bei Hochgeschwindigkeits-Kartonverschließern führt diese Degradation zu ungleichmäßigen Klebstoffraupen und verstopften Filtern – siehe unsere Fallstudie zur verkokungsfreien Kartonversiegelung und das Zentrum für Schmelzklebstoffe für die Plattformauswahl.
Im 24/7-Betrieb ist thermische Stabilität unverzichtbar. Metallocen-Klebstoffe behalten ihre Transparenz und Viskositätsstabilität selbst nach 72 Stunden im Tank bei, wodurch verkokungsbedingte Ausfallzeiten praktisch eliminiert werden.
Zugehörige Fallstudie: Vermeidung von Leimnahtöffnungen bei Tiefkühlverpackungen bei -40°C – Qualifizierungskontext aus einem laufenden Linienprogramm.
EVA vs. Metallocen vergleichen
Möchten Sie den Unterschied in der thermischen Stabilität sehen? Fordern Sie unsere Vergleichsdaten zum „Cook-Test“ an oder testen Sie ein Muster für eine Dichteprüfung an Ihrer Linie.
Auswahlleitfaden anfordernTechnische Einschätzung von Senda
- Dichte berücksichtigen: Metallocen hat einen höheren Kilo-Preis, aber eine geringere Dichte (~0,88 g/cm³) als EVA (~0,98 g/cm³). Sie verbrauchen weniger Klebstoff pro Karton, was die Kosten oft ausgleicht.
- Geschwindigkeit bestimmt die Chemie: Bei Linien unter 30 Kartons/Minute ist EVA wirtschaftlich. Ab 40 Kartons/Minute ist Metallocen der technische Standard für einen sauberen Abriss. Bei beschichtetem Karton kombinieren Sie dies mit unserem Leitfaden für Faltschachtelklebungen.
- Substrat-Analyse zuerst: Verifizieren Sie stets, ob es sich um Recyclingkarton (kurze Fasern) oder Frischfaserkarton (lange Fasern) handelt, da dies die erforderliche Penetrationsgeschwindigkeit beeinflusst.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen EVA- und Metallocen-Schmelzklebstoffen?
EVA ist ein klassischer, kostengünstigerer Klebstoff für langsamere Linien, der jedoch zur Verkokung neigt. Metallocen ist ein Hochleistungs-Polyolefin mit hoher thermischer Stabilität (keine Verkokung), geringerer Dichte und saubererem Abriss für Hochgeschwindigkeitslinien.
Was verursacht Fadenbildung („Angel Hair“) bei Schmelzklebstoff-Anwendungen?
Fadenbildung entsteht meist, wenn der Elastizitätsmodul des Klebstoffs für die Maschinengeschwindigkeit zu hoch ist oder der Klebstoff zu kalt verarbeitet wird. Der Wechsel zu Metallocen oder eine Temperaturerhöhung lösen dieses Problem in der Regel.
Ist Metallocen-Klebstoff teurer als EVA?
Auf das reine Gewicht bezogen, ja. Da Metallocen jedoch eine geringere Dichte (~0,88 g/cm³) als EVA (~0,98 g/cm³) aufweist, erhalten Sie mehr Volumen pro Kilo. Zusammen mit reduzierten Wartungsstillständen führt Metallocen oft zu niedrigeren Gesamtbetriebskosten (Total Cost of Ownership).
Wann sollte ich wasserbasierte Acrylate anstelle von Schmelzklebstoffen verwenden?
Wasserbasierte Acrylate sind erforderlich für Kaschierungen, bestimmte Faltschachtelbereiche oder Zonen mit direktem Lebensmittelkontakt, in denen der Klebstoff durch Absorption oder Verdunstung abbinden muss statt durch Abkühlung.
Schmelzklebstoffe auf Ihrer Verpackungslinie vergleichen
Fordern Sie ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei), nachdem wir die Eignung für Ihr Substrat und Ihre Anlagenbedingungen geprüft haben.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.




