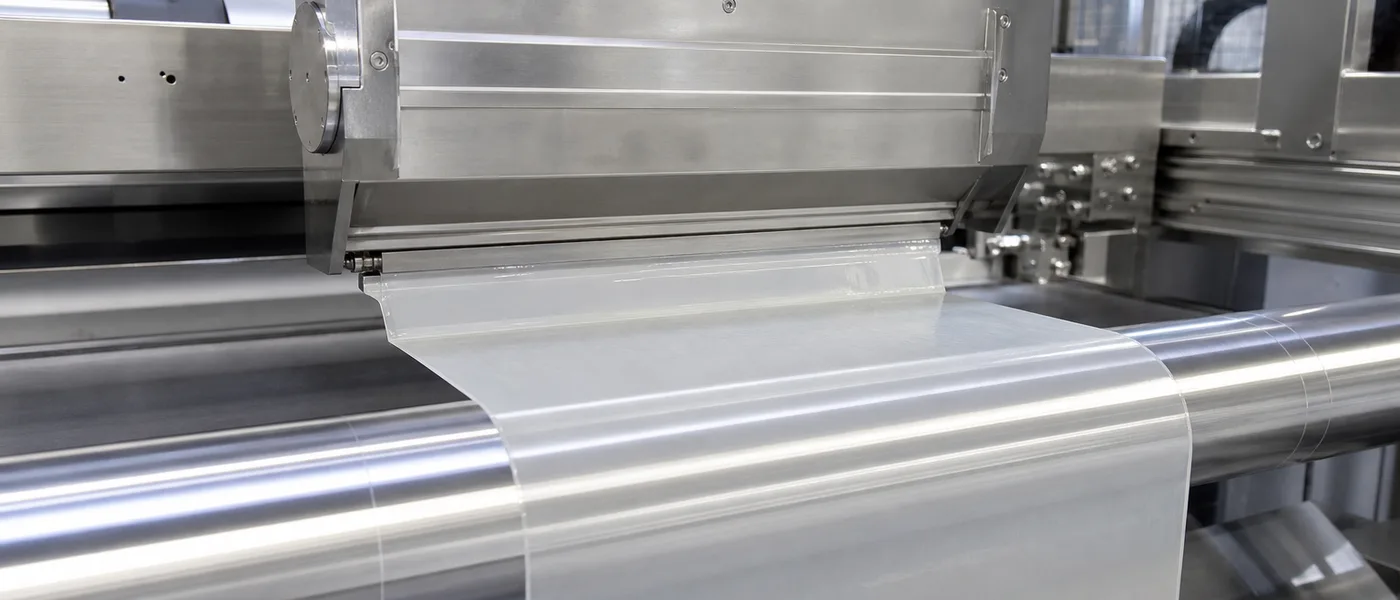
Best Practices für Slot-Die-PSA-Coater: Coat-Weight-Kontrolle, Temperatur- und Viskositätsstabilität, Wartung der Die-Lippen, Matrix Stripping ohne Stringing und Vermeidung von Bleed-through auf thermischen Logistiketiketten.
Inhaltsverzeichnis
- ·Coat Weight vs. Bleed-Through auf Thermopapier
- ·Temperatur- und Viskositätsstabilität
- ·Die-Lippenwartung und Chatter
- ·Matrix Stripping ohne Stringing
- ·Cold-Chain Tack (-20°C)
- ·Variabilität von recyceltem Facestock
- ·Fall: Winterliches Etiketten-Drop-off auf Recyclingkarton
- ·Endanwender-Etikettierung (kurzer Hinweis)
- ·Startup-Checkliste
- ·Schlussfolgerung
- ·Häufig gestellte Fragen
Auf einer Etiketten-Converting-Linie entscheidet Slot-Die-Coating darüber, ob Barcode-Qualität stabil bleibt oder verloren geht. Zu viel Klebstoff blutet durch Direct-Thermal-Facestock; zu wenig führt im Winter zu Drop-off auf recycelter Wellpappe. Der Die muss gleichmäßiges Coat Weight liefern und dann sauber freigeben, damit Matrix Stripping die Rotationsmesser nicht verklebt.
Dieser Leitfaden richtet sich an PSA-Coating-Supervisoren und Die-Techniker in Logistik- und Thermoetikettenprogrammen, mit denselben Zielen zero bleed, saubere Matrix und -20°C Tack wie auf unserer Seite für Logistiketiketten. Es geht um Converter-seitiges Coating, nicht um Endanwender-Applikation auf Kartons (siehe
E-Commerce-Logistiketiketten für die nachgelagerte Nutzung). Für Streaking, Chatter und Edge Ooze auf Tape-Coatern kombinieren Sie dies mit Defekt-Workflows für PSA für Spezialbänder.
Coat Weight vs. Bleed-Through auf Thermopapier
Bleed-through ist Klebstoffmigration durch dünnes Thermo-Facestock: Barcodes verlieren Kontrast, Rollen können im Lager blocken. Hold-out entsteht durch Viskositätsstabilität und Coat-Weight-Disziplin, nicht durch Marketingclaims wie “permanent”. Starten Sie mit Gramm-pro-Quadratmeter-Zielen aus dem Lieferanten-TDS und prüfen Sie danach Barcode-Kontrast nach beschleunigter Alterung, nicht nur frisch vom Coater.
- Roll Blocking im Lager -> häufig zu hohes Coat Weight oder Harz mit niedrigem Hold-out.
- Thermische Verdunkelung -> Coat Weight, Liner-Kompatibilität und Lagertemperatur prüfen.
- Fiber-tear auf Kartons ist ein Feldtest; lösen Sie ihn nicht durch Overcoating der Web.
Temperatur- und Viskositätsstabilität
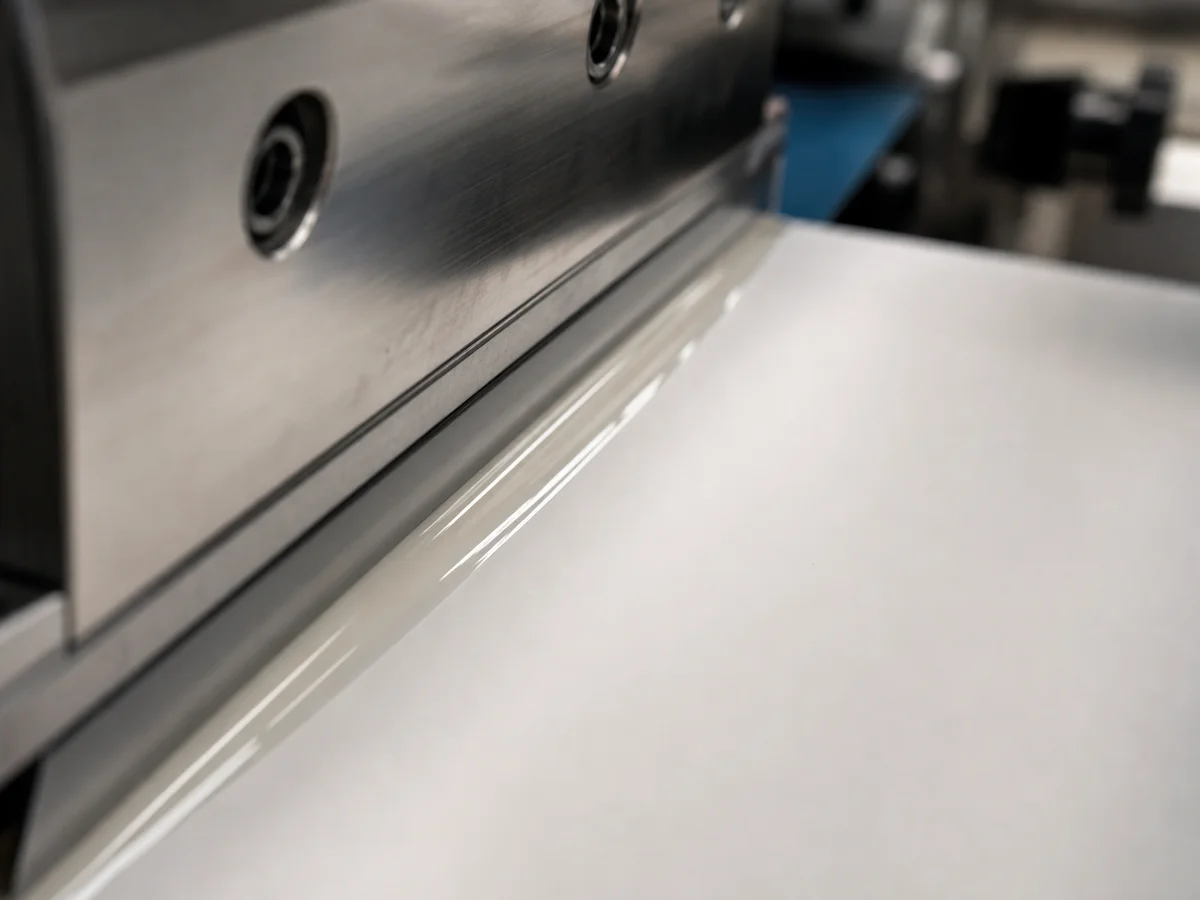
PSA-Viskosität verändert sich mit der Temperatur. Drift am Slot erscheint als Chatter, Ribbing oder Coat-Weight-Bänder bevor sie in Peel-Daten sichtbar wird. Protokollieren Sie Bulk-Temperatur, Hose Heat Trace und Die-Body-Setpoint zu Schichtbeginn und nach Typwechseln. Ein Winter-Logistik-PSA muss im Werk coatable bleiben und im Einsatz dennoch bei -20°C greifen. Das sind zwei verschiedene Temperaturprobleme; qualifizieren Sie beide.
Die-Lippenwartung und Chatter
Angeschlagene Lippen, getrockneter Klebstoffaufbau und Shim-Fehlausrichtung erzeugen periodische Defekte, die wie Chemiefehler aussehen. Planen Sie Lippeninspektion und Reinigung mit derselben Disziplin wie bei Anilox-Rollen. Nach Stillstand altes Material spülen, bevor ein neuer Typ startet; gemischte kohäsive Brüche erhöhen oft Stringing auf den ersten tausend Metern.
Matrix Stripping ohne Stringing
Die-Cutting braucht einen scharfen kohäsiven Bruch: Der Klebstoff trennt sich im Film, nicht an der Klingenkante. Fadenziehende Typen bauen sich auf Rotations-Dies auf, reißen die Matrix und erzwingen Reinigungsstopps. Matrix-Stripping-Tests sollten bei Ihrer Produktions-Webgeschwindigkeit laufen. Unser Winter-Logistikfall qualifizierte etwa 150 m/min Converter-Testgeschwindigkeit mit sauberem Die-Cutting, nicht im Kontext einer Flaschenlinie mit 60.000 BPH.
Cold-Chain Tack (-20°C)
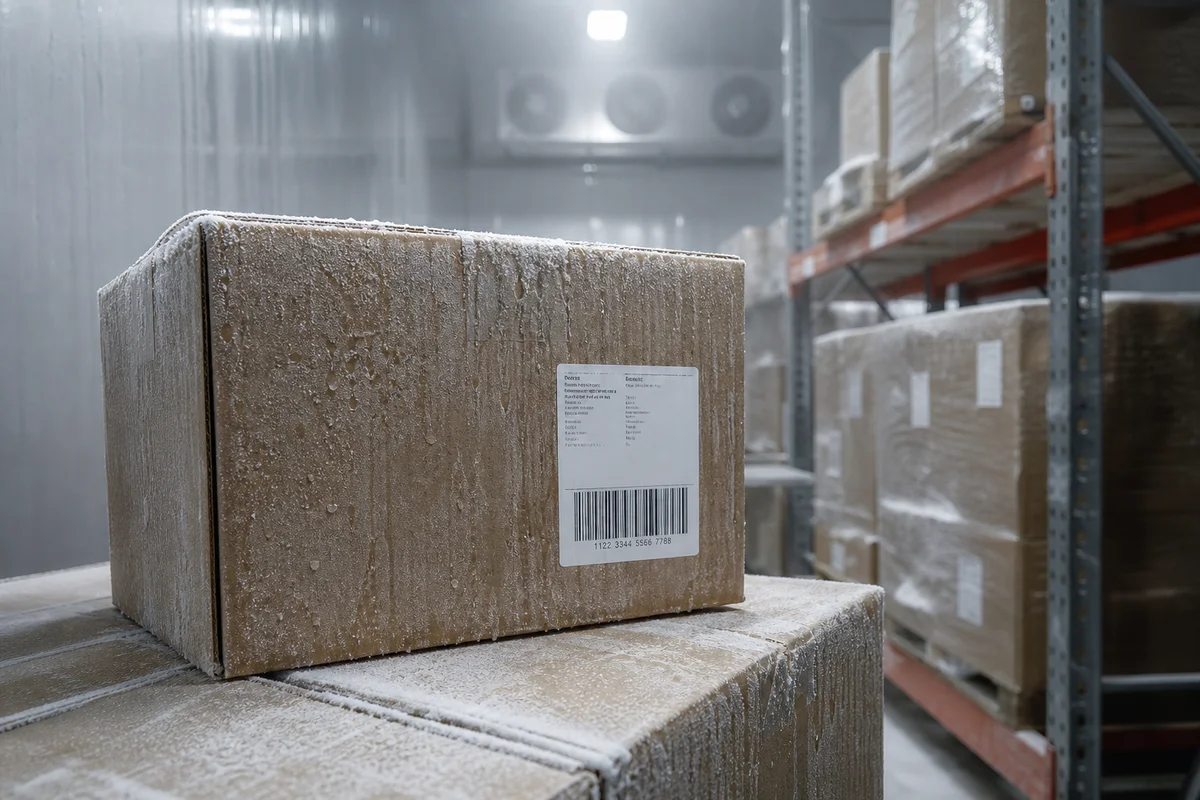
Standard-PSA verliert in kalten Lagern Loop Tack. Die Winter-Typ-Balance erhält aggressiven Grip auf staubiger recycelter Wellpappe bis etwa -20°C, ohne Hold-out auf Thermopapier zu opfern. Feldvalidierung: auf Karton applizieren, cold-soak durchführen und dann scannen; Edge Lift ist der Ausfallmodus, den Kunden sehen.
Engineering Pro Tip
Der Ressourcen-Copy nennt 40% weniger verlorene Pakete nach einem Wechsel auf Winter-PSA in unserer Case Study zu Winter Tack bei Logistiketiketten. Das ist ein Distributionsergebnis des Kunden, keine Garantie für die Coating-Linie. Zitieren Sie immer Ihre eigenen Traceability-Daten.
Bleed-through oder Matrixbrüche auf Ihrem Coater?
Prüfen Sie PSA-Typen für Logistiketiketten mit Ziel zero bleed-through, sauberem Die-Cutting und -20°C Cold Tack, inklusive Trial Pails für Converter.
PSA für Logistiketiketten ansehenVariabilität von recyceltem Facestock
Wellpappe mit hohem Recyclinganteil ist staubig und kurzfaserig; Coat Weight, das auf Virgin Kraft funktioniert, kann im Labor perfekt aussehen und im DC versagen. Stellen Sie Loop Tack und Wet-out auf der realen Kartoncharge ein. Die Matrix nennt aggressive Loop-Tack-Ziele, etwa >15 N/inch im Page Copy; bestätigen Sie diese gegen Ihre Peel-/Tack-Testmethode.
Fall: Winterliches Etiketten-Drop-off auf Recyclingkarton
Ein nordamerikanischer Logistiketiketten-Converter hatte Edge Lift auf staubigen Recyclingkartons sowie Risiko am Thermo-Facestock. Nach Qualifizierung von Hold-out, kohäsivem Bruch und -20°C Retention meldete das Programm verbesserte Scan-Zuverlässigkeit und das im Fall dokumentierte Ergebnis von 40% weniger verlorenen Paketen. Vollständige Story: Logistiketikett Winter Tack auf Recyclingkarton.
Endanwender-Etikettierung (kurzer Hinweis)
Coating-Optimierung endet an der Rückwickelrolle. Applikationstemperatur, Druck und Kartonoberfläche auf Packlinien sind ein separater Troubleshooting-Pfad; siehe E-Commerce-Logistiketiketten, wenn Ihr Kunde nach Applicator-Problemen fragt, nicht nach Coat Weight.
Startup-Checkliste
- Coat Weight aus dem TDS setzen; mit gravimetrischen Stichproben prüfen.
- Bulk- und Die-Temperatur vor Geschwindigkeitserhöhungen stabilisieren.
- Die-Lippen inspizieren und Linien beim Typwechsel spülen.
- Matrix-Strip-Test bei Produktionsgeschwindigkeit fahren; Klingenaufbau protokollieren.
- Etiketten auf Recyclingkarton cold-soaken; nach Exposition scannen.
- FDA 175.105 Dokumentation für lebensmittelnah eingesetzte Etikettenkonstruktionen anfordern.
Schlussfolgerung
Slot-Die-Erfolg bedeutet gleichmäßiges Coat Weight, stabile Viskosität und einen kohäsiven Bruch, der Dies sauber hält. Qualifizieren Sie thermischen Hold-out und Winter Tack in einem Programm; Feldgriff durch Overcoating zu verbessern zerstört meist die Barcode-Integrität. Senden Sie Facestock und Liner zur Die-Cutting- und Haftungsanalyse ein, wenn Sie einen strukturierten Trial-Typ wünschen.
Häufig gestellte Fragen
Können Sie Bleeding auf Thermopapier verhindern?
Ja. Typen mit optimiertem Hold-out und kontrolliertem Coat Weight reduzieren Migration durch dünnes Thermo-Facestock. Prüfen Sie mit Barcode-Kontrast und Alterungstests auf Ihrem Stock.
Funktionieren Ihre Klebstoffe auf Recyclingkarton?
Logistiktypen sind auf aggressiven Tack auf staubiger Wellpappe mit hohem Recyclinganteil eingestellt. Validieren Sie auf der Kundenkartoncharge, nicht nur auf Virgin Kraft im Labor.
Was ist die minimale Einsatztemperatur?
Winter-Systeme sind darauf ausgelegt, Bonding Performance bis etwa -20°C in kalten Lagern und Distribution zu halten. Die Coating-Temperatur im Werk bleibt eine separate Kontrollvariable.
Stimmen Sie für Slot Die vs. Roll Coaters ab?
Ja. Rheologie, Coat Weight und Hold-out werden für Slot-Die-, Curtain- oder Roll-Coating-Anlagen angepasst, um gleichmäßigen Laydown und stabiles Matrix Stripping zu erreichen.
Was ist Ihr MOQ für PSA-Etikettenklebstoffe?
Das Standard-MOQ liegt bei etwa 1.000 kg. Wir bieten kostenlose 1-kg-Labormuster und 20-kg-Trial-Pails für Pilot-Coating-Läufe.
Coat Weight auf Ihrem Slot Die einstellen
Fordern Sie 1 kg kostenloses Labormaterial an (Fracht vom Empfänger vorausbezahlt), nach Screening auf Ihrem Substrat und unter Ihren Linienbedingungen.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.